Respuesta rápida: Elija una máquina laminadora de paneles solares haciendo coincidir el formato de la cámara, el tipo de membrana y el sistema de control con el tamaño de su módulo y el encapsulante, y luego opérela con una receta que extraiga el aire antes de que la membrana presione y mantenga la pila durante el entrecruzamiento, y manténgala limpia, sellada y sin fugas.
Máquina laminadora de paneles solares: cómo elegirla y operarla
Qué hace realmente la laminación a un módulo
Antes de la laminación, un módulo es vidrio suelto, encapsulante, células y lámina posterior sostenidos solo por la alineación; después, es un producto sellado que debe sobrevivir décadas a la intemperie. Ocurren cuatro tareas a la vez.
Eliminación de aire. El aire atrapado se convierte en un vacío, luego en una vía de humedad, un punto de descarga parcial y un rechazo estético. El vacío lo elimina antes de que se comprima la pila.
Entrecruzamiento. El EVA, el POE y el EPE no son termoplásticos que simplemente se funden: el calor los ablanda, luego el peróxido de la película se descompone y une las cadenas poliméricas en una barrera resistente, transparente y aislante. Como eso es química y no un punto de fusión, una receta no puede copiarse entre materiales; consulte nuestra guía de la laminadora como el corazón de la encapsulación de módulos fotovoltaicos.
Adhesión y estabilidad. El laminado debe adherirse al vidrio y a la lámina posterior o al vidrio trasero, encapsular cada cinta y salir plano y escuadrado; las estaciones de enmarcado y de caja de conexiones aguas abajo asumen un módulo plano.
Configuraciones de máquina y para qué sirve cada una
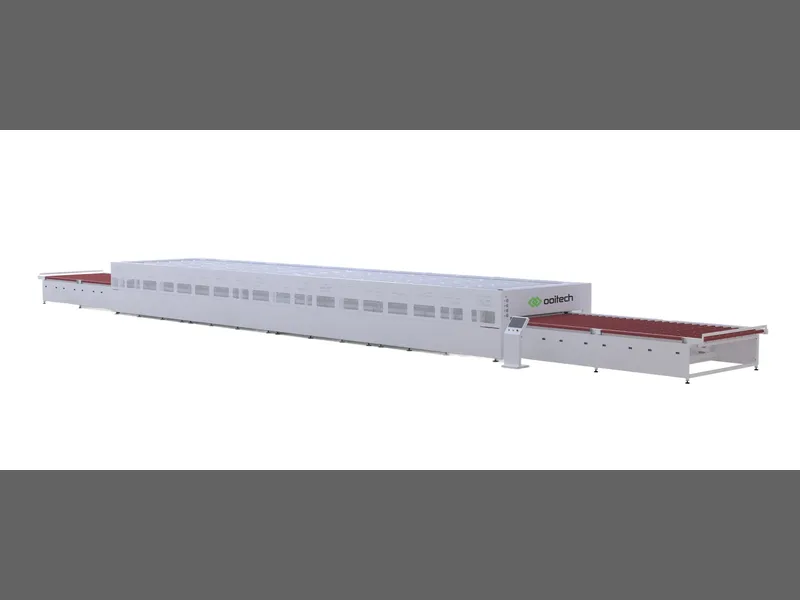
Una máquina laminadora de paneles solares no es un solo producto. Las configuraciones difieren en número de cámaras, apilamiento, método de presión e integración en línea; el formato del módulo y la mezcla de productos determinan la elección más que el precio.
| Configuración | Cómo funciona | Mejor para |
|---|
| Cámara única | Una cámara, un módulo por ciclo | Rango estrecho, líneas piloto |
| Doble cámara de una capa | Dos cámaras bajo un solo sistema de control y un solo operador | Dos recetas a la vez, más producción por superficie |
| Doble capa (apilada) | Dos cámaras independientes apiladas, cada una con su propia membrana y calefacción | BIPV mixto, enmarcado, vidrio-vidrio |
| Multicámara en línea | Varias cámaras en serie dentro de una línea totalmente automática | Gran volumen de un solo formato |
| Semiautomática | El operador carga y descarga; el ciclo es automático | Trabajo por lotes, adaptaciones |
La OTCY-2754DD es una laminadora automática de doble cámara de una capa diseñada en torno a módulos BIPV y enmarcados: dos cámaras, de modo que un laminado BIPV pesado y un módulo enmarcado estándar ejecutan cada uno su propia receta sin detener la producción. La OCY-H600D es una laminadora semiautomática, la respuesta habitual cuando los volúmenes no justifican un sistema de transferencia totalmente automático.
Membrana frente a vejiga
En una máquina de membrana, una lámina sujeta en el borde de la cámara es atraída sobre el módulo por el vacío por encima de ella y la presión atmosférica presiona; una máquina de vejiga empuja hacia abajo un cojín inflable. Las membranas se adaptan mejor alrededor de marcos y bordes gruesos; las vejigas son más sencillas de mantener. En cualquier caso, la planitud de la cámara y la tensión de la membrana importan más que cualquier valor nominal.
Enmarcado, sin marco, BIPV y vidrio-vidrio
Un módulo sin marco presionado contra una placa se comporta de forma predecible. Uno enmarcado tiene aluminio que sobresale del vidrio, por lo que la membrana debe salvar el marco sin hacer palanca para apartarlo; ese es el mecanismo detrás de salto de marco. Los laminados BIPV son más gruesos y a menudo asimétricos, y necesitan rampas más suaves. El vidrio-vidrio no tiene lámina posterior tras la que ocultarse: cada burbuja queda visible, por lo que la receta debe servir tanto a la estética como a la resistencia de la unión.
Semiautomática frente a en línea es logística. En una línea totalmente automática, la laminadora se sitúa entre el armado y las estaciones aguas abajo a un ritmo fijo, con estaciones de ensayo y EL como la OEL-S2400 y de enmarcado como la OTZK-A marcando ese ritmo a ambos lados. Nuestra comparación de cómo elegir la laminadora de módulos solares adecuada desarrolla la aritmética de dimensionamiento.
El ciclo, etapa por etapa
- Evacuación. Se extrae aire de ambas caras, o de una cara contra una placa. Aquí se evitan los vacíos.
- Calefacción. La pila alcanza la temperatura a la que fluye el encapsulante; iniciar el calor durante o después de la evacuación cambia cuánto fluye la película antes del prensado.
- Prensado. La membrana desciende, impulsando el encapsulante ablandado hacia cada hueco alrededor de cintas, barras colectoras y bordes de célula.
- Permanencia y curado. Se mantiene mientras avanza el entrecruzamiento; normalmente es la etapa más larga y la que fija el contenido de gel.
- Enfriamiento. Se mantiene bajo presión para que el laminado no se contraiga respecto al vidrio ni se curve en los bordes.
- Liberación. Se rompe el vacío, se abre la cámara y sale el módulo. Liberar demasiado pronto provoca delaminación en los bordes.
Sistema de vacío y la ventana del EVA
El vacío proviene de bombas rotativas de paletas lubricadas con aceite, bombas secas sin aceite o de diafragma, combinaciones con soplante Roots o bombas de anillo líquido. Las bombas selladas con aceite alcanzan más vacío pero requieren cambios de aceite y control de niebla; las bombas secas funcionan más limpias. Algunos diseños de laminadora de módulos fotovoltaicos evacuan ambas caras de la pila, otros solo la superior; la diferencia se manifiesta como vacíos en los bordes en vidrio-vidrio grueso.
Lo que importa es la ventana del EVA: la banda en la que el encapsulante es lo bastante fluido para fluir y dejar salir el aire, pero aún no está lo bastante gelificado para retenerlo. Evacuar demasiado despacio hace que la película gelifique con aire aún dentro; demasiado rápido a través de un hueco estrecho y la membrana salva el borde y sella el aire dentro. El diseño de recetas es en gran medida el arte de situarse dentro de esa ventana; nuestro artículo sobre bombas de vacío para laminadoras, tipos y la ventana del EVA explica la interacción.
Manual de defectos
| Defecto | Causa | Comprobar y corregir |
|---|
| Burbujas y vacíos | Aire que queda en la pila, o humedad liberada después del punto de gel | Verifique la despresurización, la integridad del sellado, el almacenamiento de la película y su vida útil. Comience con las verdaderas causas detrás de las burbujas en los módulos solares. |
| Delaminación en los bordes | Adhesión débil, desprendimiento temprano, vidrio o película contaminados | Inspeccione la secuencia de desprendimiento y la retención de enfriamiento. Si sigue las líneas de las cintas, es un problema de flujo, no de presión. |
| Burbujas en las líneas de las cintas | La película no puede humedecer bajo la cinta y la barra colectora antes de gelificar | Reduzca la velocidad de rampa, alargue el período de flujo y verifique la geometría de las cintas según el plano de laminación. |
| Salto del marco | La membrana puentea el marco y lo apalanca fuera del vidrio | Verifique el asiento del marco y la tensión de la membrana, luego suavice la rampa de presión. |
| Grietas en las celdas cerca de las barras colectoras | Tensión de soldadura más una rampa desigual en el solapamiento | Inspeccione el solapamiento de las barras colectoras aguas arriba. Consulte por qué el solapamiento de las barras colectoras causa grietas en las celdas durante la laminación. |
| Arrugas en el backsheet | Tensión desigual, aire atrapado, calentamiento asimétrico | Verifique la alineación de la laminación y que la hoja se estire plana antes de cerrar. Las arrugas en un solo lado indican una placa que no está plana o un módulo descentrado. |
Rendimiento y equilibrio de la línea
En la mayoría de las líneas, la laminadora es la estación más lenta, por lo que su tiempo de ciclo —no el stringer ni el enmarcador— establece el takt: tiempo disponible dividido por los módulos requeridos. Un ciclo más largo que el takt es un cuello de botella sin importar qué tan rápido funcione todo lo demás. Existen tres soluciones honestas. Añadir capacidad paralela, una segunda cámara o una unidad de doble cámara, para que dos módulos estén en proceso mientras el operador carga el siguiente. Acortar la receta donde el encapsulante lo permita, intercambiando tiempo de permanencia por contenido de gel en el laboratorio de pruebas. O aceptar el takt que impone la máquina laminadora de paneles solares y dimensionar los búferes y la capacidad aguas abajo en torno a él. Lo que nunca funciona es dejarla sin suministro: una laminadora en línea que espera módulos pierde más producción que una receta lenta.
Operación y mantenimiento diarios
Cuidado de la membrana. La membrana y la película de liberación acumulan residuos de EVA, fragmentos y polvo de vidrio. Limpie, inspeccione en busca de poros y pliegues, y reemplace según el calendario —un poro produce un patrón de vacíos repetible que es costoso de rastrear.
Limpieza de la cámara. Las gotas de EVA, los fragmentos de celdas y los residuos de fundente caen sobre la placa y se imprimen en cada módulo posterior.
Comprobaciones de sellado y fugas. Inspeccione la junta perimetral en busca de cortes y endurecimiento, luego cierre la cámara vacía, aísle la bomba y observe el manómetro. Una lectura que decae lentamente advierte de un problema de sellado mucho antes de que aparezcan burbujas.
Seguimiento del curado. Registre el ID de receta, el lote, el lote de película y el ciclo, y verifique con pruebas de contenido de gel o de pelado en muestras. Los registros convierten una mala tarde en un diagnóstico. Ooitech suministra equipos llave en mano con capacitación de operadores y servicio posventa, por lo que el libro de recetas y el calendario de mantenimiento se construyen junto con la línea.
Qué especificar al comprar
- Tamaño de la cámara frente al formato del módulo, con margen para marcos, plantillas y su panel BIPV más grande.
- Tipo y tensión de la membrana, y qué tan rápido puede cambiarla un operador.
- Sistema de control y registro de recetas: recetas almacenadas por producto, historial de alarmas, registros de ciclo exportables.
- Interbloqueos de seguridad en puertas, sobretemperatura, presión y vacío, además de una liberación de emergencia documentada.
- Suministro de membranas y sellos de repuesto desde el primer día: ambos son consumibles y ambos detienen la línea.
Preguntas frecuentes
¿Qué hace realmente una máquina laminadora de paneles solares?
Extrae el aire de entre el vidrio, el encapsulante, las celdas y el backsheet, funde la película para que fluya alrededor de cada cinta y hueco, y luego mantiene la pila bajo calor y presión hasta que se retícula en una unidad sellada y aislante.
¿Cámara única o doble cámara?
Añada una cámara cuando la producción requerida supere lo que permite el ciclo de una cámara, o cuando ejecute recetas genuinamente diferentes. Para un solo formato a volumen moderado, una cámara única es más sencilla de mantener.
¿Cuánto dura un ciclo de laminación?
Depende de la química del encapsulante, el espesor de la película, la construcción y el contenido de gel requerido, por lo que una cifra citada sin esos datos carece de sentido. Solicite una prueba de ciclo con su propia pila de laminación.
¿Puede una máquina procesar EVA, POE y EPE?
Sí, con recetas almacenadas por separado. El POE y el EPE generalmente necesitan un período de flujo más largo y una rampa más suave que el EVA porque humedecen lentamente alrededor de las cintas, por lo que cada material debe validarse en lugar de adaptarse a ojo.
¿Qué mantenimiento es el más importante?
El estado de la membrana y la película de liberación, la limpieza de la placa, la inspección del sello perimetral y las comprobaciones periódicas de fugas de vacío. Esos cuatro aspectos separan una máquina que funciona limpia durante años de una que produce burbujas intermitentes que nadie puede rastrear.
¿Dimensionar una máquina laminadora de paneles solares para una línea nueva o existente? Envíe los formatos de sus módulos y la producción objetivo y le ajustaremos una configuración, un plan de recetas y un paquete de capacitación — solicitar una cotización.