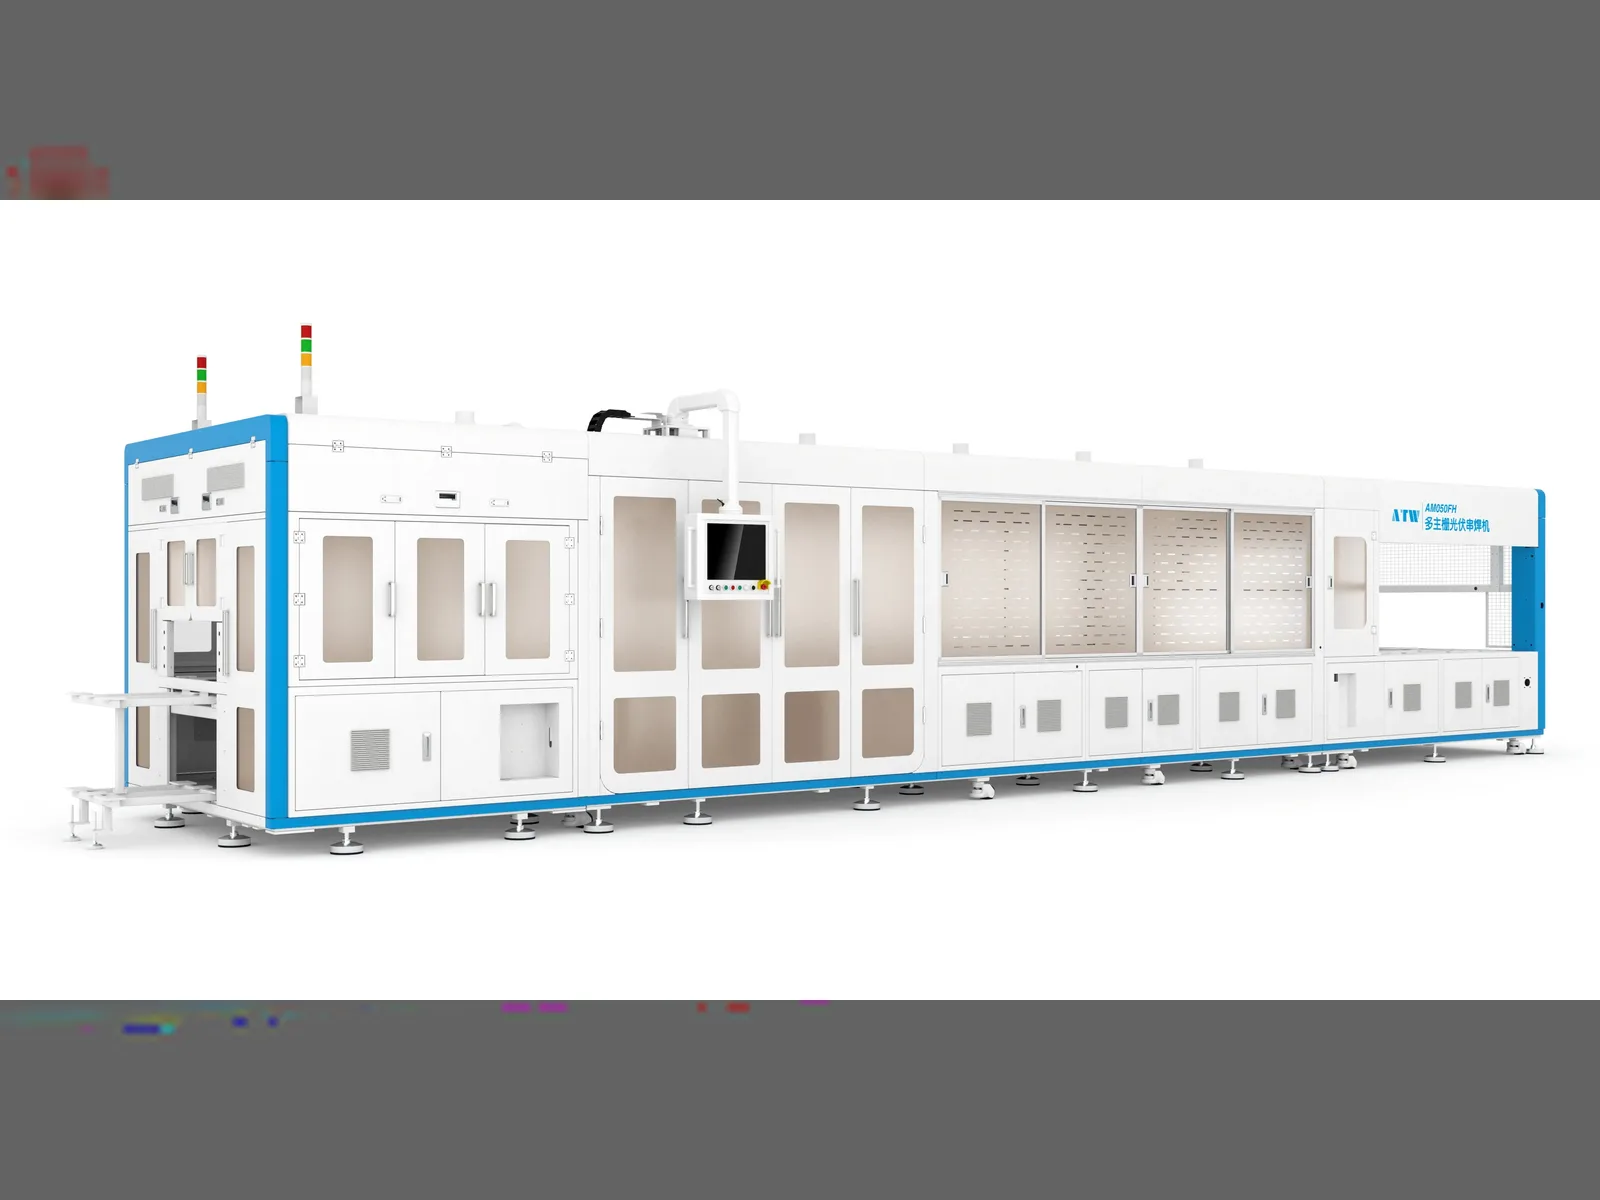
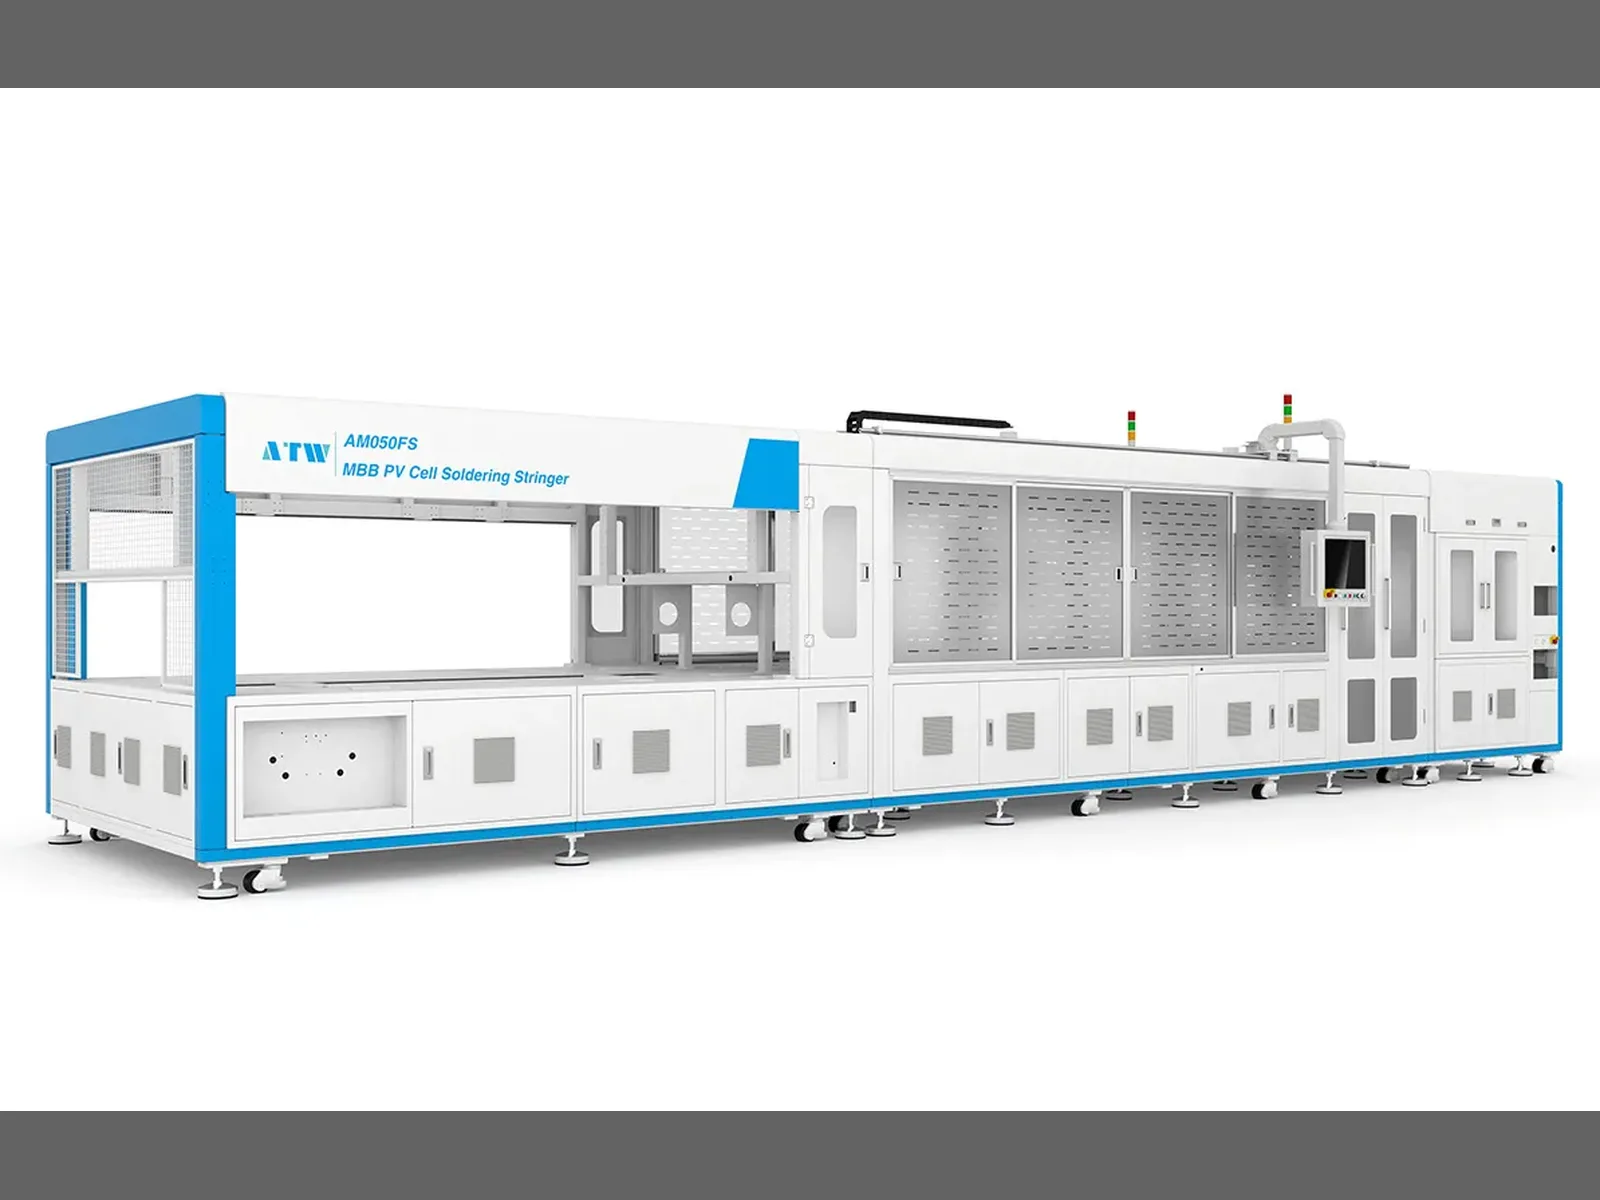
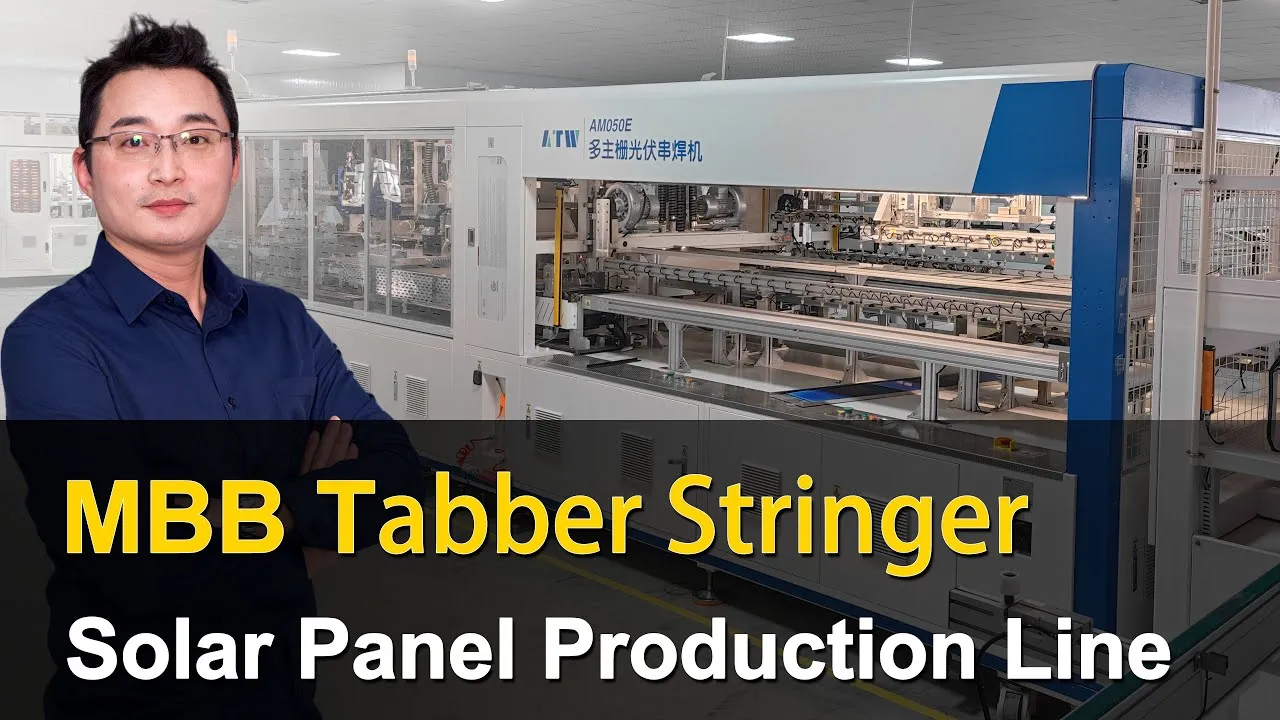
Respuesta rápida: Una máquina tabber stringer suelda células solares individuales en tiras con cinta de cobre. Es el paso donde se crean las grietas en las células, y ningún proceso posterior puede repararlas. La Ooitech AM050FH es una tabber stringer multi-busbar totalmente automática que maneja células cortadas por la mitad y en tercios de 161 mm a 230 mm, combinando soldadura MBB con corte láser en línea en una sola plataforma. Mantiene la rotura de células por debajo del 0,2% y el rendimiento de soldadura por encima del 95%, y escala desde una línea piloto de 50 MW hasta una línea de fábrica de 1 GW. Los diseños multi-busbar distribuyen la corriente a través de más cintas, más delgadas, lo que reduce la resistencia en serie pero aumenta el número de uniones soldadas que la máquina debe colocar con precisión en cada ciclo. La cinta de tan solo 0,05 mm se coloca con una tolerancia posicional que decide la resistencia de la tira. Debido a que la calidad de la tira determina tanto la potencia del módulo como su garantía de 25 años, el stringer suele ser el cuello de botella de rendimiento de una línea de producción de módulos.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
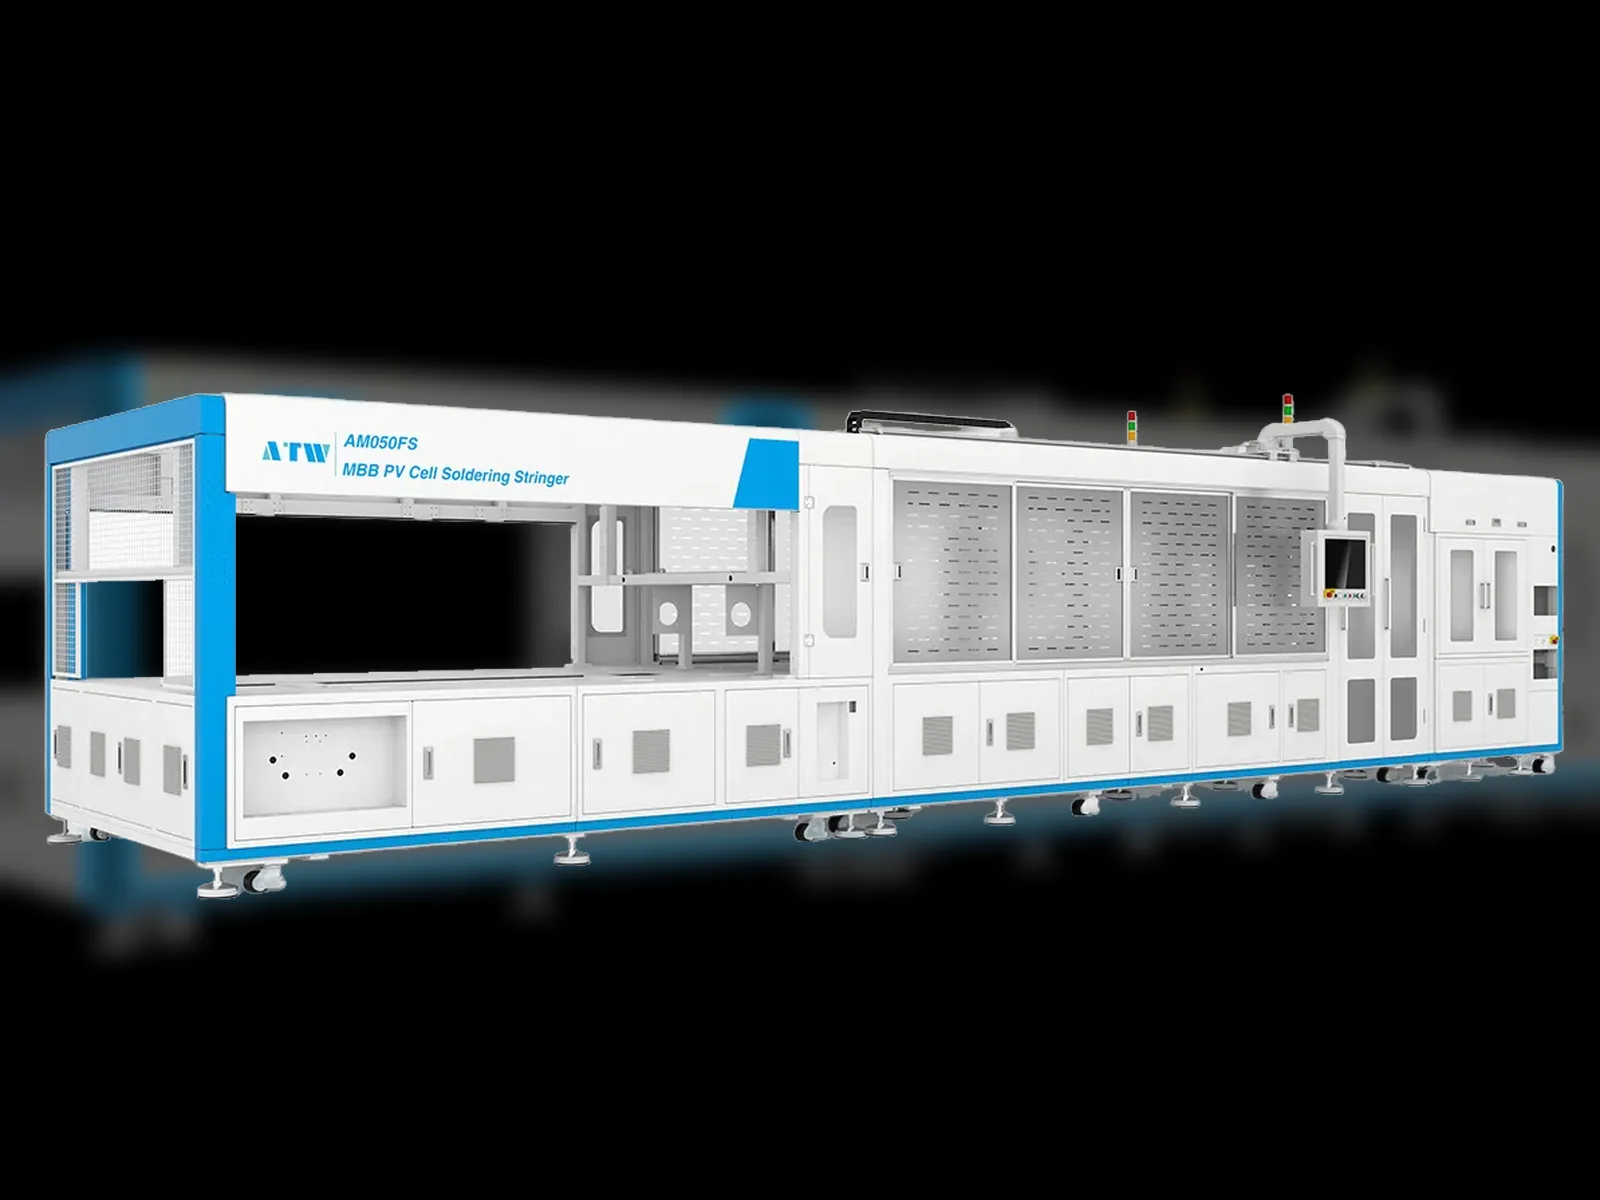
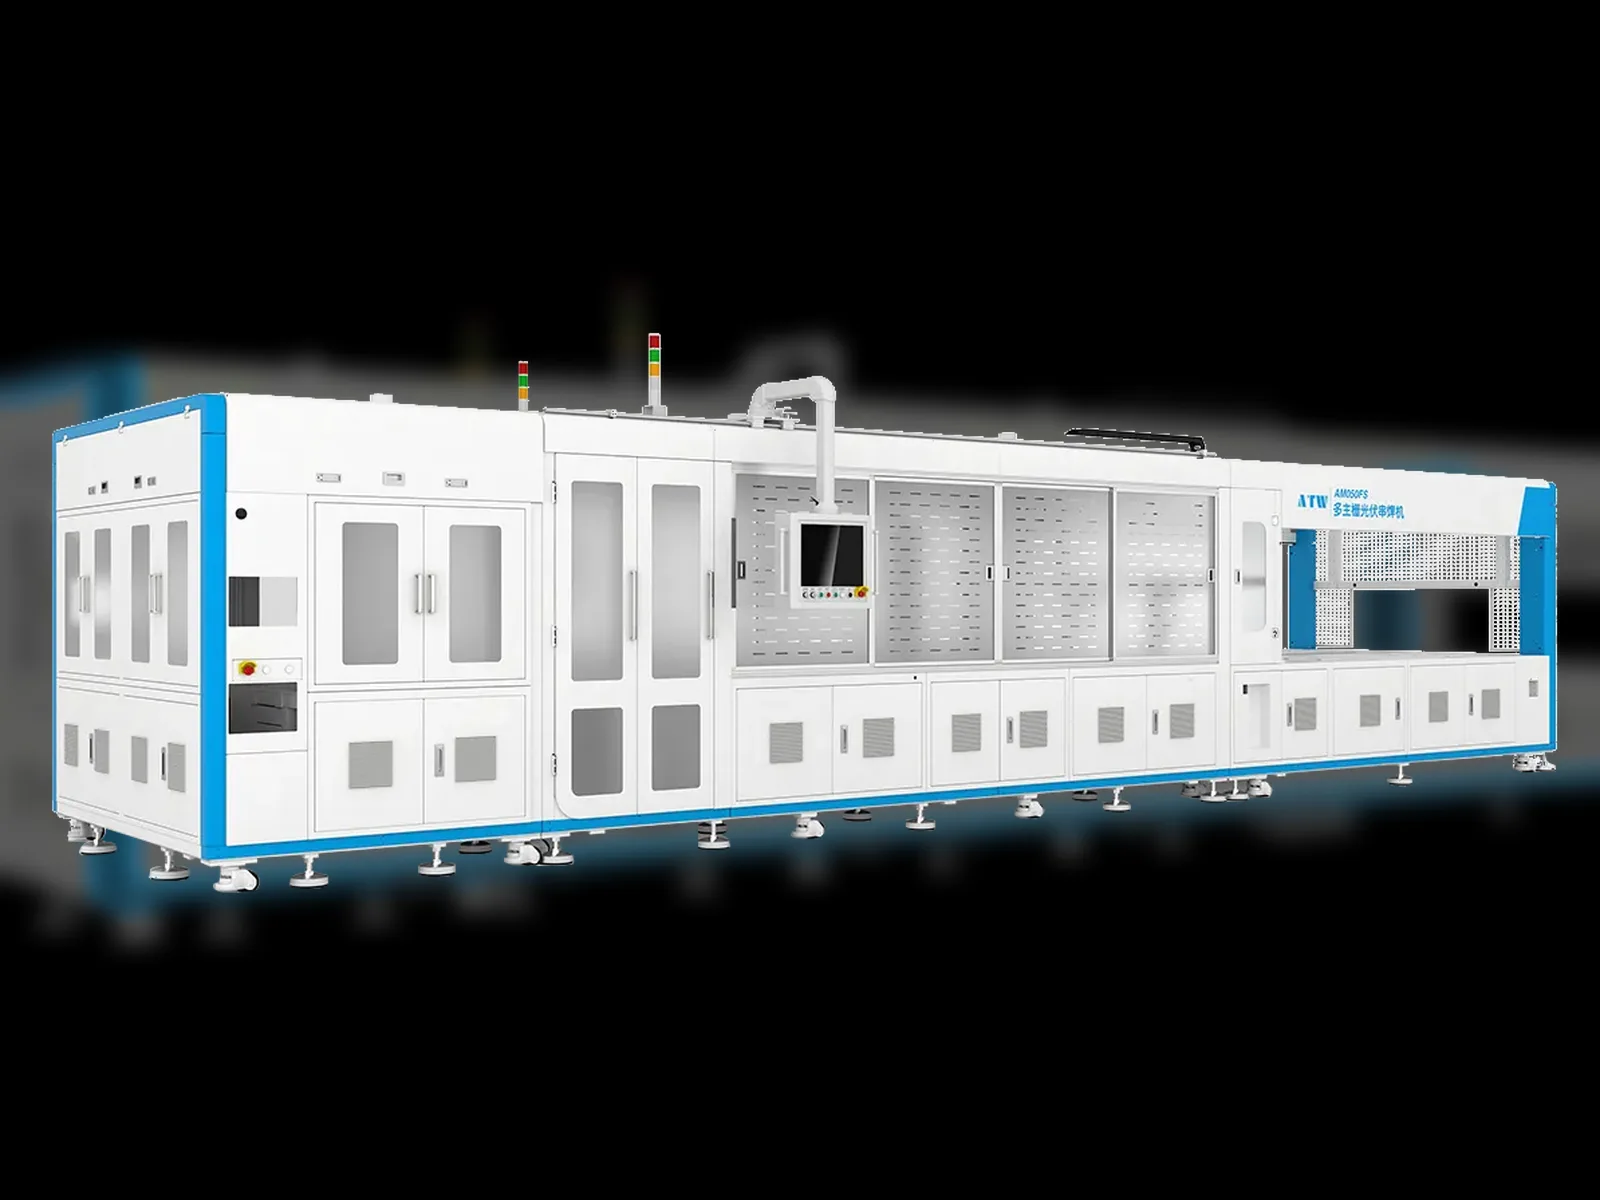
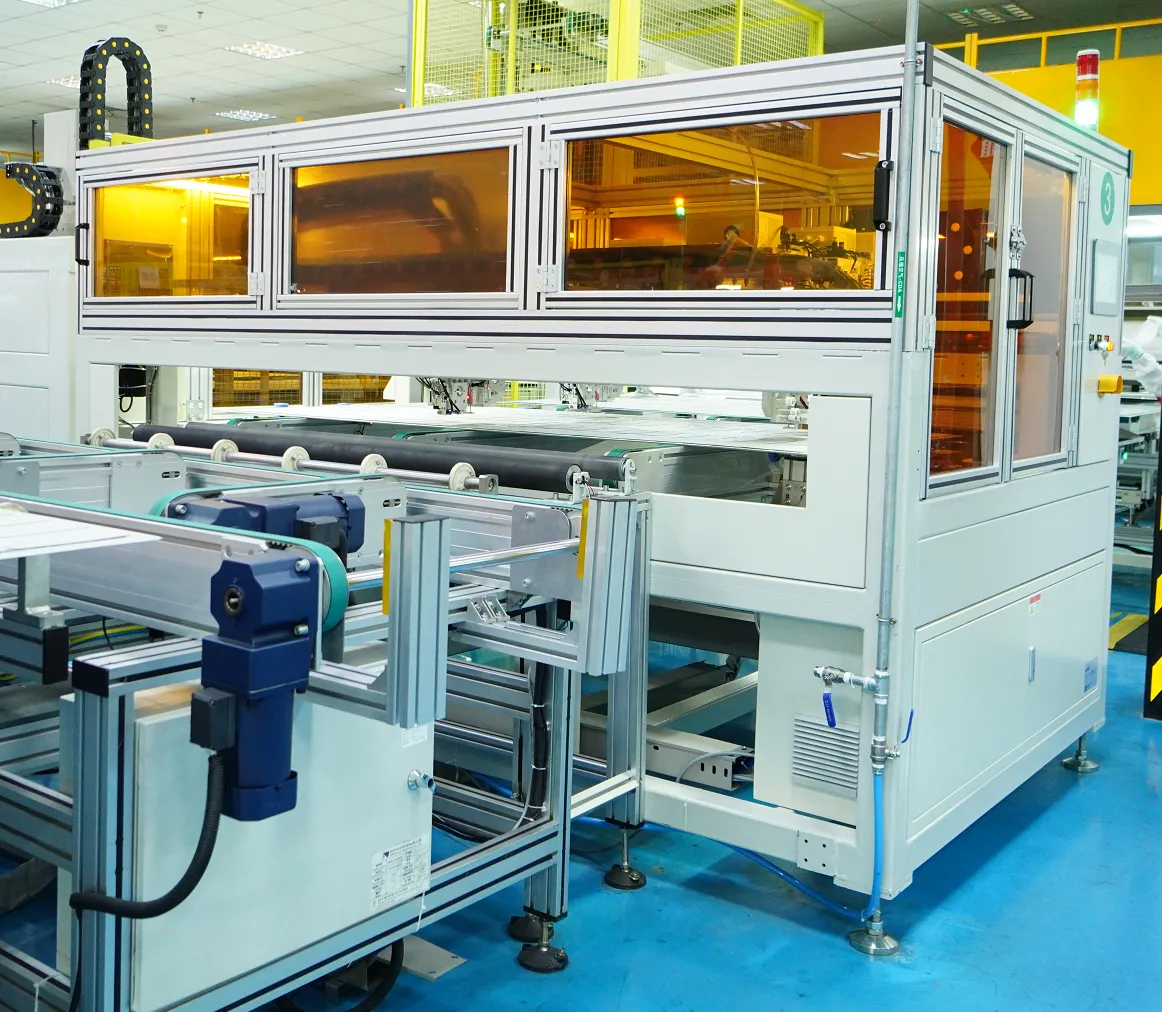
AM050FH MBB PV Cell Soldering Stringer - Máquina de soldadura de células solares totalmente automática Encadenadora Tabber
Soldadura de células multi-busbar de alta velocidad y Corte por láser Solución para líneas de producción de paneles solares
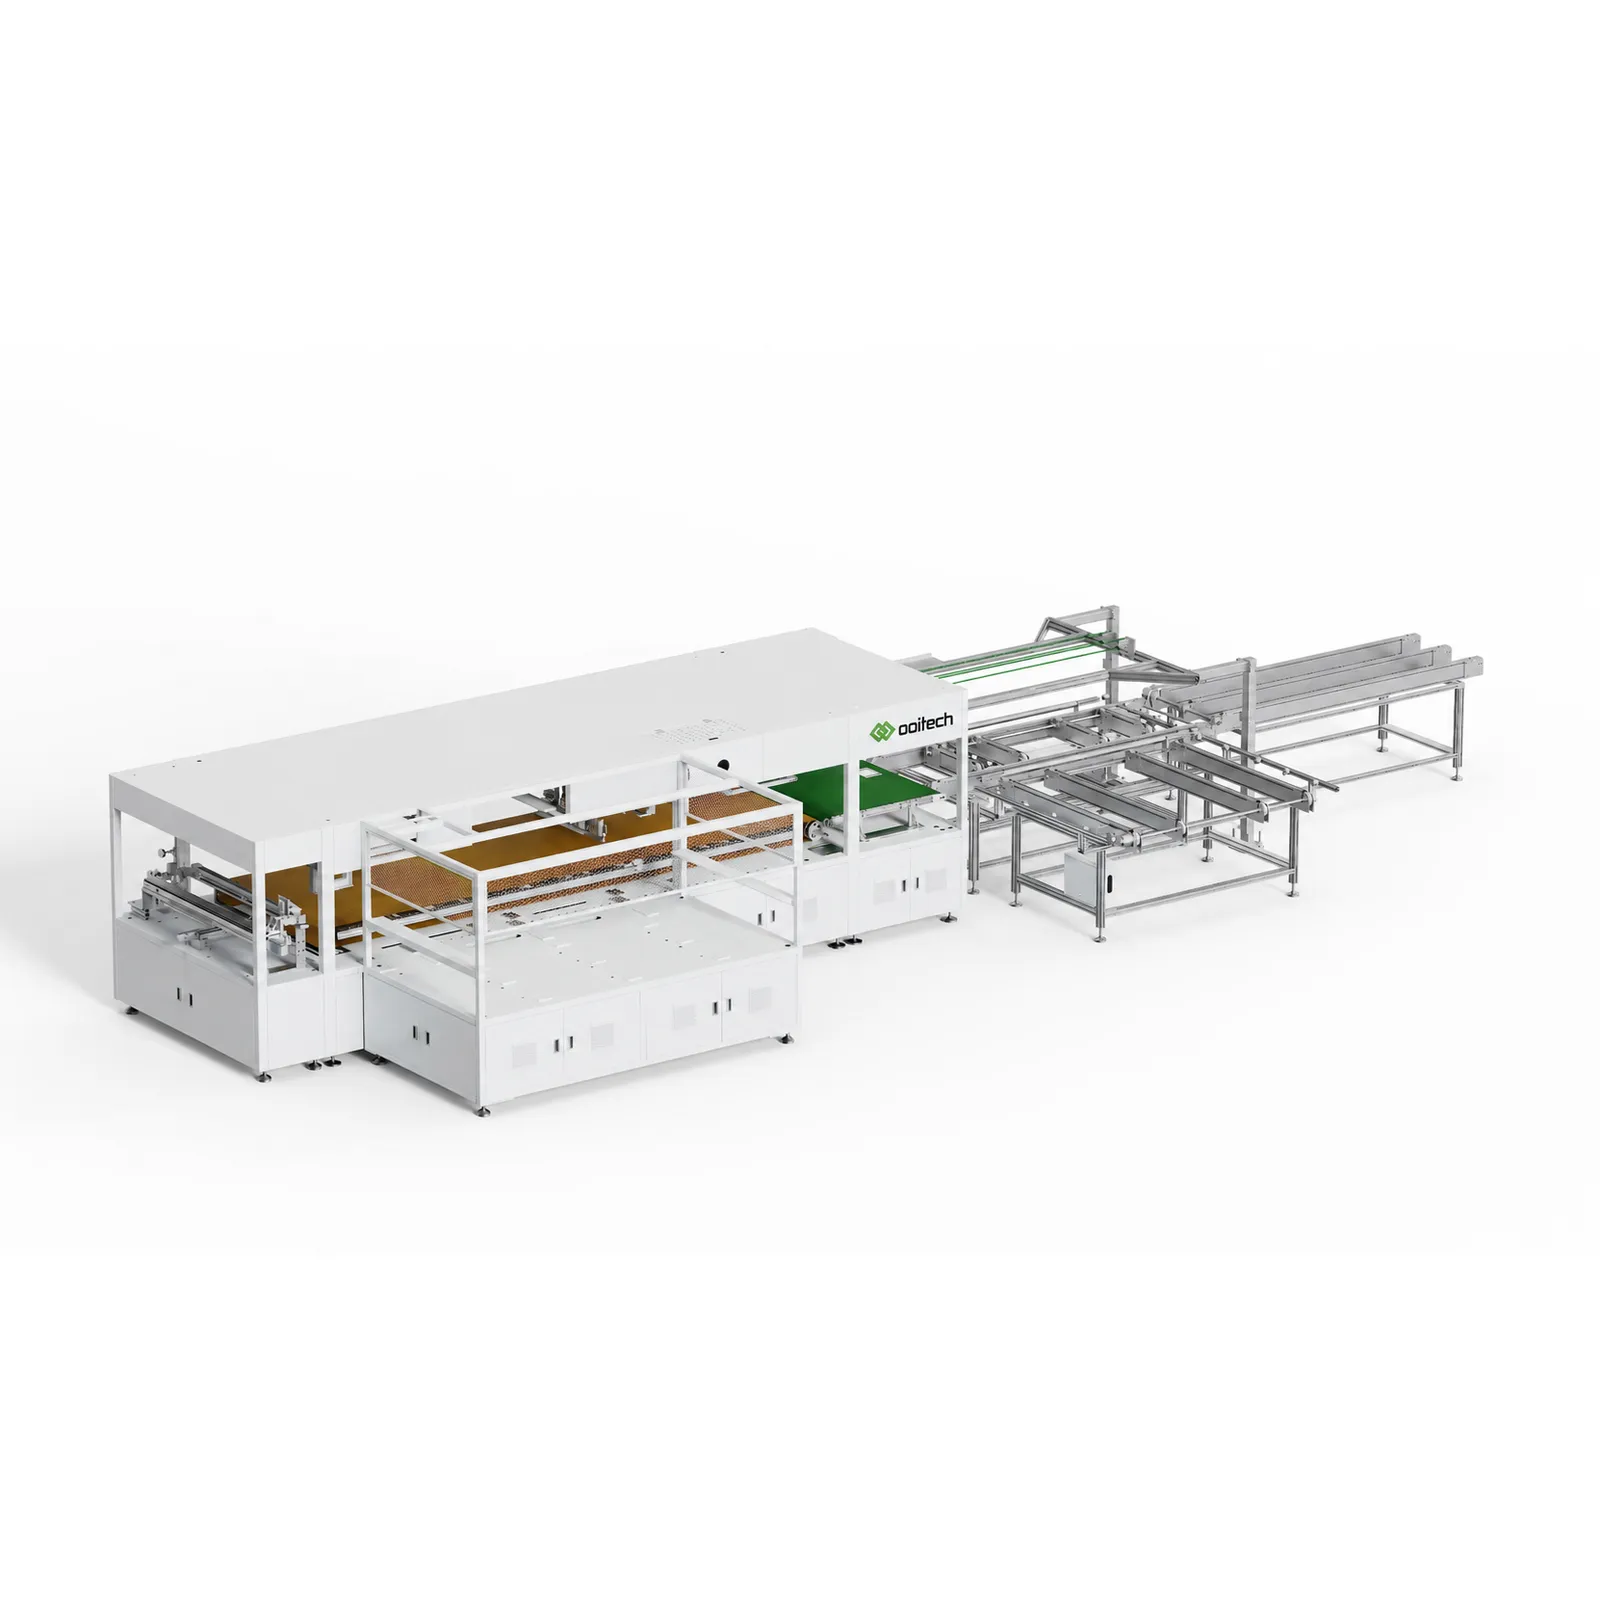
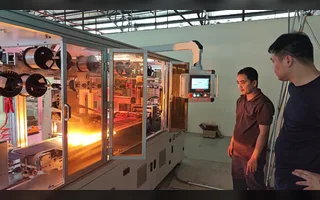
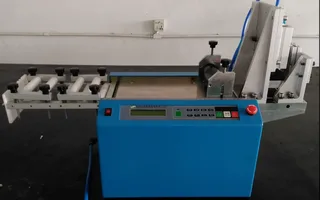
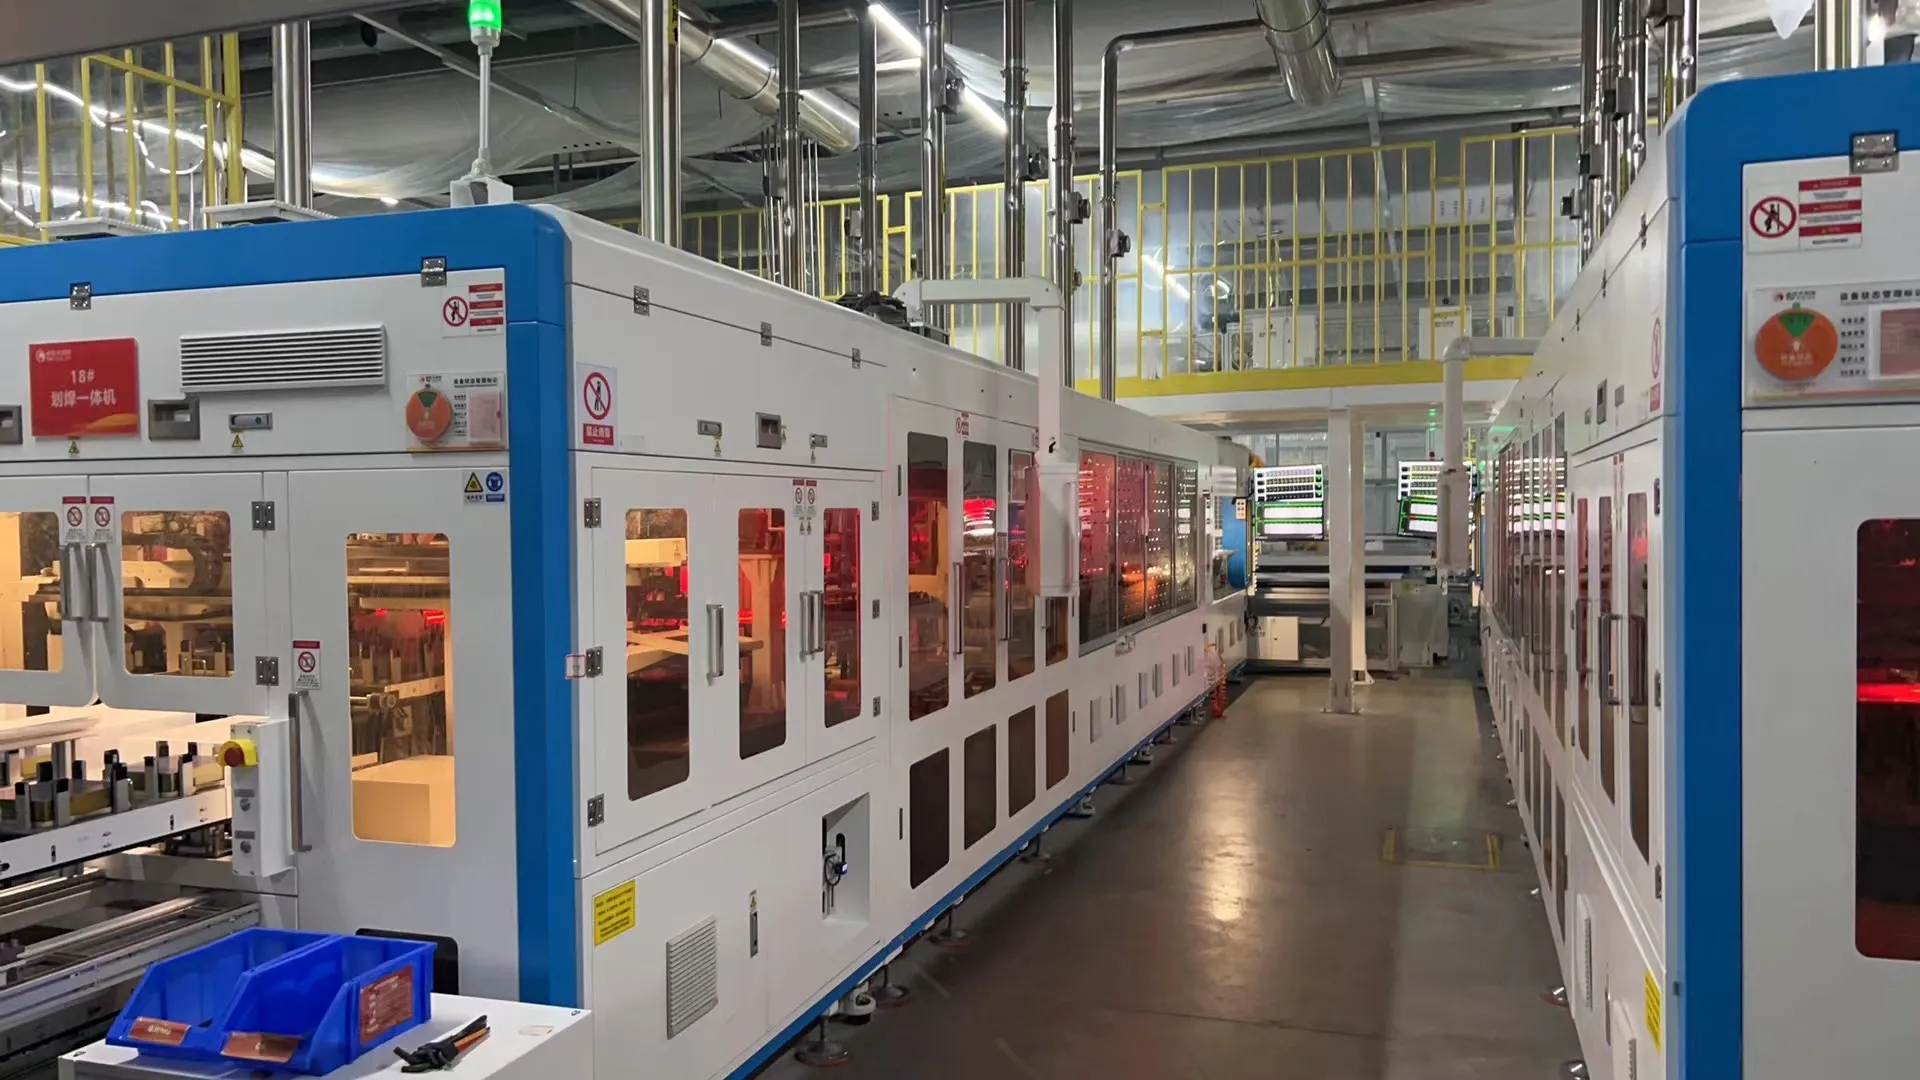
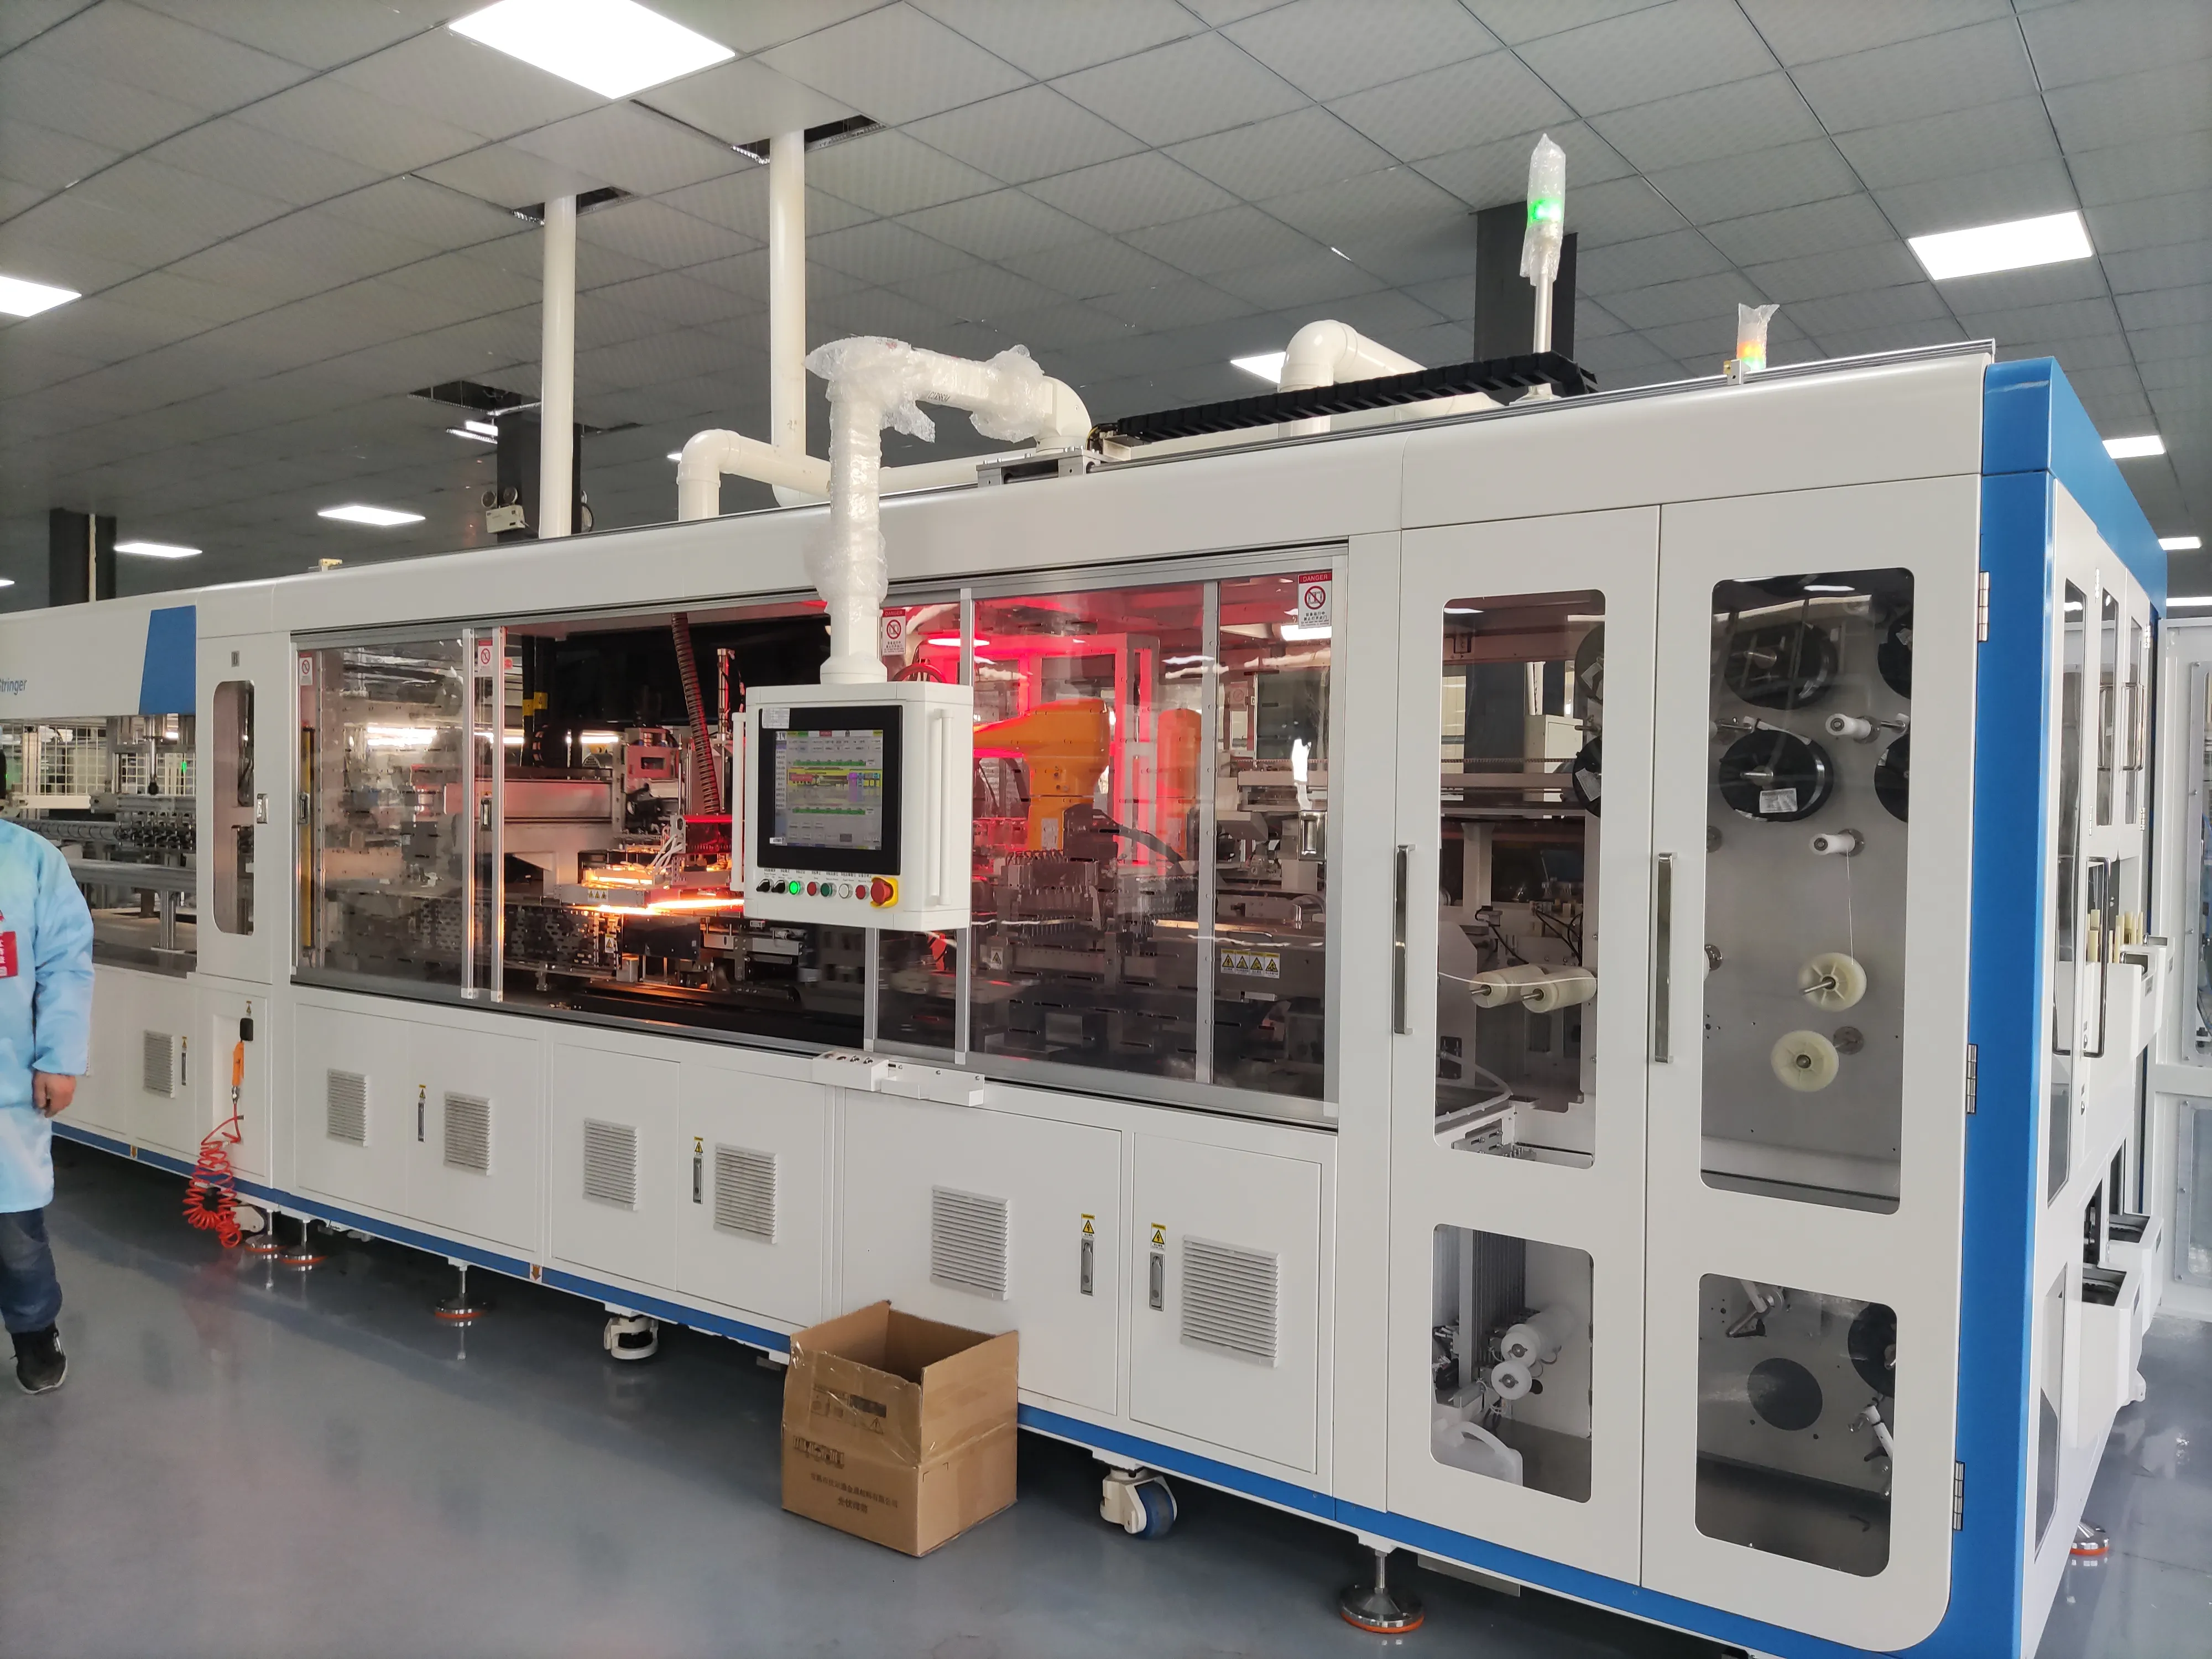
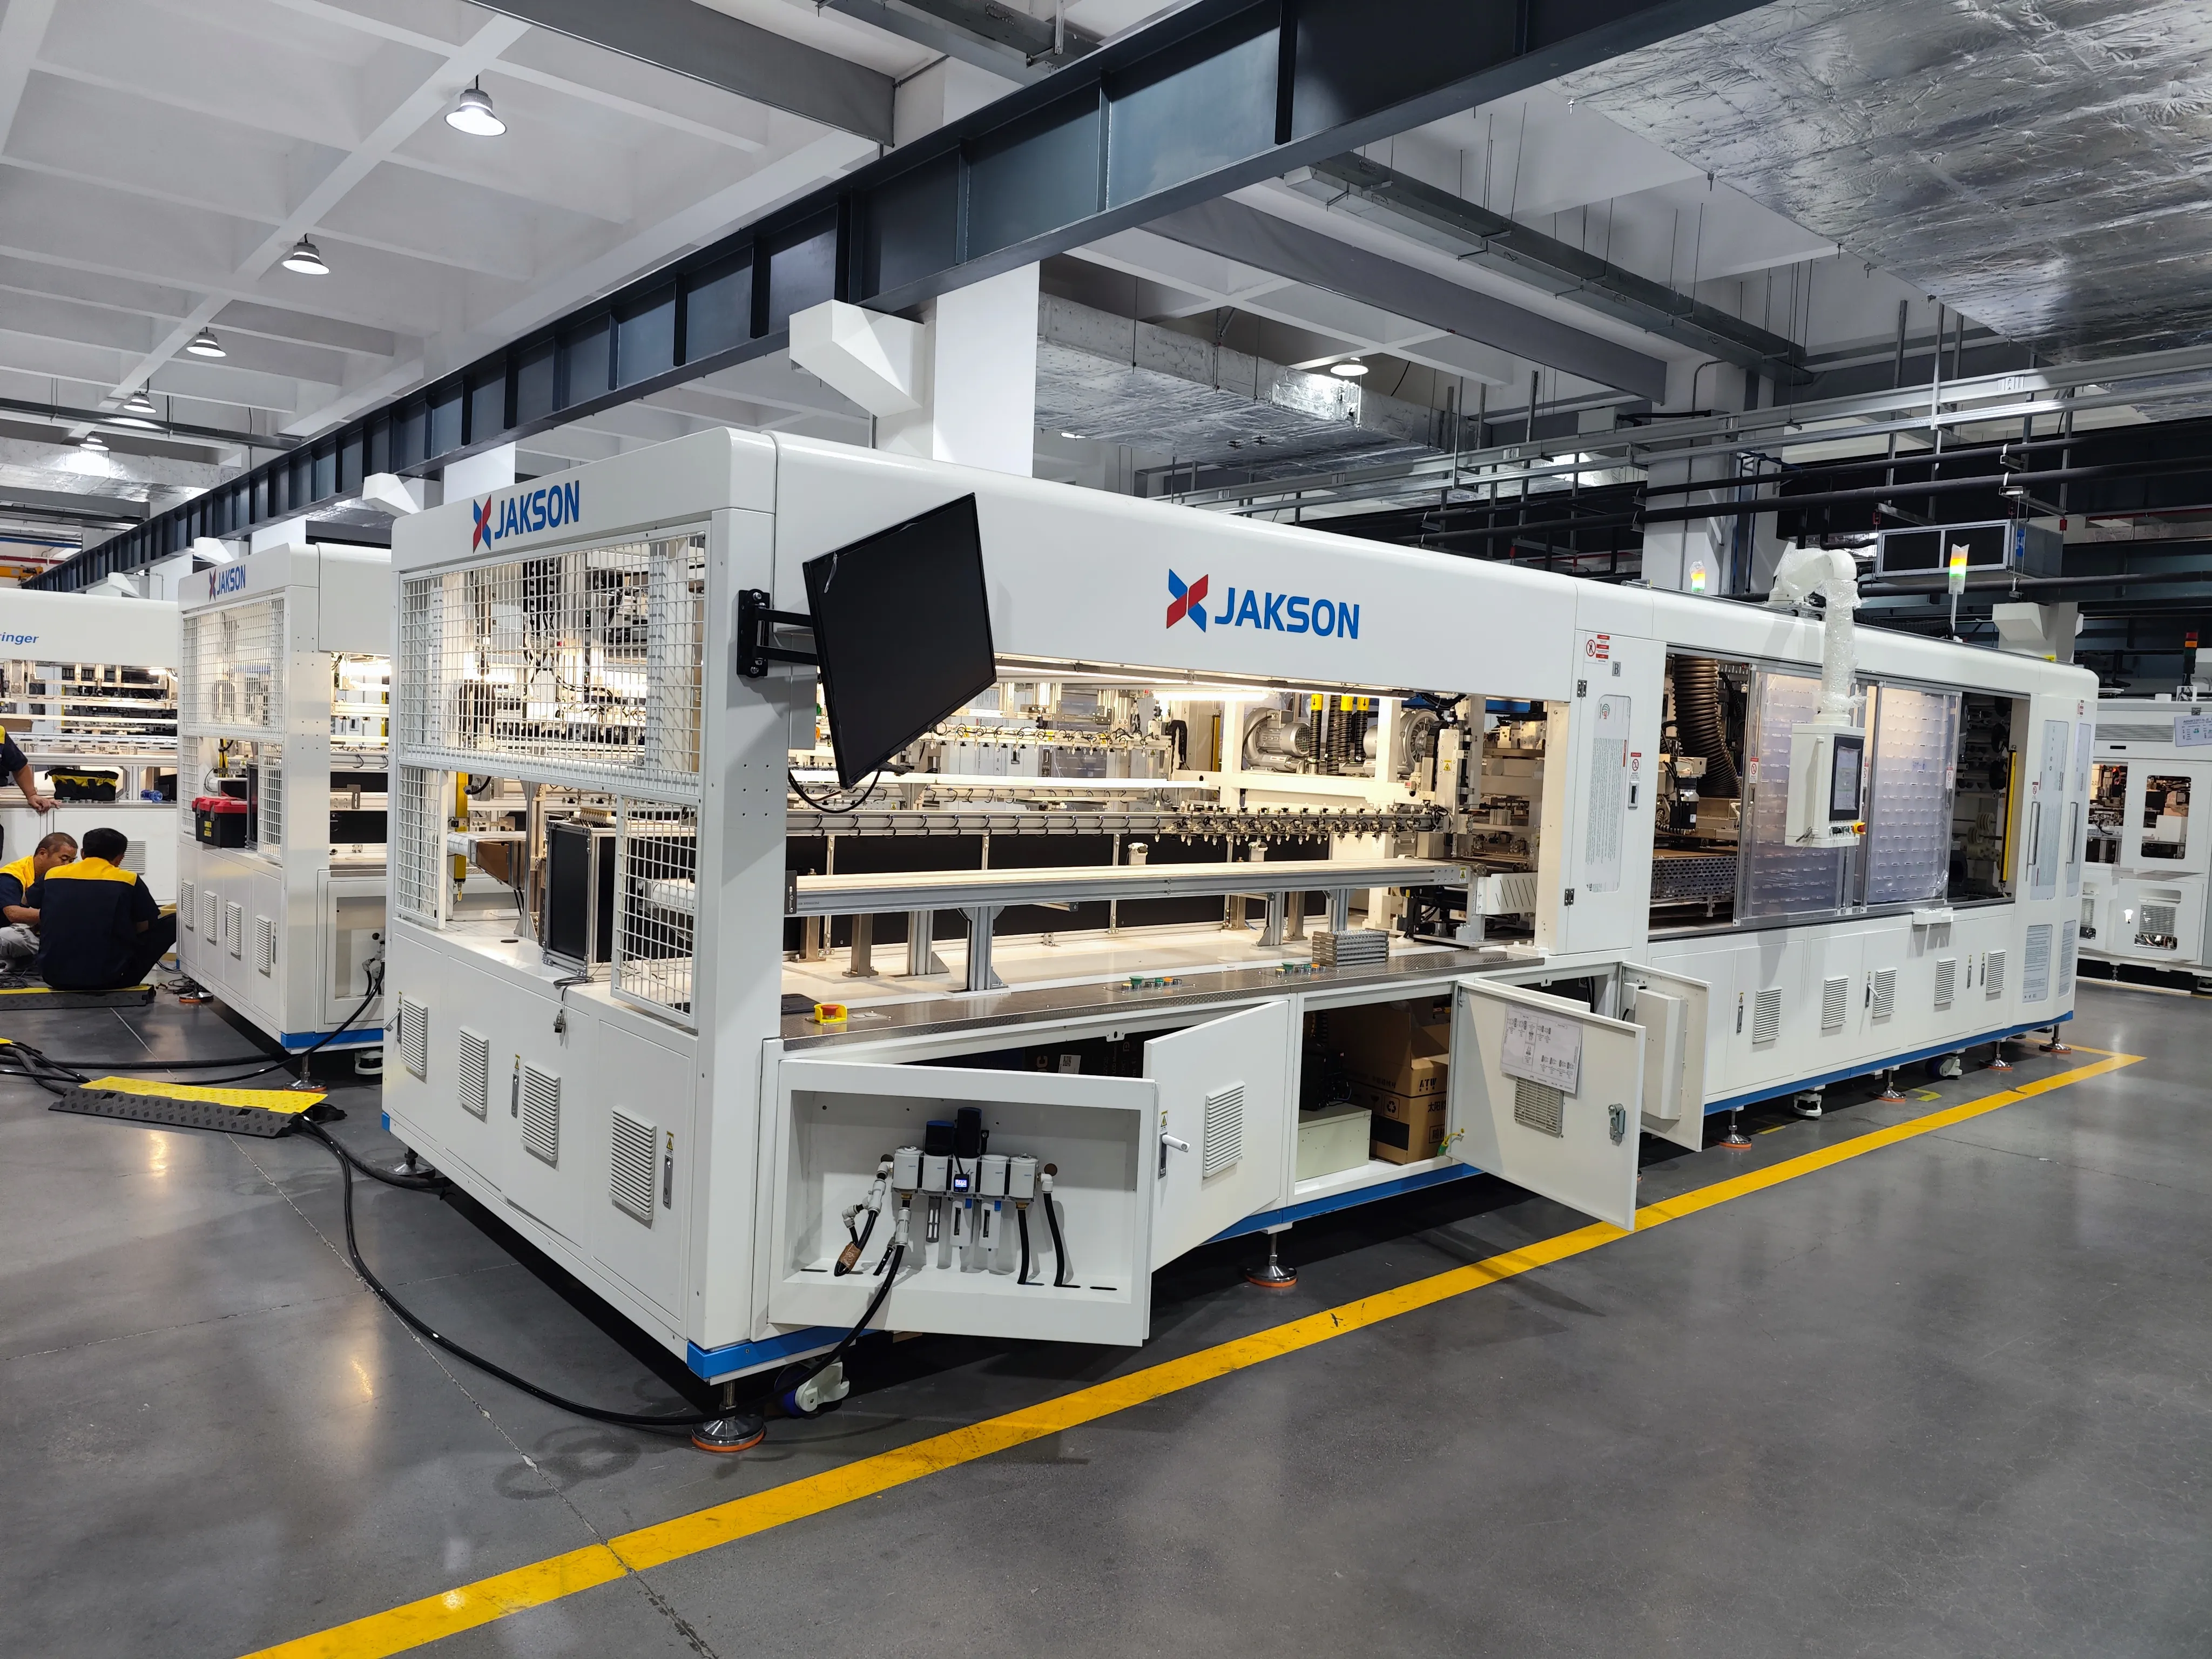
La AM050FH MBB PV Cell Soldering Stringer es una máquina tabber stringer totalmente automática de última generación diseñada y fabricada por Ooitech para líneas de producción de paneles solares modernas. Este equipo avanzado integra el corte láser no destructivo de células y la soldadura de precisión de cintas en un único flujo de trabajo automatizado, ofreciendo un rendimiento y una calidad excepcionales para los fabricantes de módulos solares de todo el mundo.
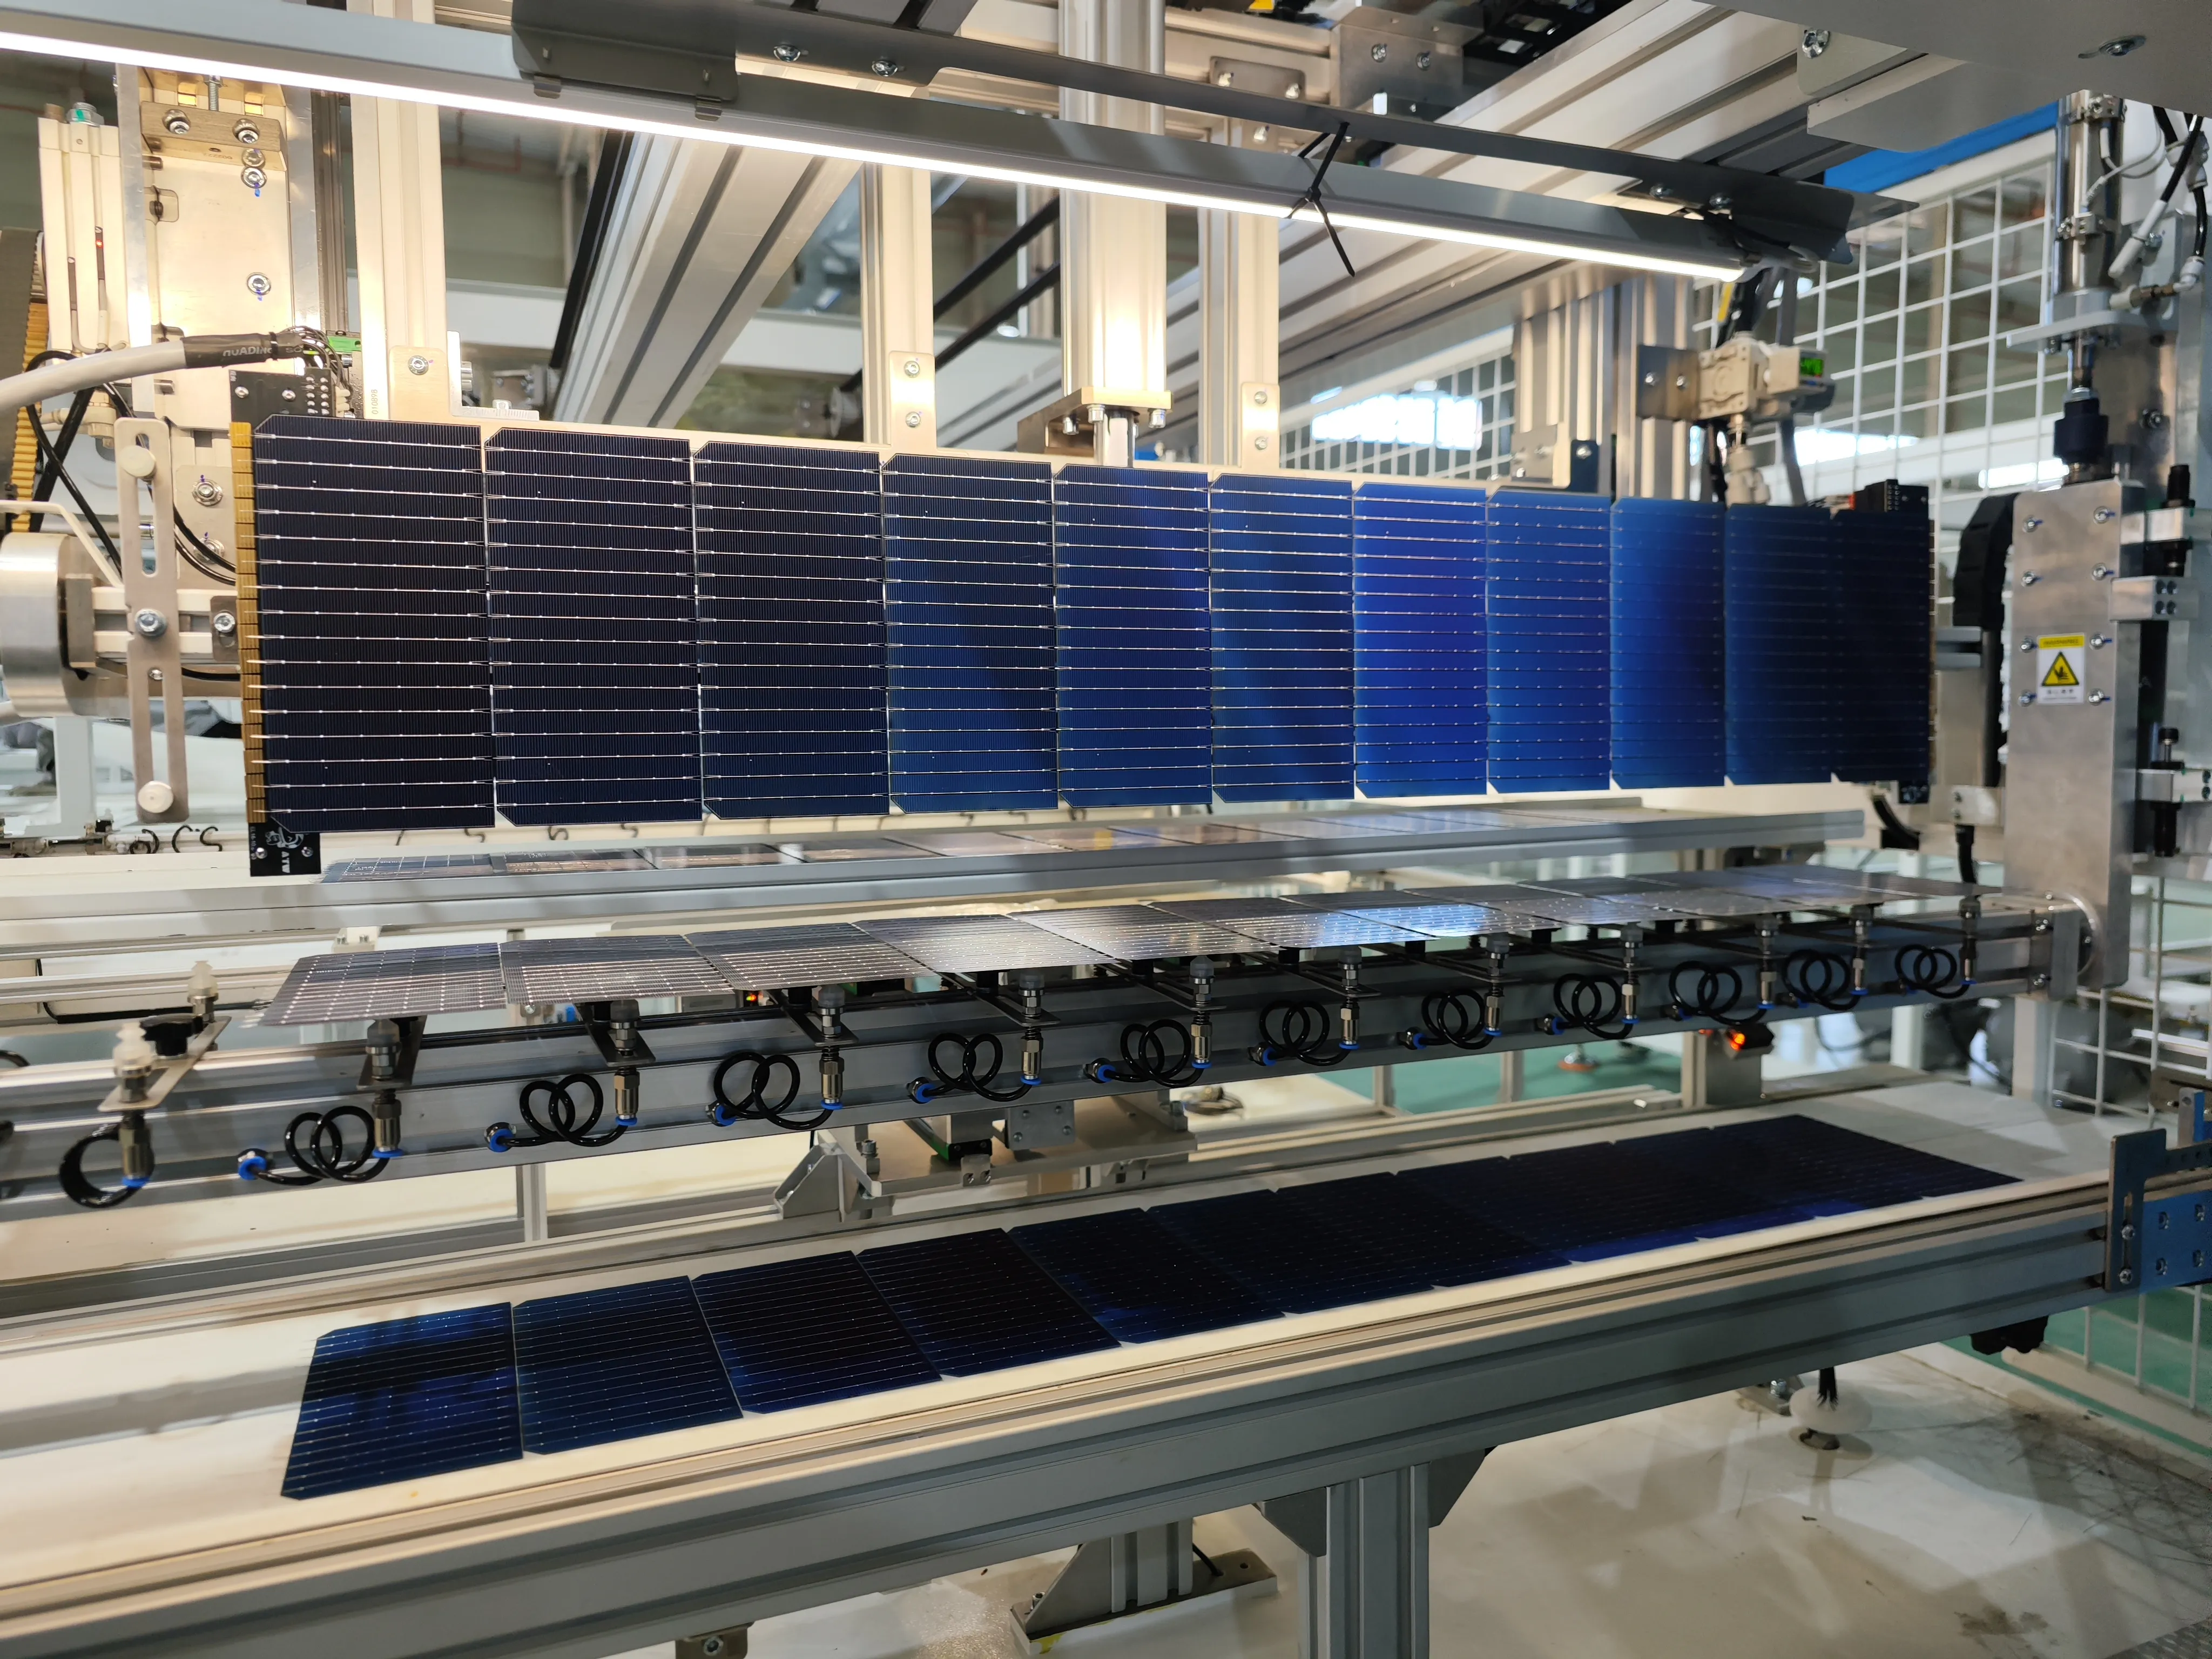
Diseñada para manejar células de silicio monocristalino y policristalino de 161 mm a 230 mm, la AM050FH admite una amplia gama de busbars de 3BB a 24BB, lo que la hace totalmente compatible con las tecnologías de células MBB (Multi-Busbar) y SMBB (Super Multi-Busbar) convencionales, incluidas PERC, TOPCon, y otras arquitecturas de células de alta eficiencia. El módulo de corte láser integrado permite el procesado de células cortadas por la mitad de serie, con una ruta de actualización disponible para la producción de tiras cortadas en 1/3.
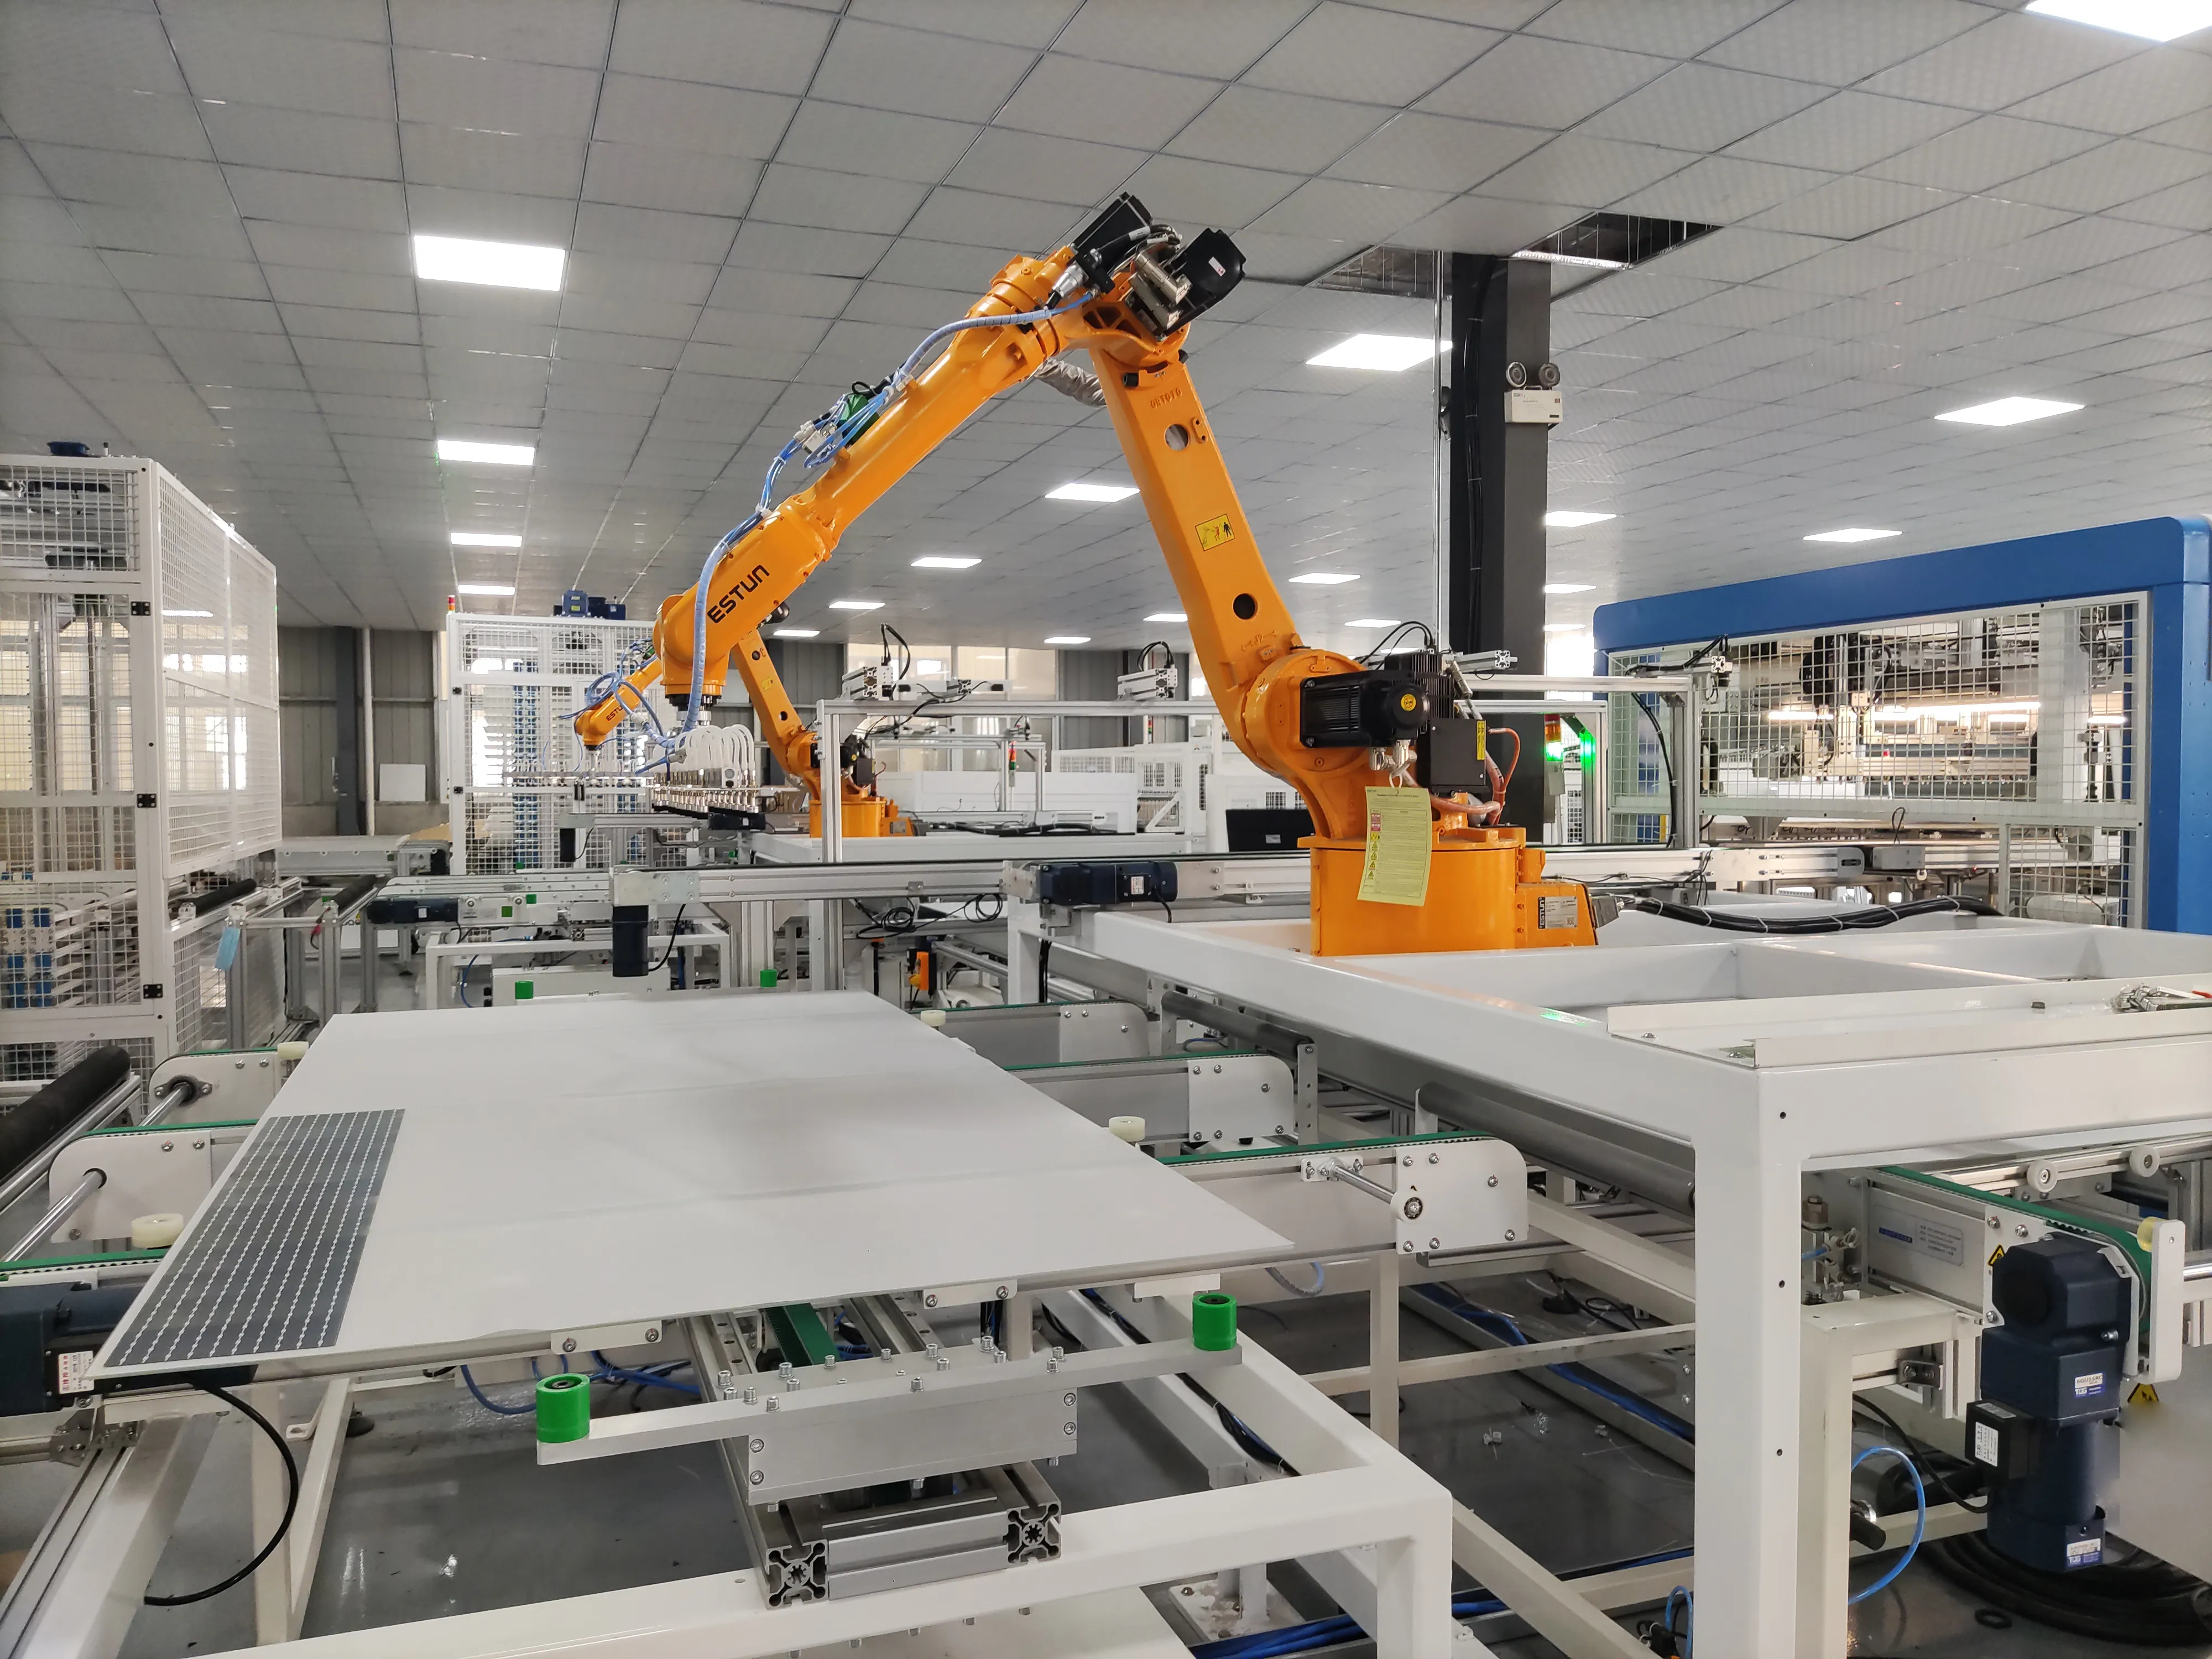
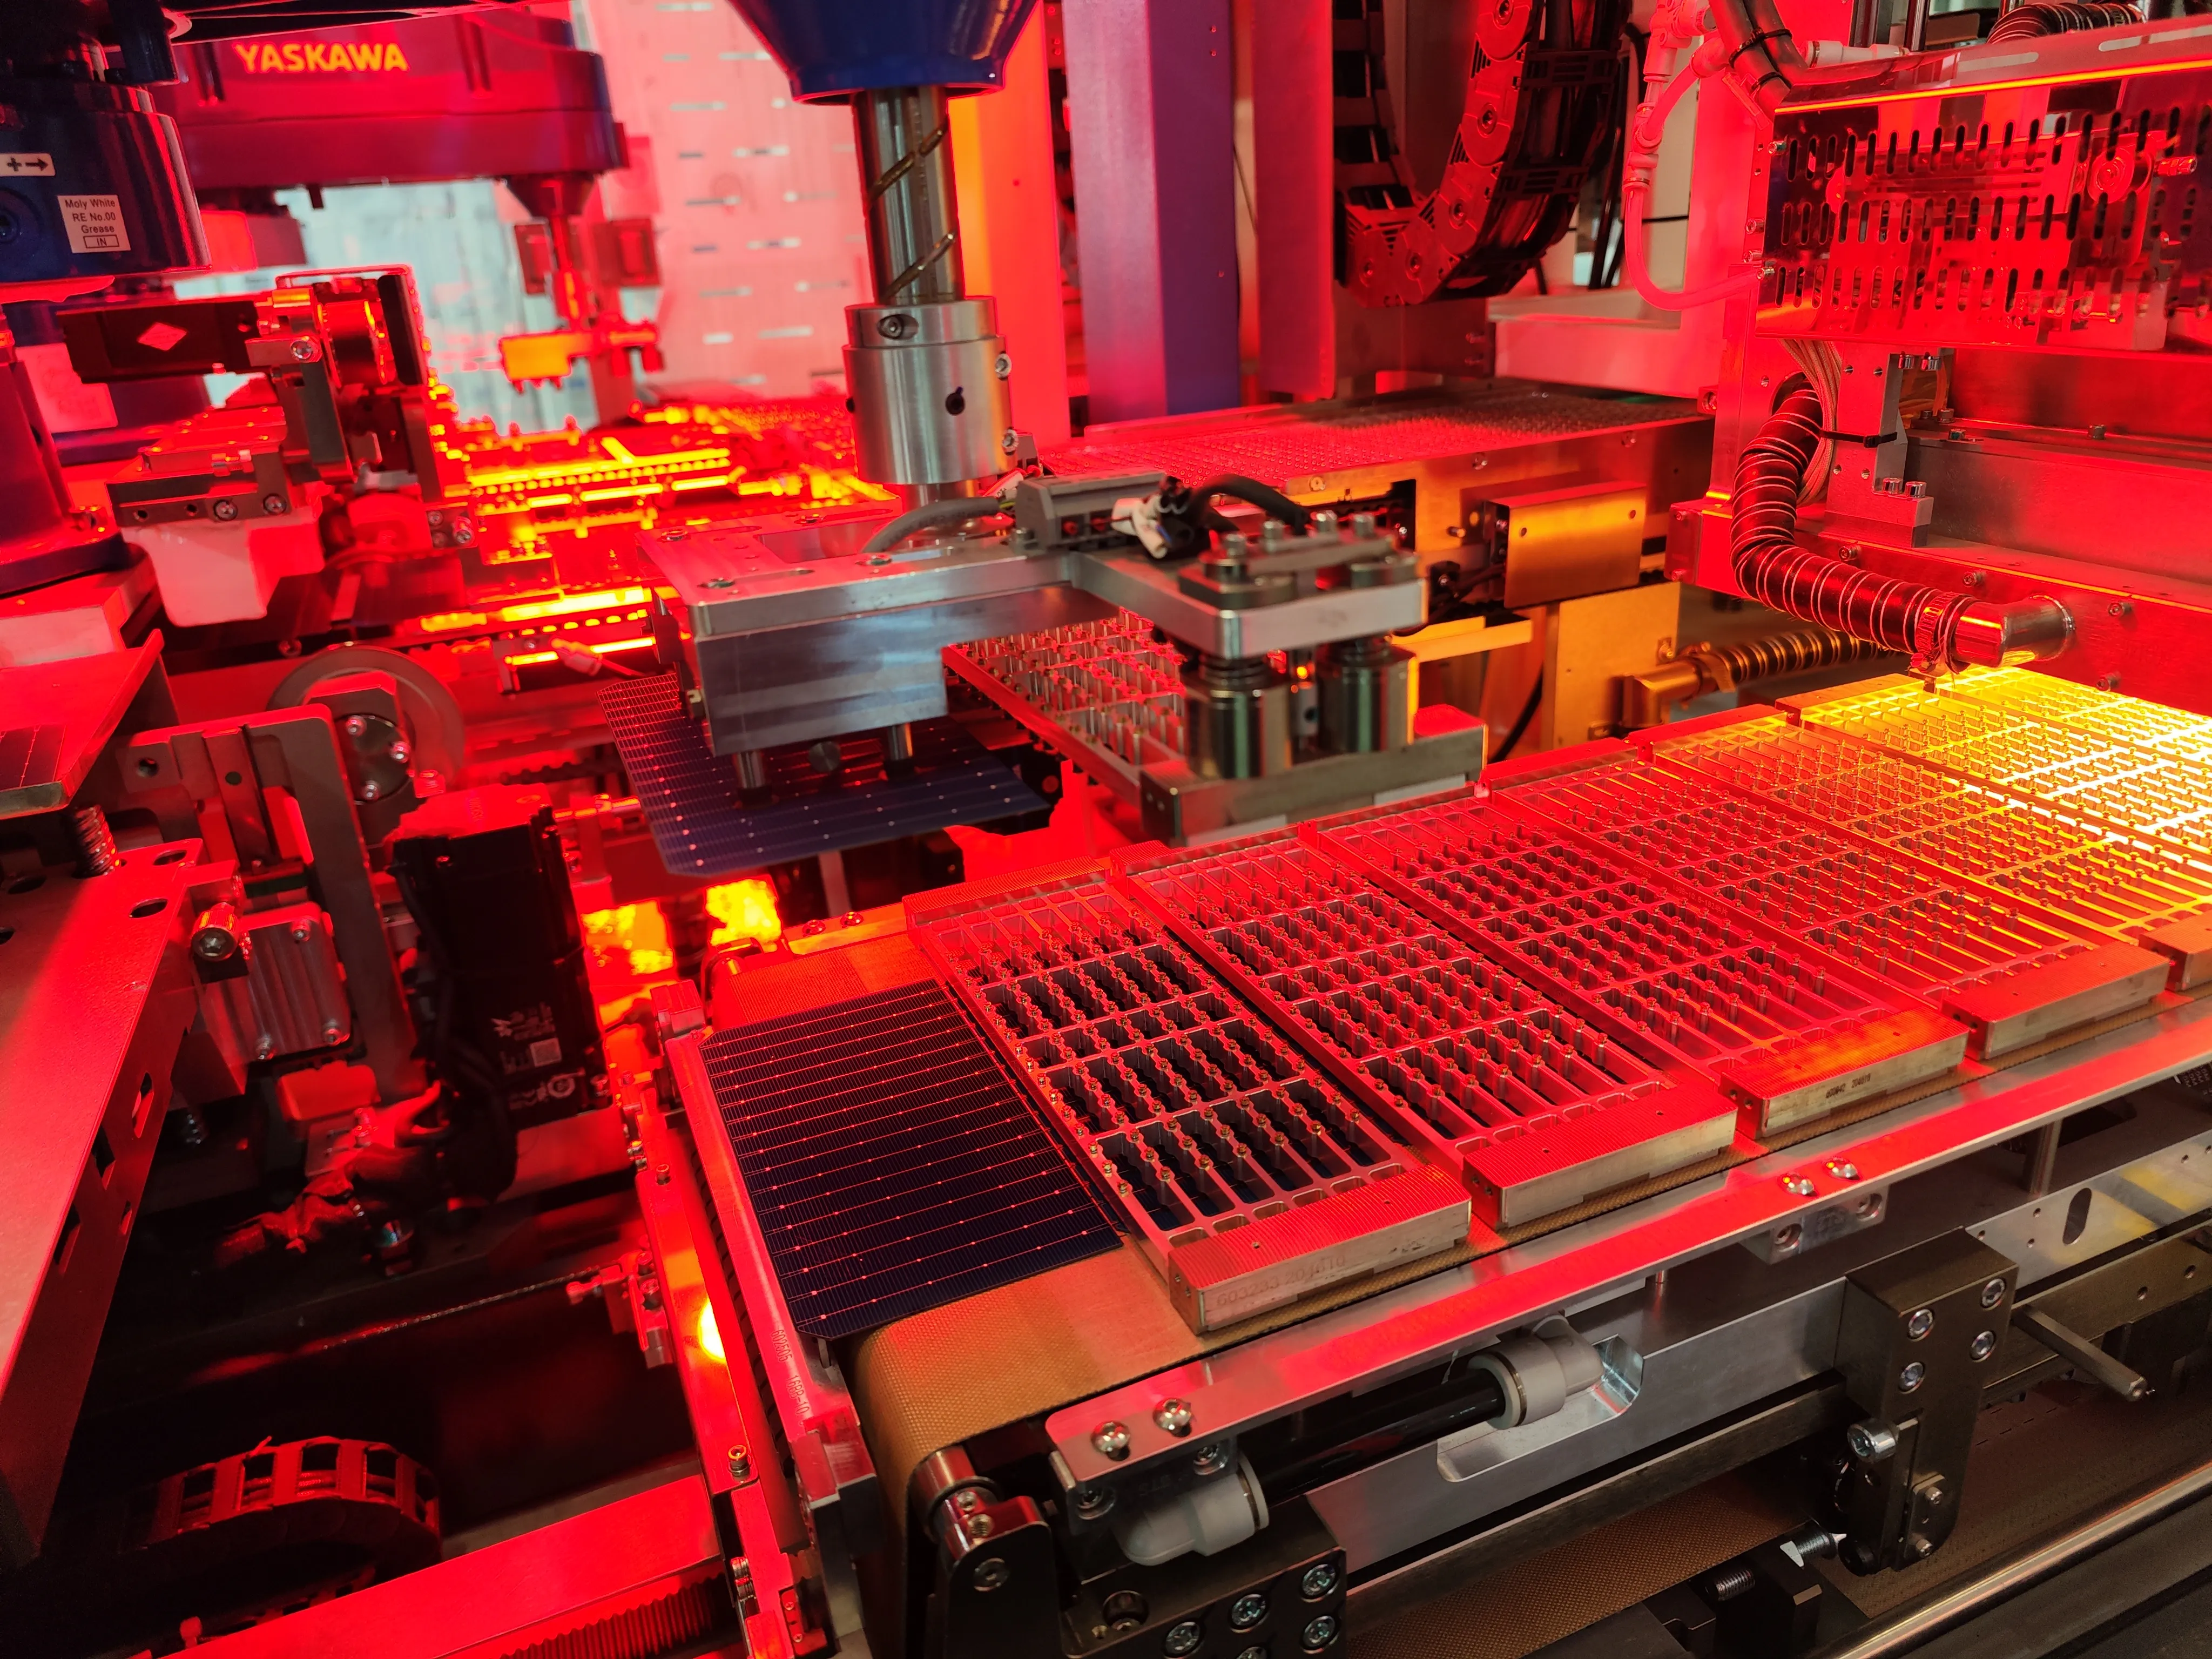
Al combinar control PLC, robots SCARA YASKAWA/STAUBLI, cámaras CCD industriales DALSA y sistemas servo de alta precisión, la AM050FH alcanza una velocidad máxima de soldadura de hasta 6800 tiras por hora, manteniendo una tasa de grietas en células de ≤0,2% y una precisión de posicionamiento de ±0,05 mm. Desde la carga del casete de células hasta la salida de la tira terminada, cada paso es totalmente automático, minimizando la intervención manual y maximizando la consistencia de la producción.
Ya sea que esté construyendo una nueva instalación de fabricación de paneles solares o actualizando una línea de producción existente, la AM050FH MBB PV Cell Soldering Stringer proporciona la fiabilidad, la velocidad y la precisión necesarias para una producción competitiva de módulos solares a escalas de 50 MW a 1 GW.
Especificaciones técnicas
Parámetros básicos de la máquina
| Parámetro | Especificación | Observaciones |
|---|
| Modelo de máquina | AM050FH | MBB PV Cell Soldering Stringer |
| Tiempo de actividad de la máquina | ≥95% | Basado en (1 - tiempo de inactividad no programado/24H) |
| Velocidad máxima del HMI | ≥6800 tiras/hora | Para células cortadas por la mitad de 161-230 mm, 3BB-24BB |
| Tasa de grietas en células | Mono-Si ≤0,2%; Poly-Si ≤0,2% | Célula Grado A popular, espesor ≥170 μm |
| Precisión de posicionamiento general | Desviación ≤±0,05 mm; Angular ≤±0,04° | Sistema servo y CCD de alta precisión |
| Precisión de corte | ≤±0,1 mm | Grabado láser y separación térmica |
| Potencia láser media | 50 W (grabado) / 300 W (calentamiento) | Sistema láser dual |
| Garantía del láser | 20.000 horas | Fuente láser de primera clase |
| Detección de defectos | Sistema de cámara CCD | Cámaras industriales DALSA |
| Método de soldadura | Soldadura por infrarrojos (IR) | Curado UV LED opcional para OBB |
| Precisión del control de temperatura | ±7,5 °C | Límites superior/inferior configurables en el HMI |
| Método de recubrimiento de fundente | Remojo de la cinta | Materiales anticorrosivos |
Compatibilidad de celdas
| Parámetro | Especificación | Observaciones |
|---|
| Tamaño de célula | 161 mm ~ 230 mm | Silicio cristalino, tiras cortadas por la mitad y en 1/3 |
| Tipo de célula | Mono-Si, Poly-Si, PERC, TOPCon | Excluye células BSF; requiere espacio para el corte |
| Número de busbars | 3BB a 24BB | Se requiere cambio de utillaje para diferente número de BB |
| Espaciado entre busbars | ≥8,5 mm | Busbar más externo al borde de la célula >5 mm |
| Pad de soldadura al borde de la célula | >5,5 mm | Distancia entre pads de soldadura superior e inferior |
| Grosor de célula | 135 μm ~ 200 μm ±10 μm | Células de silicio cristalino estándar |
| Ancho mínimo de tira | ≥52 mm | Después del corte |
Parámetros de salida de la tira
| Parámetro | Especificación | Observaciones |
|---|
| Longitud máxima de tira | 1300 mm | Adecuado para todos los formatos de módulo convencionales |
| Desviación de rectitud de la tira | ±0.5mm | Sistema transportador de alta precisión |
| Cinta extra en cabeza/cola | Ajustable de forma independiente | Configuración por separado para la primera y la última tira |
| Espaciado de tiras (negativo) | -1 mm a -0,5 mm | Para diseños de módulos de alta densidad |
| Espaciado de tiras (pequeño) | 0,8 mm a 1 mm | Disposición compacta de celdas |
| Espaciado de tiras (normal) | 1,5 mm a 6 mm | Ajustable mediante HMI |
| Precisión del espaciado de tiras | ±0.3mm | Depende de la profundidad de corte y la precisión de impresión |
| Desplazamiento de la cinta (lado frontal) | ≤±0,2 mm | Línea central de la cinta a línea central de la almohadilla de soldadura |
| Desplazamiento de la cinta (lado posterior) | ≤±0,3 mm | Línea central de la cinta a línea central de la almohadilla de soldadura |
| Tasa de tiras mal soldadas | ≤2% | Incluye pseudosoldadura, sobresoldadura, desplazamiento |
| Ratio de retrabajo del módulo (MBB) | ≤12% | Antes de la laminación |
| Capacidad máxima del casete | 240 celdas | Por casete |
Requisitos de resistencia al pelado
| Configuración de busbar | Resistencia al pelado del lado frontal | Resistencia al pelado del lado posterior | Diámetro de la cinta | Notas |
|---|
| 9BB - 12BB | ≥0,8 N | ≥1 N | Ø0,29 - 0,4 mm | Se permite hasta un punto <0,5 N por barra colectora en el lado frontal |
| 13BB - 20BB | ≥0,4 N | ≥0,5 N | Ø0,25 - 0,35 mm | Se permite hasta un punto <0,3 N por barra colectora en el lado frontal |
Especificaciones de cinta
| Parámetro | Convencional | MBB | SMBB |
|---|
| Tipo de cinta | Cinta plana | Cinta circular | Cinta circular |
| Ancho/Diámetro | 0,8 - 3,0 mm de ancho | Ø0,29 - 0,45 mm | Ø0,25 - 0,29 mm |
| Espesor | 0,18 - 0,32 mm | Tolerancia de tamaño ≤±0,01 | Tolerancia de tamaño ≤±0,01 |
| Límite elástico | ≤70 MPa | 70 - 80 MPa | 60 - 80 MPa |
| Resistencia a la tracción | ≥150 MPa | ≥150 MPa | ≥150 MPa |
| Elongación | ≥20% | ≥25% | ≥25% |
| Espesor del recubrimiento de estaño | ≥0,018±0,005 mm | Punto más delgado ≥0,006 mm | Punto más delgado ≥0,006 mm |
| Pureza del cobre | ≥99.97% | ≥99.97% | ≥99.97% |
| Tipo de soldadura | Con plomo o sin plomo | Con plomo o sin plomo | Con plomo o sin plomo |
| Carrete de cinta | Ø interior 16 mm o 20 mm; exterior ≤Ø180 mm; ancho ≤160 mm | Igual | Igual |
Requisitos de alimentación eléctrica e instalaciones
| Parámetro | Especificación | Observaciones |
|---|
| Fuente de alimentación | Trifásico 380 V, 50 Hz | Trifásico de cinco hilos (L1/L2/L3/N/PE), tamaño de cable 4×25 mm² + 1×16 mm² |
| Potencia media | 41 kW | Condición de funcionamiento estándar |
| Potencia máxima | 50 kW | Consumo máximo de potencia |
| Suministro de agua | Agua purificada | Para el sistema láser de división de celdas |
| Presión de aire | 0,6 - 0,8 MPa | Dos mangueras de entrada de aire de Ø16 mm funcionando simultáneamente |
| Consumo de aire | ≥3200 L/min | Se requiere presión estable |
| Calidad del aire comprimido | Partículas sólidas ≤15 μm (Clase 3); punto de rocío ≥+3 °C (Clase 4); vapor de aceite ≤5 mg/m³ (Clase 4) | Clasificación según norma ISO |
| Ventilación | 11 ventilaciones × Ø102 mm; escape total ≥1500 m³/h | Se recomienda tubería de PVC para el escape a alta temperatura |
| Capacidad de carga del suelo | ≥600 kg/m² | Se requiere una superficie plana y libre de vibraciones |
| Temperatura ambiente | 5 °C - 40 °C | Entorno de funcionamiento |
| Humedad relativa | 5 % - 70 % (sin condensación) | Entorno de funcionamiento |
Dimensiones y peso de la máquina
| Sección | Peso |
|---|
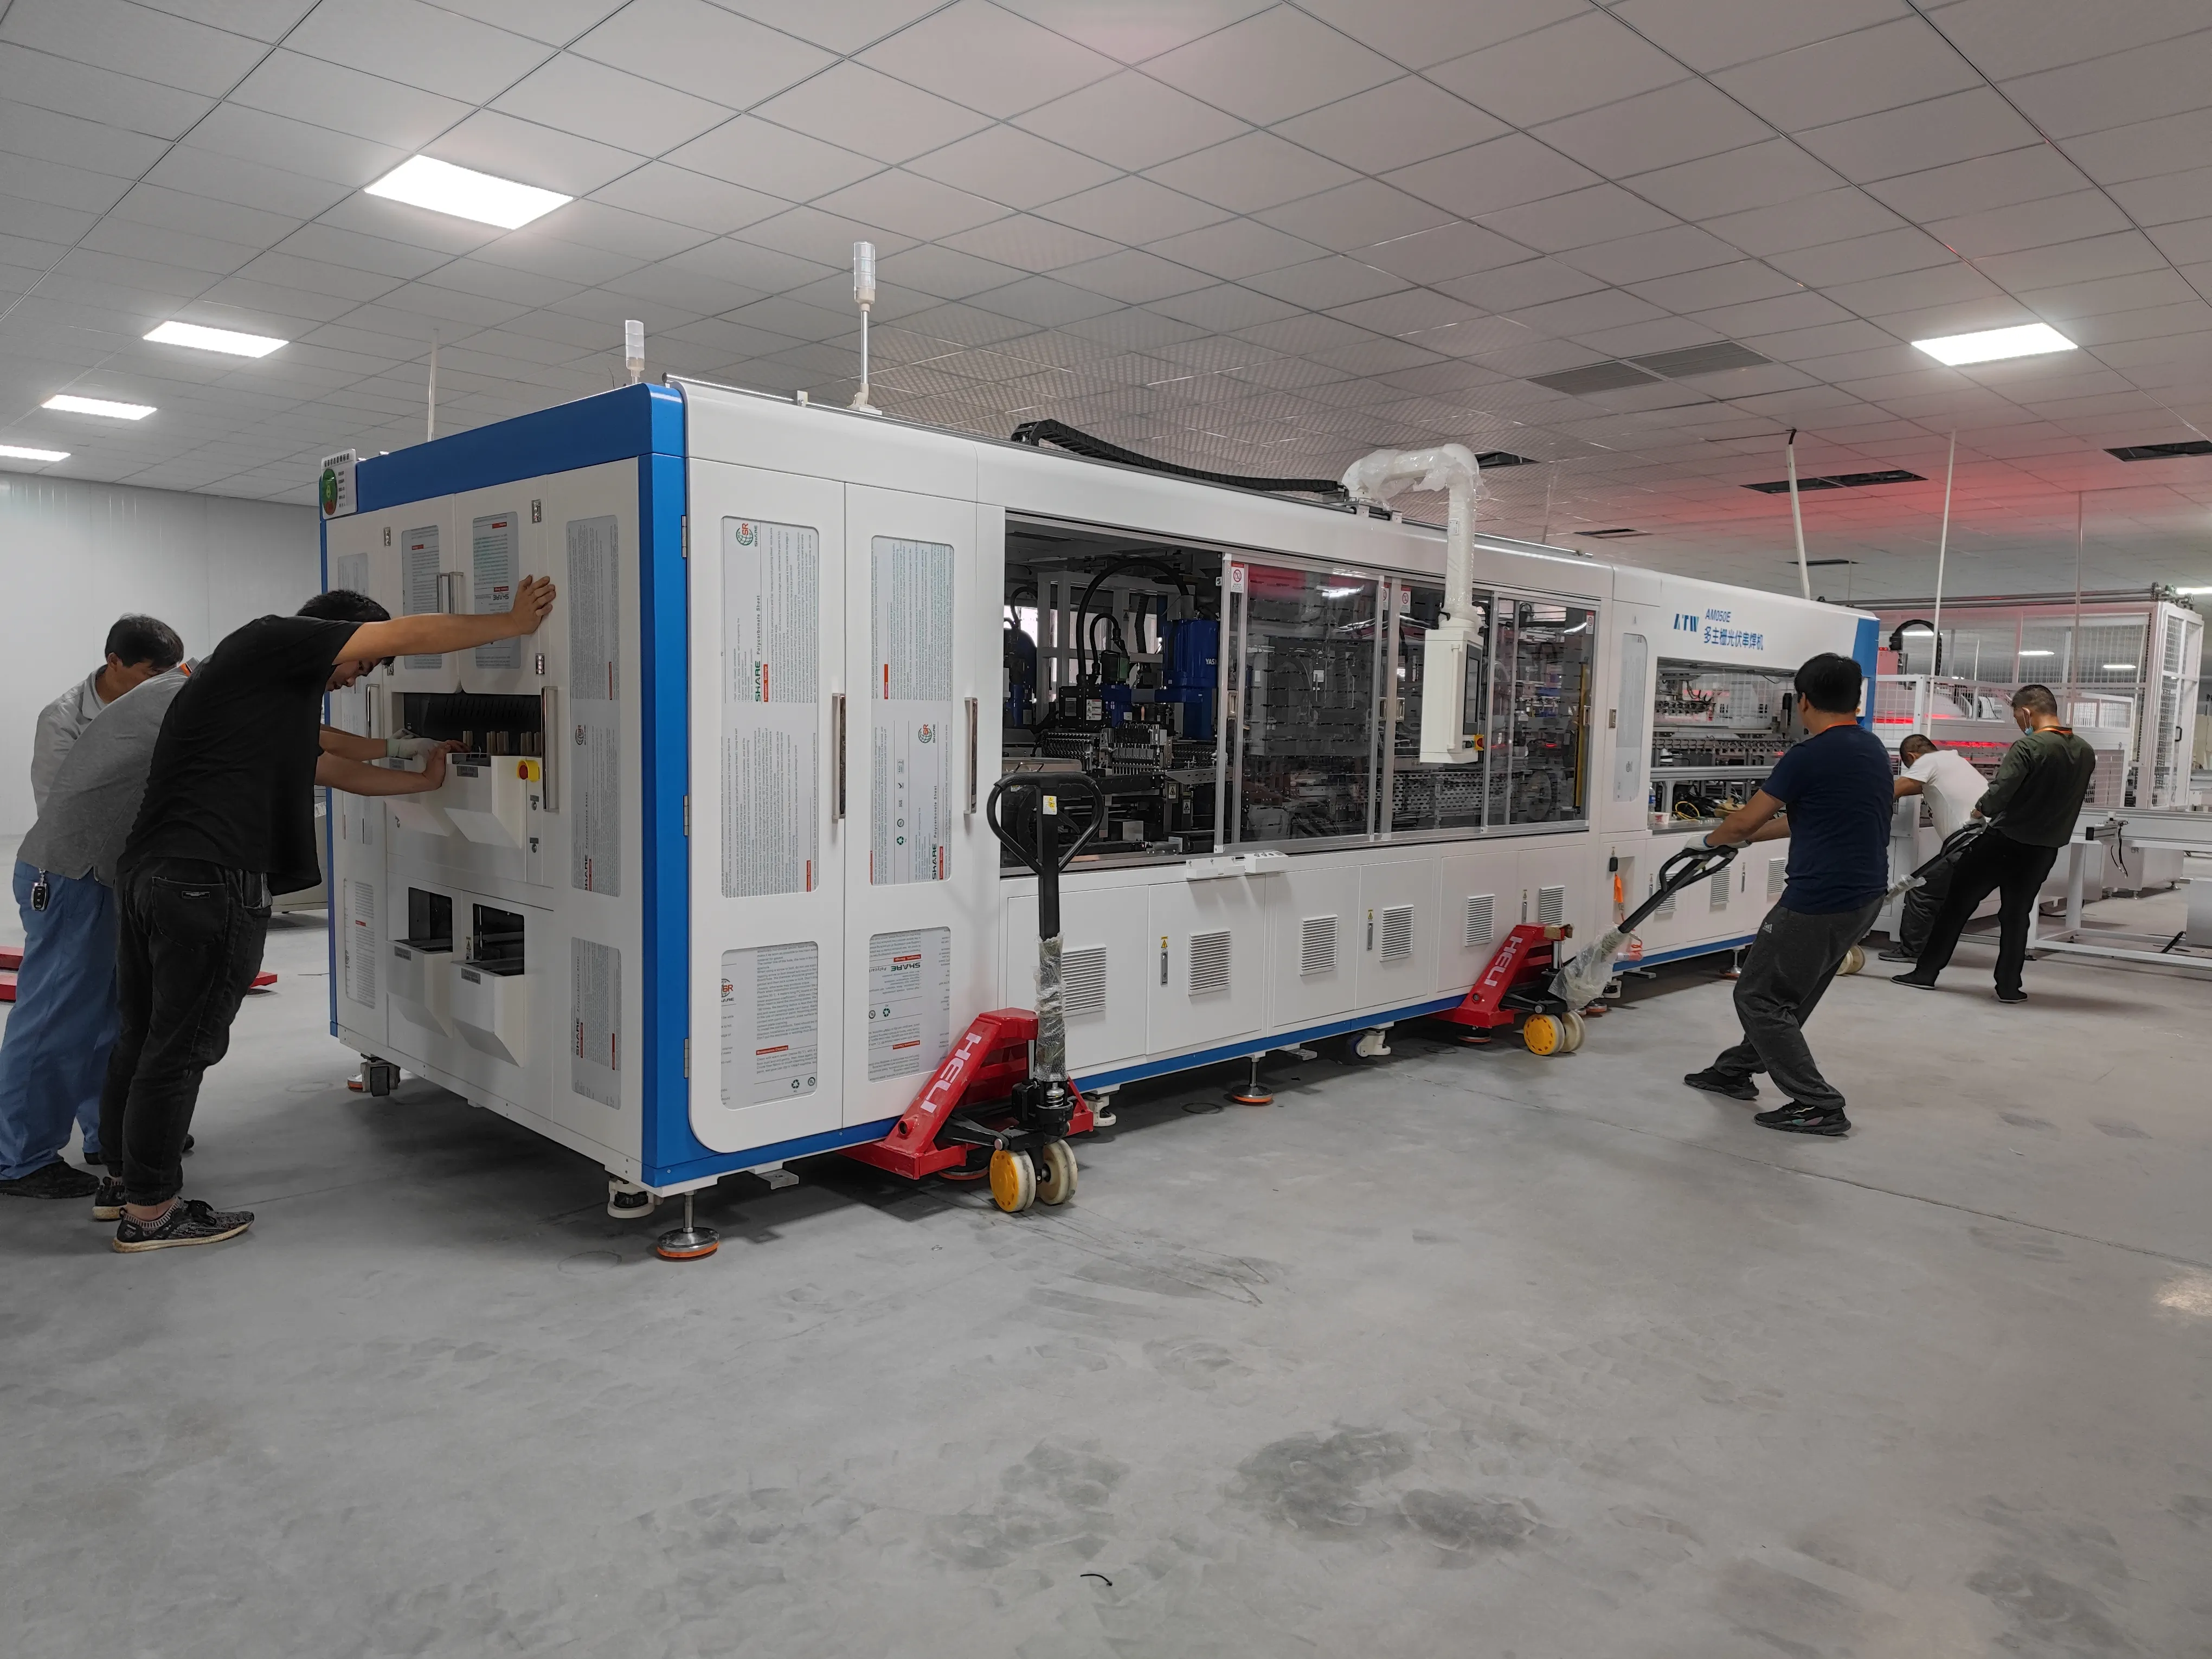
| Parte de corte de celdas | 4.500 kg |
| Parte central | 6.000 kg |
| Parte trasera | 3.000 kg |
| Peso total | 13.500 kg |
Ventajas técnicas
Sistema avanzado de corte de celdas por láser
Tecnología de división térmica no destructiva combina láser de ranurado (50 W), láser de calentamiento (300 W) y rociado de agua de precisión para lograr un corte limpio de celdas con una precisión de ≤±0,1 mm
Compatible tanto con el procesamiento de celdas de medio corte como de corte en 1/3 lo que permite la producción de configuraciones de módulos avanzadas para una mayor potencia de salida y un menor riesgo de puntos calientes
La longitud de ranura ajustable, la potencia de calentamiento, el caudal de rociado de agua y la velocidad de división se adaptan a diferentes tipos y espesores de celdas para obtener una calidad de corte óptima
La alta precisión de repetibilidad garantiza dimensiones de tira consistentes a lo largo de extensas tandas de producción
Posicionamiento con robot SCARA de alta precisión
Robots SCARA de cuatro ejes STAUBLI / YASKAWA ofrecen una precisión de posicionamiento de 0,01 mm, lo que reduce significativamente el desplazamiento de soldadura
El ajuste inteligente en tiempo real basado en los resultados de detección CCD garantiza una alineación precisa entre la barra colectora y la cinta para cada celda
La alta velocidad de movimiento admite el elevado rendimiento de 6800 tiras/hora sin comprometer la precisión de colocación
Adecuado para múltiples tipos de celdas con un cambio mínimo, ofreciendo un funcionamiento estable y fiable con requisitos de mantenimiento mínimos
Inspección CCD integral y control de calidad
Cámaras industriales de alta precisión DALSA detectan esquinas astilladas, bordes astillados, grietas, desplazamiento de serigrafía, rotación de serigrafía (90°/180°) y otros defectos de las celdas
Los umbrales de detección de defectos (profundidad de grieta ≥0.3mm × 0.3mm) son totalmente personalizables a través de la interfaz HMI
El rechazo automático de celdas NG garantiza que solo las celdas calificadas entren en el proceso de soldadura, reduciendo el desperdicio de material y los costos de retrabajo
La trazabilidad completa desde la alimentación de celdas hasta la salida de la cadena respalda los requisitos del sistema de gestión de calidad
Capacidad versátil de soldadura Multi-Busbar
Compatible con 3BB a 24BB configuraciones de celdas con cambio de utillaje, cubriendo tecnologías convencionales, MBB y SMBB
16 conjuntos de motores de suministro de cinta (actualizables a 24 conjuntos) con control individual de habilitación/deshabilitación a través de HMI para máxima flexibilidad
Capacidad de carrete de cinta de hasta 15kg con empalmador de cambio rápido que permite el reemplazo de la cinta en 1 minuto, minimizando el tiempo de inactividad de producción
Estiramiento, aplanado, corte y doblado opcional de cinta de precisión con todos los parámetros ajustables en HMI
Tecnología superior de soldadura por infrarrojos
Soldadura por infrarrojos calienta simultáneamente ambos lados de la tira de celdas, asegurando una distribución uniforme de la temperatura y previniendo la pseudosoldadura o el agrietamiento térmico
Controlador de soldadura de alta velocidad con sensores de alta temperatura importados que proporciona una precisión de control de temperatura de ±7.5°C
Base de soldadura precalentada y placas de calentamiento multizona debajo del transportador aseguran un ciclo de soldadura consistente y se adaptan a diferentes tipos de celdas
Vida útil de la lámpara IR de aproximadamente 3,000 horas (3-5 meses en uso normal) que ofrece una operación económica
Curado UV LED opcional para unión adhesiva (tecnología OBB) con una vida útil del LED de 10,000 horas Automatización inteligente y operación fácil de usar
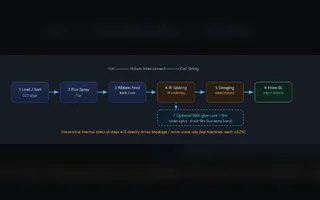
Flujo de trabajo totalmente automatizado desde la carga del casete de celdas hasta la salida de la cadena terminada, controlado por
KEYENCE PLC Sistemas servo YASKAWA/INOVANCE y Transportador de casetes de celdas de doble capa (superior lleno / inferior vacío) con capacidad de tres casetes por capa para producción continua
El sistema de cuchilla de aire asegura la recogida de una sola celda en cada ciclo, previniendo errores de doble alimentación
El transportador de ensamblaje recubierto de Teflón resiste altas temperaturas y previene la adhesión de estaño, con sujeción por vacío para eliminar el desplazamiento de tiras y cintas
El diseño de transportador con soporte en un solo lado permite un mantenimiento fácil y un reemplazo rápido de la correa
Sistema de salida de cadenas con clasificación automática OK/NG, modo de inspección manual y módulos opcionales de inspección de apariencia de cadenas y EL en línea
Selección de componentes de clase mundial
PLC:
KEYENCE para un control industrial confiable Servomotores:
YASKAWA e INOVANCE para un control de movimiento de precisión Robots:
STAUBLI y YASKAWA SCARA para el manejo de celdas de alta velocidad Cámaras CCD:
DALSA para procesamiento de imágenes de grado industrial Sensores:
OMRON y PANASONIC para una detección precisa Neumática:
SMC, AirTAC y FESTO para una actuación confiable Módulos lineales:
THK, HIWIN, TBI para una guía de precisión Rodamientos:
NSK para un rendimiento mecánico de larga vida Portacables:
IGUS, MISUMI para una gestión de cables duradera Integración en la línea de producción de paneles solares
Aplicaciones del producto
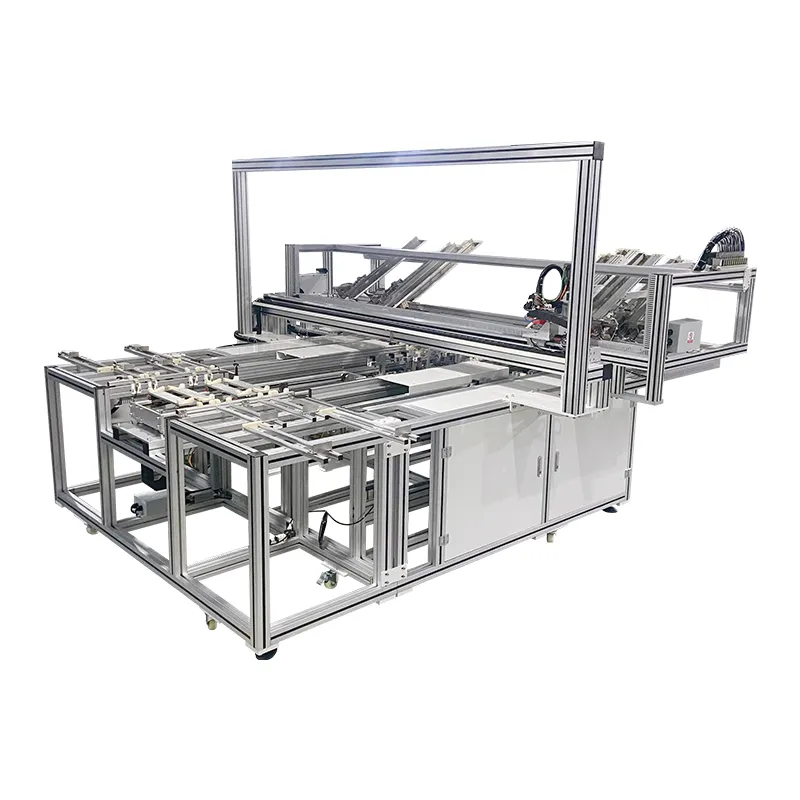
La encadenadora de soldadura de celdas fotovoltaicas MBB AM050FH es un equipo central en la línea de producción de paneles solares, posicionado entre la estación de clasificación/prueba de celdas y la
. Se integra perfectamente con equipos aguas arriba y aguas abajo para formar una línea de fabricación de módulos automatizada completa. apiladoTecnologías de celdas compatibles:
Celdas monocristalinas PERC
- La tecnología de celdas de alta eficiencia más ampliamente desplegada, totalmente compatible con parámetros de soldadura optimizados Celdas TOPCon
- Tecnología de celdas tipo N de próxima generación con control preciso de temperatura para proteger las capas de pasivación Configuraciones MBB y SMBB
- Soldadura de alambre redondo de 9BB a 24BB para mejorar la recolección de corriente y reducir la pérdida de celda a módulo (CTM) - Capacidad estándar para producir cadenas de medio corte que reducen las pérdidas resistivas y mejoran la confiabilidad del módulo
Módulos de células de corte a la mitad Módulos de celdas de 1/3 de corte
- Opción de actualización para diseños de módulos avanzados que requieren anchos de tira más pequeños (mínimo 52mm) Aplicaciones según escala de producción:
Líneas piloto (50MW - 100MW):
Configuración de una sola encadenadora para la puesta en marcha de nuevas instalaciones y el desarrollo de procesos Producción a media escala (100MW - 500MW):
Múltiples unidades AM050FH operando en paralelo para un rendimiento equilibrado Fabricación a gran escala (500MW - 1GW):
Integración completa de la línea de producción con equipos automatizados de apilado, pruebas EL, laminación y enmarcado Compatibilidad de formatos de módulos:
Formatos de módulos estándar de 60 celdas, 72 celdas y 78 celdas
Configuraciones de módulos de medio corte de 120 celdas, 132 celdas, 144 celdas y 156 celdas
Diseños de módulos de 1/3 de corte para diseños avanzados de alta densidad
Longitudes de cadena personalizadas de hasta 1300mm para diversas dimensiones de módulos
Espaciado de tiras ajustable de -1mm a 6mm para diferentes requisitos de diseño de módulos
Sectores industriales atendidos:
Fabricantes de paneles solares a escala de servicios públicos que producen módulos para plantas de energía montadas en el suelo
Productores de módulos solares distribuidos para instalaciones en techos comerciales y residenciales
Fabricantes especializados de módulos solares para aplicaciones BIPV (Fotovoltaica Integrada en Edificios)
Fabricantes OEM y por contrato que sirven a marcas solares globales
OEM and contract manufacturers serving global solar brands
Instituciones de investigación y centros de desarrollo de tecnología solar
Lectura relacionada: La dureza de la cinta y el grosor del recubrimiento son dos de los factores que determinan el comportamiento de esta máquina; el aspecto del material se trata en Materiales de cinta fotovoltaica: núcleo de cobre, dureza y recubrimiento · Estructura y tipos de cinta fotovoltaica
Relacionado: Mecanismos de la encadenadora de células solares: una guía zona por zona. Un recorrido a nivel de mecanismo de la misma familia de máquinas.
Contacte a Ooitech para el Stringer MBB AM050FH
Obtenga una cotización y consulta técnica
Ooitech es un proveedor profesional de equipos para líneas de producción de paneles solares, que ofrece soluciones integrales desde 5MW hasta 1GW de capacidad, incluyendo diseño de equipos, entrega, instalación, puesta en marcha, capacitación de operadores, suministro de materias primas y soporte posventa de por vida.
Servicio posventa y garantía de calidad:
Capacitación gratuita en el sitio sobre operación y mantenimiento de la máquina
Guía técnica gratuita durante la instalación y puesta en marcha
Soporte telefónico 24 horas por parte del equipo dedicado de servicio posventa
Garantía de un año (excluyendo piezas consumibles) después de la aceptación
Reemplazo o reparación gratuitos de problemas relacionados con la calidad durante el período de garantía
Precios competitivos para servicios técnicos después del vencimiento de la garantía
Documentación incluida:
Información de contacto:
Correo electrónico: [email protected]
Teléfono: +8618571646990
WhatsApp: +8615961592660
Oficina central: Wuhan Yangtze River Center, Wuhan, China
Sitio web: www.ooitech.com
Explore más recursos:
Contáctenos hoy para analizar los requisitos de su línea de producción de paneles solares. Nuestro experimentado equipo de ingeniería está listo para proporcionar soluciones personalizadas adaptadas a su capacidad de producción específica, tecnología de celdas y especificaciones de diseño de módulos.
Relacionado: Qué hace una cinta fotovoltaica: tres funciones, una compensación explica por qué la dureza de la cinta y el área de unión importan a la máquina que las coloca.
Relacionado: Tecnología de celda 0BB: qué cambia al eliminar el busbar se encarga de la precisión de colocación del hilo fino que exige un diseño sin busbar.
Relacionado: Bordes cortados con láser en TOPCon: pasivando la sección transversal está en el lado eléctrico del mismo corte, donde una capa de pasivación en la pared de la ranura cambia la pérdida.
Relacionado: Cómo se fabrica la cinta fotovoltaica: trefilado, recocido y estañado es la máquina que debe procesar la cinta terminada sin estirarla.
Relacionado: Eficiencia del módulo frente a potencia: por qué 740 W puede clasificarse por debajo de 675 W es la encintadora que debe mantener esa tolerancia a la velocidad de producción.
Relacionado: Puntos calientes, microgrietas y PID: tres fallos lentos del módulo es donde se define la calidad de la unión detrás de dos de los tres mecanismos.
Relacionado: Vidrio de cobertura solar para el espacio: por qué el cerio y cómo interpretarlo coloca y suelda la célula que este vidrio protege en órbita.
Relacionado: MC4 o compatible con MC4: qué significa el nombre del conector termina los conductores que produce esta máquina.