Por qué el bussing (soldadura por solapamiento) causa grietas en las células
Índice
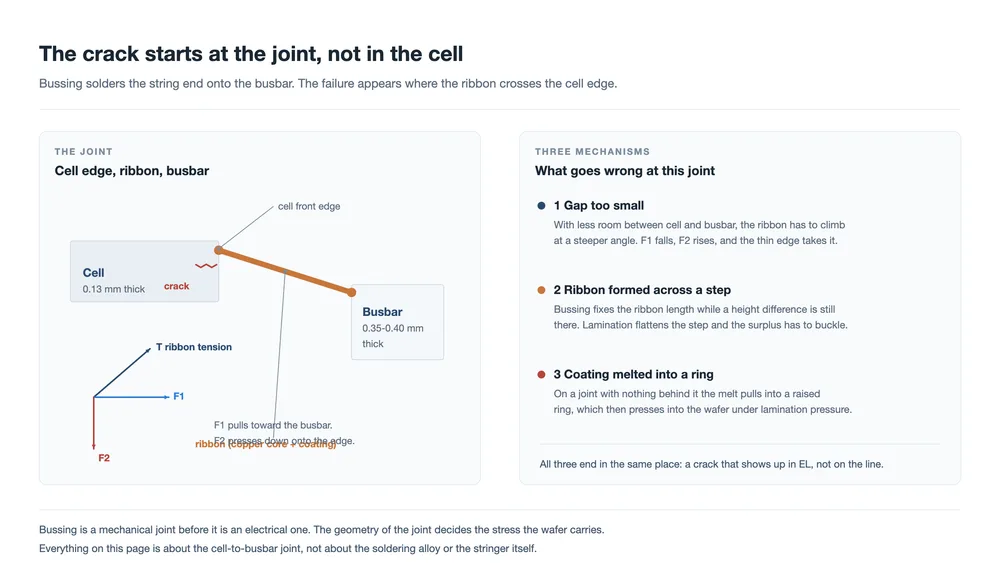
Respuesta rápida: Una grieta de agujero central que surge del paso de bussing es un fallo mecánico en la unión entre el borde de la célula y la barra colectora. Tres cosas la causan. El espacio reservado entre la célula y la barra colectora es demasiado pequeño, por lo que la cinta cruza en un ángulo pronunciado y presiona hacia abajo sobre el borde. La cinta se formó sobre una diferencia de altura que el laminado posterior aplana, dejando cinta sobrante que tiene que pandearse en algún lugar. O el recubrimiento de la cinta se fundió formando un anillo de soldadura elevado que se presiona contra la oblea. Las tres cargan el borde de una oblea de aproximadamente 0,13 mm de grosor, y las tres suelen aparecer solo después del laminado, en electroluminiscencia.
Las grietas de agujero central están entre los defectos cosméticos más frecuentes que produce una línea de módulos, y la lista de posibles causas es larga. Los daños por manipulación, el vidrio, el encapsulante, los fallos del stringer y los parámetros de laminado tienen cada uno sus propias señales. Esta página acota el tema a la parte que proviene del bussing —el paso de soldadura por solapamiento que une el extremo de un string a una barra colectora— y recorre las tres formas en que ese paso rompe células.
Lo que estos tres tienen en común es que ninguno es un fallo eléctrico. Son problemas de geometría. La unión entre el borde de una célula y una barra colectora es un lugar donde se encuentran una oblea delgada, una tira de cinta mucho más gruesa y una junta de soldadura, y donde una tira bajo tensión cambia de dirección. Equivócate en esa geometría por unas pocas décimas de milímetro y la oblea lo pagará después, en la prensa.
A continuación se muestra el mecanismo de cada una de las tres causas, qué las distingue entre sí en la línea y qué merece la pena medir antes del laminado en lugar de después.
La unión de la que trata esta página
El bussing es donde los extremos de un string terminado se sueldan a la barra colectora que recoge la corriente y la lleva hasta la caja de conexiones. En un string TOPCon, la cinta sale de la parte frontal de la célula y se suelda a la parte posterior de la barra colectora, por lo que la unión queda en el borde de la célula en lugar de en el centro de una superficie de célula.
El utillaje lleva la célula y la barra colectora a un plano común durante la operación. Eso no hace que tengan el mismo grosor, y la diferencia no es pequeña:
| Elemento | Grosor típico |
|---|---|
| Oblea TOPCon | 0,13 mm |
| Cinta de barra colectora central | 0,35 mm a 0,40 mm |
Así que la cinta sale de una oblea de 0,13 mm, cruza un espacio y aterriza en una tira aproximadamente tres veces más gruesa. La cinta es el único elemento que salva ese escalón, y lo hace bajo tensión. Donde toca el borde de la célula, empuja. Ese es todo el modo de fallo en una frase; las tres causas siguientes son solo tres formas de hacer que el empuje sea mayor.
Causa uno: el espacio reservado entre el borde de la célula y la barra colectora es demasiado pequeño
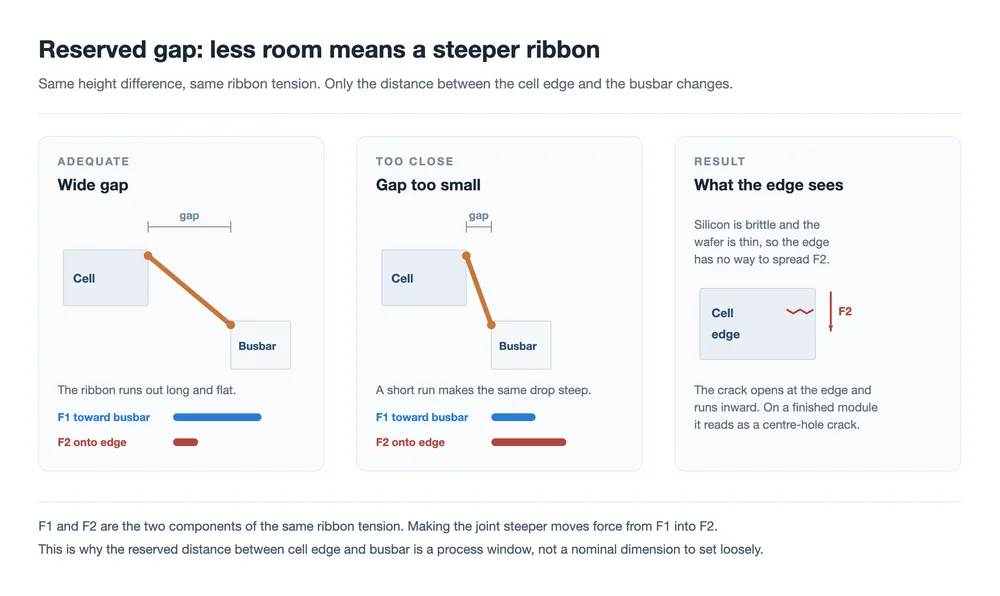
El espacio entre el borde de la célula y la barra colectora es una ventana de proceso, no una dimensión nominal. Varias cosas ordinarias acercan el borde de la célula a la barra colectora más de lo que debería. Un desfase de visión CCD en la máquina de bussing puede hacerlo. También un fallo de posicionamiento en la misma máquina. Un string cuya longitud total se ha desviado fuera de tolerancia también lo hace, porque entonces la célula del extremo llega a un lugar distinto de donde el utillaje la espera.
Una vez que el espacio es corto, la cinta tiene que hacer la misma subida en un recorrido más corto, por lo que el ángulo entre la cinta y el borde de la oblea se vuelve más pronunciado. Toma la tensión de la cinta como aproximadamente constante y divídela en dos componentes en el punto donde la cinta sale de la célula:
- F1 actúa en el plano de la oblea, tirando de la cinta hacia la barra colectora.
- F2 actúa perpendicular a la oblea, presionando la cinta hacia abajo sobre el borde de la célula.
Un cruce más pronunciado desplaza tensión de F1 a F2. El tirón horizontal disminuye, la presión hacia abajo aumenta, y el borde es donde llega esa presión. El silicio es frágil, la oblea es delgada, y el borde es una superficie libre sin material a su alrededor que reparta la carga. Una grieta comienza en el borde y avanza hacia dentro. En un módulo terminado se lee como una línea oscura o una mancha oscura en EL.
Esta causa es la más fácil de las tres de prevenir y la más difícil de ver, porque una unión que está 0,2 mm fuera de posición parece perfectamente normal. El control es la colocación misma: la calibración de visión, la repetibilidad de posicionamiento del cabezal de bussing y la tolerancia de longitud del string que llega desde el stringer.
Causa dos: la cinta se formó sobre un escalón que el laminado elimina
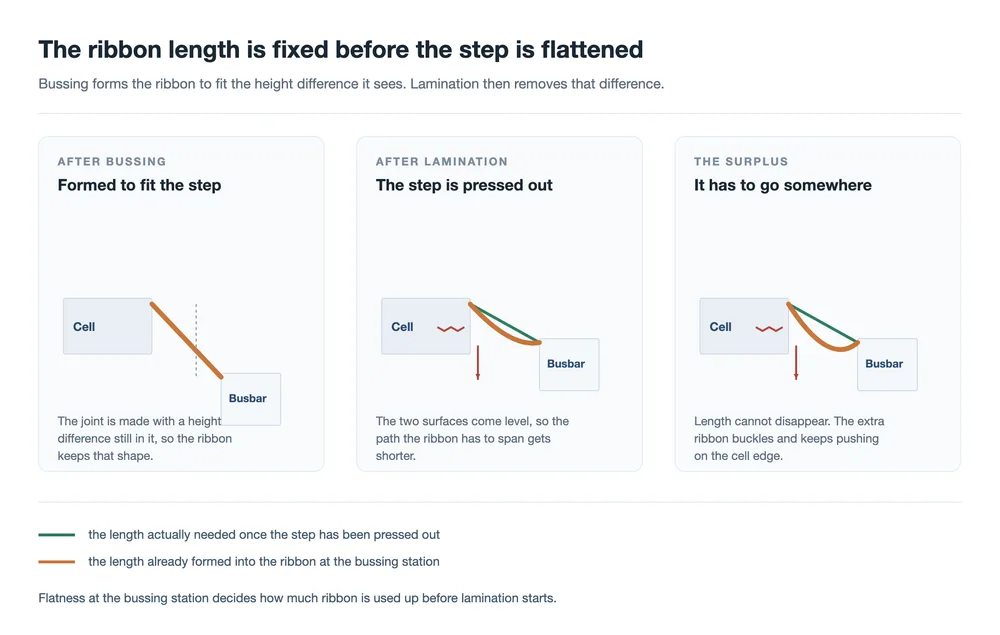
La segunda causa empieza igual, con una diferencia de altura entre la célula y la barra colectora en la estación de bussing, pero el resultado es diferente. Aquí la diferencia es lo bastante grande como para que la cinta, una vez soldada, conserve un escalón en su forma. La unión se hace, la cinta queda fijada, y la longitud de cinta en esa unión es ahora una cantidad fija.
El laminado entonces hace lo que hace el laminado: prensa el conjunto hasta dejarlo plano. Las dos superficies quedan a nivel, y el recorrido que la cinta tiene que salvar entre ellas se acorta. La cinta, sin embargo, ya tiene la longitud que tiene, y no puede acortarse. El sobrante tiene que ir a algún sitio, así que la cinta se pandea — y el pandeo está sobre el borde de la célula.
El resultado es el mismo defecto que la causa uno, con una firma diferente: tiende a aparecer en lotes en lugar de como células aisladas, porque el escalón es una propiedad de la configuración y no de una unión concreta. También es la razón por la que una unión puede pasar la inspección en la estación de bussing y aun así sembrar grietas en la prensa. La coplanariedad en el bussing es el punto de control, no el aspecto de la unión.
Causa tres: el recubrimiento se fundió formando un anillo elevado
La tercera causa es la más rara, es la más instructiva, y es la única que empieza como una decisión de compra. Apareció en el caso de origen como una línea con grietas persistentes de agujero central tras el laminado. Varias laminadoras producían el mismo defecto y la máquina de bussing era el único elemento fijo en el panorama, que es lo que orientó la investigación hacia el paso de bussing.
Lo que estaba ocurriendo allí: la célula y la barra colectora tenían una ligera diferencia de altura, y en la zona de la horquilla, donde la barra colectora se divide hacia los conductores, no había barra colectora bajo la cinta para soldar contra ella. La cinta se separó de la oblea. El calor de la soldadura fundió entonces el recubrimiento de la cinta, que se contrajo formando una gota alrededor de la cinta y se solidificó como un anillo elevado. Bajo la presión de laminación, ese anillo actuó como un punto duro sobre una oblea frágil y la agrietó.
La razón por la que los anillos aparecieron por lotes es la parte que merece recordarse. La línea había cambiado a una cinta de menor coste con alto contenido de estaño y bajo contenido de cobre, y el recubrimiento de esa cinta variaba en grosor a lo largo de la bobina. Más soldadura en la unión produjo un anillo más grande. Volver a la cinta estándar eliminó el defecto por completo.
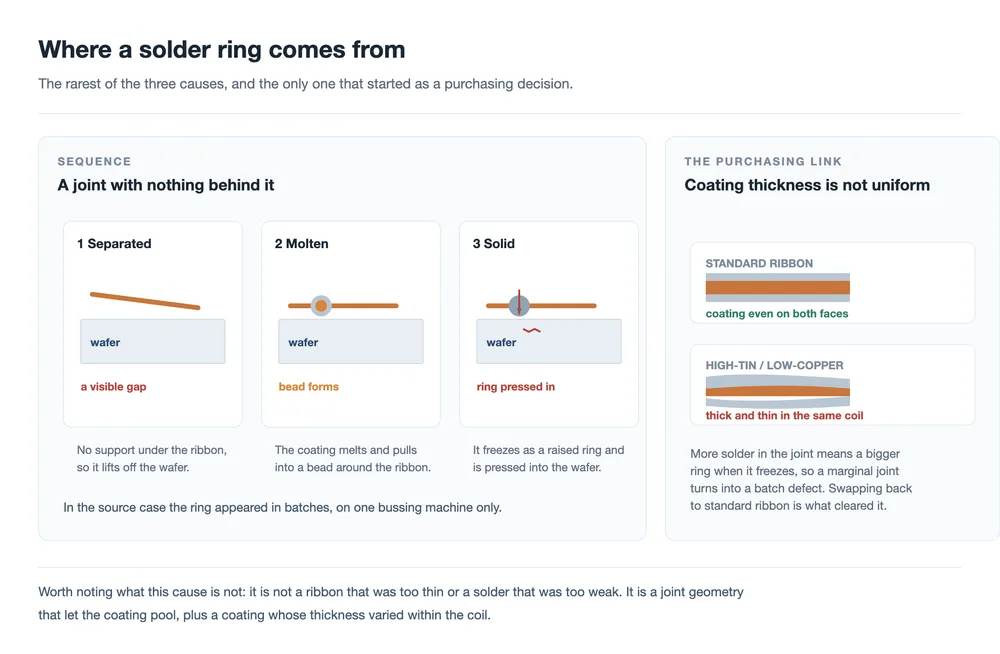
De eso se derivan dos puntos. El grosor del recubrimiento y su uniformidad pertenecen a la inspección de entrada en lugar de solo a una hoja de datos. el recubrimiento es la parte de la cinta que realiza la unión, y una bobina con recubrimiento desigual se comporta de forma diferente a una uniforme, incluso cuando ambas cumplen la misma cifra media. Y una unión necesita algo detrás de ella. Donde la cinta cruza un área sin soporte debajo, tanto la soldadura como la laminación trabajan contra la geometría en lugar de con ella.
Distinguir las tres
En una línea que produce grietas de agujero central, el patrón del defecto suele ser suficiente para señalar la causa antes de tomar cualquier medición. Las tres siguientes son las firmas relacionadas con el bussing; existen otras firmas y apuntan a otra parte.
| Lo que se ve | Causa probable | Primera cosa que comprobar |
|---|---|---|
| Grietas que siguen el recorrido de la barra colectora, apareciendo en células cuyas uniones parecen aceptables | Espacio reservado demasiado pequeño | Calibración de visión y el espacio real en la unión |
| Grietas por lotes que siguen un cambio de configuración en lugar de un turno | Cinta formada sobre un escalón | Coplanaridad de célula y barra colectora en el bussing |
| El mismo defecto en varias laminadoras mientras una máquina de bussing permanece constante | Anillo de soldadura | Soporte bajo la cinta, luego la especificación del recubrimiento de la cinta |
La tercera fila es la que merece interiorizarse. Cuando un defecto sigue a la parte de la línea que no cambió, la parte que no cambió puede ser la causa, no el control.
Qué mantener en la estación de bussing
Ninguna de las tres causas puede inspeccionarse y eliminarse después de la laminación. Tienen que mantenerse en la estación que realiza la unión, y en una encordado eso significa cuatro cosas:
- Colocación. El espacio entre el borde de la célula y la barra colectora debe medirse y registrarse en gráficos, no asumirse del programa. Los desfases de visión y la deriva de la longitud de la cadena lo mueven ambos.
- Coplanaridad. La diferencia de altura entre célula y barra colectora en el momento de la soldadura es lo que fija la longitud de la cinta. El utillaje de soporte y la planitud del dispositivo lo deciden.
- Especificación de la cinta. Grosor del recubrimiento y su uniformidad, comprobados en el material entrante en lugar de leerse de la hoja de datos. La estructura de la cinta y su recubrimiento determinan cuánta soldadura acaba en la unión.
- Momento de la inspección. La electroluminiscencia después de la laminación es donde aparecen estos defectos. Si su comprobación de EL se ejecuta antes en el flujo, la grieta se pasará por alto en el punto donde aún es rastreable a una estación.
El lado de la laminación también importa, pero sobre todo como amplificador. Una prensa que aplana el conjunto de manera uniforme, con las etapas de vacío y la rampa de presión haciendo lo que se supone que deben hacer, trata cada unión de la misma manera. El ciclo de laminación es donde la geometría construida en el bussing finalmente encuentra sus consecuencias.
Preguntas frecuentes
¿Por qué la grieta solo aparece después de la laminación?
Porque la carga que rompe el borde se aplica en la prensa. La unión en sí parece normal cuando se hace; la cinta sobrante aún no se ha pandeado, y el anillo de soldadura aún no está bajo presión. El daño que ya está en la oblea también puede permanecer cerrado hasta que la presión de la laminación lo abre en una grieta legible en EL.
¿Por qué se llama grieta de agujero central?
El nombre proviene de dónde se ve el defecto en el módulo terminado. El origen mecánico es la unión célula-barra colectora, por lo que las tres causas de esta página apuntan todas al paso de bussing en lugar de al agujero en sí.
¿Es un problema de cinta o un problema de soldadura?
Es un problema de geometría que se manifiesta a través de una unión soldada. Las causas uno y dos casi no tienen nada que ver con la cinta como producto: el espacio y la diferencia de altura son propiedades de cómo se colocan y soportan las piezas. La causa tres es la excepción, y ahí el recubrimiento de la cinta está directamente implicado.
¿Ayudaría una cinta más gruesa?
Aumentaría el escalón que la cinta tiene que cruzar en la barra colectora, y pondría más material en cualquier anillo que se forme. La dirección que ayuda al borde es la opuesta: un escalón más pequeño y mejor controlado, un espacio mantenido dentro de su ventana, y un recubrimiento que se comporte igual a lo largo de toda la bobina.
¿Se puede detectar algo de esto antes de la laminación?
Dos de las tres se pueden, y solo mediante medición. El espacio reservado es una dimensión que se puede comprobar en la unión. La coplanaridad en el bussing es una dimensión que se puede comprobar en el dispositivo. El anillo de soldadura se puede ver en la unión si alguien lo busca, por lo que vale la pena tener un paso de inspección después del bussing además de después de la laminación.
¿Se aplica esto a los módulos sin barra colectora?
El mecanismo cambia con la unión. En un módulo 0BB la cinta se une directamente a dedos finos, por lo que no hay borde de barra colectora que cruzar y las cargas de la unión se distribuyen sobre muchas más conexiones, mucho más pequeñas. La unión de barra colectora descrita aquí es aquella en la que una única tira gruesa cruza un borde delgado de oblea.
Reflexiones finales
Tres historias diferentes terminan en la misma línea oscura en EL, y la razón por la que vale la pena separarlas es que exigen tres soluciones distintas. La brecha es un problema de colocación. El escalón es un problema de planitud. El anillo es un problema de materiales y soporte. Una línea que trata los tres como "problemas de laminación" dedicará su tiempo a ajustar una prensa que no es la causa.
El hilo conductor es que una tira de cinta bajo tensión es una trayectoria de carga, y el borde de la oblea es el punto más estrecho de esta. Las células delgadas han hecho que ese borde sea más estrecho, y la ventana de operación que solía absorber una décima de milímetro de desalineación ya no lo hace.
Lectura relacionada: Qué hace una cinta fotovoltaica: tres funciones, una compensación Síguenos Materiales de cinta fotovoltaica: núcleo de cobre, dureza y recubrimiento Síguenos Estructura y tipos de cinta fotovoltaica: plana, redonda y perfilada Síguenos Máquina de busing automática DH200-Y Síguenos Máquina de busing para media célula HDX200-P Síguenos Máquina de layup y busing SAW-100A Síguenos Laminadora de paneles solares: proceso de laminación explicado Síguenos Cómo elegir la laminadora de módulos solares adecuada Síguenos Pruebas de fiabilidad de módulos fotovoltaicos: causas de fallo de célula vs módulo Síguenos Máquina tabber y stringer: cómo funciona, cómo elegir
Las cifras de espesor de la oblea y la barra colectora central son los valores típicos citados en el material de origen y varían según el proveedor y el diseño. Las referencias a los componentes de tensión de la cinta F1 y F2 describen la dirección de la carga en la unión; la división entre ellos se deriva del ángulo de la cinta y no es un valor medido.
Relacionado: Puntos calientes, microgrietas y PID: tres fallos lentos del módulo sitúa ese defecto de unión en el panorama más amplio de la pérdida gradual del módulo.
Relacionado: Mecanismos de la encadenadora de células solares: una guía zona por zona. La unión de interconexión falla aguas abajo del stringer, en la unión que hizo el stringer.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: