La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Bombas de vacío para laminadora: tipos y la ventana EVA
Índice
Respuesta rápida: Una laminadora se juzga por el rendimiento, y el rendimiento lo decide en gran medida un componente que los compradores rara vez examinan durante una visita a la fábrica: el conjunto de bombas de vacío. La bomba debe evacuar la cámara con la suficiente rapidez y mantener el vacío durante todo el ciclo, porque cualquier aire que quede en el apilamiento se convierte en un vacío una vez que el EVA retícula. El encapsulante fija el plazo. El EVA comienza a gelificar en una ventana que se cierra alrededor de 120 °C a 125 °C y retícula cerca de 140 °C a 150 °C, por lo que el aire debe haber desaparecido antes de que la temperatura alcance el punto de gelificación. Un conjunto de bombas dimensionado para una cámara pequeña mantendrá el vacío sobre el papel y aun así dejará burbujas en una platina más grande. Por eso la ventana térmica del EVA y la capacidad de bombeo deben seleccionarse juntas, no por separado.
Una laminadora se juzga por el rendimiento, y el rendimiento lo decide en gran medida un componente que los compradores rara vez observan durante una visita a la fábrica: el conjunto de bombas de vacío. Equivocarse produce microburbujas que ninguna cantidad de inspección posterior puede eliminar.
Fabricación de módulos fotovoltaicos · Proceso de laminación · por Jerry, Ooitech
1. La ventana del EVA que lo determina todo
El etileno acetato de vinilo no simplemente se funde y se queda quieto. Pasa por dos etapas distintas, y el intervalo entre ellas es el tiempo en el que el sistema de vacío tiene que trabajar.
| Etapa | Temperatura | Qué significa para el vacío |
|---|---|---|
| Fusión | Alrededor de 70–80 °C | La película entra en su fase fundida. Este es el momento ideal para evacuar, porque el encapsulante es lo suficientemente blando como para liberar el aire atrapado, pero aún no ha comenzado a fraguar. |
| Reticulación | Alrededor de 130 °C | La reticulación comienza y se acelera. Por debajo de esta temperatura la reacción es muy lenta, que es precisamente por lo que la primera cámara de una laminadora de doble cámara normalmente se mantiene a 125 °C o menos. |
Todo lo que sigue es consecuencia del intervalo entre esas dos temperaturas. Si la cámara ya está caliente cuando la película se funde, el intervalo entre fusión y reticulación es corto. En un proceso de una sola cámara, la cámara normalmente se mantiene por encima de 140 °C, dejando solo unos 60 a 90 segundos para alcanzar el vacío requerido. Si se pierde esa ventana, el aire permanece atrapado en el encapsulante, formando microburbujas y defectos que aparecen más tarde en el módulo terminado.
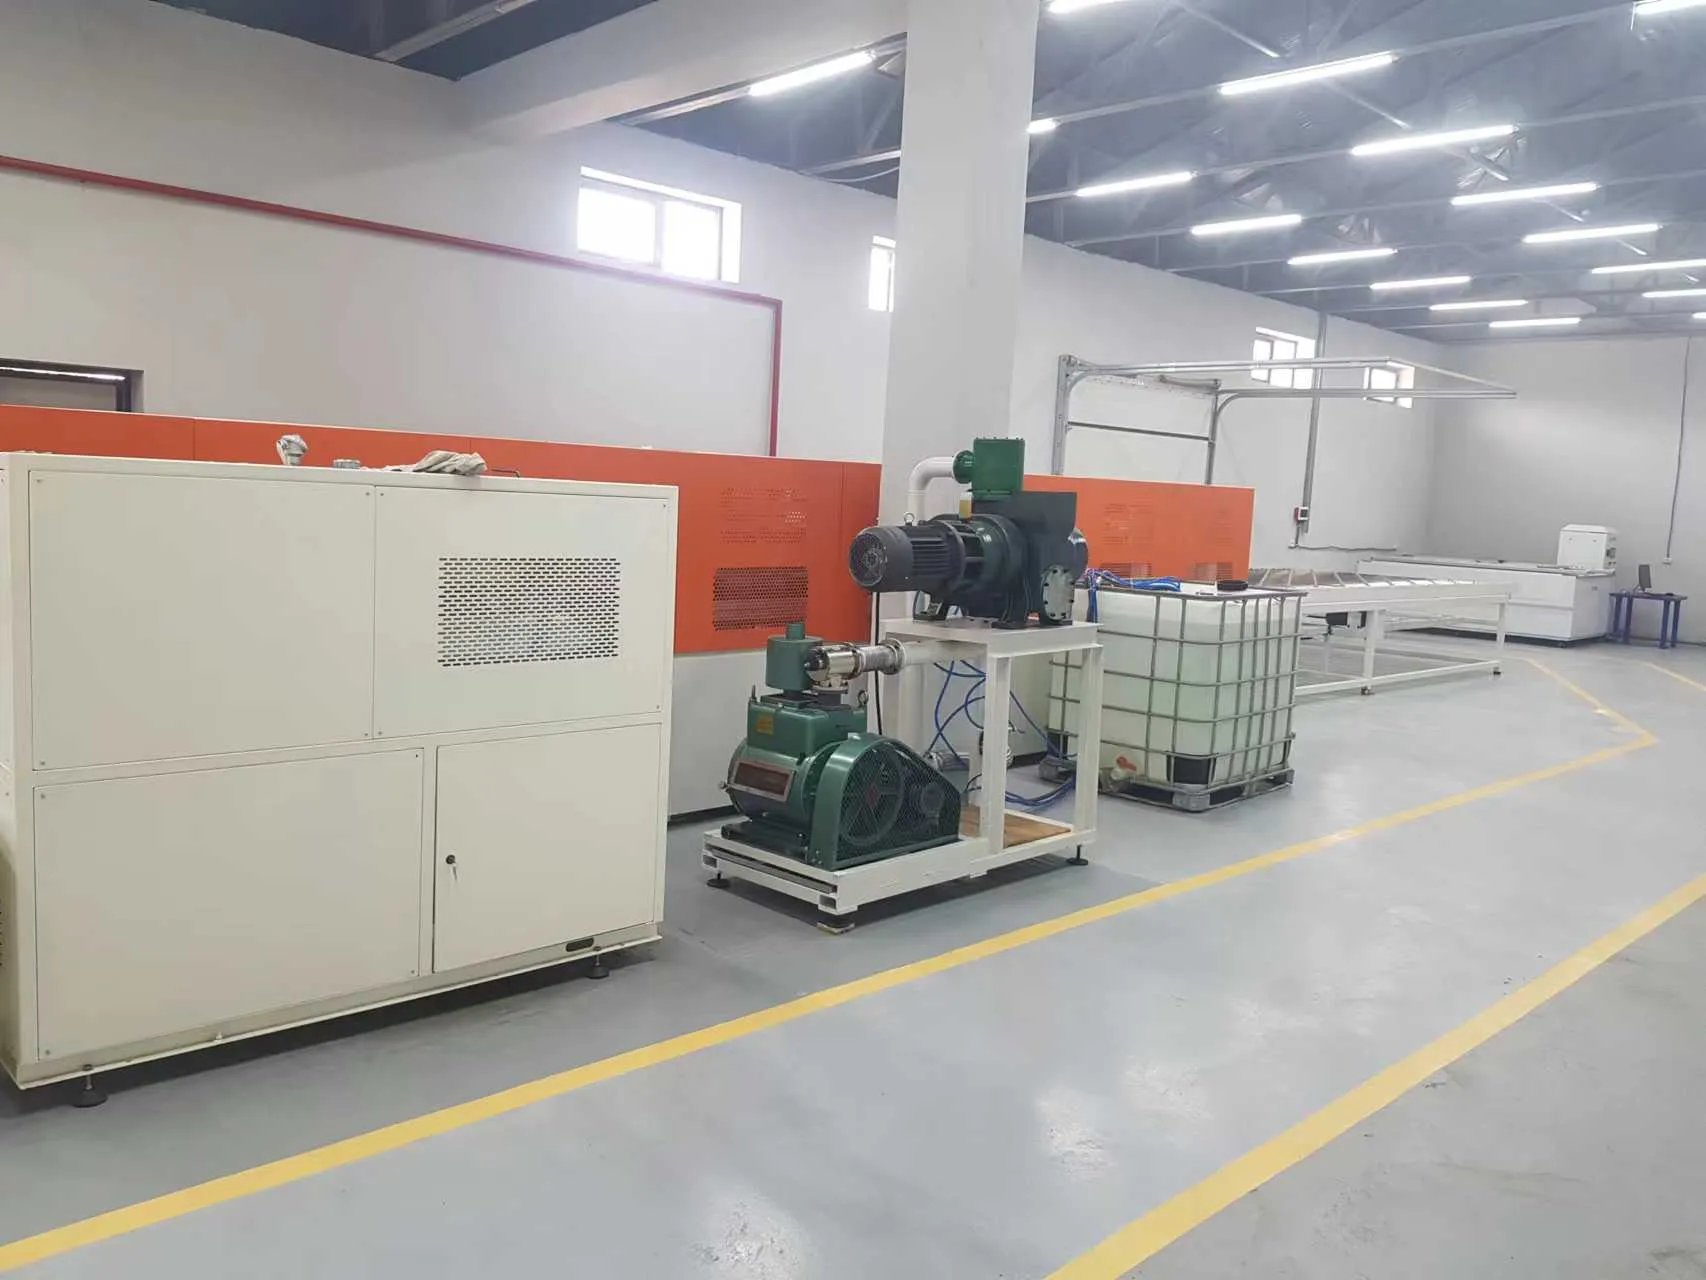
Fig. 1: Una laminadora con su conjunto de bombas de vacío instalado al lado en la planta de producción. Las bombas son una instalación separada con su propia tubería, recipiente receptor y acceso de servicio, por lo que es fácil pasarlas por alto durante la planificación del diseño y costoso reubicarlas después.
2. Por qué existen las laminadoras de doble cámara
El diseño de doble cámara es esencialmente una forma de ganar tiempo. Al mantener la primera cámara en el rango de 100 a 120 °C, el encapsulante se funde más lentamente y la reticulación comienza más tarde, lo que amplía la ventana de desgasificación mucho más allá de lo que permite una sola cámara caliente. El módulo se transfiere entonces a una segunda cámara más caliente para completar la reticulación.
Esa es la razón de proceso detrás de una decisión que de otro modo parece una elección puramente mecánica. También explica por qué el sistema de vacío no es un accesorio periférico: es la parte de la máquina que debe funcionar dentro de la ventana que crea el diseño térmico. El contexto más amplio del paso de laminación se cubre en la etapa de laminación del proceso de producción, y la máquina en sí en nuestra guía de la laminadora de paneles solares.
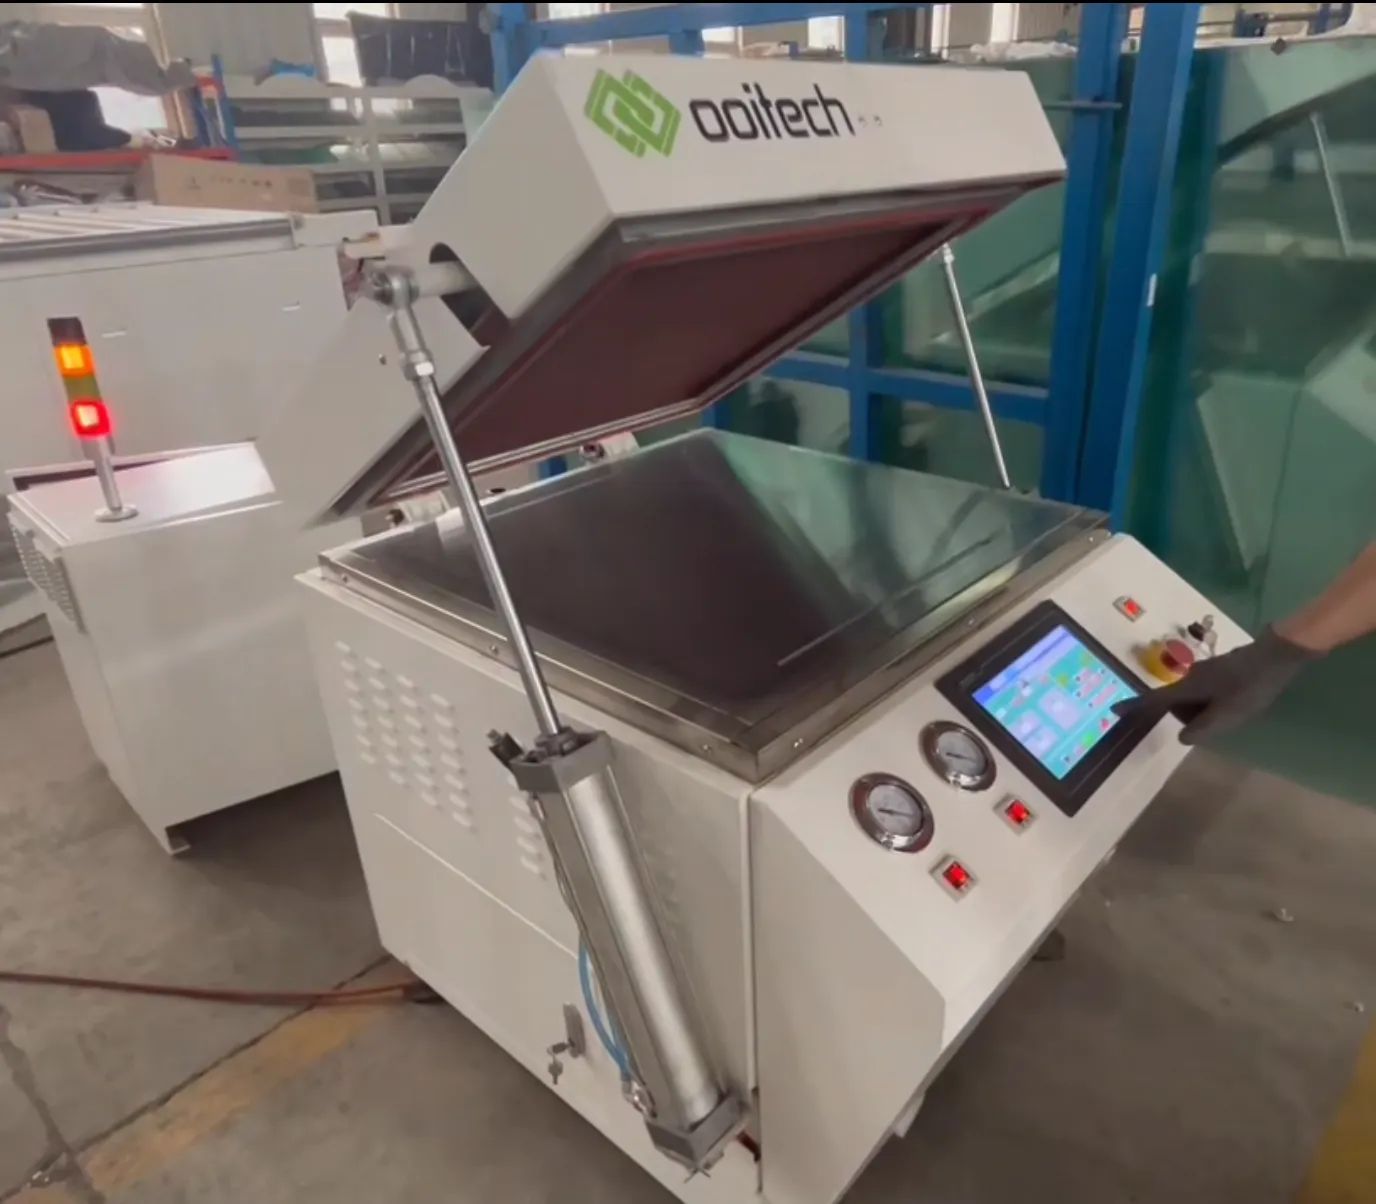
Fig. 2: Una cámara de laminadora con la tapa abierta. El volumen de la cámara, el estado del sellado y la velocidad de bombeo determinan juntos la rapidez con la que se alcanza el vacío requerido y, por lo tanto, si se cumple o se pierde la ventana de desgasificación.
3. Los tres tipos de bombas que encontrará en una laminadora
Bomba rotativa de paletas
La bomba rotativa de paletas lubricada con aceite es la caballo de batalla de los sistemas de vacío para laminación. Una sola unidad normalmente bombea a 60 a 100 litros por segundo. Dentro del cuerpo de la bomba, un rotor está montado de forma excéntrica, con paletas que son empujadas hacia afuera por resortes y fuerza centrífuga para mantenerse contra el cilindro. El espacio en forma de media luna entre el rotor y el cilindro se divide en varias cámaras de volumen cambiante.
Cada cámara ejecuta un ciclo continuo de tres partes. Se abre a la entrada mientras se expande, aspirando gas. Luego se cierra y se contrae, comprimiendo el gas atrapado. Finalmente, la presión supera la atmosférica y el gas levanta la válvula de escape, pasando a través de la capa de aceite y saliendo. Esta es una bomba de desplazamiento positivo: mueve volúmenes fijos de gas en lugar de depender de cualquier otro mecanismo.
El aceite hace más que lubricar. Sella los espacios entre las paletas y el cilindro para que el gas no pueda retroceder, lubrica las partes móviles y, como la válvula de escape está bajo el aceite, evita que la atmósfera fluya de vuelta a la cámara cuando la bomba se detiene. Las tres funciones importan en un sistema de laminación, donde el reflujo contaminaría el módulo.
Bomba Roots
Una bomba Roots casi nunca se usa sola. En una laminadora sirve como etapa de refuerzo, y una configuración común para la primera cámara es dos bombas rotativas de paletas con una bomba Roots. Las velocidades de bombeo superiores a 1.200 litros por segundo son típicas, por lo que se utiliza donde el volumen debe moverse rápidamente.
El mecanismo son dos rotores en forma de ocho, accionados por engranajes para girar en direcciones opuestas de forma sincronizada. Los rotores nunca se tocan entre sí ni con el cilindro; los espacios libres son del orden de 0,1 a 0,3 mm, por lo que no se necesita aceite para el sellado o la lubricación dentro de la cámara de bombeo.
La consecuencia de ese diseño es la clave para entender dónde encaja. Una bomba Roots no tiene compresión interna: el gas queda atrapado en un espacio fijo y es transportado hasta la salida sin ser comprimido. Cuando ese espacio se abre al escape, el gas a mayor presión refluye, por lo que la bomba no puede por sí sola alcanzar una alta relación de compresión ni descargar a la atmósfera. Necesita una bomba de respaldo para llevar el sistema a una presión en la que la etapa Roots trabaje de forma eficiente. Esa es la verdadera razón por la que una bomba Roots se combina con bombas de paletas rotativas en lugar de sustituirlas.
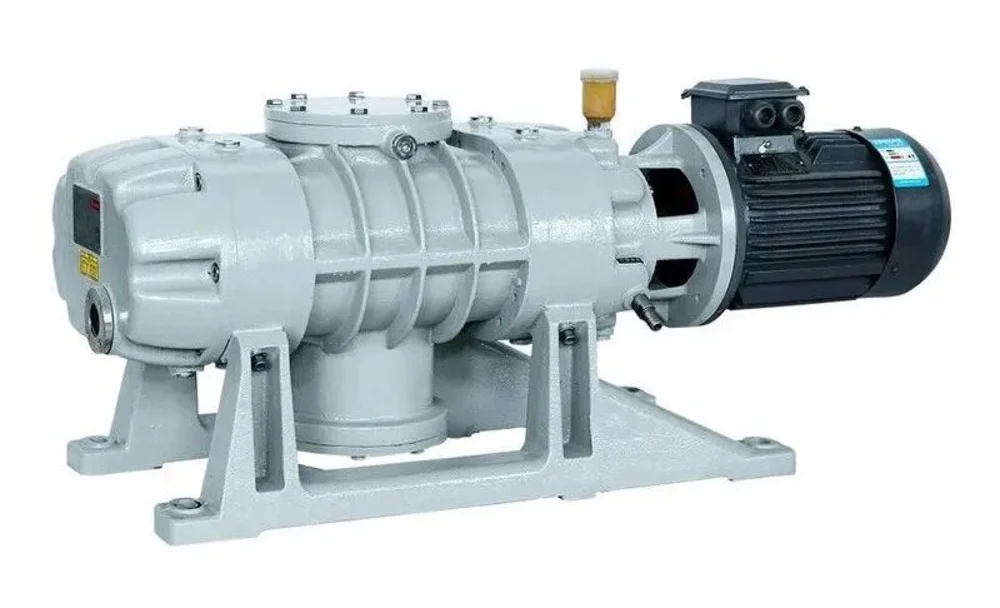
Fig. 3: Una bomba Roots con su motor de accionamiento. Gran velocidad de bombeo, sin contacto entre los rotores y sin capacidad de trabajar contra la presión atmosférica por sí sola. Es una bomba de refuerzo por diseño, no por convención.
Bomba de tornillo en seco
La bomba de tornillo en seco es un diseño de desplazamiento positivo totalmente libre de aceite y, en aplicaciones de gama alta, es el sustituto de las bombas selladas con aceite en lugar de un complemento a ellas. Nada en la cámara de bombeo utiliza aceite o agua como medio de sellado o lubricación, y el resultado es un vacío limpio sin arrastre de aceite hacia el proceso.
En su interior, un par de rotores helicoidales paralelos de sentido opuesto son accionados por engranajes de sincronización de precisión y giran a gran velocidad en direcciones opuestas. Al igual que en el diseño Roots, los rotores no tocan entre sí ni la carcasa, por lo que no se necesita lubricante en la trayectoria del gas. El gas queda atrapado entre el tornillo y la carcasa y es transportado hacia la salida, y el volumen disminuye de forma constante a lo largo del recorrido, por lo que el gas se comprime antes de la descarga.
Muchos diseños utilizan un paso variable a lo largo del rotor. Esto distribuye la compresión de forma más uniforme y da al gas más oportunidades de enfriarse mientras es transportado, lo que mantiene controlada la temperatura del cuerpo de la bomba. En una laminadora, donde la corriente de gas transporta volátiles de EVA a temperatura elevada, esa gestión térmica forma parte de la idoneidad de la bomba para el servicio en lugar de ser un refinamiento opcional.
4. Comparación de las tres
| Paletas rotativas | Roots | Tornillo en seco | |
|---|---|---|---|
| Función en una laminadora | Bomba primaria | Bomba de refuerzo, combinada con paletas rotativas | Bomba primaria, alternativa sin aceite |
| Velocidad de bombeo típica | 60–100 L/s por unidad | Superior a 1.200 L/s | Depende de la aplicación |
| Medio de sellado | Aceite | Ninguno, solo holgura estrecha | Ninguno, solo holgura estrecha |
| Compresión interna | Sí | No | Sí, a lo largo del tornillo |
| Puede descargar a la atmósfera por sí sola | Sí | No, requiere una bomba de respaldo | Sí |
| Limpieza del proceso | Aceite presente; el reflujo debe gestionarse | Cámara de bombeo limpia | Trayectoria de gas totalmente libre de aceite |
| Consumibles | Aceite y filtros | Mínimos | Mínimos |
Leído como una decisión de compra más que como una clasificación técnica, el intercambio es sencillo. Un conjunto de paletas rotativas cuesta menos y es bien conocido, a cambio de cambios de aceite, cambios de filtros y la gestión del reflujo. Una bomba de refuerzo Roots no es opcional en cámaras más grandes, porque las bombas de paletas por sí solas no pueden mover el volumen con la suficiente rapidez dentro de la ventana. Una bomba de tornillo en seco elimina el aceite de la trayectoria del gas por completo y suele elegirse cuando el riesgo de contaminación o la carga de mantenimiento es el factor decisivo.
5. Por qué el conjunto de bombas pertenece a la especificación de la laminadora
Dado que la configuración de bombas se dimensiona en función del volumen de la cámara y de la ventana de desgasificación, es un elemento de la especificación de la laminadora, no una compra aparte. Tres preguntas resuelven la mayor parte.
- ¿Cuál es el volumen de la cámara y la presión objetivo? Junto con la longitud de la ventana, esto determina la velocidad de bombeo requerida y, por tanto, si una sola bomba de paletas es adecuada o se necesita una bomba de refuerzo Roots.
- ¿Cámara única o doble cámara? Una máquina de doble cámara hace funcionar una primera cámara más fría, lo que alarga la ventana y relaja el requisito de velocidad instantánea, pero añade una segunda cámara que evacuar. Esto se trata con más detalle en cómo elegir la laminadora de módulos solares adecuada.
- ¿Cuál es el plan de mantenimiento? Los intervalos de aceite y filtros en un conjunto de paletas, frente al mayor coste de capital y la menor carga de consumibles de un tornillo en seco. A lo largo de una vida útil de diez años, los dos totales están más cerca de lo que sugieren los precios de compra.
Un sistema de vacío infradimensionado para la cámara no falla de inmediato. Produce módulos que pasan la inspección final y fallan después, y la firma del defecto — microburbujas y huecos en el encapsulante — es el tema de no todas las burbujas del laminado son culpa del encapsulante. La selección del encapsulante interactúa con la misma ventana, como se expone en nuestra guía sobre películas encapsulantes EVA, POE y EPE.
Preguntas frecuentes
¿Por qué una laminadora de doble cámara hace funcionar su primera cámara más fría?
Para alargar la ventana de desgasificación. El EVA se funde alrededor de 70 a 80 °C y comienza a reticular alrededor de 130 °C. Mantener la primera cámara a aproximadamente 100 a 120 °C ralentiza ambas etapas, dando al sistema de vacío más tiempo para eliminar el aire atrapado antes de que el encapsulante empiece a fraguar.
¿Por qué las laminadoras combinan una bomba Roots con bombas de paletas rotativas?
Porque una bomba Roots no puede descargar a la atmósfera por sí sola. Sus rotores atrapan el gas en un volumen fijo sin comprimirlo, por lo que el gas refluye en la salida y no puede alcanzar por sí sola una alta relación de compresión. Proporciona una alta velocidad de bombeo para su tamaño, y las bombas de paletas rotativas proporcionan la compresión que expulsa el gas. Dos bombas de paletas más una bomba Roots es una disposición común para la primera cámara.
¿Qué hace el aceite en una bomba de paletas rotativas?
Tres cosas. Sella las holguras entre las paletas y el cilindro de la bomba para que el gas no pueda fugarse hacia atrás, lubrica las partes móviles y, como la válvula de escape está sumergida en aceite, impide que la atmósfera refluya hacia la cámara cuando la bomba no está en funcionamiento.
¿Vale la pena el coste adicional de una bomba de tornillo en seco?
Depende de qué esté optimizando. Una bomba de tornillo en seco no tiene aceite ni agua en la cámara de bombeo, por lo que el vacío es limpio y no hay arrastre de aceite hacia el módulo, y la carga de consumibles es menor. En cambio, el costo de capital es mayor. Donde el riesgo de contaminación o el número de personal de mantenimiento es la restricción, el cálculo suele favorecerla; donde el capital es limitado y el proceso está bien controlado, un conjunto de paletas sigue siendo viable.
¿Por qué la temperatura del EVA importa tanto para el sistema de vacío?
Porque las dos etapas térmicas definen el plazo. La película solo libera el aire atrapado de manera efectiva una vez fundida, y deja de hacerlo libremente una vez que comienza el entrecruzamiento. El sistema de vacío tiene que alcanzar la presión requerida dentro de ese intervalo, que en un proceso de cámara única por encima de 140 °C puede ser de tan solo 60 a 90 segundos.
¿Qué sucede si la cámara no se evacúa lo suficientemente rápido?
El aire permanece atrapado en el encapsulante mientras cura, produciendo microburbujas y vacíos. Estos no siempre son visibles a la salida de la laminadora, lo que hace que el problema sea fácil de pasar por alto hasta que los datos de rendimiento o las devoluciones de campo lo revelen. El defecto es un problema de rendimiento de la bomba con la misma frecuencia que un problema del encapsulante.
Reflexiones finales
El conjunto de bombas de vacío es donde el diseño térmico de una laminadora se convierte en un requisito mecánico. El EVA se funde a 70 u 80 °C y se entrecruza a partir de unos 130 °C, y el sistema de vacío tiene que evacuar la cámara dentro del intervalo entre ambos. Es por eso que las máquinas de doble cámara operan una primera cámara más fría, por qué aparecen refuerzos Roots en cámaras más grandes, y por qué vale la pena considerar el bombeo sin aceite donde la contaminación o el mantenimiento son la restricción. Cuando especifique una laminadora, solicite el volumen de la cámara, la configuración de las bombas, las velocidades de bombeo y el tiempo de evacuación alcanzable como un conjunto — una máquina cotizada sin ellos es una máquina cuyo rendimiento no puede predecir. Si está evaluando laminadoras para una nueva línea, envíenos el formato del módulo y el rendimiento objetivo y trabajaremos con usted en el dimensionamiento de la cámara y las bombas. Para ver la máquina en contexto, la página OTCY-2754DD single-layer double-chamber laminator cubre el arreglo de la cámara en detalle.
Relacionado: la prueba de calor húmedo DH1000 en detalle cubre las condiciones de la cámara, las firmas de fallo y los mecanismos de corrosión detrás de un resultado de calor húmedo.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: