No toda burbuja en el laminado es
Índice
Respuesta rápida: No todas las burbujas en un módulo laminado provienen del encapsulante, y tratarlas todas como un problema de material conduce a la solución incorrecta. Algunas burbujas se originan en el sistema de vacío: si la cámara no evacúa lo suficientemente rápido o el conjunto de bombas no puede mantener el vacío requerido durante el ciclo, el aire queda atrapado en la pila y aparece como huecos después del entrecruzamiento. La distinción importa porque las dos causas tienen soluciones completamente diferentes. Una causa de material apunta al contenido de humedad del encapsulante, al almacenamiento o a la ventana de entrecruzamiento. Una causa de vacío apunta a la capacidad de la bomba, al estado de los sellos, a la tasa de fuga o al perfil de evacuación. La configuración de las bombas y la ventana térmica del EVA son lo que establece el plazo para eliminar el aire antes de que el encapsulante comience a gelificar.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Introducción
Algunos defectos de burbujas se originan en el sistema de vacío en lugar del encapsulante; las configuraciones de las bombas y el plazo de bombeo se explican en bombas de vacío del laminador, la ventana de EVA y cómo se configura el conjunto de bombas.
Cada vez que aparece una burbuja en un módulo solar, la gente se apresura a culpar a la película EVA/EPE. No es tan simple.
En la encapsulación de módulos fotovoltaicos, las burbujas en el laminado son el defecto de calidad más común y el que más obstinadamente se repite. La mayoría de las personas en la industria sostiene la creencia fija de que las burbujas en el laminado son todas causadas por problemas de calidad del EVA/EPE. Eso no es cierto. Los defectos del encapsulante son solo una de muchas causas. Los defectos de las materias primas, el equipo de laminación anormal, los errores de operación humana y un entorno de taller fuera de control pueden desencadenar diferentes tipos de burbujas en el laminado. encapsulante Las burbujas parecen un defecto cosmético superficial, pero siguen afectando la potencia de salida del módulo, la estabilidad a largo plazo y la vida útil. Son una de las causas ocultas principales detrás de la degradación en exteriores, la delaminación y la falla. Este blog analiza la clasificación de burbujas, las causas raíz y el daño al rendimiento desde múltiples ángulos, brindándole una base precisa para la optimización de procesos y la trazabilidad de defectos.
Tipos de burbujas en el laminado de módulos fotovoltaicos y sus causas
Según la forma, la distribución y el mecanismo de formación de las burbujas, las burbujas en el laminado se dividen en dos categorías principales.
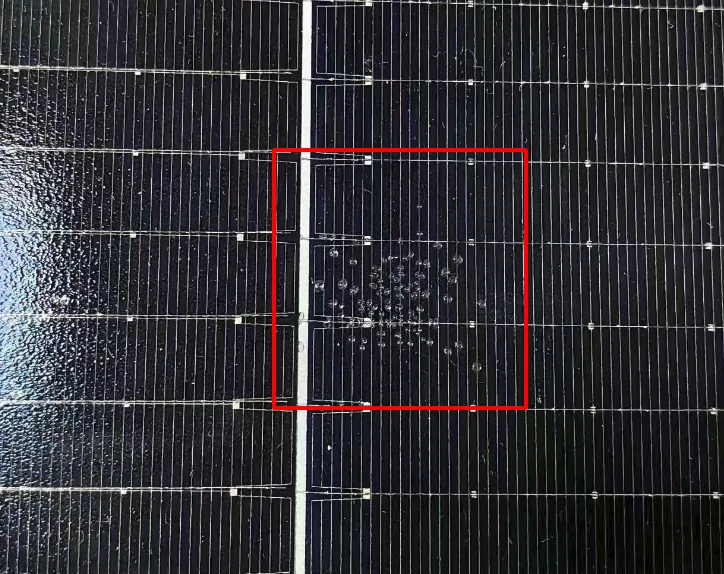
Burbujas residuales
Estas aparecen principalmente en los espacios entre celdas, el espaciado entre cadenas, los bordes del módulo y las cuatro esquinas. Se manifiestan como burbujas pequeñas densas, burbujas en forma de tira o burbujas en forma de copo de nieve. La causa principal es que el aire entre capas no se expulsa por completo durante la laminación y la desgasificación al vacío es incompleta. Son burbujas residuales físicas, en su mayoría vinculadas a los parámetros del equipo, el proceso de operación y el proceso de apilado, con los defectos de material representando una proporción muy pequeña. Estas burbujas son pequeñas al principio, muy ocultas, y aún pueden pasar el estándar de calidad de cada fábrica. En la producción en masa se pasan por alto fácilmente, pero el riesgo de expansión posterior es muy alto.
Burbujas residuales en el laminado de un módulo solar
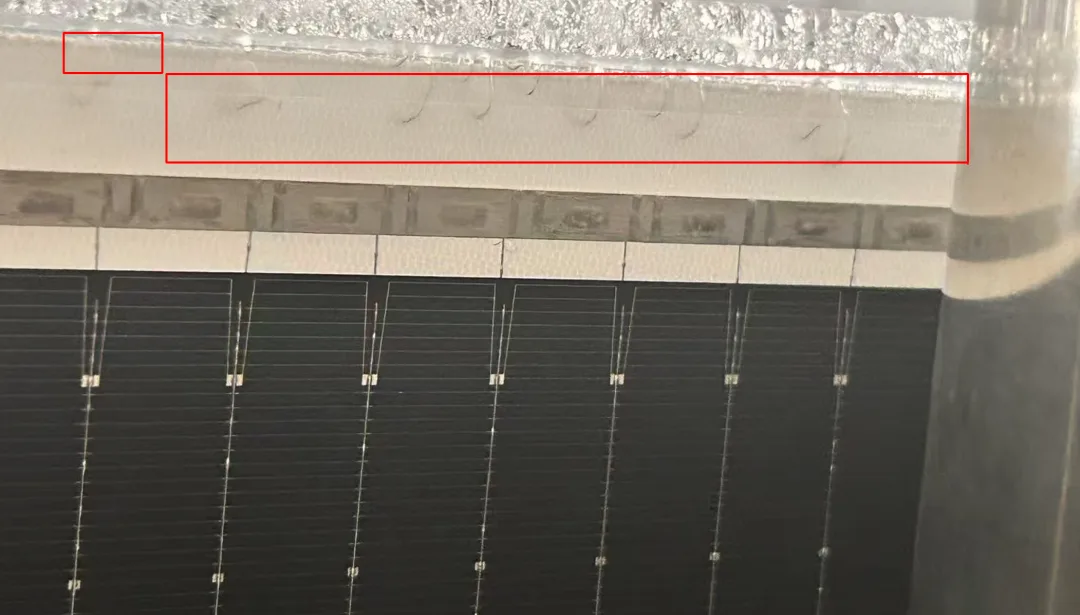
Fallas del sistema de vacío:
El rendimiento degradado de la bomba de vacío, las líneas de vacío con fugas, el nivel de vacío insuficiente, el tiempo de evacuación demasiado corto o la velocidad de bombeo inadecuada no logran expulsar por completo el aire entre capas. Esta es la causa principal de las burbujas residuales. Desequilibrio de temperatura y presión:
El calentamiento demasiado rápido o el precalentamiento demasiado alto hacen que la superficie de la película se entrecruce y cure rápidamente, atrapando aire interno y humedad entre las capas, formando burbujas envueltas. La presión de laminación insuficiente o el tiempo de mantenimiento demasiado corto impiden que la película fluya y humedezca por completo, por lo que los huecos entre capas no se pueden presionar hacia afuera, causando burbujas huecas de gran área. La temperatura desigual de la placa de calentamiento, con grandes diferencias de temperatura locales, hace que la película cure a velocidades inconsistentes y provoca burbujas locales. Fallas de componentes y mecánicas:
Las láminas de silicona envejecidas, deformadas y arrugadas con mala transpirabilidad no pueden aplicar presión uniforme para expulsar el aire. El tamaño desajustado del marco de laminación o la desviación de altura dejan las esquinas y los bordes mal adheridos. Una superficie de mesa desigual o una desviación de precisión de transferencia desplaza la pila apilada, todo lo cual conduce a una desgasificación deficiente y burbujas regulares en los bordes o burbujas en forma de copo de nieve en las esquinas. Burbujas por desgasificación
Estas aparecen principalmente en la superficie de la celda, alrededor de la cinta y en áreas locales del módulo, principalmente como burbujas grandes individuales o burbujas localmente densas. La causa principal es la humedad dentro de los materiales (película, vidrio, cinta, celdas), los volátiles (fundente, etc.) o las impurezas residuales en los materiales auxiliares. Durante la laminación a alta temperatura, la humedad y las impurezas de moléculas pequeñas se vaporizan con el calor y el gas no puede escapar, por lo que se acumula formando burbujas. Esto está vinculado principalmente a la calidad de las materias primas, el control de materiales auxiliares y el pretratamiento de materiales. Así que también hay muchas causas del lado del material: no esté tan seguro de que es la película cada vez que aparece una burbuja. Análisis detallado:
Factores del encapsulante:
La película EVA/EPE es bastante higroscópica y es un desencadenante común de materiales. El almacenamiento deficiente a prueba de humedad, la exposición demasiado prolongada al aire después de abrirla, o la película cortada que no se usa a tiempo absorberán mucha humedad del aire. Si el grado de entrecruzamiento de la película está fuera de especificación, la fórmula tiene muchas impurezas o la calidad del lote es inestable, liberará volátiles de moléculas pequeñas durante la laminación a alta temperatura. Una vez que la humedad y los volátiles se vaporizan y no pueden escapar a tiempo, forman burbujas uniformemente densas entre las capas. El espesor desigual de la película o la adhesión arrugada también atrapa aire local e indirectamente causa burbujas. Burbujas relacionadas con la película encapsulante EVA EPE
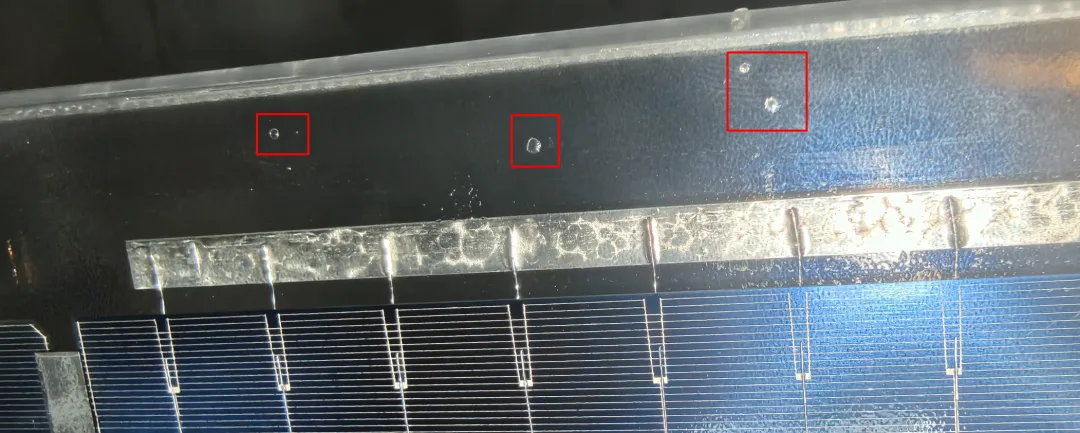
El vidrio templado fotovoltaico puede llevar manchas, polvo o aceite que son difíciles de ver, o puede no estar completamente seco después de la limpieza, dejando marcas de agua en el borde. Bajo el calor de la laminación, la humedad y el aceite se vaporizan y forman burbujas locales en la interfaz vidrio-película. La desviación de planitud del vidrio o el chaflán de borde anormal dejan una adhesión floja después del apilado, por lo que el aire del borde no puede escapar y forma burbujas persistentes en el borde. Contaminación de la superficie del vidrio que causa burbujas en la interfaz
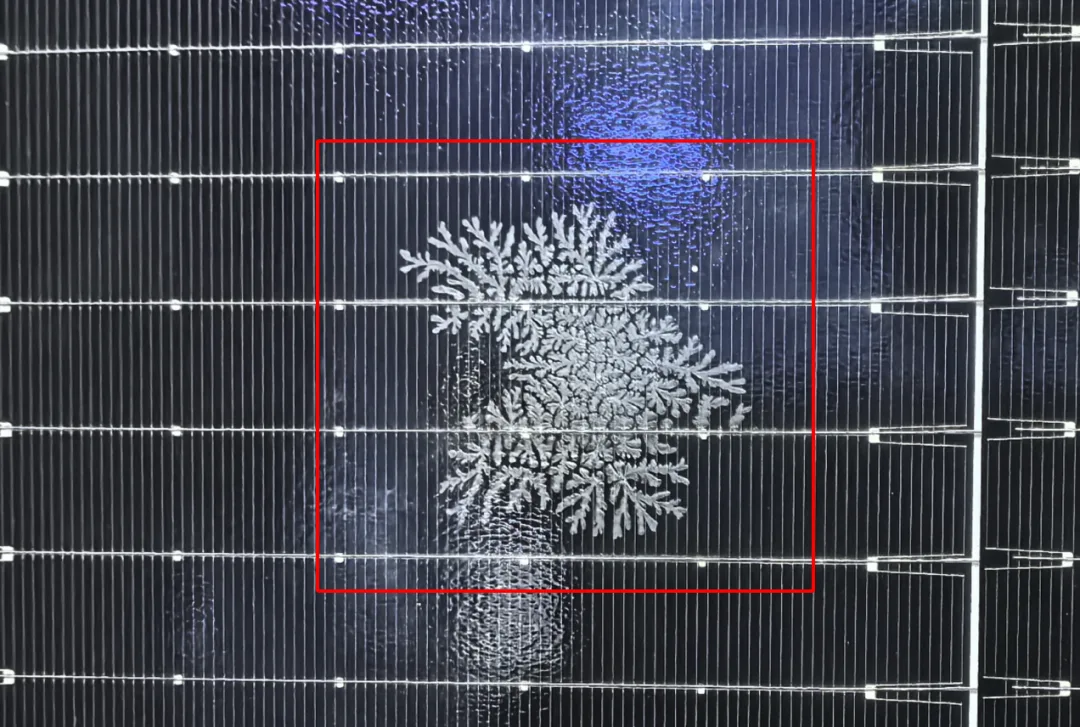
Ribbon and flux factors: Este es un disparador de burbujas que se pasa por alto con facilidad. Las superficies de cinta oxidadas, el recubrimiento desigual o el aceite residual dejan huecos en la interfaz cinta-película después de la soldadura. El flujo pulverizado en exceso, o el flujo que no se evaporó y secó por completo después de la soldadura, deja residuos orgánicos que se vaporizan rápidamente bajo el calor de laminación, formando burbujas en forma de tira o punto en ambos lados de la cinta y alrededor de las líneas de rejilla de la célula. Esta es la causa principal de las burbujas en el área de la cinta.
Factores de la célula: Las células mal limpiadas pueden portar residuos químicos, polvo y partículas de los pasos de texturizado y difusión. Las células almacenadas en ambiente húmedo o con condensación superficial verán impurezas descomponerse y humedad vaporizarse bajo el calor de laminación, formando burbujas dispersas en la superficie de la célula. Las microfisuras de la célula o el daño superficial también dejan huecos de unión locales y atrapan aire.
Más allá del equipo, el proceso y los materiales: operarios y entorno
Además del equipo, el proceso y los materiales, los errores de operación humana y el entorno del taller también pueden causar defectos de burbujas.
La operación humana no estándar causa burbujas aleatorias e irregulares; los defectos esporádicos de un solo lote provienen mayormente de factores humanos. Durante el apilado, la desalineación al colocar el vidrio, la película, las células y backsheet a mano, junto con el estiramiento, las arrugas o la dislocación de la película, crea aire atrapado local. Tocar las superficies de los materiales con las manos desnudas deja huellas dactilares, sudor y aceite que se vaporizan a alta temperatura en burbujas de interfaz. La colocación desigual de materiales auxiliares o la disposición de la cinta deja protuberancias locales y áreas suspendidas que se convierten en huecos de unión después de la laminación. Los operarios que no siguen estrictamente el pretratamiento de materiales —alimentando película húmeda o cinta sin secar directamente a producción— también causan burbujas.
Un entorno de taller fuera de control causa fácilmente problemas de burbujas por lote y es un disparador clave de las variaciones de calidad en producción masiva. La limpieza deficiente con demasiado polvo y partículas en el aire que se asientan sobre los materiales forma una capa de aislamiento, causando mala humectación de la película y microburbujas. El control fallido de temperatura y humedad —con humedad alta— hace que todos los materiales expuestos absorban humedad rápidamente, elevando bruscamente la tasa de burbujas por desgasificación. El flujo de aire turbulento y las salidas de aire que soplan directamente sobre la mesa de trabajo causan condensación rápida y polvo en la superficie del material, mientras que las grandes oscilaciones de temperatura perjudican la precisión del apilado y la estabilidad del pretratamiento de la película. Además, las burbujas por especímenes de insectos —cucarachas, mosquitos, moscas— también son comunes, causadas por un 5S deficiente.
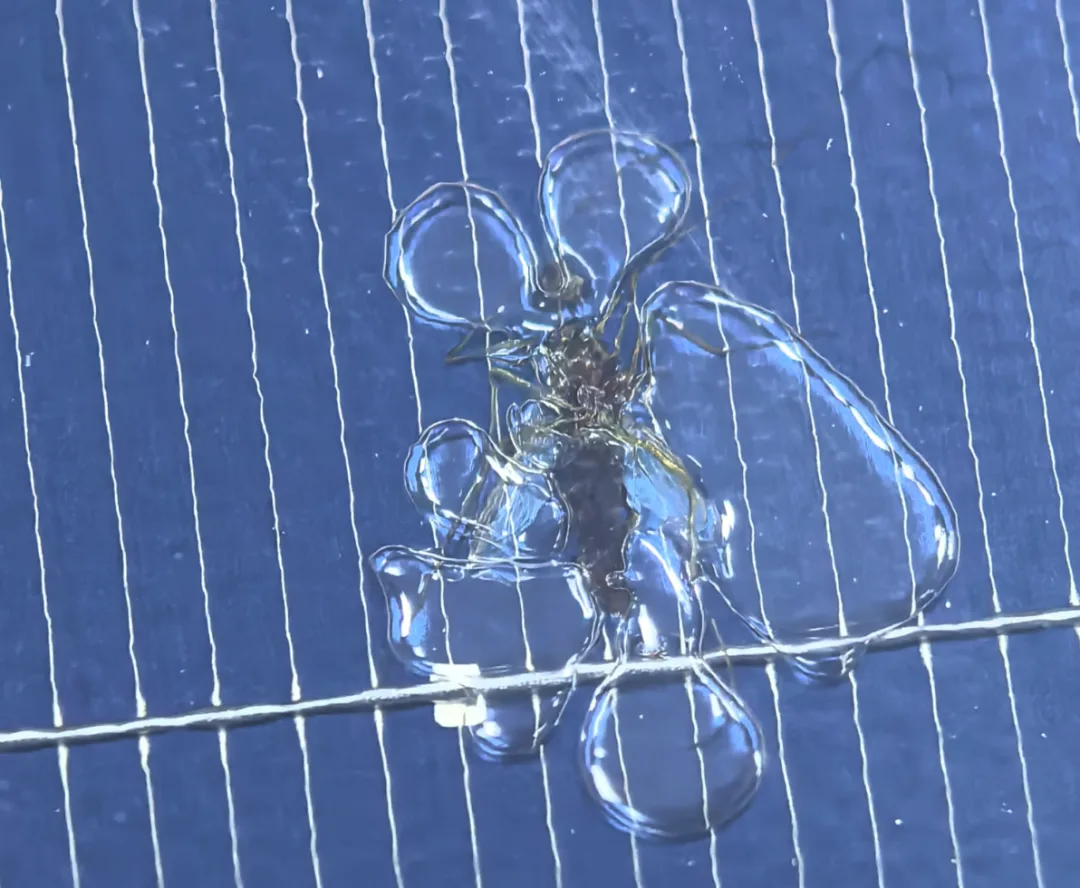
El daño va más allá de la apariencia: también la fiabilidad y la seguridad
Las burbujas de laminado afectan más que la apariencia del módulo: golpean la fiabilidad y la seguridad.
Apariencia: rechazo directo, menor rendimiento
Las burbujas rompen el aspecto plano y uniforme de la superficie del módulo y forman un defecto cosmético visible. Son un elemento de falla central en la primera inspección. Según los estándares de inspección de módulos fotovoltaicos, cuando el número, tamaño o posición de las burbujas excede la especificación, el módulo se juzga directamente como rechazo cosmético y no puede enviarse. Eso significa pérdida por desecho y retrabajo, y menor rendimiento y eficiencia de la línea. Las burbujas irregulares también hacen que la transmisión de luz superficial sea desigual, perjudicando la consistencia del producto y la percepción del mercado.
Rendimiento: menor potencia, pérdida de potencia más rápida
Una burbuja es esencialmente una cavidad sellada entre capas, que contiene aire residual, humedad o gas desgasificado, y cambia la estructura óptica interna del módulo. Por un lado, el área de la burbuja refracta, refleja y dispersa la luz, reduciendo el área efectiva de recepción de luz de la célula y bajando la eficiencia de conversión fotovoltaica: la potencia inicial sale baja. Por otro lado, en el área de la burbuja el encapsulante no puede adherirse firmemente a la célula, el vidrio y el backsheet, por lo que la conducción de calor cae bruscamente, el calor local se acumula durante la operación y crea riesgo de punto caliente. Durante la operación a largo plazo, los puntos calientes siguen quemando las células, causando microfisuras y degradación acelerada, por lo que la pérdida anual de potencia supera con creces el valor estándar y la vida útil efectiva de generación se reduce mucho.
Fiabilidad: falla de encapsulación y riesgos de seguridad
Este es el daño más central y letal de las burbujas de laminado. Los módulos están a la intemperie durante años soportando calor, frío, lluvia, nieve, viento, arena y UV. Las oscilaciones de temperatura día-noche y estacionales hacen que el gas dentro de la burbuja se expanda y contraiga una y otra vez, tirando constantemente de la interfaz entre capas. Bajo estrés a largo plazo, las burbujas diminutas crecen y se fusionan gradualmente, causando finalmente delaminación y desprendimiento entre la película y el vidrio, las células y el backsheet. Una vez delaminado, el sellado del módulo falla por completo, y la humedad, la humedad ambiental y los medios corrosivos siguen filtrándose, provocando oxidación de la cinta, corrosión de la célula, degradación por PID, moho y ennegrecimiento. En casos graves causa caída de aislamiento, fuga o cortocircuito: fallas de seguridad que perjudican la estabilidad de generación de la planta, elevan el costo de O&M y traen riesgo de accidentes de seguridad en la planta, recortando gravemente la garantía de vida útil de 25 años.
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
Las burbujas rara vez provienen de una sola causa, y eso es exactamente por lo que tratarlas como "un problema del encapsulante" quema tiempo persiguiendo el lote de película equivocado. Por las líneas que entregamos, el patrón se mantiene: las burbujas residuales se remontan al vacío, la presión y el apilado, mientras que las burbujas por desgasificación se remontan al control de humedad y flujo, así que una conexión receta estable más un pretratamiento disciplinado y 5S normalmente arregla más que cambiar la película. Si quieres ver cómo la desgasificación adecuada, el mantenimiento de presión y la alineación del apilado se desarrollan en una línea de producción real, los recorridos en nuestro canal de YouTube www.youtube.com/ooitech vale la pena echarles un vistazo. Primero haz bien el proceso, luego la película recibe una prueba justa.