Proceso y tecnología de fabricación de módulos solares
Índice
Respuesta rápida: La cadena de la industria fotovoltaica tiene cuatro etapas: polisilicio, oblea, célula solar y módulo. El módulo se sitúa en la parte final, entre la célula terminada y el sistema fotovoltaico instalado. La fabricación de módulos toma células individuales frágiles y las convierte en una unidad sellada, enmarcada y resistente a la intemperie: las células se sueldan en cadenas, las cadenas se disponen con encapsulante EVA entre el vidrio frontal y el lámina posterior trasera, la pila se lamina al vacío y con calor, luego se enmarca, se le instala la caja de conexiones y se somete a un ensayo de destello en un probador IV. El corte de media célula y las configuraciones multibusbar cambiaron cada etapa, aumentando la potencia y reduciendo la pérdida resistiva. Como una sola célula genera solo unos pocos vatios a aproximadamente 0,6 V, la etapa de ensamblaje es lo que produce un módulo utilizable de 400 W a 700 W. El módulo también es donde todos los problemas de calidad de las etapas anteriores se hacen visibles como pérdida de rendimiento.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Introducción a los módulos fotovoltaicos
La cadena de la industria fotovoltaica se divide en cuatro etapas: polisilicio, oblea, célula solar y módulo. El módulo fotovoltaico se sitúa en el extremo final de la cadena, entre la célula solar y el sistema fotovoltaico completo.
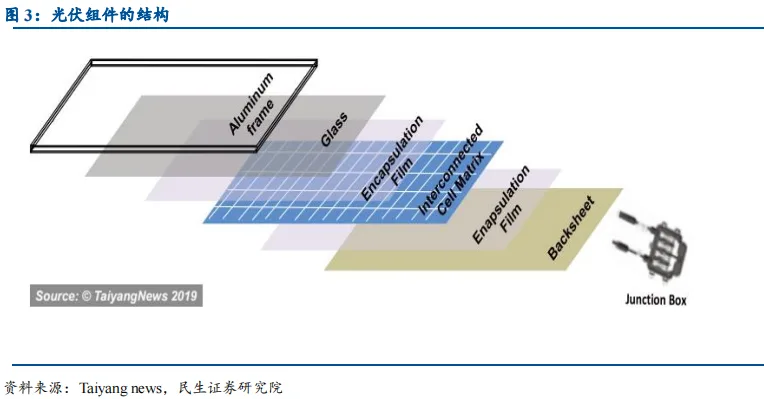
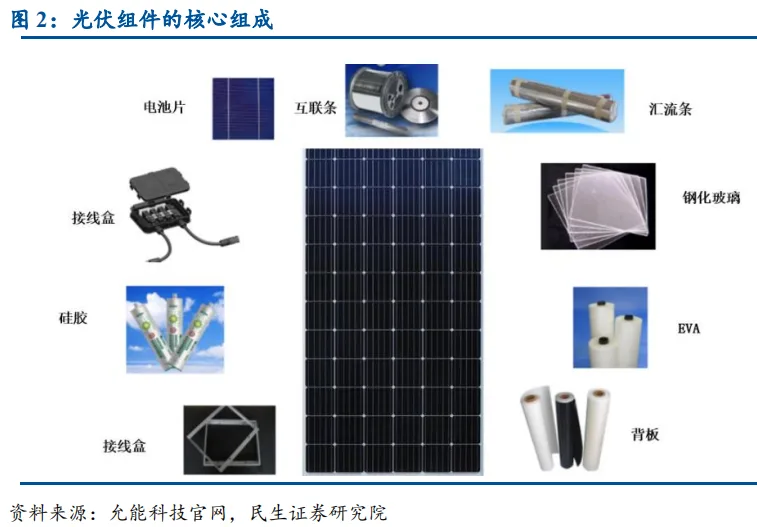
Una sola célula solar genera solo una cantidad limitada de electricidad. Las células deben conectarse en serie y encapsularse en un módulo antes de que puedan servir como fuente de energía utilizable. El módulo fotovoltaico es, por lo tanto, el dispositivo solar indivisible más pequeño capaz de proporcionar salida de corriente continua por sí solo. Como la unidad generadora de energía efectiva más pequeña, consta de nueve componentes principales: células solares, cintas de interconexión, barras colectoras, vidrio templado, EVA, backsheet, marco de aleación de aluminio, sellador y caja de conexiones.
Entre las cuatro etapas de la cadena fotovoltaica, el segmento de módulos fue el primero en desarrollarse y madurar en China.
La producción de módulos implica principalmente dos pasos clave: la interconexión de células y la laminación. La interconexión de células determina el rendimiento eléctrico del módulo. El número estándar de células para un módulo fotovoltaico es de 60 o 72 células, conectadas por 10 o 12 cintas de cobre que actúan como barras colectoras, con seis grupos interconectados para formar un módulo.
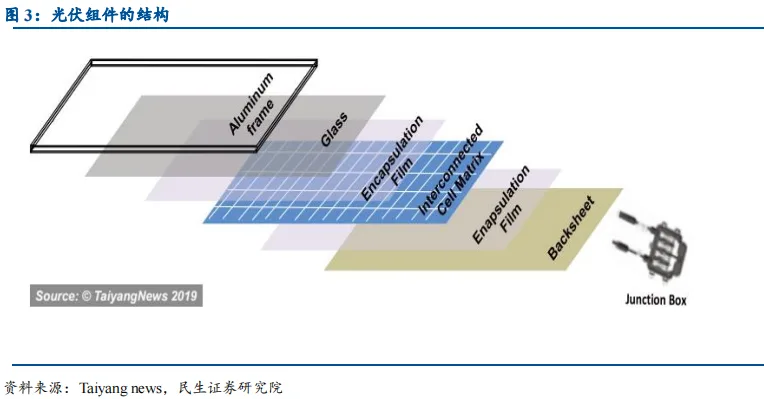
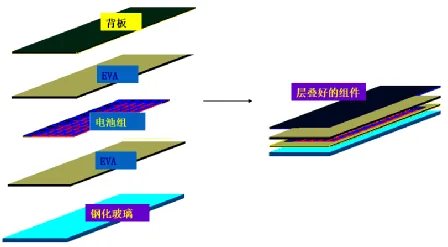
Se espera que un módulo fotovoltaico dure al menos 25 años, por lo que debe soportar el estrés ambiental y proporcionar un grado de resistencia mecánica. Después de la interconexión de células, los materiales se disponen típicamente de abajo hacia arriba como vidrio templado, EVA, células y lámina posterior, y luego se sellan juntos mediante laminación. La lámina posterior y el vidrio templado encapsulan las células y el EVA en el interior, mientras que el marco de aluminio y el sellador protegen y sellan los bordes.
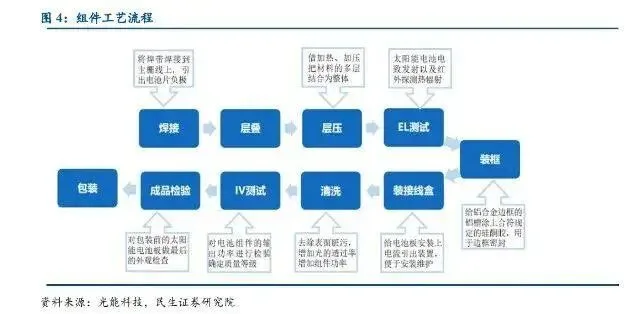
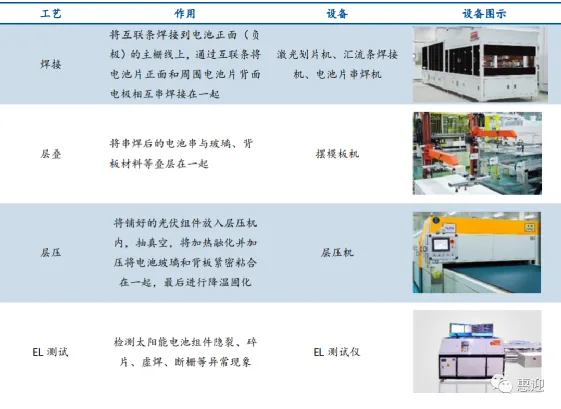
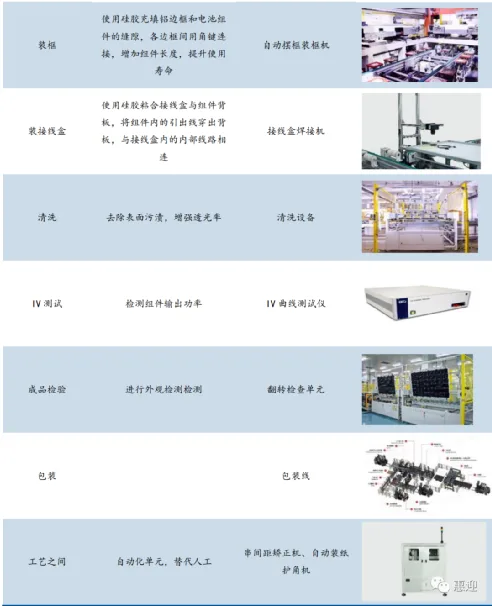
El flujo de trabajo general de fabricación de módulos se puede desglosar en: soldadura, apilado, laminación, ensayo EL, enmarcado, instalación de caja de conexiones, limpieza, ensayo IV, inspección final y embalaje. Entre estos, la soldadura y la laminación tienen el mayor contenido técnico y valor.
Equipos utilizados en la producción de módulos
El equipo de módulos corresponde directamente a cada etapa del flujo de trabajo de producción. Las máquinas principales incluyen corte por láser s, laminadoras, encordadoras, equipo de apilado automático, laminadoras y líneas de producción automáticas.
Analizando las etapas individuales: la etapa de soldadura requiere máquinas de corte por láser, máquinas de soldadura de barras colectoras y encadenadoras de células; la etapa de apilado utiliza máquinas de colocación de plantillas; la etapa de laminación requiere una laminadora; la etapa de ensayo EL requiere un probador EL; la etapa de enmarcado requiere máquinas automáticas de colocación de marcos y , máquina de tapping de paneles solares,s; la etapa de caja de conexiones requiere una máquina de soldadura de caja de conexiones; la etapa de limpieza requiere unidades de volteo de módulos; la etapa de ensayo IV utiliza un probador de curva IV; la inspección final requiere una unidad de inspección por volteo; y el embalaje requiere una línea de embalaje.
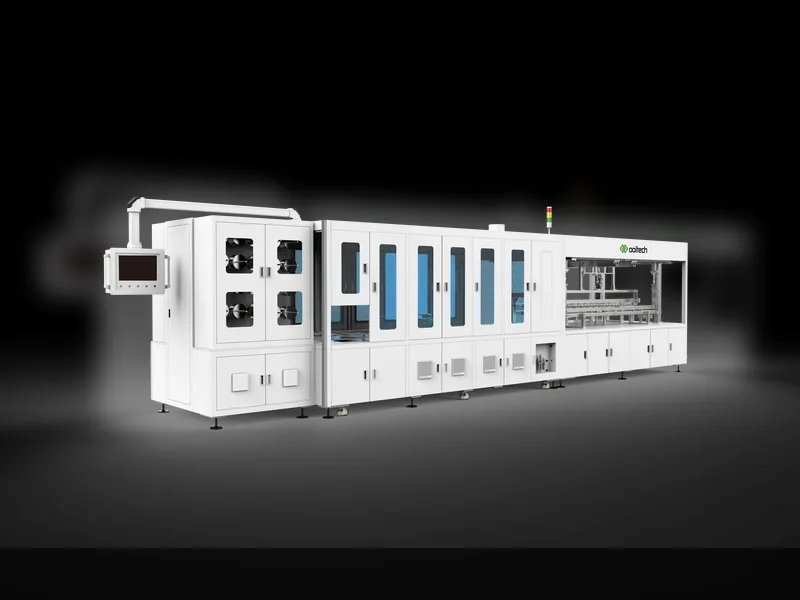
Más allá de las máquinas individuales, los proveedores de equipos también pueden proporcionar líneas de ensamblaje de módulos totalmente automatizadas que cubren todas las etapas, permitiendo proyectos llave en mano.
La calidad y el costo de los módulos de células solares afectan directamente la calidad y el costo de todo el sistema. Entonces, ¿cómo es realmente el flujo de trabajo de producción de módulos?
Estructura del módulo
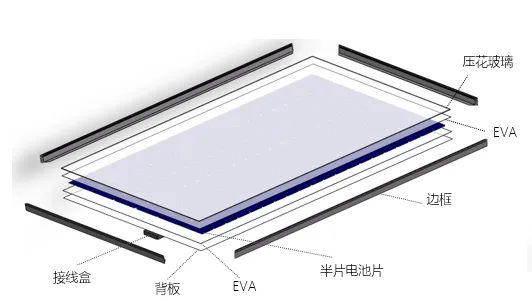
Estructura del módulo de media célula
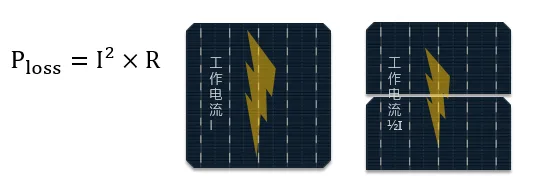
En los módulos de media célula, las células se cortan por la mitad para que la corriente de operación de cada célula se reduzca a la mitad. Esto reduce significativamente las pérdidas eléctricas en las cintas y mejora la relación célula a módulo (CTM) del módulo.
Los espacios entre las células en un módulo de media célula son mayores, lo que aumenta ligeramente la luz reflejada desde el vidrio hacia las células. Cuanto mayor es la corriente de la célula, mayor es el beneficio obtenido de la tecnología de media célula.
Flujo de trabajo de producción de módulos
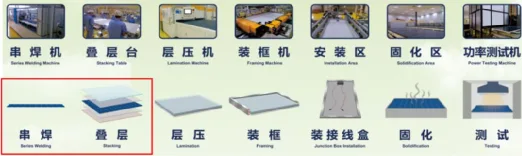
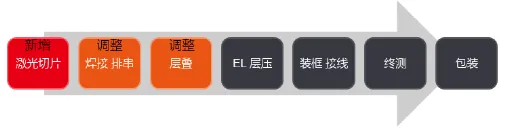
El proceso de producción de módulos generalmente pasa por siete etapas: encadenado, apilado, laminación, enmarcado, instalación de caja de conexiones, curado y ensayo, antes del embalaje final y la entrega al mercado. A diferencia de los módulos de célula completa, los módulos de media célula implementan el corte de células en la etapa de módulo, agregando un paso de corte con una máquina de corte por láser, después de lo cual se ajustan los procesos de encadenado y apilado. En el lado de la célula, la tecnología de media célula requiere ajustar la disposición de las células.
Encadenado
Usando cintas (ya sea manual o automáticamente), el frente y la parte posterior de cada célula se sueldan juntos para formar una cadena de células conectadas en serie.
Controles clave del proceso: soldadura en frío, sobresoldadura, agrietamiento de células y resistencia a la tracción de la soldadura.
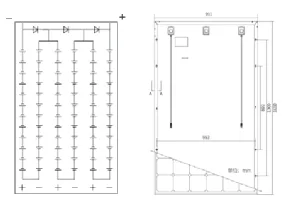
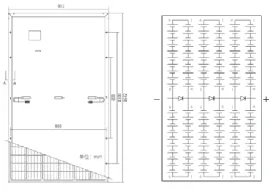
La disposición predominante para los módulos de media célula adopta un diseño de dos secciones (como se muestra). Las mitades superior e inferior están conectadas en paralelo y utilizan diodos de derivación. El punto de salida cambia de la parte superior de un módulo de célula completa al centro, lo que lo hace adecuado para instalación vertical.
Layup
Después de que las cadenas de células se conectan y pasan la inspección, las cadenas de células, el vidrio, el EVA cortado y la lámina posterior se disponen en un orden específico en preparación para la laminación. Durante el apilado, las posiciones relativas de las cadenas de células y materiales como el vidrio se mantienen fijas, y el espaciado entre células se ajusta para proporcionar una buena base para la laminación. El orden de apilado de abajo hacia arriba es: vidrio, EVA, células, EVA, fibra de vidrio y lámina posterior.
Laminación
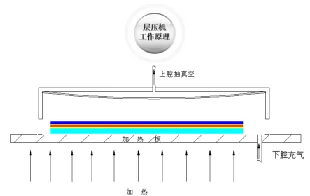
El conjunto de celdas dispuestas se coloca en la laminadora. El aire dentro del módulo se elimina mediante vacío, luego se aplica calor para fundir el EVA, uniendo las celdas, el vidrio y el backsheet. Finalmente, el módulo se enfría y se retira. La laminación es el paso crítico en la producción de módulos, con la temperatura y el tiempo de laminación determinados por las propiedades del EVA. Cuando se utiliza EVA ordinario, el tiempo de ciclo de laminación es de aproximadamente 10 a 15 minutos, con una temperatura de curado de 135 a 145 grados Celsius.
Controles clave del proceso: burbujas, rayones, abolladuras, abultamientos y agrietamiento de celdas.
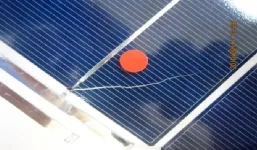
Vale la pena señalar que antes de la laminación, se requieren estrictas inspecciones de apariencia y pruebas EL para garantizar el rendimiento y la seguridad del módulo.
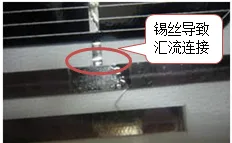
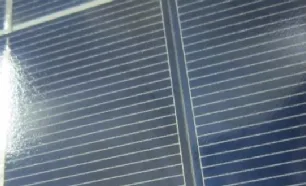
Inspección de apariencia
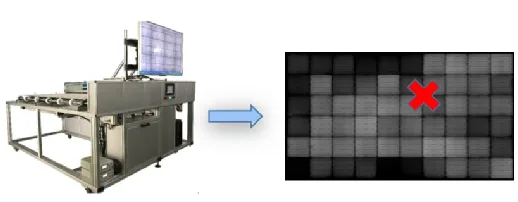
Inspección EL
Enmarcado
El marco protege los bordes y esquinas del vidrio templado del módulo y del módulo laminado, facilitando la instalación posterior.
Controles clave del proceso: abolladuras, abrasiones, rayones, orificios de montaje faltantes, desbordamiento de sellador en la parte posterior, burbujas y falta de sellador.
Instalación de la caja de conexiones
La caja de conexiones conecta y protege el módulo fotovoltaico mientras conduce la corriente generada por el módulo hacia el usuario.
Controles clave del proceso: burbujas y desbordamiento de sellador.
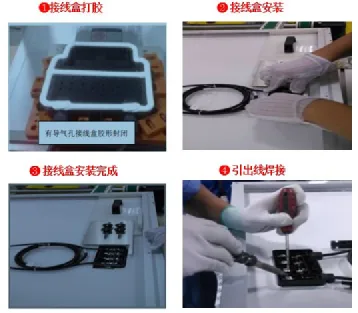
Curado
El sellador inyectado durante los pasos anteriores de enmarcado e instalación de la caja de conexiones se cura para reforzar el sellado y proteger el módulo de entornos externos adversos posteriormente.
Controles clave del proceso: tiempo de curado, temperatura y humedad.
Pruebas
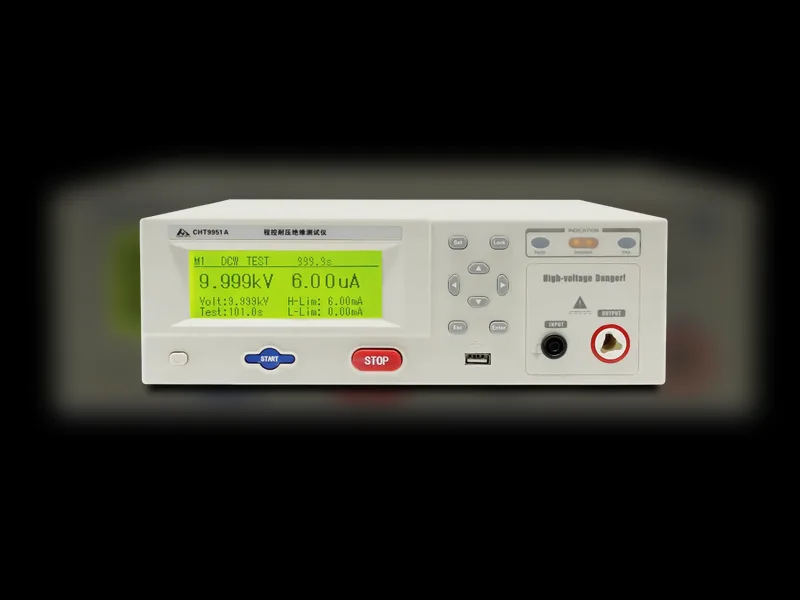
Se miden los parámetros de rendimiento eléctrico para determinar el grado del módulo. Se incluyen tres pruebas principales: prueba de resistencia de aislamiento a la tensión, que verifica la seguridad entre el marco y las partes internas energizadas (celdas, cintas, etc.) bajo alto voltaje; prueba de continuidad a tierra, que mide la resistencia entre el marco y tierra para confirmar si la conexión a tierra del marco es sólida; y prueba IV, que mide los parámetros de rendimiento eléctrico para determinar el grado del módulo.
Flujo de producción de un solo módulo fotovoltaico
Un robot industrial coloca celdas fotovoltaicas individuales del tamaño de un libro en la línea de producción.
Las celdas fotovoltaicas dispuestas se unen y sueldan, con una fila de 12 celdas soldadas y cortadas. Antes de la mecanización, este trabajo requería aproximadamente cuatro o cinco personas trabajando simultáneamente.
Las celdas fotovoltaicas soldadas pasan por inspección de calidad. Las que no presentan problemas de calidad se envían directamente a la siguiente etapa para su disposición y organización.
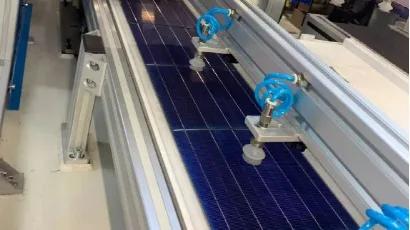
Las celdas fotovoltaicas se disponen en seis filas de 12 celdas cada una por grupo.
Se llevan a cabo el calentamiento, el encolado y la aplicación de película.
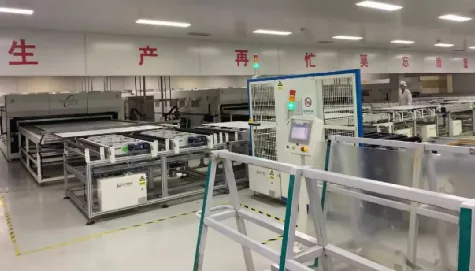
La primera capa es vidrio, la segunda es EVA, la del medio son las celdas fotovoltaicas, la cuarta es nuevamente EVA, y la quinta es el backsheet, utilizado para impermeabilización y resistencia a la corrosión.
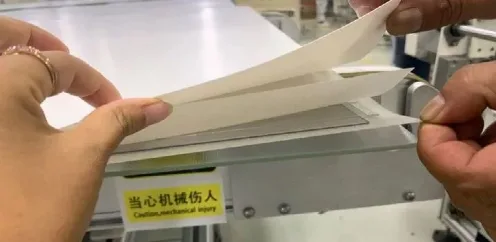
Un grupo de módulos fotovoltaicos monocristalinos tiene cinco capas. La laminación fusiona estas cinco capas en una sola.
Después de la laminación y cuatro horas de curado en frío, se realiza la eliminación manual de polvo y se inspeccionan los bordes y esquinas.
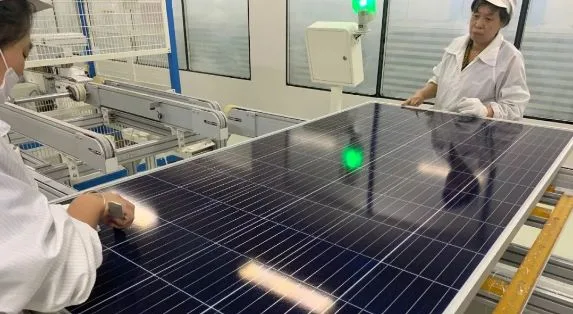
El módulo fotovoltaico terminado pasa por una prueba funcional de luz solar simulada.
Se llevan a cabo la inspección final y el embalaje.
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
Ooitech cree: la fabricación de módulos fotovoltaicos se reduce a un encadenamiento preciso de celdas y una laminación confiable, con la tecnología de media celda y las estrictas pruebas EL como claves para una mayor eficiencia y confiabilidad a largo plazo.