Respuesta rápida: Una máquina de fabricación de paneles solares se compra estación por estación, no como un solo objeto: cada unidad se encarga de una operación física (corte, soldadura, colocación, unión, sellado, ensayo) y tiene su propio modo de fallo cuando la especificación es más débil que el trabajo.
Máquina de fabricación de paneles solares: guía estación por estación
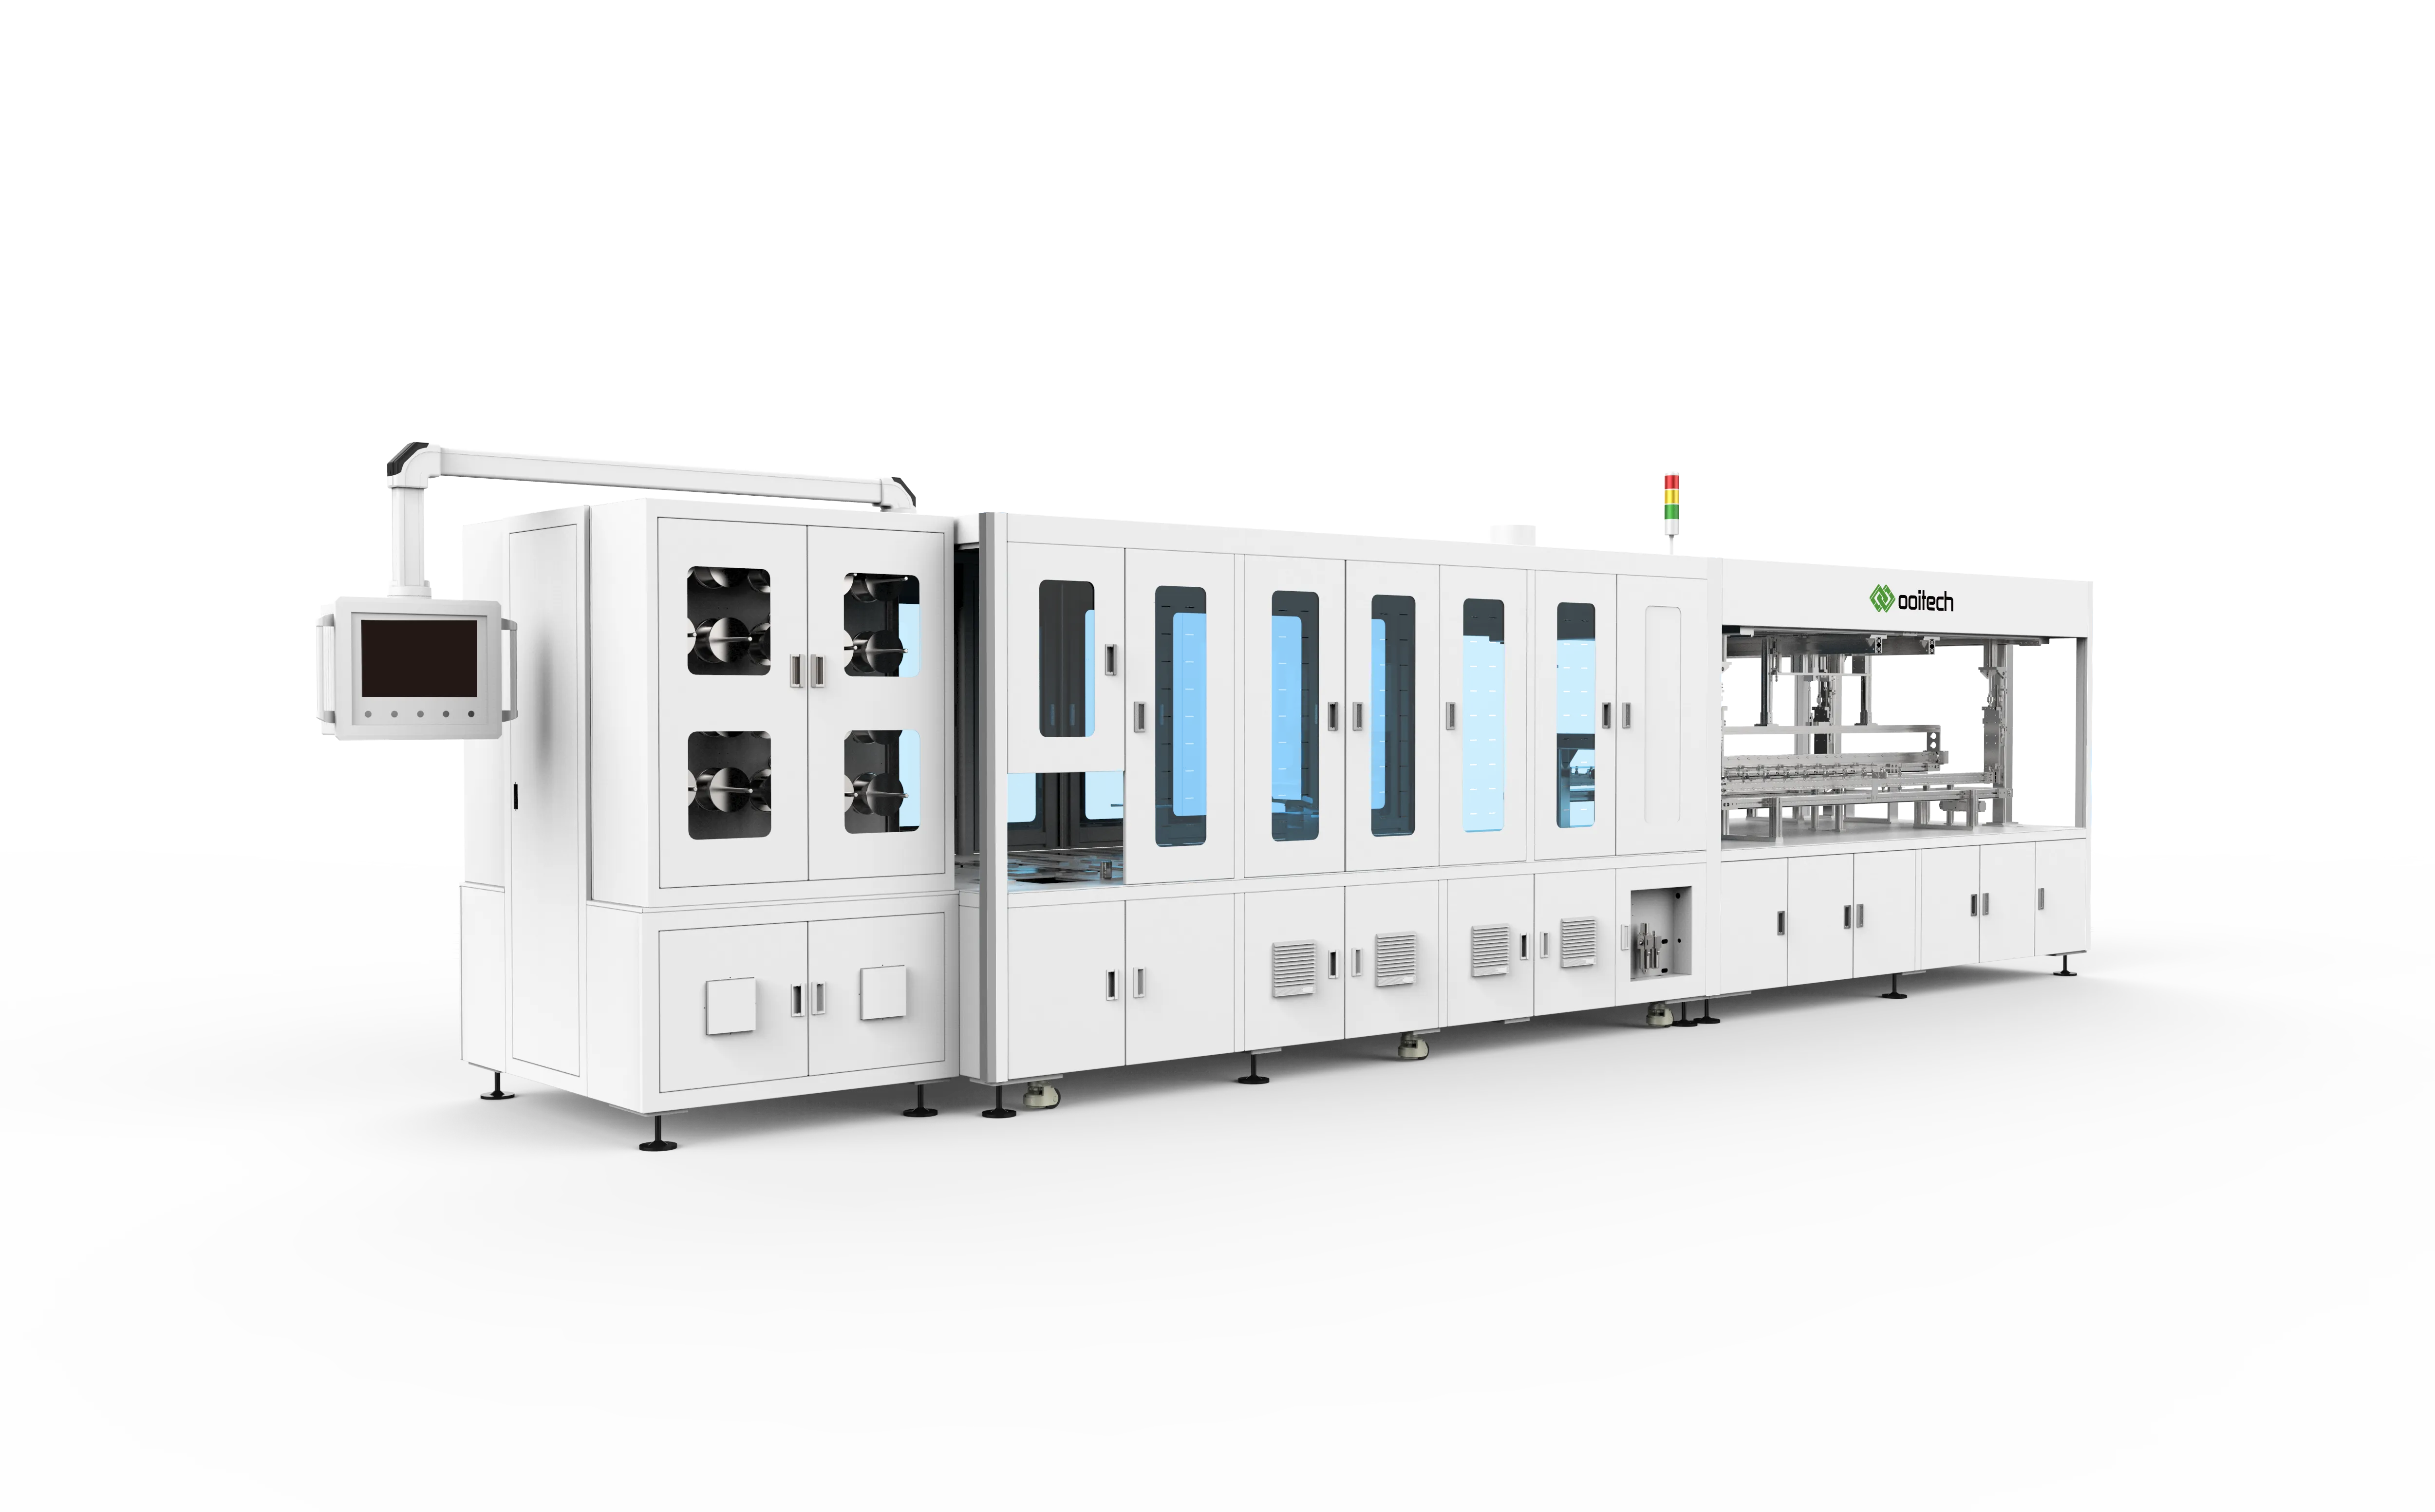
Una línea de módulos parece continua, pero es una cadena de máquinas independientes, cada una con su propio sistema de movimiento y su propia forma de arruinar un panel. Los compradores que tratan una máquina de fabricación de paneles solares como una sola línea de cotización descubren las diferencias después de la instalación, cuando un tabber deja caer strings o un laminador atrapa aire en los bordes.
Corte de células y procesamiento láser
Las arquitecturas de media célula, shingled y back-contact comienzan modificando la célula en lugar de ensamblarla. El rayado y el clivaje láser dividen una célula en mitades o tiras; las herramientas de pasivación de bordes y apertura de contactos preparan la superficie para la interconexión. Ooitech construye este grupo en torno a las familias OLS-20E, SC-10C, SC-20A, SC-20D, SC-20P, GYM-HP8000 y ECPC-C350, cada una con una función distinta en lugar de una caja universal.
Un corte mal especificado falla aguas abajo: un clivaje que deja microgrietas pasa la inspección visual y luego falla en el laminado o en la imagen EL. Pregunte cómo se controla la profundidad de rayado frente al espesor de la célula, cómo se maneja la curvatura de la célula, qué extracción de residuos existe en el corte y si un cambio de formato es una receta o una reconstrucción.
Tabber-stringer
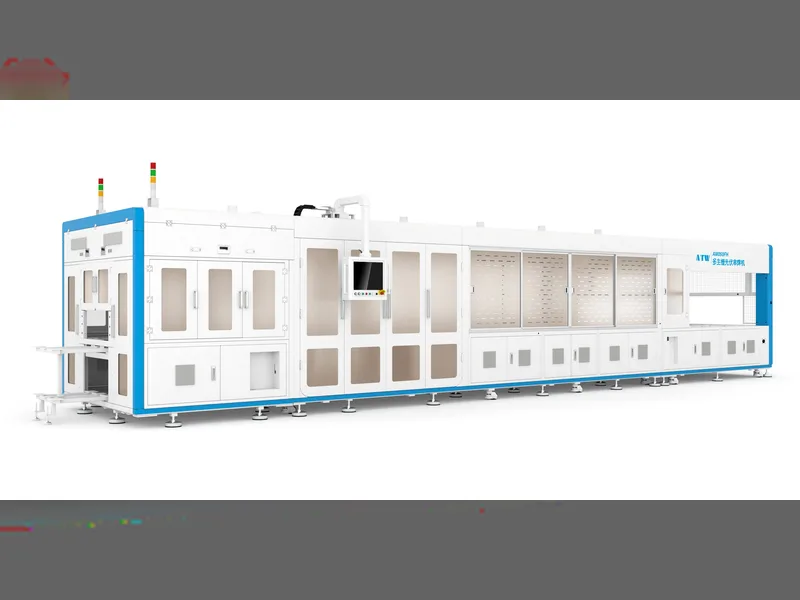
El tabber-stringer define la calidad eléctrica de todo el módulo. Suelda la cinta sobre las barras colectoras y une las células en strings: es la única estación donde el ciclado térmico, la precisión de colocación y la tensión de la cinta actúan a la vez sobre la misma pieza. La gama sigue la tecnología de célula: AM050FH para media célula MBB, SS-1500B y SS-2500B para el stringing convencional, OSLB-1300 para células BC, SL-1000 para IBC y back-contact, SL-30C para diseños shingled.
El fallo rara vez es dramático: son uniones que conducen pero resisten, longitudes de string que varían lo suficiente para atascar al robot de layup, o células que se agrietan porque el perfil se ajustó para otra pasta. Pregunte por el control del perfil de calentamiento y enfriamiento, la verificación de colocación, la regulación de la tensión de la cinta, la detección de uniones en proceso y cómo se validan los cambios de receta. La guía de selección de tabber y stringer profundiza en el tema.
Layup
El layup convierte la lista de materiales en una pila: vidrio, encapsulante, matriz de strings, encapsulante, backsheet. El layup manual se mantiene a pequeña escala; más allá, los robots toman el relevo, porque la colocación manual no puede mantenerse repetible a lo largo de un turno. Ooitech ofrece WS-CL80D para la colocación de media célula MBB de alta velocidad, HS-PBR para el layup de strings con robot, SAW-100A para layup y bussing combinados, y ALU-HBL para el layout con bussing integrado.
Un layup mal especificado produce desalineaciones que el laminado fija de forma permanente. Pregunte cómo se referencia el borde del vidrio, cómo se confirma la presencia del string, qué ocurre ante un fallo de recogida y si la visión comprueba antes o después de la colocación. Véase la máquina de layup WS-CL80D.
Bussing
El bussing suelda los extremos de los strings en la geometría de barras colectoras que llega a la caja de conexiones: poca soldadura, mucho trabajo, ya que cada amperio pasa por ahí. DH200-Y y HDX200-P cubren la función de bussing automático.
Un bussing débil permanece invisible hasta la medición de potencia, y entonces aparece como un módulo apenas un poco bajo y se culpa a las células en lugar de a esta máquina de fabricación de paneles solares. Pregunte cómo se fija la posición de la barra colectora respecto a los extremos de los strings, cómo se controla la energía de soldadura, cómo se verifica la continuidad y si el encaminamiento para el diseño de su módulo encaja. Véase la máquina de bussing DH200-Y.
Laminación
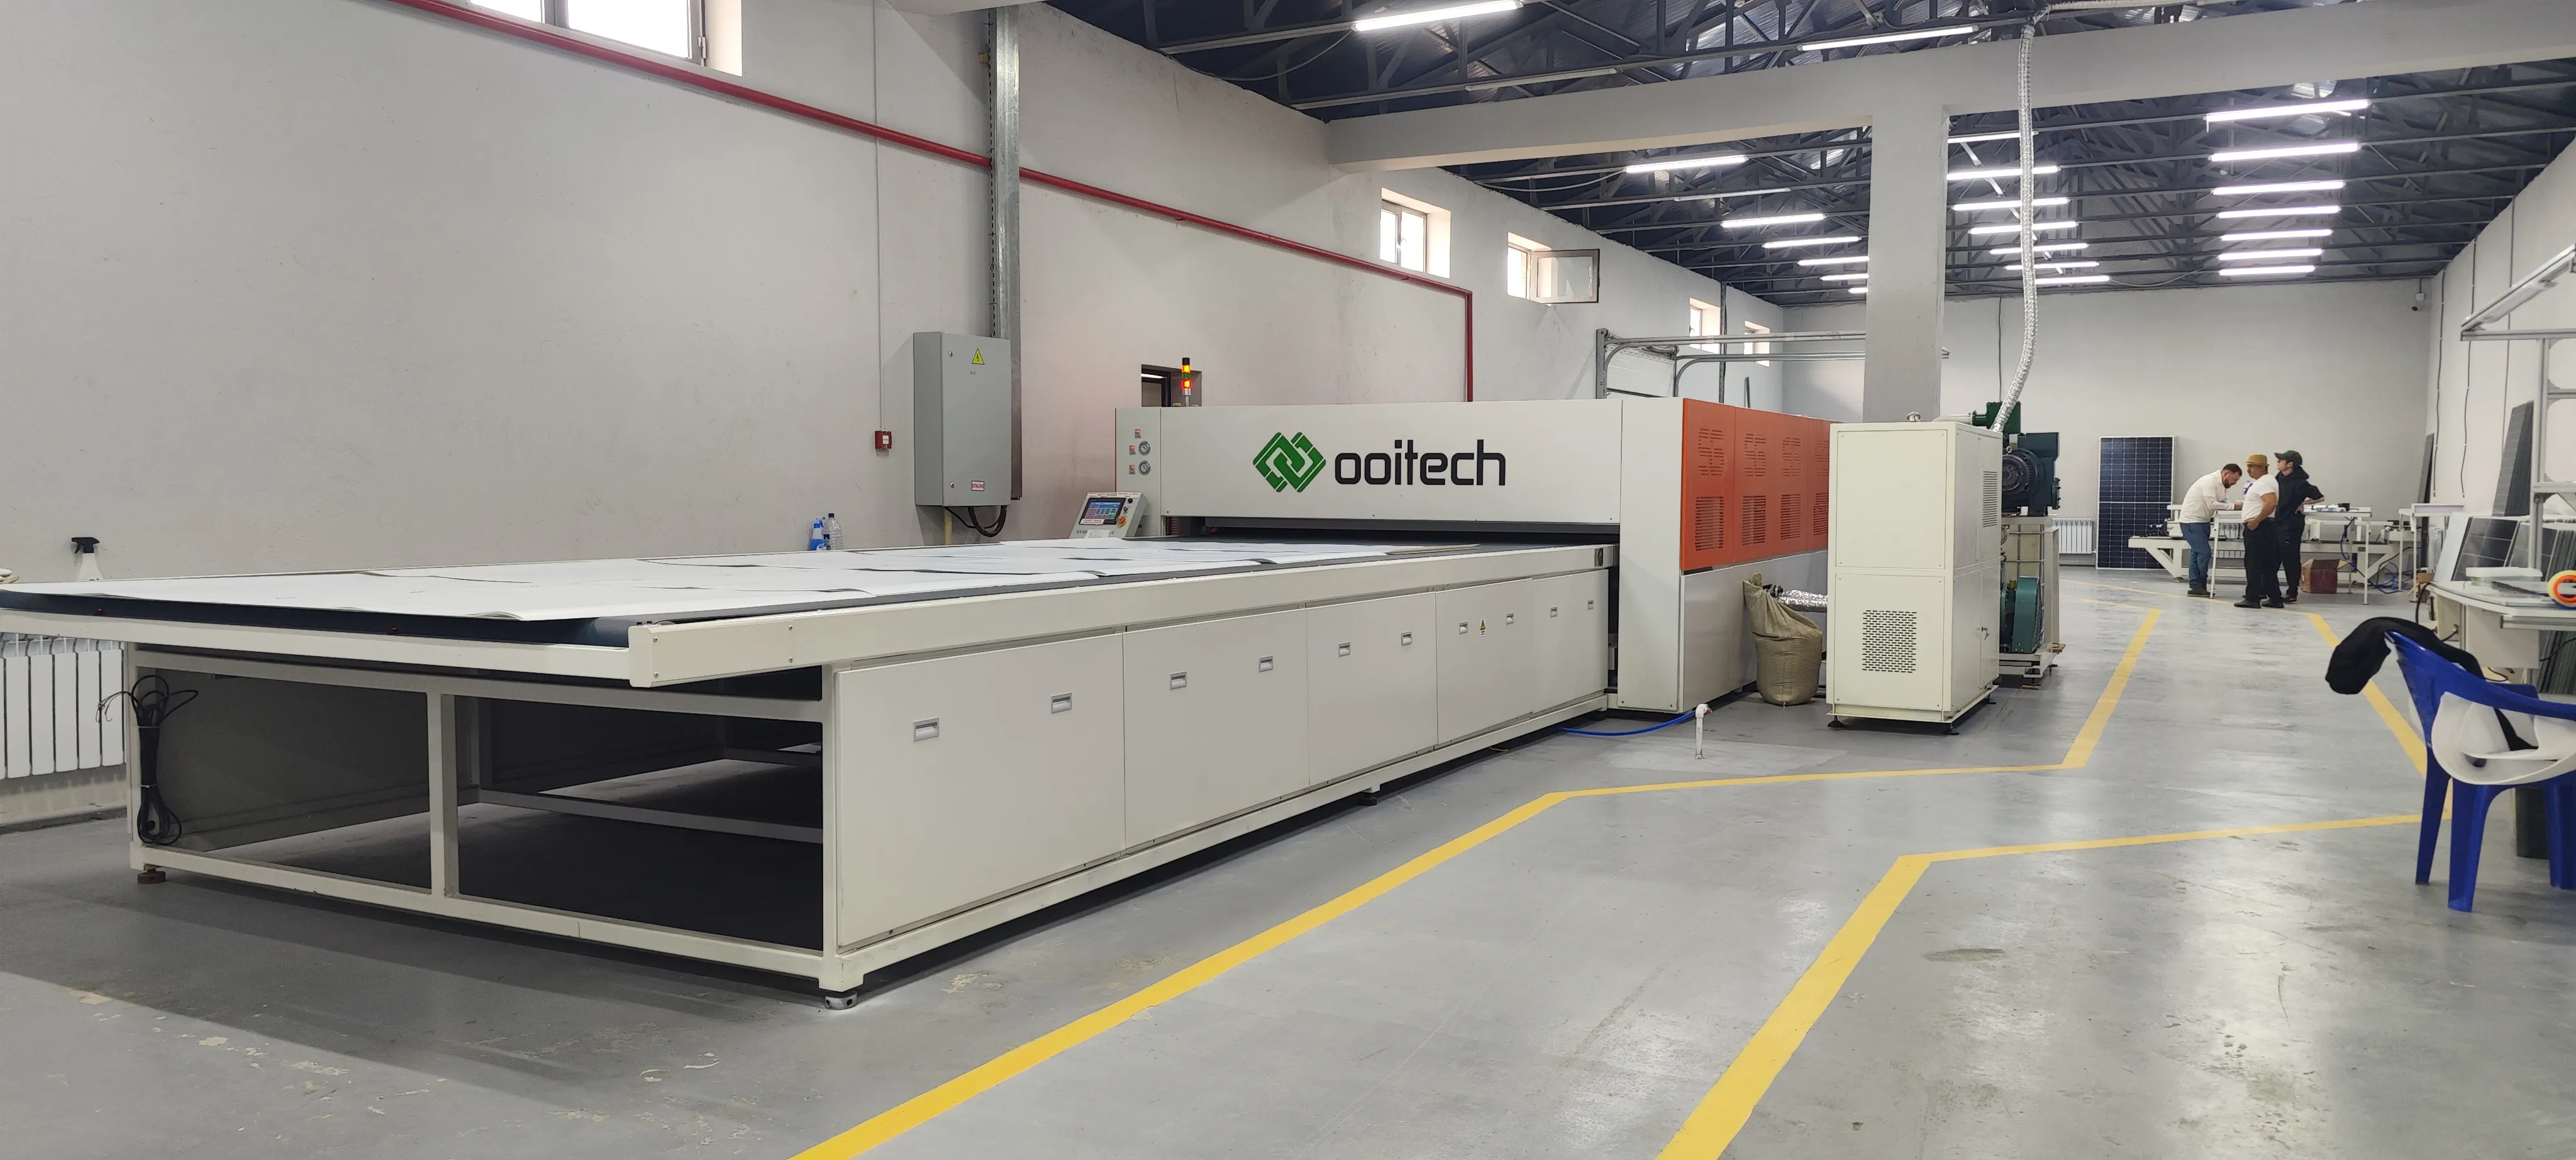
El laminador es la máquina de fabricación de paneles solares que más a menudo se subestima, porque sobre el papel es una prensa con calor. En la práctica es una máquina de perfilado de vacío, temperatura y presión, y el perfil es el producto. OTCY-2754DD es un diseño de doble cámara de una sola capa orientado al trabajo BIPV; OCY-H600D es un laminador semiautomático para operaciones más pequeñas.
Una laminación mal especificada produce burbujas, exudación, desplazamiento de células o un backsheet que nunca retícula por completo: todo pasa una mirada casual y falla después en una prueba de humedad-calor o EL. Pregunte cuántas zonas de calentamiento y etapas de presión permite la receta, cómo se genera y se mantiene el vacío, y cómo se registra el perfil real frente al valor de consigna. Más en la guía de selección de laminadores.
Enmarcado
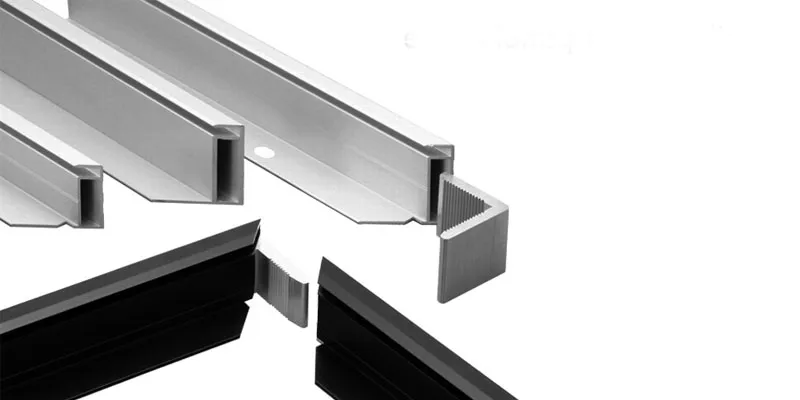
El enmarcado prensa el marco sobre el panel laminado y, en la mayoría de las máquinas, dispensa adhesivo estructural en la misma pasada. La cantidad y la colocación del cordón deciden tanto la retención mecánica como el sellado contra la humedad. OTZK-A es la máquina de enmarcado automático con dispensación automática de pegamento.
Una estación mal especificada o deja escaso el cordón, dejando marcos que se aflojan después, o lo inunda, poniendo adhesivo sobre el vidrio. Pregunte cómo se controla la geometría del cordón, cómo se maneja la interferencia en las esquinas, cómo se detecta un cordón faltante y qué perfiles de marco acepta el utillaje. Detalles sobre la máquina de enmarcado OTZK-A.
Soldadura de cajas de conexiones y relleno de pegamento
Aquí viven dos operaciones. KS-01C realiza la soldadura de la caja de conexiones, la conexión de la barra colectora al terminal de la caja; SPZ-AB10S/JH realiza el relleno de pegamento, encapsulando la caja contra la humedad. Una línea necesita ambas, y sus fallos difieren: una soldadura fría es un fallo eléctrico, un encapsulado incompleto es un fallo por corrosión que aparece meses después.
Pregunte cómo verifica el soldador la unión en lugar de completar un movimiento, cómo se dosifica el volumen de encapsulante, cómo se acomodan cajas de distintos proveedores y qué manejo de curado hay entre pasos. Véase la máquina de soldadura KS-01C.
Limpieza
La limpieza se sitúa entre el enmarcado y el ensayo, eliminando residuos de fundente, restos de adhesivo y marcas de manipulación antes de que la cámara EL fotografíe el panel. Es la máquina de fabricación de paneles solares menos comentada de la línea y la que más a menudo se reduce a un paño manual: tolerable a pequeña escala, un problema de rendimiento a medida que crece el volumen, porque una limpieza inconsistente se convierte en defectos falsos. Pregunte si la limpieza es en línea, cómo evitan los cepillos marcar el vidrio y cuánto cuestan los consumibles por panel.
Ensayos EL e IV
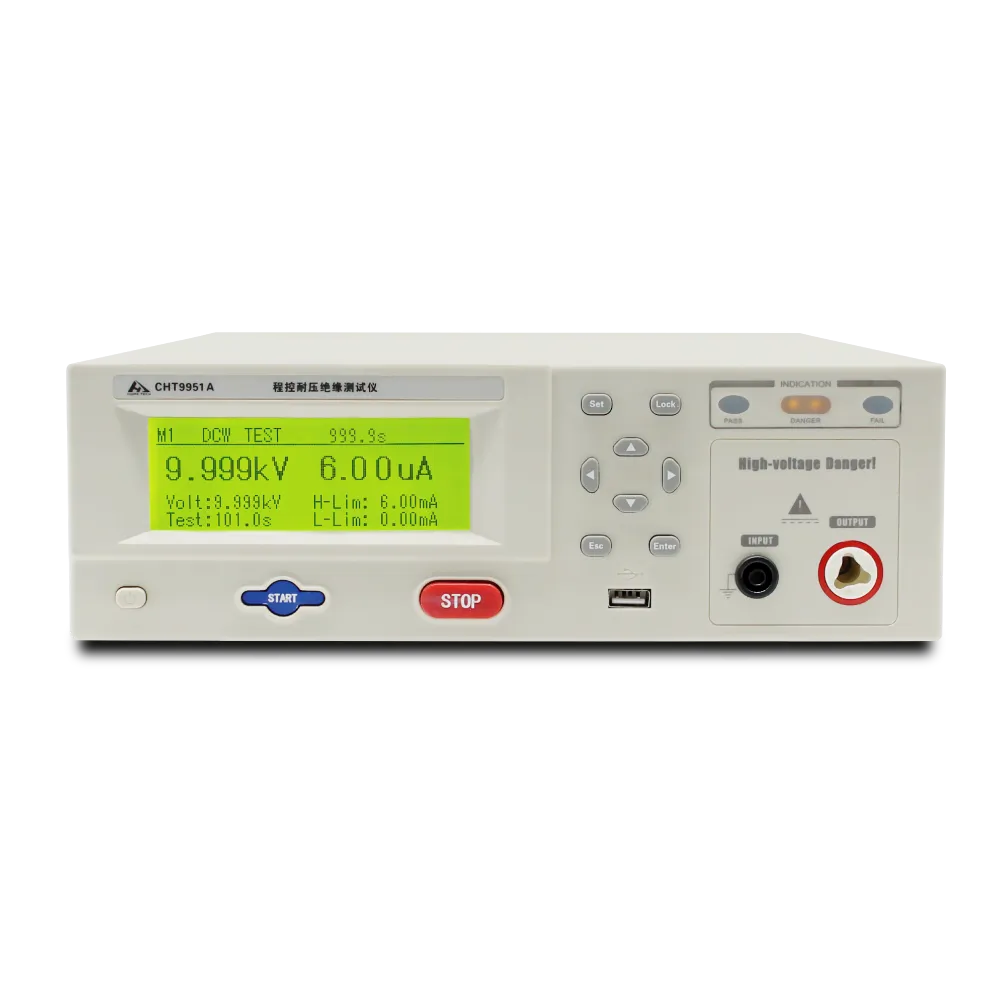
El ensayo es la única estación que le dice si las nueve anteriores hicieron su trabajo, y es la compra más trascendental de la línea. Las familias se dividen por medición: OEL-S2400 para imagen de electroluminiscencia; OPT-M960B, OPT-M951B y OPT-M950B para EL y VI combinados; OTMT para simulación solar clase AAA y curvas IV; ST-TLD3A para la función de simulador solar; CHT9951A/B para hipot; CHT9980A/9981A para seguridad; OPT-S110H para EL a nivel de string antes del laminado.
Un probador con especificaciones insuficientes no falla de forma evidente. Aprueba paneles que debería haber detectado, o rechaza los buenos, y el operador deja de confiar en él. Pregunte cómo resuelve la cámara las clases de defectos contra las que vende, cómo se calibra la referencia de IV, cómo se rastrean los resultados hasta un número de serie de panel y qué hace el software con un resultado límite. Consulte el Probador EL OEL-S2400.
Máquinas del lado del material
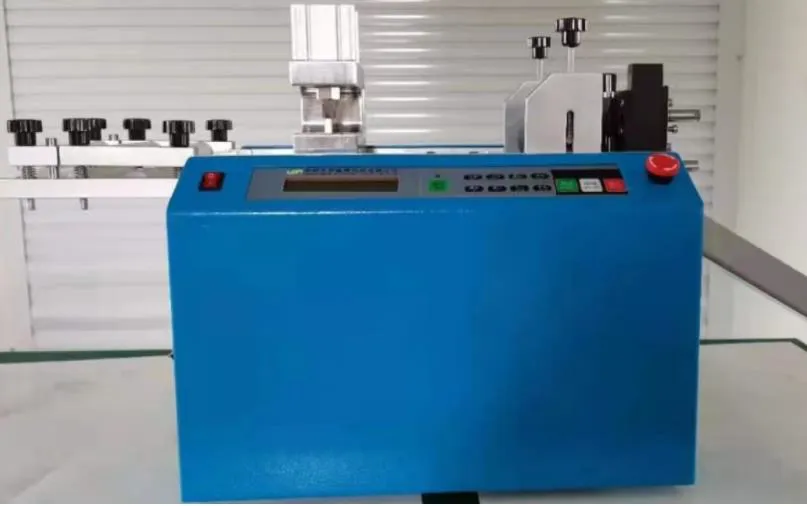
No todas las máquinas de fabricación de paneles solares tocan una célula. El corte y conformado de cinta, el corte de EVA y backsheet, y la manipulación de vidrio determinan la calidad de entrada aguas abajo: una cinta cortada de forma inconsistente atasca el stringer, un encapsulante irregular deja una trayectoria de sellado que el laminado no puede cerrar, un backsheet cortado a contrafibra se arruga bajo vacío. Estas unidades son baratas frente a las estaciones de proceso, por eso se omiten. Pida la repetibilidad de la longitud de corte.
Resumen de estaciones
| Semiautomática | Familias de modelos | La ficha técnica debe precisar |
|---|
| Corte de células | OLS-20E, SC-10C/20A/20D/20P, GYM-HP8000, ECPC-C350 | Profundidad de scribe, extracción de residuos, cambio de formato |
| Tabber-stringer | AM050FH, SS-1500B, SS-2500B, OSLB-1300, SL-1000, SL-30C | Perfil térmico, verificación de colocación, detección de unión |
| Layup | WS-CL80D, HS-PBR, SAW-100A, ALU-HBL | Referencia de vidrio, fallos de recogida, sincronización de visión |
| Bussing | DH200-Y, HDX200-P | Posicionamiento de busbar, energía de soldadura, continuidad |
| Laminación | OTCY-2754DD, OCY-H600D | Zonas, escalonado de vacío, registro de perfiles |
| Enmarcado | OTZK-A | Geometría del cordón, detección del cordón, rango de marco |
| Ensamblaje de | KS-01C, SPZ-AB10S/JH | Verificación de soldadura, dosificación de encapsulado, ajuste de caja |
| Prueba | OEL-S2400, OPT-M960B/M951B/M950B, OTMT, ST-TLD3A, CHT9951A/B, CHT9980A/9981A, OPT-S110H | Resolución de defectos, calibración de IV, trazabilidad |
Cómo se condicionan las estaciones entre sí
Nada aquí es independiente. Un stringer preciso pero lento deja sin suministro al robot de layup; un ciclo largo de laminador obliga al enmarcado a almacenar paneles; un probador lento se convierte en la cola detrás de la cual todos esperan. Cuando especifique una máquina de fabricación de paneles solares de forma individual, pregunte qué asume sobre las estaciones de ambos lados: compatibilidad de ciclo, envolvente de tamaño de panel, método de manipulación. Ahí es donde reside el riesgo de integración. Las decisiones de agrupación corresponden a la guía de estaciones y disposición de línea.
Ooitech suministra estas estaciones como líneas llave en mano, semiautomáticas y totalmente automáticas, con formación de operadores y soporte posventa dentro del alcance de la entrega.
Preguntas frecuentes
¿Qué estación es la más importante en una línea de módulos?
El tabber-stringer y el laminador, en ese orden: determinan el rendimiento eléctrico y mecánico. Todo lo que está aguas abajo solo detecta sus errores.
¿Puedo comprar una máquina de fabricación de paneles solares de una unidad a la vez?
Sí, y muchas fábricas nuevas lo hacen, añadiendo estaciones a medida que el volumen lo justifica. Cada unidad debe coincidir con la envolvente de tamaño de panel y la manipulación de lo que ya posee.
¿Cómo detecto una estación con especificaciones insuficientes antes de comprar?
Pregunte qué mide en proceso en lugar de qué ejecuta. Una estación que solo completa un movimiento, sin verificación en proceso, deja pasar defectos en silencio.
¿Estas máquinas son solo para módulos de silicio cristalino?
La secuencia descrita es la de silicio cristalino. Los productos de contacto posterior, shingled y BIPV mantienen el orden de las estaciones pero cambian el utillaje, por eso las familias de modelos difieren según la tecnología de célula.
Para hablar de una estación o solicitar una cotización de línea completa, envíe el diseño de su módulo y la producción objetivo y lo compararemos con la lista de estaciones.