Respuesta rápida: Una línea de ensamblaje de cajas de conexiones convierte tapas sueltas, diodos, carcasas, cables y conectores en una caja de conexiones fotovoltaica terminada. En su configuración totalmente automática se compone de cinco grupos de máquinas —ensamblaje de conectores MC4, ensamblaje de la carcasa de la caja de conexiones, corte y engarzado de cables con inserción de conectores, soldadura con pruebas eléctricas y marcado láser, y fijación de cables— dispuestos como un flujo en línea con una capacidad nominal de aproximadamente 1.000 piezas por hora. La secuencia del proceso es fija, pero los módulos no lo son: el mismo diseño se ofrece en forma semiautomática, y los utillajes se pueden cambiar para procesar diferentes modelos de cajas de conexiones en una misma línea.
Esta página describe qué hace cada grupo de máquinas, cuál es la capacidad nominal de la línea, en torno a qué cajas de conexiones está diseñada, y los requisitos de potencia y aire que determinan cómo encaja la línea en una nave.
Qué ensambla la línea
Una caja de conexiones de módulo del tipo que ensambla esta línea es un conjunto pequeño y altamente estandarizado. La lista de materiales de una caja de tres diodos es breve: tres tapas, tres diodos, una carcasa izquierda, una central y una derecha, dos pestillos de bloqueo, dos cables y un juego de conectores macho y hembra. La línea debe colocar, engarzar, soldar, probar y marcar esas piezas en el orden correcto, a un ritmo que coincida con la producción de módulos.
Las propias cajas están especificadas para el lado del negocio de los módulos: tensión nominal de 1500 V, corriente nominal de 20 A a 35 A según el diodo instalado, clase de protección II, sellado IP68, aislamiento de PPO, compuesto de encapsulado dosificado en gramos, y un cable de 12 AWG con un diámetro exterior definido. La certificación suele ser TUV y UL conforme a IEC 62790 para el producto de caja de conexiones. También se utilizan construcciones de caja dividida, en las que las barras colectoras están físicamente separadas para reducir el calentamiento concentrado.
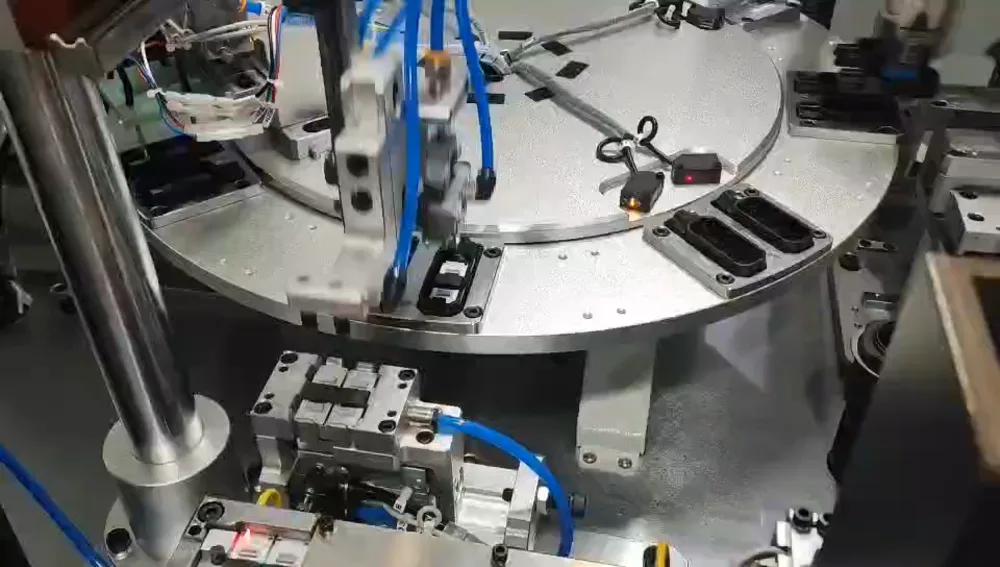
Los cinco grupos de máquinas
| Grupo de máquinas | Qué hace | Unidades en la configuración automática |
|---|
| Máquina de ensamblaje de conectores MC4 | Ensambla los juegos de conectores macho y hembra que terminan los cables de la caja. | 1 |
| Máquina de ensamblaje de la carcasa de la caja de conexiones | Coloca los diodos y ensambla las secciones de la carcasa; incluye pruebas y marcado. | 2 (una positiva y central, una negativa) |
| Corte y engarzado de cables e inserción de conectores | Corta el cable a la longitud, engarza el terminal, inserta el conector y aprieta la tuerca. | 2 (una positiva, una negativa) |
| Máquina de soldadura, pruebas y marcado | Remachado de hilos, soldadura ultrasónica, pruebas de rendimiento eléctrico y marcado láser en una sola estación. | 2 (una positiva y central, una negativa) |
| Máquina de fijación de cables | Fijación y acondicionamiento finales de los cables antes del embalaje. | 2 (una positiva, una negativa) |
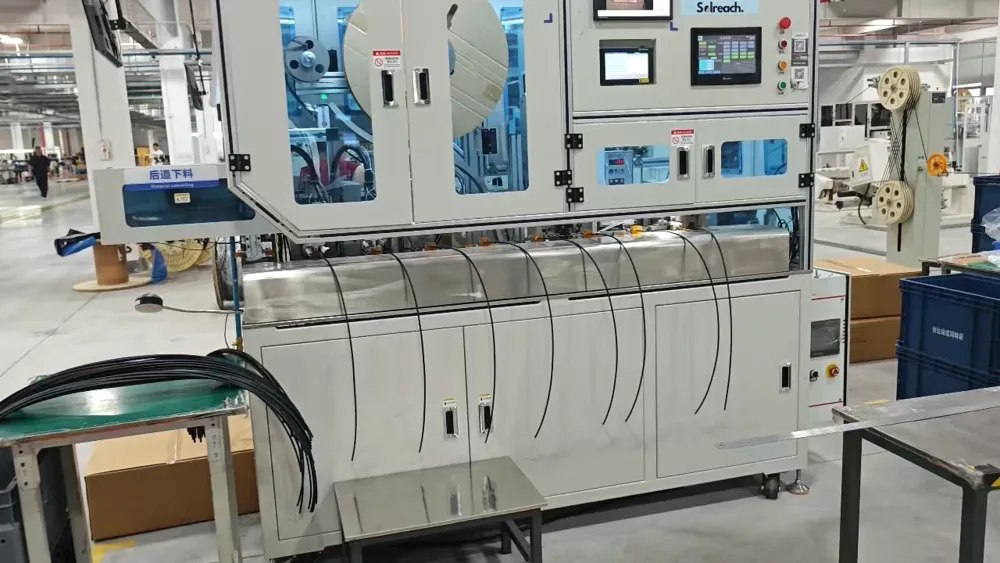
Las cajas positivas y negativas se procesan en módulos paralelos separados dentro de la misma línea, por lo que los grupos de carcasa, cable, soldadura y fijación aparecen por pares. La línea está dispuesta como un flujo en línea en lugar de islas, de modo que el material no tiene que transferirse manualmente entre etapas.
Secuencia del proceso dentro de la línea
La secuencia crítica está dentro de la estación de soldadura, porque es donde se crea la unión eléctrica y la trazabilidad de la caja: remachado de hilos → soldadura ultrasónica → pruebas de rendimiento eléctrico → marcado láser. El remachado fija primero la unión mecánica, la soldadura realiza la conexión eléctrica sin añadir estaño, la prueba rechaza una caja antes de que pueda marcarse, y el láser marca la identificación en una caja que ya ha pasado.
Aguas arriba de eso, el cable se corta a la longitud, se pela, se engarza al terminal y se le colocan el conector y la tuerca de fijación. Aguas abajo, los cables terminados se fijan y se acondicionan. Como las pruebas y el marcado están en línea, una caja defectuosa se retira en la estación en lugar de descubrirse en la inspección final, y ninguna caja marcada necesita volver a probarse.
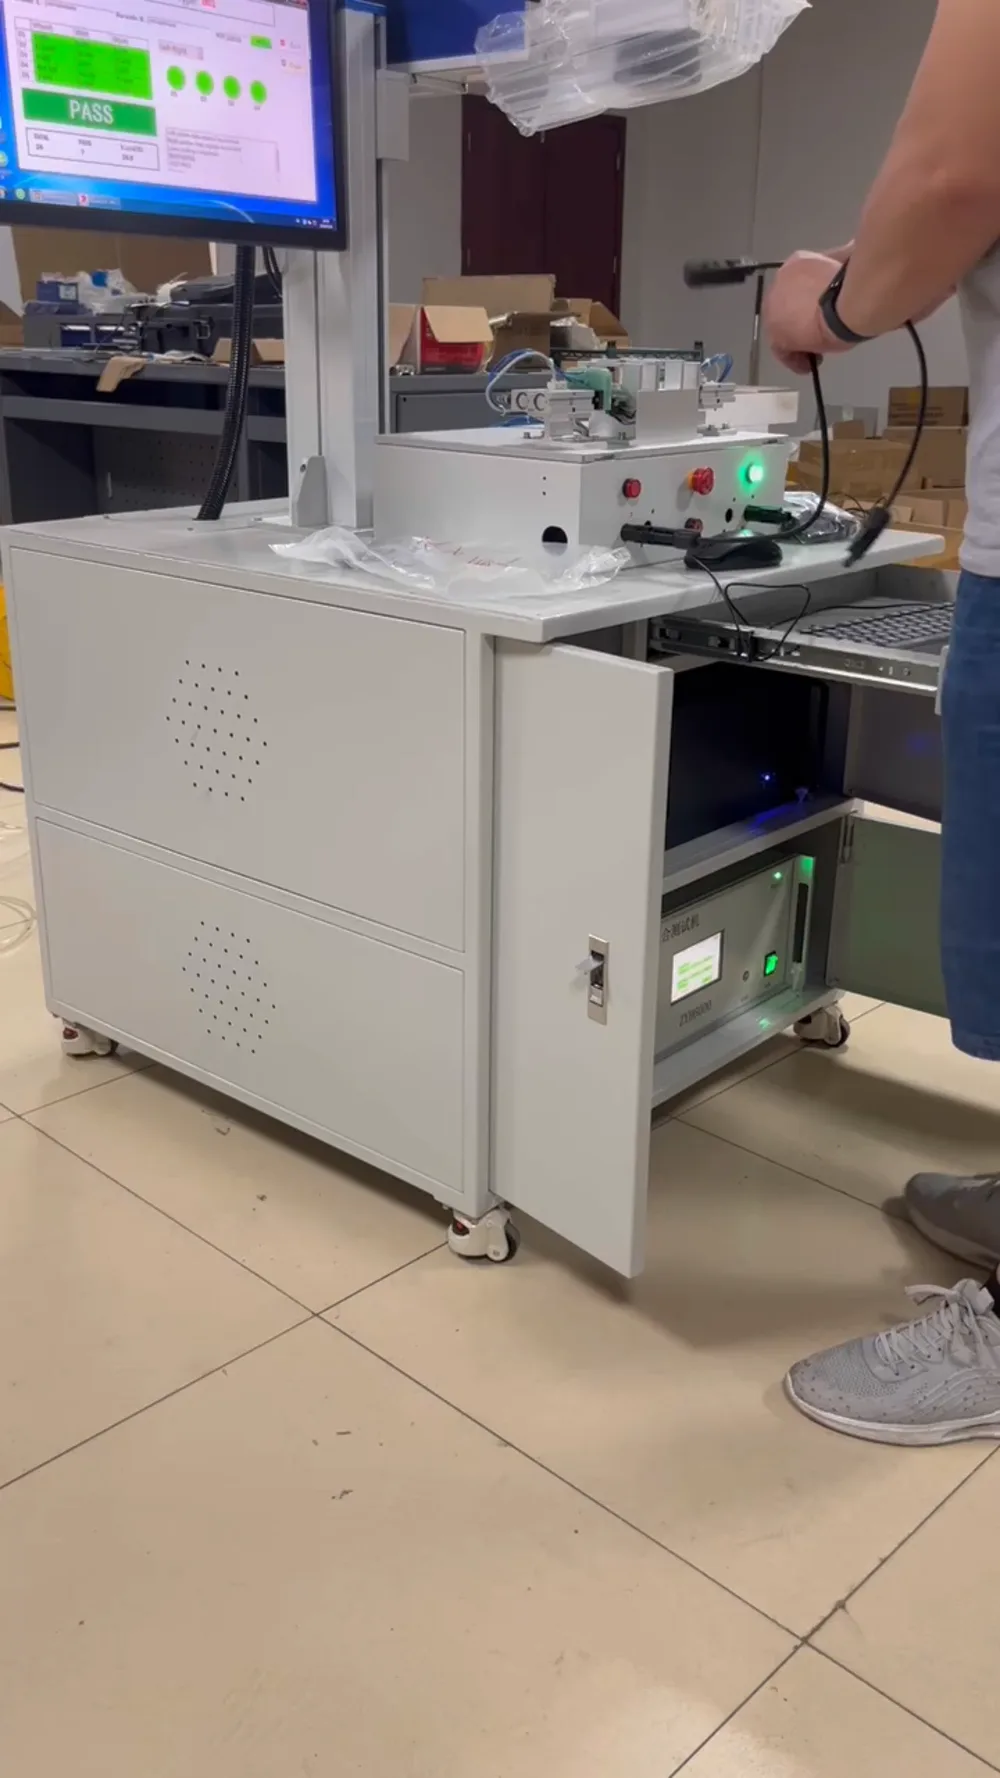
Configuraciones automática y semiautomática
No todos los volúmenes justifican la disposición automática. La configuración semiautomática cubre la misma secuencia de proceso con menos módulos integrados y transferencia manual entre algunas etapas:
| Módulos semiautomáticos | Función |
|---|
| Corte de hilos y engarzado de terminales con hilos y estaños | Prepara los extremos de los cables; se suministra por pares. |
| Máquina de pruebas y marcado | Pruebas eléctricas y marcado, se suministra por pares. |
| Máquina de engarzado de cables y diodos | Engarza la conexión del diodo al cable. |
| Máquina de prensado en frío | Prensa las uniones mecánicas; se suministra por pares. |
| Máquina de soldadura ultrasónica | Suelda la unión eléctrica. |
| Máquina de atornillado | Fija las conexiones atornilladas. |
La diferencia práctica es el contenido de mano de obra por caja y cuánta manipulación hay entre estaciones. La disposición automática está especificada para funcionar sin supervisión entre puntos de carga a unas 1.000 piezas por hora; la disposición semiautomática mantiene la misma calidad de unión pero necesita operarios en los puntos de transferencia.
Producción, cambio de modelo y qué limita el ritmo
La capacidad nominal de la línea totalmente automática es de aproximadamente 1.000 piezas por hora, muy por encima del consumo de una línea de módulos a escala de gigavatio, por lo que la línea de cajas de conexiones rara vez es el cuello de botella de una fábrica. Lo que realmente limita el rendimiento en la práctica es el cambio de modelo, no la velocidad en régimen estable.
El cambio se realiza mediante utillajes y cambios de piezas en lugar de reconstruir la línea: cambiar el conjunto de utillajes o piezas individuales permite que las mismas estaciones procesen diferentes modelos de caja de conexiones y diferentes tipos de conectores. Por lo tanto, para una planta que produce varios formatos de módulos, la cuestión de especificación no es la tasa máxima, sino cuántos modelos debe cubrir la línea y con qué frecuencia cambia.
Servicios y entorno por estación
| Semiautomática | Potencia | Aire comprimido |
|---|
| Máquina de ensamblaje de extremo frontal | CA 380 V más o menos 5 por ciento, potencia nominal aproximada de 3 kW | Superior a 0,5 MPa, estático 0,6 más o menos 0,1 MPa, filtrado para agua y aceite |
| Máquina de clip (pandeo) | CA 220 V más o menos 5 por ciento, potencia nominal aproximada de 4 kW | Superior a 0,5 MPa, filtrado |
| Máquina de ensamblaje de extremo trasero | Monofásico 380 V, 50-60 Hz, potencia nominal 35 kW | 5 a 7 kgf por centímetro cuadrado |
Entorno común para la línea: ambiente de -10 a 45 grados C, humedad relativa de 20 a 80 por ciento HR, suministro de 50 Hz con una tolerancia de más o menos 5 por ciento, y sin gases nocivos en el sitio. La máquina de extremo trasero es la carga eléctrica que debe planificarse, porque su potencia nominal es un orden de magnitud superior a la de las estaciones de extremo frontal. La calidad del aire importa más que el volumen de aire: los manuales exigen que se filtren el agua y el aceite, y la mayoría de las alarmas de las estaciones se remontan a una presión fuera del rango indicado o a un filtro obstruido.
Preguntas frecuentes
¿Qué es una línea de ensamblaje de cajas de conexiones solares?
Es un conjunto de máquinas que ensamblan las cajas de conexiones de los módulos a partir de sus piezas separadas: carcasas, diodos, cubiertas, cables y conectores. Es una línea separada de la línea de módulos, y normalmente funciona junto a ella porque la caja se instala en el módulo en la estación de enmarcado y caja de conexiones.
¿Cuántas cajas de conexiones por hora puede producir?
La configuración totalmente automática tiene una capacidad nominal de aproximadamente 1.000 piezas por hora. La producción real depende de la frecuencia con la que la línea cambia entre modelos y de cómo se dota de personal los puntos de carga.
¿Cuántos operarios necesita la línea?
El diseño automático está pensado para funcionar sin supervisión entre los puntos de carga, por lo que el equipo de operación es reducido. El diseño semiautomático utiliza la misma tecnología de unión pero mantiene la transferencia manual entre varias etapas, y ahí es donde se ubican los operarios adicionales.
¿Qué tipos de cajas de conexiones puede procesar?
Cajas de tres diodos en la clase de 1500 V y 20 a 35 A, tanto en construcciones estándar como divididas, con conectores de la familia MC4. Los diferentes tamaños de carcasa y tipos de conectores se manejan cambiando utillajes y piezas individuales en lugar de reconstruir la línea.
¿Qué servicios deben estar disponibles antes de la instalación?
Trifásico 380 V para las estaciones de extremo frontal, 220 V para la máquina de clip, un suministro monofásico de 380 V con potencia nominal de 35 kW para la máquina de extremo trasero, y aire comprimido limpio superior a 0,5 MPa con agua y aceite filtrados. El espacio en el suelo sigue el plano de distribución, que se entrega con la línea.
¿Las pruebas y el marcado forman parte de la línea?
Sí. Las pruebas de rendimiento eléctrico y el marcado láser son en línea dentro del grupo de soldadura, en el orden remachado, soldadura, pruebas, marcado. Esa secuencia significa que una caja se marca solo después de haber pasado, por lo que la marca puede utilizarse como referencia de trazabilidad para el conjunto terminado.
Reflexiones finales
Una línea de cajas de conexiones se compra en función de tres números en lugar de una imagen de una máquina: la cantidad de modelos que debe cubrir, el tiempo de cambio que puede aceptar y los servicios que la nave puede entregar realmente, sobre todo la carga de 35 kW del extremo trasero. Una vez resueltos esos puntos, la elección entre automática y semiautomática suele decidirse por sí sola, porque el diseño automático justifica su costo solo cuando el volumen y la combinación de modelos son lo suficientemente estables como para funcionar sin supervisión. Envíe los planos de la caja de conexiones y el volumen anual con la consulta, y solicite la lista de estaciones más el plano de distribución para esa caja específica, para que las diferentes ofertas puedan compararse sobre la misma base.