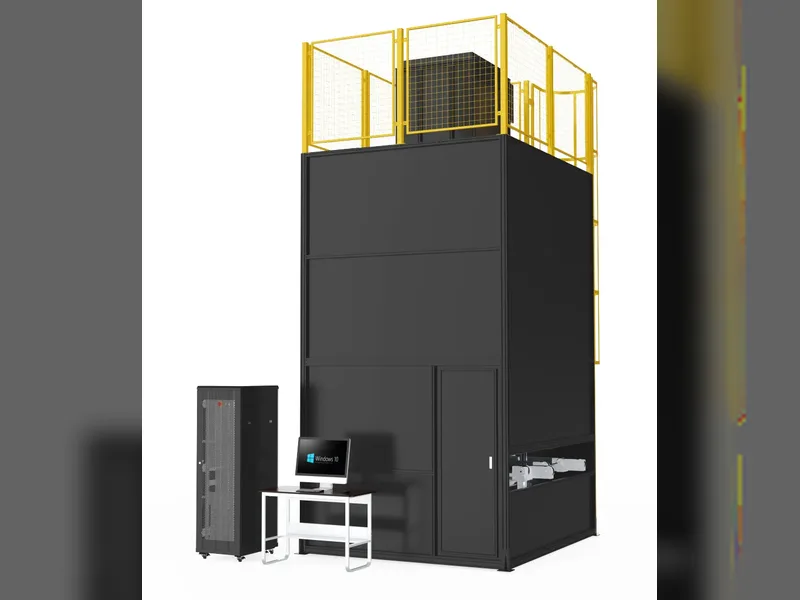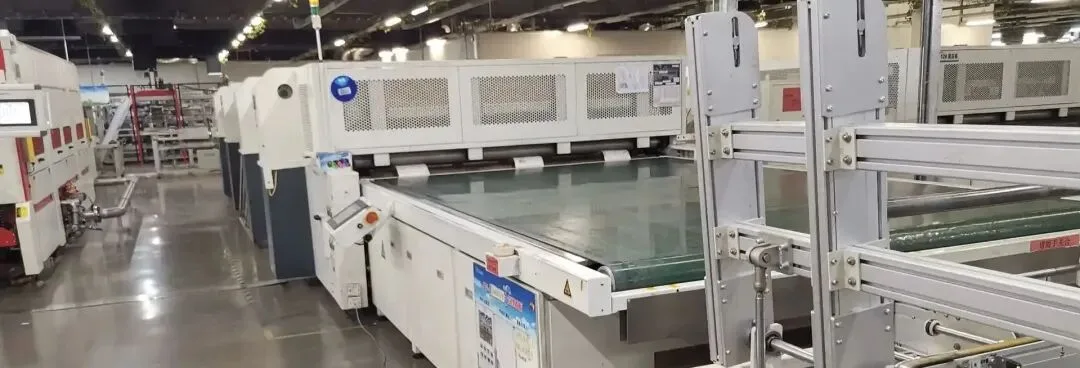
Máquina laminadora de módulos fotovoltaicos — Etapas de vacío y proceso
Índice
Respuesta rápida: Una laminadora de paneles solares es la máquina que une el apilamiento del módulo —vidrio frontal, encapsulante EVA, la cadena de células interconectadas, una segunda capa de EVA y el backsheet— en una unidad sellada y libre de huecos. Lo hace bajo vacío y calor en un ciclo de múltiples etapas. Primero la cámara se evacúa para eliminar el aire atrapado, luego se aplica presión mientras los platos calientan el apilamiento y, finalmente, el módulo se mantiene a temperatura el tiempo suficiente para que el EVA reticule por completo. La ventana térmica del EVA es estrecha: la reticulación avanza alrededor de los 150 °C, mientras que el proceso debe evitar la región de 120 °C, donde el encapsulante aún es fluido y propenso a burbujas, y el enfriamiento debe controlarse para evitar el desplazamiento de las células. La uniformidad de temperatura dentro de unos 2 °C en todo el plato es el requisito práctico, ya que una esquina fría deja EVA sin curar y un punto caliente lo degrada.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Qué hace una laminadora de paneles solares
El sistema de vacío que está detrás del ciclo de laminación — los tipos de bombas, sus funciones y la ventana térmica del EVA que fija el plazo — se trata en bombas de vacío del laminador, la ventana de EVA y cómo se configura el conjunto de bombas.
La laminadora de paneles solares es la máquina que convierte un apilamiento de capas sueltas en un módulo sellado. En la línea de encapsulación de módulos fotovoltaicos, fusiona los materiales dispuestos en una sola unidad: bajo una temperatura, un vacío y una presión determinados, una máquina laminadora de paneles solares prensa en caliente y une las células preparadas, las barras colectoras y las películas encapsulantes. Los objetivos principales de este proceso incluyen:
La máquina en sí se sitúa entre los materiales y el proceso: la película encapsulante que elija fija la ventana del proceso, y la etapa de laminación determina el aspecto del laminado acabado. Para los criterios de selección, consulte cómo elegir la laminadora de módulos solares adecuada; para los fallos específicos, consulte salto de marco y burbujas en el laminado. A nivel de línea, la laminadora es una estación en la secuencia descrita en máquinas de fabricación de paneles solares.
Eliminación de aire: Con la ayuda de un entorno de vacío, todo el aire atrapado entre las capas se elimina por completo para prevenir burbujas internas y delaminación.
Unión por fusión: El calentamiento hace que la película de EVA (o POE, etc.) se funda y fluya, lo que facilita la extracción del aire.
Aplicación de presión: Mientras la película está fundida, se utiliza una presión uniforme para llenar por completo los espacios entre las células, las cintas, el vidrio y el backsheet.
Reticulación y curado: Mantener el tiempo suficiente a alta temperatura impulsa al EVA a completar su reacción de reticulación, formando una capa sólida estable y transparente con alta resistencia de unión.
Conformación integral: Finalmente, el vidrio, las células, la película y el backsheet se unen firmemente en un módulo fotovoltaico sellado, robusto y resistente a la intemperie.
Parámetros técnicos
La posición crítica de la laminadora en la línea de producción
Antes de ver las cifras, ayuda entender por qué esta estación es tan importante. La calidad de la laminación se relaciona directamente con la fiabilidad a largo plazo del módulo (resistencia al PID, resistencia a la humedad y al calor, capacidad frente a la carga mecánica y UV) y una vida útil de más de 25 años. El ciclo de laminación también es relativamente largo (normalmente 8-15 minutos por ciclo), por lo que la eficiencia y la estabilidad del equipo influyen de manera decisiva en la capacidad de toda la línea. La inversión inicial, el consumo energético de funcionamiento y el mantenimiento periódico forman todos una parte importante del coste de producción del módulo.
| Parámetro | Especificación típica |
|---|---|
| Tiempo de ciclo de laminación | 8-15 min por ciclo |
| Precisión del control de temperatura | ±1-2 °C |
| Temperatura de la cámara 1 | aprox. 110-120 °C |
| Temperatura de la cámara 2 | 140-150 °C |
| Nivel de vacío de trabajo / principal | 40-100 Pa (o inferior) |
| Tiempo de vacío de la cámara 1 | 300-400 s |
| Tiempo de vacío de la cámara 2 | aprox. 50-120 s |
| Tiempo de mantenimiento de la cámara 2 | aprox. 400-600 s |
| Temperatura objetivo de enfriamiento | por debajo de 50 °C |
| Método de calentamiento | Calentamiento por aceite / Calentamiento eléctrico |
| Método de presión | Bolsa de aire / Diafragma (membrana de silicona) |
| Estructura de la cámara | Doble nivel de tres cámaras / doble cámara |
| Vida útil de la lámina de silicona | 6000-8000 ciclos |
Ventajas técnicas
Sistemas principales del equipo y principio de funcionamiento
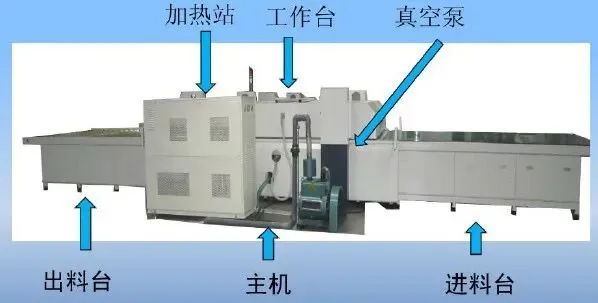
Una laminadora normalmente integra varios sistemas principales que trabajan juntos:
Sistema de calentamiento: Proporciona un campo de calor controlable con precisión para fundir el EVA y lograr la reticulación. Las opciones más comunes incluyen el calentamiento por aceite (circulación de aceite térmico, temperatura uniforme y estable, alta precisión de control, sistema algo más complejo) y el calentamiento eléctrico (calentamiento rápido, estructura sencilla, la uniformidad necesita optimización). La precisión de control debe ser muy alta (habitualmente ±1-2 °C), y la uniformidad de temperatura tiene un gran impacto en la calidad de la laminación.
Sistema de vacío: Crea y mantiene el vacío durante la laminación, extrayendo el aire entre capas y los gases generados por el EVA fundido. Normalmente contiene un conjunto de bombas de vacío (como una bomba Roots con bombas rotativas de paletas o secas), tuberías de vacío, válvulas y un manómetro de vacío. El nivel de vacío último (a menudo 40-100 Pa), la velocidad de bombeo y la estabilidad de mantenimiento de la presión son todos críticos.
Sistema de presión: Aplica una presión uniforme y controlable a la pila bajo vacío para promover el flujo y el llenado del EVA fundido. El tipo de bolsa de aire / diafragma es ampliamente utilizado: se carga aire comprimido (o nitrógeno) en una bolsa de goma o diafragma de silicona, transmitiendo la presión a través de medios flexibles como una placa de silicona, lo que proporciona una buena uniformidad y adaptabilidad a diferentes espesores. Los parámetros clave son el valor de presión, la velocidad de presurización, el tiempo de mantenimiento y la uniformidad de presión.
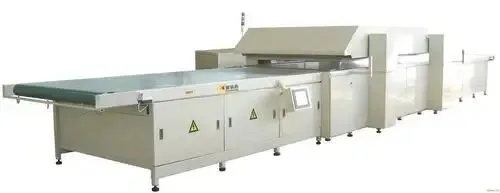
Cámara y estructura principal: Forma el espacio sellado para mantener el entorno de vacío y presión. La corriente principal actual es una estructura de doble cubierta de tres cámaras o de doble cubierta de dos cámaras. En el diseño de tres cámaras, una cámara funciona a una temperatura relativamente más baja con un tiempo de vacío más largo, centrada en eliminar burbujas; la segunda funciona más caliente con una presión ligeramente mayor para garantizar que la película se reticulte por completo. La estructura consta de un bastidor de acero robusto, una tapa superior elevable, una cámara inferior fija, tiras de sellado y aislamiento, con el rendimiento de sellado como métrica central.
Sistema de transporte: Alimenta los módulos a prensar en la cámara y envía los productos terminados hacia afuera. El transporte por rodillos o por placas de cadena es común y debe conectarse sin problemas con los equipos aguas arriba y aguas abajo, como el sellado de bordes y el recorte.
Sistema de control: Actúa como el cerebro del equipo, controlando con precisión todo el ciclo de laminación (temperatura, vacío, presión, tiempo) para la operación automatizada, el ajuste de parámetros, el registro de datos y el diagnóstico de fallos. Se basa en un PLC y una pantalla táctil HMI, y las unidades de gama alta pueden integrar una interfaz MES.
Pasos típicos del proceso de laminación (ejemplo de tipo bolsa de aire)
Carga: El módulo apilado se transporta a la primera cámara abierta.
Cierre de la tapa: La tapa superior desciende, se cierra con la cámara inferior y presiona la tira de sellado.
Vacío: La bomba de vacío arranca, extrayendo rápidamente el aire de la cámara hasta el nivel de vacío establecido (el tiempo de vacío de la cámara 1 suele ser de 300-400 s) y eliminando la mayor parte del gas del módulo.
Calentamiento y fusión: La cámara 1 se mantiene a unos 110-120 °C; el módulo entrante se calienta de forma pasiva y la película se funde (sincronizado con el vacío).
Presurización: Después del vacío, se infla la bolsa de aire/diafragma, aplicando una presión uniforme al módulo fundido a través de una placa de silicona. Bajo la presión y el vacío combinados, el EVA fluye para llenar los huecos y se expulsan las burbujas.
Mantenimiento de presión y vacío: Se mantiene a la temperatura, alto vacío y presión establecidos durante un período (normalmente 300-400 s) para eliminar por completo las burbujas.
Liberación de vacío y presión: Cuando se cumple el tiempo, se introduce aire lentamente y se libera la presión de la bolsa para evitar deformaciones o tensiones internas por un cambio brusco de presión.
Apertura de la tapa y transferencia a la cámara 2: La tapa se eleva y el módulo se transporta a la cámara 2.
Operación de la cámara 2: Se ajusta a 140-150 °C. Como las burbujas se eliminaron en la cámara 1, el tiempo de vacío es corto (unos 50-120 s) pero el tiempo de mantenimiento es más largo (unos 400-600 s) para garantizar una reticulación completa. Tras la liberación del vacío y la apertura de la tapa, el módulo entra en la cámara de enfriamiento (cámara 3).
Enfriamiento: El agua de enfriamiento en la placa base de la cámara 3 reduce el módulo a un rango seguro (por ejemplo, por debajo de 50 °C) para estabilizar la estructura. Las unidades sin una tercera cámara a menudo añaden enfriamiento por aire a presión atmosférica.
Descarga: La tapa se eleva y el módulo laminado se envía al siguiente proceso, como el recorte.
Aplicación del producto
Parámetros clave de control del proceso de laminación
La laminadora se aplica como la estación central de encapsulación en prácticamente todas las líneas de módulos de silicio cristalino y en muchas de película delgada, y ajustar bien estos parámetros es lo que la hace funcionar en la producción real:
Temperatura: Debe coincidir con la ventana de fusión y reticulación del EVA. Demasiado alta provoca amarilleamiento y delaminación; demasiado baja da una reticulación insuficiente y una mala adhesión. Normalmente se ajusta a 140-150 °C (ajustado según el grado de EVA).
Vacío: Un vacío inicial y principal insuficiente es la causa principal de burbujas y delaminación. La etapa de vacío principal a menudo requiere 40-100 Pa o menos.
Presión: Una presión demasiado baja provoca un llenado incompleto y una adhesión débil; demasiada presión o demasiado rápida puede causar microfisuras o desplazamiento de las células.
Tiempo: El tiempo de vacío, el tiempo de mantenimiento de presión/vacío (curado) y el tiempo de enfriamiento necesitan un control preciso. Un tiempo de curado insuficiente reduce directamente el grado de reticulación.
Velocidad de enfriamiento: Un enfriamiento demasiado rápido puede causar concentración de tensiones internas o alabeo.
Fundamentos del mantenimiento del equipo
El mantenimiento regular es clave para salvaguardar el rendimiento y la vida útil del equipo:
Comprobaciones diarias: Pruebas de uniformidad de vacío, presión y temperatura, inspección de la tira de sellado, limpieza y revisión del paño de alta temperatura y la lámina de silicona (buscar arañazos y envejecimiento), lubricación del sistema de transporte y limpieza de superficies.
Mantenimiento periódico: Cambiar regularmente el aceite de la bomba de vacío, limpiar o reemplazar los filtros de vacío, revisar el sistema de calefacción (circuito de aceite o tubos calefactores), calibrar los sensores de temperatura/presión/vacío, revisar las conexiones eléctricas y limpiar a fondo la cámara.
Reemplazo de la lámina de silicona: La lámina de silicona es una pieza de desgaste, que normalmente se reemplaza tras 6000-8000 usos o cuando está muy rayada, endurecida o dañada, para proteger la uniformidad de presión y la calidad superficial del módulo (también se recomienda el reemplazo al cambiar entre módulos de doble vidrio y de vidrio simple para evitar abolladuras en el backsheet).
La laminadora es sin duda el corazón de la fabricación de módulos fotovoltaicos; su rendimiento determina directamente la calidad de la encapsulación y la fiabilidad a largo plazo. A medida que la tecnología fotovoltaica evoluciona hacia una mayor eficiencia, tamaños más grandes, células más delgadas y estructuras de doble vidrio, la laminadora enfrenta mayores exigencias en uniformidad de temperatura, rendimiento de vacío, precisión de control de presión y automatización e inteligencia.
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
Como proveedor global de líneas de producción de paneles solares, Ooitech cree que el laminador es donde realmente se gana o se pierde la fiabilidad del módulo: con las obleas delgadas y los diseños de doble vidrio ya generalizados, el margen entre una buena y una mala uniformidad de temperatura, estabilidad de vacío y control de presurización se ha reducido drásticamente, y un laminador de tres cámaras bien adaptado ya no es un lujo, sino un requisito básico. A partir de nuestra experiencia en líneas de módulos llave en mano, comprobamos que combinar recetas de proceso precisas controladas por PLC con un mantenimiento disciplinado de las láminas de silicona y las juntas aporta más al rendimiento que perseguir únicamente la velocidad máxima. Para ver más imágenes reales de fábricas de módulos solares, te invitamos a seguir y suscribirte al canal de YouTube de Ooitech en www.youtube.com/ooitech.
Lectura relacionada: cómo se construyen los precios de las máquinas y dónde se ubica el laminador en la línea.