Cómo elegir la laminadora de módulos solares adecuada
Índice
Respuesta rápida: Elegir un laminador de módulos solares comienza desde el plano del módulo y la receta de laminación, no desde la cifra anual de MW del folleto. El tamaño de la cámara es la primera decisión porque fija cuántos módulos se cargan a la vez: una cámara de 2200 mm por 3600 mm se especificó para tres módulos convencionales de 72 celdas, una cámara de 2300 mm por 4600 mm para cuatro, y cámaras más grandes para cinco, todo basado en formatos de módulos antiguos que no deberían reutilizarse para los módulos de formato grande actuales sin un nuevo plano de disposición. Una especificación que exija al menos 50 mm entre módulos significa que dividir el área de la platina entre el área del módulo sobreestima la carga. Un proveedor que cotice capacidad usando celdas de 156 mm y módulos de 275 W mostrará una cifra de MW más alta para la misma máquina. Compare módulos vendibles por hora en su lugar.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Descripción general del producto y metodología de selección
Selección basada en los requisitos del módulo
Seleccionar un módulo solar conexión requiere mirar más allá de los folletos de equipos aislados. El tamaño de la cámara del laminador debe coincidir con las dimensiones del módulo, su ciclo debe coincidir con la velocidad general de la línea de producción, y su perfil de vacío y temperatura debe ajustarse al encapsulante específico (EVA o POE). La elección del equipo debe originarse en los planos del módulo y las recetas de laminación en lugar de las cifras anuales de MW impresas en los materiales promocionales.
Las clasificaciones de MW anunciadas a menudo calculan la capacidad basándose en formatos de módulos obsoletos (p. ej., celdas de 156 mm, módulos de 275 W). Una mayor potencia del módulo infla los MW anunciados incluso cuando el rendimiento total de paneles permanece idéntico. Para una evaluación objetiva, compare las máquinas por módulos vendibles por hora:
Módulos vendibles por hora = módulos por carga × cargas completadas por hora × rendimiento de primera pasada × tiempo de actividad
Importancia de los planos de carga
La selección comienza con las dimensiones del módulo, el grosor del vidrio, los detalles de apilamiento, las especificaciones del encapsulante y las posiciones de las cajas de conexiones. Un plano de carga a escala debe demostrar las holguras exactas. Por ejemplo, mantener una holgura de 50 mm entre módulos significa que simplemente dividir el área de la platina entre el área del módulo sobreestima la capacidad de carga. Los formatos de cámara deben evaluarse frente a las dimensiones de los módulos de formato grande modernos.
Parámetros técnicos y matriz de configuración
Selección de la arquitectura de cámara
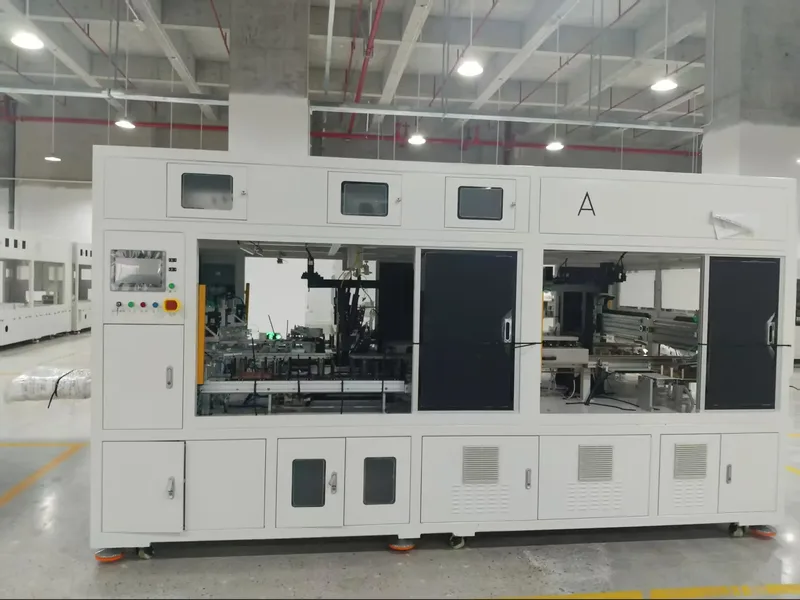
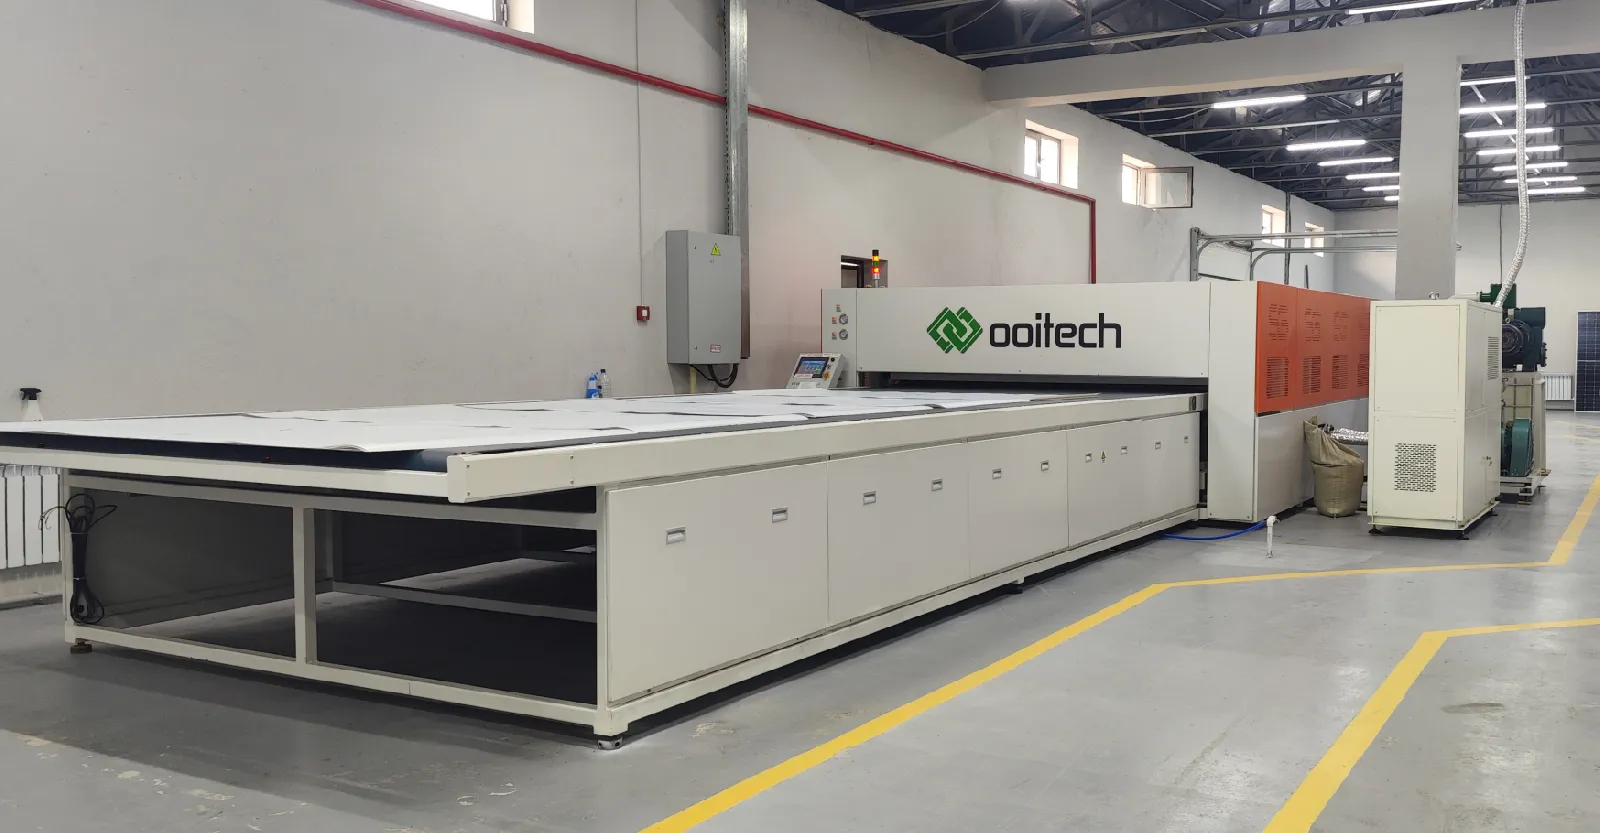
Un laminador de cámara única realiza la evacuación, el prensado, el curado y el venteo dentro de una sola cámara. Presenta una huella más pequeña y menores demandas de servicios. Los laminadores de doble cámara separan la laminación del curado, lo que permite que una carga se cure mientras la siguiente se evacúa, duplicando la producción por hora.
| Configuración | Área de trabajo efectiva | Ciclo de trabajo cotizado | Potencia operativa promedio | Tamaño total | Uso adecuado |
|---|---|---|---|---|---|
| Semiautomática | 1100 × 2200 mm | ≤18 min | ≤18 kW | 2,65 × 2,30 × 1,35 m | Reparaciones, trabajo piloto, módulos pequeños |
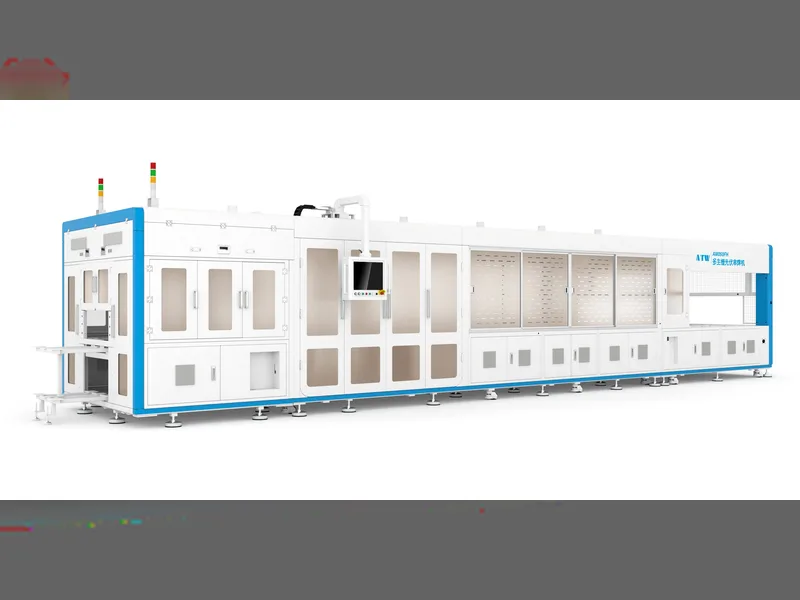
| Cámara única automática | 2200 × 3600 mm | ≤18 min | ≤30 kW | 12,1 × 3,15 × 1,8 m | Volumen de producción menor |
| Doble cámara automática | 2200 × 3600 mm por cámara | ≤9 min | ≤60 kW | 16,9 × 3,15 × 1,8 m | Producción continua de módulos |
| Doble cámara apilada | Cuatro niveles de trabajo de 2400 × 4600 mm | ≤9 min | ≤130 kW | 22,1 × 3,50 × 2,65 m | Alta producción con área de piso limitada |
| Doble cámara grande | 2700 × 8700 mm por cámara | ≤9 min | ≤95 kW | 37,3 × 3,68 × 1,8 m; 63 t | Módulos grandes y líneas de gran volumen |
Especificaciones de vacío y térmicas
El rendimiento de vacío requiere una evacuación rápida en una cámara caliente y cargada. Los sistemas suelen utilizar bombas de paletas rotativas (p. ej., 2X-70) combinadas con bombas Roots (p. ej., ZJP300 o ZJP600) para configuraciones de doble cámara a fin de alcanzar presiones de proceso inferiores a 100 Pa en 90 segundos. Los sistemas de calentamiento utilizan aceite de transferencia térmica con control PID multizona, lo que proporciona una uniformidad de temperatura de la platina dentro de ±1,5 °C a ±2,0 °C en un mínimo de cinco puntos de medición por cámara.
Ventajas técnicas y factores clave de evaluación
El razonamiento detrás de esas cifras de vacío y térmicas, incluido por qué las bombas Roots se combinan con bombas de paletas rotativas, se expone en bombas de vacío del laminador, la ventana de EVA y cómo se configura el conjunto de bombas.
Sincronización y tiempos de línea
Coincidencia de búfer a nivel de línea: un laminador debe integrarse perfectamente con las estaciones de encordado, apilamiento, búfer, enfriamiento, inspección y enmarcado. La capacidad de manejo posterior determina la producción real de la línea.
Definiciones explícitas del tiempo de ciclo: los gráficos de tiempo detallados deben cubrir la carga, la evacuación/prensado de la primera cámara, la transferencia, el curado de la segunda cámara, el venteo y la descarga, alineando el tiempo total de permanencia con las ventanas de curado de EVA/POE.
Arquitectura de vacío avanzada: la evacuación de gran volumen combinada con bombas Roots evita el atrapamiento de aire y la formación de burbujas en pilas de doble vidrio y backsheet .
Uniformidad rigurosa de la platina: el calentamiento PID multipunto garantiza un reticulado uniforme en módulos de vidrio de formato grande sin esquinas frías.
Tiempo de actividad contractual y mantenibilidad: los objetivos de utilización del equipo (98 %-99 %) deben definir el tiempo operativo excluido, los programas de reemplazo del diafragma de silicona (más de 3000 ciclos) y los sistemas automatizados de limpieza de correas.
Aplicaciones del producto e integración de línea
Escenarios de aplicación
Líneas piloto e instalaciones de I+D: configuraciones semiautomáticas (1100 × 2200 mm) ideales para la producción de módulos en lotes pequeños, pruebas de proceso y reparación de módulos.
Líneas comerciales estándar: unidades automáticas de cámara única y doble cámara (2200 × 3600 mm) adaptadas para la fabricación de paneles solares de volumen medio a alto.
Plantas de fabricación de alta densidad: las configuraciones apiladas de doble cámara de varios niveles maximizan la producción por metro cuadrado en instalaciones con espacio limitado.
Líneas de gran formato y escala de servicios públicos: unidades de doble cámara extendidas (hasta 2700 × 8700 mm) diseñadas para soportar la fabricación de módulos de doble vidrio pesados, HJT y PERC. TOPConRequisitos de integración de la instalación: la instalación exige una planificación precisa de las instalaciones, incluida alimentación eléctrica de 380 V/50 Hz, suministro neumático de 0,6–0,8 MPa, agua de refrigeración de la bomba de vacío, clasificaciones de carga del suelo de hasta 1,5 t/m² y planitud del suelo dentro de ±10 mm.
Requisitos de recomendación y aceptación de FAT
Lista de verificación de especificaciones y criterios de aceptación
Para evaluar y seleccionar el modelo de laminador adecuado, se requieren cinco datos críticos:
Plano de diseño detallado del módulo y envolvente dimensional.
Especificaciones de la pila de vidrio, encapsulante y lámina posterior/vidrio trasero.
Ficha técnica del encapsulante (ventanas de curado de EVA o POE).
Producción requerida de módulos por turno y objetivo operativo.
Plano de distribución de la instalación que indique los puntos de conexión de servicios (energía, aire, agua de refrigeración).
Prueba de aceptación en fábrica (FAT)
La evaluación final de FAT debe hacer pasar pilas de material de producción real a través de cargas consecutivas a temperaturas operativas estables. Las métricas clave de aceptación registradas durante la FAT incluyen módulos terminados por hora, curvas de la bomba de vacío, distribución térmica multipunto de la platina, registros de alarmas del PLC, rendimiento de primera pasada y tiempo de reinicio tras el mantenimiento programado.
Final FAT evaluation must run actual production material stacks through consecutive loads at stable operational temperatures. Key acceptance metrics recorded during FAT include finished modules per hour, vacuum pump curves, platen multi-point thermal distribution, PLC alarm logs, first-pass yield, and restart timing following planned maintenance.
Relacionado: Por qué el bussing (soldadura por solapamiento) causa grietas en las células cubre la geometría de la junta sobre la que luego actúa la laminación, que a menudo es donde comienza una grieta de agujero central.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: