Récord mundial de LONGi HIBC del 28,29 %: LIC, iPET y lo que cambia para las líneas de módulos
Índice
El 24 de septiembre de 2026, LONGi anunció una célula solar de silicio de contacto posterior interdigitado híbrido (HIBC) medida con una eficiencia de conversión del 28,29%, confirmada de forma independiente por el Institute for Solar Energy Research Hamelin (ISFH) en Alemania. Es un nuevo récord mundial para una célula de silicio cristalino de unión simple, y la tercera vez que LONGi eleva esa cifra en 2026 — tras el 28,04% y el 28,13% a principios de año. Para cualquiera que esté construyendo o planificando una línea de ensamblaje de módulos, lo interesante no es la cifra. Son los dos pasos de proceso que LONGi tuvo que inventar para lograrlo, porque esos pasos son los que decidirán si las células HIBC son fabricables a escala — y lo que una línea de módulos compatible con BC tendrá que manejar cuando lleguen.
Qué se anunció realmente
| Elemento | Detalle |
|---|---|
| Tipo de célula | HIBC — Hybrid Interdigitated Back-Contact, la arquitectura BC de tercera generación de LONGi |
| Eficiencia de conversión | 28.29% |
| Confirmado por | Institute for Solar Energy Research Hamelin (ISFH), Alemania |
| Anunciado | 24 de septiembre de 2026, en la feria solar del Reino Unido en Birmingham |
| Posición frente al límite teórico | Alrededor del 29,4% del límite del silicio cristalino de unión simple |
| Progresión de LONGi en 2026 | 28,04% → 28,13% → 28,29% |
La cifra de eficiencia y la confirmación del ISFH fueron reportadas de forma independiente por pv magazine y PV Tech. El detalle del proceso a continuación se basa en el informe de la industria china de 新能供应链 y se atribuye a este en lugar de a nuestra propia medición.
HIBC en un párrafo
Las células de contacto posterior trasladan tanto el electrodo positivo como el negativo a la parte trasera, de modo que nada sombrea la superficie frontal. TBC aplica un contacto pasivante TOPCon (polisilicio de alta temperatura) en todo ese patrón trasero; HBC aplica en su lugar un contacto de heterounión (silicio amorfo de baja temperatura). HIBC no hace ninguna de las dos cosas. Divide la parte trasera en zonas de recolección N y P interdigitadas y da a cada zona el sistema de pasivación en el que es mejor: contacto de polisilicio de alta temperatura en la zona N de recolección de electrones, pasivación de silicio amorfo de baja temperatura en la zona P de recolección de huecos. Cubrimos toda la familia de acrónimos y dónde se sitúa cada arquitectura en la secuencia de proceso en nuestra hoja de ruta de tecnología de células BC; este artículo se centra en lo que es nuevo en el resultado del 28,29%.
Las dos innovaciones que realmente son nuevas
La idea híbrida se ha debatido desde hace tiempo. Lo que LONGi parece haber resuelto son los dos problemas de ingeniería que impedían que funcionara.
1. LIC — cristalización local inducida por láser
El silicio amorfo pasiva muy bien pero conduce mal en la dirección vertical, porque es una película delgada desordenada y los portadores tienen que atravesarla para llegar al metal. La solución estándar es una capa de óxido conductor transparente, que añade coste, añade absorción y crea su propia trayectoria de fuga lateral.
La respuesta de HIBC es selectiva: cristalizar el silicio solo donde se realiza realmente el contacto. Un tratamiento láser submicrónico convierte las puntas de las pirámides en los puntos de contacto en silicio nanocristalino, lo que reduce drásticamente la resistencia de contacto vertical, mientras que el resto de la oblea conserva su película original de silicio amorfo y, por tanto, conserva su pasivación. De forma crítica, como solo se cristalizan puntos aislados, la trayectoria de fuga lateral que se derivaría de cristalizar toda la película nunca se forma.
Este es un paso de proceso láser con un control espacial estricto. Es el tipo de estación que debe especificarse con su propia ventana de proceso, su propia tolerancia de alineación y su propio control de rendimiento — no añadirse a una herramienta existente como una opción.
2. iPET — pasivación de bordes in situ
Una célula terminada se corta a medida. El borde cortado es un muro de enlaces libres y un punto caliente de recombinación, y en una célula de contacto posterior el borde queda cerca de ambas regiones de polaridad. HIBC forma una capa de pasivación en el borde in situ durante el flujo del proceso en lugar de como un paso de reparación separado posterior. La ganancia reportada es de aproximadamente 1,7–3 mV de tensión de circuito abierto, además de una mejor integridad mecánica del borde — lo cual importa porque las células BC ya son conocidas por su sensibilidad al arqueo y al alabeo.
El verdadero cuello de botella: dos presupuestos térmicos en una sola oblea
Todo lo anterior tiene que ocurrir en el mismo sustrato, y esa es la parte difícil. Los pasos de alta temperatura — los que forman y activan el contacto de polisilicio — se ejecutan a temperaturas que destruirán una película de silicio amorfo. La deposición de silicio amorfo a baja temperatura tiene que ocurrir después, o los pasos de alta temperatura tienen que organizarse de modo que nunca la toquen.
Esa restricción de secuenciación, no la física de la célula, es lo que hace que HIBC sea difícil de fabricar. Los desafíos de proceso reportados son:
- Ordenación de pasos de alta temperatura / baja temperatura y control del presupuesto térmico
- Control de rendimiento en el paso de cristalización local por láser
- Evitar que los dos regímenes de proceso dañen las películas del otro
Una ventana de proceso estrecha es un problema de fabricación mucho antes de ser un problema de laboratorio. La célula récord demuestra que la arquitectura funciona; no demuestra que la ventana sea lo suficientemente amplia para una fábrica de gigavatios.
Qué significa esto para las líneas de ensamblaje de módulos
Esta es la parte que nos concierne directamente, y vale la pena decirlo claramente: un récord de célula no cambia tu línea de módulos el próximo trimestre. La capacidad de células tarda años en construirse, y HIBC no es un cambio directo en las fábricas de células existentes. Pero sí te dice lo que se le pedirá manejar a la línea de módulos, y es mejor planificar las interfaces ahora que descubrirlas durante una prueba de aceptación en fábrica.
El manejo de contacto posterior es una capacidad a nivel de línea, no una opción de máquina
Las células BC no tienen barras colectoras frontales. Por lo tanto, el encadenado, la soldadura y la inspección trabajan sobre la superficie posterior, lo que cambia:
- Manipulación y orientación de la célula. Cada estación entre el cortador y la laminadora tiene que saber qué lado está hacia arriba, y tiene que sujetar la célula sin marcar la superficie frontal.
- Geometría de soldadura. Los pads de contacto están en la parte posterior y el paso es más fino. La precisión de colocación y el perfil de temperatura son más estrictos que en una célula convencional soldada por la cara frontal de 5BB–20BB.
- Control de alabeo. Las células BC se arquean más que las células de contacto frontal bajo la misma carga térmica, lo que se propaga al manejo de la cadena, la colocación en el layup y la laminación.
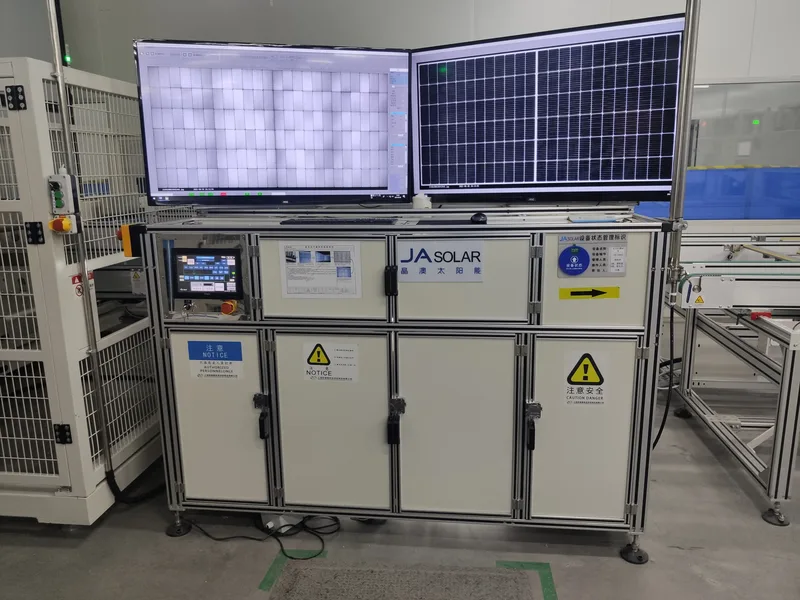
- Inspección. Los defectos que importan en una cadena BC son diferentes, por lo que la inspección EL y VI tiene que resolver características finas de la cara posterior en lugar de interrupciones de la rejilla frontal.
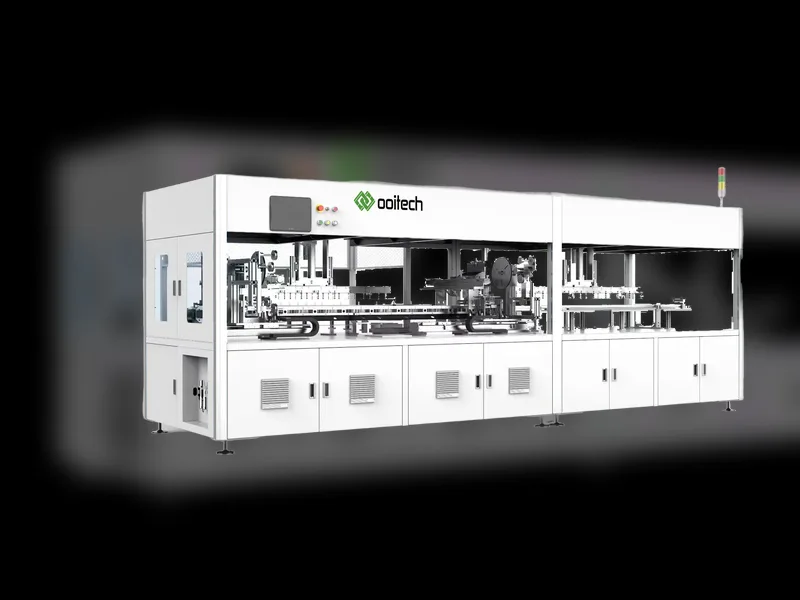
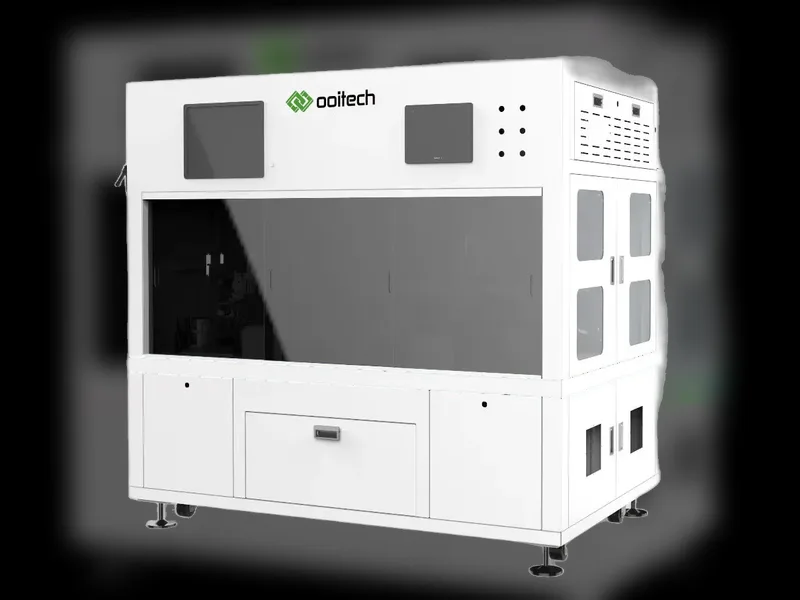
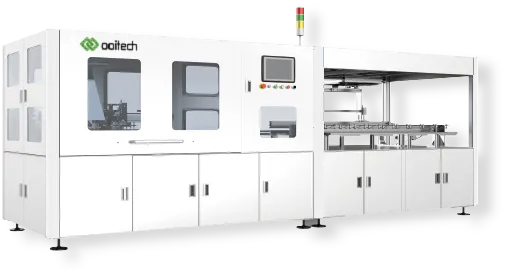
Estas son las estaciones donde una línea está lista para BC o no lo está. Fabricamos las versiones específicas para esto: la plataforma de corte láser para células de contacto posterior SC-20P, la encadenadora de células de contacto posterior OSLB-1300, y la soldadora de células de contacto posterior SL-1000. Todos los programas serios de BC que hemos suministrado han necesitado las mismas tres cosas por parte del equipo: manipulación más suave, colocación más precisa e inspección adaptada a la superficie posterior.
Por qué el récord sigue importando si compras módulos, no células
Tres consecuencias prácticas, en el orden en que probablemente lleguen a una planta de producción:
- La brecha de eficiencia entre arquitecturas sigue ampliándose, y ahora es una brecha a nivel de célula. HIBC es un híbrido de dos familias de procesos, lo que significa que el techo de eficiencia lo fija la integración de procesos en lugar de una única elección de arquitectura. Es de esperar que el argumento de la hoja de ruta pase de “qué estructura” a “qué ventana de proceso puedes mantener realmente”.
- La nueva capacidad de células será de nueva construcción, no una adaptación. Según se informa, LONGi validó HIBC en una línea piloto de 500 MW y planea nuevas líneas en lugar de convertir las líneas HPBC existentes. El equipo de alta temperatura se mantiene; el equipo de deposición de silicio amorfo a baja temperatura no. Eso es un ciclo de capital, y significa que los módulos HIBC llegarán al mercado en la escala temporal de las nuevas fábricas.
- La adquisición de equipos para módulos se adelantará. Cuando se construye una línea de células, la línea de módulos que va detrás se especifica al mismo tiempo. Si estás planificando capacidad para recibir células BC, la encadenadora, el bussing, el layup y las estaciones de inspección son los elementos de mayor plazo de entrega y los que tienen menos tolerancia a un cambio tardío de arquitectura.
Cómo lo abordaríamos
Si estás evaluando una línea de módulos BC o HIBC, las preguntas que deciden la especificación del equipo no son el número de eficiencia destacado. Son:
- Formato y grosor de la célula, y el alabeo que realmente mides en las células entrantes
- Disposición y paso de los pads de contacto posteriores, y el proceso de soldadura que requiere esa disposición
- Si la línea tiene que procesar BC y TOPCon en el mismo equipo, y con qué frecuencia cambia
- Cuál es la especificación de inspección, en términos del defecto más pequeño de la cara posterior que hay que detectar
Responde esas cuatro y la lista de estaciones se deduce. Ooitech fabrica la línea de módulos completa — equipo de línea de producción de paneles solares totalmente automática, encadenadoras, layup, bussing, laminadoras, enmarcado y ensayo — y hemos suministrado configuraciones compatibles con BC para programas BC, IBC y HPBC. Si quieres comprobar si una línea que estás planificando puede aceptar un formato de célula BC, envíanos el dibujo de la célula y la disposición del módulo y te diremos qué estaciones deben cambiar.
Preguntas frecuentes
¿Es 28,29% una eficiencia de módulo o una eficiencia de célula?
Eficiencia de célula, medida en una célula de laboratorio y confirmada por ISFH. La eficiencia del módulo siempre es menor, debido a las pérdidas de empaquetado, las pérdidas de interconexión y el área ocupada por el marco y las barras colectoras. No traduzcas un récord de célula directamente a un número de ficha técnica de módulo.
¿HIBC deja obsoletos TBC y HBC?
No de inmediato. HIBC es más difícil de fabricar que cualquiera de los dos, porque tiene que mantener dos presupuestos térmicos en una sola oblea. TBC y HBC siguen siendo flujos de proceso más simples. El récord muestra que la arquitectura híbrida tiene el techo más alto, no que las rutas más simples hayan perdido su ventaja de coste.
¿Se puede convertir una línea de módulos TOPCon o HPBC existente para procesar células BC?
En parte. Las estaciones de manipulación mecánica, layup y laminación son en gran medida reutilizables, pero las estaciones orientadas a la célula — corte, encadenado, soldadura e inspección — normalmente necesitan versiones específicas para BC, porque la geometría de contacto y los requisitos de manipulación son diferentes. Si una conversión tiene sentido depende de cuánto de la línea está orientado a la célula frente a orientado al panel.
¿Cuál es la diferencia entre LIC y el procesamiento láser ordinario en una línea de células?
Los pasos láser ordinarios en una línea de células cortan, dopan o ablacionan. LIC es un paso de cristalización localizada: cambia la fase del silicio en el punto de contacto en lugar de eliminar o añadir material. Eso hace que la alineación y el control de energía sean los parámetros críticos, y hace que el paso sea sensible a cualquier cosa aguas arriba que cambie la topografía de la superficie.
¿Dónde puedo leer las fuentes primarias?
El resultado de eficiencia y la confirmación de ISFH son reportados por pv magazine y PV Tech. La descripción a nivel de proceso de LIC e iPET proviene del informe de la industria publicado por 新能供应链. Las cifras atribuidas a ese informe son las publicadas allí; no las hemos verificado de forma independiente.