Hoja de ruta de la tecnología de celdas BC: de la estructura al proceso
Tabla de contenidos
TOPCon, IBC, TBC, HBC y HIBC suelen enumerarse como un árbol genealógico de siglas. Es mejor leerlos como una secuencia de problemas: cada ruta existe porque la anterior dejó una pérdida específica sin resolver, y cada una traslada la dificultad a otro lugar.
Tecnología de células fotovoltaicas · Rutas de contacto posterior · por Jerry, Ooitech
1. TOPCon: acertar primero con el contacto de pasivación
TOPCon utiliza una capa ultrafina de óxido de silicio más una capa de polisilicio dopado para formar un contacto de pasivación. La película de SiOx se encarga de la pasivación de la interfaz; el polisilicio dopado se encarga del transporte selectivo de portadores. El espesor del óxido, la concentración de dopaje del polisilicio y la receta de recocido son las tres variables, y en conjunto reducen la recombinación en el contacto mientras mantienen baja la pérdida por transporte.
El problema que se resuelve es la recombinación en el contacto. Un contacto metálico convencional que toca el silicio directamente produce una fuerte recombinación de interfaz. Al separar la pasivación de la selectividad de portadores, TOPCon alcanza una mayor tensión de circuito abierto. Sin embargo, no elimina la rejilla metálica frontal, por lo que el sombreado frontal permanece.
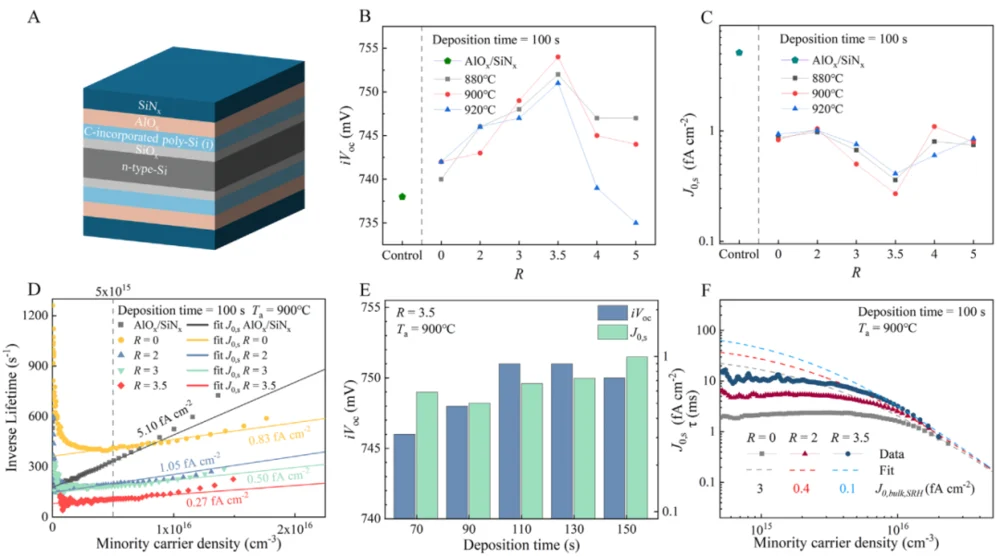
Fig. 1: Un contacto de pasivación de polisilicio intrínseco dopado con carbono, con la estructura a la izquierda y los datos resultantes de iVoc, J0s y tiempo de vida en distintas condiciones de deposición a la derecha. El trabajo publicado en 2025 redujo la densidad de corriente de saturación superficial por debajo de 0,5 fA/cm² y vinculó la estructura con aplicaciones de contacto posterior.
2. IBC: trasladar el metal frontal a la parte posterior
IBC introduce un cambio estructural contundente: tanto los contactos de tipo n como los de tipo p se trasladan a la parte posterior. La parte frontal de la célula no lleva ninguna rejilla metálica, lo que libera la superficie frontal para la gestión óptica y el diseño de pasivación. Con menos metal frontal bloqueando la luz, aumenta el número de fotones que entran en la oblea y la corriente de cortocircuito tiene más margen para crecer.
El coste aparece en la parte posterior. Donde una célula convencional separa las dos polaridades en caras distintas, IBC tiene que alternar contactos de tipo n y de tipo p en una misma superficie, mantenerlos eléctricamente aislados y luego metalizar ambos. La anchura del contacto, el espaciado n/p, el límite de polaridad, la resistencia de contacto y la geometría de la rejilla se convierten en variables acopladas en un solo plano.
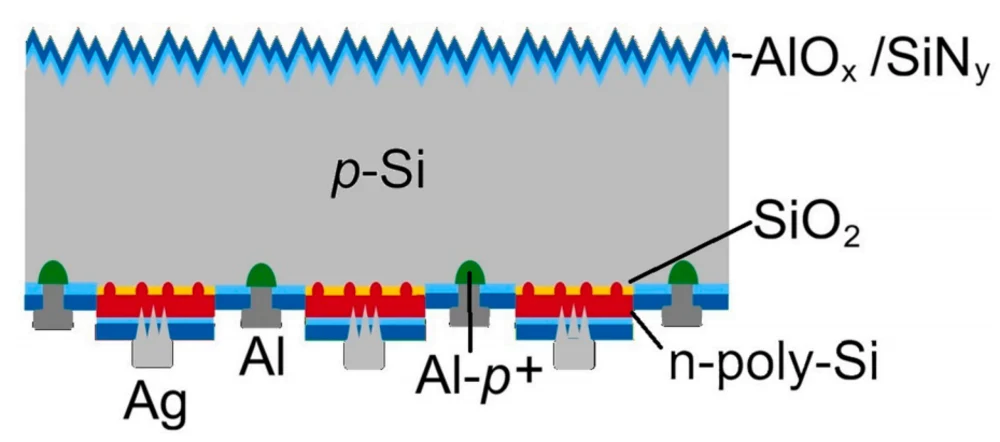
Fig. 2: Una pila POLO-IBC simplificada. En 2026, las células POLO-IBC fabricadas sobre obleas de tamaño M2 con equipos industriales alcanzaron una eficiencia certificada del 24,5 por ciento. El análisis de pérdidas señaló la pasivación de la superficie frontal, la recombinación en el contacto de plata con la región de polisilicio de tipo n, y la recombinación y la resistencia de contacto en la región de aluminio como los principales objetivos.
3. TBC: TOPCon entra en la estructura de contacto posterior
TBC es la unión de los dos anteriores: TOPCon aporta el contacto de pasivación, IBC aporta la arquitectura de contacto posterior. El resultado son contactos de pasivación de tipo n y de tipo p formados en la parte posterior, mientras que la parte frontal permanece libre de metal.
La ventaja proviene de la herencia. TBC se basa en el trabajo de materiales y procesos que TOPCon ya ha industrializado. La dificultad que queda es específica: el contacto de pasivación de tipo p. Su recombinación de interfaz y su comportamiento de contacto inciden directamente en la tensión de la célula y el factor de forma, lo que lo convierte en el elemento limitante en lugar de un detalle de optimización.
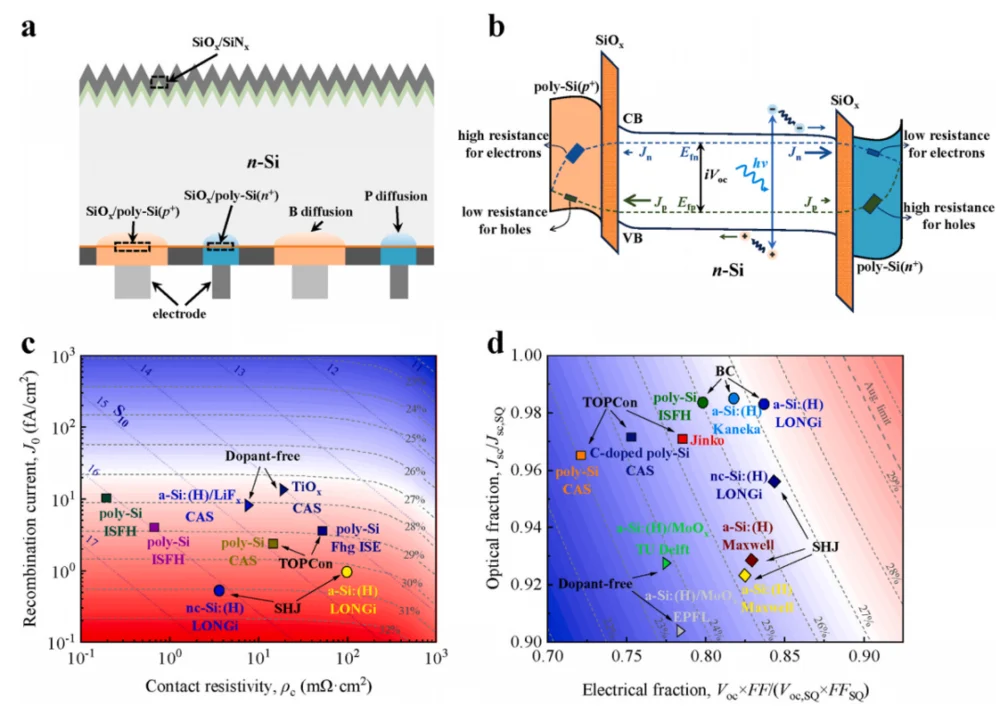
Fig. 3: Estructura y diagrama de bandas de TBC (a, b) con mapas de potencial de eficiencia (c, d). Un estudio de simulación de parámetros del dispositivo de 2025 concluyó que TBC tiene un potencial de eficiencia cercano al 28 por ciento una vez que la calidad de la oblea, la pasivación superficial, el contacto de tipo p y la estructura posterior se optimizan conjuntamente.
La investigación de TBC más trascendente trata sobre el proceso, no sobre la estructura. Si un fabricante puede reutilizar la pila de pasivación madura de poli-Si/SiOx de TOPCon y solo rehacer el patronaje posterior y la metalización, la distancia entre una línea BC y una línea TOPCon existente se reduce considerablemente. Por eso el trabajo de TBC se ha desplazado de la propia pila de contacto hacia el rendimiento del contacto, la secuencia de patronaje y la metalización.
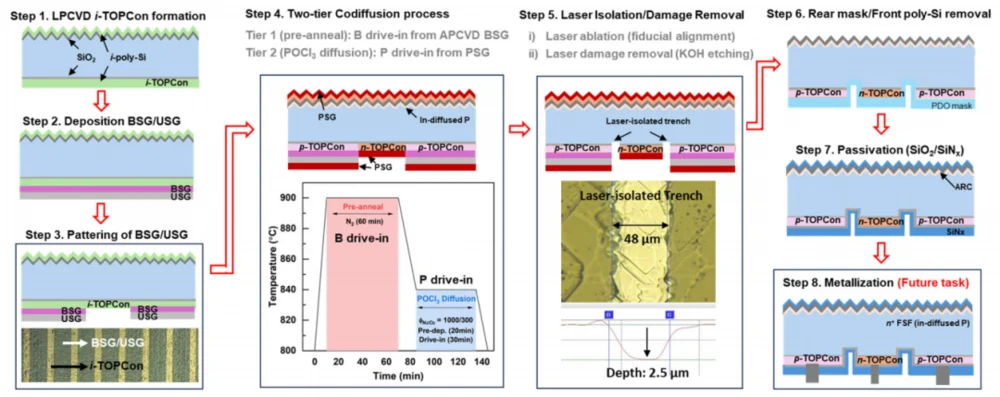
Fig. 4: Una ruta de codifusión de bajo coste hacia un precursor TBC, desde la formación de i-TOPCon por LPCVD pasando por codifusión de dos niveles, aislamiento por láser, eliminación de la máscara posterior y pasivación. La difusión de dos niveles con un único presupuesto térmico es lo que mantiene manejables el número de pasos y la exposición térmica.
4. HBC: la misma idea desde el lado de la heterounión
TBC entra en el contacto posterior a través de TOPCon. HBC entra a través de la heterounión de silicio: SHJ aporta el contacto de pasivación, IBC aporta la estructura de contacto posterior, y ambas polaridades acaban en la parte posterior.
SHJ forma su contacto a partir de silicio amorfo intrínseco y dopado, lo que proporciona una alta calidad de pasivación de interfaz. Combinado con la ganancia frontal de IBC, HBC tiene un fuerte potencial de tensión y corriente. LONGi reportó una célula HBC del 27,30 por ciento en 2024, certificada por ISFH en Alemania.
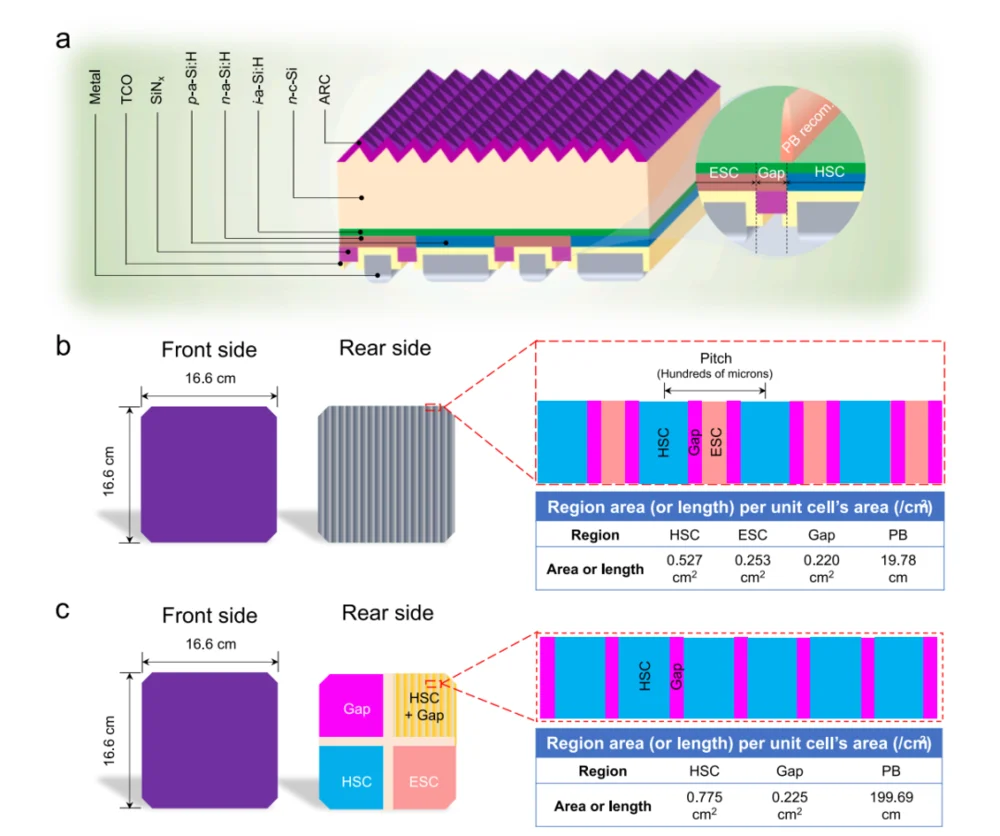
Fig. 5: Una pila HBC con el límite de polaridad resaltado (a), y dos diseños posteriores con sus áreas de región (b, c). La separación entre las regiones selectivas de electrones y selectivas de huecos es estrecha, y la recombinación allí es un mecanismo de pérdida por derecho propio en lugar de un efecto secundario de la heterounión.
Por lo tanto, la optimización de HBC no puede detenerse en la heterounión. Como los contactos de tipo n y de tipo p están uno junto al otro en la parte posterior, el límite de polaridad entre ellos se convierte en una fuente de recombinación distinta que lastra el factor de forma. La investigación de 2025 analizó este límite específicamente, y es una de las ilustraciones más claras del problema general de BC: cuantas más funciones concentras en una sola superficie, más importan las interfaces entre ellas.
5. HIBC: diferentes contactos de pasivación en una misma célula
TBC y HBC apuestan cada uno por un único sistema de contacto. HIBC plantea una pregunta diferente: si diferentes contactos de pasivación tienen diferentes fortalezas, ¿pueden asignarse a diferentes regiones de la misma superficie posterior según lo que cada región necesita?
La respuesta publicada en Nature en 2025 fue sí. HIBC combina un contacto túnel de polisilicio de alta temperatura con un contacto de heterounión de baja temperatura en la misma superficie posterior, y utiliza procesamiento láser para mejorar localmente el transporte en el contacto tipo p. El resultado fue una eficiencia de conversión del 27,81 por ciento con un factor de llenado del 87,55 por ciento.
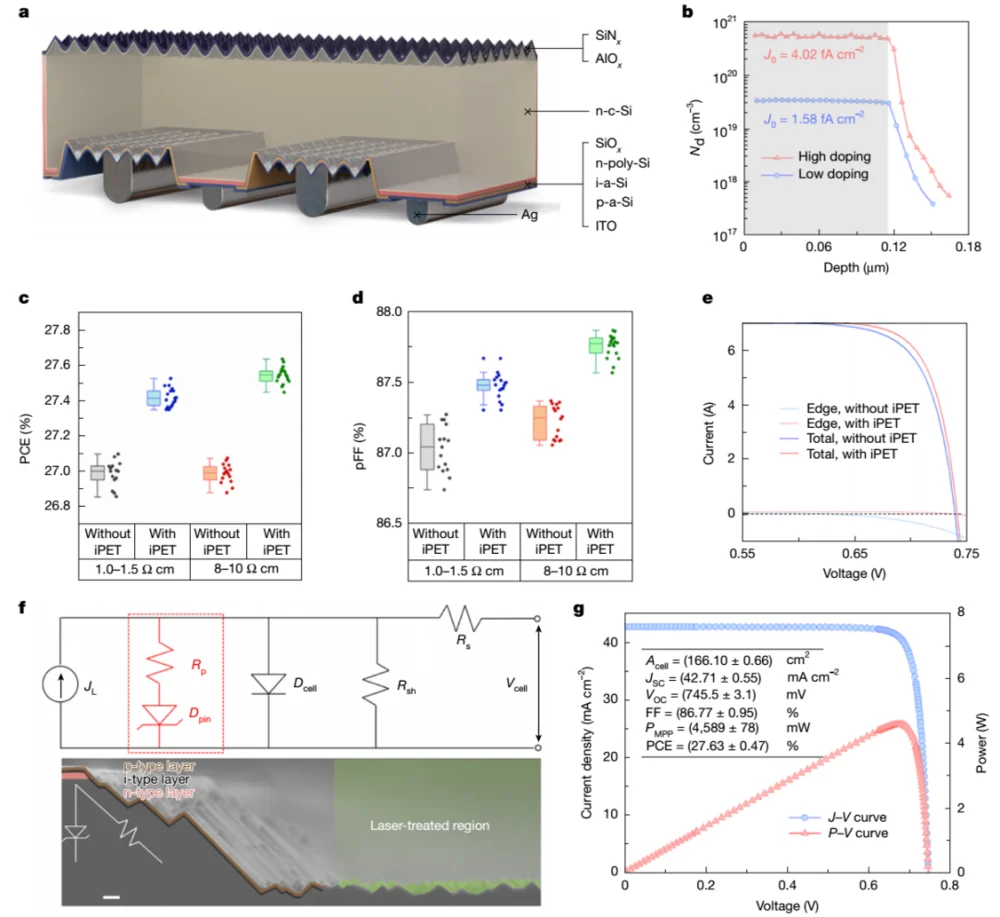
Fig. 6: Resultados del dispositivo HIBC, incluyendo la pila de capas con la región tratada con láser (a), el perfil de dopaje (b), las distribuciones de eficiencia y factor de llenado con y sin el tratamiento láser (c, d), el circuito equivalente y la sección transversal (f), y la curva J-V (g). Nótese que el vocabulario ha cambiado de "qué estructura gana" a "qué región necesita qué".
El movimiento conceptual importa más que el número. Una parte posterior BC contiene varias regiones funcionales, y esas regiones no tienen requisitos idénticos de pasivación, selectividad de portadores, resistencia de contacto y metalización. HIBC configura los contactos por región en lugar de aplicar una única tecnología de contacto a toda la célula. Esa es una filosofía de diseño diferente, y es el punto en el que la hoja de ruta deja de ser una escalera.
6. De la innovación estructural a la colaboración en procesos
Si se ponen las cinco rutas en una línea, el patrón es claro: cada paso resuelve un problema de recombinación u óptico y le entrega al siguiente paso un problema de fabricación.
| Ruta | Tecnología central | Problema resuelto | Enfoque actual |
|---|---|---|---|
| TOPCon | Contacto de pasivación de SiOx / poli-Si | Recombinación por contacto | Calidad de pasivación, resistencia de contacto |
| IBC | Contactos n y p ambos en la parte posterior | Sombreado del metal frontal | Estructura posterior, frontera de polaridad, metalización |
| TBC | TOPCon + IBC | Recombinación de contacto sin sombreado frontal | Contacto tipo p, compatibilidad de proceso con líneas TOPCon |
| HBC | SHJ + IBC | Máxima calidad de pasivación sin metal frontal | Recombinación en la frontera de polaridad, patronado posterior |
| HIBC | Contacto túnel de poli-Si + contacto de heterounión, región por región | Optimizar cada región posterior según su función | Mejora de contacto localizada por láser, integración |
Cuanto mayor es la eficiencia, más compleja es la superficie posterior y más estrecha es la ventana de proceso. Los contactos tipo n, los contactos tipo p, las fronteras de polaridad, las rejillas metálicas y las aberturas locales tienen que mantenerse dentro de tolerancia simultáneamente. Una deriva dimensional o una fluctuación de proceso en cualquiera de ellos se manifiesta como resistencia de contacto, pérdida por recombinación o recolección de corriente degradada. Esta es la esencia de la frase "de la innovación estructural a la colaboración en procesos": el liderazgo en eficiencia ahora depende de mantener varios procesos acoplados estables a la vez.
7. Metalización: la eficiencia y la plata deben optimizarse juntas
La metalización BC no es una versión ampliada de la impresión frontal. Ambas polaridades están en la parte posterior, por lo que la rejilla tiene que recolectar corriente dentro de un área confinada mientras mantiene el aislamiento eléctrico entre regiones adyacentes de polaridad opuesta. El ancho de los dedos, el paso de los dedos, la barra colectora, el pad de contacto y el área de contacto afectan cada uno el rendimiento, y interactúan entre sí.
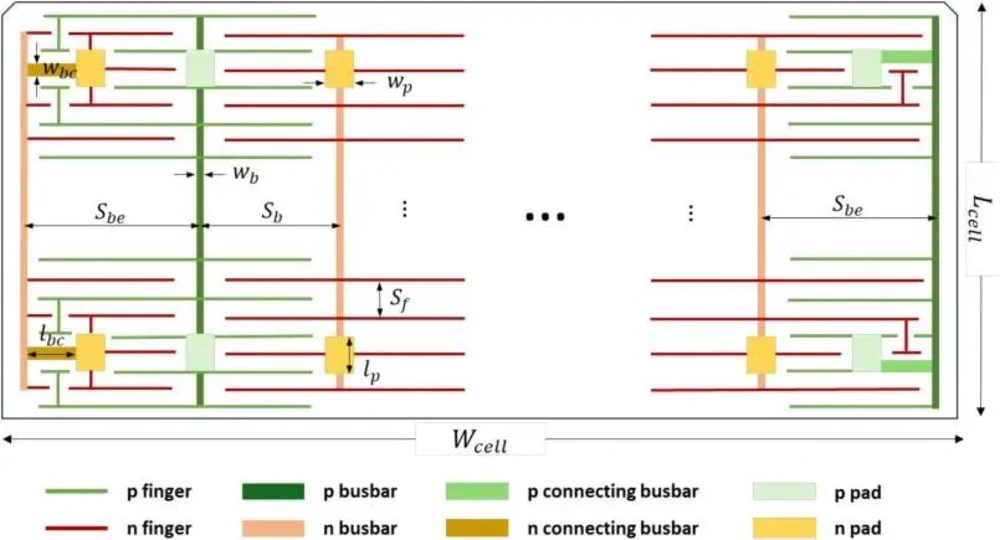
Fig. 7: Parámetros de metalización posterior para una célula TBC. La geometría de los dedos, la disposición de las barras colectoras, las barras colectoras de conexión y las dimensiones de los pads no son elecciones independientes; cada una intercambia resistencia en serie por precisión de impresión y consumo de plata.
Un estudio de 2026 sobre el diseño de rejillas TBC analizó estos parámetros sistemáticamente y puso la eficiencia de la célula y el consumo de pasta de plata en un único marco de optimización, cubriendo el ancho de los dedos, el paso de los dedos, la barra colectora, el pad de contacto y los diseños sin barra colectora. La conclusión práctica es que la metalización BC tiene que optimizarse en cuatro ejes a la vez: resistencia de contacto, resistencia en serie, precisión de impresión y consumo de plata.
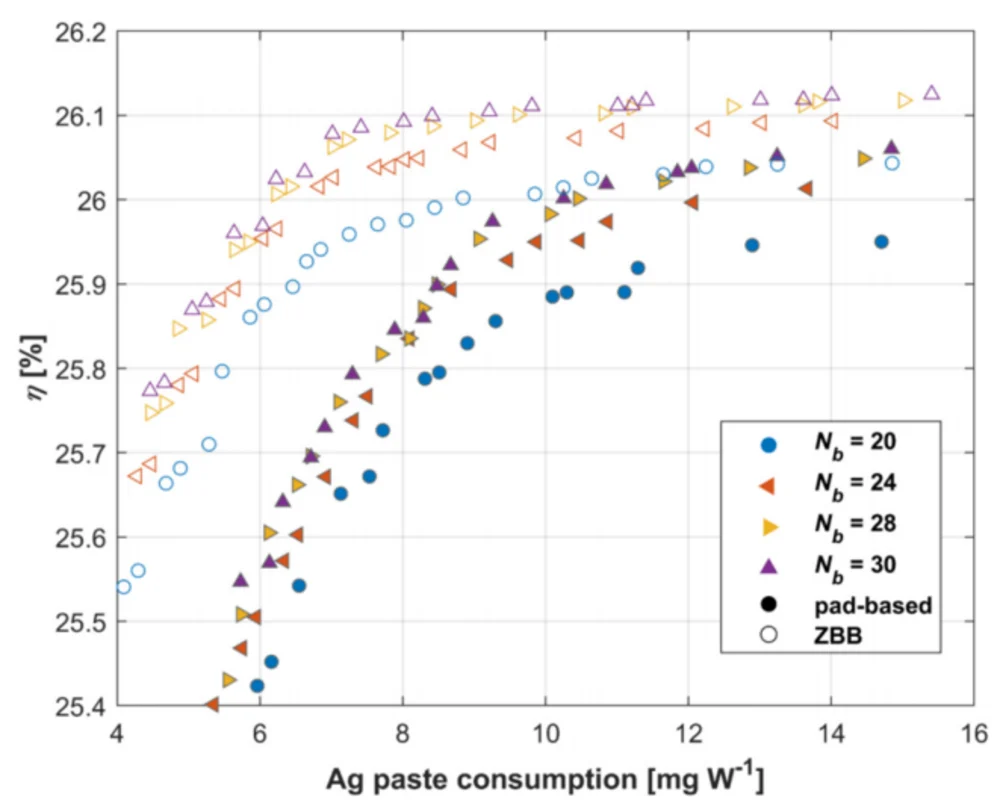
Fig. 8: Eficiencia frente a consumo de pasta de plata para diferentes números de barras colectoras y para diseños basados en pads frente a sin barra colectora (ZBB). Las curvas se aplanan, lo que significa que los últimos incrementos de eficiencia se vuelven progresivamente más caros en plata, y la elección del diseño desplaza toda la curva en lugar de un solo punto en ella.
Aquí es donde la investigación empieza a parecerse a las compras. La plata es un costo recurrente que escala con el volumen de producción, y un diseño de rejilla que compra dos décimas de un por ciento de eficiencia con un gran aumento en el consumo de pasta es una propuesta comercial diferente de uno que alcanza la misma eficiencia con una impresión más austera.
8. IBC de bajo costo: eliminar la litografía del flujo
La complejidad de fabricación de IBC siempre ha sido una cuestión central de industrialización. Formar regiones intercaladas tipo n y tipo p en la parte posterior depende tradicionalmente de fotolitografía y pasos láser, y cada paso adicional añade equipo, tiempo de ciclo y costo.
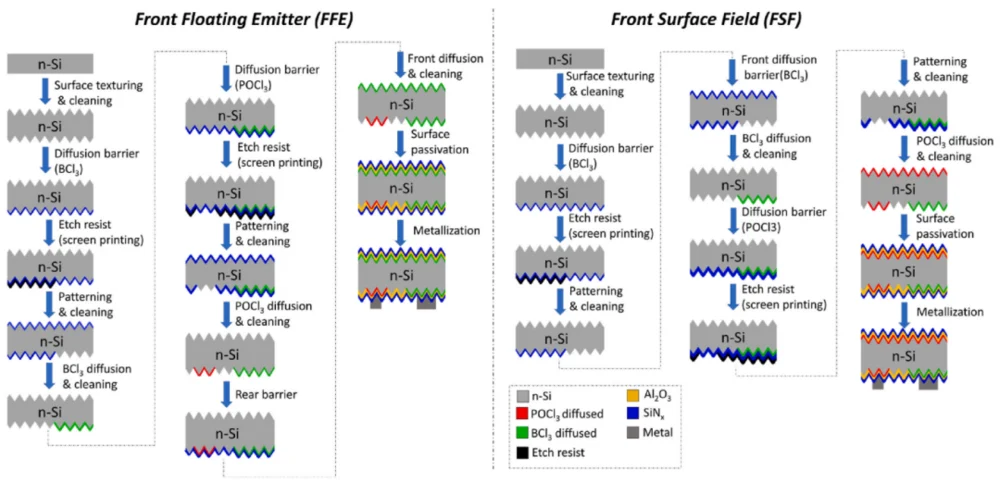
Fig. 9: Dos flujos IBC sin litografía construidos sobre barreras de difusión serigrafiadas, utilizando ya sea un emisor flotante frontal o un campo de superficie frontal. Ambos dependen de equipos que ya son estándar en las líneas de células en lugar de nuevas plataformas de proceso.
Un estudio de 2026 demostró una ruta IBC totalmente serigrafiada, sin litografía y sin láser, utilizando una barrera de difusión de SiNx patronada para lograr difusión selectiva de boro y fósforo y completar la célula en equipos industriales maduros, alcanzando células IBC de nivel del 19 por ciento. El número destacado es deliberadamente poco espectacular. Lo que el trabajo responde es si IBC puede construirse con menos pasos de proceso en equipos que ya existen, y esa pregunta importa más para la inversión en equipos y el costo de producción que otro récord de laboratorio.
Leído junto con el trabajo de metalización, la dirección es consistente: la frontera ya no es "puede esta estructura alcanzar el 28 por ciento", sino "puede esta estructura producirse de forma repetible, con menos pasos, en herramientas que puedan mantenerse y suministrarse a escala industrial".
9. Qué significa esto para la selección de equipos
Si el cuello de botella se ha desplazado de la estructura al proceso, entonces las decisiones de equipamiento que importan se han desplazado con él. Vale la pena sopesar cuatro de ellas antes de especificar una línea BC.
| Decisión | Por qué se deriva de la hoja de ruta |
|---|---|
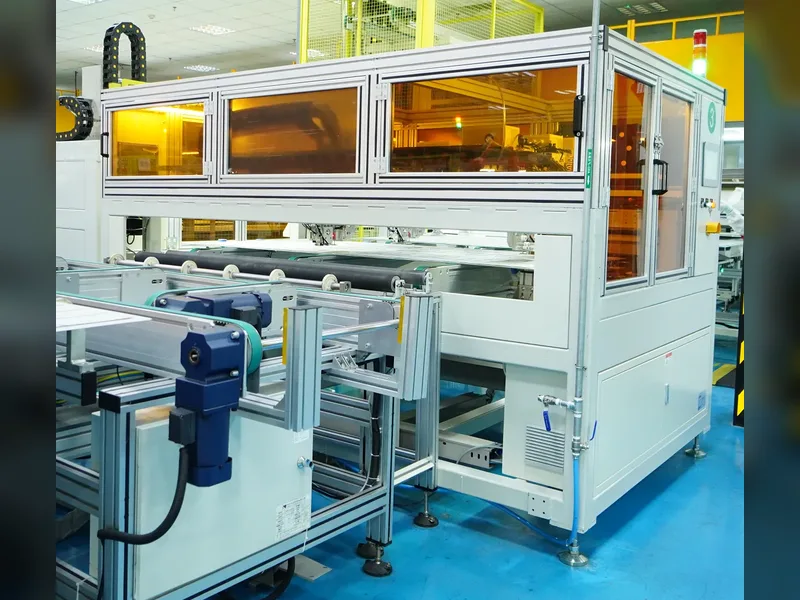
| Calidad de corte y de borde | Toda ruta BC depende de una superficie posterior donde varias funciones están muy próximas entre sí. La calidad del corte y del grabado por láser determina cuánto de esa superficie se degrada antes de que se forme cualquier contacto. Nuestra máquina de corte por láser para células BC SC-20P está especificada en torno a este paso. |
| Soldadura en una sola cara | En IBC, TBC y HBC todas las interconexiones recaen sobre una misma superficie junto a estructuras de polaridad opuesta, por lo que la tolerancia de colocación y el control térmico importan más que en una célula convencional. |
| Profundidad de inspección | Un defecto de frontera de polaridad o de contacto no tiene una firma óptica fiable. El ensayo EL e IV por código de barras de módulo es lo que convierte un fallo latente en uno detectado, como se trata en Ensayo EL: configuración en línea vs fuera de línea. |
| Presupuesto de pasos de proceso | El trabajo de IBC de bajo costo existe porque el número de pasos determina el costo. Un equipo que fusiona estaciones o elimina un paso de litografía cambia la economía más que una ganancia marginal de eficiencia. |
Esto también explica por qué las rutas no compiten por la misma fábrica. TBC hereda la madurez del proceso TOPCon y se adapta a fabricantes que ya operan líneas de poli-Si. HBC se adapta a quienes tienen capacidad de heterounión. HIBC es una filosofía de diseño región por región más que una configuración de línea que se pueda comprar hoy. Y el IBC de baja complejidad apunta a fabricantes que quieren contacto posterior sin construir un flujo basado en litografía. La elección es función de lo que ya se opera.
Preguntas frecuentes
¿Cuál es la diferencia entre IBC, TBC y HBC?
Las tres son estructuras de contacto posterior, es decir, ambas polaridades están en la parte trasera y la frontal no lleva rejilla metálica. Difieren en cómo se forma el contacto. IBC es la arquitectura base. TBC forma sus contactos posteriores usando el contacto de pasivación de SiOx/poli-Si de TOPCon. HBC los forma usando contactos de heterounión de silicio hechos de silicio amorfo intrínseco y dopado.
¿Qué es HIBC?
Contacto posterior interdigitado híbrido. En lugar de aplicar una sola tecnología de contacto en toda la parte trasera, HIBC asigna distintos tipos de contacto a distintas regiones posteriores según lo que cada región necesita, combinando un contacto túnel de polisilicio de alta temperatura con un contacto de heterounión de baja temperatura y usando procesamiento láser para mejorar localmente el contacto tipo p. El resultado de Nature de 2025 fue 27,81 por ciento de eficiencia con 87,55 por ciento de factor de forma.
¿Por qué es un problema la frontera de polaridad?
Porque las dos polaridades están una junto a la otra sobre la misma superficie. Donde una región selectiva a electrones se encuentra con una región selectiva a huecos, la recombinación en esa frontera actúa como una vía de pérdida adicional y reduce el factor de forma. Es una consecuencia directa de empaquetar ambos contactos en una sola cara, y es la razón por la que la optimización de HBC no puede detenerse en la propia heterounión.
¿Cuánta plata usan las células BC?
Suficiente como para que el diseño de la rejilla se trate como un problema de eficiencia frente a consumo, y no como uno puramente eléctrico. Estudios recientes de rejillas TBC optimizan el ancho de dedo, el paso de dedos, las dimensiones de barra colectora y de pad junto con el consumo de pasta de plata, y los diseños sin barra colectora se evalúan específicamente porque desplazan ese compromiso en lugar de simplemente moverse a lo largo de él.
¿Se puede fabricar IBC sin litografía?
Sí, y es una dirección de investigación activa. Un estudio de 2026 demostró una ruta IBC totalmente serigrafiada, sin litografía y sin láser, usando una barrera de difusión de SiNx patronada para la difusión selectiva de boro y fósforo, construida sobre equipos industriales maduros y alcanzando una eficiencia del orden del 19 por ciento. El objetivo del trabajo es la simplificación del proceso, no una eficiencia récord.
¿Para qué ruta debería planificar una fábrica nueva?
Parta de la base de proceso que ya tiene, y no de la eficiencia publicada más alta. TBC es el paso más corto para un fabricante que opera líneas de poli-Si TOPCon, porque reutiliza esa pila de pasivación. HBC requiere capacidad de heterounión. El IBC de baja complejidad se adapta a fabricantes que quieren contacto posterior sin un flujo basado en litografía. El ranking de eficiencia publicado y el costo práctico de entrada son ordenaciones distintas.
Reflexiones finales
Las cinco rutas se entienden mejor como una secuencia continua de resolución de problemas que como cinco productos en competencia. TOPCon resolvió la recombinación de contacto y dejó el sombreado frontal en su sitio. IBC eliminó el metal frontal y trasladó la dificultad a la parte trasera. TBC y HBC aportan cada una un sistema de contacto distinto para esa parte trasera. HIBC deja de tratar la parte trasera como una sola superficie y la configura región por región. Lo que todas comparten ahora es que el límite ya no es el diagrama de la estructura: es la economía de la metalización, la calidad de bordes y fronteras, el número de pasos de proceso y la capacidad de mantener varios procesos acoplados estables a la vez. Si está planificando una línea de formato BC o TOPCon, indíquenos el formato de célula, el esquema de contacto y el formato de módulo al que apunta, y trabajaremos en la configuración de corte, encordado e inspección que le encaje.