La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Cómo se fabrica un rollo de encapsulante y dónde se desvía
Índice
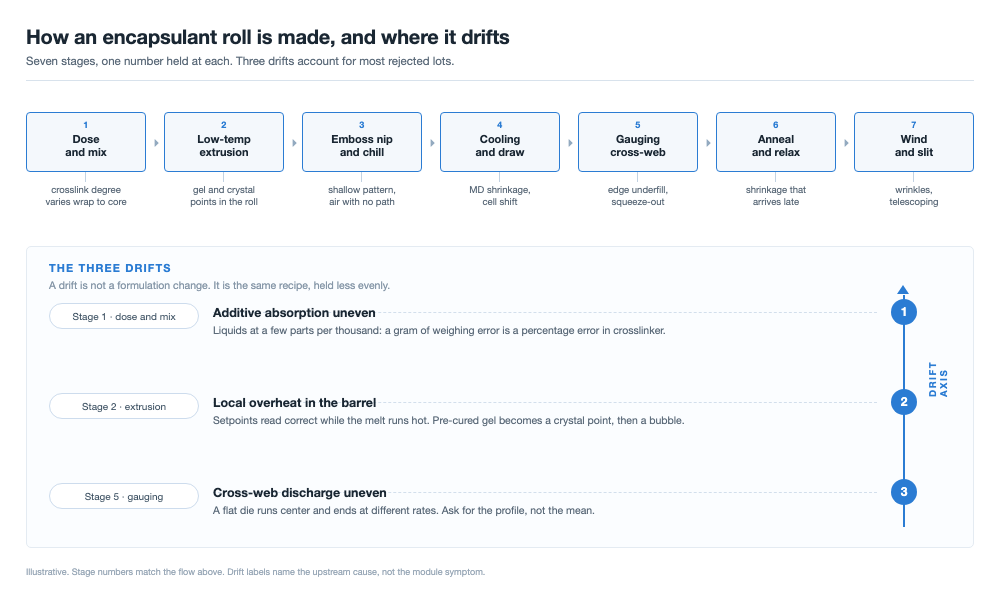
Respuesta rápida: Una línea de encapsulante es corta: dosificación y mezcla, extrusión en frío, grabado, enfriamiento, medición, recocido, bobinado. La secuencia no es la dificultad. Mantener un número en todo el ancho de un rollo, entre turnos y entre líneas sí lo es, y eso se mide en varianza más que en valores máximos. La misma formulación puede salir de dos plantas como un rollo que pasa la inspección de entrada y otro que se rechaza. Tres derivas explican la mayor parte: aditivos que nunca terminaron de absorberse en los pellets, un punto caliente que precuró el reticulante en la extrusora, y una hilera que entrega más fundido en el centro que en el borde. Cada una deja una firma que sobrevive hasta el módulo: grado de reticulación que varía a lo ancho de la lámina, puntos cristalinos que se convierten en fuentes de burbujas en el laminado, y gramaje que cae en los bordes.
Misma formulación, dos líneas, un rollo pasa la inspección de entrada y el otro se rechaza. La formulación no es la variable. La línea sí.
Una línea en siete etapas
El EVA transparente, el EVA blanco y la película de POE comparten la ruta principal, y una línea construida para un producto normalmente puede convertirse para otro. De pellet a rollo bobinado: dosificación y mezcla, extrusión a baja temperatura a través de una hilera plana, grabado, enfriamiento, medición, recocido, bobinado y corte.
Cada etapa mantiene un único número, y el fabricante de módulos solo lo ve al final, después del laminado. La tabla sitúa las etapas junto al síntoma que produce cada una cuando deriva.
| Etapa | Qué mantiene | Qué aparece en el módulo |
|---|---|---|
| Dosificación y mezcla | Peso de aditivo por lote, distribución, tiempo de remojo | Grado de reticulación y adhesión que varían entre rollos |
| Extrusión a baja temperatura | Temperatura de fusión por debajo del inicio de descomposición del reticulante | Gel precuró, puntos cristalinos, fuentes de burbujas |
| Grabado | Profundidad y definición del patrón en la cara | Aire atrapado en el laminado, bloqueo en el rollo |
| Enfriamiento | Velocidad de enfriamiento, estirado y la orientación en la que se congela | Contracción en la dirección de máquina, desplazamiento de celdas |
| Medición | Media del gramaje y el perfil transversal | Relleno insuficiente en el borde, o rebose sobre el marco |
| Rango estimado de 880–920 °C en el análisis anterior | Temperatura de relajación y permanencia antes del bobinado | Contracción que llega tarde, después del almacenamiento |
| Bobinado y corte | Conicidad de tensión, geometría del rollo, calidad del borde | Arrugas, telescopado, desalineación en el apilado |
Siete etapas, un número cada una. Las derivas numeradas son las que un fabricante de módulos encuentra primero, como un lote entrante que debería haber pasado.
Lea la tercera columna como un índice de diagnóstico. Los puntos cristalinos implican a la sala de mezcla y a la extrusora, y la extrusora es la más probable de las dos. El desplazamiento de celdas después del laminado apunta al enfriamiento y al recocido, no a la receta.
Mezcla: los aditivos tienen que absorberse en el pellet
El reticulante y el agente de acoplamiento de silano son líquidos en la mayoría de las formulaciones, dosificados a unas pocas partes por mil respecto a la resina. Esa proporción es donde vive la primera deriva: un error de pesaje que parece trivial en gramos es un error porcentual en el aditivo que fija la densidad de reticulación y la adhesión.
Dos propiedades tienen que mantenerse, el peso por lote y el camino de la distribución a la absorción. La distribución es mecánica, y mezclar el tiempo suficiente recubre cada pellet. La absorción es más lenta, porque la molécula tiene que difundir hacia el polímero. Acorte ese paso y los pellets parecerán secos mientras el reticulante se queda en la superficie, perdido en la pared del mezclador o en los primeros metros del husillo.
La polaridad fija el tiempo de remojo. El EVA es polar y toma los aditivos con facilidad. El POE es no polar, absorbe despacio, y su captación es limitada, así que la misma receta necesita un remojo mucho más largo, o el aditivo se dosifica como masterbatch en una resina portadora. Una planta que opera ambos con un mismo tiempo de permanencia tiene un producto que está bien y otro que está derivando.
Extrusión a baja temperatura: una línea roja que no se ve en el rollo
La extrusión es donde una línea de encapsulante deja de ser una línea de película ordinaria: la película se extruye llevando ya su reticulante, que tiene que permanecer inerte en el barril y reaccionar rápidamente en la laminadora a 140-150 °C. Esos requisitos tiran en direcciones opuestas, y el compromiso es la temperatura.
La temperatura de fusión tiene que mantenerse por debajo del punto donde el peróxido empieza a descomponerse. Las patentes públicas sitúan ese techo cerca de 90 °C, a modo ilustrativo más que universal, ya que se desplaza con el reticulante, la resina y el tiempo de residencia. Por encima de él la reacción empieza en la extrusora en lugar de en la laminadora, y nada aguas abajo deshace eso.
Trabajar así de frío crea su propio problema. Un fundido a 90 °C es viscoso, un fundido viscoso hace trabajar más al husillo, y ese trabajo añade calor donde no se está midiendo: los puntos de consigna del barril pueden leerse correctamente mientras el fundido en la zona de compresión está muy por encima de ellos. Los números que vale la pena registrar son la temperatura de fusión en varios puntos, la velocidad del husillo y el tiempo de residencia.
La parada importa por la misma razón: el material que permanece caliente en el barril se degrada y se retícula, y luego reaparece como gel en la siguiente corrida. La limpieza después de una parada es parte del control de temperatura.
De un punto caliente a un punto cristalino a una burbuja
- Un sobrecalentamiento local lleva el fundido más allá del inicio de descomposición, y el reticulante reacciona dentro de la extrusora.
- El material que ha reaccionado forma partículas de gel: pequeños volúmenes de polímero reticulado en fundido que no ha reaccionado.
- El gel no se funde de nuevo. En el rollo las partículas se leen como puntos cristalinos, pequeños defectos ópticos bajo una caja de luz.
- En el laminado el gel no fluye con el fundido que lo rodea. La película fluye, la partícula se queda, y su interfaz es donde no se expulsa el aire y se concentra la tensión.
Ese último paso es lo que importa en el módulo. Un punto cristalino es un defecto de una fracción de milímetro; un hueco que se forma alrededor de la misma partícula después de la laminación es donde comienza una burbuja, y una burbuja en un laminado curado no se cierra. Por eso una película puede prensarse plana en una prensa de laboratorio y aún así formar burbujas en un módulo con cintas y un marco.
La distribución cuenta tanto como el total. Los huecos se acumulan a lo largo de la fila de cintas, donde el laminado fluye más lejos y la geometría da al aire un lugar donde asentarse, el mecanismo detrás de huecos en forma de línea a lo largo de la cinta. No toda burbuja en la laminación es culpa de la película, y el lado del proceso se expone en las causas detrás de las burbujas del módulo. Lo que aporta la película es un sitio de nucleación, y un punto cristalino es uno fiable.
Grabado: la ruta del aire es parte del producto
La masa fundida sale de la hilera hacia un nip formado por un rodillo de grabado y un rodillo de enfriamiento, y el patrón se prensa en la cara mientras la película se solidifica. El patrón no es decoración; las tres funciones que cumple son mecánicas.
- Ruta del aire. El vacío elimina solo el aire que puede llegar al borde. En una película plana, el aire atrapado en medio del apilamiento no tiene a dónde viajar, y los espacios entre las características del patrón son los canales que lo transportan hacia afuera.
- Bloqueo. El encapsulante es pegajoso a temperatura ambiente, y un patrón reduce el área de contacto entre las vueltas para que el rollo se desenrolle sin adherirse a sí mismo.
- Manipulación. La misma reducción del área de contacto disminuye el deslizamiento y la succión contra el vidrio y las células, de modo que un apilamiento permanece donde el operador lo colocó.
Luego el patrón tiene que sobrevivir al enfriamiento que lo fija. Demasiado caliente en el nip de grabado y las características se hunden y se cierran parcialmente, lo que cuesta ruta de aire exactamente donde el apilamiento más la necesita; el lado de vacío del ciclo solo puede trabajar con la geometría que se le da, por lo que la etapa de vacío de la laminadora y el patrón de grabado pertenecen a una misma especificación, y elegir la laminadora es la misma conversación. Enfría la superficie demasiado y el patrón queda nítido, pero la película lleva más orientación. La profundidad y la definición en todo el ancho, no en un punto, es el número que hay que mantener.
Abordamos esto dando forma a la curva de evacuación en nuestra cámara de vacío, extrayendo el aire a través de los canales de la película antes de que el contacto total con la platina comprima el apilamiento del módulo.
Enfriamiento, orientación y la memoria llamada contracción
Desde la hilera hasta el rodillo de enfriamiento, la masa fundida se estira y las cadenas se alinean con la dirección de avance. El enfriamiento congela esa alineación, por lo que la película sale de la línea llevando una memoria de la dirección en la que fue estirada. El calor la libera.
En la laminadora, a 140 a 150 °C, las cadenas intentan volver a un estado enrollado y la película se contrae a lo largo de la dirección de máquina. Las consecuencias son geométricas antes que eléctricas: las células se desplazan, el espacio entre tiras cambia, una célula puede agrietarse contra una cinta, y la película se retira del borde del marco, que es una ruta hacia el salto de marco y sus defectos de borde.
Para prevenir el desplazamiento de células durante esta contracción, sincronizamos la velocidad de calentamiento y la presión de membrana en la ventana de 140 a 150 °C, manteniendo las tiras de células planas antes de que la resina cure.
La medición está definida. T/CPIA 0071-2024, la norma de la Asociación de la Industria Fotovoltaica de China para película encapsulante coextruida publicada en 2024, especifica una muestra sobre una placa de hierro a 120 °C ±5 °C durante 3 minutos, con una contracción en la dirección de máquina de 4,0 % o menos y una contracción transversal de 2,0 % o menos. La cifra transversal es menor porque una película colada apenas se estira lateralmente.
Dos palancas reducen el número, y el ciclo de laminación es donde aparece el costo de hacerlo mal. Una es almacenar menos orientación, con una relación de estirado menor y una curva de enfriamiento más suave. La otra es liberarla antes de que se envíe el rollo, mediante un recocido justo por debajo de la temperatura a la que reaccionaría el reticulante, para que las cadenas se relajen mientras la química está inactiva; la ruta aparece en la literatura de patentes, por ejemplo US 9331232. Ambas palancas cuestan velocidad de línea, por lo que hay que preguntar a un proveedor a qué velocidad corre la línea cuando cotiza una cifra de contracción baja.
Gramaje y el perfil transversal
La película se especifica por gramaje, o densidad superficial en gramos por metro cuadrado, en lugar de por espesor, porque después del grabado no hay un espesor único que definir. T/CPIA 0071-2024 establece el rango en 250 a 600 g/m² con una desviación de no más de ±5 %. Demasiado ligera y el laminado queda subrellenado: menos amortiguación sobre la cinta, menos margen dieléctrico. Demasiado pesada y pagas por resina que no necesitas, y el excedente fluye sobre el marco y alrededor del borde.
La uniformidad en todo el ancho es la mitad más difícil. Una hilera plana no entrega una cortina nivelada de masa fundida: los extremos y el centro corren a velocidades diferentes, y el perfil se mueve con la temperatura y con la propia historia de la hilera. Las líneas modernas cierran el lazo con una hilera automática, donde los pernos de labio o los calentadores de labio ajustan el espacio localmente, y un medidor en línea que escanea todo el ancho y alimenta la hilera. El número que importa es el perfil, no la media: un rollo con un promedio de 452 g/m² con una banda del 7 % de borde a centro no cumple el requisito de ±5 % aunque se vea perfecto en un certificado.
Lo que un certificado puede decirte, y lo que puede ocultar
Un certificado de análisis es un resumen, y un resumen es donde se pierde información.
| Elemento de inspección de entrada | Etapa anterior a la que apunta | Qué sugiere una falla |
|---|---|---|
| Gramaje bajo, o bajo solo en el borde | Medición, perfil de hilera | Una hilera que no se está recortando, o un lazo de medición dejado abierto |
| Contracción MD superior al 4,0 % | Enfriamiento, estirado, recocido | Orientación almacenada más rápido de lo que se libera; preguntar la velocidad de línea |
| Puntos cristalinos por encima del límite de conteo | Extrusión, limpieza | Un punto caliente, o material degradado por una parada |
| Grado de reticulación bajo o disperso | Dosificación, mezcla | Una inmersión corta, distribución desigual, o un error de pesaje |
| Resistencia de pelado baja tras calor húmedo | Mezcla, almacenamiento | Silano que absorbió humedad, o un lote que nunca absorbió |
| Burbujas que la película no debería causar | Grabado, extrusión | Un patrón demasiado superficial, o gel como sitio de nucleación |
Lo que un certificado puede ocultar merece ser llevado a una revisión. Un promedio sin rango transversal. Una única posición de muestreo leída como si describiera el rollo. Contracción de la envoltura exterior, donde el historial de tensión difiere del núcleo. Un grado de reticulación curado a una permanencia que su laminador no reproduce.
El almacenamiento pertenece a la misma conversación y rara vez se verifica: 0 a 30 °C, humedad relativa inferior al 60 %, uso dentro de las 8 horas posteriores a la apertura, vida útil de al menos 120 días desde la producción. Un rollo que cumplió cada número en la puerta y luego permaneció en un almacén caluroso es un material diferente cuando llega a su laminador.
Cinco lugares donde mirar en una visita a la planta
Estas cinco preguntas encuentran lo máximo por hora de una visita, en el orden que rinde primero.
- Registros de dosificación y remojo. Pida el ticket de peso por lote y el tiempo de remojo por silo, no la ficha de la receta. Si el POE comparte el equipo con el EVA, pregunte qué cambia.
- Temperatura de fusión, medida en lugar de ajustada. Los puntos de consigna del barril son una intención; el registro que usted quiere es la temperatura de fusión en la boquilla y en la zona de compresión, con la velocidad del husillo al lado.
- Perfil de la boquilla y calibre. Qué pernos se ajustaron, cuándo se perfiló por última vez el labio, y el gráfico transversal en lugar de la media.
- Rodillos de grabado y enfriamiento. Profundidad del patrón en el rodillo y en la película, verificada en un punto o a lo ancho.
- Recocido y bobinado. Temperatura y permanencia del recocido, conicidad de la tensión, y qué ocurre con un rollo que falla: reprocesado, degradado o enviado.
Una pregunta más vale la pena. Pida el mismo número a dos turnos. La consistencia entre turnos es lo que toda la línea existe para entregar, y es lo que una planta puede falsificar con menos credibilidad.
De dónde vienen estos números
Los límites y las condiciones de ensayo se citan de la T/CPIA 0071-2024, la norma de la Asociación de la Industria Fotovoltaica de China para película encapsulante coextruida: la placa de hierro a 120 °C ±5 °C y muestra de 3 minutos, contracción en dirección de máquina de 4,0 % o menos frente a 2,0 % o menos en dirección transversal, el rango de 250 a 600 g/m² a ±5 %, y las condiciones de almacenamiento de 0 a 30 °C, por debajo del 60 % de humedad relativa, 8 horas después de la apertura y 120 días de vida útil. Los productos de EVA y POE de una sola capa pueden especificarse bajo otro documento, así que use la norma que su cliente nombre.
Tres elementos no son mediciones de esa norma. El techo cercano a 90 °C proviene de una formulación de ejemplo en una patente pública y es ilustrativo: el valor real depende del reticulante, la resina y el tiempo de residencia. La ruta de recocido proviene de la literatura de patentes (US 9331232), y la fuente trata la velocidad de línea y la contracción solo cualitativamente, por lo que el compromiso se enuncia sin un número. La ventana de laminación de 140 a 150 °C es un rango de proceso, no un límite de norma.
El enfoque es nuestro: que un rollo se desvía en tres lugares y no en la formulación, el mapeo de etapa a síntoma en ambas tablas, la lectura diagnóstica de un certificado y las cinco preguntas de la visita.
Preguntas frecuentes
P: ¿Por qué una formulación daría una película diferente en dos líneas?
La formulación fija un objetivo y la línea fija la varianza. Un remojo más largo, una fusión más fría, una boquilla recortada y un bobinado más lento mueven la misma película hacia ese objetivo, y ninguno de ellos viaja con la receta. Dos plantas con una misma formulación difieren más en la permanencia, la temperatura de fusión y el control transversal.
P: ¿A qué temperatura de fusión debería correr un encapsulante?
Lo suficientemente baja como para que el reticulante no se descomponga en el barril. Las patentes públicas sitúan el techo cerca de 90 °C, y la dirección importa más que la cifra, ya que se mueve con el peróxido, la resina y el tiempo de residencia. Mida la fusión, no el barril.
P: ¿Por qué se especifica por separado la contracción en dirección de máquina?
Porque las dos direcciones almacenan cantidades diferentes de orientación. Una película colada se estira a lo largo de la dirección de máquina y apenas lateralmente, así que casi toda la memoria es longitudinal. La norma lo refleja con 4,0 % frente a 2,0 % a 120 °C ±5 °C durante 3 minutos.
P: ¿Por qué especificar gramaje en lugar de espesor?
Porque el grabado hace ambiguo el espesor: un punto se lee grueso o delgado según si cae sobre una característica. La densidad superficial promedia el patrón y se corresponde con cuánta resina queda sobre una cinta. El rango es de 250 a 600 g/m² a ±5 % o menos.
P: ¿Qué hace un punto de cristal en un módulo?
Marca una partícula de gel que no se fundirá. La película fluye en la laminación mientras la partícula permanece, así que su interfaz es un lugar del que no se expulsa el aire y donde se concentra la tensión. Un defecto que apenas se ve en el rollo se convierte en burbuja después.
P: ¿El recocido ralentiza la línea?
Sí, y ese es el compromiso. Reducir la orientación cuesta relación de estirado y velocidad de enfriamiento, y el recocido cuesta una sección calentada y permanencia antes del bobinado. Un proveedor que cotiza baja contracción está cotizando con ella una velocidad de línea, así que pida ambas.
P: ¿Cuánto de un certificado puedo confiar para un lote nuevo?
Confíe en él para lo que declara y verifique lo que omite. Una media sin rango transversal, una muestra de una sola posición, o una contracción de la envoltura exterior describen menos de lo que aparentan. Con un proveedor nuevo, presencie el muestreo.
P: ¿En qué ensayo de entrada debo confiar cuando dos discrepan?
En el más cercano al proceso que usted ejecuta. Una prensa de laboratorio sin cintas y sin marco no mostrará los huecos que muestra un laminado real, y una muestra de contracción cortada en frío de un rollo envejecido no coincidirá con una fresca. Cuando el certificado y la línea discrepan, gana la línea.
Reflexiones finales
Una formulación fija el techo y la línea decide si usted lo alcanza un martes en el cuarto mes de una campaña. El próximo lote rechazado llegará con un certificado que dice que el número estaba dentro de rango, así que pregunte qué etapa produjo la desviación: tiempo de remojo, temperatura de fusión o el perfil transversal. Una de las tres suele ser visible en registros que usted ya conserva, y ninguna de ellas se corrige cambiando la formulación.
OOITech fabrica cámaras simples y dobles con placas calentadas por aceite o eléctricas con platinas calentadas por aceite y eléctricas diseñadas para una distribución térmica estable. Si su línea de producción enfrenta contracción del encapsulante, formación de burbujas o desplazamiento de cintas, envíenos sus diseños de apilamiento de módulos, planos de componentes o películas de muestra para la evaluación del proceso.