La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
EVA, POE o EPE: Elegir el encapsulante según el modo de fallo
Índice
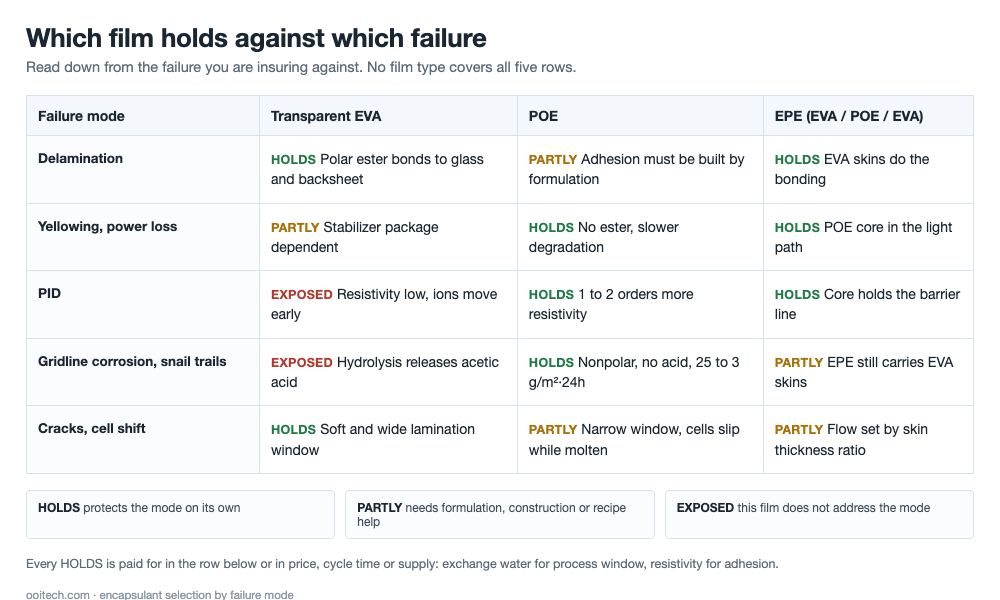
Respuesta rápida: Ningún encapsulante cumple bien sus cinco funciones, y esa es toda la decisión. El EVA transparente se adhiere con facilidad y lamina en una ventana amplia, pero se hidroliza en ácido acético bajo calor húmedo y deja pasar unos 25 g/m²·24h de vapor de agua a 38 °C y 90 % de HR. El POE deja pasar aproximadamente 3 g/m²·24h, mantiene uno o dos órdenes de magnitud más de resistividad volumétrica y no forma ácido, pero es apolar, así que la adhesión y la estabilidad de los aditivos dependen de la formulación, y su ventana de laminación es estrecha. El EPE apila pieles de EVA sobre un núcleo de POE y queda entre los dos sin ser su suma. Así que nombre el fallo contra el que se está asegurando antes de nombrar una resina: delaminación, amarilleamiento y pérdida de potencia, PID, corrosión de las líneas de rejilla y snail trails, o grietas y desplazamiento de células. Cada tipo de película compra protección frente a uno de esos fallos y la paga en otro sitio. Las tablas siguientes asignan los modos de fallo a los tipos de película y ponen precio a cada intercambio.
Dos módulos salen de la misma línea el mismo día, uno con POE y otro con EVA. Cinco años después, uno se ha delaminado a lo largo de las filas de cintas y el otro no.
Cinco funciones en el laminado, cinco formas de fallar
Un módulo de 2382×1134 mm lleva unos 2,70 m² de película por cara, así que las dos capas suman aproximadamente 5,4 m² y de 2,2 a 2,7 kg con los gramajes habituales, frente a una cifra del sector de unos 10 millones de m² por GW. Cumple cinco funciones a la vez, y cada una tiene un fallo que aparece años después, cuando el laminado ya no es reparable.
La película toca el vidrio, el silicio, la cinta y el backsheet a la vez y no se puede sustituir. Sus fallos se leen como fallos del módulo, y por eso la pregunta útil nunca es qué película es la mejor.
- La adhesión fija la resistencia al pelado en las interfaces con el vidrio y el backsheet, y lo que cuenta es la retención tras calor húmedo y UV, no el valor del día cero. El fallo es la delaminación, una puerta para el agua antes de ser una pérdida de potencia.
- La transmisión abarca la transmitancia, el corte de UV y el índice de amarilleamiento. El fallo es el amarilleamiento y la pérdida de potencia que lleva detrás, además de la reflexión de interfaz allí donde un hueco sustituye polímero por aire.
- El aislamiento es la resistividad volumétrica y la rigidez dieléctrica. El fallo es el PID y la corriente de fuga en húmedo a la tensión del sistema.
- La barrera es la tasa de transmisión de vapor de agua más la liberación de ácido. El fallo es la corrosión de las líneas de rejilla y las cintas, el aumento de la resistencia en serie y las marcas oscuras que el campo llama snail trails.
- El amortiguamiento es el grado de curado, el módulo y la contracción. El fallo son las microfisuras, la rotura y las células que se desplazan mientras la película aún está fundida.
Las cinco dependen de un solo interruptor: grado de curado. La película poco curada fluye en caliente, y la adhesión y el amortiguamiento caen con ella. La película sobrecurada se vuelve frágil y la adhesión vuelve a caer. Por eso el contenido de gel está a la vez en la inspección de entrada y en el control de la receta, y por eso una película que pasa un ensayo de pelado el día cero puede delaminarse en el cuarto año.
La tabla de búsqueda inversa
Lea la tabla desde el fallo contra el que se está asegurando, hacia atrás hasta el material: el orden en que piensa un ingeniero de fiabilidad, y el inverso de un catálogo.
| Modo de fallo | Lo que ve el campo | Qué película compra protección | Qué paga por ella |
|---|---|---|---|
| Delaminación | Levantamiento en la interfaz con el vidrio, líneas blancas a lo largo de las cintas | Pieles de EVA en EPE, o POE con un paquete de adhesión diseñado para vidrio | El POE necesita un ciclo más largo y un control de adhesión más ajustado |
| Amarilleamiento, pérdida de potencia | Índice de amarilleamiento al alza, transmitancia a la baja tras calor húmedo | Núcleo de POE en la trayectoria de la luz, o una película frontal de corte alto | Coste de la resina, y el UV bloqueado es energía no generada |
| PID | Pérdida de potencia a la tensión del sistema que se recupera en parte durante la noche | POE o EPE, con uno o dos órdenes de magnitud más de resistividad | Precio, y un suministro de resina concentrado |
| Corrosión de las líneas de rejilla, snail trails | Dedos de plata decolorados, marcas oscuras desde el borde hacia dentro | Núcleo de POE, sin grupos éster, baja tasa de transmisión | La adhesión depende de la formulación, y las matrices apolares dejan que los aditivos afloren |
| Grietas, desplazamiento de células | Microfisuras tras la laminación, rotura en la manipulación, cadenas que se movieron | Cualquier módulo y flujo que case con la célula y la cadena | Flujo y módulo tiran el uno contra el otro |
Dos filas merecen una advertencia. Las grietas responden a una contradicción: una película lo bastante blanda para amortiguar una célula de 130 µm, con silicio a 3 ppm/K frente al cobre a 17 ppm/K, también es lo bastante blanda para dejar que la cadena derive mientras está fundida. Y la fila de la delaminación es donde se culpa a la película por la máquina, porque un hueco a lo largo de la fila de cintas puede originarse en una rampa de calentamiento, un nivel de vacío o una superficie de vidrio con la misma facilidad que en la película.
Ninguna columna está llena. Cada tipo de película protege contra dos o tres de los cinco modos de fallo y deja el resto a la receta, la construcción o el emplazamiento.
Los dos puntos débiles del EVA: ácido y vapor de agua
El EVA de grado fotovoltaico contiene de 28 a 33 % de acetato de vinilo en peso. Ese grupo polar es la razón de que se adhiera al vidrio y al backsheet con poca ayuda y acepte reticulante, silano y estabilizantes con tanta facilidad. También es el origen de ambas debilidades, y ambas son química más que mano de obra.
La primera es el agua. Las cifras publicadas sitúan el EVA en unos 25 g/m²·24h a 38 °C y 90 % de HR frente a unos 3 g/m²·24h del POE, un factor de aproximadamente ocho. Ningún encapsulante detiene el agua; la cuestión es a qué velocidad llega y por qué borde entra.
La segunda es el ácido. El grupo éster se hidroliza lentamente bajo calor húmedo y libera ácido acético, que ataca las líneas de rejilla de plata y la superficie de las cintas. La resistencia en serie sube, el módulo pierde potencia, y toda inspección visual sigue pasando. Fíjese en lo que no dice: el EVA no falla, gasta margen en una reacción que una resina apolar nunca inicia, invisible en la cualificación y cara para el año quince.
POE: tres victorias y tres facturas
El POE es un copolímero de etileno y una alfa-olefina, normalmente octeno, y su cadena no lleva grupo éster. Todo lo demás se deriva de eso.
Las ventajas son directas. La ausencia de éster significa que no hay ácido acético, por lo que la corrosión de las líneas de rejilla pierde su combustible. La transmisión de vapor de agua se sitúa cerca de 3 g/m²·24h. La resistividad volumétrica es uno o dos órdenes de magnitud superior a la del EVA, y así es como frena el PID: el campo expulsa los iones de sodio del vidrio hacia la célula, y un mejor aislante ralentiza esa deriva, por lo que la pérdida llega más tarde y de forma más superficial. Una cuarta ventaja más discreta es la elasticidad a baja temperatura. El EVA se rigidiza notablemente alrededor de menos 20 °C, mientras que el POE conserva más de su capacidad de amortiguación.
Verificamos este margen de aislamiento en módulos ensamblados midiendo la resistencia de aislamiento y la corriente de fuga bajo tensión, comprobando si esa diferencia de uno a dos órdenes de magnitud impide el flujo de corriente a través de la interfaz vidrio-célula.
Las facturas recaen sobre la línea. Ser no polar hace que el POE sea un mal huésped para los aditivos que necesita una película, por lo que son menos compatibles y más propensos a aflorar a la superficie. La adhesión al vidrio debe reconstruirse mediante la formulación en lugar de heredarse de la resina. La laminación tarda más y la ventana es más estrecha, lo que significa más desplazamiento y deslizamiento de las células antes de que la película gelifique, y el suministro de resina se ha concentrado entre unos pocos productores extranjeros.
Ese perfil apunta a productos n-type de vidrio-vidrio, donde los límites de PID, agua y corrosión son más estrictos, y se aleja del módulo de vidrio simple de bajo coste.
Por qué el EPE es un compromiso, no una suma
El EPE es una película coextruida de tres capas: pieles de EVA, núcleo de POE. Las pieles se adhieren y fluyen, el núcleo bloquea el agua y los iones. Es la respuesta obvia a "el EVA lamina bien y el POE bloquea bien", y esa frase es donde suele detenerse el razonamiento.
Una película de tres capas no son dos películas sumadas. En ella existen tres cosas que no existen en ninguno de los productos de una sola capa: la unión entre piel y núcleo, la relación de espesor entre las capas y la migración de aditivos a través de esa frontera. Si la relación es incorrecta, el núcleo es más delgado que la barrera que creías haber comprado. Si la unión entre capas es incorrecta, has fabricado un plano de delaminación, que se manifiesta como un fallo de campo reconocible: vacíos en forma de línea que siguen las filas de cintas. Y las pieles siguen siendo EVA, por lo que el EPE aún libera algo de ácido, menos que una película de EVA completa y más que el POE puro.
Lo que aporta es el rendimiento del POE con una fracción del contenido de POE, y por eso llegó a los módulos TOPCon de vidrio-vidrio más rápido que el POE puro: un argumento de suministro y coste tanto como uno físico.
| Propiedad | EVA transparente | POE | EPE, EVA/POE/EVA |
|---|---|---|---|
| Transmisión de vapor de agua a 38 °C, 90 % HR | unos 25 g/m²·24h | unos 3 g/m²·24h | determinada por el núcleo y su proporción del espesor |
| Resistividad volumétrica | referencia | uno a dos órdenes de magnitud superior | entre las dos, según la proporción del núcleo |
| Ácido acético por hidrólisis | sí | sin grupos éster | sí, de las dos pieles |
| Ventana de laminación | amplia | estrecha, ciclo más largo, riesgo de desplazamiento de células | intermedia |
| Posición típica | frontal y trasera de módulos de vidrio simple | n-type de vidrio-vidrio, ambas caras | película frontal convencional en TOPCon de vidrio-vidrio |
El EVA blanco resuelve exactamente un problema
El EVA blanco es EVA cargado con un relleno blanco, normalmente dióxido de titanio, y pertenece únicamente a la cara trasera. La luz que pasa entre las células, o entre el borde de la célula y el marco, de otro modo llegaría al backsheet y se perdería. Una película blanca la dispersa de vuelta, parte se refleja en el vidrio interior y algo regresa a la célula. La potencia del lado frontal aumenta, en una cantidad determinada por el área del hueco más que por la película.
El coste es estructural más que químico. La película blanca es opaca, por lo que un módulo bifacial no puede usarla en la parte trasera. Luego está el desbordamiento: durante la laminación la película blanca fluye y puede trepar por el borde de la célula, en malos casos hasta la cara frontal, lo que es sombreado y un rechazo estético a la vez. La respuesta de la industria es una película blanca pre-reticulada, parcialmente curada en la planta de películas para que fluya menos en la laminadora, lo que intercambia flujo por posición.
La película de conversión responde a una pregunta diferente
Todo lo anterior trata sobre agua, iones, ácido y tensión. La luz ultravioleta es un eje aparte, y la parte frontal de una célula TOPCon n-type es más sensible a ella que el producto p-type al que reemplazó. La respuesta anterior era un absorbedor de UV que corta la radiación ultravioleta antes de que llegue a la célula, protegiendo la célula y descartando fotones que el módulo podría haber convertido.
A película de conversión toma la otra ruta: absorber el UV y reemitirlo en el rango visible donde la célula responde. Si eso es un buen intercambio es una cuestión de fiabilidad antes que de eficiencia, porque el agente tiene que sobrevivir los mismos 25 años de luz y calor húmedo que la resina que lo rodea, y su degradación es un modo de fallo que no existía antes.
La bifacialidad decide qué cara recibe qué película
Un módulo bifacial necesita una parte trasera transparente, por lo que la película trasera no puede ser blanca, y eso elimina el producto que existe puramente para recuperar luz de los huecos. Lo que queda es una elección entre EVA, POE y EPE por motivos de barrera y PID. Ese es el mecanismo detrás del cambio de mercado: según cifras basadas en la CPIA, la familia POE pasó de aproximadamente el 23 % del mercado chino en 2021 a aproximadamente el 35 % en 2022 y aproximadamente el 41 % en 2024.
La construcción también cambia la ruta del agua, y es fácil pasarlo por alto cuando se copia una lista de materiales. Un módulo de vidrio simple toma la mayor parte de su agua a través del backsheet, por lo que la película y el backsheet comparten la función de barrera. Con vidrio en ambas caras, el sellado de borde se convierte en la primera línea, lo que pone al adhesivo del marco en la misma conversación que el encapsulante.
Cinco preguntas para el proveedor de películas
La conversación sobre especificaciones suele girar en torno a un número de ficha técnica y rara vez en torno al ensayo que hay detrás. Estas son las cinco que pondríamos por escrito.
En nuestros protocolos de ensayo, exigimos mediciones de hipot, resistencia de aislamiento y fuga en húmedo en laminados acabados para confirmar que el encapsulante seleccionado evita la ruptura dieléctrica bajo las tensiones operativas del sistema.
- Tasa de transmisión de vapor de agua: a qué temperatura, humedad y espesor, y si el valor está normalizado a un calibre de referencia o se cita al calibre suministrado.
- Resistividad volumétrica: a qué temperatura y campo, porque el valor se mueve por órdenes de magnitud en el rango que ve un módulo.
- Liberación de ácido: si el proveedor informa la evolución de acetato o solo un cambio de pH, y después de cuántas horas de calor húmedo.
- Retención de la resistencia al pelado: valor inicial más retención tras calor húmedo y tras UV, informados por separado, porque una película puede pasar uno y fallar el otro.
- Ventana de laminación: su anchura en segundos y grados, el objetivo de curado recomendado, y si la película tolera la segunda pasada que exige el retrabajo.
Luego una pregunta fuera de la ficha técnica. Cambiar el tipo de película, el espesor o el proveedor convierte el módulo en un producto modificado a ojos de las normas de cualificación, y que las células no cambien no es un argumento; IEC TS 62915 expone lo que un cambio de material te obliga a reensayar, y es más barato leerlo antes del cambio que después. Si la película funciona en tu conexión existente es la segunda pregunta.
De dónde vienen estos números
Los cinco cometidos y sus firmas de fallo, el módulo de 2382 por 1134 mm con unos 5,4 m² de película en dos capas y 2,2 a 2,7 kg, la cifra de 10 millones de m² por GW, la cuota del 3 al 4 % del coste del módulo, las tasas de 25 y 3 g/m²·24h, la brecha de resistividad de uno a dos órdenes, el contenido de acetato de vinilo del 28 al 33 %, los valores de expansión del vidrio en torno a 9, el cobre en torno a 17 y el silicio en torno a 3 ppm/K, la célula de 130 µm, y toda cuota de mercado aquí proceden de dos artículos en chino de una serie sobre materiales fotovoltaicos, uno sobre lo que hace la película y otro sobre la familia de películas. Ambos son material para profesionales, y ambos etiquetan sus cifras como valores publicados habituales en lugar de mediciones de un producto concreto.
Tres cifras necesitan una advertencia. La cuota de coste es del 3 al 4 % en el primer artículo y del 4 al 7 % según otros cómputos, así que trátala como un rango que depende del periodo y de lo que se cuente. La estructura de mercado de 2024 se informa dos veces y las dos no coinciden: una sitúa el EVA transparente cerca de cuatro décimas, el EPE cerca de tres décimas, y el EVA blanco y el POE cada uno justo por encima de una décima, mientras que otra sitúa el EVA transparente en 41,6 %, el EPE en 37,0 % y el POE puro cerca de 13,2 %. Dos instituciones, dos definiciones, así que quédate con la tendencia y no con el nivel: la cuota de EVA está cayendo y la familia POE no. Y los 2,70 m² por cara son aritmética sobre el tamaño del módulo, no una película medida.
La tabla de búsqueda inversa es de nuestra construcción, no un resultado publicado. Emparejar un modo de fallo con un tipo de película se deduce de los mecanismos que describen las fuentes, pero clasificar qué fallo deberías temer primero es un juicio sobre tu producto, tu clima y la tensión de tu sistema, y nadie lo ha medido. La ventana de laminación y las observaciones de suministro proceden de la experiencia en línea; la transmisión, la resistividad, la expansión y las cifras de mercado son de las fuentes.
Preguntas frecuentes
P: ¿El POE siempre supera al EVA en fiabilidad?
No. Gana en agua, iones y ácido y devuelve ventana de proceso y margen de adhesión. En un módulo de vidrio simple en un clima suave, con la retención de pelado aguantando tras calor húmedo, puede que las debilidades del EVA nunca se ejerzan.
P: ¿Por qué la transmisión de vapor de agua es la cifra que la gente cita primero?
Porque predice dos fallos a la vez: con qué rapidez llega el agua para impulsar la hidrólisis, y con qué facilidad se mueven los iones en campo. Ningún encapsulante detiene el agua; solo fija la tasa.
P: ¿Una diferencia de ocho veces en transmisión es una diferencia de ocho veces en vida útil?
No. La tasa de llegada es un término de una cadena que también incluye temperatura, tensión del sistema, sellado de bordes y el ácido que la propia película libera. Trátala como una clasificación, no como un multiplicador de años.
P: ¿Se puede especificar un EPE como si fuera POE?
Solo si especificas el núcleo. Pide la proporción de capas, la resistencia al pelado entre capas y los datos de migración de aditivos. Dos películas EPE de igual espesor total con núcleos distintos son productos diferentes.
P: ¿Qué tiene que ver el PID con la resistividad de volumen?
El campo impulsa los iones de sodio desde el vidrio hacia la célula, y un mejor aislante frena esa deriva, así que la pérdida llega más tarde y más superficial. La corriente de fuga a tensión más calor húmedo bajo polarización es como lo compruebas tras el envejecimiento.
P: ¿Cuándo merece la pena el EVA blanco con el problema de proceso?
En un módulo de una sola cara donde la potencia frontal es la cifra que vendes. La ganancia es real y está limitada por el área de los huecos, así que se reduce a medida que las células crecen y los huecos se estrechan.
P: ¿Una película de conversión cambia los modos de fallo anteriores?
Añade uno y elimina parte de otro. La estabilidad del agente de conversión se convierte en una nueva vía de envejecimiento con su propia curva de decaimiento, y la carga UV sobre la célula y la película frontal disminuye, por lo que se discute en células tipo n.
P: ¿Qué comprobamos primero si los módulos se deslaminan a lo largo de las cintas?
Si es la película o el proceso. Los huecos que siguen las filas de cintas pueden venir de humedad en la película, una rampa de calentamiento que gelifica el borde antes que el centro, o un nivel de vacío que deja aire en la barra colectora. El tipo de película fija el riesgo; la receta decide el día.
Reflexiones finales
Un encapsulante es un conjunto de compensaciones, y un nombre de película es una mala forma de recordarlas. Anota los fallos que tu producto y tu emplazamiento pueden sobrevivir, clasifícalos, compra la película que cubra los dos primeros y presupuesta el resto en la garantía. El material es el 3 al 4 % del coste del módulo, la garantía dura 25 años, y el laminado no se puede reparar. Esa proporción es la razón por la que la decisión merece una tabla en lugar de una costumbre.
OOITech suministra la serie de comprobadores integrales de seguridad fotovoltaica CHT9980A y CHT9981A, que integra hipot, resistencia de aislamiento, continuidad de tierra y prueba de fuga en húmedo en una sola estación para la cualificación de módulos y el control de calidad en línea. Envía tu apilamiento de módulo, lista de materiales o muestras de prueba a nuestro equipo de ingeniería para evaluar el rendimiento de aislamiento de tu encapsulante y los márgenes de tu receta.