La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Resistencia de contacto MC4: el engarzado en campo es el eslabón débil
Índice
Respuesta rápida: Un conector falla en un solo lugar: la interfaz donde se encuentran dos superficies metálicas, y el calor que genera sigue I²R. A 15 A, una unión de 0,2 mΩ disipa unos 0,045 W, lo que no es nada. A 5 mΩ son unos 1,1 W. A 50 mΩ son 11 W dentro de un área del tamaño de una uña, y el circuito desde ahí hasta una carcasa fundida y un arco de CC no tiene freno. Nada más en una lista de materiales depende tanto de quién hizo el trabajo. Los conectores preterminados de fábrica llegan con un engarzado hecho en una prensa calibrada, un troquel verificado y un ensayo de tracción por muestreo. Los conectores ensamblados en campo muestran un par de apriete de la tuerca insuficiente unas 24 veces más a menudo, y una investigación de 2019 sobre incendios en tejados neerlandeses atribuyó más del 80 por ciento de sus casos a fallos de instalación de conectores o a acoplamientos cruzados. La variable sobre la que puedes actuar no es la marca ni la clasificación. Es dónde se hizo el engarzado, y si se registró el par de apriete.
Dos conectores con el mismo número de referencia pueden salir de dos fábricas con una diferencia de diez veces en la calidad de la unión. El plástico es idéntico. La diferencia es un engarzado, un troquel y un valor de par de apriete que nadie anotó.
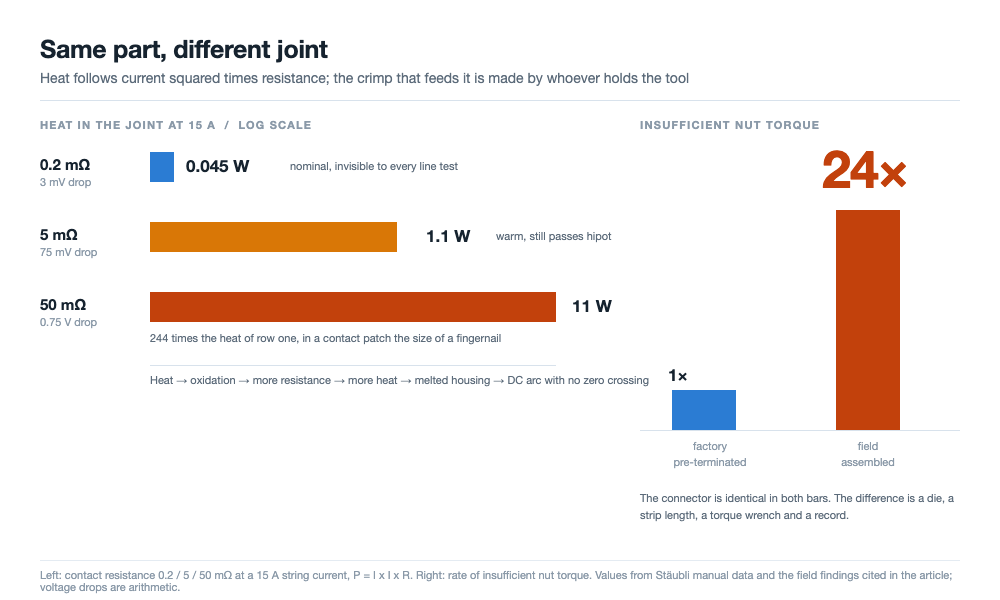
La aritmética: 11 W en una uña
La resistencia de contacto es la única causa raíz que merece la pena seguir, porque cualquier otro modo de fallo o bien la aumenta o bien es aumentado por ella. La entrada de agua corroe el contacto, un resorte relajado reduce la presión, un barril flojo estrecha el camino. Los tres llegan como un solo número, y ese número se convierte en calor.
Con una corriente de string de 15 A, un par acoplado se comporta así:
| Resistencia de contacto | Caída a 15 A | Calor en la unión | En servicio |
|---|---|---|---|
| 0,2 mΩ | 3 mV | 0,045 W | Nominal para un par nuevo, invisible para cualquier prueba de línea |
| 5 mΩ | 75 mV | 1,1 W | Tibio al tacto, supera una prueba de aislamiento de todos modos |
| 50 mΩ | 0,75 V | 11 W | Calentador del tamaño de una uña, la carcasa se ablanda, el riesgo de arco aumenta |
Once vatios no suenan a mucho hasta que los divides por el área. Un par acoplado presenta una zona de contacto de unos pocos cientos de milímetros cuadrados, por lo que la densidad de potencia ablanda una carcasa de PA muy por debajo de su límite de 115 °C.
Entonces el circuito se cierra sobre sí mismo. El calor acelera la oxidación del recubrimiento, la oxidación aumenta la resistencia, la resistencia aumenta el calor, y el resorte que mantiene la presión de contacto se relaja a medida que el metal cede. El final es una carcasa fundida y un arco de CC, que no tiene cruce por cero para extinguirse, así que una unión caliente acaba en incendio.
Cada cifra ahí es una propiedad de la unión, no del producto.
Las lamas paralelas compran tiempo, no inmunidad
El sistema de contacto de un MC4 es una banda MULTILAM: un anillo de láminas estampadas de aleación de cobre, con lamas de modo que cada lámina es un resorte independiente, encajado en la pared del zócalo. Cada lámina se encuentra con el pin de 4 mm en su propio punto, y todos esos puntos están en paralelo.
Esa geometría ofrece tres cosas, y se degradan según calendarios distintos. Los puntos en paralelo dividen la corriente, por lo que la resistencia de contacto es baja, nominalmente por debajo de 0,2 mΩ para un MC4-Evo 2. Las láminas se mantienen elásticas a través de los ciclos térmicos, por lo que la presión de contacto no sigue a la carcasa. Y un punto degradado no abre el circuito, por lo que la unión se deteriora gradualmente en lugar de en un escalón.
Gradual no es seguro, y aquí es donde se sobreinterpreta la reputación del formato. La banda de lamas protege la interfaz pin-zócalo. No protege el barril donde se engarzan los hilos del cable. Esa unión está en serie, no tiene redundancia, y el fabricante del conector no la hace. Quien pela el cable, inserta el haz y cierra el troquel la hace, y en una azotea eso es un técnico con una herramienta manual.
Cuatro defensas, y una de ellas sale de fábrica sin hacer
La pieza está construida en torno a cuatro barreras, y ayuda saber quién realiza cada una, porque eso decide si se detecta un defecto.
| Defensa | Qué protege | Quién la realiza | Verificada después |
|---|---|---|---|
| Banda de contacto | Resistencia en el pin | Fabricante del conector | Solo mediante medición |
| Sellado: junta tórica de interfaz, prensaestopas en la cola del cable, cerrado por la tuerca de bloqueo | La vía de corrosión | El fabricante en la interfaz, el instalador en el prensaestopas | Visualmente, no la compresión |
| Pestillo: se necesita herramienta para desbloquear | Separación bajo viento y carga del cable | Fabricante | Sí, visiblemente enclavado |
| Material y terminación: cobre estañado, PA UL94-V0, probado en niebla salina, engarzado en frío | Entorno y calidad de la unión | El fabricante para el material, el instalador para el engarzado | Altura del engarzado, solo por muestreo |
La afirmación de sellado es IP65 o IP68, con un valor manual de 1 m durante 168 horas. El pestillo existe por una razón regulatoria tanto como mecánica: desde 2008 el Código Eléctrico Nacional de EE. UU. exigía que los conectores fotovoltaicos necesitaran una herramienta para abrirse, y un pestillo autobloqueante lo cumplía en una sola pieza, que es en gran parte la razón por la que este formato sobrevivió. La tensión nominal es 1500 V CC según IEC y UL, y el siguiente escalón cambia la cualificación que necesita la pieza, no la física en el contacto: el paso a 2000 V recae sobre este mismo componente.
Lee de nuevo la última columna. Tres barreras son propiedades de la pieza tal como se envía. La cuarta, la terminación, es un proceso realizado por una persona, y es la única cuya calidad no deja rastro.
Qué exige la regla del mismo fabricante a una línea
IEC 62852 cubre los conectores, IEC 62548 cubre el diseño de la matriz, IEC 60364-7-712 cubre las instalaciones fotovoltaicas. Las tres exigen que las dos mitades que se acoplan provengan del mismo fabricante y del mismo tipo, y la IEC 61730-1 ahora exige el tipo de conector en la placa de características del módulo. Para una fábrica de módulos, esas cláusulas aterrizan en tres lugares.
- La lista de materiales deja de ser local. Si el inversor, la caja de combinación o el optimizador se suministran con un tipo de conector específico, tu cable de salida tiene que coincidir con él o el instalador armará un par mixto en obra. Lo que la mezcla hace con las clasificaciones está en la comparación entre MC4 y MC4-Evo 2; lo que importa aquí es que el emparejamiento se decide en compras, meses antes de que alguien vea un tejado.
- La marca en la placa de características convierte el conector en una característica declarada. Una sustitución deja de ser una comodidad de compras y pasa a ser un cambio en un documento certificado, que se audita.
- La segunda fuente por precio traslada la interfaz al instalador. Tu cable de salida se encuentra con un dispositivo que no elegiste, y la persona que los une no puede saber que las mitades nunca fueron cualificadas como par.
Nada de eso aboga por una sola marca por sí misma. Aboga por tratar el conector como una frontera de sistema, que es lo que lo convierte una entrada en la placa de características.
El engaste se hace en el lugar equivocado
Aquí está el número que debería reorganizar cómo piensas sobre la pieza. Un conector ensamblado en campo muestra un par de apriete de tuerca insuficiente unas 24 veces más a menudo que uno preterminado de fábrica. No un 24 por ciento más a menudo. Veinticuatro veces.
Izquierda: una cantidad física, el calor a 15 A, que sube de 0,045 W a 0,2 mΩ a 11 W a 50 mΩ. Derecha: una relación de proceso, los conectores ensamblados en campo alcanzan un par de apriete de tuerca insuficiente unas 24 veces más a menudo que los preterminados de fábrica.
Eso es aproximadamente un orden de magnitud, y separa un proceso de una improvisación. Un engaste de fábrica se hace en una prensa con una matriz adaptada al conector y al cable, a una longitud de pelado establecida, con la altura del engaste verificada contra un plano. Un engaste en campo usa cualquier herramienta que haya en la furgoneta, con una sola mano en altura y con guantes, y casi nunca con un registro.
Estandarizamos este paso en nuestra línea de ensamblaje adaptando matrices calibradas a las secciones transversales de los cables, verificando las dimensiones del engaste contra los planos para que la resistencia de contacto inicial se mantenga en el nivel nominal de 0,2 mΩ bajo 15 A.
El par insuficiente daña dos cosas a la vez. La tuerca de bloqueo comprime el sello del prensaestopas en la cola del cable, y fija el cable. Un par demasiado bajo deja el sello sin comprimir, lo que abre una vía de humedad hacia el barril, y deja el conductor sin sujeción, por lo que el flujo en frío de los hilos afloja la unión y la resistencia sube. Un error, dos modos de fallo, ninguno visible desde fuera.
El par es el elemento que nadie registra
Un valor de par es la evidencia más barata en una planta fotovoltaica y la que más a menudo falta. Con una llave ajustada a un valor y firmada, la discusión tras un fallo es sobre el valor. Hecho a ojo, es sobre la memoria. La cifra de 24 veces es lo que ocurre cuando un paso calibrado se convierte en uno no calibrado.
Cada ciclo de acoplamiento cuesta resistencia
El acoplamiento no es gratis. Las cifras reportadas sitúan el aumento de resistencia en alrededor del 10 por ciento tras 10 ciclos y alrededor del 30 por ciento tras 50, porque cada ciclo desgasta el recubrimiento y los residuos permanecen en la banda. La puesta en marcha se convierte en un proceso de desgaste: cada reconexión para una prueba deja la resistencia más alta.
De ahí se derivan dos hábitos, ambos gratuitos. Nunca acoples ni desacoples bajo carga, porque un arco de CC a 15 A erosiona el contacto de una forma que ninguna limpieza recupera. Pon una tapa antipolvo en cualquier conector que vaya a quedar sin acoplar, porque la exposición abierta daña el contacto y la cara de sellado, las dos superficies en las que se basa la clasificación IP.
| Dimensión | Preterminado de fábrica | Ensamblado en campo | Evidencia conservada por |
|---|---|---|---|
| Herramienta de engaste | Prensa calibrada, matriz adaptada | Herramienta manual, a menudo sin especificar | Línea |
| Par de apriete | Ajustado por máquina | Una llave si hay una en el kit, rara vez registrado | Instalador |
| Verificación tras el cierre | Prueba de tracción por muestra, altura de engaste por plano | Ninguno | Calidad |
| Tasa de par insuficiente | Nivel de referencia | Unas 24 veces la referencia | No asignado |
Cómo se ve 24 veces una vez que está en un tejado
Dos estudios europeos apuntan en la misma dirección desde extremos opuestos. En los Países Bajos, una investigación de TNO sobre incendios en tejados fotovoltaicos publicada en 2019 atribuyó más del 80 por ciento de los casos estudiados a fallos de instalación de conectores o a conectores cruzados. En el Reino Unido, un estudio de BRE de 2017 también incluyó los conectores de CC entre los principales puntos de origen de incendios. Ambos nos llegan a través de una revisión de PV Tech, no de los originales, lo que afecta a la precisión y no a la dirección.
Leer esos porcentajes con honestidad
Una investigación de incendios es una muestra sesgada: retiene los fallos lo bastante graves como para investigarlos y ninguno de los cuasi accidentes que una planta deja pasar. Así que el 80 por ciento no es la probabilidad de que un conector provoque un incendio. Es lo que se encontró cuando los incendios se atribuyeron a una causa, y dice que los conectores dominan esa lista.
El trabajo con conectores es de alta consecuencia y baja visibilidad. Nada en un cronograma de obra recompensa un prensaestopas apretado con par, y nada falla cuando el paso se hace. El fallo aparece años después, en una unión que ya era marginal cuando se desmontó el andamio.
La última interfaz eléctrica antes de que el módulo se embale
Un módulo sale de la línea con dos cables y dos conectores, y esas son las últimas interfaces eléctricas que toca la fábrica. Todo lo anterior está dentro de un proceso con mediciones asociadas. El conector es donde el producto se convierte en una instalación.
Ese es el argumento para tratar la terminación como un proceso de línea. Cuatro controles soportan la mayor parte del peso.
- Preterminar en la planta que fabricó el módulo. El cable se corta, se pela y se engasta en el mismo edificio, con la matriz y la prueba de tracción bajo tu control. La máquina de soldadura de cajas de conexiones cierra la caja sobre el cable y el encapsulado de la caja sella el interior, pero nada en la caja protege el engaste fuera de ella.
- Trate el troquel y el cable como una sola especificación. Conector, cable y troquel son tres partes de un mismo engaste. Cambie el proveedor de cable y el número de troquel puede cambiar, y una prueba de tracción sobre la combinación antigua no demuestra nada sobre la nueva.
- Registre el par de apriete para cualquier cosa hecha a mano. Si un paso no se puede hacer a máquina, necesita una herramienta con un ajuste y una firma, que es lo único que hace auditable la cifra de 24 veces.
- Verifique la unión, no solo el aislamiento. Una prueba de hipot y una de continuidad aprueban un barril flojo a baja corriente, porque ninguna mide la resistencia de la unión. Una lectura de cuatro hilos sí lo hace.
Tres de esos cuatro son procedimientos en lugar de compras, y el cuarto utiliza un instrumento que la mayoría de las líneas ya posee. El riesgo reside en un paso, no en una especificación.
Preterminado o terminado en campo: el verdadero intercambio
La terminación en campo sobrevive por la logística. El cable a granel se envía en un carrete y se corta a medida en obra, así que nada se desperdicia en una tirada de 40 m. Los conductores preterminados se envían a una longitud fija con el conector ya engastado, y una longitud incorrecta es desperdicio. En un trabajo en azotea lleno de tiradas cortas e irregulares, esa diferencia es dinero real.
El intercambio es un ahorro logístico frente a la eliminación de un proceso de la ruta crítica. La terminación en campo toma un paso con una tasa de par insuficiente 24 veces mayor y se lo entrega a quien tenga la menor supervisión, calibración y registro.
Qué demuestra una prueba de tracción, y qué no
Una prueba de tracción demuestra que un troquel específico, sobre un cable específico, a una longitud de pelado específica, produjo una unión por encima de un umbral en las muestras tomadas. No demuestra el sellado ni el par de la tuerca, y no dice nada sobre las unidades que no se muestrearon. El muestreo valida un proceso, nunca una unidad.
Combinamos pruebas de tracción destructivas en lotes de muestra con comprobaciones eléctricas de cuatro hilos, confirmando que las terminaciones engastadas mantienen la sujeción mecánica mientras mantienen la resistencia de contacto cerca del nivel de 0,2 mΩ antes de que los cables se enruten hacia las cajas de conexiones.
La cuestión de la responsabilidad viene después. Un conector que falla dos años más tarde es una discusión entre un fabricante de módulos, un proveedor de cables, un instalador y una marca. Si el engaste se hizo en su fábrica, hay una sola parte implicada, lo que normalmente vale más que la diferencia de flete.
De dónde vienen estos números
Los valores de producto y los hallazgos de campo aquí provienen de un artículo técnico en chino sobre el conector MC4, que cita manuales de Stäubli y una reseña de PV Tech sobre fallos de conectores. Cada cifra anterior proviene de él: los tres casos de resistencia con sus resultados en vatios a 15 A, el valor nominal de 0,2 mΩ, la clasificación IP65/IP68 a 1 m durante 168 horas, UL94-V0, el límite de 115 °C, la proporción de 24 veces, los aumentos del 10 y 30 por ciento tras 10 y 50 ciclos, los hallazgos de TNO y BRE y la cláusula NEC de 2008.
Tres cosas son nuestras. La columna de caída de tensión es aritmética: 15 A a través de 0,2, 5 y 50 mΩ da 3 mV, 75 mV y 0,75 V. La afirmación de que la banda de lamas no protege el engaste del barril, y la asignación de cada defensa a una parte en la segunda tabla, son nuestra lectura y no la de la fuente.
Dos elementos son práctica eléctrica común y no hallazgos: un arco de CC no tiene cruce por cero y no se autoextingue, y el flujo en frío de los hilos afloja una unión que nunca se apretó por completo. Los porcentajes de TNO y BRE nos llegan a través de la reseña de PV Tech y no hemos leído ninguno de los originales, así que rastréelos antes de que entren en una especificación. El patrón de ensayo de tipo es el de la lista de pruebas de fiabilidad de módulos: un ensayo de tipo demuestra un diseño, no una instalación.
Preguntas frecuentes
P: ¿Importa más la resistencia de contacto que la corriente nominal?
En una unión nueva, no. La clasificación es lo que la pieza está certificada para soportar, y un par nuevo ignora la resistencia. La diferencia es que solo la resistencia cambia en obra.
P: ¿Por qué es peor un engaste en campo cuando el conector es el mismo?
Porque el conector es una de tres entradas, junto con el troquel y el operario. Una fábrica fija ambos y muestrea la resistencia a la tracción; un kit de campo los deja en manos de quien sostiene la herramienta.
P: ¿Cuánta resistencia añade el reconectado?
Alrededor del 10 por ciento tras 10 ciclos y alrededor del 30 por ciento tras 50, según las cifras reportadas en la fuente. Eso es pequeño frente a 0,2 mΩ y grande frente al margen en el que confiaba.
P: ¿Puede una medición de cuatro hilos detectar un engaste defectuoso?
Detecta la resistencia que produce un engaste defectuoso. Un medidor de dos hilos también lee la resistencia de su propio conductor, así que a estos valores la lectura está dominada por lo incorrecto. Una comprobación de cuatro hilos contra una unión de referencia conocida soluciona eso.
P: ¿La cifra de 24 veces se refiere solo al par de apriete?
Se indica para un par de tuerca insuficiente, y el par es el indicador más claro porque es medible y casi nunca se mide. La longitud de pelado, la inserción de hilos y la elección del troquel muestran la misma brecha, sin registrar.
P: ¿Demuestran los estudios de TNO y BRE que los conectores causan incendios?
Muestran que cuando se investigaron y rastrearon incendios en azoteas, los conectores fueron el factor dominante, con más del 80 por ciento de los casos neerlandeses vinculados a fallos de instalación o apareamiento cruzado. Eso no es una tasa de fallos.
P: ¿Debería una línea de módulos preterminar sus conductores?
Debería decidirlo deliberadamente. La preterminación mantiene un proceso medible dentro de su fábrica; la terminación en campo ahorra logística en tiradas cortas e irregulares. La elección debería depender de quién posee la evidencia cuando falla una unión.
P: ¿Qué exige la regla del mismo fabricante a una fábrica?
Que se elija pensando en el dispositivo aguas abajo, se declare en la placa de características según IEC 61730-1, y no se sustituya sin un cambio de documentación. Tres normas exigen mitades de acoplamiento del mismo fabricante y tipo.
Reflexiones finales
El conector no es un producto básico ni tampoco una hoja de especificaciones. Es una unión que alguien hace. Cada barrera en el diseño, la banda de lamas, las juntas tóricas, el pestillo, la carcasa ignífuga, protege un contacto que se mantiene a 0,2 mΩ solo si el engaste se cerró correctamente. Veinticuatro veces no es una brecha de proceso pequeña. Es la diferencia entre un producto que puede certificar y una instalación que solo puede esperar.
Suministramos el Comprobadores integrales de seguridad fotovoltaica CHT9980A y CHT9981A para verificar hipot, resistencia de aislamiento y continuidad de tierra en módulos solares terminados y conjuntos de conductores. Envíenos su pila de módulos, planos de cables o muestras de conectores para su evaluación y determinar los parámetros de prueba adecuados para su línea de producción.