¿Por qué el factor de llenado revela la producción en masa de células solares?
Índice
Respuesta rápida: El factor de llenado es la relación entre la potencia máxima de una célula y el producto de su tensión de circuito abierto y su corriente de cortocircuito, y es el parámetro que revela los defectos de producción en masa antes que los otros dos. Una célula puede mantener su tensión y su corriente mientras su factor de llenado disminuye, porque el factor de llenado es donde aparecen la resistencia en serie y las pérdidas por derivación. La resistencia en serie proviene de la metalización, los contactos y las uniones de las cintas; las pérdidas por derivación provienen de defectos que permiten que la corriente evite la unión. En un entorno de producción con una capacidad en el rango de 150 GW a 200 GW, una deriva del factor de llenado en un lote es la señal más temprana de que un paso de horneado cerca de 800 °C o una etapa de proceso posterior cerca de 200 °C se ha salido de la ventana. Por eso el factor de llenado se monitorea continuamente y no solo en la prueba final.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
¿Por qué el factor de llenado revela primero los defectos de producción en masa de las células solares?
Introducción: El factor de llenado no es un parámetro aislado. Comprime la resistencia de contacto, las fugas, la formulación de la pasta, la serigrafía, el horneado y la ventana del proceso LECO en una sola curva I-V.
La eficiencia muestra el resultado, mientras que el FF revela lo que está sucediendo en la línea de producción
La industria fotovoltaica se ha expandido rápidamente bajo la transición energética global. La capacidad de producción mundial de módulos fotovoltaicos ya ha superado los 200 GW, con una producción anual que se mantiene por encima de los 150 GW. Al mismo tiempo, la tecnología PERC ha entrado en la etapa final de su ciclo de vida. La eficiencia de conversión en producción en masa ha aumentado hasta el 23,5 % y avanza con dificultad hacia un techo teórico de alrededor del 24 %. Obtener más ganancias se está volviendo mucho más difícil.
Desde la perspectiva del costo de fabricación, el costo no relacionado con el silicio de las células PERC se ha comprimido a alrededor de 0,2 RMB por vatio, lo que deja un margen limitado para más reducciones. Por lo tanto, la industria se ha desplazado hacia tecnologías de tipo N de alta eficiencia como TOPCon, la tecnología de heterounión, o HJT, y las células de contacto posterior. El objetivo es abrir un nuevo espacio de beneficios mediante una mayor eficiencia y una mayor bancabilidad de los proyectos.
La eficiencia de conversión es claramente importante al evaluar una generación de tecnología de células solares. Sin embargo, en una línea de producción en masa real, la tensión de circuito abierto, o Voc, y la corriente de cortocircuito, o Isc, a menudo se estabilizan dentro de rangos relativamente estrechos. En ese momento, el factor de llenado se convierte en un indicador decisivo del rendimiento final de producción y en una señal sensible de pequeñas fluctuaciones del proceso.
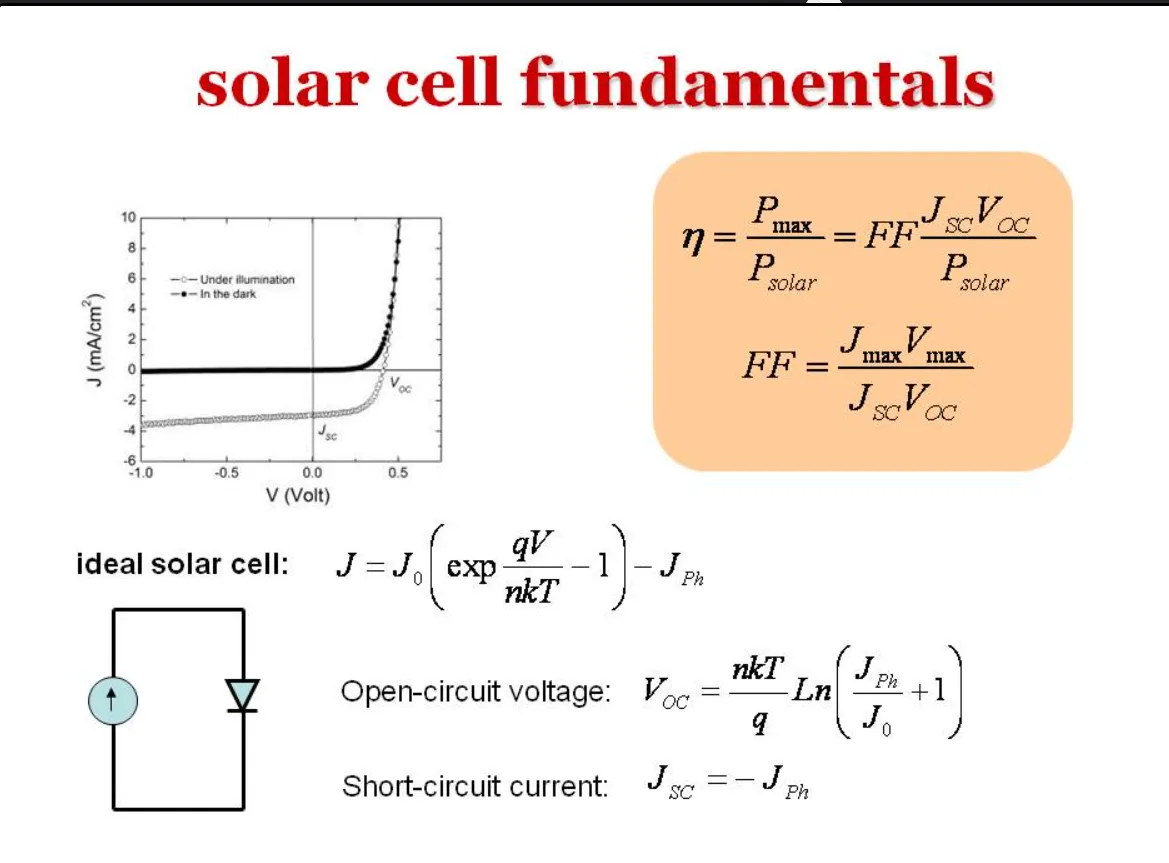
Geométricamente, el factor de llenado mide la cuadratura de la curva característica I-V de una célula solar. Es la relación entre el rectángulo real de potencia máxima y el rectángulo teórico formado por Voc e Isc. El valor siempre es inferior a 1. En condiciones ideales, el FF máximo de una célula solar de arseniuro de galio puede acercarse a 0,89. El límite teórico para una célula solar comercial típica de silicio cristalino es de aproximadamente 0,83 a 0,85.
Una línea de producción no es un modelo ideal. Un contacto de metalización deficiente, fugas relacionadas con el grabado, una formulación de pasta desequilibrada o una ventana de horneado desplazada pueden perturbar las interfaces de contacto microscópicas. Estos defectos son muy sensibles a la acumulación de calor. Finalmente aparecen como variaciones bruscas en la resistencia parásita y a menudo se exponen primero mediante una disminución del FF.
Fórmula: Relación entre la eficiencia de conversión y el FF
η = Pmax / Pin = (Voc × Isc × FF) / Pin
Significado: Cuando Voc e Isc permanecen relativamente estables, una pequeña fluctuación del FF pasa directamente a la eficiencia de conversión final.
Fórmula: Definición del factor de llenado
FF = Pmax / (Voc × Isc) = (Vmp × Imp) / (Voc × Isc)
Significado: El FF mide la cuadratura de la curva I-V. En términos prácticos, muestra con qué eficacia una célula convierte su salida eléctrica teórica en potencia máxima real.
El núcleo físico del FF: la tensión entre Rs y Rsh
Para entender por qué el FF es tan sensible a las condiciones de fabricación, es necesario volver al modelo de circuito equivalente de una célula solar. Los portadores fotogenerados se desplazan y difunden a través del cuerpo de silicio antes de ser recolectados por el circuito externo. Las pérdidas de energía son inevitables durante este proceso.
A nivel eléctrico macroscópico, estas pérdidas se representan mediante la resistencia parásita. Los dos componentes principales son la resistencia en serie, Rs, y la resistencia en derivación, Rsh.
La resistencia en serie representa toda la resistencia física directa que encuentra la corriente cuando fluye hacia la carga externa. Es el resultado combinado de la resistencia del volumen de la oblea de silicio, la resistencia de contacto entre los electrodos frontal y posterior y el silicio, la resistencia de transporte lateral del emisor, la resistencia de los dedos y las barras colectoras y, a nivel de módulo, la resistencia de las cintas de interconexión.
Entre estos contribuyentes, la resistencia de contacto metal-semiconductor y las variaciones en la concentración de dopaje del emisor y la profundidad de la unión son algunas de las variables menos estables en la producción en masa. También se encuentran entre las causas más probables de un aumento brusco de Rs. La resistencia en serie tiene una fuerte correlación negativa con el factor de llenado de la célula.
En la curva I-V, cuando Rs aumenta, la pendiente de la región de polarización directa cerca de Voc disminuye y la curva se vuelve más plana. A nivel macroscópico, una mayor resistencia en serie reduce la potencia de salida máxima y hace bajar el FF.
La resistencia en derivación refleja el nivel de fuga eléctrica interna. Idealmente, Rsh debería tender a infinito, sin dejar ninguna trayectoria de derivación para los portadores fotogenerados. En la fabricación real, las fugas en los bordes, las dislocaciones cristalinas y la pasta metálica que penetra en la unión PN pueden crear trayectorias de corriente no deseadas.
Una Rsh más baja significa más corriente de fuga interna. Este efecto de derivación reduce la corriente que pasa a través de la unión PN funcional y disminuye la tensión de operación. El problema se vuelve más visible bajo baja irradiancia porque la corriente fotogenerada ya es débil, lo que hace que la fuga sea una parte mayor de la corriente total.
Fórmula: Ecuación de la célula solar incluyendo la resistencia parásita
I = IL - I0 × { exp[q(V + I×Rs)/(n k T)] - 1 } - (V + I×Rs) / Rsh
Significado: Rs obstruye la salida de corriente, mientras que Rsh crea una trayectoria de fuga. Ambos reducen el FF.
Fórmula: Condición del punto de máxima potencia
d(I×V) / dV = 0
Significado: El punto en el que la potencia alcanza su máximo en la curva I-V es el origen del valor de Pmax utilizado en las pruebas de producción.
Fórmula: Resistencia en derivación normalizada
RCH = Voc / Isc; rsh = Rsh / RCH
Significado: La normalización con la resistencia característica RCH permite comparar en la misma escala celdas de diferentes tamaños y clases de corriente.
Fórmula: Efecto aproximado de la resistencia en derivación sobre el FF
FFsh ≈ FF0 × (1 - 1 / rsh)
Significado: Cuanto menor sea la Rsh, más grave será la fuga y mayor la pérdida de FF resultante.
¿Qué problemas de producción corresponden a Rs y Rsh?
Desde una perspectiva de ingeniería, el FF es valioso no porque simplemente indique que la eficiencia ha caído. Ayuda a los ingenieros a determinar por qué ha caído la eficiencia. La resistencia en serie y la resistencia en derivación afectan a diferentes regiones de la curva I-V, por lo que pueden señalar distintos defectos de fabricación.
Fórmula: Pérdida térmica causada por la resistencia en serie
Ploss ≈ I² × Rs
Significado: En condiciones de alta corriente o alta irradiancia, la pérdida de potencia causada por Rs aumenta con el cuadrado de la corriente.
| Condición de resistencia parásita | Cambio en la curva I-V | Efecto macroscópico | Causas probables en la línea de producción |
|---|---|---|---|
| La resistencia en serie, Rs, aumenta | La pendiente en la región de polarización directa cerca de Voc disminuye | El FF cae, la pérdida térmica se vuelve mayor bajo alta irradiancia y el Isc puede disminuir ligeramente | Contacto deficiente del electrodo frontal o trasero, alta resistividad volumétrica de la pasta, dedos rotos o cocción insuficiente |
| La resistencia en derivación, Rsh, disminuye | La pendiente cerca de Isc y en la región de polarización inversa aumenta | El FF cae, la fuga reduce el Voc y el rendimiento con poca luz se deteriora más bruscamente | Aislamiento de bordes incompleto, penetración de la unión PN causada por sobrecocción, defectos cristalinos o microporos en la película de pasivación |
Contacto deficiente: el talón de Aquiles de la metalización
En el flujo de proceso desde la oblea de silicio hasta la celda terminada, la serigrafía y la cocción de metalización son etapas críticas que determinan el rendimiento eléctrico. La serigrafía es madura y rentable, pero su mecanismo de contacto físico puede crear problemas tanto de resistencia en serie como de resistencia en derivación.
Las celdas modernas de alta eficiencia suelen utilizar pasivación dieléctrica trasera y estructuras de contacto metálico local para reducir la tasa de recombinación superficial de los portadores en la cara trasera. Como una capa dieléctrica aislante se sitúa entre el metal y el cuerpo de silicio, el contacto local debe formarse mediante apertura por láser o grabado asistido por pasta. Si la calidad de la apertura es deficiente o la aleación es insuficiente, el metal y el semiconductor no pueden formar un contacto óhmico fiable.
Un estudio de celdas con contactos de electrodo trasero local serigrafiados mostró que un contacto deficiente hizo que la resistencia en serie aumentara hasta 21,34 mΩ. La eficiencia de conversión alcanzó solo el 8,95%, muy por debajo del nivel del 17,44% de una celda convencional con campo de superficie trasera de aluminio.
Los investigadores intentaron recuperar el FF ajustando el nivel de dopaje de la pasta de aluminio trasera. A medida que aumentaba el contenido de aluminio, la profundidad de aleación mejoraba y la resistencia en serie disminuía. Cuando el contenido de aluminio alcanzó un nivel crítico del 60%, la Rs se redujo en 11 mΩ en comparación con la condición sin dopaje. Esto elevó la eficiencia de conversión en 2,59 puntos porcentuales absolutos.
Sin embargo, una vez que el contenido de aluminio se volvió demasiado alto, el exceso de aluminio alteró la red conductora en la región de contacto. La resistencia en serie entonces comenzó a aumentar de nuevo.
QFLS: separar los defectos del material de los defectos de fabricación
Cuando una línea de producción muestra una reducción generalizada del FF, una de las preguntas más difíciles es si la pérdida proviene de una recombinación no radiativa excesiva dentro del material o de una resistencia parásita introducida durante la serigrafía y la cocción.
La división del nivel cuasi-Fermi, o QFLS, es una herramienta de diagnóstico importante en esta situación. En términos físicos, la QFLS determina el límite de voltaje teórico de un dispositivo fotovoltaico cuando no se produce extracción externa de carga. La diferencia entre la QFLS y el límite radiativo revela directamente las pérdidas por recombinación no radiativa causadas por defectos del material o impurezas.
Midiendo la QFLS ópticamente y combinándola con un análisis pseudo J-V sin contacto, los investigadores pueden eliminar la influencia de la resistencia en serie de la medición eléctrica externa.
Si el FF medido está muy por debajo del factor de llenado pseudo derivado de la QFLS, la pérdida generalmente puede vincularse a un contacto de metalización deficiente o a dedos rotos. Si el factor de llenado pseudo ya es bajo, es probable que la recombinación no radiativa esté fuera de control, lo que apunta a un problema intrínseco en la calidad de la oblea o en la pasivación de la interfaz.
Pasta de plata de baja temperatura para HJT: construir una red conductora por debajo de 200°C
A medida que se expanden las tecnologías de tipo N, las celdas HJT y BC imponen requisitos más estrictos a la calidad de la metalización. Por lo tanto, el FF se ha convertido en un indicador importante para evaluar pastas conductoras innovadoras.
Las celdas HJT utilizan una estructura de heterounión de silicio amorfo y silicio cristalino. Esto proporciona una pasivación fuerte, pero la estructura es muy sensible a la temperatura. Para evitar la cristalización y la degradación de las películas de silicio amorfo, las celdas HJT no pueden soportar temperaturas de cocción convencionales superiores a 800°C. Requieren pasta de plata de baja temperatura con una temperatura de curado estrictamente controlada por debajo de 200°C.
La pasta de plata de baja temperatura funciona de manera diferente a la pasta convencional de alta temperatura. La pasta de plata de alta temperatura se basa en la fusión de frita de vidrio a temperaturas elevadas. La frita de vidrio graba la película antirreflectante y promueve el crecimiento de cristalitos de plata hacia el silicio, creando un contacto óhmico de baja resistencia.
La pasta de plata de baja temperatura depende principalmente de partículas de plata suspendidas en un sistema de resina polimérica. Después de que el disolvente se evapora a baja temperatura, las partículas se comprimen entre sí para formar contactos eléctricos físicos.
Este mecanismo generalmente confiere a la pasta de baja temperatura una resistividad volumétrica mayor que la de la pasta de alta temperatura. Puede aumentar la resistencia en serie total de la celda y reducir el FF. Los proveedores de pasta están abordando el problema mediante ingeniería de polvos a escala nanométrica. Las medidas típicas incluyen reducir el contenido de plata y mejorar la finura y la reología de la pasta para que se pueda formar una red conductora densa con un menor consumo de plata.
| Tipo de pasta | Contenido de plata | Condiciones de curado | Resistividad volumétrica | Características del proceso |
|---|---|---|---|---|
| Pasta de plata convencional de baja temperatura | 35%-55%, o tan bajo como 20%-35% | Configuraciones convencionales | Aproximadamente 4-8 μΩ·cm | Finura de aproximadamente 6-8 μm y viscosidad de aproximadamente 155-165 Pa·s |
| Serie AP-01, con disolvente | 33%-41% | Al menos 120°C durante 6-20 minutos | 4.57-7.62 μΩ·cm | Admite impresión de alta relación de aspecto y anchos de línea muy finos |
| Serie AP-02, sin disolvente | 33%-41% | Al menos 110°C durante 5-15 minutos | 4.31-8.53 μΩ·cm | Adecuado para aberturas de malla superiores a 15 μm y velocidades de impresión superiores a 400 mm/s |
Células BC: FF como alarma de fallo de aislamiento en la cara posterior
Si el desafío para HJT radica en la conductividad a baja temperatura, el desafío para las células de contacto posterior radica en los límites microscópicos del diseño de electrodos.
Las células BC eliminan el sombreado de la rejilla metálica frontal y, por lo tanto, pueden impulsar un Isc más alto. La contrapartida es que todos los electrodos positivos y negativos deben disponerse alternadamente a un espaciado muy pequeño en la superficie posterior.
Dentro de esta zona de cableado de alta densidad, un ligero desplazamiento de la serigrafía, la dispersión de la pasta o un pequeño defecto en la capa de aislamiento pueden crear una conexión física entre los electrodos positivo y negativo. Cuando esto ocurre, Rsh puede caer casi a cero.
Un cortocircuito microscópico crea una gran corriente de derivación que drena la tensión de funcionamiento. Voc se colapsa y FF puede caer a cero. Los portadores fotogenerados creados cerca de la superficie frontal también deben recorrer una distancia lateral mayor antes de alcanzar los electrodos de recolección metálicos posteriores. Esto aumenta el riesgo de resistencia en serie acumulada en el volumen y lateral.
Por esta razón, la monitorización de las fluctuaciones de FF es una de las medidas de protección del rendimiento más importantes en una línea de producción de células BC. Cada célula que no supera el umbral de FF puede representar un fallo en el aislamiento de la metalización o en el diseño del transporte de portadores.
La ventana de cocción: tanto la cocción insuficiente como la excesiva son penalizadas por FF
Para las células TOPCon y PERC, la cocción a alta temperatura es uno de los procesos críticos finales. Las obleas de silicio con electrodos metálicos impresos pasan a través de un horno de cinta con una temperatura máxima de alrededor de 800°C. La frita de vidrio en la pasta metálica se funde a través de la capa de pasivación superficial y forma un contacto aleado o directo con el silicio subyacente o el campo de superficie posterior. Esto crea un contacto óhmico y reduce la resistencia en serie.
El proceso es un ajuste delicado. Una temperatura demasiado baja, o una velocidad de cinta demasiado alta, provoca una cocción insuficiente. La frita de vidrio no puede fundirse lo suficiente y puede no lograr grabar a través de la capa de nitruro de silicio o de óxido túnel. Precipitan y penetran en el silicio muy pocos cristalitos de plata. Queda una capa aislante entre el metal y el semiconductor, lo que hace que la resistencia de contacto aumente bruscamente. El lado de polarización directa de la curva I-V se aplana y FF se vuelve anormalmente bajo.
Una temperatura excesiva provoca una cocción excesiva. La pasta metálica se vuelve demasiado agresiva y los cristalitos de plata pueden penetrar una unión PN poco profunda como púas. Esto introduce cortocircuitos y centros de recombinación. La pasivación se daña, Rsh disminuye y la fuga se convierte en un problema grave.
En la inspección EL, el daño de la red cristalina y el fallo de pasivación causados por la cocción excesiva suelen aparecer como patrones nubosos, marcas de agua o marcas de la cinta del horno.
Para ampliar la ventana de proceso, los proveedores de equipos han desarrollado sistemas de cocción e inyección de luz. Estos sistemas combinan un horno de cocción con una cámara de inyección de luz. Después del recocido y la aleación a alta temperatura, la oblea se expone directamente a luz de alta intensidad a una temperatura de aproximadamente 150-350°C.
Los fotones de alta intensidad excitan los portadores y cambian el estado de carga de los átomos de hidrógeno dentro de la oblea y cerca de sus superficies. Esto puede pasivar defectos térmicos microscópicos y enlaces libres creados durante la cocción. Los resultados de las pruebas muestran que este tratamiento puede reducir las marcas de agua en EL y las marcas de la cinta del horno, a la vez que mejora tanto Voc como FF.
LECO: una ruta de no equilibrio a través del conflicto de metalización de TOPCon
Durante la expansión temprana de TOPCon, la metalización frontal se convirtió en un importante cuello de botella de rendimiento. Para reducir la recombinación superficial, la cara frontal de una célula TOPCon tiende a utilizar un emisor más superficial con menor concentración de dopaje.
Una unión poco profunda y un dopaje bajo crean un conflicto para la pasta de plata convencional de alta temperatura que contiene frita de vidrio. Si la pasta no se cuece lo suficiente, la resistencia de contacto permanece extremadamente alta. Si se cuece de forma demasiado agresiva, la unión poco profunda puede ser penetrada, creando fugas y llevando FF hacia cero.
La optimización de contacto mejorada por láser, o LECO, se desarrolló para abordar este conflicto. LECO utiliza un mecanismo fotoeléctrico de no equilibrio térmico. En lugar de aplicar un calentamiento global destructivo a alta temperatura, excita los portadores de carga con un láser de alta intensidad mientras aplica una polarización inversa de alrededor de 10 V o más.
Bajo el efecto combinado de una polarización fuerte y los portadores fotogenerados, los puntos aislantes débiles que quedan sin conectar por la cocción insuficiente sufren una ruptura por avalancha localizada. Los portadores libres son impulsados a través del contacto metal-semiconductor por el campo eléctrico, creando corrientes locales de varios amperios.
Estas corrientes fuertes generan calentamiento Joule localizado en puntos de contacto microscópicos. Esto produce una micrococción en una escala de tiempo de nanosegundos a microsegundos.
LECO cambia la estrategia de cocción de TOPCon de un calentamiento global agresivo a una reparación local dirigida. Los proveedores de pasta pueden diseñar sistemas de frita de vidrio dedicados compatibles con LECO. El proceso convencional de cocción en cinta puede entonces permanecer ligeramente insuficiente para proteger el emisor poco profundo, mientras que LECO crea una ruptura eléctrica localizada en la etapa final y reduce la resistencia de contacto.
Los resultados de validación muestran que las células sin LECO pueden operar cerca del fallo debido a una resistencia de contacto excesiva. Después del tratamiento con LECO, la resistencia de contacto disminuye mientras se conserva la pasivación. FF aumenta, lo que conduce a una ganancia absoluta de eficiencia de conversión de más de 0.2 puntos porcentuales.
LECO todavía tiene un límite de proceso. Si la intensidad de la luz es demasiado baja, la reparación del contacto es incompleta. Si es demasiado alta, pueden producirse ablación de la red cristalina y daño estructural.
Cuando la intensidad del láser alcanza un valor destructivo de 375 MW/cm², FF puede caer de 0.84 a 0.65, una disminución de aproximadamente el 24%. Voc puede disminuir de 0.745 V a 0.695 V, mientras que Jsc cae de 41.8 mA/cm² a 40.8 mA/cm².
La red de contactos microscópicos creada por LECO también tiene un grado de fragilidad térmica de no equilibrio. El análisis EL muestra que cuando una célula tratada con LECO se somete a un segundo ciclo de cocción a alta temperatura, aumentar la temperatura del segundo ciclo de cocción de 280°C a 680°C puede alterar las rutas microconductivas establecidas.
La resistencia de contacto entonces se deteriora de nuevo, el FF se reduce significativamente, y una eficiencia inicial de célula del 26,35% comienza a disminuir.
El FF no es solo un porcentaje. Es el pulso del rendimiento de producción
Mirar dentro de la caja negra de la fabricación de células solares deja claro un punto: el factor de llenado es mucho más que un porcentaje abstracto mostrado en un probador de laboratorio.
A nivel microscópico, el FF es la expresión final de la tensión entre la resistencia en serie y la resistencia en derivación a lo largo de la ruta de transporte de portadores. En una línea de producción, registra los límites de conductividad de la pasta de metalización, la precisión mecánica de la serigrafía, y pequeños cambios en el perfil de temperatura de un horno de cocción por cinta.
En un nuevo ciclo fotovoltaico donde los costos no relacionados con el silicio ya están cerca del mínimo y la expansión de capital se vuelve más exigente, cada tecnología importante de alta eficiencia enfrenta el mismo problema básico.
HJT debe mantener una red conductiva confiable dentro de un límite de curado a baja temperatura. Las células BC deben controlar la fuga entre electrodos positivos y negativos separados por solo una distancia microscópica. TOPCon depende de la cocción, la inyección de luz, y LECO para reparar el contacto mientras protege la pasivación.
El objetivo es siempre el mismo: reducir la resistencia de contacto de la interfaz sin penetrar la unión PN y crear fugas.
Para los fabricantes, perseguir solo el valor de eficiencia absoluta ya no es suficiente. Un sistema de producción más inteligente debería monitorear pequeñas variaciones de FF en tiempo real y combinarlas con métodos de diagnóstico no destructivos como QFLS y análisis pseudo J-V. Esa es la ruta práctica hacia una fabricación más estable de células solares de alta eficiencia de próxima generación.
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
El verdadero valor del FF es su velocidad como alarma de producción. Una línea estable debería rastrear el FF junto con Rs, Rsh, patrones EL, pseudo-FF, temperatura de cocción, y datos de metalización en lugar de tratar cada resultado por separado. Para las tecnologías TOPCon, HJT y BC, este conjunto de datos combinado puede revelar una ventana de proceso a la deriva mucho antes de que la distribución final de eficiencia muestre una pérdida grave de rendimiento.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: