La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Dispensación de pegamento 0BB Puede envenenar el encapsulante reticulación
Índice
Respuesta rápida: En una línea 0BB, la cinta se fija antes de la laminación mediante una fila de pequeños puntos de pegamento, cada uno una fracción de miligramo. En el paso de laminación a 145-155 grados C, las moléculas pequeñas dentro de esos puntos migran hacia el POE o EVA fundido, y si alguna es una amina, un tiol o un inhibidor fenólico, interrumpe la reacción en cadena de radicales de peróxido que construye la red de reticulado. El resultado es un anillo blando, subcurado, alrededor de cada punto, exactamente donde la cinta necesita que la película se adhiera. La película pasa su propia prueba de entrada, el pegamento pasa su propia prueba, y el módulo aún falla más tarde en ciclado térmico o calor húmedo. La firma a buscar es un gradiente: contenido de gel bajo en el punto y normal a unos milímetros de distancia. El POE cae por debajo de su línea primero porque retícula aproximadamente cuatro veces más lento que el EVA.
Ves un anillo blando alrededor de la cinta y recurres al lote de película. La película generalmente está bien. El culpable más probable es el punto de pegamento que debía mantener la cinta quieta.
El anillo blando alrededor de la cinta
0BB elimina la barra colectora y coloca muchas cintas delgadas directamente sobre los dedos de rejilla finos, por lo que la cinta no tiene nada que la mantenga en su lugar hasta que la película cure. En la mayoría de las líneas, la cinta se fija con una fila de pequeños puntos de pegamento, un adhesivo UV o termoestable, para que no se desplace mientras la cadena se apila, se mueve y se introduce en vacío. Cada punto pesa una fracción de miligramo, casi nada frente a una película que pesa varios cientos de gramos.
A laminación el placa funciona cerca de 145 a 155 grados C, y las moléculas pequeñas en el punto se vuelven móviles y se difunden en la película que se ha fundido alrededor de la cinta. Si esas moléculas atacan el peróxido que intenta reticular la película, la cinta termina situada dentro de un anillo de película que nunca terminó de curar. La firma es fácil de pasar por alto porque es local: a unos milímetros de distancia la película se ve y se prueba normal, por lo que el primer instinto es culpar al lote de película en lugar del pegamento.
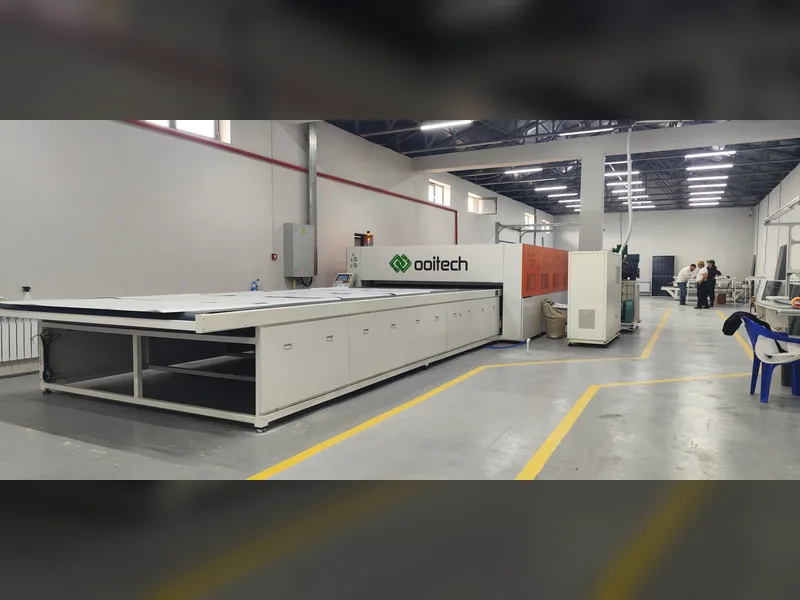
Mantenemos la platina entre 145 y 155 grados C con aceite térmico circulante para mantener un perfil de temperatura estable que evita la difusión desigual mientras la película retícula.
Cómo retícula la película, una reacción en cadena
El POE y el EVA son termoplásticos. Sin reticular, se ablandan y fluyen con la temperatura, y el EVA sin reticular comienza a fundirse cerca de 70 grados C, una temperatura que alcanza el backsheet de un módulo en un día de verano. La fórmula de la película lleva un peróxido orgánico, un peroxocarbonato como TBEC, más un coadyuvante como TAIC. Durante la laminación, la reacción de reticulado funciona como una carrera de relevos. El calor divide el enlace oxígeno-oxígeno del peróxido en un radical alcoxi. Ese radical abstrae un hidrógeno de una cadena polimérica y transfiere el radical a la cadena. Dos radicales de cadena luego se acoplan en un reticulado carbono-carbono, y el coadyuvante ayuda a pasar el testigo a más cadenas.
El nivel de reticulado se lee como contenido de gel: la parte no curada se extrae con un disolvente como xileno, y la porción insoluble que queda es el contenido de gel, medido según IEC 62788-1-6 o GB/T 29848. La regla general de la industria es al menos 75 por ciento para EVA y al menos 60 por ciento para POE, con la especificación del fabricante de la película como autoridad.
La prueba de extracción divide la película en dos partes: la red reticulada que sobrevive y las cadenas no curadas que se disuelven. Una película que marca 75 por ciento es mayormente una red, pero el 25 por ciento que se disolvió es material que nunca se unió a ella, y esa porción es exactamente donde un veneno deja su marca. Por eso el contenido de gel es el número a vigilar cuando un pegamento y una película se encuentran.
Tres venenos que rompen la reacción en cadena
Cualquier cosa que consuma el peróxido, o capture el radical y se niegue a transferirlo, rompe la reacción en cadena. Los aditivos dentro de un punto de pegamento se dividen en tres clases.
| Clase de veneno | De dónde viene | Cómo rompe la reacción en cadena | Qué deja |
|---|---|---|---|
| Amina | Agentes de curado de amina y aceleradores en pegamento termoestable; co-iniciadores de amina en algunos pegamentos UV | La reacción redox con el peróxido lo enciende muy por debajo de su temperatura normal de descomposición | Peróxido consumido antes de que la película se funda y se adhiera |
| Tiol | Pegamento UV tiol-eno y epoxi curado con tiol | El enlace S-H dona hidrógeno y transfiere cadena, convirtiendo un radical activo en un radical de azufre de baja actividad | La reacción en cadena se detiene y la eficiencia de reticulado cae bruscamente |
| Inhibidor | Inhibidores fenólicos como MEHQ o hidroquinona añadidos para estabilidad de almacenamiento UV | Captura radicales y forma un producto estable | El contenido efectivo de peróxido cae a medida que los radicales se consumen uno a uno |
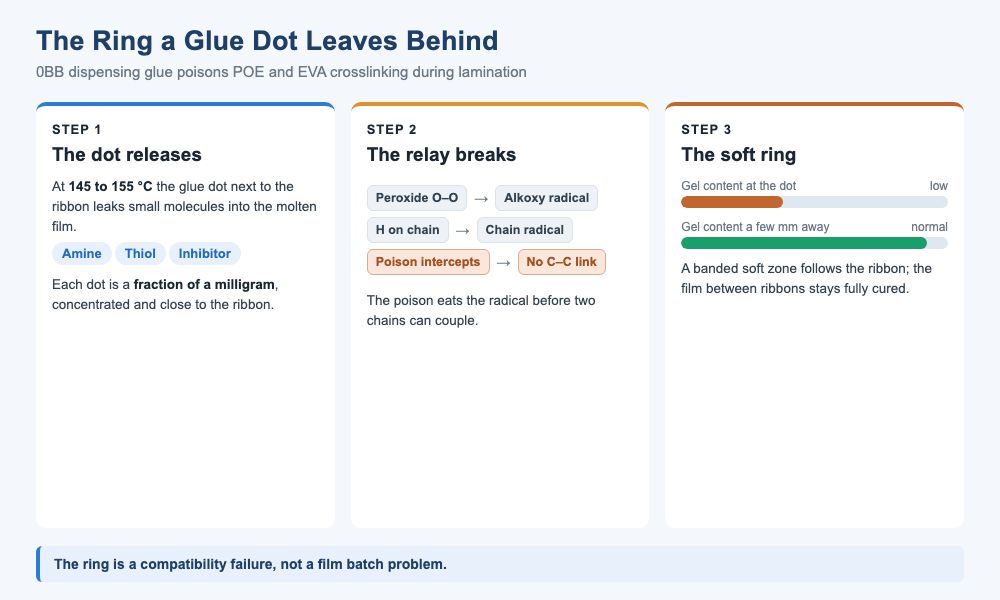
El camino desde un punto de pegamento hasta un anillo blando. El punto libera moléculas de veneno en la laminación, la reacción en cadena del peróxido se detiene, y el contenido de gel cae solo en el anillo alrededor de la cinta.
Amina: encendiendo la mecha antes de tiempo
Una amina terciaria se combina con peróxido en un sistema iniciador redox, por lo que las aminas aceleran las resinas a temperatura ambiente. En una película, esa aceleración es lo incorrecto en el momento incorrecto: el peróxido se descompone antes de que la película se haya fundido y adherido por completo, y los radicales que libera se apagan mayormente en reacciones secundarias.
La clase de inhibidor se esconde a plena vista
El pegamento UV es un curado por radicales, así que para evitar que se polimerice en el tambor, el formulador añade un inhibidor fenólico. Esta es la misma clase de estabilizador captador de radicales que cancela los radicales de peróxido en una película. Un punto de pegamento subcurado lo empeora, porque la cinta hace sombra al punto frente a la UV, por lo que la parte que cura peor es exactamente la que está contra la película.
Por qué el anillo sigue a la cinta
La falla tiene la forma del punto, no la de la película. El punto es diminuto pero concentrado, y la difusión en la laminación transporta sus aditivos solo una corta distancia, por lo que la concentración de veneno es máxima en el punto y disminuye hacia afuera. El peróxido en la película está dosificado para una hoja completa que reticula de manera uniforme, sin presupuesto extra para un punto que consume una gran porción local. El resultado es una zona subcurada aproximadamente circular alrededor de cada punto, y a lo largo de una cinta las zonas se alinean en una banda. En el peor caso, el anillo apenas reticula y se abolla bajo una uña.
El patrón se lee desde el apilado. Debido a que los puntos están espaciados a lo largo de la cinta y la cinta recorre toda la celda, los anillos individuales se fusionan en una banda o un rosario de cuentas que sigue a la cinta, mientras que la película entre cintas permanece completamente curada. Ese contraste, una zona blanda en bandas sobre una película por lo demás dura, es la señal que separa un problema de compatibilidad de un problema de receta o de lote, que ablandaría toda la lámina de manera uniforme.
Por qué el POE cae por debajo de la línea primero
El POE es el material más expuesto. Se retícula más lentamente que el EVA, y una comparación reológica sitúa la velocidad de gelificación del EVA, más polar, en aproximadamente cuatro veces la del POE. Por lo tanto, el POE opera con una ventana de reticulación más estrecha, y cualquier cosa que robe radicales a mitad del relevo lo empuja por debajo de su línea de aprobación antes de lo que empujaría al EVA. Los umbrales reflejan esto, 60 por ciento para el POE frente a 75 por ciento para el EVA, pero un anillo envenenado puede caer por debajo de cualquiera de los dos.
Qué cuesta el anillo después de la laminación
El anillo se sitúa donde el módulo es más sensible. Algunas rutas 0BB dependen de que la película mantenga la cinta presionada sobre los finos dedos de la rejilla después de la laminación, por lo que un anillo blando reduce esa presión de contacto y aumenta la resistencia de contacto, lo que se lee como un falso contacto o una línea oscura de electroluminiscencia. Una zona de baja reticulación también se ablanda y fluye de nuevo con la temperatura, dejando que la cinta se desplace durante el ciclo térmico, y la película sin curar puede volver a fundirse formando burbujas y arrugas que abren un camino para la humedad. El problema es el retraso: la electroluminiscencia inicial y la potencia parecen normales, y el problema solo aparece después del calor húmedo o del tiempo en el campo.
Cada síntoma se manifiesta en un reloj diferente. La pérdida de contacto y la línea oscura pueden aparecer durante el ciclo térmico, porque el anillo blando se relaja cada vez que el módulo se calienta. Las burbujas y la delaminación tardan más, ya que necesitan que la fracción sin curar se vuelva a fundir y que se acumulen gas o agua. Las fallas en campo son las más lentas y las más costosas, porque para entonces el módulo está en un techo y la película, el adhesivo y la receta ya pasaron sus propias pruebas.
El contacto es lo primero que se pierde
En las rutas 0BB que dependen de la presión de la película en lugar de una soldadura fuerte, la película es el resorte que mantiene la cinta sobre el dedo. Un anillo que permanece blando es un resorte que cede, por lo que la resistencia de contacto aumenta donde se asienta el anillo y la falla se lee como una línea oscura a lo largo de la cinta en lugar de como un defecto de la película.
Detectarlo antes de laminar
La verificación más limpia es el muestreo comparativo. En un laminado, corte muestras directamente sobre un punto de adhesivo, de uno a dos milímetros al lado de la cinta, y de un punto bien alejado de la cinta, luego mida el contenido de gel en las tres. Un gradiente claro, alto lejos y bajo en el punto, apunta al adhesivo. Dos auxiliares lo respaldan: la calorimetría diferencial de barrido lee la exotermia residual, que difiere donde el curado es incompleto y queda peróxido, y la espectroscopía infrarroja compara los picos cerca del punto contra el fondo.
Extraemos muestras comparativas de uno a dos milímetros de la cinta en laminados de prueba para mapear las variaciones locales del contenido de gel antes de finalizar cada receta de unión térmica.
| Método | Qué muestra | Cuándo realizarlo |
|---|---|---|
| Contenido de gel comparativo | Gradiente de bajo en el punto a normal a pocos milímetros de distancia | Cada vez que aparece un anillo blando o un desprendimiento bajo cerca de la cinta |
| Exotermia residual por DSC | Entalpía de reacción residual donde el curado es incompleto | Como cribado rápido de subcurado |
| FTIR cerca del punto | Picos modificados contra la película de fondo | Para confirmar qué migró hacia la película |
| Cupón de compatibilidad | Contenido de gel y desprendimiento en el punto frente a un área sin punto | Antes de importar cualquier adhesivo nuevo |
La prueba del cupón
Antes de importar un adhesivo nuevo, construya un pequeño cupón de compatibilidad: vidrio, película, un punto de adhesivo, película, lámina posterior, pase por la receta de laminación normal, luego mida el contenido de gel y la resistencia al desprendimiento en el punto frente a un área sin punto. Es barato y rápido, y debería ser un paso fijo en toda importación de adhesivo de dispensación en lugar de algo que se realiza solo después de una devolución de campo.
Mantener el relevo en marcha
La prevención se reparte entre el adhesivo, la película y el proceso.
- Del lado del adhesivo, prefiera sistemas sin componentes de curado de amina o tiol, pida al proveedor que divulgue el tipo de inhibidor y una carga aproximada, y determine el grado de curado UV requerido para que la parte sombreada por la cinta no quede subcurada.
- Del lado de la película, valide el emparejamiento con el fabricante de la película y elija una fórmula con más margen de reticulación. En una pila EPE, la piel que toca el punto es la que más importa.
- Del lado del proceso, use calorimetría diferencial de barrido o reología para confirmar que el tiempo y la temperatura de laminación dejan margen en lugar de rozar el límite inferior de la especificación de la película.
- Trate cualquier cambio en la fórmula del adhesivo, incluso un inhibidor o co-iniciador sustituido, como un cambio que desencadena una nueva corrida de compatibilidad.
Un sistema, no dos
Un adhesivo normalmente se cualifica según sus propios términos: adherencia, velocidad de curado, comportamiento de dispensación y vida útil. Una película también se cualifica según sus propios términos: desprendimiento, transmitancia, resistividad y contenido de gel. Ninguna de las dos listas contiene el otro material, por lo que un emparejamiento puede pasar cada línea de ambas hojas y aun así fallar en el horno. La prueba que falta es la que ejecuta ambos juntos, por lo que el cupón de compatibilidad pertenece a la lista de verificación de importación junto a las dos especificaciones de materiales. En un módulo 0BB, los dos materiales ya no son vecinos que casualmente se tocan; son un solo sistema de reacción que o se completa junto o falla junto.
De dónde vienen estos números
El rango de laminación de 145 a 155 grados C, los umbrales de contenido de gel de 75 por ciento para EVA y 60 por ciento para POE, y la velocidad de gelificación cuatro veces más lenta del POE son valores típicos de la industria recopilados del artículo fuente y sus referencias, no mediciones que hayamos realizado. La fuente cita un estudio de Fraunhofer sobre cómo el peróxido TBEC, el co-agente TAIC y los estabilizadores afectan la reticulación del encapsulante, un artículo de Polymers sobre estabilizadores de amina impedida, y un análisis de SMM sobre el costo de encapsulación 0BB.
Las tres clases de veneno, amina, tiol e inhibidor, provienen de la química de polímeros, no de una especificación publicada única, y el comportamiento específico de un adhesivo debe confirmarse con la prueba del cupón en su propia receta de laminación. El desplazamiento de muestreo de uno a dos milímetros es una guía práctica, no una cláusula estándar.
P: ¿El anillo blando es siempre culpa del adhesivo?
No. Es el principal sospechoso, pero un lote de film con bajo peróxido o una curva de laminación incorrecta puede dejar un subcurado similar. El ensayo comparativo de contenido de gel los separa: un gradiente centrado en el punto apunta al pegamento, mientras que un déficit uniforme apunta al film o a la receta.
P: ¿Por qué el POE falla antes que el EVA?
El POE retícula unas cuatro veces más lento, por lo que su ventana es más estrecha y tiene menos margen frente a cualquier veneno que robe radicales. Su umbral también es más bajo, del 60 por ciento frente al 75 por ciento del EVA, pero un anillo envenenado puede empujar a cualquiera de los dos por debajo de su línea.
P: ¿Qué hay en el pegamento que causa el problema?
Tres clases: aminas que encienden el peróxido de forma temprana, tioles que transfieren cadena y detienen la reacción en cadena, e inhibidores fenólicos como el MEHQ o la hidroquinona que capturan radicales. Un pegamento específico puede contener uno o más de ellos.
P: ¿Puedo simplemente usar menos pegamento?
En parte. Un punto más pequeño y menos puntos reducen la zona envenenada, siempre que la fuerza de sujeción siga sosteniendo la cinta. La química importa más que el volumen, así que una formulación limpia supera a una dosis menor de una sucia.
P: ¿Cómo pruebo un pegamento nuevo antes de usarlo en la línea?
Realiza el ensayo de cupón: vidrio, film, punto de pegamento, film, backsheet con tu receta de laminación habitual, y luego mide el contenido de gel y el pelado en el punto frente a una zona sin punto. Conviértelo en una puerta fija antes de la importación.
P: ¿Aparecerá el problema en el primer ensayo de electroluminiscencia?
Normalmente no. El anillo a menudo pasa la electroluminiscencia y la potencia iniciales. Se manifiesta más tarde como un aumento de la resistencia de contacto, una línea oscura, burbujas o fluencia tras ciclos térmicos, calor húmedo o tiempo en campo.
P: ¿Una temperatura de laminación más alta lo soluciona?
No de forma fiable. Más calor puede completar el curado, pero también expulsa más veneno del punto, y añade burbujas, amarilleamiento y coste energético. La solución más segura es un pegamento compatible más margen de reticulación en el film.
P: ¿Es esto solo un problema de 0BB?
Es más visible en 0BB porque la cinta está pegada al film y el anillo se asienta sobre un contacto. Cualquier pegamento o cinta que toque el encapsulante durante el curado puede envenenarlo, por lo que la regla de compatibilidad se aplica más allá de 0BB.
Reflexiones finales
Evaluar un pegamento solía significar comprobar la adhesión, la velocidad de curado y el comportamiento de dispensación. En el horno de laminación, el pegamento y el film son un único sistema de reacción, y la química de cada lado cambia el resultado del otro. El problema de compatibilidad es del tipo silencioso: ambos materiales pasan por separado y fallan juntos, tarde. Coloca la comprobación de compatibilidad de reticulación junto al ensayo de adhesión, y el anillo blando deja de ser un misterio.
OOITech fabrica cámaras simples y dobles con placas calentadas por aceite o eléctricas tanto en configuraciones calentadas por aceite como eléctricas para proporcionar un control térmico uniforme durante la reticulación. Envíanos tus planos, el stack del módulo o muestras de cupón para su evaluación, y nuestro equipo técnico te ayudará a establecer parámetros de laminación estables para tu línea 0BB.