La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Encapsulante por tipo de célula: PERC, TOPCon, HJT, BC
Índice
Respuesta rápida: El encapsulante es la única capa cuyo trabajo cambia cada vez que lo hace la célula. PERC pidió a la película que combatiera el PID con un frente transparente y un dorso blanco. La bifacial pidió a la película trasera que se volviera transparente y retuviera el agua. TOPCon trasladó la prueba del PID a la UV y añadió la corrosión por ácido acético. HJT, la célula más delicada, pidió la película más limpia y más estanca al agua. BC colocó ambos electrodos en el dorso y pidió a la película trasera que aislara y resistiera la corrosión. Las cifras de CPIA sitúan a TOPCon en torno al 87 por ciento del mercado en 2025, bajando a cerca del 69 por ciento para 2030 mientras BC asciende hacia el 23 por ciento. Cada ruta es un examen diferente para el mismo material. Un estudio de UNSW añade un matiz: el fallo por humedad y calor a menudo proviene de la contaminación que queda en la célula durante la manipulación, no de la película, por lo que una célula limpia con EVA simple puede superar a una célula sucia con POE premium.
Elegir un encapsulante por una sola especificación de película es una trampa. La película correcta depende de la generación de la célula, y la generación de la célula no deja de avanzar. Aquí está cada tecnología asociada a la película que realmente necesita.
Una película, muchos exámenes distintos
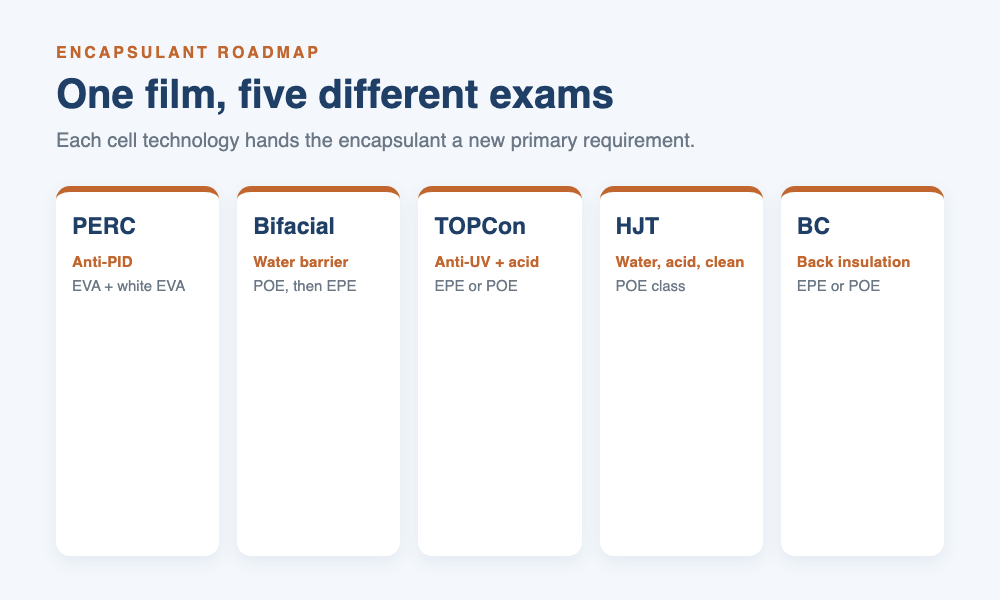
Un encapsulante no es un único producto que se comporte igual en todas partes. Es un blanco móvil cuyo trabajo lo determina la célula que tiene debajo. Durante la última década, la industria ha recorrido varias rutas de células, y cada una planteó a la película un nuevo conjunto de preguntas. PERC preguntó por el PID. La bifacial preguntó por la transparencia y el agua. TOPCon preguntó por la UV y el ácido. HJT preguntó por la limpieza y el agua. BC preguntó por el aislamiento trasero. Los fabricantes de películas responden con EVA, POE y EPE en distintas mezclas, y la respuesta que era correcta hace una generación no lo es automáticamente para la siguiente. Leer la hoja de ruta antes de leer la ficha técnica de la película es la forma más rápida de comprar el material correcto.
Un mercado que ya ha girado hacia el tipo N
El cambio de células PERC de tipo P a células de tipo N ya no es una previsión, es la base instalada. Las cifras de CPIA recopiladas por TaiyangNews sitúan a TOPCon en torno al 87 por ciento del mercado en 2025, con BC en torno al 7 por ciento y HJT en torno al 2,6 por ciento. Para 2030 la combinación vuelve a cambiar: TOPCon baja a cerca del 69 por ciento, BC asciende hacia el 23 por ciento y HJT alcanza alrededor del 7,5 por ciento. Para un comprador de películas, la clave es que la tecnología dominante determina lo que la película debe soportar, y la combinación sigue avanzando hacia las rutas que más exigen al encapsulante.
| Tecnología | Cuota en 2025 | Previsión para 2030 |
|---|---|---|
| TOPCon | 87% | 69% |
| BC | 7% | 23% |
| HJT | 2.6% | 7.5% |
Por qué la película sigue la cuota de la célula
La película que se envía en volumen es la que puede tolerar la tecnología de célula líder. Cuando TOPCon superó la mitad del mercado, la demanda se desplazó del EVA simple de vidrio único hacia el EPE y el POE, porque esas son las películas que una línea de TOPCon puede procesar sin un problema de corrosión por ácido acético. Un comprador de películas lee la cuota de la célula antes que la lista de precios, porque la cuota decide qué películas se almacenan, se cotizan y se respaldan.
PERC y la era del vidrio único
En los años del PERC de vidrio único y una sola cara, la laminación era sencilla: un EVA transparente en el frente y un EVA blanco en el dorso, sobre un backsheet, sellado en un laminación paso. La película frontal tenía que transmitir la luz y proteger la célula, y la película trasera blanca reflejaba la luz de vuelta hacia la célula. La prueba principal era el PID, la degradación inducida por potencial, provocada por tensiones del sistema de 1000 V o 1500 V en condiciones cálidas y húmedas. La solución fue un EVA anti-PID basado en una mayor resistividad volumétrica, que ralentiza la migración de iones que hay detrás del PID. En esta era, el trabajo de la película consistía sobre todo en el aislamiento eléctrico bajo tensión, y la UV era una preocupación secundaria. La construcción de vidrio único imponía menos exigencias a la película, y las cuestiones del agua y la UV que después pasaron a dominar aún no habían llegado.
La bifacial hace que la película trasera vea la luz
La bifacial cambió por completo el dorso del módulo. Una vez que la célula también genera desde la parte trasera, ya no se permite la película trasera blanca, porque bloquearía la luz que la cara posterior debe recoger. La película trasera debe ser transparente, y el módulo pasa a una construcción vidrio-vidrio. Eso trae un nuevo problema: la humedad que se filtra por los bordes de un módulo de doble vidrio no tiene por dónde escapar, así que la película necesita una barrera de agua más alta y un rendimiento anti-PID superior al anterior. El POE entró en escena por su alta barrera de agua, su alta resistividad volumétrica y su química sin ácido, y EPE, un sándwich extruido de capas de EVA sobre un núcleo de POE, tomó después el punto intermedio para equilibrar el coste frente a esas propiedades.
Por qué el EPE tomó el punto intermedio
La respuesta del POE era técnicamente limpia pero cara, y la ventaja de coste del EVA no compraba suficiente margen de agua y resistividad para un módulo de vidrio-vidrio. El EPE divide la diferencia: el núcleo de POE coextruido aporta la barrera de agua y la resistividad donde importan, mientras que las capas de EVA más baratas mantienen la pila económica y se adhieren bien al vidrio y a la célula. Ahora es la opción predeterminada para una gran parte de los módulos bifaciales de tipo N.
Al procesar pilas de vidrio-vidrio con películas EPE o POE, regulamos los tiempos de permanencia al vacío y las curvas de calentamiento de la platina para eliminar las burbujas mientras evitamos el desplazamiento de la resina del núcleo.
TOPCon traslada la prueba del PID a la UV
TOPCon cambió el fallo que la película debe prevenir. La célula ya no está tan limitada por el PID, pero es sensible a la luz ultravioleta, y la industria ahora vigila la UVID, la degradación inducida por ultravioleta. Las condiciones de prueba de Kiwa PVEL utilizan una dosis frontal de UV de 120 kWh por metro cuadrado a 60 grados C, aproximadamente uno o dos años de exposición en exteriores. Algunas células PERC también muestran UVID, por lo que no es exclusivo de TOPCon. Además de la UV, la metalización de TOPCon es sensible al ácido acético que el EVA puede liberar, que corroe el metal, por lo que las líneas de TOPCon se han estandarizado en gran medida en EPE o POE en lugar de EVA simple.
Tres formas de gestionar la UV
Hay tres rutas básicas. Transmitir la UV para conservar cada fotón para la generación, lo que maximiza la producción pero deja la célula expuesta, la opción de mayor riesgo. Cortar la UV para proteger la célula, lo que pierde la potencia que habría aportado la banda UV. O convertirla, usando un agente de desplazamiento descendente para transformar la UV en una longitud de onda más larga que la célula pueda usar, lo que aspira a ambas cosas pero depende de que el convertidor se mantenga estable durante la vida del módulo. La mayoría de las fórmulas se inclinan por cortar o convertir, porque transmitir UV sin filtrar a una célula sensible a la UV es un riesgo que pocos fabricantes de módulos asumirán. La especificación de la película tiene que indicar qué ruta toma la fórmula.
HJT es la célula más delicada
Las células de heterounión colocan una capa de pasivación de silicio amorfo, un óxido conductor transparente y una pasta de plata de baja temperatura sobre una oblea que nunca pasa por una etapa de alta temperatura. Todo el proceso transcurre en frío, y la célula terminada es sensible al agua, al ácido y a la radiación UV a la vez. Eso empuja la película hacia la clase POE, que ofrece la barrera contra el agua y la química libre de ácidos que la célula necesita. La HJT es la ruta donde escatimar en el encapsulante se manifiesta más rápido, porque no hay una etapa de alta temperatura indulgente que queme un error. El proceso en frío es la raíz de esa sensibilidad: una célula convencional pasa por un horno que puede eliminar residuos, pero la HJT se ensambla en frío, así que cualquier cosa que libere la película, o cualquier cosa que quede en la oblea, permanece allí.
Para proteger las células de heterounión de baja temperatura durante el encapsulado, configuramos puntos de ajuste térmicos reducidos y una transferencia de calor uniforme en ambas cámaras para curar la película sin degradar las capas sensibles a la temperatura.
La película no es la única culpable
Un estudio de UNSW de 2024, dirigido por Sen y sus colegas, encontró algo que cambia cómo interpretar los fallos de HJT y TOPCon. Cuando las células fallaban gravemente en calor húmedo, la causa principal a menudo no era el grado de la película sino la contaminación dejada en la célula durante la producción: iones de sodio, calcio, cloro y azufre recogidos de los guantes y las ventosas. Las células contaminadas siguieron perdiendo alrededor del 10 al 16 por ciento de potencia relativa tras 1000 horas de calor húmedo incluso cuando se usó un POE de alta calidad. Las células limpias, en cambio, se degradaron muy poco tanto si la película era EVA como POE. calor húmedo Huellas dactilares ocultas
El hallazgo es incómodo porque la contaminación es invisible. Una célula puede pasar sus pruebas eléctricas y aun así portar iones que una prueba de calor húmedo movilizará después. Por eso dos líneas que procesan la misma célula y la misma película pueden mostrar resultados muy diferentes, y por eso la elección de la película por sí sola no puede explicar un fallo en calor húmedo. Las células de tipo N son sensibles a la contaminación a lo largo de toda la línea, desde el fundente de soldadura hasta los guantes que manipulan la oblea. La lección es tratar la limpieza de la célula como parte de la decisión del encapsulante, no como una cuestión de higiene aparte.
BC mantiene un frente limpio y una parte trasera congestionada Las células de contacto posterior trasladan ambos electrodos a la parte trasera, lo que deja el frente libre de la barra colectora y de las líneas de rejilla, con mayor eficiencia y aspecto limpio. El precio se paga en la parte trasera: los electrodos positivo y negativo se entrelazan a un paso fino, por lo que la película trasera tiene que proporcionar aislamiento eléctrico a largo plazo entre polaridades muy próximas y resistir la corrosión por calor húmedo. Algunos módulos BC son totalmente negros, lo que añade un requisito de color y cobertura a la película trasera para que el módulo se vea uniforme desde el frente. El requisito de todo negro
Un módulo totalmente negro oculta la parte trasera de la célula y la cinta, así que la película trasera tiene que hacer más que aislar: tiene que cubrir. Eso significa que la opacidad y la solidez del color entran en la especificación junto con el aislamiento y la resistencia a la corrosión, y la película tiene que mantener todas ellas durante la vida del módulo.
La hoja de ruta en una tabla El patrón es simple una vez que se expone. Cada tecnología de célula plantea a la película una pregunta principal, y la industria ha optado por una respuesta de película correspondiente. La tabla resume la hoja de ruta. Ruta de célula
Requisito principal
Película típica
PERC vidrio simple
Anti-PID
| EVA transparente + EVA blanco | Bifacial vidrio-vidrio | Parte trasera transparente, barrera contra el agua |
|---|---|---|
| POE, luego EPE | Anti-UV más resistencia a los ácidos | Agua, ácido y limpieza |
| Clase POE | Aislamiento trasero y aspecto | EPE o POE con cobertura |
| TOPCon | Diagrama de cómo cada tecnología de célula establece un requisito de encapsulante diferente, desde el PID de PERC hasta el aislamiento trasero de BC | EPE o POE |
| HJT | La hoja de ruta del encapsulante. Cada tecnología de célula plantea a la película un nuevo requisito principal, desde el PID de PERC hasta el aislamiento trasero de BC. | Más allá del silicio, la cuestión del tándem |
| BC | Las células en tándem de perovskita apuntan al siguiente examen. Funcionan a baja temperatura, necesitan una fuerte barrera contra el agua y son sensibles al calor, por lo que la industria está explorando encapsulantes termoplásticos y sellado de bordes en lugar de las películas estándar curadas con peróxido. Esto sigue siendo exploratorio, pero muestra que el patrón se mantiene: la célula cambia, y la película tiene que aprender una nueva respuesta. La película que gane la era del tándem será la que responda limpiamente a la cuestión del agua y el calor, igual que el POE respondió a la cuestión bifacial. | Las cuotas de mercado, de aproximadamente 87, 7 y 2,6 por ciento para TOPCon, BC y HJT en 2025 y de aproximadamente 69, 23 y 7,5 por ciento en 2030, son cifras de CPIA recopiladas por TaiyangNews y citadas en el artículo fuente. La prueba UV de Kiwa PVEL de 120 kWh por metro cuadrado a 60 grados C es la condición de prueba indicada. El hallazgo de calor húmedo de UNSW, la pérdida de potencia relativa del 10 al 16 por ciento y la duración de 1000 horas, provienen del estudio de 2024 de Sen y sus colegas. Estas son cifras del artículo fuente y sus referencias, no mediciones de este sitio. Las rutas de manejo de UV y las elecciones de película son práctica cualitativa de la industria, no una especificación única. |
No una química totalmente diferente cada vez, sino una especificación diferente. Las opciones principales siguen siendo EVA, POE y EPE. Lo que cambia es en qué propiedad tiene que liderar la película: PID para PERC, barrera contra el agua para bifacial, UV y ácido para TOPCon, limpieza y agua para HJT, y aislamiento trasero para BC. La misma familia de películas puede servir a varias rutas una vez que se iguala el grado.
P: ¿Por qué tuvo que cambiar la película trasera para bifacial?
Porque una célula bifacial también genera desde la parte trasera, la antigua película trasera blanca bloquearía la luz que el lado trasero está destinado a recoger. La película trasera tiene que ser transparente, y una película transparente en un módulo vidrio-vidrio también tiene que retener la humedad que se filtra por los bordes, por lo que POE y EPE reemplazaron al EVA blanco simple en la parte trasera.
De dónde vienen estos números
P: ¿Por qué a TOPCon le importa la UV?
TOPCon es sensible a la degradación inducida por ultravioleta, UVID. La prueba de Kiwa PVEL expone el frente a 120 kWh por metro cuadrado a 60 grados C, aproximadamente de uno a dos años de dosis exterior. La película tiene que transmitir, cortar o convertir esa UV, y la elección cambia tanto la protección de la célula como la potencia de salida.
P: ¿Por qué se prefiere POE para HJT?
Q: Why did the back film have to change for bifacial?
Because a bifacial cell also generates from the rear, the old white back film would block the light the rear side is meant to collect. The back film has to be transparent, and a transparent film in a glass-glass module also has to hold back moisture that seeps in from the edges, which is why POE and EPE replaced plain white EVA on the back.
Q: Why does TOPCon care about UV?
TOPCon is sensitive to ultraviolet-induced degradation, UVID. The Kiwa PVEL test exposes the front to 120 kWh per square meter at 60 degrees C, roughly one to two years of outdoor dose. The film has to either transmit, cut or convert that UV, and the choice changes both cell protection and power output.
Q: Why is POE preferred for HJT?
HJT se fabrica mediante un proceso a baja temperatura y es sensible al agua, al ácido y a la radiación UV a la vez. El POE ofrece la alta barrera contra el agua, la alta resistividad volumétrica y la química libre de ácidos que la célula necesita, sin ningún paso a alta temperatura que elimine un error en la película. Eso convierte al POE en la opción predeterminada más segura para HJT.
P: ¿Una película mejor soluciona el fallo por calor húmedo?
No siempre. El estudio de UNSW descubrió que la contaminación que quedaba en la célula durante su manipulación era a menudo la causa real, y las células contaminadas seguían perdiendo entre un 10 y un 16 por ciento tras 1000 horas de calor húmedo incluso con un POE de alta calidad. Las células limpias se degradaron muy poco tanto con EVA como con POE.
P: ¿Por qué el EPE sustituyó al POE en muchas líneas?
El POE es técnicamente limpio pero caro, y el EVA simple no aporta suficiente margen de agua y resistividad para un módulo vidrio-vidrio. El EPE coloca el núcleo de POE donde se necesita la barrera y lo envuelve en capas externas de EVA más baratas, lo que mantiene bajo el coste a la vez que conserva el rendimiento frente al agua y la resistividad.
P: ¿Qué le exige BC a la película trasera?
BC coloca ambos electrodos en la parte trasera con un paso fino, por lo que la película trasera tiene que aislar polaridades muy próximas a largo plazo y resistir la corrosión por calor húmedo. Los módulos BC totalmente negros añaden un requisito de cobertura, por lo que la película también tiene que ocultar la parte trasera de la célula y mantener el color estable.
P: ¿Está muerto el EVA para los módulos de tipo N?
No. El EVA sigue siendo el caballo de batalla para la cara frontal de muchos módulos y para construcciones de vidrio simple donde la radiación UV y el PID son manejables. Pierde terreno donde la barrera contra el agua, la resistencia a los ácidos o la protección UV son los factores decisivos, que es donde el POE y el EPE toman el relevo.
Reflexiones finales
El encapsulante sigue a la célula, y la célula no deja de avanzar. Una especificación de película escrita para PERC no sobrevivirá sin cambios en una línea de TOPCon o HJT. Antes de comparar EVA, POE y EPE por precio, determina qué examen le pide la célula a la película, y comprueba que la propia célula está limpia antes de culpar a la película de un fallo por calor húmedo.
OOITech fabrica cámaras simples y dobles con placas calentadas por aceite o eléctricas con opciones de calentamiento por aceite o eléctrico para manejar recetas de módulos PERC, TOPCon, HJT y BC. Envíe sus planos, especificaciones de apilamiento de módulos o muestras de prueba a nuestro equipo de ingeniería para la evaluación de ciclos y la validación de parámetros.