La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Pedidos de BC reservados hasta 2027: qué cambia para una línea de módulos
Índice
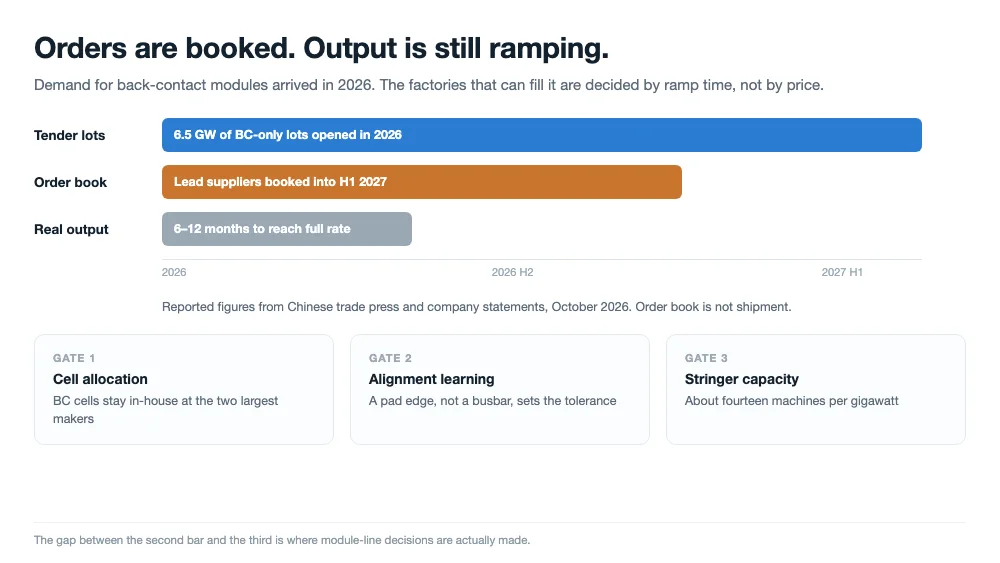
Respuesta rápida: En octubre de 2026, los informes comerciales chinos y las divulgaciones de las empresas situaron las licitaciones de BC a escala de servicios públicos por encima de 6,5 GW para el año y describieron carteras de pedidos de los dos principales fabricantes de BC que se extienden hasta el primer semestre de 2027. Para una línea de módulos, eso cambia la secuencia de planificación más que la receta de soldadura: la asignación de celdas, el tiempo de rampa y la capacidad de stringers ahora determinan la fecha de entrega más que el precio del módulo.
Qué cambió en 2026
Las celdas de contacto posterior pasaron los últimos cinco años como un producto premium para tejados vendido principalmente en Europa y Japón, a un precio que la mayoría de los proyectos de servicios públicos no pagaría. Los informes de octubre de 2026 describen un mercado diferente. Compradores estatales como Datang, Jingneng, CNPC y el grupo South-to-North Water Diversion abrieron lotes de licitación específicos de BC en 2026, y el volumen combinado se reporta por encima de 6,5 GW. Un lote de licitación no es una orden de compra, pero una empresa de servicios públicos que incluye un lote exclusivo de BC en su calendario de adquisiciones ya ha aceptado la prima en su presupuesto.
Las cifras asociadas a los dos mayores proveedores indican lo ajustada que está la cola. Se reporta que AIKO tiene aproximadamente 15 GW de pedidos de módulos ABC en cartera, reservados hasta el primer semestre de 2027, más un lote de BC de 4 GW en el programa 2026–2027 de Datang. Los módulos HPBC 2.0 de LONGi se cotizan a 650–670 W en producción convencional, con envíos acumulados de BC acercándose a 100 GW para finales de 2026. GCL ha enviado módulos de contacto posterior GPC al extranjero, TCL Zhonghuan tiene un pedido de BC a escala de servicios públicos en Australia, y Trina está en fase de muestreo y conversaciones marco.
Trate estas cifras como reportadas, no auditadas. La fuente es la prensa comercial china que informa sobre declaraciones de empresas, y no hemos verificado nada de ello de forma independiente. Lo que importa para una fábrica es el patrón detrás de las cifras: la demanda llegó más rápido que la capacidad de fabricar celdas, y la brecha se está cerrando reservando capacidad en lugar de mediante competencia de precios.
| Qué dicen los informes de octubre de 2026 | Qué cambia para un planificador de línea |
|---|---|
| Volumen de licitación de BC superior a 6,5 GW en 2026 | Una decisión sobre capacidad de BC pasa de opcional a programada, porque un lote de servicios públicos no puede atenderse con módulos TOPCon |
| Carteras de pedidos hasta el primer semestre de 2027 | Su fecha de entrega depende de la asignación de celdas, por lo que la línea de módulos debe estar lista antes de que lleguen las celdas, no después |
| Las nuevas líneas de BC tardan de 6 a 12 meses en alcanzar su plena capacidad | La rampa, no la compra, es el cuello de botella; el plazo de entrega de los equipos y la puesta en marcha se sitúan dentro de esa ventana |
| Las celdas BC se reservan en gran medida para módulos propios | El suministro de celdas a terceros es escaso, por lo que una línea de BC sin un acuerdo de celdas es una línea sin calendario |
| Capacidad nacional de celdas BC posiblemente superior a 100 GW en 2026 | La capacidad no es producción; el rendimiento y la asignación de celdas deciden lo que realmente sale de la fábrica |
Una cartera de pedidos no es producción
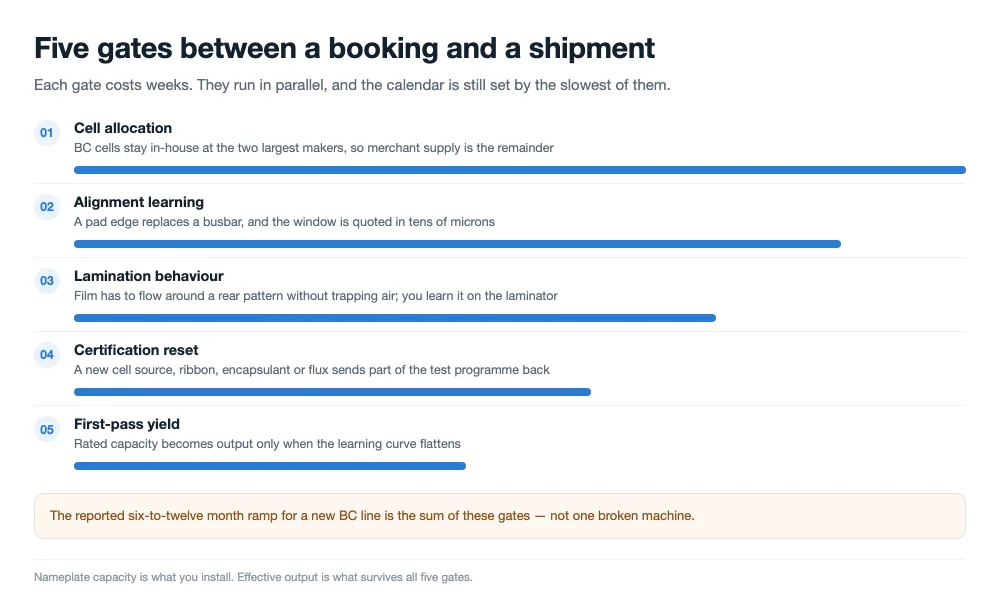
La frase que más peso tiene en los informes es "la capacidad no equivale a envíos efectivos". Una línea de BC que se ha instalado y una línea de BC que envía a pleno rendimiento están separadas por cinco cosas, y solo una de ellas es el equipo.
La primera es el suministro de celdas. Si los dos mayores fabricantes de BC reservan sus celdas para sus propios módulos, una fábrica de módulos para terceros compite por el resto, y el resto avanza lentamente porque cada celda que vende es un módulo que no puede enviar por sí misma. La segunda es el aprendizaje del proceso. Una celda de contacto posterior coloca ambas polaridades en una sola superficie, lo que convierte una estación de soldadura en un problema de alineación con una ventana medida en decenas de micras; la curva de aprendizaje del operador en esa estación es más larga que en una celda con busbar, y se refleja en el rendimiento de primera pasada, no en la capacidad nominal. Merece la pena entender el lado de la celda de ese problema antes de comprar nada: el patrón posterior es lo que hace difícil la unión, y el proceso de fabricación de celdas decide cuánta tolerancia se obtiene.
La tercera es el comportamiento de encapsulado y laminación. Un patrón en la cara posterior con pads estrechos y líneas de adhesivo necesita que el apilado sea lo bastante plano para que la película fluya a su alrededor sin atrapar aire, y eso se descubre en la laminadora, no en el plano. La cuarta es la certificación: cualquier cambio de proveedor de celdas, cinta, encapsulante o fundente reinicia parte del trabajo de cualificación. La quinta es la que nadie presupuesta, y es que las cuatro anteriores se solapan, por lo que la línea alcanza su producción nominal meses después de la última máquina puesta en marcha.
Realizamos apilados de contacto posterior en laminadoras calentadas por aceite con evacuación multietapa, controlando la uniformidad de temperatura en celdas de 130 a 170 μm para que el encapsulante se funda suavemente en el patrón posterior sin atrapar burbujas de aire.
Por eso la rampa reportada de 6 a 12 meses para una nueva línea de BC no es una excusa de ventas. Es la forma normal de una rampa de contacto posterior, y es la cifra con la que hay que planificar cuando una adjudicación de licitación pone una fecha de entrega sobre su mesa.
Por qué la estación de stringing es la puerta más lenta
En una celda de contacto frontal, la cinta se apoya sobre un pad de busbar de varios milímetros de ancho, y un desplazamiento aún deja metal bajo la unión. En una celda de contacto posterior, ese mismo desplazamiento puede colocar una tira entre dos fingers de polaridad opuesta, lo que no es una unión débil sino un cortocircuito. La tolerancia de colocación, por tanto, deja de ser una cuestión de calibración de la máquina y pasa a ser una cuestión de medición: hay que saber dónde está el borde del pad, en cada celda, a lo largo del turno. Si la mecánica de la estación es nueva para usted, la secuencia de soldadura de cintas para celdas BC la recorre estación por estación.
Se derivan tres consecuencias, y son mecánicas más que metalúrgicas. La alineación tiene que basarse en visión, porque un tope mecánico no puede ver el pad. La fuerza de sujeción tiene que ser baja y uniforme, porque una celda de 130–170 μm con un patrón de interconexión posterior completo se agrieta en lugar de flexionarse. Y la cinta tiene que ser plana, porque un hilo redondo toca un pad plano a lo largo de una línea en lugar de un área. La metalurgia de la soldadura en sí —humectación, crecimiento de intermetálicos, solidificación— no cambia mucho; es la misma aleación a base de estaño haciendo las mismas tres cosas.
Esta es también la razón por la que las variantes 0BB importan aquí. La interconexión por punto de pegamento, cinta y película completa trasladan parte de la conexión más adelante en el proceso, lo que acorta el tiempo que la célula pasa caliente y amplía la ventana de proceso, pero también traslada la detección de una unión defectuosa aguas abajo. Un defecto que antes se detectaba en la stringer ahora aparece después del laminado, cuando el módulo vale mucho más. Para una línea que planifica un ramp de BC, esa disyuntiva merece entenderse antes de que llegue el equipo, no después.
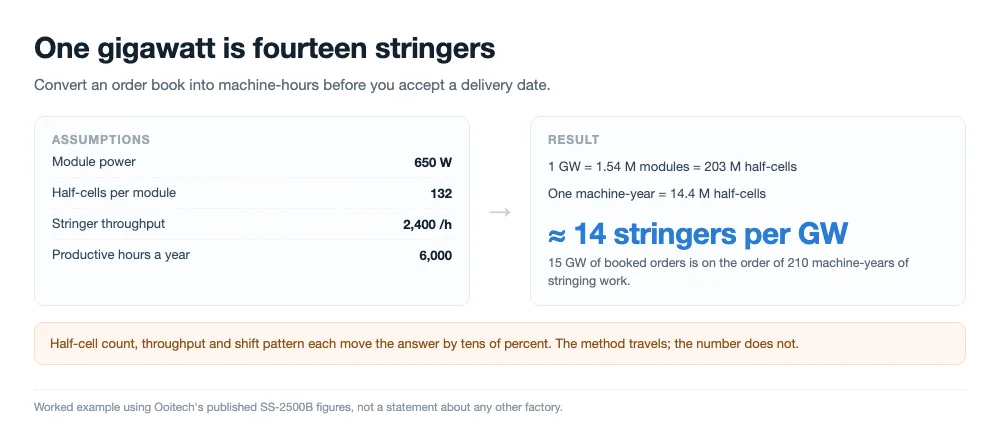
La forma correcta de leer un plan de capacidad de BC es, por tanto, convertir los gigavatios en stringer-años. Tomemos un módulo de 650 W, 132 semicélulas en él, 2.400 semicélulas por hora en una máquina de la clase SS-2500B y unas 6.000 horas productivas al año: una stringer cubre aproximadamente 71 MW de producción de módulos al año, por lo que un gigavatio son unas catorce máquinas. Quince gigavatios de pedidos confirmados equivalen a unos doscientos stringer-años de trabajo. Si se compara con un ramp de seis a doce meses, la cola deja de parecer un relato de marketing y empieza a parecer aritmética.
Estas son nuestras propias cifras publicadas utilizadas como ejemplo práctico, no una afirmación sobre la fábrica de nadie más. El número de semicélulas, el rendimiento y las horas disponibles mueven la respuesta en decenas de por ciento. El método es lo que viaja: dimensionar primero la capacidad de stringing, luego el resto de la línea.
Qué se puede preparar antes de que lleguen las células
Si su línea está esperando células BC, la mayor parte del trabajo de ramp se puede hacer por adelantado. Suelde un lote de cualificación de cada fuente de células prevista en la máquina que realmente posee, no en una unidad de demostración, y registre qué hace la unión en los bordes de la ventana. Ese único ejercicio convierte una incógnita en una biblioteca de recetas, y es la diferencia entre una línea que arranca al 90% y una línea que arranca al 60%.
La segunda preparación es mantener la plataforma capaz de cambiar de producto sin una reconstrucción mecánica. Una línea que necesita un cambio de hardware entre un lote TOPCon y un lote BC pierde días por cada cambio, y una línea con una receta conmutable y un portador común pierde horas. Si espera ejecutar ambas tecnologías durante un par de años mientras el mercado decide, esa diferencia es todo el caso de negocio.
| Elemento de preparación | Por qué importa más para BC | Evidencia que solicitar |
|---|---|---|
| Lote de cualificación por fuente de células | La pasta, la geometría de los dedos y el ancho de los pads difieren según el fabricante, y la receta sigue a la célula | Rendimiento de primera pasada y resistencia al pelado por fuente, en su máquina |
| Tolerancia de colocación en micras | Una tira mal colocada puede puentear polaridades opuestas en lugar de simplemente solaparse por debajo | Distribución de desviación medida a lo largo de un turno completo, no de una sola pasada buena |
| Configuración de fuerza y planitud | Las células delgadas con un patrón trasero denso se agrietan bajo una fuerza que una célula con busbar tolera | Tasa de rotura después de la soldadura, por espesor de célula |
| Inspección posterior a la soldadura | Las microfisuras cerca del pad pueden no aparecer en una prueba de tracción que la unión supera | Imágenes EL comparadas antes y después del stringing |
| Tiempo de cambio de producto | Una cartera de pedidos mixta significa cambiar entre tecnologías en la misma semana | Cambio documentado con una prueba cronometrada, no una estimación |
El lado de las compras ya ha cambiado
Los desarrolladores y las EPC citados en los mismos informes describen una negociación distinta de la que llevaban a cabo hace dos años. La pregunta ya no es cuánto cuesta el módulo; es qué ranura de producción está disponible. Los acuerdos a largo plazo que fijan el volumen, y la reserva anticipada de capacidad de línea, se están convirtiendo en la forma estándar de comprar módulos BC en China, y los proyectos que no reservaron pronto están siendo empujados al año siguiente.
Ese comportamiento viaja aguas arriba. Si sus clientes están reservando la capacidad de su línea, usted está reservando su suministro de células y su equipo de la misma manera. Una decisión de BC que empieza cuando se firma la licitación siempre llegará tarde, porque la asignación de células, el plazo de entrega de la máquina y el ramp se solapan en lugar de hacer cola.
Leer un lote de licitación de BC antes de responderlo
Un lote de BC de utility lo redacta un ingeniero que ya ha decidido qué debe hacer el módulo, y el documento suele decir más sobre la línea que sobre el precio. El bin de potencia es lo primero que hay que comprobar frente a su propia capacidad. Un lote que exige un bin de 650 W a partir de células que producen 670 W en manos del proveedor le deja un presupuesto de pérdidas para el stringing, el layup y el laminado; si su rendimiento de primera pasada todavía está aprendiendo, ese presupuesto es la diferencia entre enviar y reprocesar.
Lo segundo que hay que leer es cómo describe el lote la inspección. Los módulos de contacto posterior ocultan parte de su interconexión en la parte trasera, por lo que los criterios de EL y los criterios visuales deben leerse junto con la construcción del módulo. Si la licitación asume una imagen EL del lado trasero a una resolución dada, su estación de inspección tiene que ser capaz de producirla, y eso es una decisión de compra más que operativa.
Lo tercero es la lista de materiales que respalda la garantía. El pegamento aislante, la cinta plana, el encapsulante y la caja de conexiones aparecen todos en el archivo de cualificación, y un lote que fija cualquiera de ellos elimina su capacidad de sustituir durante el ramp. Merece la pena confirmarlo antes de firmar, porque la sustitución que planeó como palanca de costes puede que ya esté excluida.
- El bin de potencia y el presupuesto de pérdidas que implica para su línea
- Criterios de aceptación EL y visuales, incluida la imagen del lado trasero
- Qué materiales fijan la garantía y el archivo de cualificación
- Si la construcción del módulo asume interconexión por pegamento, cinta o película
- Calendario de entrega frente a su fecha de ramp realista, no su fecha de placa
Nada de esto es exótico. Es la misma lista que leería para cualquier licitación, aplicada a un producto cuyos modos de fallo se encuentran en el lado que no puede ver desde el frente.
Tres formas de añadir capacidad de BC
No hay una única respuesta correcta, solo tres estructuras con perfiles de riesgo diferentes. Decida en cuál está antes de solicitar cotizaciones, porque el equipo, el personal y el trabajo de certificación difieren.
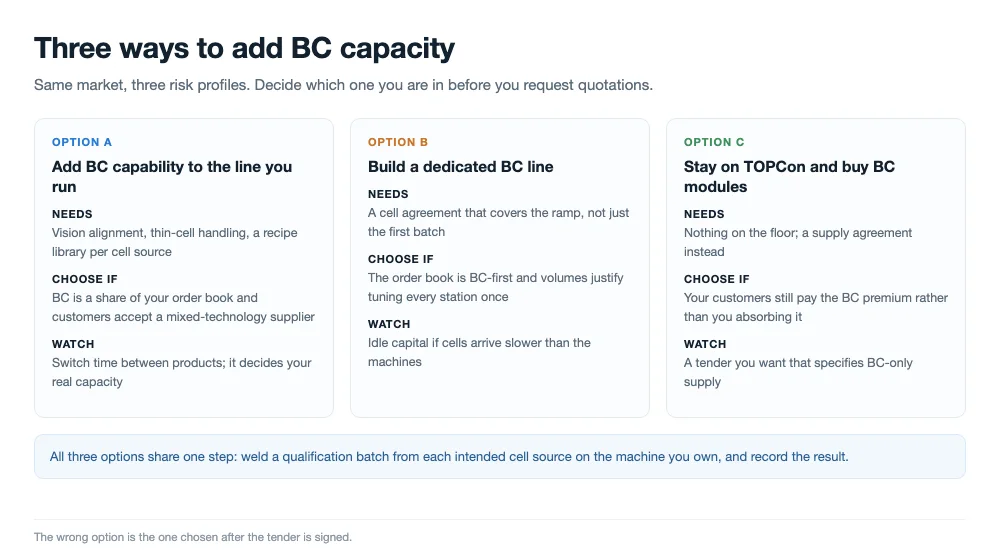
Añada capacidad BC a la línea que ya opera
Si su plataforma existente ya maneja celdas finas y cuenta con alineación por visión, el costo marginal es una biblioteca de recetas, un lote de calificación por fuente de celdas y reentrenamiento. Elija esto cuando BC sea una parte de su cartera de pedidos en lugar de toda ella, y cuando sus clientes acepten un proveedor de tecnología mixta.
Construya una línea BC dedicada
Si la cartera de pedidos es BC-first y los volúmenes lo justifican, una línea dedicada elimina la penalización por cambio y le permite ajustar cada estación para un solo producto. Elija esto cuando tenga un acuerdo de celdas que cubra el ramp-up, porque una línea dedicada con suministro de celdas finas es la forma más costosa de mantener capital inactivo.
Manténgase en TOPCon y compre módulos BC
Si su mercado aún no requiere BC y sus volúmenes son pequeños, comprar módulos BC terminados para los proyectos que los soliciten mantiene el capital libre. Elija esto cuando el sobreprecio de BC aún lo pague su cliente en lugar de usted, y revise la decisión cuando una licitación que le interese requiera suministro exclusivo de BC.
Qué cambiaría este panorama
Cinco cosas merecen atención, y cada una mueve el panorama en una dirección diferente. El suministro de celdas de terceros es la primera: si los dos mayores fabricantes comienzan a vender celdas BC externamente en volumen, el ramp-up de módulos deja de estar limitado por la asignación. La reducción de plata y la simplificación de procesos son la segunda: ambas reducen la brecha de costos que actualmente justifica el sobreprecio. La tercera es si las licitaciones de servicios públicos siguen incluyendo lotes específicos de BC, que es lo que convirtió un producto para tejados en un producto para servicios públicos en primer lugar.
La cuarta es la ruta de interconexión. Si maduran los métodos de pegamento y película de estilo 0BB, la estación de stringing deja de ser un cuello de botella y el laminador pasa a serlo más, lo que cambia dónde debe gastar su capital una línea. La quinta es simplemente la curva de rendimiento: un proveedor que publica un rendimiento de primera pasada del 98% a plena capacidad le está diciendo algo diferente de uno que publica capacidad nominal.
Para evitar que la etapa de laminación limite el ritmo de la línea, combinamos laminadores de doble cámara con etapas de calentamiento y enfriamiento divididas, manteniendo una transferencia térmica constante en módulos de 132 media celda durante los ciclos de curado más largos.
Preguntas frecuentes
¿Es real la cartera de pedidos de BC o es capacidad anunciada?
Ambas existen, y los informes las mezclan. Los pedidos en firme y la capacidad instalada son números diferentes; lo que importa para una fecha de entrega es la producción ajustada por rendimiento, que rara vez se divulga. Pida cifras de envíos o ingresos, no gigavatios nominales.
¿Se puede convertir una línea TOPCon existente a BC?
Parcialmente. La stringer necesita alineación por visión y una fuerza de sujeción más baja y plana, y las estaciones de layup y laminación necesitan manejar un patrón en la cara posterior. Gran parte de la línea no cambia, por lo que añadir capacidad BC a una plataforma existente suele ser más barato que un edificio nuevo.
¿Por qué una línea BC tarda de seis a doce meses en alcanzar plena capacidad?
Porque las restricciones se acumulan en lugar de hacer cola: la asignación de celdas, el aprendizaje de alineación, el comportamiento de laminación, la certificación de cada material modificado y la mejora del rendimiento de primera pasada ocurren al mismo tiempo. Ninguna es lenta por sí sola; juntas marcan el calendario.
¿Cuántas stringers necesita un gigavatio?
Con módulos de 650 W, 132 media celdas cada uno, 2.400 media celdas por hora y 6.000 horas productivas, alrededor de catorce. Cambie cualquiera de esas suposiciones y la respuesta varía en decenas de por ciento, así que haga el cálculo con su propio formato de celda y patrón de turnos.
¿Necesita BC una cinta diferente?
Normalmente cinta plana en lugar de redonda, porque el pad posterior es una superficie plana con un ancho definido y un alambre redondo solo lo toca a lo largo de una línea. El grosor y la dureza del recubrimiento se mantienen en el rango normal, aunque la rigidez debe adaptarse a una celda más fina.
¿Y qué hay de HJT y TOPCon mientras BC hace el ramp-up?
Una plataforma que mantiene una biblioteca de recetas puede operar las tres. HJT establece el límite superior de temperatura de proceso, TOPCon y BC se sitúan en un rango similar, y el hardware de la máquina no necesita cambiar entre ellas si el portador y el sistema de alineación son comunes.
¿Necesito una nueva certificación para fabricar módulos BC?
Sí, para cualquier cosa que cambie la lista de materiales o la construcción de la celda. La calificación IEC está vinculada al diseño y a los materiales probados, por lo que un nuevo tipo de celda o un nuevo encapsulante significa que parte del programa de pruebas se ejecuta de nuevo. Planifíquelo dentro del ramp-up, no después.
Si BC está agotado, ¿eso eleva los precios de los módulos?
Sostiene un sobreprecio en lugar de un pico de precio spot, porque los compradores son servicios públicos con acuerdos a largo plazo. El efecto visible es el plazo de entrega y la asignación, con el precio moviéndose más lentamente que la disponibilidad.
Reflexiones finales
La historia de BC en octubre de 2026 es en realidad una historia de programación. La demanda está reservada, las celdas están asignadas, y las fábricas que ganen los próximos dos años son las que traten el ramp-up como el producto en lugar del retraso. Si está planificando una línea BC, dimensione primero la capacidad de stringing, demuestre la unión en un lote de calificación de cada fuente de celdas, y mantenga la plataforma capaz de volver atrás. El mercado decidirá cuánto BC quiere; el calendario decidirá quién puede entregarlo.
Lectura relacionada:
- Compatibilidad de células BC: seis fabricantes, una tabber stringer
- Por qué las células BC son difíciles de fabricar: el proceso de dos pasos con automáscara de AIKO
- Celdas solares BC explicadas: estructura y soldadura de string
- 0BB en células solares de contacto posterior: ganancias y límites de rendimiento
- ¿Por qué las células solares BC necesitan pegamento aislante en la parte posterior?
- Máquina tabber y stringer: cómo funciona, cómo elegir
- SS-2500B Tabber Stringer de celdas solares totalmente automático
- Máquina automática de soldadura de células solares SS-1500B
OOITech suministra cámara simple y doble con placas calentadas por aceite o eléctricas con calentamiento eléctrico o por aceite térmico para líneas de módulos de contacto posterior e híbridos. Si está adaptando su proceso para márgenes estrechos de contacto posterior, envíe sus planos, una pila de módulos o celdas de muestra a nuestro equipo de ingeniería para pruebas de laminación y evaluación del perfil térmico.