La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Película encapsulante fotovoltaica: EVA, EVA blanca, POE, EPE y más allá
Índice
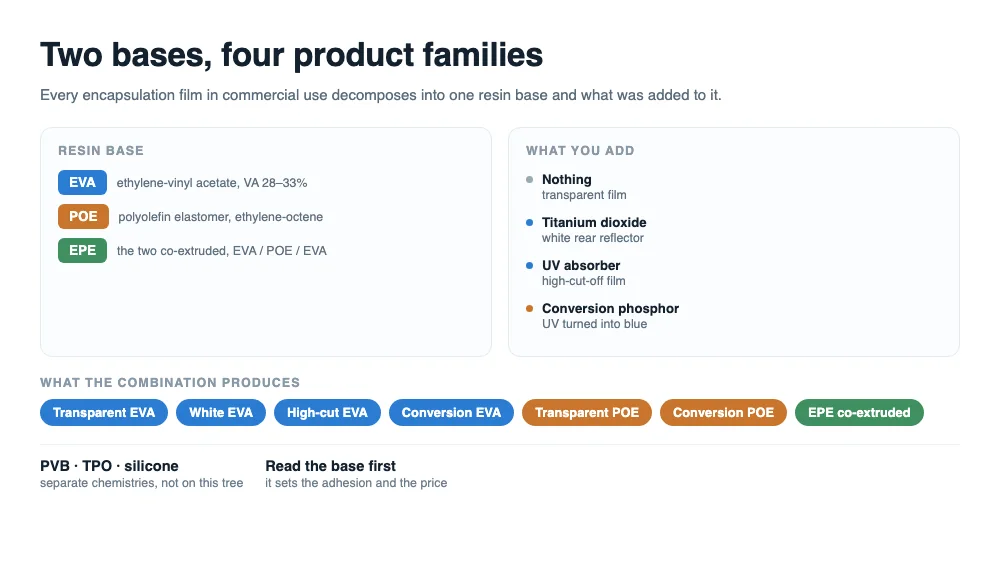
Respuesta rápida: cada película de encapsulación de uso comercial es una de dos bases de resina, EVA o POE, más algo añadido. EPE son las dos bases coextruidas en una sola lámina, la EVA blanca es EVA con un pigmento blanco, y la película de conversión es cualquiera de las dos bases con un fósforo. Aprenda la base y el aditivo, y cualquier nombre de producto nuevo se resuelve en una película que ya entiende.
La entrega anterior de esta serie expuso las cinco funciones que debe cumplir la encapsulación. Esta es la otra mitad del mapa: los materiales que realizan esas funciones, en qué destaca cada uno y para qué arquitectura de módulo fue concebido cada uno.
La nomenclatura es lo que hace que la familia parezca más grande de lo que es. Un catálogo lista EVA transparente, EVA blanca, EPE, POE, EVA de alta transmisión, EVA con corte UV y película de conversión como si fueran siete materiales. Son dos polímeros dispuestos de formas distintas, y una vez que eso queda claro, la conversación de selección se acorta mucho.
Dos ejes: una base y un aditivo
Cada película tiene una base de resina, y la base define su carácter. Solo hay dos en producción en volumen. La EVA, etileno-acetato de vinilo, lleva acetato de vinilo en torno al 28 a 33 por ciento en el grado fotovoltaico; el grupo éster es polar, por lo que la EVA se adhiere fácilmente al vidrio y por lo que puede hidrolizarse. El POE, un elastómero de poliolefina generalmente basado en etileno y octeno, no tiene ningún grupo éster, por lo que es una barrera de humedad mucho mejor y por lo que es más difícil de formular.
El segundo eje es lo que se añade a la base. Un pigmento blanco produce una película trasera reflectante. Un absorbedor UV adicional produce una película de alto corte. Un fósforo produce una película de conversión. Sin nada añadido se obtiene el grado estándar transparente.
EPE es la única combinación que funciona en ambos ejes a la vez: una piel de EVA, un núcleo de POE y una segunda piel de EVA, extruidos juntos en lugar de mezclados. Esa única construcción es la razón por la que se ha llevado gran parte del negocio de TOPCon, y es la razón por la que ahora se puede describir una película como teniendo una cara frontal y una cara trasera con funciones diferentes.
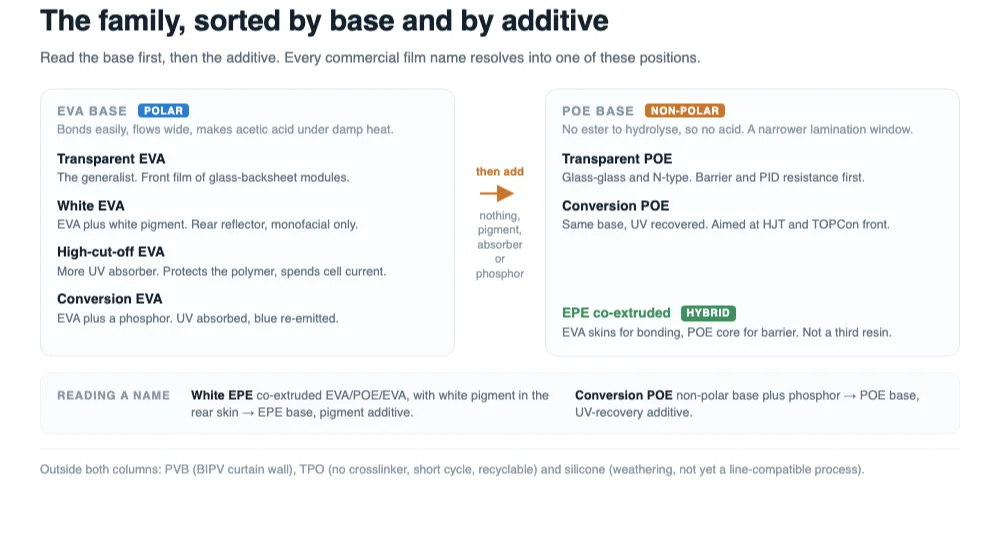
Lea un nombre de una ficha técnica contra ese árbol y no queda ninguna ambigüedad. La EPE blanca es una película coextruida con pigmento en la piel trasera. El POE de conversión es una base no polar con un fósforo. Ambas respuestas ocuparon una línea, y ambas dicen más sobre el rendimiento que el nombre de la marca.
EVA transparente: el generalista que lo paga en ácido
La EVA se ganó su lugar por ser fácil. El grupo éster polar se adhiere al vidrio y al backsheet sin un trabajo de formulación heroico, es compatible con agentes de reticulación, silanos y estabilizantes, fluye lo suficiente para dar una ventana de laminación indulgente, y es la más barata de las opciones. Durante dos décadas esa combinación la hizo casi sinónimo de encapsulación.
La debilidad proviene del mismo grupo funcional. Bajo calor húmedo el grupo lateral acetato se hidroliza, y el ácido acético que se forma ataca las líneas de rejilla y la cinta. La transmisión de vapor de agua es alta —comúnmente citada en torno a 25 g/m² por 24 horas a 38 °C y 90% de humedad relativa, aproximadamente ocho veces la cifra del POE— y la resistividad volumétrica es menor, por lo que la resistencia a PID debe recuperarse mediante la formulación en lugar de provenir del polímero.
Por eso la EVA transparente se entiende mejor como la película del módulo monofacial de vidrio-backsheet. Ese mercado se está reduciendo: el vidrio-backsheet tenía alrededor del 60 por ciento de cuota en 2023, cayó por debajo de la mitad en 2024, y la hoja de ruta ITRPV la sitúa en aproximadamente el 23 por ciento dentro de una década. La película no está fallando; el formato de módulo para el que fue diseñada está perdiendo terreno.
Todavía tiene un uso amplio y sensato. Varios fabricantes de módulos usan EVA en la parte frontal y una película basada en POE en la trasera, con el razonamiento de que la parte frontal es donde están la luz y el apalancamiento de costo-rendimiento, y la trasera es donde más importa la barrera. Las dos caras de un módulo cumplen funciones diferentes, y nada exige que usen la misma película.
También hay una tercera vía que conserva la base y corrige la debilidad: grados de EVA optimizados con menor formación de ácido y un paquete de PID más robusto. Cuestan más que la EVA estándar y menos que el POE, y permiten que una línea siga con la misma receta de laminación. Si son suficientes depende de cuánto tiempo deba durar el módulo en su clima, lo cual es una cuestión de garantía más que una cuestión de material.
EVA blanca: recuperar la luz que se filtró entre las células
Un módulo monofacial tiene espacios entre las células, y espacios entre la cadena de células y el marco. La luz que incide allí con una película trasera transparente continúa hacia el backsheet y se pierde. La EVA blanca, que es EVA cargada con un pigmento blanco, se sitúa detrás de las células y dispersa esa luz hacia arriba; parte de ella se refleja en la superficie interior del vidrio y regresa a la célula. El mecanismo es simple y el efecto es real, por lo que la película blanca se volvió estándar en la parte trasera de los módulos monofaciales.
También es un material solo para la parte trasera con dos límites estrictos. No transmite, por lo que un módulo bifacial no puede usarla —la ganancia se gastaría bloqueando la irradiancia trasera con la que se vende el producto—. Y fluye: durante la laminación la capa blanca puede trepar por el borde de la célula y, en malos casos, hasta la cara frontal, que es el defecto que la industria llama desbordamiento blanco. La contramedida estándar es una película blanca pre-reticulada, parcialmente curada antes del envío para que aún se adhiera pero ya no se desplace.
La EVA blanca tuvo alrededor del 16 por ciento del mercado chino en 2024, y la CPIA espera que las cuotas se mantengan cerca de ese nivel a medida que disminuyan los volúmenes monofaciales. Está en el lado perdedor de la transición del vidrio-backsheet exactamente por la razón anterior. Si usted trabaja con monofacial, es un rendimiento casi gratuito. Si trabaja con bifacial, no es una opción, y ninguna cantidad de pruebas de cualificación cambia eso.
POE: la película que no puede formar ácido acético
El POE es un copolímero de etileno-octeno con una columna saturada y sin éster que hidrolizar. Todo lo que se deriva de eso es un beneficio directo: ningún ácido acético que corroa la metalización, una tasa de transmisión de vapor de agua cercana a 3 g/m² por 24 horas en la misma base donde la EVA se sitúa cerca de 25, una resistividad volumétrica lo suficientemente alta como para hacer de la resistencia a PID una propiedad del material en lugar del paquete de aditivos, y una elasticidad que sobrevive a baja temperatura, donde la EVA se endurece notablemente alrededor de menos veinte.
La superficie no polar también es el problema. Los aditivos son menos compatibles en POE, por lo que migran y afloran con mayor facilidad; la adhesión al vidrio depende más de la formulación; el fundido fluye con menos facilidad, por lo que la laminación tarda más y la ventana de proceso es más estrecha. Una ventana más estrecha en una prensa de laminación se manifiesta como desplazamiento de células y deslizamiento de cintas, no como una prueba eléctrica fallida, y por eso las líneas de POE tienden a necesitar más disciplina de proceso en lugar de más inspección.
El costo es la otra mitad de la historia. La resina POE ha provenido históricamente de una lista corta de proveedores —Dow, ExxonMobil, Mitsui y LG Chem entre ellos—, por lo que el precio y la asignación se mueven con las adiciones de capacidad y no solo con la demanda. Esa combinación, mejor rendimiento y un precio estructuralmente más alto, es lo que creó la apertura para el EPE.
EPE: EVA y POE apilados en una sola lámina
Si el EVA se adhiere bien y el POE bloquea bien el agua, el movimiento obvio es dejar de elegir. El EPE coextruye EVA, POE y EVA en una sola lámina: las pieles aportan adhesión y flujo, el núcleo aporta la barrera y el aislamiento. Como el núcleo asume la función de barrera contra la humedad, la cantidad de POE en un módulo cae drásticamente, que es el argumento de costo, y el rendimiento eléctrico se mantiene cercano al del POE puro, que es el argumento de fiabilidad.
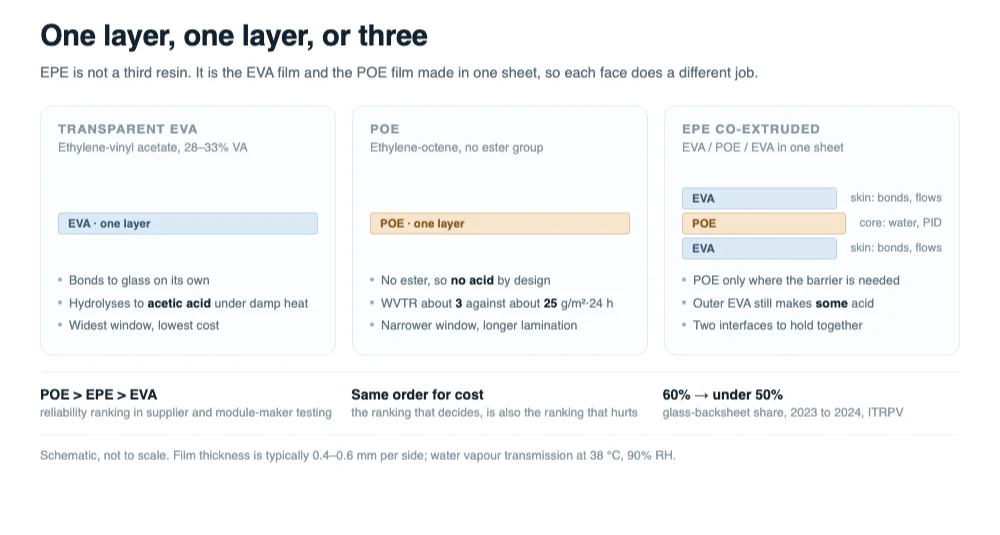
No es gratis. Ahora tienen que sostenerse dos interfaces, la relación de espesor entre el núcleo y las pieles debe controlarse de una corrida a otra, y los aditivos pueden migrar de una capa a otra. El EVA exterior todavía produce algo de ácido acético, por lo que un módulo EPE no está libre de ácido como lo está un módulo de POE puro. Y cuando un laminado EPE falla, tiende a fallar en una interfaz, y por eso el defecto característico es una línea de burbujas a lo largo de la cinta en lugar de una turbidez general.
El mercado ha votado: el EPE es donde está el crecimiento, particularmente en TOPCon, y ahora es el producto individual más grande de la clase POE en China. Para un fabricante de módulos, la pregunta práctica no es si el EPE funciona, sino qué EPE —relación del núcleo, espesor total y qué piel mira hacia el vidrio. Esas tres líneas pertenecen a la especificación de compra, no a una nota al pie de la hoja de datos.
Dónde encaja la película de conversión UV
La película de conversión no es una base; es un aditivo que se asienta sobre una de las bases anteriores. La lógica es sencilla una vez que se acepta que las células tipo N, especialmente las HJT, son sensibles a la radiación ultravioleta. La respuesta convencional es una película frontal con suficiente absorbente UV para mantener las longitudes de onda cortas lejos de la célula. La respuesta de conversión es absorber los mismos fotones y reemitirlos en el azul, donde la célula todavía tiene buena eficiencia cuántica.
Así, una película de conversión y una película de alto corte son opuestas en intención, aunque ambas contengan algún tipo de absorbente UV. Una desecha la energía ultravioleta para proteger el polímero y la célula; la otra intenta recuperar parte de ella. Cuál es la correcta depende de cuánto UVID sufra realmente su célula y de cuánto cueste el fósforo, y esa comparación es un cálculo en sí mismo.
La pregunta abierta en esta ruta no es el mecanismo, sino la durabilidad del propio agente de conversión. Los proveedores reportan pérdidas muy pequeñas tras una exposición acelerada equivalente a décadas en el campo, y esas cifras deben leerse como afirmaciones del proveedor hasta que una secuencia independiente de humedad-calor y UV las reproduzca en el laminado terminado. La banda de emisión, el desplazamiento y la eficiencia de la conversión se tratan con más detalle en nuestra nota sobre película de conversión de luz UV.
PVB, TPO y silicona: rutas que ganan fuera de la corriente principal
Tres químicas quedan fuera del árbol de EVA y POE, y cada una es la respuesta correcta a una pregunta que las películas de la corriente principal no pueden responder.
El PVB ha sido el intercalario del vidrio laminado arquitectónico durante décadas. Se adhiere fuertemente al vidrio, absorbe el impacto y retiene los fragmentos, que es exactamente lo que necesita una fachada integrada en el edificio o un acristalamiento de seguridad. Su debilidad es la humedad: el PVB es higroscópico y necesita sellado de bordes, y cuesta más que el EVA. En los muros cortina BIPV esas compensaciones son aceptables porque el producto es ante todo un elemento de construcción.
Al procesar PVB para conjuntos de vidrio arquitectónico, extendemos la etapa inicial de vacío antes de aplicar la presión del diafragma para evacuar el aire a fondo desde el perímetro y los espacios entre células.
El TPO no necesita ningún agente de reticulación. Se funde, se adhiere y se fija al enfriarse, por lo que el ciclo de laminación es corto y el laminado es más fácil de reciclar al final de su vida útil. El desafío es la fluencia a la temperatura de operación, y por eso el TPO se vigila de cerca para perovskita y otros procesos de baja temperatura donde un curado a 150 °C no es bienvenido, más que para el silicio de la corriente principal.
La silicona tiene la mejor resistencia a la intemperie y estabilidad UV del grupo y el peor encaje con una línea convencional: química de curado diferente, manejo diferente, mayor costo. Sobrevive en trabajos de especialidad e investigación, y es el punto de referencia que muestra cuánto de la elección de la corriente principal está impulsado por la compatibilidad con la línea y no por el rendimiento del material.
Las tres quedaron marginadas porque no podían superar al EVA en costo para un módulo estándar. Los módulos BIPV, flexibles y ligeros, y los tándems de perovskita son las aplicaciones donde los supuestos del módulo estándar dejan de sostenerse, y ahí es donde estas rutas están recibiendo una segunda audiencia.
Cómo emparejar la película con la arquitectura del módulo
La tabla a continuación empareja las arquitecturas comunes con las películas que normalmente se especifican para ellas. Léala como un punto de partida para un plan de calificación, no como una regla: dos líneas que fabrican el mismo tipo de módulo pueden justificar películas diferentes solo por el historial de fallas.
| Arquitectura del módulo | Frontal | Trasera | Qué impulsa la elección |
|---|---|---|---|
| Monofacial, vidrio-trasera, PERC | EVA transparente | EVA blanco | Menor costo por vatio; la luz trasera no tiene a dónde ir, así que se refleja de vuelta |
| Bifacial, vidrio-vidrio, TOPCon | EPE o POE | EPE o POE | Ambas caras deben transmitir; la barrera y la resistencia a PID importan por igual |
| HJT, vidrio-vidrio | POE o EPE, opcionalmente conversión | POE o EPE | Requisito de barrera más alto, más protección UVID en la parte frontal |
| BIPV y muro cortina | PVB | PVB | Acristalamiento de seguridad y código de construcción, no vatios por metro cuadrado |
| Flexible y ligero | TPO o POE delgado | TPO | Sin vidrio pesado, ciclo corto, reciclabilidad |
| Tándem de perovskita, piloto | TPO o baja temperatura | TPO | Presupuesto de temperatura por debajo del curado convencional, por lo que la fluencia se convierte en la cuestión |
Una celda de esa tabla está vacía a propósito: la parte frontal y la trasera no tienen por qué coincidir. Dividir las películas es una forma legítima de gastar dinero donde está la tensión, y es lo que hacen varios fabricantes cuando la parte frontal tiene que permanecer transparente y la trasera soporta la función de barrera contra la humedad.
Cómo se movió realmente la mezcla
Las películas de clase POE, es decir, POE puro más EPE, pasaron de aproximadamente el 23 por ciento del mercado chino en 2021 a alrededor del 35 por ciento en 2022 y el 41 por ciento en 2024. En las cifras de 2024, el EPE por sí solo representó el 27,8 por ciento y el POE puro el 13,2 por ciento, lo que es el indicador único más claro de que el compromiso coextruido es ahora el producto convencional en lugar de la alternativa ingeniosa.
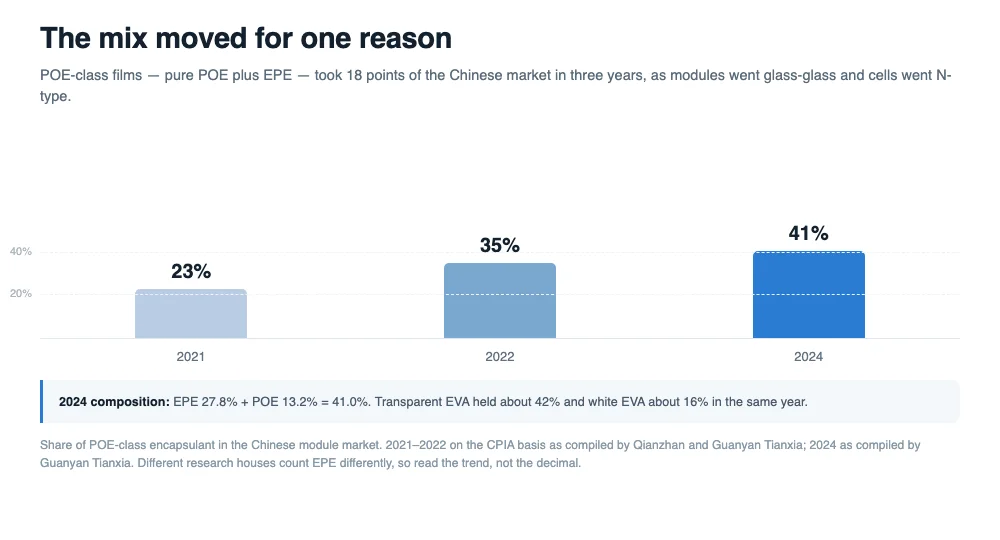
La razón es el módulo, no la película. A medida que el vidrio-vidrio se convirtió en el estándar y las celdas tipo N se convirtieron en la tecnología que se vende, la entrada de humedad y el PID pasaron de ser preocupaciones secundarias a encabezar la lista de fallos, y las películas que los abordan pasaron de premium a estándar. En las pruebas de proveedores y fabricantes de módulos, el orden de fiabilidad resulta ser POE primero, EPE segundo y EVA último, y el orden de costes sigue la misma dirección, lo que es una forma ordenada de decir que la industria está comprando protección que casi puede permitirse.
Diferentes casas de investigación contabilizan el EPE de forma distinta, por lo que las cifras absolutas varían entre informes mientras que la dirección no. Trate la tendencia como sólida y el decimal como aproximado, y si necesita la cifra actual para un caso de negocio, tómela de la edición de la hoja de ruta de la CPIA que su cliente también utilice.
Qué recalificar antes de cambiar
Cambiar de película no es una sustitución de pieza, y los fallos que siguen a un cambio suelen provenir del proceso y no del material. Es necesario restablecer cinco cosas en su propia línea antes de que el cambio entre en producción.
La receta de laminación. El POE y el EPE fluyen con menos facilidad que el EVA, por lo que el tiempo de permanencia y la temperatura se reajustan. Una receta trasladada sin cambios producirá burbujas y un relleno incompleto mucho antes de que cualquier propiedad del material sea la culpable.
Al establecer recetas para POE y EPE, dividimos el calentamiento y el prensado en dos cámaras para eliminar el aire antes de que se funda el núcleo, evitando la formación de huecos a lo largo de las cintas.
El objetivo de curado. El contenido de gel se mide de la misma manera, pero la banda objetivo cambia con la química, y el método de extracción importa. Fije el estándar y el tiempo de extracción en la especificación, porque dos laboratorios que sigan dos métodos diferentes no estarán de acuerdo sobre el mismo rollo.
Pelado contra el backsheet real. La adhesión es una propiedad de la unión, no de la película. Probar contra un laminado de referencia le dice que la película es consistente; probar contra el backsheet que realmente compra le dice si el módulo se deslaminará.
Las secuencias aceleradas. Calor húmedo, PID y preacondicionamiento UV sobre el laminado terminado, ejecutados en el orden que utiliza su organismo de certificación. Una película puede superar tres de estos y fallar el cuarto, y el cuarto suele ser el que su clima le expone.
La línea base de potencia e inspección. Pasar de blanco a transparente en la parte trasera cambia la bifacialidad y, por lo tanto, la placa de características; pasar de EVA a EPE cambia el defecto característico de turbidez a burbujas en la interfaz, por lo que los criterios de inspección visual tienen que moverse con ello. Ambos son fáciles de olvidar y ambos aparecen más tarde como una queja del cliente.
Luego ejecute el par, no la película. La parte frontal y la trasera se laminan juntas y curan en el mismo ciclo térmico, por lo que un frontal de curado rápido bajo un núcleo trasero más lento es una receta para que una capa quede subcurada. Construya el cupón de cualificación a partir de la lista de materiales exacta que pretende enviar, y conserve un laminado de referencia de la lista de materiales antigua para comparar.
Preguntas frecuentes
¿Es el POE siempre mejor que el EVA?
En cuanto a la barrera y la resistencia al PID, sí, y la clasificación de fiabilidad de POE, luego EPE y luego EVA es consistente en las pruebas de proveedores y fabricantes de módulos. No es automáticamente mejor para su línea: el POE es más caro, necesita un ciclo de laminación más largo y una ventana de proceso más estrecha, y en un producto monofacial de vidrio-backsheet la barrera adicional compra una protección que la aplicación no necesita.
¿Por qué es el EPE más barato que el POE puro si contiene POE?
Porque el POE es solo una capa núcleo. La función de barrera la soporta una fracción del espesor total, por lo que la resina cara se utiliza donde se necesita y el EVA llena el resto. Obtiene la mayor parte del rendimiento frente a la humedad a un coste combinado que se sitúa entre los dos materiales.
¿Se puede usar EVA blanco en un módulo bifacial?
No. La película blanca no transmite, por lo que elimina el rendimiento trasero por el que se vende el producto. Su ganancia solo existe en módulos monofaciales, donde la luz que llega a la parte trasera se perdería de otro modo.
¿Qué causa el desbordamiento blanco y cómo se previene?
La película blanca fluye durante la laminación y puede trepar por el borde de la celda, a veces hasta la cara frontal. La contramedida habitual es el preentrecruzamiento: la capa blanca se cura parcialmente antes del envío para que aún se adhiera pero tenga un desplazamiento limitado. El resto es control de laminación: rampa de temperatura y presión.
¿Es el EPE más propenso a la deslaminación que el EVA?
Tiene más interfaces, por lo que tiene más lugares donde fallar, y el defecto típico es una línea de burbujas a lo largo de la cinta en lugar de una turbidez amplia. Eso no lo hace más débil en general —su núcleo es una mejor barrera que el EVA—, pero sí significa que el fallo que verá primero es diferente, y sus criterios de inspección deberían esperarlo.
¿Sustituye una película de conversión a una película de corte UV?
Son opuestas. Una película de alto corte elimina la radiación ultravioleta para proteger el polímero y la celda; una película de conversión absorbe los mismos fotones y los reemite como luz visible. Elegir entre ellas es una cuestión de balance energético, no una preferencia.
¿Qué película debería usar una línea HJT?
La combinación que aborda ambas debilidades de la HJT: una película de alta barrera, es decir, POE o un EPE con un núcleo sustancial, y una película frontal que gestione la radiación ultravioleta, ya sea cortándola o convirtiéndola. La HJT es también la tecnología más expuesta al procesamiento a baja temperatura, así que verifique la temperatura de curado frente a la celda antes de las propiedades de barrera.
¿Pueden la parte frontal y la trasera usar películas diferentes?
Sí, y es habitual. La cara frontal asume la función óptica y, por lo general, el requisito de UV más estricto; la cara posterior asume la función de barrera frente a la humedad. Separarlas permite asignar el coste donde está el esfuerzo, siempre que se valide el par como un sistema y no cada película por separado.
Reflexiones finales
La familia parece abarrotada hasta que se ordena por base y aditivo, y entonces se reduce a una lista corta: EVA donde importan el coste y la tolerancia al proceso, POE donde importan la humedad y el PID, EPE donde importan ambos y el presupuesto es real, y las química especiales donde el módulo deja de ser un módulo estándar. Elija por el modo de fallo que no puede permitirse, y el nombre en el rollo se vuelve obvio.
- Película Encapsulante Fotovoltaica: Cinco Funciones Detrás de una Garantía de 25 Años
- Película de conversión de luz UV: funciones, principio y parámetros clave de calidad
- Delaminación del encapsulante EPE: burbujas en forma de línea a lo largo de los ribbons
- No toda burbuja en el laminado es culpa del encapsulante
- Bombas de vacío del laminador y la ventana de proceso del EVA
- Prueba de calor húmedo DH1000: modos y mecanismos de fallo
- Rastros de caracol en paneles solares: causas y prevención
- Película encapsulante EVA, POE y EPE: guía técnica
Notas sobre los datos: las cuotas de mercado corresponden al mercado chino de módulos. Las cifras de la clase POE de 2021 y 2022 siguen la base de la CPIA según la recopilación de Qianzhan y Guanyan Tianxia; el desglose de 2024 (EPE 27,8%, POE 13,2%) es la recopilación de Guanyan Tianxia, y las cifras de EVA transparente (alrededor del 42 por ciento) y EVA blanco (alrededor del 16 por ciento) son cifras de la CPIA reportadas en TaiyangNews, Backsheets & Encapsulation 2024-2025. Las tasas de transmisión de vapor de agua son valores publicados habitualmente a 38 °C y 90% de humedad relativa y varían con el espesor, la formulación y el método. La cuota de vidrio-trasero es de la 15.ª edición de ITRPV. Las propiedades de la película deben confirmarse con los propios datos técnicos del proveedor y con sus resultados de cualificación.
Para las líneas que manipulan estos encapsulantes, OOITech fabrica el OTcy 2754DD single-layer double-chamber BIPV laminator para ejecutar ciclos térmicos estables para pilas de EVA, POE, EPE y PVB. Envíenos la pila de su módulo, planos o muestras de vidrio para evaluar los parámetros de ciclo y verificar el rendimiento de reticulación en nuestro equipo.