La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
El cuello de botella en la serigrafía de líneas finas
Índice
Respuesta rápida: La impresión de pantalla de línea fina existe en un estado permanente de ir a la zaga de su propia especificación: el artículo que describe lo que el proceso puede hacer queda desactualizado antes de publicarse, porque los anchos de los dedos en producción no dejan de reducirse. La razón es aritmética. Un dedo más estrecho bloquea menos luz y eleva la corriente que produce la célula, pero también tiene una mayor resistencia y un área de contacto menor, por lo que la formulación de la pasta, la malla de la pantalla y los parámetros de impresión tienen que avanzar juntos. Las dimensiones en juego van desde unos 13 µm hasta 9 µm y luego 6 µm, con anchos alcanzables reportados en la banda de 16 µm a 24 µm según la estructura. Cada reducción es una pequeña ganancia que solo se materializa si se mantiene el rendimiento, por lo que la impresión de línea fina es tanto un problema de rendimiento como de diseño.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Acaba de aceptarse un artículo, pero los datos ya están desactualizados. Cualquiera que trabaje en I+D conoce esta incómoda situación.
El artículo del Fraunhofer ISE, "Progress in Fine-Line Front-Side Printing for TOPCon Solar Cells", es un ejemplo típico. Su diseño más agresivo utilizó una pantalla sin nudos con una abertura de 13 µm. Cualquier cosa más fina se volvía inestable en los experimentos. Según información pública de la industria, los principales fabricantes de células ya habían llevado las aberturas de pantalla sin nudos a 6 µm para 2026—menos de la mitad del tamaño reportado en el artículo.
Esa aparente obsolescencia es precisamente la razón por la que vale la pena leer el artículo. Trazó el límite práctico de capacidad de la impresión de pantalla en 2024–2025. Los fabricantes que después superaron este límite seguían trabajando con el mismo marco de compensaciones descrito en el estudio.
Los números caducan. Los métodos no. Este artículo analiza dos cosas: lo que el artículo identificó en su momento y cómo la producción en masa después superó ese supuesto límite.
1. Qué ocurrió en el artículo
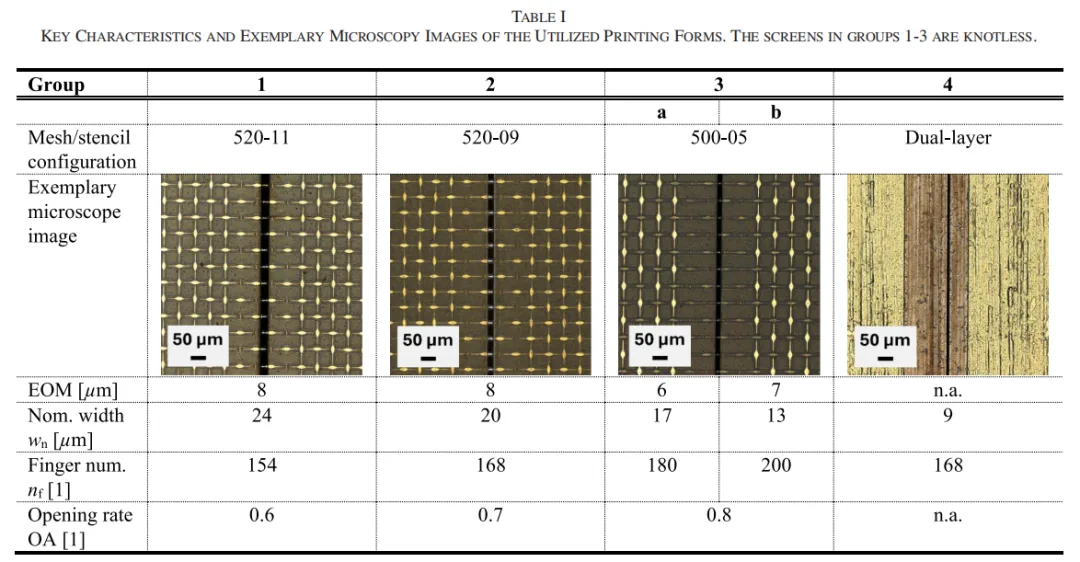
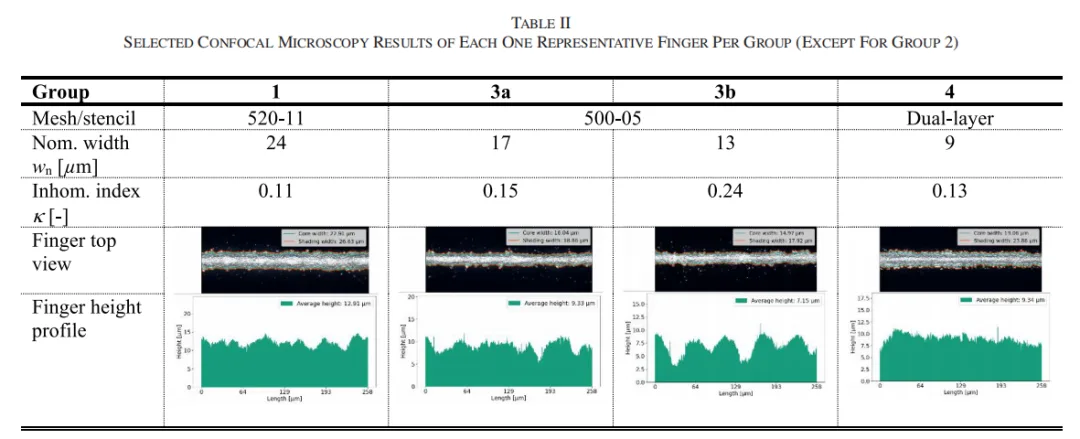
El diseño experimental fue sencillo. Los investigadores utilizaron células solares TOPCon de tipo n en formato M10 y dividieron el proceso de impresión de la cara frontal en varios grupos de comparación de una sola variable. Estos incluían tres pantallas sin nudos con aberturas nominales de 24, 20, 17 y 13 µm, más un esténcil de lámina metálica de doble capa de 9 µm. El proceso de la cara posterior permaneció sin cambios. Solo se varió el método de impresión de la cara frontal.
El estudio también utilizó una cadena de caracterización completa:
Pesaje de pasta húmeda para calcular el consumo de plata
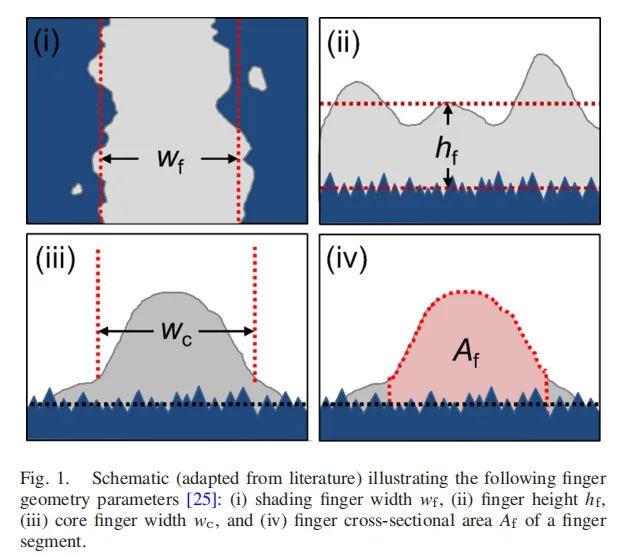
Microscopía electrónica de barrido y microscopía confocal para medir el ancho del dedo, la altura, el área de sección transversal y la no uniformidad κ
Mediciones por el método de longitud de transferencia para la resistencia de contacto
Pruebas I-V en células solares M10 completadas
Esta secuencia sigue siendo una forma estándar de evaluar una nueva pantalla, esténcil o pasta de metalización.
Los resultados pueden dividirse en tres niveles:
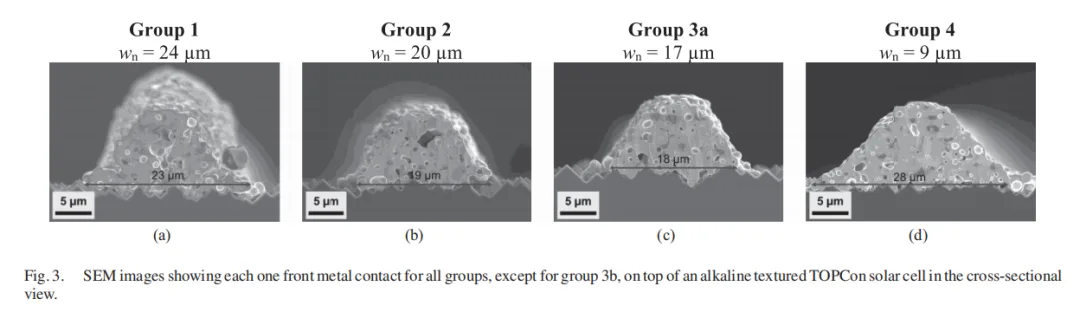
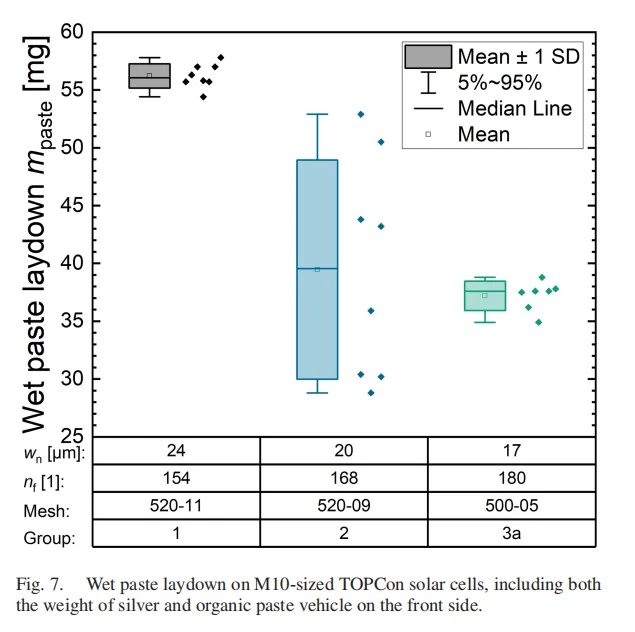
La abertura de 17 µm fue el mejor rango de operación. Produjo un ancho de dedo impreso de 16 µm. En comparación con el grupo de referencia de 24 µm, entregó una ganancia de eficiencia relativa del 0,9% y redujo el consumo de pasta de la cara frontal en un 30%.
La abertura de 13 µm chocó contra un muro. La no uniformidad del dedo κ saltó de 0,15 a 0,24, mientras que los dedos interrumpidos y otros defectos aumentaron. Este grupo no pasó a la evaluación a nivel de célula.
El esténcil de 9 µm se convirtió en un ejemplo negativo. Se forzó una pasta de impresión de pantalla sobre el esténcil a pesar de un desajuste de viscosidad. El dedo impreso resultante tenía 19 µm de ancho—más ancho que el dedo producido por el grupo de abertura de pantalla de 13 µm.
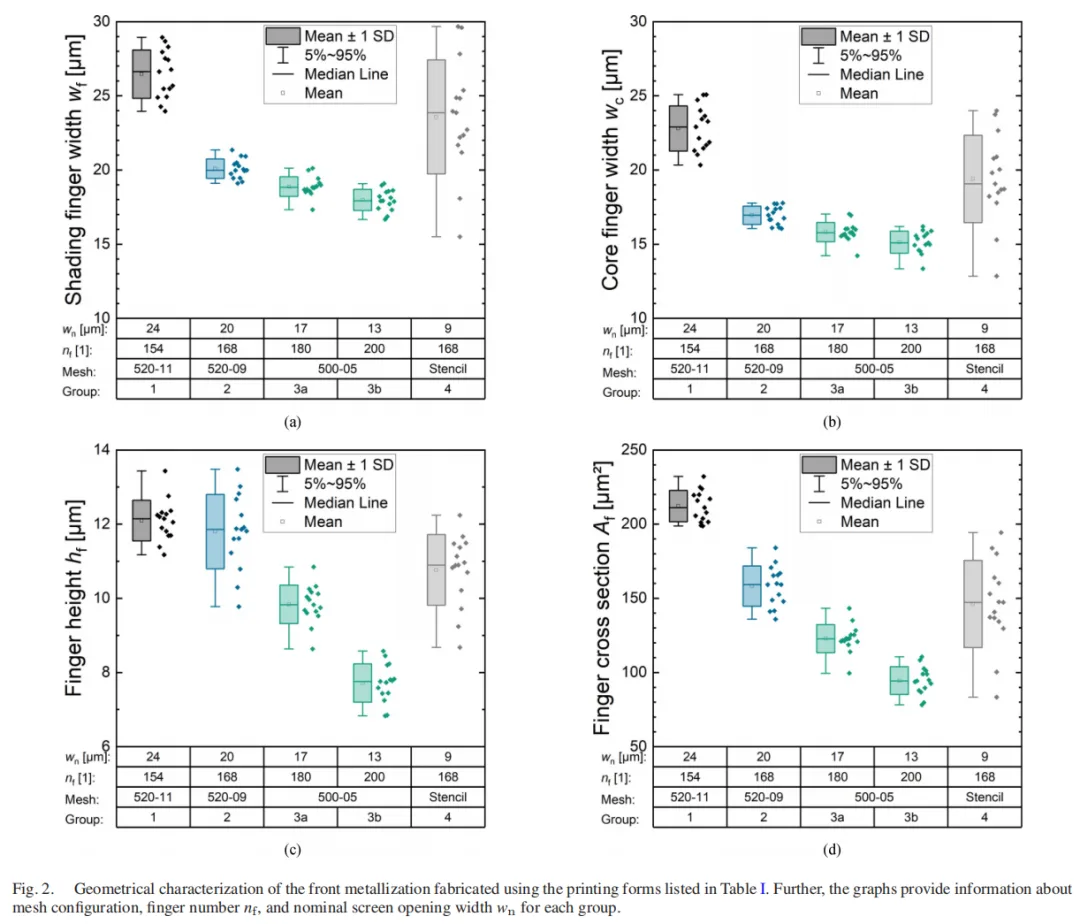
La implicación era clara. Para la impresión de pantalla sin nudos, el rango práctico de línea fina era una abertura de alrededor de 15–17 µm. Por debajo de ese punto, la calidad de impresión se deterioraba primero.
La brecha temporal entre el artículo y la producción de 2026: cuatro comparaciones
1. El límite de impresión
En el artículo, una abertura de 13 µm ya era inestable. La no uniformidad κ subió a 0,24, los defectos aumentaron y el grupo nunca llegó a la evaluación de células. Según información pública de la industria, las principales líneas de producción habían pasado a aberturas de pantalla sin nudos de 6 µm para 2026.
El límite de capacidad trazado por el artículo se había empujado mucho más adelante. El llamado límite no era un muro permanente. Era el punto de equilibrio entre la pasta, la pantalla y el equipo de impresión disponibles en ese momento.
2. La motivación para ahorrar pasta
El mejor grupo del artículo—una abertura de 17 µm y un dedo impreso de 16 µm—logró una mejora de eficiencia relativa del 0,9% mientras reducía el consumo de pasta de la cara frontal en un 30%.
Para 2026, el consumo de plata se había convertido en el mayor rubro de costo no relacionado con el silicio en muchas estructuras de costos de producción de células. El ahorro de pasta ya no era un objetivo de optimización secundario. Se había convertido en una cuestión de competitividad de producción y, en algunos casos, de supervivencia. La metodología del artículo había pasado de ser una herramienta de eficiencia a una herramienta de control de costos.
3. La ruta del esténcil
El esténcil de lámina metálica de 9 µm del artículo falló porque la viscosidad de la pasta no coincidía con el método de impresión. Produjo un dedo de 19 µm de ancho.
Para 2026, la impresión con placa de acero basada en un esténcil metálico de abertura completa había entrado en producción en masa. Una ruta fallida en el artículo se convirtió después en una dirección industrial importante. La lección es directa: cambiar el método de impresión también requiere cambiar la pasta.
4. El valor de la ganancia de eficiencia
El artículo reportó una ganancia de eficiencia relativa del 0,9%. Para 2026, las eficiencias de las células habían entrado en el rango del 26%+, con resultados reportados entre 26,09% y 26,66% en los ejemplos aquí discutidos.
El valor marginal de reducir el sombreado todavía existía, pero el principal impulsor comercial se había desplazado de la mejora de eficiencia hacia la reducción de plata.
2. De 13 µm a 6 µm: cómo se rompió el límite
¿Era 13 µm realmente el límite físico de la impresión de pantalla?
No. El propio artículo dejó varias pistas.
En los tres diseños de pantalla, el diámetro del hilo disminuyó de 11 µm a 9 µm y luego a 5 µm. La relación de área abierta aumentó de 0,6 a 0,7 y luego a 0,8. También se introdujo una orientación de malla de 0°.
En otras palabras, el resultado de 13 µm no significaba que no se pudieran fabricar pantallas más finas. Significaba que la combinación de pasta, pantalla y equipo disponible en ese momento no podía mantenerse estable en ese punto.
¿Qué lado de este triángulo era el verdadero cuello de botella?
La pantalla en sí puede descartarse en parte. El estudio representaba tecnología de pantalla sin nudos avanzada para su época. El diámetro del hilo, la relación de área abierta y el ángulo de la pantalla ya se habían llevado al límite. El grupo de 13 µm no falló porque el proveedor de pantallas no hubiera hecho ningún esfuerzo. La pantalla estaba siendo limitada por la pasta.
El equipo de impresión también se basaba en una plataforma industrial general. Había impresoras similares disponibles tanto en laboratorios como en líneas de producción líderes. Eso deja a la pasta como la variable clave.
La impresión de líneas finas es un tira y afloja de tres vías. Cada reducción de 1 µm en el ancho del dedo reduce el sombreado óptico, pero también reduce el área de la sección transversal del dedo. La resistencia en serie puede aumentar, mientras que el riesgo de defectos de impresión y pérdida de rendimiento aumenta. El resultado depende de si la pasta, la pantalla y el proceso pueden avanzar juntos.
Entre 2024 y 2026, los tres lados avanzaron.
Pasta: de un compuesto de uso general a un material de patronaje
Los tamaños de partícula de plata siguieron disminuyendo, mientras que las pastas dedicadas a líneas finas se convirtieron en una categoría de producto separada. El desarrollo de pasta para dedos finos en la cara frontal de TOPCon avanzó en tres direcciones: imprimir dedos más estrechos, mantener un buen comportamiento de cocción y evitar un aumento de la resistencia eléctrica.
Con una apertura de pantalla de 6 µm, las partículas que son solo ligeramente demasiado grandes pueden obstruir la pantalla. Mantener un perfil de dedo consistente se vuelve aún más difícil.
La no uniformidad del dedo fino κ es, en esencia, un reflejo de la reología de la pasta bajo aperturas extremadamente estrechas. Si la pasta no puede transferirse de manera consistente a través de una apertura de 6 µm, el resultado es la obstrucción de la pantalla, dedos interrumpidos y un aumento pronunciado de κ. El grupo de 13 µm en el artículo pareció fallar debido a la calidad de impresión. En un nivel más profundo, la pasta había alcanzado su límite de transferencia bajo esa apertura.
La estrecha relación entre la formulación de la pasta y el método de impresión se ha demostrado repetidamente durante los últimos dos años.
Pantalla: las estructuras sin nudos y la orientación a 0° se volvieron estándar
La pantalla 500-05 del artículo—con un diámetro de hilo de 5 µm, una relación de área abierta de 0,8 y orientación a 0°—ya era un diseño agresivo en su momento.
Las pantallas de producción líderes posteriormente avanzaron otra generación en la misma dirección. Los diámetros de hilo se volvieron más finos, las relaciones de área abierta aumentaron y el control de la tensión mejoró. La producción estable con una apertura de 6 µm requiere primero una precisión de fabricación extremadamente alta en la propia pantalla.
Proceso: LECO controló la resistencia de contacto del dedo fino
Este es el lado que a menudo se pasa por alto.
A medida que los dedos se vuelven más estrechos, el área de contacto disminuye. La resistencia de contacto normalmente aumentaría bruscamente. LECO, u optimización de contacto mejorada por láser, se ha asociado ampliamente con la producción de TOPCon de líneas finas porque puede reducir esta pérdida eléctrica.
Los informes de la industria indican que LECO ya se ha adoptado en una gran parte de la capacidad de TOPCon. Ha pasado de ser una mejora opcional de eficiencia a un proceso habilitador práctico para la producción de dedos finos. Sin LECO o un enfoque equivalente de optimización de contacto, imprimir con éxito a través de una apertura de 6 µm no significa necesariamente que el proceso esté listo para una producción en masa estable.
Una vez que la pasta, la pantalla y el proceso avanzaron, el punto de equilibrio se desplazó de alrededor de 15 µm hacia el rango de 6–8 µm. El límite no se rompió por una sola invención dramática. Tres fuerzas lo empujaron al mismo tiempo.
3. La metodología que dejó el artículo
Si solo hay una cosa que llevarse de este artículo, debería ser el marco de trabajo en lugar de los números.
Primero: el compromiso de tres vías
Toda solución de impresión de líneas finas es un equilibrio entre el sombreado óptico, la resistencia eléctrica y la calidad de impresión. Este marco sigue siendo válido incluso a medida que los tamaños de las características se vuelven más pequeños. La misma lógica puede usarse para evaluar la impresión en placa de acero, las pantallas electroformadas y otras rutas de metalización.
Segundo: la cadena de caracterización
Pesar la pasta, inspeccionar la geometría, medir la resistencia de contacto y luego probar la celda completada. Una vez que estos cuatro pasos están completos, el valor de una nueva pantalla o pasta puede cuantificarse.
¿Por qué el grupo de 13 µm no procedió a la evaluación de celdas? Porque la caracterización geométrica ya había revelado el problema a través del marcado aumento de κ. La secuencia—inspeccionar primero la morfología, medir el rendimiento eléctrico en segundo lugar y evaluar la celda al final—ayuda a evitar que un número de eficiencia oculte un proceso débil o inestable.
Tercero: la pasta y el método de impresión deben cambiar juntos
La plantilla de 9 µm falló porque se forzó una pasta de serigrafía en un proceso de plantilla. Las fábricas que introducen la impresión en placa de acero ahora comúnmente ajustan o rediseñan sus formulaciones de pasta. El artículo ya había marcado esta trampa a través de un grupo experimental fallido.
Cuarto: el número de dedos debe calcularse, no adivinarse
El artículo utilizó datos de resistencia previamente medidos para calcular el número óptimo de dedos finos, siguiendo el tipo de lógica utilizada por herramientas como Gridmaster y Pitchmaster.
Pasar del diseño de rejilla basado en la experiencia al diseño de rejilla calculado es cada vez más valioso en la era de las líneas finas. Estrechar los dedos sin recalcular el paso, el número de dedos y la resistencia puede simplemente trasladar las pérdidas del sombreado a la resistencia en serie.
4. El nuevo campo de batalla que el artículo no cubrió
El artículo se detuvo en la serigrafía y las plantillas de lámina metálica. Sin embargo, para 2026, el campo de batalla de las líneas finas ya no se limitaba a la serigrafía convencional. La tensión de la pantalla y los límites estructurales hacen que la producción en masa estable por debajo de 10 µm sea cada vez más difícil, por lo que la industria ha estado explorando varias alternativas.
Impresión en placa de acero: Una plantilla metálica de apertura completa puede producir dedos de 14–15 µm. En el ejemplo discutido aquí, la relación de aspecto aumentó del 45% al 59%, mientras que la resistencia de contacto cayó un 15%. La investigación publicada en Joule por el Instituto de Tecnología e Ingeniería de Materiales de Ningbo informó sobre avances en esta dirección, y se informó que Tongwei fue la primera empresa en introducir el proceso en la producción en masa global. En términos prácticos, la impresión en placa de acero convirtió el concepto fallido de plantilla del artículo en una ruta de producción al resolver el problema de compatibilidad de la pasta.
Pantallas electroformadas: Según informes del sector y afirmaciones de fabricantes, la precisión del patrón de dedos puede alcanzar ±2 µm. Se ha informado que las células TOPCon que utilizan pantallas electroformadas alcanzan una eficiencia del 26,2%. Estas cifras aún deben evaluarse frente al rendimiento de producción, las condiciones de medición y la estabilidad del proceso a largo plazo.
Las líneas de I+D alcanzaron dedos de 10 µm: Un trabajo conjunto del Instituto de Tecnología e Ingeniería de Materiales de Ningbo y JinkoSolar redujo el ancho de dedo a 10 µm y el paso de 1.120 µm a 825 µm. La célula industrial M10 logró una eficiencia certificada del 26,66% en el resultado reportado.
El artículo tampoco se centró en el valor absoluto del consumo de plata. La impresión de líneas finas logró una reducción relativa de pasta del 30%, pero para 2026 el conflicto principal era el consumo absoluto por célula.
Para las células 210R, el consumo promedio de pasta de plata del sector había entrado en el rango de 70+ mg por célula según las cifras del sector analizadas aquí. La plata se había convertido en el mayor costo no relacionado con el silicio. La reducción de pasta pasó de ser un objetivo de optimización a una prioridad de producción.
La impresión de líneas finas es solo un enfoque. La pasta de cobre recubierto de plata, la electrodeposición de cobre y otras rutas de metalización con reducción de plata o sin plata avanzan al mismo tiempo.
5. Cómo deben interpretar este artículo los ingenieros de línea de producción
Tres acciones prácticas son importantes.
Primero: céntrese en el marco, no en las cifras antiguas
Los registros de producción ya han superado los límites numéricos del artículo. Su compensación triple, su cadena de caracterización y su lógica de acoplamiento pasta-proceso siguen siendo útiles. Proporcionan una plantilla de trabajo para evaluar cualquier nueva pantalla, pasta o proceso de metalización en una línea de producción real.
Segundo: calcule su propio punto de equilibrio
El hecho de que un fabricante líder pueda ejecutar una apertura de 6 µm no significa que todas las líneas deban adoptarla de inmediato.
Su sistema de pasta, proveedor de pantallas, condiciones de la impresora, configuración de LECO, ventana del horno y rendimiento de referencia determinan dónde se sitúa su punto de equilibrio real. Seguir la apertura más pequeña disponible sin validar estos factores puede reproducir el fallo de 13 µm del artículo: aumento de κ, dedos interrumpidos y un aumento repentino de defectos.
Tercero: desglose la reducción de plata en problemas de ingeniería
La plata es un importante costo no relacionado con el silicio. La impresión de líneas finas, la optimización de la pasta, el desarrollo de pantallas, el cobre recubierto de plata y la electrodeposición de cobre tienen cada uno su propio equilibrio entre eficiencia, resistencia, estabilidad del proceso, inversión en equipos y rendimiento.
El artículo no proporciona una respuesta final única. Proporciona una herramienta para desglosar el problema en partes medibles.
Resumen
Una apertura de 13 µm alguna vez se consideró el límite de la impresión de pantalla sin nudos. Según información del sector disponible públicamente, ese límite se había empujado hacia 6 µm para 2026.
El límite nunca fue un muro. Era la intersección de la capacidad del material, la precisión del equipo y el control del proceso en un momento particular. La pasta fue una de las partes más subestimadas de esa intersección. Causó los grupos fallidos en el artículo y luego se convirtió en uno de los factores decisivos en la producción en masa.
La intersección seguirá moviéndose. El marco no. Ese es el valor duradero de este artículo.
Encuesta: ¿Qué nivel de dedos finos frontales ha alcanzado su línea de producción?
¿Qué ruta de reducción de plata utiliza actualmente: dedos más finos, cobre recubierto de plata o electrodeposición de cobre?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
El verdadero objetivo de producción no es la apertura de pantalla más pequeña; es el menor consumo de plata que pueda mantenerse sin sacrificar la resistencia de contacto, el rendimiento o el tiempo de actividad. Un proceso de 6 µm solo crea valor cuando la reología de la pasta, la tensión de la pantalla, los parámetros de impresión, la ventana de cocción y la configuración de LECO se cualifican como un solo sistema. Para los ingenieros de línea, κ, la tasa de interrupción y la distribución de resistencia suelen ser más útiles que un único resultado de eficiencia de la mejor célula.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: