La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Rastros de caracol en paneles solares: causas y prevención
Índice
Respuesta rápida: Aparece una línea gris o de color marrón amarillento a lo largo de una grieta en la célula meses después de la instalación, y se culpa al módulo por algo que comenzó en la grieta. Esto es un rastro de caracol: la decoloración es un cambio químico en el encapsulante a lo largo de la trayectoria de la grieta, impulsado por la entrada de humedad, el oxígeno y la plata en la metalización, y solo se desarrolla donde una grieta ha dado a los reactivos una vía de entrada. Por eso los rastros de caracol son un síntoma y no el defecto primario. Por lo tanto, la prevención apunta a la grieta, no al encapsulante: la manipulación de las células, el perfil térmico del stringing y la tensión de laminación deciden si existe una microfisura para que el rastro la siga. Normas como TS 62804 y ASTM F1249 cubren los ensayos de humedad-calor y transmisión de humedad utilizados para evaluar el lado del encapsulante.
Aparece una línea gris o de color marrón amarillento a lo largo de una grieta en la célula meses después de la instalación, y se culpa al módulo. Los rastros de caracol suelen ser cosméticos. La grieta subyacente no lo es. En una línea de módulos, la grieta es la parte que usted controla.
Fabricación de módulos fotovoltaicos · Fiabilidad e inspección de módulos · por Jerry, Ooitech
1. Qué es un rastro de caracol y qué no es
Un rastro de caracol, también llamado marca de caracol o marca de gusano, es una decoloración gris, de color marrón amarillento u oscura en la parte frontal de un módulo de silicio cristalino. Por lo general, sigue un dedo de la rejilla de plata, un borde de célula o la trayectoria de una grieta en la célula. Este último patrón es el origen del nombre: la decoloración traza la grieta del mismo modo que un rastro cruza el vidrio.
La IEA PVPS, el programa internacional de colaboración sobre sistemas de energía fotovoltaica, describe una marca de caracol como una decoloración de la metalización frontal e informa que normalmente se hace visible aproximadamente entre tres meses y un año después de la instalación. El momento varía según el diseño del módulo y el entorno de funcionamiento, por lo que dos instalaciones de aspecto idéntico pueden divergir.
La distinción que decide la mayoría de las disputas comerciales es esta: el rastro visible y el defecto eléctrico subyacente no son lo mismo. La guía actual de la IEA PVPS afirma que las marcas de caracol en sí no tienen una influencia directa demostrada en el rendimiento del módulo. Lo que puede reducir la producción o crear un calentamiento anómalo es una condición asociada: una grieta en la célula que separa una región activa, un dedo de rejilla dañado, una interconexión defectuosa o una falta de coincidencia de corriente dentro de un subconjunto.
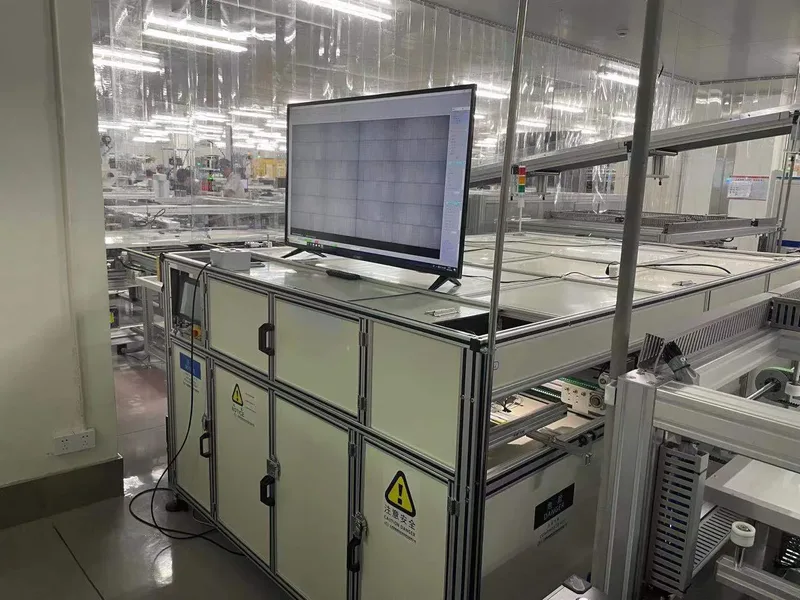
Fig. 1: Una estación de inspección EL en línea en una línea de módulos. El monitor muestra la imagen de electroluminiscencia, donde una grieta aparece como una línea oscura. Un rastro de caracol observado en campo a menudo sigue exactamente esa línea.
| Un rastro de caracol es | Un rastro de caracol no es |
|---|---|
| Decoloración de la metalización frontal, visible a simple vista | Prueba de que el módulo ha perdido potencia |
| Un patrón que suele seguir una grieta, un borde de célula o un dedo de rejilla | Prueba de que la grieta se produjo en su línea de producción |
| Evidencia de que tanto una vía como una química estuvieron presentes | El mismo modo de fallo que PID, LID o LeTID |
| A menudo de desarrollo lento y a menudo estable una vez formado | Una razón automática para rechazar un envío |
2. Cómo se forma un rastro de caracol: grieta, química y transporte
Ninguna causa única produce un rastro de caracol. La evidencia publicada apunta a una interacción, y tres condiciones deben superponerse antes de que algo se vuelva visible.
| Condición | Qué significa en un módulo | Qué puede influir |
|---|---|---|
| Una vía | Una microfisura, un borde de célula o un espacio entre células que permite que las especies se muevan a lo largo de la metalización | Manipulación de células, corte, stringing, montaje, laminación y cargas de enmarcado |
| Una química | La metalización de plata reacciona con especies reactivas para formar compuestos de plata decolorados | Formulación del encapsulante y del backsheet, y sus aditivos |
| Transporte | Gases y productos volátiles que se mueven a través de las capas de polímero, además de UV y temperatura que impulsan la reacción | Propiedades de barrera del laminado y la lista de materiales como sistema |
La evidencia química es más específica que la explicación popular. Los estudios de microscopía y químicos han vinculado la decoloración del rastro de caracol con cambios en el sistema de metalización de plata. Meyer y sus colaboradores identificaron nanopartículas de plata en el encapsulante inmediatamente por encima de los dedos de rejilla afectados. Peng y sus colaboradores identificaron nanopartículas de carbonato de plata en rejillas de plata decoloradas. Otras investigaciones han reportado acetato de plata, fosfato de plata, carbonato de plata y sulfuro de plata en módulos expuestos en campo. Fan y sus colaboradores identificaron acetato de plata y propusieron un mecanismo que involucra la rejilla de plata, el oxígeno y el ácido acético cerca de una microfisura.
Esos hallazgos no constituyen una única vía universal, y eso importa para cómo se especifican los materiales. El término "rastro de caracol" describe una decoloración visualmente similar que puede ser producida por más de una interacción de materiales.
Un resultado en particular debería cambiar cómo se leen las afirmaciones de los proveedores. Fan y sus colaboradores modelaron el proceso y realizaron ensayos acelerados. En sus resultados, una microfisura junto con un espacio entre células actuó como una vía de transporte. La transmisión de oxígeno a través del backsheet tuvo una influencia importante en la formación de acetato de plata. Dentro del rango de transmisión de vapor de agua examinado en ese estudio, la transmisión de vapor de agua no controlaba la formación de snail trails.
Una grieta es una precondición común para un snail trail alineado con la grieta, pero no es suficiente. Muchas células agrietadas nunca desarrollan un snail trail visible. IEA PVPS identifica la combinación de materiales del módulo, radiación UV y temperatura como una razón importante por la que la susceptibilidad difiere entre diseños de módulos.
3. Snail Trail, PID y LID: tres modos de degradación, tres cláusulas
Estos tres términos se mezclan en los documentos de especificación, y la confusión es costosa. Tienen impulsores diferentes, evidencia diferente y cláusulas de ensayo diferentes. Escribir una cláusula general de "sin degradación" no cubre ninguno de ellos correctamente.
| Snail trail | PID | LID / LeTID | |
|---|---|---|---|
| Impulsor principal | Una vía más la química de metalización de plata, con transporte de oxígeno, UV y temperatura | La tensión del sistema combinada con humedad y temperatura, que impulsa la migración de iones y el shunting | Cinética de defectos relacionados con el silicio en volumen y el hidrógeno bajo iluminación y calor |
| Cómo se manifiesta | Decoloración visible siguiendo una grieta, un dedo de la rejilla o el borde de la célula | Pérdida de potencia y shunting, frecuentemente concentrados hacia los bordes de las células cerca del marco | Pérdida de potencia sin un patrón visible característico |
| En la imagen EL | A menudo coincide con una grieta; regiones inactivas donde la grieta separa el área activa | Regiones oscuras, a menudo concentradas en los bordes, que afectan a muchas células | Pérdida gradual de contraste en lugar de un patrón localizado |
| Evidencia que solicitar | Registro visual más imagen EL más curva I-V frente a una línea base | Datos de ensayo de humedad-calor y tensión bajo IEC TS 62804 | Medición de soak iluminado y almacenamiento en oscuridad en el tipo de célula que está comprando |
Para LID y LeTID específicamente, el comportamiento depende de la tecnología de la célula y no puede transferirse de un tipo de célula a otro. Nuestras propias mediciones en células n-type de contacto posterior vinculan el coeficiente de temperatura en estado estacionario, la dinámica de LeTID y la fuga en oscuridad, y la conclusión se limita explícitamente a la célula medida en lugar de a la familia tecnológica. Si compra una célula diferente, necesita los datos de esa célula. Cubrimos el enfoque de medición con más detalle en el estudio de degradación por temperatura y LeTID en células n-type de contacto posterior.
Para PID, el rendimiento anti-degradación del encapsulante normalmente se cita frente a IEC TS 62804, y la comparación de encapsulantes en este sitio enumera ese parámetro para cada tipo de film. Ese es el lugar correcto para anclar una cláusula de PID, porque el fallo está impulsado por el entorno eléctrico y de humedad que el encapsulante tiene que soportar.
4. Dónde crea su línea la precondición: grietas en las células
Un snail trail necesita una vía. En el lado de fabricación, esa vía es una grieta, y las grietas provienen de una lista corta de lugares. IEA PVPS identifica la manipulación de células, el corte, el stringing, el soldado, el lay-up, la laminación, el framing y la presión mecánica local como fuentes potenciales, y añade el embalaje, el transporte y la instalación como fuentes principales posteriores a la producción.
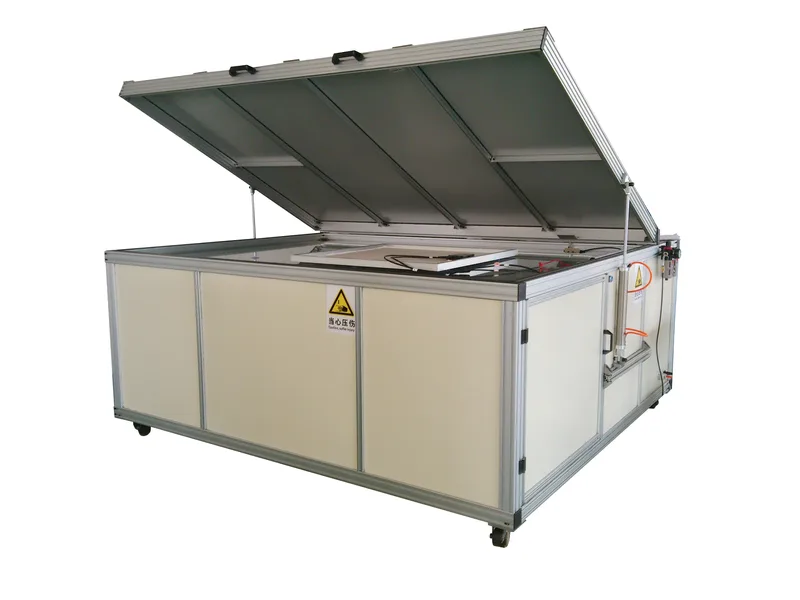
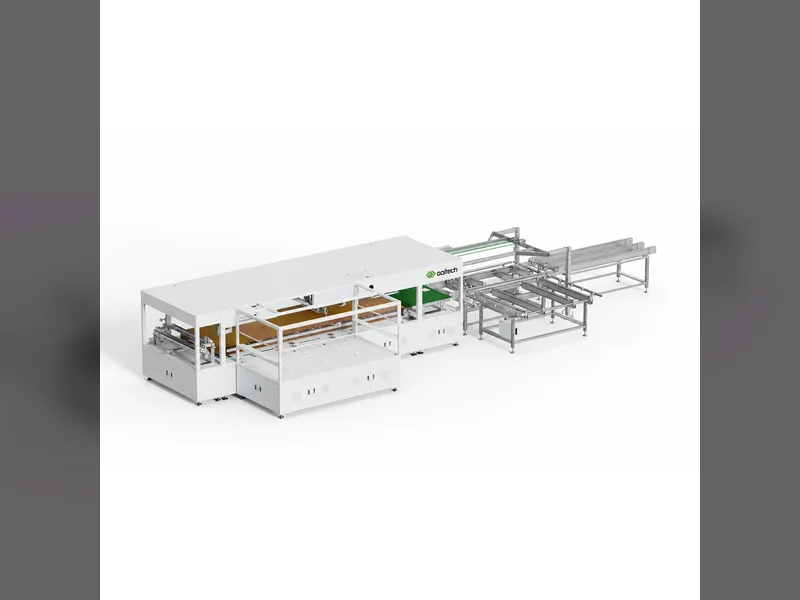
Fig. 2: Un laminador de módulos con la cámara abierta. La laminación aplica calor y presión a todo el laminado, por lo que cualquier grieta presente en el lay-up se traslada al módulo terminado y ya no es barato eliminarla.
Vale la pena vigilar dos señales operativas. Primero, los patrones de grietas repetitivos en múltiples módulos suelen indicar un mecanismo relacionado con la producción en lugar de daño aleatorio por manipulación. Segundo, la apariencia de la grieta por sí sola no identifica el evento que la causó, por lo que la pregunta útil no es "¿hay una grieta?" sino "¿en qué etapa apareció?".
Esa pregunta es respondible si inspecciona en más de un punto. Ooitech construye inspección EL para tres posiciones en la línea, y las diferencias de especificación entre ellas son lo que le permite localizar una grieta en lugar de solo detectarla.
| Modelo | Posición | Imagen | Tamaño de módulo cubierto |
|---|---|---|---|
| OPT-M950B | Inline, automático, antes o después del layup | 8 cámaras (4 EL + 4 VI); 0,5 mm/píxel EL, 0,1 mm/píxel VI; ciclo de ensayo ≤20 s | Longitud 1650-2500 mm, anchura 992-1400 mm |
| OEL-CCD2400 | Offline, semiautomático, antes o después de laminar | 6 × 4 MP (24 MP en total), exposición 1-60 s | Hasta 2600 × 1500 mm |
| OEL-S2400 | Offline, semiautomático, antes o después de laminar | 2 cámaras, 6000 × 4000, exposición 1-60 s | Hasta 2500 × 1400 mm |
| OPT-S110H | Nivel de string, antes del layup | Inspección de strings de células | String, no módulo |
5. Qué puede y qué no puede probar la EL sobre un snail trail
La imagen por electroluminiscencia es el método único más informativo para decidir si un snail trail visible coincide con una grieta y si hay presente una región eléctricamente inactiva. También es el método en el que se confía en exceso con más frecuencia.
Una imagen EL no es una fotografía con un aprobado o suspenso automático. La corriente directa aplicada, la sensibilidad de la cámara, la exposición, el enfoque, la luz ambiente, la temperatura del módulo y la normalización de la imagen cambian todos el aspecto de la imagen. La norma IEC TS 60904-13 especifica cómo deben capturarse y procesarse las imágenes EL, y ofrece orientación para su interpretación cualitativa. Una región oscura puede indicar una grieta, un defecto de interconexión, un shunting o una interrupción de un finger. Leerla correctamente significa poner la imagen EL junto a la imagen visual, el diseño del módulo y los datos I-V.
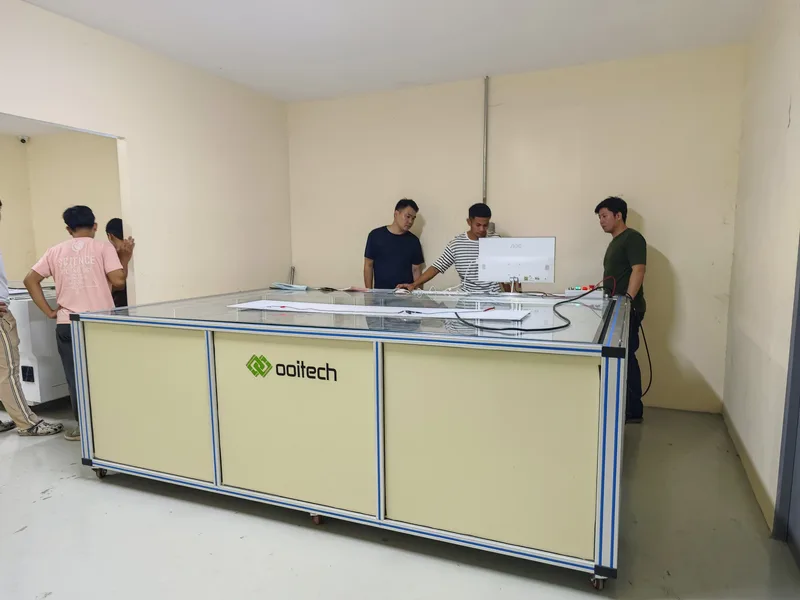
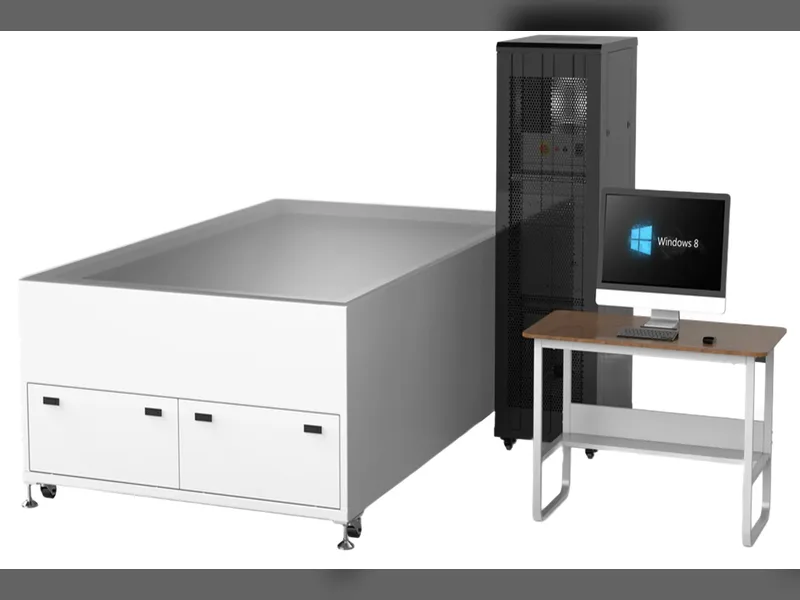
Fig. 3: Una estación EL fuera de línea con una plataforma de vidrio. Como el módulo se carga a mano, la estación no está limitada por el takt time de la línea, lo que la convierte en el lugar práctico para reinspeccionar un módulo sospechoso o una unidad devuelta.
| Método | Qué establece | Limitación principal |
|---|---|---|
| Inspección visual | Documenta el rastro, la delaminación, las burbujas, el estado del backsheet y las marcas de quemadura | No puede mostrar si una grieta ha aislado área de celda activa |
| Imágenes EL | Muestra grietas, regiones inactivas e interrupciones de fingers | La apariencia depende de la corriente, el equipo, la exposición y el procesamiento |
| Medición I-V | Cuantifica la potencia, la corriente, la tensión, el factor de forma y el cambio de forma de la curva | Necesita datos fiables de irradiancia y temperatura, además de una base de comparación válida |
| Termografía infrarroja | Localiza temperaturas anómalas de celdas, substrings, diodos, cables o cajas de conexiones | No revela la geometría de la grieta ni la causa química |
| Fluorescencia UV | Revela el envejecimiento del polímero y los patrones de fotoblanqueo alrededor de grietas y bordes de celdas | No es una medición cuantitativa de humedad y no demuestra una vía de reacción |
| Análisis de laboratorio | Identifica compuestos de plata, productos de corrosión y composición del polímero | Puede ser destructivo y costoso; no es adecuado para el cribado de toda la planta |
Merece la pena enunciar con claridad dos límites, porque deciden lo que se puede prometer a un cliente. Las imágenes EL no pueden ver detrás del marco de aluminio ni debajo de la caja de conexiones, por lo que cualquier cosa en esas zonas tiene que comprobarse antes del enmarcado. Y las imágenes EL no dicen nada sobre la química de un rastro; muestran la consecuencia eléctrica, no la reacción que causó la decoloración.
Cuando la pregunta pasa de "¿hay una grieta?" a "¿cuánto nos costó en potencia?", la EL ya no es el instrumento adecuado por sí sola. La medición I-V proporciona ese número, y los dos resultados deben compararse por código de barras de módulo para que los datos eléctricos de un módulo y la imagen de ese mismo módulo permanezcan vinculados. El procedimiento de medición se describe en cómo medir con precisión la curva I-V de un módulo solar fotovoltaico, y las decisiones sobre la disposición de la estación se tratan en Pruebas EL para paneles solares: configuración en línea vs fuera de línea.
6. Reducir el riesgo de snail-trail en materiales y proceso
Si no se puede eliminar cada grieta, la siguiente palanca es la química. Ahí es donde entra en la discusión la elección de encapsulante y backsheet, y donde varias afirmaciones comunes necesitan matizarse.
Fig. 4: Film encapsulante. El film es la capa contra la que realmente se asienta la rejilla de plata, por lo que su formulación y aditivos determinan qué especies reactivas están disponibles cerca de la metalización.
En los módulos basados en EVA, la degradación puede generar ácido acético, y el ácido acético es una de las especies implicadas en los productos de reacción que contienen plata. Pasar a un encapsulante basado en poliolefina puede eliminar la ruta de desacetilación del EVA hacia el ácido acético. No es una garantía universal contra la decoloración: la adhesión, los aditivos, las condiciones de laminación, la estabilidad óptica, las propiedades eléctricas y la compatibilidad de interfaz a largo plazo todavía tienen que evaluarse como un sistema de materiales completo.
La comparación de encapsulantes publicada en este sitio enumera los parámetros relevantes para esta decisión, y merece la pena leerlos en conjunto.
| Parámetro | Valor en toda la gama de films | Por qué importa para un rastro |
|---|---|---|
| Tasa de transmisión de vapor de agua | Desde 5-10 g/m²/día hasta 30-40 g/m²/día (ASTM F1249), con los films basados en poliolefina en el extremo inferior | Rige la humedad que llega a la celda y a la metalización, aunque no es el factor determinante identificado para la formación de acetato de plata |
| Composición libre de ácidos | Indicada para los films de poliolefina en la comparación | Elimina la ruta de desacetilación del EVA que produce ácido acético |
| Rendimiento anti-PID | Citado por tipo de film según IEC TS 62804 | Separa la cláusula de PID de la discusión del snail-trail, que son modos de fallo diferentes |
| Temperatura de procesamiento | 145-155 °C en los films comparados (análisis DSC) | Define la ventana de laminación, y una ventana inadecuada provoca problemas de delaminación y adhesión por sí misma |
| Resistencia al pelado sobre vidrio | Desde más de 90 hasta más de 120 N/cm según el film (ISO 11339) | El fallo de adhesión abre las interfaces donde comienzan el transporte y la corrosión |
La selección del backsheet merece el mismo tratamiento, y aquí la evidencia es fácil de pasar por alto. Los trabajos sobre aditivos de láminas poliméricas han demostrado que los aditivos de la propia lámina pueden desencadenar la formación de snail-trail, lo que significa que dos backsheets con permeabilidad similar en ficha técnica pueden comportarse de forma diferente en campo. Revisar solo el número de barrera principal no es suficiente. La comparación completa de tipos de film, incluidas las columnas de libre de ácidos y anti-PID, se expone en nuestra guía sobre Film encapsulante EVA, POE y EPE para la fabricación de paneles solares.
La laminación se sitúa entre la elección del material y la grieta. Una grieta presente en el apilado se traslada al laminado acabado, y un proceso de laminación fuera de ventana añade sus propios defectos, incluidas burbujas, delaminación y saltos de marco. Esos son modos de fallo distintos con causas distintas, y se tratan en cómo elegir la laminadora de módulos solares adecuada y en las verdaderas causas detrás de las burbujas en los módulos solares.
7. Preguntas frecuentes
¿Las snail trails reducen la potencia de salida del panel solar?
La decoloración visible en sí misma no tiene una influencia directa demostrada sobre el rendimiento del módulo. El riesgo proviene de lo que la trail está siguiendo. Si la grieta subyacente separa una región activa de la célula, interrumpe los dedos de la grid o crea un desajuste de corriente dentro de un substring, la salida puede caer. Un estudio citado con frecuencia comparó módulos con trails visibles contra módulos de referencia limpios. Cuatro módulos seleccionados produjeron aproximadamente del 68% al 88% de la energía de salida de referencia. Los autores atribuyeron esa deficiencia a microgrietas y regiones de células dañadas en lugar de a la decoloración. Esos cuatro módulos no eran una muestra aleatoria, por lo que el rango no debe tratarse como típico. La única respuesta confiable para un módulo específico es una medición I-V contra una línea base.
¿Qué causa realmente las snail trails?
Una interacción, no una sola causa. El trabajo publicado apunta a tres condiciones superpuestas: una vía como una microgrieta o un borde de célula, una química que involucra la metalización de plata y especies reactivas, y el transporte de oxígeno y productos volátiles a través de las capas de polímero. La UV y la temperatura impulsan la reacción. Se han identificado diferentes compuestos de plata en módulos afectados, incluidos acetato de plata, carbonato de plata, fosfato de plata y sulfuro de plata, lo que sugiere que más de una ruta química produce una apariencia similar.
¿Es la entrada de humedad la causa?
No por sí sola, y aquí es donde la explicación popular simplifica en exceso. En el modelado y las pruebas aceleradas que identificaron el acetato de plata, la transmisión de oxígeno a través del backsheet tuvo una influencia importante en la formación, mientras que no se encontró que la transmisión de vapor de agua la controlara dentro del rango examinado. La humedad sigue siendo importante para la corrosión, la degradación del encapsulante y la delaminación. Pero si un proveedor responde a su preocupación por las snail trails solo con una cifra de transmisión de vapor de agua, la respuesta está incompleta.
¿Cuánto tiempo después de la instalación aparecen las snail trails?
IEA PVPS informa que una snail track típicamente se vuelve visible aproximadamente entre tres meses y un año después de la instalación. El momento depende del diseño del módulo y del entorno de operación. Ese retraso es la razón por la que las cláusulas de aceptación basadas en la apariencia causan disputas: la condición a menudo se desarrolla mucho después de que los módulos hayan salido de la fábrica.
¿Son las snail trails lo mismo que el PID?
No. El PID es impulsado por el voltaje del sistema combinado con humedad y temperatura, lo que causa migración de iones y shunting, y se evalúa con pruebas de damp-heat y estrés de voltaje bajo IEC TS 62804. Una snail trail está asociada con una vía física más la química de la metalización de plata. Un módulo puede tener una sin la otra. Trátelas como dos cláusulas en la especificación, no como una.
¿Cambiar de EVA a POE previene las snail trails?
Elimina una ruta, porque los encapsulantes de poliolefina no generan ácido acético como puede hacerlo el EVA. No es una garantía. La adhesión, los aditivos, las condiciones de laminación, la estabilidad óptica y la compatibilidad a largo plazo con las capas adyacentes también influyen en si aparece la decoloración. Evalúe el laminado como un sistema, y tenga en cuenta que se ha demostrado que los aditivos en la lámina del backsheet pueden desencadenar la formación de trails.
¿Se pueden eliminar o reparar las snail trails?
No. La decoloración es un cambio en la metalización y en el encapsulante por encima de ella, y está dentro del laminado sellado. Limpiar el vidrio no la afecta. Esta es la razón por la que la prevención y la detección temprana son las únicas palancas prácticas, y por la que el punto de intervención útil es la grieta en su línea, mucho antes de que aparezca cualquier trail.
¿Debo rechazar un envío debido a las snail trails?
No solo por la apariencia, y no sin evidencia. Solicite una imagen de EL del módulo afectado y una curva I-V contra los datos de flash de fábrica. La decisión debe basarse en si está presente una región eléctricamente inactiva, un dedo de grid roto o una falla de interconexión. Una trail que no coincide con ninguna anomalía eléctrica es un hallazgo cosmético; una que coincide con una región de célula separada es un hallazgo de rendimiento y garantía.
¿Cómo detecto la grieta que seguirá una trail?
Con imágenes de EL en más de una etapa de producción. Una sola estación al final de la línea confirma que existe una grieta pero no puede decirle si la introdujo el stringer, el paso de lay-up o la prensa de enmarcado. Una inspección a nivel de string antes del layup más una inspección a nivel de módulo después de la laminación localiza la etapa, que es lo que le permite corregir el proceso en su origen.
Reflexiones finales
Trate las snail trails como dos preguntas, no como una. La trail es un resultado de materiales y química que usted influye a través del sistema de encapsulante y backsheet. La grieta que sigue la trail es un resultado del proceso que usted influye en la línea, y es la que conlleva el riesgo eléctrico. Decida sus criterios de aceptación en términos de imágenes de EL y datos I-V en etapas de producción nombradas, luego solicite la tasa de transmisión de oxígeno junto con la tasa de transmisión de vapor de agua cuando cualifique el laminado. Si nos dice el tamaño de su módulo, la tecnología de célula y dónde desea que se ubique la inspección, propondremos la configuración de EL y las etapas de inspección específicas.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: