Pruebas de fiabilidad de módulos fotovoltaicos: la lista completa, qué falla en cada una y qué puedes realizar internamente
Índice
Las pruebas de fiabilidad de módulos fotovoltaicos se reducen a una lista fija de pruebas aceleradas, cada una diseñada para romper una parte específica del módulo, y cada una se lee a través de las mismas cuatro mediciones: potencia IV, electroluminiscencia, inspección visual y resistencia de aislamiento. IEC 61215 establece la línea base de cualificación; las especificaciones de los clientes y los programas de terceros como PVEL añaden severidad por encima de ella. A continuación se presenta la lista completa de pruebas, qué intenta destruir realmente cada prueba y qué lado del módulo — célula o laminado — suele fallar primero.
Lea esto primero: las abreviaturas no son estándar
Antes de las tablas, una advertencia que evita mucha confusión en las reuniones de compras. La abreviatura del sector para estas pruebas se utiliza de forma inconsistente, y parte de ella contradice la norma a la que dice hacer referencia.
IEC 61215-2 numera sus procedimientos como elementos MQT. Los relevantes son:
| Procedimiento IEC 61215-2 | Número MQT |
|---|---|
| Prueba de resistencia al punto caliente | MQT 09 |
| Prueba de ciclado térmico | MQT 11 |
| Prueba de humedad-congelación | MQT 12 |
| Prueba de calor húmedo | MQT 13 |
| Prueba de corriente de fuga en húmedo | MQT 15 |
| Prueba de carga mecánica | MQT 16 |
| Prueba de granizo | MQT 17 |
| Prueba térmica del diodo de derivación | MQT 18 |
Ahora compare eso con cómo se escriben comúnmente las mismas pruebas en los paquetes de cotización y los informes internos:
- HF se usa habitualmente para significar granizo. En IEC 61215, HF es el ciclo de humedad-congelación (MQT 12). El impacto de granizo es MQT 17 y no tiene designación HF.
- DH a veces se usa para significar calor húmedo con un paso de congelación. El calor húmedo es MQT 13; el paso de congelación es la prueba separada de humedad-congelación (MQT 12).
- HS se usa tanto para punto caliente y remojo de humedad, y el remojo de humedad no es un nombre de procedimiento de IEC 61215 en absoluto — el procedimiento de calor húmedo de la norma es DH.
Nada de esto es pedantería. Si su especificación de prueba dice HF y su proveedor lo lee como humedad-congelación mientras su cliente lo lee como granizo, descubrirá la diferencia en el informe de cualificación, no en la cotización. Escriba el número MQT, no la abreviatura.
Las pruebas de cualificación
| Prueba | Qué simula | Severidad típica | Referencia IEC |
|---|---|---|---|
| Ciclado térmico (TC) | Oscilaciones de temperatura día-noche y estacionales | −40 °C a +85 °C; 200 ciclos para cualificación, 50 para cribado | MQT 11 |
| Humedad-congelación (HF) | Congelación-descongelación con presencia de humedad | Cíclico, con una fase de congelación tras la exposición a la humedad | MQT 12 |
| Calor húmedo (DH) | Clima costero o tropical cálido y húmedo | 85 °C / 85 %HR durante 1.000 h; los clientes a menudo lo extienden a 2.000 h | MQT 13 |
| Resistencia al punto caliente | Sombreado parcial que fuerza una célula a polarización inversa | Una célula parcialmente sombreada a 1 sol durante 5 h | MQT 09 |
| Impacto de granizo | Impacto mecánico del hielo | Masa y velocidad de la bola de hielo especificadas en puntos de impacto definidos | MQT 17 |
| Carga mecánica | Presión de viento y nieve sobre el laminado | Carga uniforme, típicamente 2.400 Pa o más, frontal y trasera | MQT 16 |
| Preacondicionamiento UV | Años de exposición ultravioleta | Dosis UV definida, frontal y trasera para bifacial | IEC 61215-2 |
| Corriente de fuga en húmedo | Integridad del aislamiento en condiciones húmedas | Resistencia de aislamiento medida con el módulo humedecido | MQT 15 |
| Térmica del diodo de derivación | Calentamiento del diodo bajo corriente de derivación sostenida | Corriente forzada a través del diodo con monitorización de temperatura | MQT 18 |
Dos cosas sobre esta lista merecen decirse claramente. TC50 es una prueba de cribado para desarrollo interno; TC200 es lo que requiere la cualificación. Y DH1000 es la línea base de cualificación — un cliente que pide DH2000 está pidiendo el doble de exposición, lo cual es una diferencia de ingeniería real y no un ejercicio burocrático.
Las pruebas extendidas y específicas del mercado
Estos no son requisitos de cualificación de IEC 61215. Provienen de programas de terceros, especificaciones de clientes o el mercado de destino, y es donde realmente vive una gran parte de los requisitos de licitación.
| Prueba | Por qué se solicita | Nota |
|---|---|---|
| PID, duración extendida | Estrés del sistema de alta tensión, migración de iones de sodio | Los programas de terceros comúnmente ejecutan 192 h a 85 °C / 85 %HR con −1.000 V o −1.500 V aplicados, frente a la duración más corta de la norma. Con frecuencia se exige en licitaciones a escala de servicios públicos |
| Calor húmedo, extendido | El doble de la exposición de cualificación | 1.000 h es la línea base; 2.000 h es una extensión del cliente |
| Corrosión por niebla salina | Instalaciones costeras y en alta mar | IEC 61701 — ataca la metalización, los marcos y la interconexión |
| Corrosión por amoníaco | Sitios adyacentes a explotaciones agrícolas y ganaderas | IEC 62716 — ataca la metalización, el encapsulante y el marco |
| Arena y polvo | Sitios desérticos y áridos | Abrasión del recubrimiento antirreflectante y del vidrio, más acumulación |
| Carga de nieve | Carga estática sostenida, no cíclica | Deflexión estática de larga duración en lugar de ciclado repetido |
| Inmersión | Aplicaciones con riesgo de inundación y flotantes | El fallo de sellado completo es el modo de fallo |
| Impulso / sobretensión | Transitorios inducidos por rayos | Protección de la caja de conexiones y distancia de aislamiento |
Qué falla realmente: lado de la célula frente a lado del módulo
Esta es la parte que más importa en producción, porque te indica si un fallo apunta a tu proveedor de células o a tu propia línea de laminación y ensamblaje. La tabla siguiente consolida las causas de fallo reportadas en una recopilación de la industria china de estas pruebas, reorganizadas por prueba.
| Prueba | Causas del lado de la célula | Causas del lado del módulo |
|---|---|---|
| Degradación inducida por la luz (LID) | Complejos boro-oxígeno activados por la luz en silicio dopado con boro; alto contenido de oxígeno; sinterización y recocido fuera de ventana; contaminación metálica en la oblea | Temperaturas de laminación y curado que alteran el estado recocido de la célula; un entorno de hidrógeno desfavorable dentro del laminado que acelera la activación de defectos |
| LeTID, degradación en etapa tardía | Distribución de hidrógeno dentro de la oblea; deriva de parámetros de sinterización y recocido; contaminación por carbono y metales | Descomposición del encapsulante que aporta hidrógeno adicional; temperatura de operación elevada sostenida que acelera la reacción |
| PID | Capas de pasivación mal densificadas o con poros; aislamiento de borde incompleto que causa fuga de borde; resistencia de aislamiento de pasivación insuficiente | Liberación de sodio del vidrio sodocálcico; baja resistividad volumétrica del encapsulante; fallo del sellado de borde que permite la entrada de humedad; puesta a tierra del marco inadecuada |
| Calor húmedo | Pasivación de borde débil; metalización propensa a la corrosión; aislamiento de borde inadecuado | Barrera de humedad deficiente del backsheet; fallo del sellante de borde; hidrólisis del encapsulante que produce ácido acético; huecos dejados por laminación incompleta |
| Punto caliente | Alta corriente de fuga inversa; contaminación o regiones localizadas de baja corriente; dedos rotos y microfisuras que crean desajuste de corriente | Desajuste de corriente dentro de la cadena; selección incorrecta del diodo de derivación o una soldadura fría; sombreado o suciedad externos sostenidos |
| Microfisuras (detectadas por EL) | Fragilidad de la oblea delgada; tensión residual por impresión y sinterización; daño por manipulación durante corte, clasificación y transporte | Presión de laminación desigual; tensión de tracción por soldadura de cintas; tensión durante el enmarcado, la manipulación y la carga mecánica; tensión de enfriamiento tras la laminación |
| Degradación por UV | Recubrimiento antirreflectante con estabilidad UV insuficiente; cambio del índice de refracción que aumenta la absorción óptica | Estabilizador UV insuficiente en el encapsulante o el backsheet; amarilleamiento que reduce la transmisión; agrietamiento del backsheet que admite humedad |
| Ciclado térmico | Tensión residual en la célula; desajuste de expansión térmica entre la metalización y el silicio | Desajuste de expansión entre cinta, célula, vidrio y encapsulante; soldaduras frías que concentran la tensión; tensión residual de laminación |
| Impacto de granizo | Oblea delgada con baja resistencia al impacto; microfisuras ya presentes a la llegada; tensión residual del proceso | Espesor de vidrio insuficiente o templado deficiente; encapsulante demasiado duro o demasiado delgado para absorber energía; soporte de marco débil; espaciado de células inadecuado |
| Carga mecánica | Microfisuras preexistentes; baja resistencia de la oblea bajo deflexión | Resistencia o adhesión del marco inadecuadas; diseño deficiente del espaciado de células; rigidez insuficiente del backsheet; tensión interna de laminación |
| Niebla salina | Dedos de plata y plata-aluminio vulnerables al ataque de cloruros; protección de borde débil; baja densidad de la pasta sinterizada | Anodizado del marco dañado; fallo del sellado del marco o del backsheet; defectos de sellado de la caja de conexiones; corrosión del recubrimiento de las cintas |
| Amoníaco | Degradación de la metalización y la pasivación bajo amoníaco más humedad | Permeabilidad del encapsulante y del backsheet; reacción del marco y los materiales; hidrólisis acelerada |
| Fuga húmeda y aislamiento | Aislamiento de borde incompleto; aislamiento de borde insuficiente; rebabas y bordes afilados que causan descarga parcial | Capas de aislamiento insuficientes o afectadas por poros; resistencia de puesta a tierra del marco excesiva; distancia de fuga inadecuada en la caja de conexiones |
| Pelado y adhesión | Baja energía superficial del recubrimiento de la célula que da una adhesión débil del encapsulante | Temperatura, tiempo o presión de laminación por debajo del objetivo; preparación deficiente de la superficie del vidrio o del backsheet; desajuste de la formulación del encapsulante |
Lee las dos columnas y la división es consistente: la columna de la célula trata sobre la calidad del material y el historial térmico; la columna del módulo trata sobre interfaces, sellado, tensión y ventana de proceso. Esa es la regla de diagnóstico práctica que realmente codifica esta tabla.
Qué puedes probar internamente y qué no
La mayoría de las fábricas tratan las pruebas de fiabilidad como algo que ocurre en un laboratorio. En la práctica, la división es diferente, y saber dónde está la línea cambia la rapidez con la que puedes reaccionar ante un fallo.
Pruebas que necesitan una cámara o un laboratorio
El ciclado térmico, el congelamiento por humedad, el calor húmedo, el PID, la niebla salina, el amoníaco y el preacondicionamiento UV requieren cámaras ambientales con control calibrado y largos tiempos de funcionamiento sin supervisión. Nadie las ejecuta como una comprobación diaria de producción.
Pruebas que puedes y debes ejecutar en la línea
Las mediciones de lectura — las cuatro por las que se juzga cada una de las pruebas anteriores — son todas aptas para producción:
- Potencia IV y rendimiento eléctrico. Un simulador de clase A+A+A+ y un probador IV te dan la medición de potencia con la que se expresa cada resultado de prueba. Nuestros probador IV de módulos XJCM-13A+, la simulador solar OTMT-A y el probador IV ST-TLD3A+ están diseñados para uso en línea o fuera de línea a ritmos de producción.
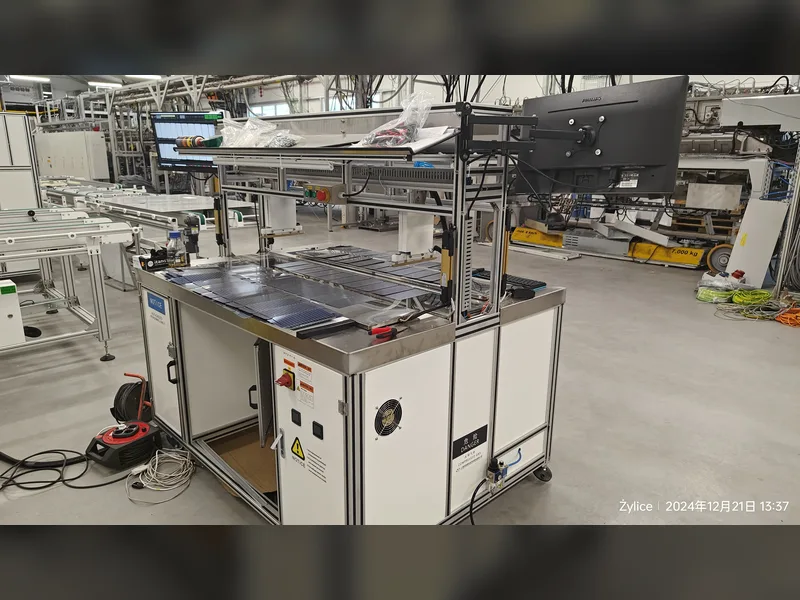
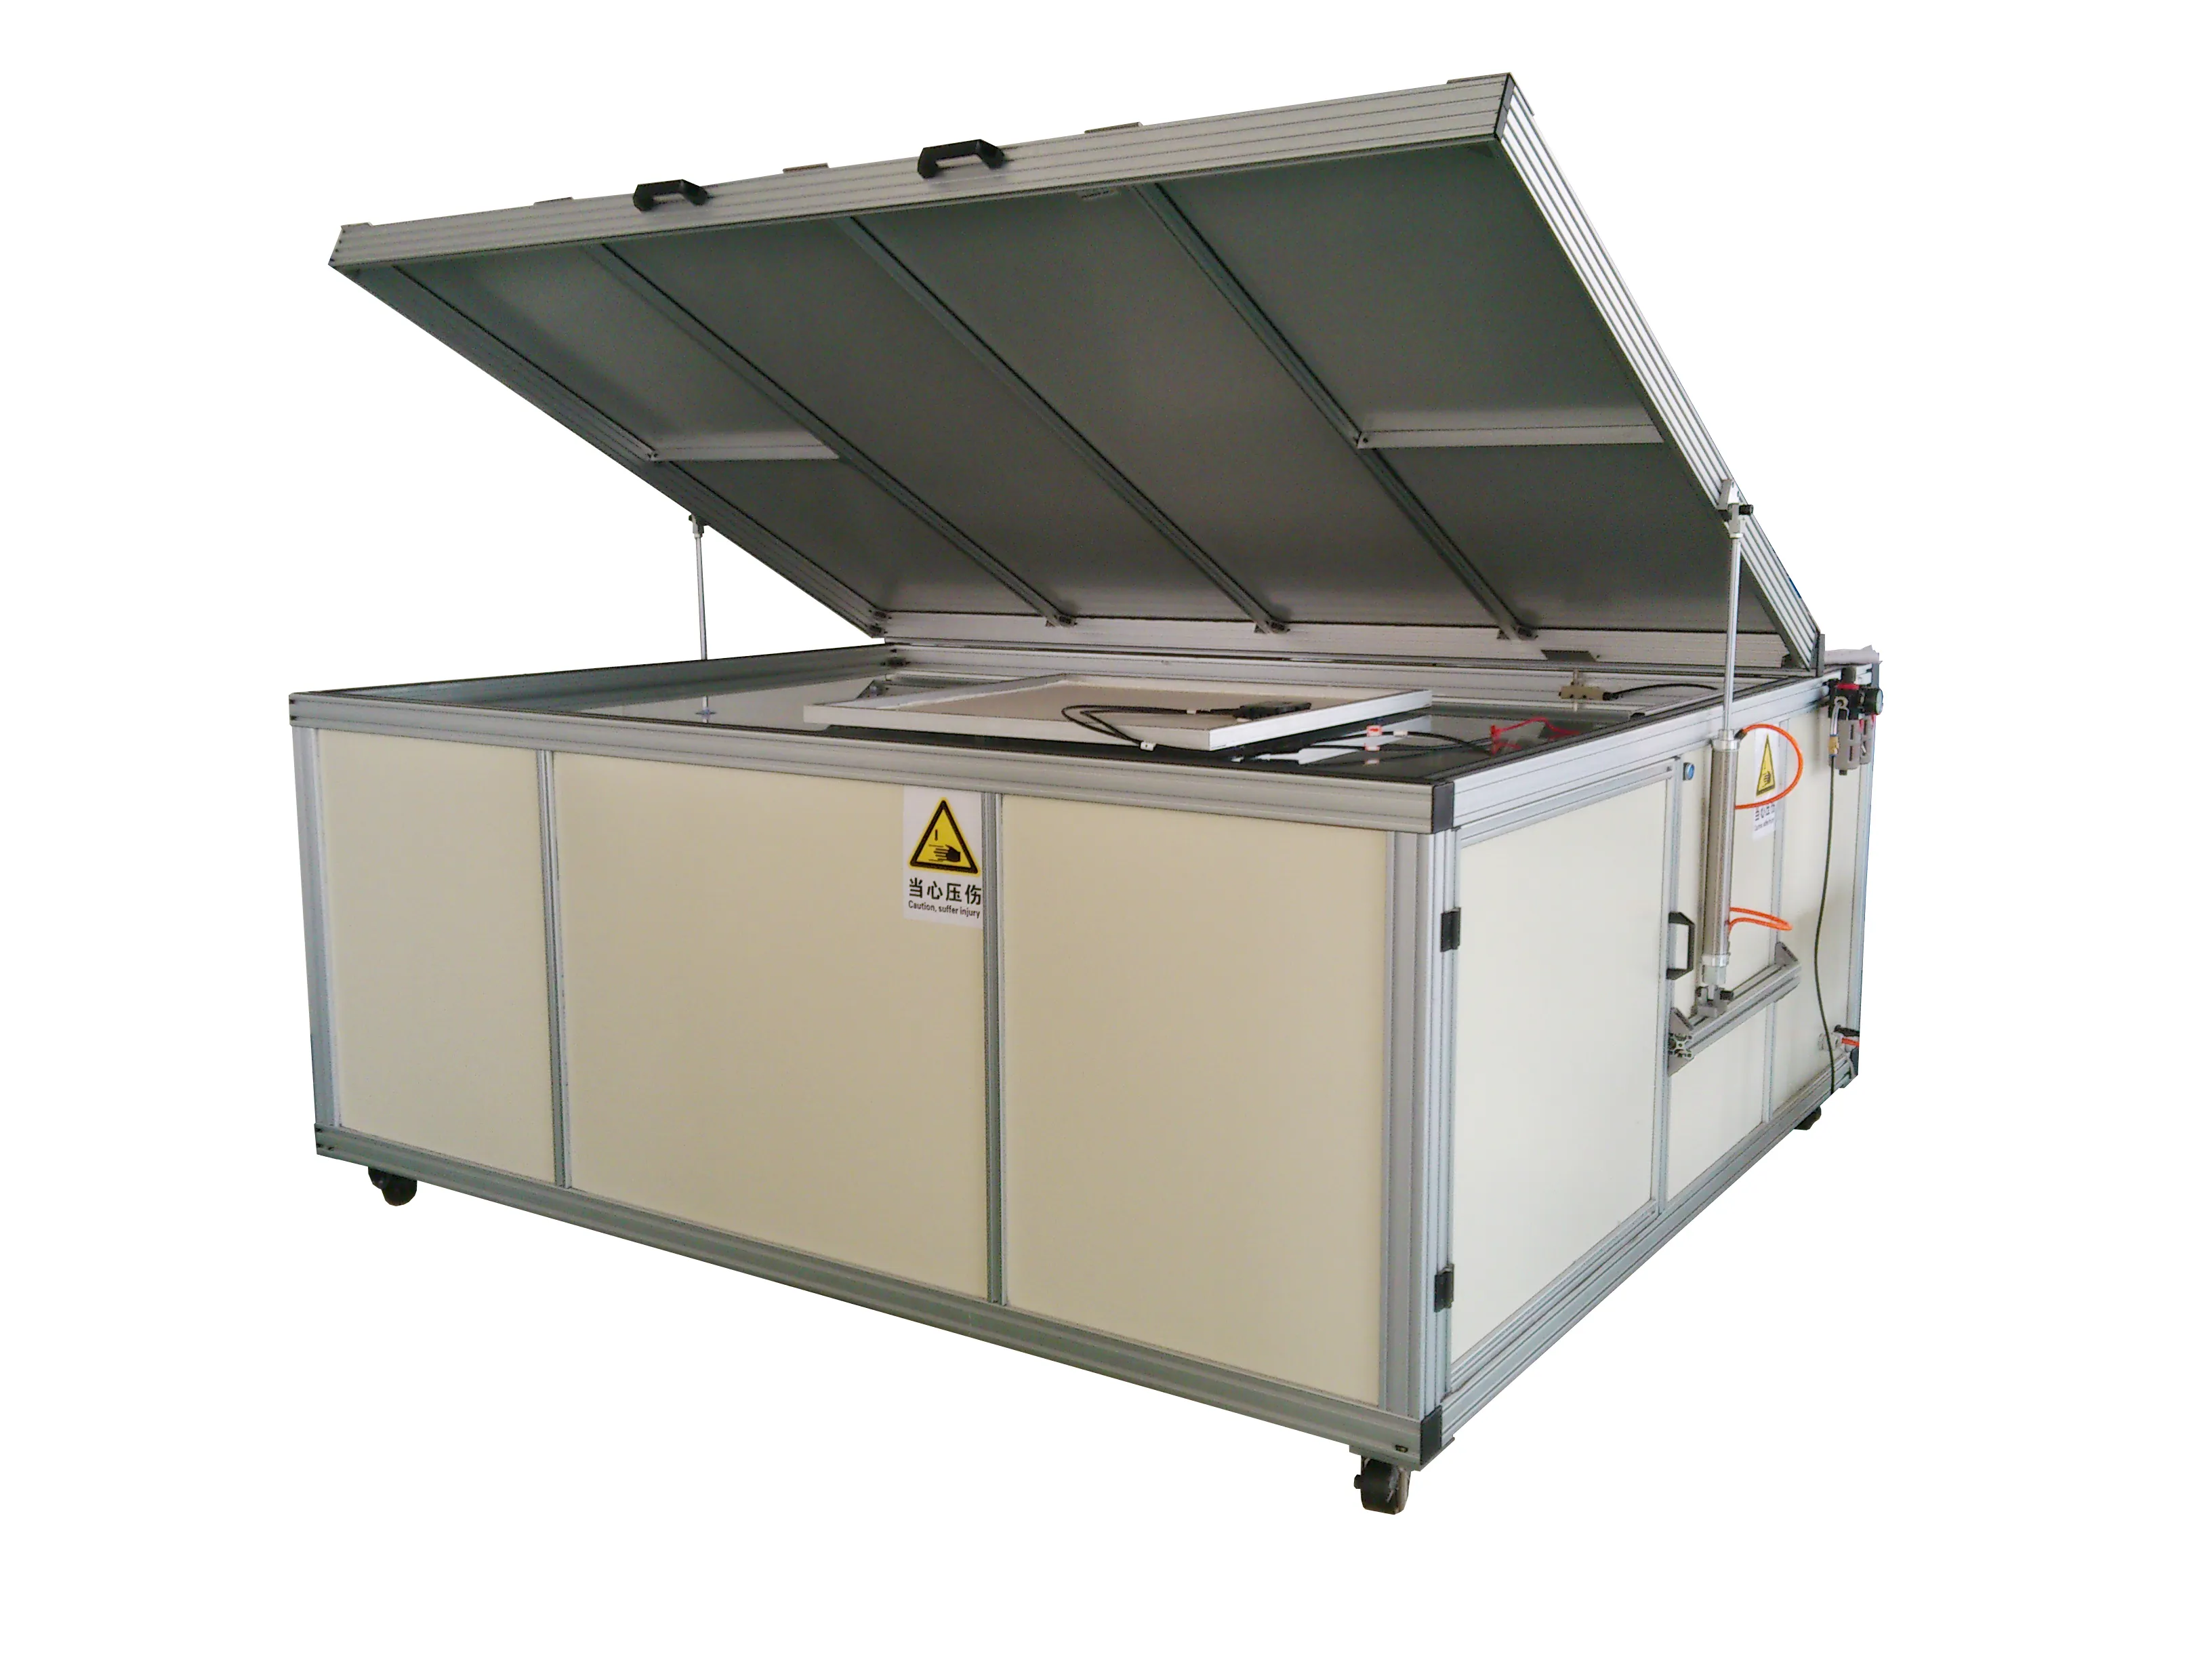
- Electroluminiscencia. La EL es como se encuentran realmente las microgrietas, los dedos rotos, las áreas inactivas y las células afectadas por PID. La inspección EL y VI en línea, una estación EL de módulos independiente como el OEL-S2400, y una unidad portátil para inspección de campo o de recepción son tres trabajos diferentes. El probador EL portátil es lo que se usa para revisar células entrantes y módulos devueltos sin detener la línea.
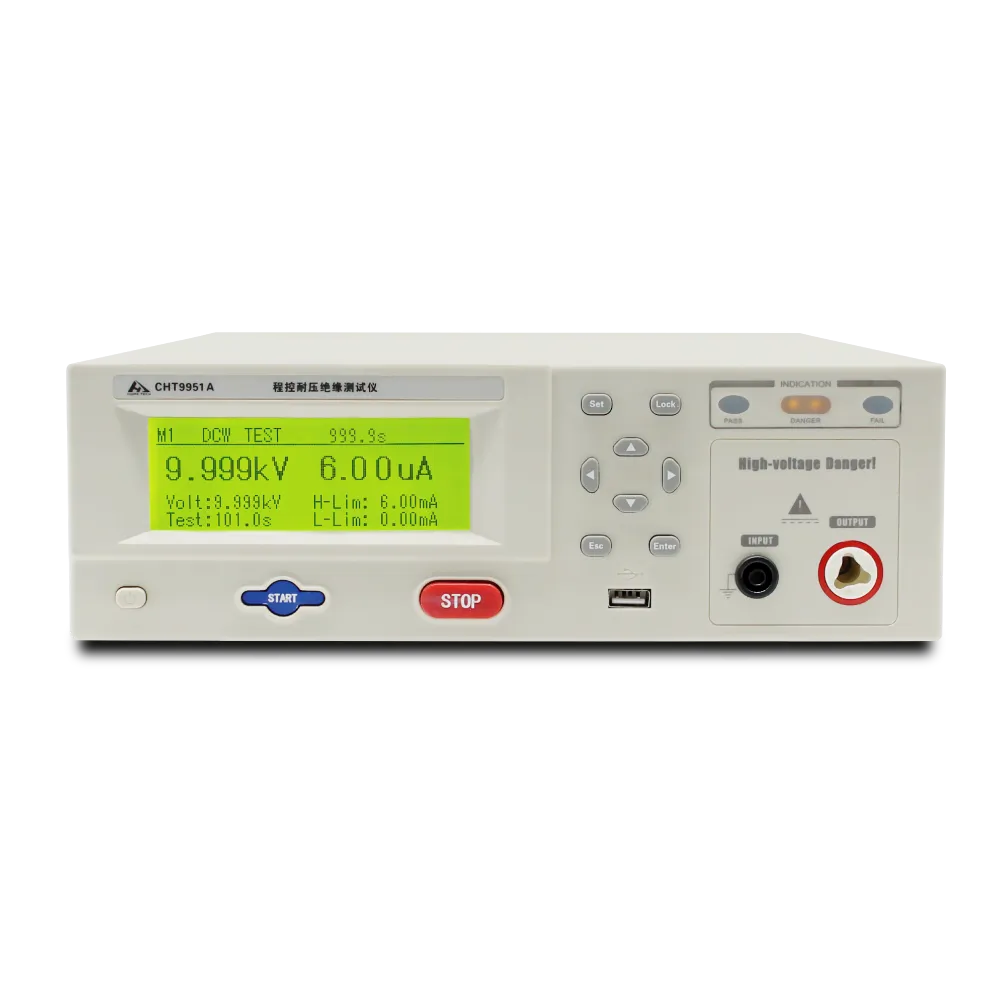
- Aislamiento, hipot y continuidad de tierra. Estas son las lecturas de seguridad, y son lo bastante rápidas para ejecutarse por módulo. El probador de seguridad integral CHT9980A cubre hipot, aislamiento y continuidad de tierra en una sola estación; el CHT9951A y CHT9930A cubre las funciones individuales.
- Inspección visual. Sigue siendo una lectura obligatoria, y sigue siendo la más económica.
Dónde compensa realmente el ensayo interno
Dos situaciones. Primera, cuando un cliente devuelve módulos o un lote falla en el destino: disponer de capacidad propia de EL e IV significa que puedes caracterizar el fallo en horas en lugar de enviar muestras y esperar. Segunda, cuando cambias un material — un nuevo encapsulante, una oblea más fina, una cinta diferente — una comparación IV y EL antes y después en tu propia línea detecta los modos de fallo relacionados con el proceso (vacíos de laminación, tensión de soldadura, grietas por manipulación) mucho antes de que lo haría una prueba en cámara.
Lo que el ensayo interno no puede hacer es sustituir las pruebas en cámara. Puede decirte que algo cambió; no puede decirte cómo se comporta el módulo después de 1.000 horas a 85 °C y 85 %HR.
Cómo leer un informe de fiabilidad
Sea cual sea la prueba en cuestión, el informe solo es significativo si responde a estas preguntas:
- ¿Qué procedimiento y qué revisión? El número MQT y el año de la norma. La IEC 61215-2 ha sido revisada; los resultados no son intercambiables entre revisiones.
- ¿Cuáles eran las cuatro lecturas antes y después? Potencia IV, EL, visual, resistencia de aislamiento. Un aprobado solo en potencia puede ocultar un cambio en EL que predice un fallo en campo.
- ¿Cuál era el criterio de aprobación, y quién lo estableció? El criterio de la norma y el criterio del cliente suelen ser diferentes. Los límites de degradación de potencia del 5 % son comunes pero no universales.
- ¿Cuántas muestras, de qué periodo de producción? Un resultado de tres módulos fabricados en una tarde es una muestra de esa tarde.
- ¿Cuál fue el fallo, si lo hubo, y en qué lado de la tabla cayó? Aquí es donde resulta útil la división entre célula y módulo mencionada antes: te dice quién debe actuar.
Preguntas frecuentes
¿Es la IEC 61215 una norma de fiabilidad o una norma de seguridad?
La IEC 61215 es cualificación de diseño y aprobación de tipo — establece que un diseño puede sobrevivir a las tensiones enumeradas. La seguridad es la IEC 61730. Un módulo necesita ambas, y aprobar una no dice nada sobre la otra.
¿Cuál es la diferencia entre TC50 y TC200?
Solo el número de ciclos, pero el propósito difiere. TC50 es una prueba de desarrollo y cribado que se usa para detectar rápidamente problemas evidentes de materiales y soldadura. TC200 es el requisito de cualificación según la IEC 61215. Aprobar TC50 no implica aprobar TC200.
¿Por qué los clientes piden PID a 192 horas cuando la norma es más corta?
Porque la duración de la norma se estableció como un mínimo de cualificación, y los compradores a escala de servicios públicos han visto fallos de PID en campo que una prueba de nivel mínimo no predijo. El PID extendido, normalmente a alta tensión y 85 °C / 85 %HR, es un requisito de programa del cliente o de terceros más que un requisito de la IEC.
¿Importa el LID para los módulos de tipo N?
El LID boro-oxígeno es principalmente un problema del tipo P dopado con boro. Las células de tipo N, como TOPCon y heterounión, están en gran medida libres de él, lo que es una razón por la que la industria hizo el cambio. El mecanismo de degradación a vigilar en el tipo N es el LeTID, donde el comportamiento del hidrógeno, y no los complejos boro-oxígeno, impulsa la pérdida.
¿Podemos cualificar un módulo sin cámara?
No. Las pruebas en cámara son la cualificación. Lo que puedes hacer sin cámara es detectar los modos de fallo inducidos por el proceso de forma temprana, con EL e IV, y evitar enviar módulos que fallarán la prueba en cámara que tu cliente va a ejecutar.
¿De dónde procede el contenido sobre causas de fallo de este artículo?
La lista consolidada de pruebas y las causas de fallo del lado de la célula frente al lado del módulo se extraen de la recopilación de la industria china publicada por 新能供应链, con las designaciones de las normas corregidas según la lista de procedimientos de la IEC 61215-2. Las cifras de severidad y los criterios de aprobación citados aquí son valores típicos de la industria, no un sustituto del texto de la norma o de la especificación de tu cliente. Cuando la fuente y la norma discrepaban en las abreviaturas, hemos seguido la norma y lo hemos indicado arriba.