La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Cómo fabricar una célula solar: proceso, máquinas y dificultad
Índice
Respuesta rápida: una celda solar se fabrica a partir de una oblea comprada mediante siete bloques de proceso – inspección de la oblea entrante, texturizado, dopaje y formación de la unión, aislamiento de bordes, recubrimiento antirreflectante, metalización y clasificación y binning. Cada bloque es una clase de máquina separada, y la mayoría de ellos utilizan química húmeda o un paso de alta temperatura que una línea de módulos no contiene en absoluto. Fabricar una celda solar uno mismo en casa es una actividad completamente diferente: significa comprar celdas terminadas y soldarlas en un panel pequeño, o construir un demostrador de células sensibilizadas por colorante o de perovskita que no tiene relación con la producción de celdas en fábrica. Cualquiera que presupueste una fábrica necesita mantener firme una distinción: la fabricación de celdas y el ensamblaje de módulos son dos industrias separadas con diferente capital, diferente química y diferentes modos de fallo.
Por qué la fabricación de celdas es un negocio diferente del ensamblaje de módulos
Una línea de módulos compra celdas y las ensambla. Su lista de materiales es celdas, cinta, fundente, vidrio, encapsulante, backsheet o vidrio trasero, marco y caja de conexiones, y su proceso es mecánico y térmico: soldar, colocar, laminar, enmarcar, probar. Una línea de celdas compra obleas y las convierte en algo eléctricamente activo. Su lista de materiales es obleas, productos químicos de proceso, fuentes de dopante, gases de proceso, agentes de limpieza y pastas de metalización, y su proceso es química húmeda, difusión a alta temperatura y deposición de película delgada.
Los dos negocios también fallan de maneras diferentes. En el ensamblaje de módulos la pérdida dominante es la rotura y el retrabajo, y el material domina la estructura de costos – las máquinas son una porción modesta del total. En la fabricación de celdas, el material sigue siendo grande pero la línea en sí es mucho más costosa, y la exposición real es el rendimiento y la distribución de eficiencia. Una línea de celdas no solo tiene que producir celdas. Tiene que producir celdas dentro de un bin estrecho, porque una celda que está 0.3% por debajo del bin objetivo pierde valor de forma permanente en el momento en que se imprime en la clasificadora.
Esa es la diferencia que la mayoría de los recién llegados subestima. Una fábrica de módulos que funciona mal produce menos módulos. Una fábrica de celdas que funciona mal produce celdas que nadie quiere comprar, y la pérdida ya está bloqueada en la oblea antes de que alguien lo note. Nuestro artículo separado sobre fabricación de celdas solares versus paneles solares cubre el lado comercial de esa división con más detalle.
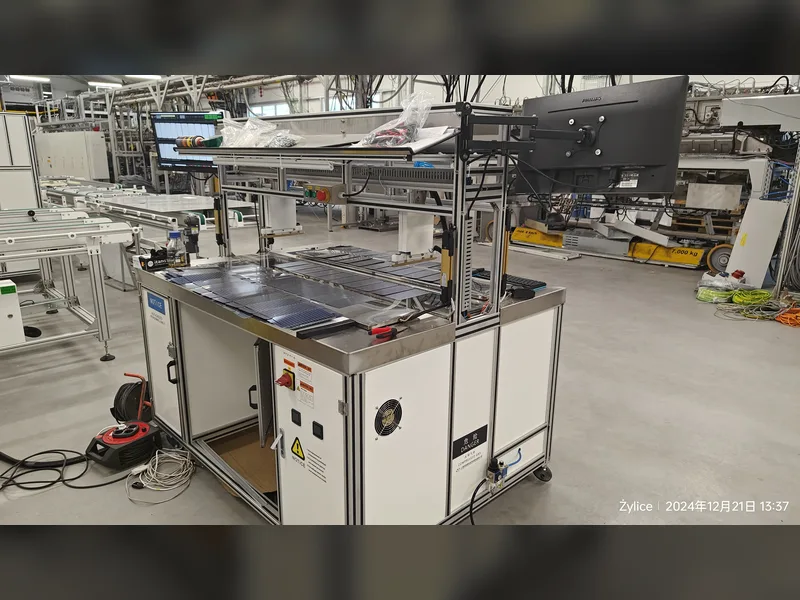
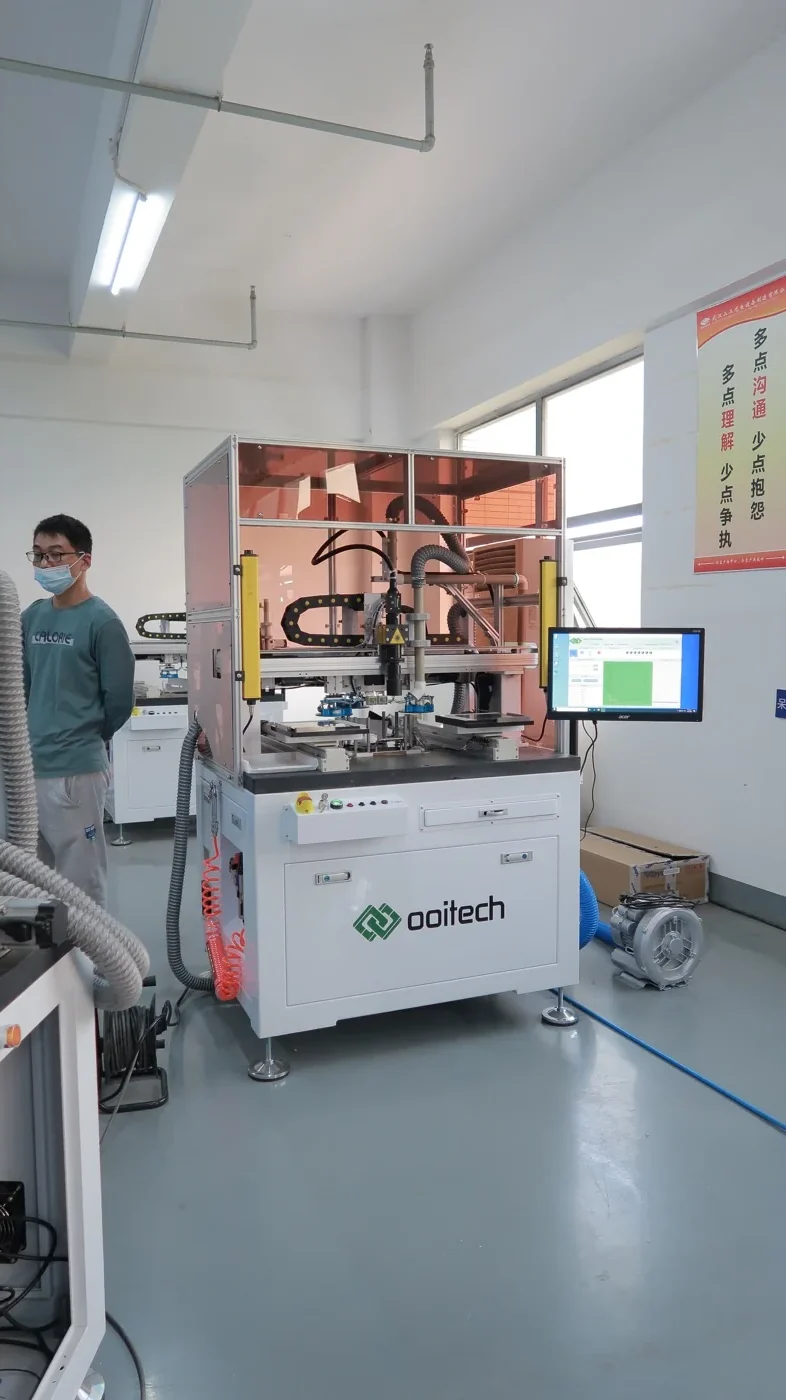
El procesamiento de celdas se ve así desde fuera: una estación de trabajo automatizada con manipulación controlada, no un banco donde se ensambla un módulo.
El proceso de celdas desde la oblea hasta la celda clasificada
La tabla a continuación es la ruta completa de un vistazo. Cada fila es una estación, y cada estación tiene un parámetro que decide si la salida es vendible. Las secciones posteriores explican qué está haciendo realmente cada una.
| Bloque de proceso | Qué hace | Categoría de equipo | Parámetro de control clave |
|---|---|---|---|
| Oblea entrante | Confirma la resistividad, el espesor, las dimensiones y el estado de daño por sierra antes de agregar cualquier valor | Estación de inspección y clasificación de obleas | Rango de resistividad, tolerancia de espesor, variación total de espesor |
| Texturizado y limpieza | Graba pirámides aleatorias en la superficie para atrapar la luz y elimina el daño por sierra | Banco húmedo – texturizado y limpieza | Temperatura y concentración del baño, profundidad de grabado, reflectancia resultante |
| Formación de dopaje y unión | Crea la unión p-n, o la pila de contacto pasivante en una ruta de tipo n | Horno de difusión, LPCVD o PECVD para la pila TOPCon, implantador de iones | Resistencia de hoja, profundidad de unión, uniformidad de temperatura a lo largo del portador |
| Aislamiento de bordes | Elimina la trayectoria conductora que la difusión deja alrededor del borde de la oblea, que de lo contrario derivaría la célula | Aislamiento láser de bordes, o grabado húmedo o por plasma | Profundidad y anchura de aislamiento, resistencia de derivación resultante |
| Recubrimiento antirreflectante | Reduce la reflexión de la superficie frontal y añade pasivación superficial | PECVD para nitruro de silicio, ALD para óxido de aluminio en la parte posterior | Espesor de capa, índice de refracción, uniformidad a lo largo del portador |
| Metalización | Imprime y cuece la rejilla colectora de corriente en la parte frontal y los pads en la parte posterior | Impresora de serigrafía más horno de secado y cocción, o galvanoplastia para algunas rutas | Peso del depósito de pasta, alineación de impresión, temperatura máxima de cocción y perfil de la cinta |
| Clasificación y agrupación | Mide cada célula terminada y la separa en grupos de eficiencia y corriente | Probador y clasificador de células, con inspección por electroluminiscencia | Calibración de la célula de referencia, definiciones de límites de grupos |
Paso a paso: qué hace cada estación y qué controla
Oblea entrante: la especificación decide todo lo posterior
La fabricación de células comienza con una oblea que se compra, no una oblea que se fabrica. Ese único hecho es la razón por la que una línea de células es más accesible que una línea de obleas y mucho menos accesible que una línea de módulos. La oblea entrante decide el techo de eficiencia alcanzable: la resistividad establece el diseño de dopaje, el espesor establece el presupuesto mecánico que el sistema de manipulación debe respetar, y el estado de la superficie decide cómo se comporta el paso de texturizado. Una estación de inspección de obleas entrantes no es un lujo de calidad; es el único lugar donde se puede rechazar un lote defectuoso antes de haber gastado dinero procesándolo.
Texturizado: el paso que parece trivial y no lo es
En un baño de texturizado alcalino, la oblea desarrolla una superficie de pirámides aleatorias que rebota la luz entrante sobre sí misma en lugar de dejarla salir directamente de la célula. El equipo es una cuba húmeda con baños calentados y una sección de enjuague y secado, y la ventana de proceso es estrecha: la temperatura del baño, la concentración química y el tiempo de residencia mueven el tamaño de las pirámides, y el tamaño de las pirámides mueve la reflectancia. El texturizado es también donde una línea muestra por primera vez si su control de dosificación química es real o nominal. La misma idea óptica aparece en el lado del módulo en por qué el vidrio del panel solar es texturizado, aunque el mecanismo allí es un patrón laminado en lugar de un grabado químico.
Dopaje y difusión, y la bifurcación TOPCon
Para una ruta clásica de tipo p, las obleas entran en un horno de difusión donde el fósforo se difunde en la superficie y forma el emisor. El parámetro de control es la resistencia de hoja, medida después del paso, y debe ser uniforme no solo en una oblea sino en todo el portador y de lote a lote. Para una ruta TOPCon de tipo n el proceso cambia de forma: el lado trasero necesita un óxido túnel ultradelgado más una capa de polisilicio dopado, depositada por LPCVD o PECVD, y ese apilamiento es lo que hace que la célula sea sensible al paso de metalización posterior. Las diferencias estructurales entre los dos diseños del lado trasero se exponen en Comparación del lado trasero de células TOPCon versus BC.
Aislamiento de bordes y limpieza del lado trasero
La difusión no respeta el borde de la oblea. El fósforo se envuelve alrededor del perímetro y crea un puente conductor desde el emisor frontal hasta la base, lo que deriva la célula terminada. El aislamiento de bordes elimina ese puente, ya sea con un grabado láser alrededor del perímetro o con un grabado húmedo o de plasma que elimina el borde y la capa parásita trasera. El parámetro a vigilar es la resistencia de derivación resultante en la célula terminada; un enfoque láser a la deriva o un baño de grabado contaminado se manifiestan aquí primero, y se manifiestan como todo un lote de células de baja eficiencia en lugar de un defecto obvio.
Recubrimiento antirreflectante y pasivación de superficie
La textura reduce la reflexión pero no la elimina. Una capa de nitruro de silicio depositada por PECVD reduce aún más la reflectancia frontal y simultáneamente pasiva la superficie, reduciendo la recombinación. En rutas de tipo n de alta eficiencia, una capa de óxido de aluminio depositada por ALD se encarga de la pasivación trasera, a menudo con una capa de nitruro. Los controles son el espesor de la película y el índice de refracción, ambos deben ser uniformes en todo el portador, y ambos se miden ópticamente. Este es el primer paso genuinamente de película delgada en el flujo, y es donde una línea con control de proceso débil comienza a producir células que se ven bien y dan bajo en las pruebas.
Metalización: serigrafía, secado y cocción
La metalización es el bloque de proceso más costoso después de la propia oblea, porque la rejilla frontal está hecha de pasta de plata. Una serigrafiadora deposita el patrón de pasta, un paso de secado elimina el disolvente, y un horno de cocción lleva la oblea a través de un perfil térmico controlado que atraviesa el recubrimiento antirreflectante y forma un contacto óhmico con el silicio. Tres parámetros dominan: el peso del depósito, que es dinero, la alineación de impresión, que decide si los dedos caen en las líneas previstas con el aumento del número de barras colectoras, y el perfil de cocción, que decide la calidad del contacto y si la pasta daña la unión subyacente. La química entre la pasta y el silicio es lo suficientemente sutil como para tener su propio artículo – véase cómo la pasta de plata penetra a través del polisilicio en el lado trasero de TOPCon.
Clasificación, agrupación y pruebas
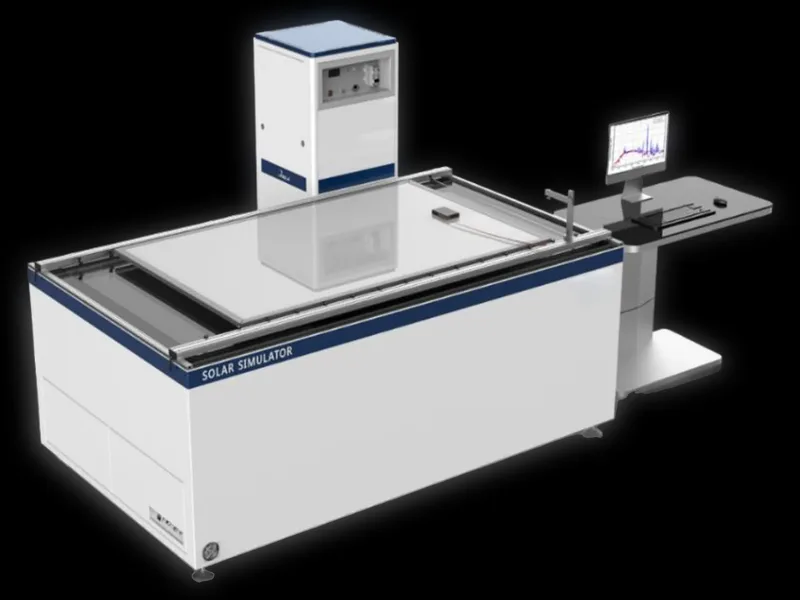
El último bloque mide cada célula bajo un simulador calibrado, registra corriente y voltaje en el punto de máxima potencia, verifica la apariencia y con frecuencia realiza imágenes de electroluminiscencia para detectar grietas y áreas inactivas. Las células se clasifican luego en grupos. Esto no es una formalidad. El probador de células es el instrumento que fija el precio para toda la fábrica, porque un grupo es una promesa al cliente, y un probador que se desvía silenciosamente vuelve a fijar el precio de toda su producción. Las líneas de módulos realizan sus propias inspecciones por la misma razón, como se cubre en Pruebas EL para paneles solares: configuración en línea versus fuera de línea.
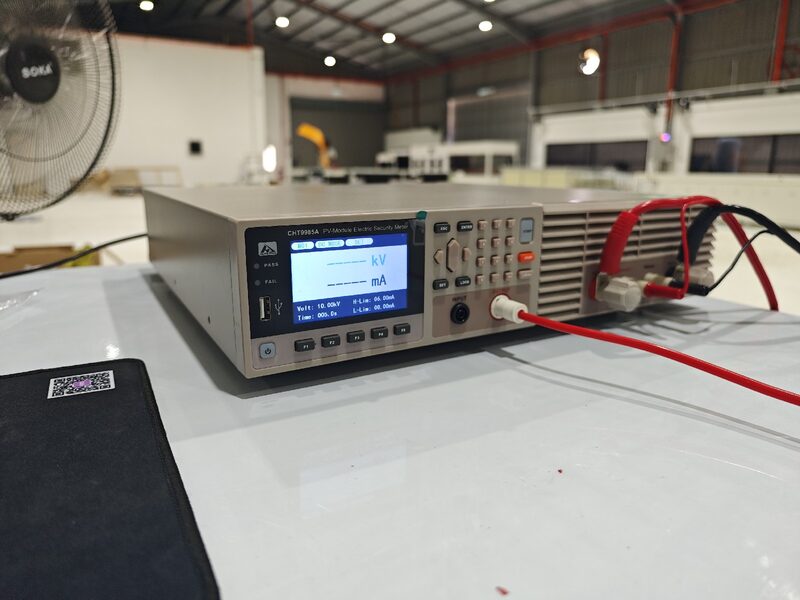
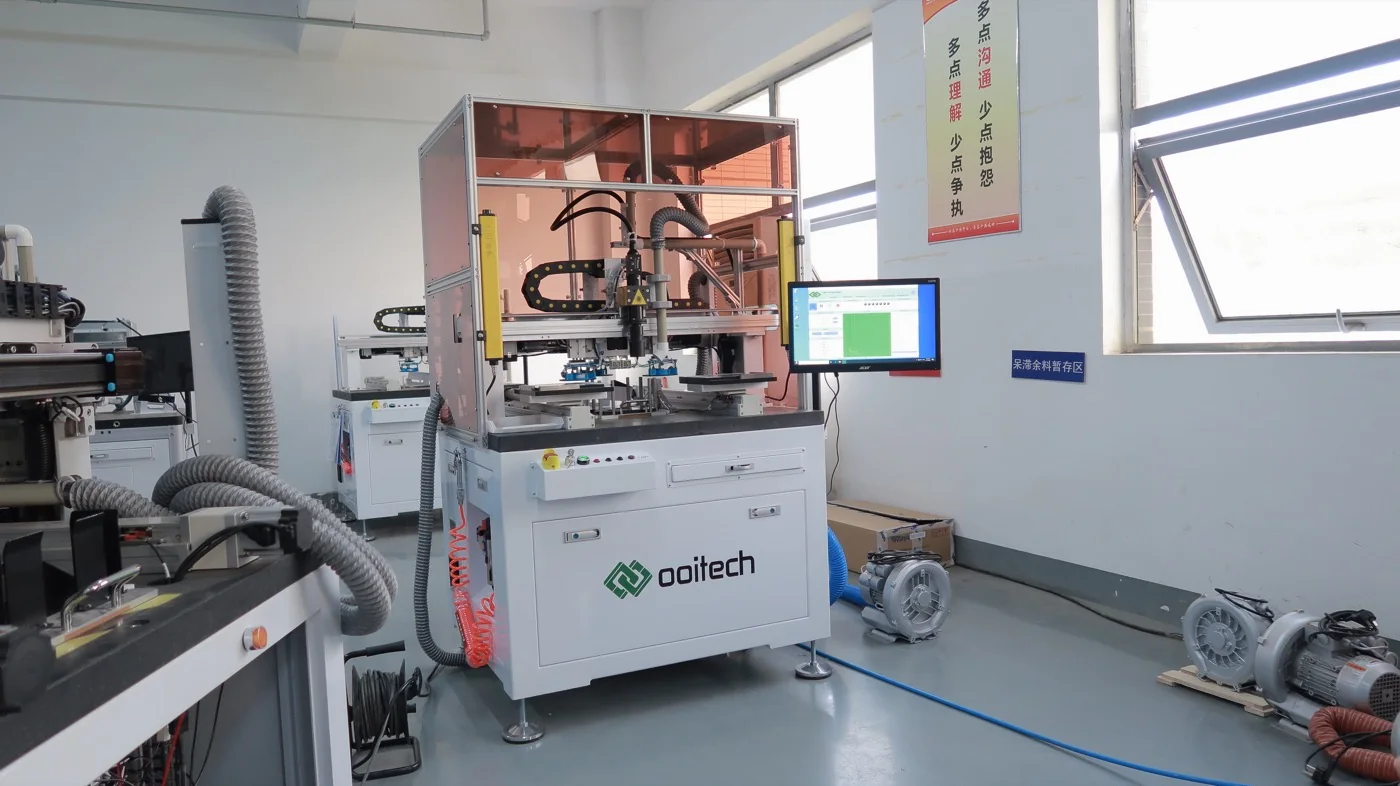
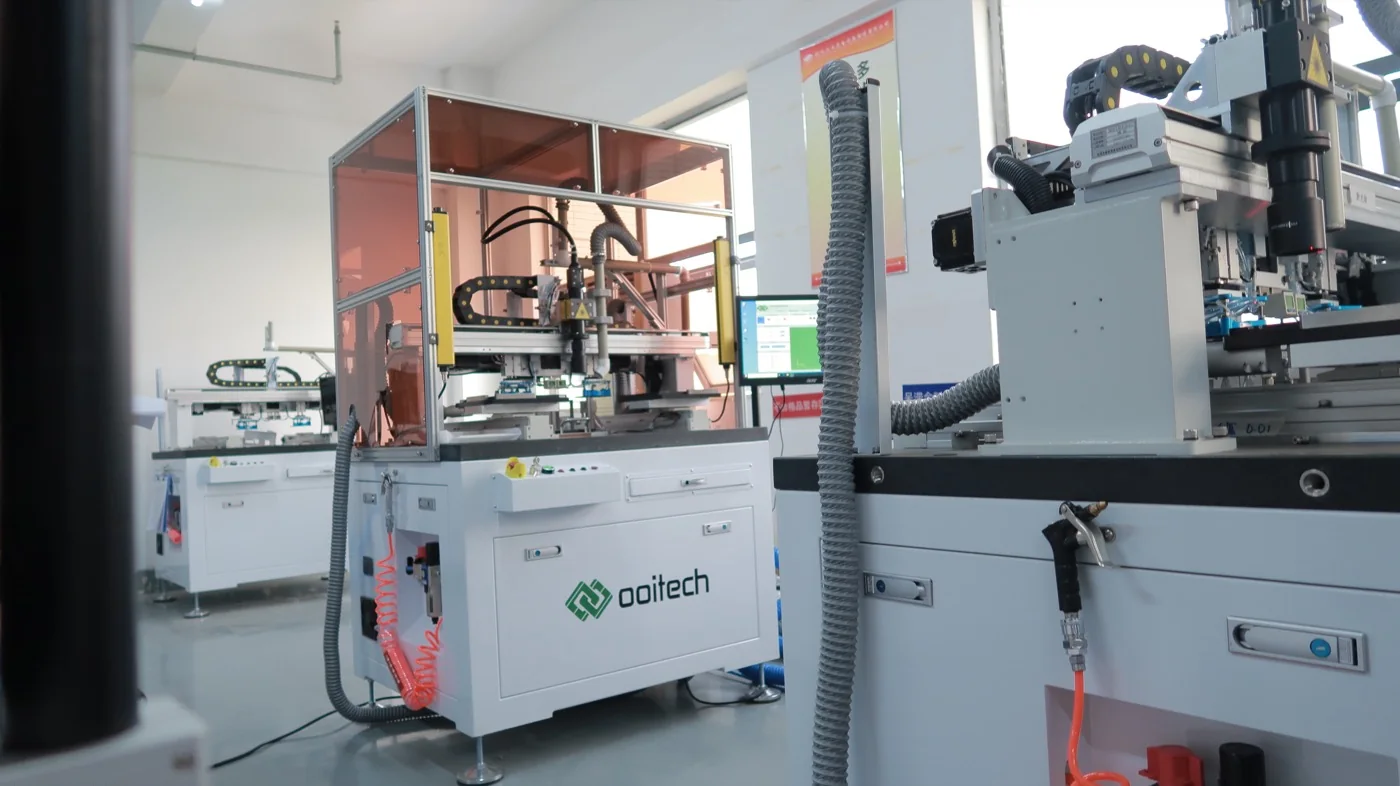
Las estaciones de manipulación cerradas de este tipo son la razón por la que el rendimiento de las células depende del control del proceso y no de comprar una lista de máquinas más larga.
Dónde reside realmente la dificultad
Tres cosas hacen difícil la fabricación de células, y ninguna de ellas es el catálogo de máquinas.
La primera es la química. El texturizado, la limpieza, la difusión, el aislamiento de bordes y el recubrimiento son todos procesos donde el resultado depende de un baño o un entorno gaseoso que se desvía continuamente. Mantenerlos bajo control significa medición continua, análisis químico, disciplina de dosificación y una cultura de mantenimiento. Una línea de módulos puede ser operada por operarios que siguen un procedimiento mecánico. Una línea de células no.
La segunda es la sensibilidad al rendimiento. Debido a que el valor se acumula a lo largo de la ruta, un defecto introducido en el texturizado solo se descubre en el probador, varias horas y varios pasos de proceso después. Los bucles de retroalimentación son largos, y para cuando un problema es visible, un gran volumen de material ya ha pasado por la línea. La rotura por manipulación lo agrava: obleas más delgadas y más automatización significan que el presupuesto mecánico se reduce mientras el rendimiento aumenta.
La tercera es que la distribución de eficiencia es el producto. Dos líneas con máquinas idénticas pueden producir diferentes ingresos por oblea, porque una mantiene una distribución más estrecha y la otra se dispersa en tres grupos. Estrechar esa distribución es un problema de control de proceso, no un problema de compra, y requiere meses de ajuste después de la puesta en marcha.
La barrera de capital y rendimiento en términos simples
Una línea de células es un orden de inversión diferente al de una línea de módulos con la misma capacidad nominal. Necesita bancos húmedos con suministro de productos químicos y tratamiento de residuos, hornos con manejo de gases y sistemas de escape, herramientas de deposición al vacío, una línea de impresión con gestión de pasta, un probador calibrado, y un edificio con los servicios y permisos ambientales que todo eso implica. El almacenamiento de productos químicos, la neutralización de efluentes y los sistemas de seguridad no son partidas opcionales; son condiciones para operar legalmente en la mayoría de las jurisdicciones.
La comparación que importa para un plan de negocio es el costo por unidad de capacidad y el tiempo hasta un rendimiento estable. En ambas medidas, una línea de células es sustancialmente más pesada, y no se reduce con gracia – hay un piso práctico por debajo del cual la química húmeda y la infraestructura de gases no pueden justificarse. Para el panorama de costos más amplio en el lado de los módulos, incluida la forma en que se cotizan los diferentes niveles de capacidad, véase costo de la línea de producción de paneles solares por capacidad. Ese artículo trata deliberadamente sobre líneas de módulos: es el punto de entrada que este artículo argumenta que debería tomar.
Por qué un recién llegado debería comenzar con el ensamblaje de módulos
Una línea de módulos es un negocio de fabricación legítimo, no un premio de consolación. Compra un insumo comercializado globalmente, agrega valor mecánico y térmico, y vende un producto de marca con garantía. Su proceso es en gran medida reversible en el sentido de que los problemas son visibles en la estación donde ocurren, y su equipo está lo suficientemente estandarizado como para que un equipo nuevo pueda alcanzar una producción estable en una rampa razonable.
Más importante aún, te sitúa dentro de la cadena de suministro. Un fabricante de módulos compra células cada mes, aprende qué bins y formatos funcionan realmente, y construye las relaciones comerciales que una empresa de células necesitaría de todos modos. Si el plan es eventualmente avanzar hacia aguas arriba, la línea de módulos es la educación más económica posible sobre lo que realmente le importa al cliente aguas abajo de una fábrica de células. La versión paso a paso de esa ruta de entrada está en cómo iniciar un negocio de fabricación de paneles solaresy el mapa de procesos a nivel de máquina está en el proceso de fabricación de módulos en diez pasos. Este artículo deliberadamente no repite ninguno de los dos.
Qué se necesita para fabricar una célula solar uno mismo
Las personas que buscan cómo fabricar su propia célula solar normalmente no planean una fábrica. Quieren construir algo en casa, y la respuesta honesta tiene dos ramas.
La rama práctica es comprar células terminadas – típicamente clasificadas, con o sin tabbing, vendidas en lotes pequeños – y ensamblarlas en un pequeño panel con ribbon, flux, encapsulante y un marco, y luego probarlo. Eso es ensamblaje de módulos a escala de aficionado, y enseña la lección real: la célula es la parte difícil, y llega terminada. Un taller que pasa por este ejercicio normalmente sale con una apreciación mucho más aguda de por qué la producción de células es una industria separada.
La rama experimental es un demostrador de laboratorio: células sensibilizadas por colorante fabricadas con dióxido de titanio, un colorante natural y un electrolito, o una célula de perovskita hecha en una guantera con spin coating. Estos son dispositivos fotovoltaicos genuinos y genuinamente interesantes de construir, y ninguno de ellos es una ruta hacia una línea de producción. Los materiales, los métodos de deposición, la encapsulación y los requisitos de estabilidad son todos diferentes de la fabricación de silicio. Construye uno para entender la física; no construyas uno para planificar un negocio.
Qué suministra Ooitech y qué no
Ooitech construye líneas de producción de módulos desde 5 MW hasta 600 MW, desde semiautomáticas hasta totalmente automáticas, cubriendo stringing, layup y bussing, laminación, enmarcado, dispensación de adhesivo y pruebas de fin de línea, junto con equipos de manipulación y singulación de células utilizados en el procesamiento de células. La empresa no ofrece una línea de células de difusión y química húmeda llave en mano, y este artículo no sugiere que lo haga. Si tu plan es una fábrica de células, la ruta realista es una asociación tecnológica con un productor de células establecido más un integrador especializado para las secciones húmedas y de hornos – y un plan de capital muy diferente del que necesita una línea de módulos.
Preguntas frecuentes
¿Cómo se fabrica una célula solar, en una frase?
Un oblea de silicio comprada se texturiza y limpia, se dopa para formar una unión, se aísla en los bordes, se recubre con una capa antirreflectante y pasivante, se imprime con una rejilla de plata y se cuece, luego se prueba y se clasifica en un bin de eficiencia. Cada uno de esos pasos es una clase de máquina separada con su propio parámetro de control.
¿Puedo fabricar una célula solar en casa?
Puedes ensamblar un pequeño panel con células compradas, y puedes construir un demostrador sensibilizado por colorante o de perovskita en un taller o laboratorio. Lo que no puedes hacer en casa es replicar la ruta industrial, porque el texturizado, la difusión y el cocido necesitan química controlada y equipos de alta temperatura con manejo de gases y tratamiento de residuos.
¿Por qué la fabricación de células es más difícil que el ensamblaje de módulos?
El proceso se basa en química en lugar de mecánica, por lo que se desvía continuamente y necesita control activo. Los defectos se descubren horas después de crearse, por lo que la retroalimentación es lenta, y el producto es una distribución de eficiencia en lugar de un recuento de unidades terminadas. El equipo también es mucho más caro a la misma capacidad nominal.
¿Cuál es el paso más caro en la fabricación de una célula?
La oblea que compras es el mayor insumo individual, seguido de la pasta de plata utilizada en la metalización. Todo lo demás – productos químicos, gases, energía, mano de obra y depreciación – importa, pero esos dos dominan el costo de una célula terminada antes de tener en cuenta el rendimiento.
¿Qué máquinas necesita una línea de células que una línea de módulos no necesita?
Bancos húmedos para texturizado y limpieza, un horno de difusión o una herramienta de deposición para la pila de contacto pasivante, un sistema de aislamiento de bordes, PECVD y a menudo ALD para recubrimiento, una línea de serigrafía con un horno de cocido, y un probador y clasificador de células calibrado. Una línea de módulos no necesita nada de esto; comienza en el stringer.
¿TOPCon cambia mucho el proceso de fabricación de células?
Sí. La ruta TOPCon de tipo n reemplaza el diseño simple de la parte trasera con un óxido túnel ultradelgado y una capa de polisilicio dopado, lo que añade equipo de deposición y hace que el paso de metalización trasera sea considerablemente más delicado. Los bloques front-end – texturizado, limpieza, aislamiento de bordes – siguen siendo ampliamente similares.
¿Debería una primera fábrica ser una línea de células o una línea de módulos?
Casi siempre una línea de módulos. Tiene un piso de capital más bajo, una rampa más corta hacia una producción estable, y te pone en el mercado comprando células mensualmente, lo que es la mejor educación disponible si luego quieres avanzar hacia aguas arriba. Inicia una línea de células solo con un socio tecnológico experimentado y un plan de capital que sobreviva a una larga rampa de rendimiento.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: