Proceso de fabricación de paneles solares: 10 pasos y máquinas
Índice
Respuesta rápida: La fabricación de paneles solares funciona como un proceso continuo cronometrado por el takt, no como diez máquinas independientes. Entra una caja de células clasificadas y sale un módulo paletizado y probado, pasando por pruebas de células, corte, stringing, layup, laminación, recorte, enmarcado, montaje de la caja de conexiones, curado y prueba IV final. El rendimiento lo marca la estación más lenta, por lo que una línea se especifica por su capacidad anual: una línea de 120 MW y una de 20 MW usan la misma secuencia con distinto número de estaciones y velocidades. La colocación de la cinta y el soldado en el stringer, y el perfil de vacío y térmico en la laminadora, son donde se originan la mayoría de los defectos; dos controles de electroluminiscencia detectan microfisuras y huecos antes de que lleguen al cliente. El mismo proceso sirve para células PERC, TOPCon y de contacto posterior, con el formato de célula y el número de busbars como principales variables.
Qué ocurre realmente entre una caja de células entrantes y un módulo paletizado — cada paso con su máquina, tiempo de ciclo, consumo de energía, espacio en planta y número de operadores, de un proveedor cuyas líneas ejecutan este proceso a diario.
Producción de módulos fotovoltaicos · Guía de proceso y equipos · por Jerry, Ooitech
Una línea automática de 120 MW termina un módulo aproximadamente cada dos minutos. Diez pasos separan una caja de células entrantes de ese módulo paletizado, y cada paso tiene una máquina, un tiempo de ciclo, un precio y un modo de fallo. La mayoría de las descripciones del proceso de fabricación de paneles solares se detienen en la ciencia. Esta página lo recorre como lo auditarías en el suelo de una fábrica, porque esa es la versión que necesitas antes de firmar un contrato de equipos.
1. Cómo funciona realmente el proceso: takt, no diez máquinas separadas
La palabra que lo gobierna todo es takt: el ritmo al que salen los módulos terminados de la línea. En nuestra configuración semiautomática de 20 MW, la línea completa 16 paneles por hora; en la línea automática de 120 MW, 32 paneles por hora funcionando 24 horas al día. Cada estación aguas arriba debe mantener ese ritmo o convertirse en un cuello de botella, y las dos operaciones más lentas —el soldado y la laminación— marcan el tempo de todo lo demás.
Esa es también la razón por la que la lista de procesos de abajo se lee como una hoja de cotización. Cada uno de los diez pasos corresponde a un grupo de máquinas con una banda de precios de mercado bastante estable, FOB China: los stringers de gama de entrada se sitúan en el rango de 60.000–70.000 $, la clase de trabajo de 2.400 células entre 99.000–120.000 $ y 140.000–150.000 $, una máquina de grabado por láser alrededor de 20.000–25.000 $, una unidad de volteo unos pocos miles de dólares — bandas que se han movido sorprendentemente poco a lo largo de varios años de cotizaciones. Cuando termines esta página deberías ser capaz de mirar el diagrama de proceso de cualquier proveedor y asignar una banda de precios y un recuento de mano de obra a cada casilla.
2. Los diez pasos, desde la prueba de células hasta el paletizado
| Paso | Qué ocurre | Máquina (banda típica FOB China) | Dato clave |
|---|---|---|---|
| 1. Prueba de células | Las células entrantes se someten a prueba de destello y se clasifican por Isc, Voc, Pmax, FF, Rs, Rsh | Probador de células, clase OTCT-A (15.000–18.000 $) | Destello de 10 ms · células de hasta 210×210 mm |
| 2. Grabado por láser y división | Las células completas se graban y luego se dividen en medias células o células de un cuarto | Grabado por láser, clase OLS-20A (20.000–25.000 $) | 1.500 células completas/h · grabado de 40 μm · rotura ≤0,3% en grado A |
| 3. Tabbing y stringing | La cinta se suelda de frontal a posterior, de célula a célula, formando strings | Clase SS-1500 (60.000–70.000 $) / clase SS-2500 (120.000–140.000 $); clase ATW (380.000–430.000 $) | 2.400 células/h (SS-2500) · soldado por IR · rotura ≤0,2% |
| 4. Layup | Vidrio, EVA, strings, segunda capa de EVA y backsheet apilados en orden | Cargador de vidrio 25.000–30.000 $ · layup automático 50.000–60.000 $ · cortadora de EVA/TPT 8.000–35.000 $ · estaciones de layup manual desde ~1.400–1.700 $ | Semiautomática: 4 estaciones para 16 paneles/h |
| 5. Bussing | Los strings se interconectan en el circuito completo; se coloca la cinta de la caja de conexiones | Mesas de bussing manuales (4.000–5.000 $) o bussing automático (130.000–260.000 $) | La mayor variación de alcance entre cotizaciones |
| 6. EL previo a la laminación | Electroluminiscencia El imaging detecta microfisuras y cintas desalineadas | Probador EL, clase de 8 cámaras (25.000–32.000 $) | Última oportunidad antes del paso irreversible |
| 7. Laminación | La pila se funde bajo vacío y calor en un laminado unido | Clase OCY-2666 (90.000–105.000 $) de cámara única; doble cámara 150.000–200.000 $ | 98 kW nominales · vacío de 40 Pa · uniformidad de ±1–2 °C |
| 8. Recorte y enmarcado | Se elimina el reborde, se pega y prensa el marco de aluminio | Recorte manual 4.000–5.000 $ / automático 30.000–35.000 $ · enmarcado 6.000–8.000 $ semi / 45.000–52.000 $ auto / 140.000–185.000 $ todo en uno | Todo en uno añade control del flujo de adhesivo |
| 9. Ensamblaje de y curado | La caja de conexiones se pega, se cablea y se encapsula; el adhesivo cura en un transportador | Pegado 5.000–6.000 $ · encapsulado 12.000–17.000 $ · soldado automático 60.000–70.000 $ · transportador de curado 30.000–70.000 $ | 2 operadores en nuestro plan de personal de 150 MW |
| 10. Prueba IV y EL final, embalaje | El destello del simulador solar asigna la clase de potencia; la EL final verifica que no haya nuevas fisuras; el módulo se embala | Probador IV, clase OTMT-A (20.000–28.000 $) o Gsolar Clase A (60.000–75.000 $) · EL final de 4 cámaras (20.000–23.000 $) | Destello de 10 ms · módulos de hasta 2500×1400 mm |
Cuatro de esos pasos deciden la mayor parte de tu economía, así que merecen una mirada más cercana.

Paso 3 — stringing, el irreversible
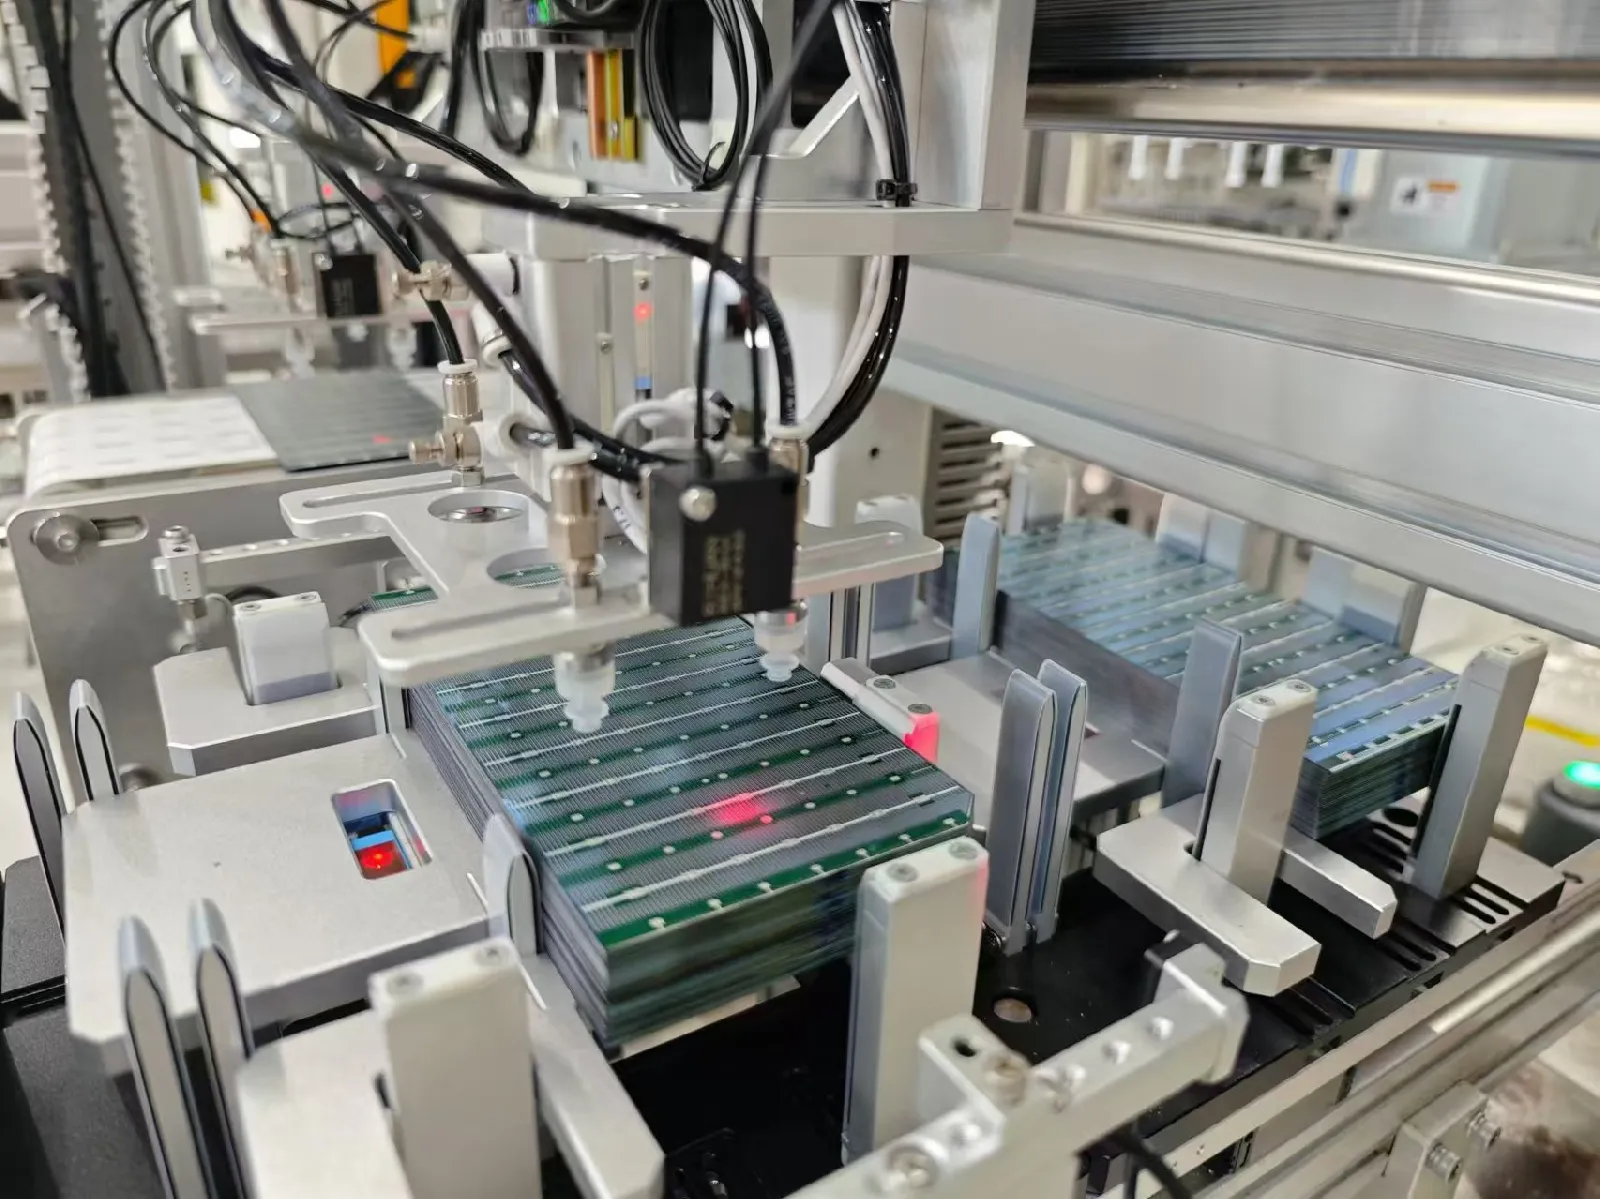
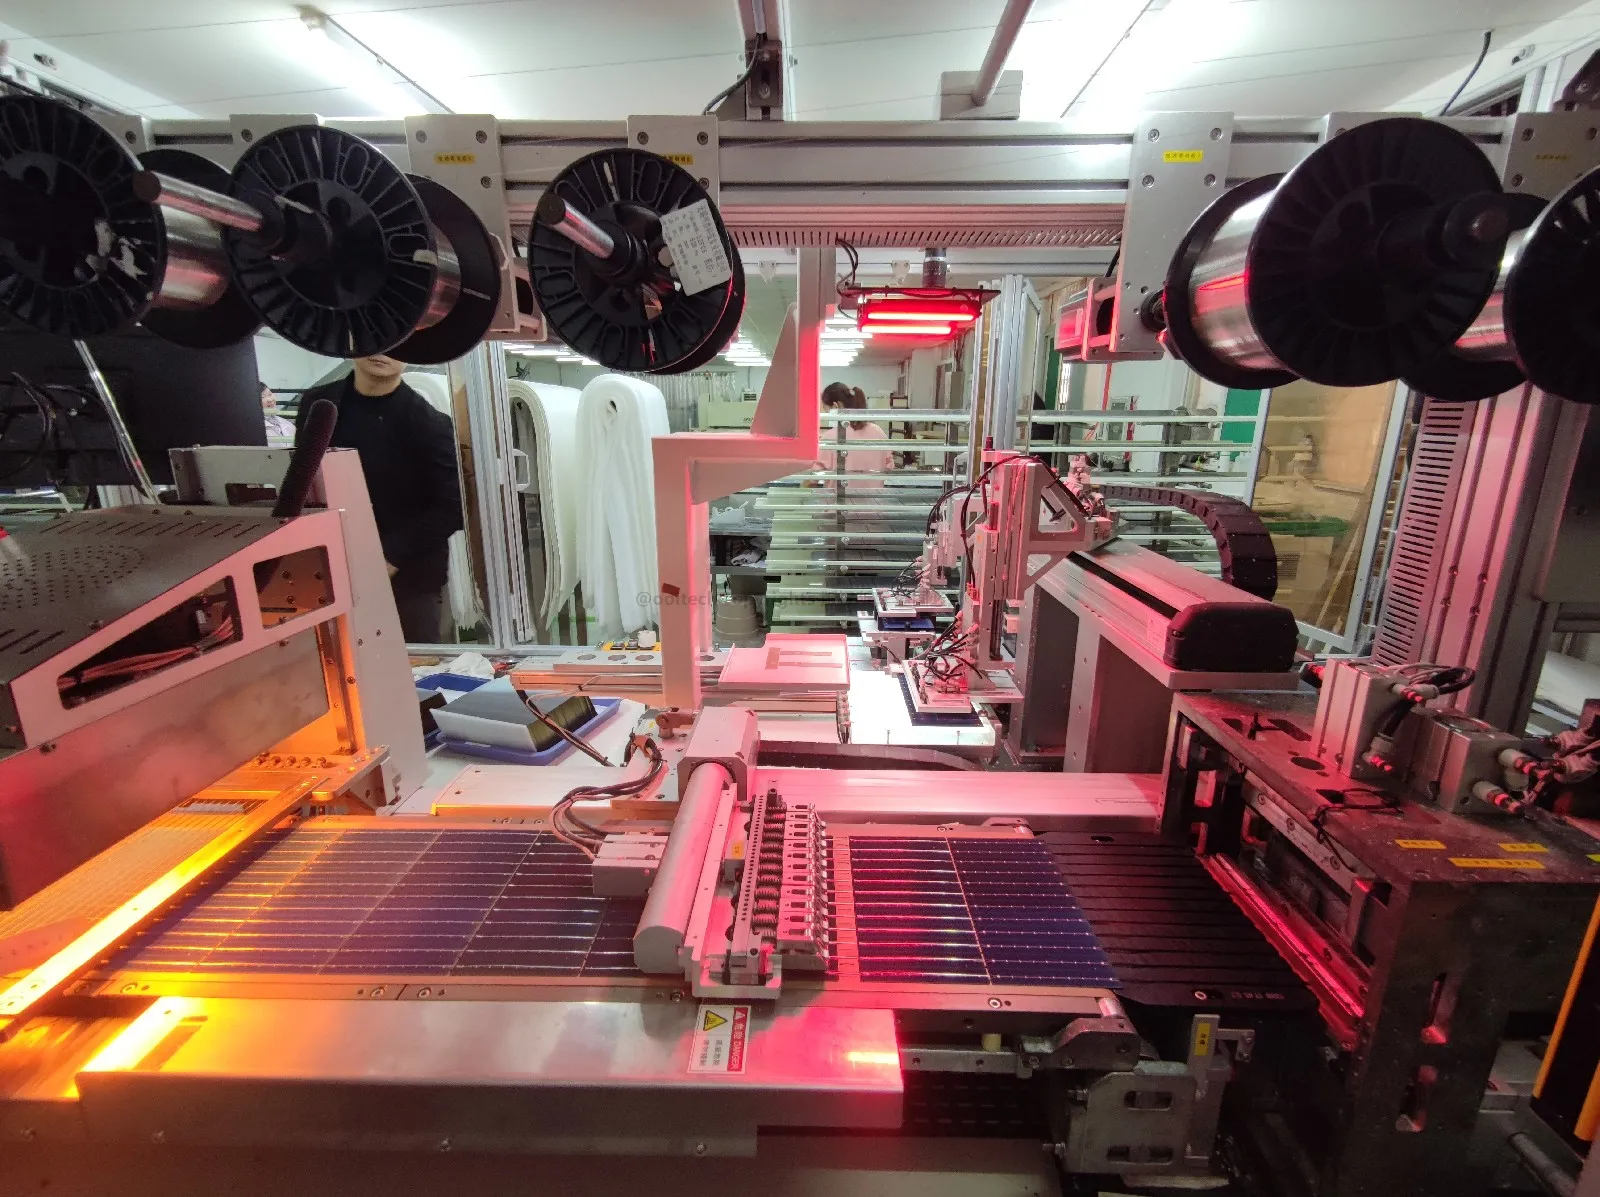
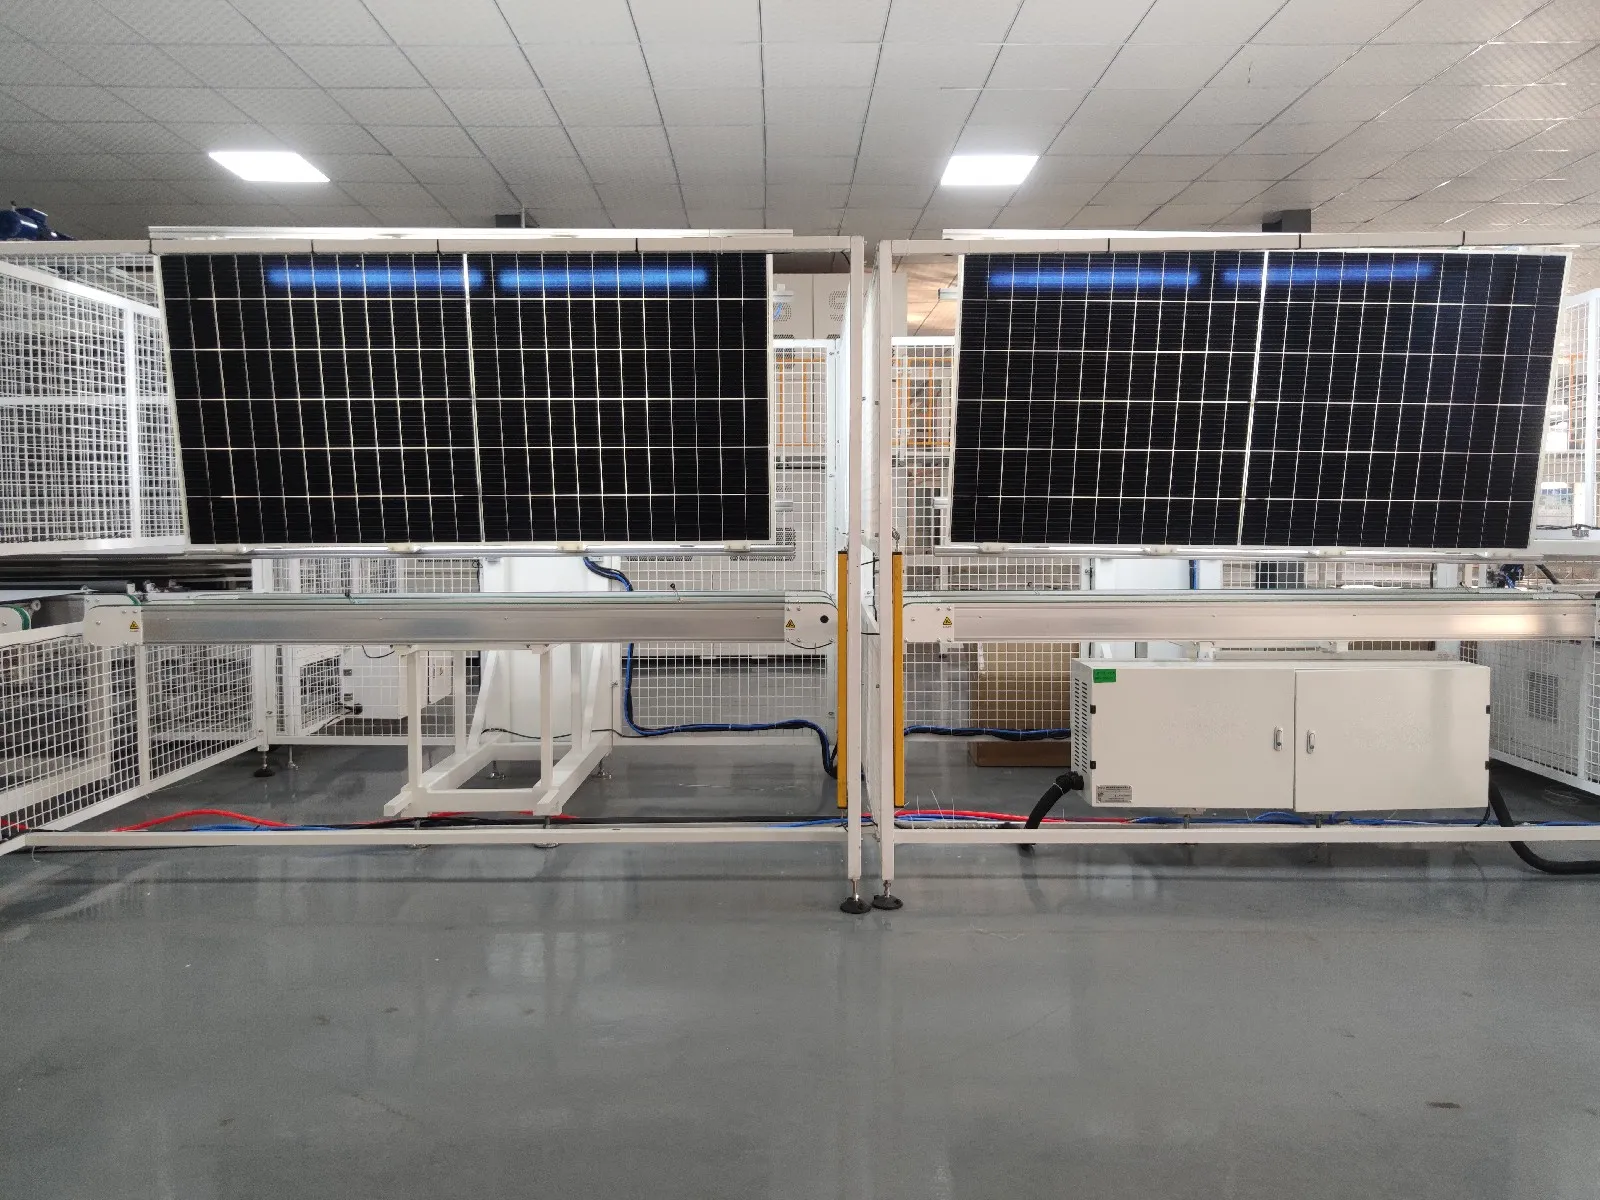
Soldar la cinta a la cara frontal de una célula y encaminarla hacia la cara posterior de la siguiente célula es donde se fija la calidad eléctrica de un módulo. La SS-2500 lo hace a 2.400 células por hora con posicionamiento por cámara CCD y un robot que manipula cada célula, manteniendo la rotura en o por debajo del 0,2% en células de grado A en formatos de 3 a 20 busbars, de 156 a 210 mm. Una vez que una soldadura defectuosa o una microgrieta oculta pasa por esta estación, ningún paso posterior puede repararla, y por eso existe el paso 6. Cuando algo se desvía, el síntoma es específico: cables que quedan fuera de sus pads de soldadura, visibles como uniones ennegrecidas o sin mojar en el borde del string. La solución casi siempre es la alineación del avance de la cinta o la receta de temperatura de soldadura, no la célula.
Paso 7 — laminación, el marcador del ritmo
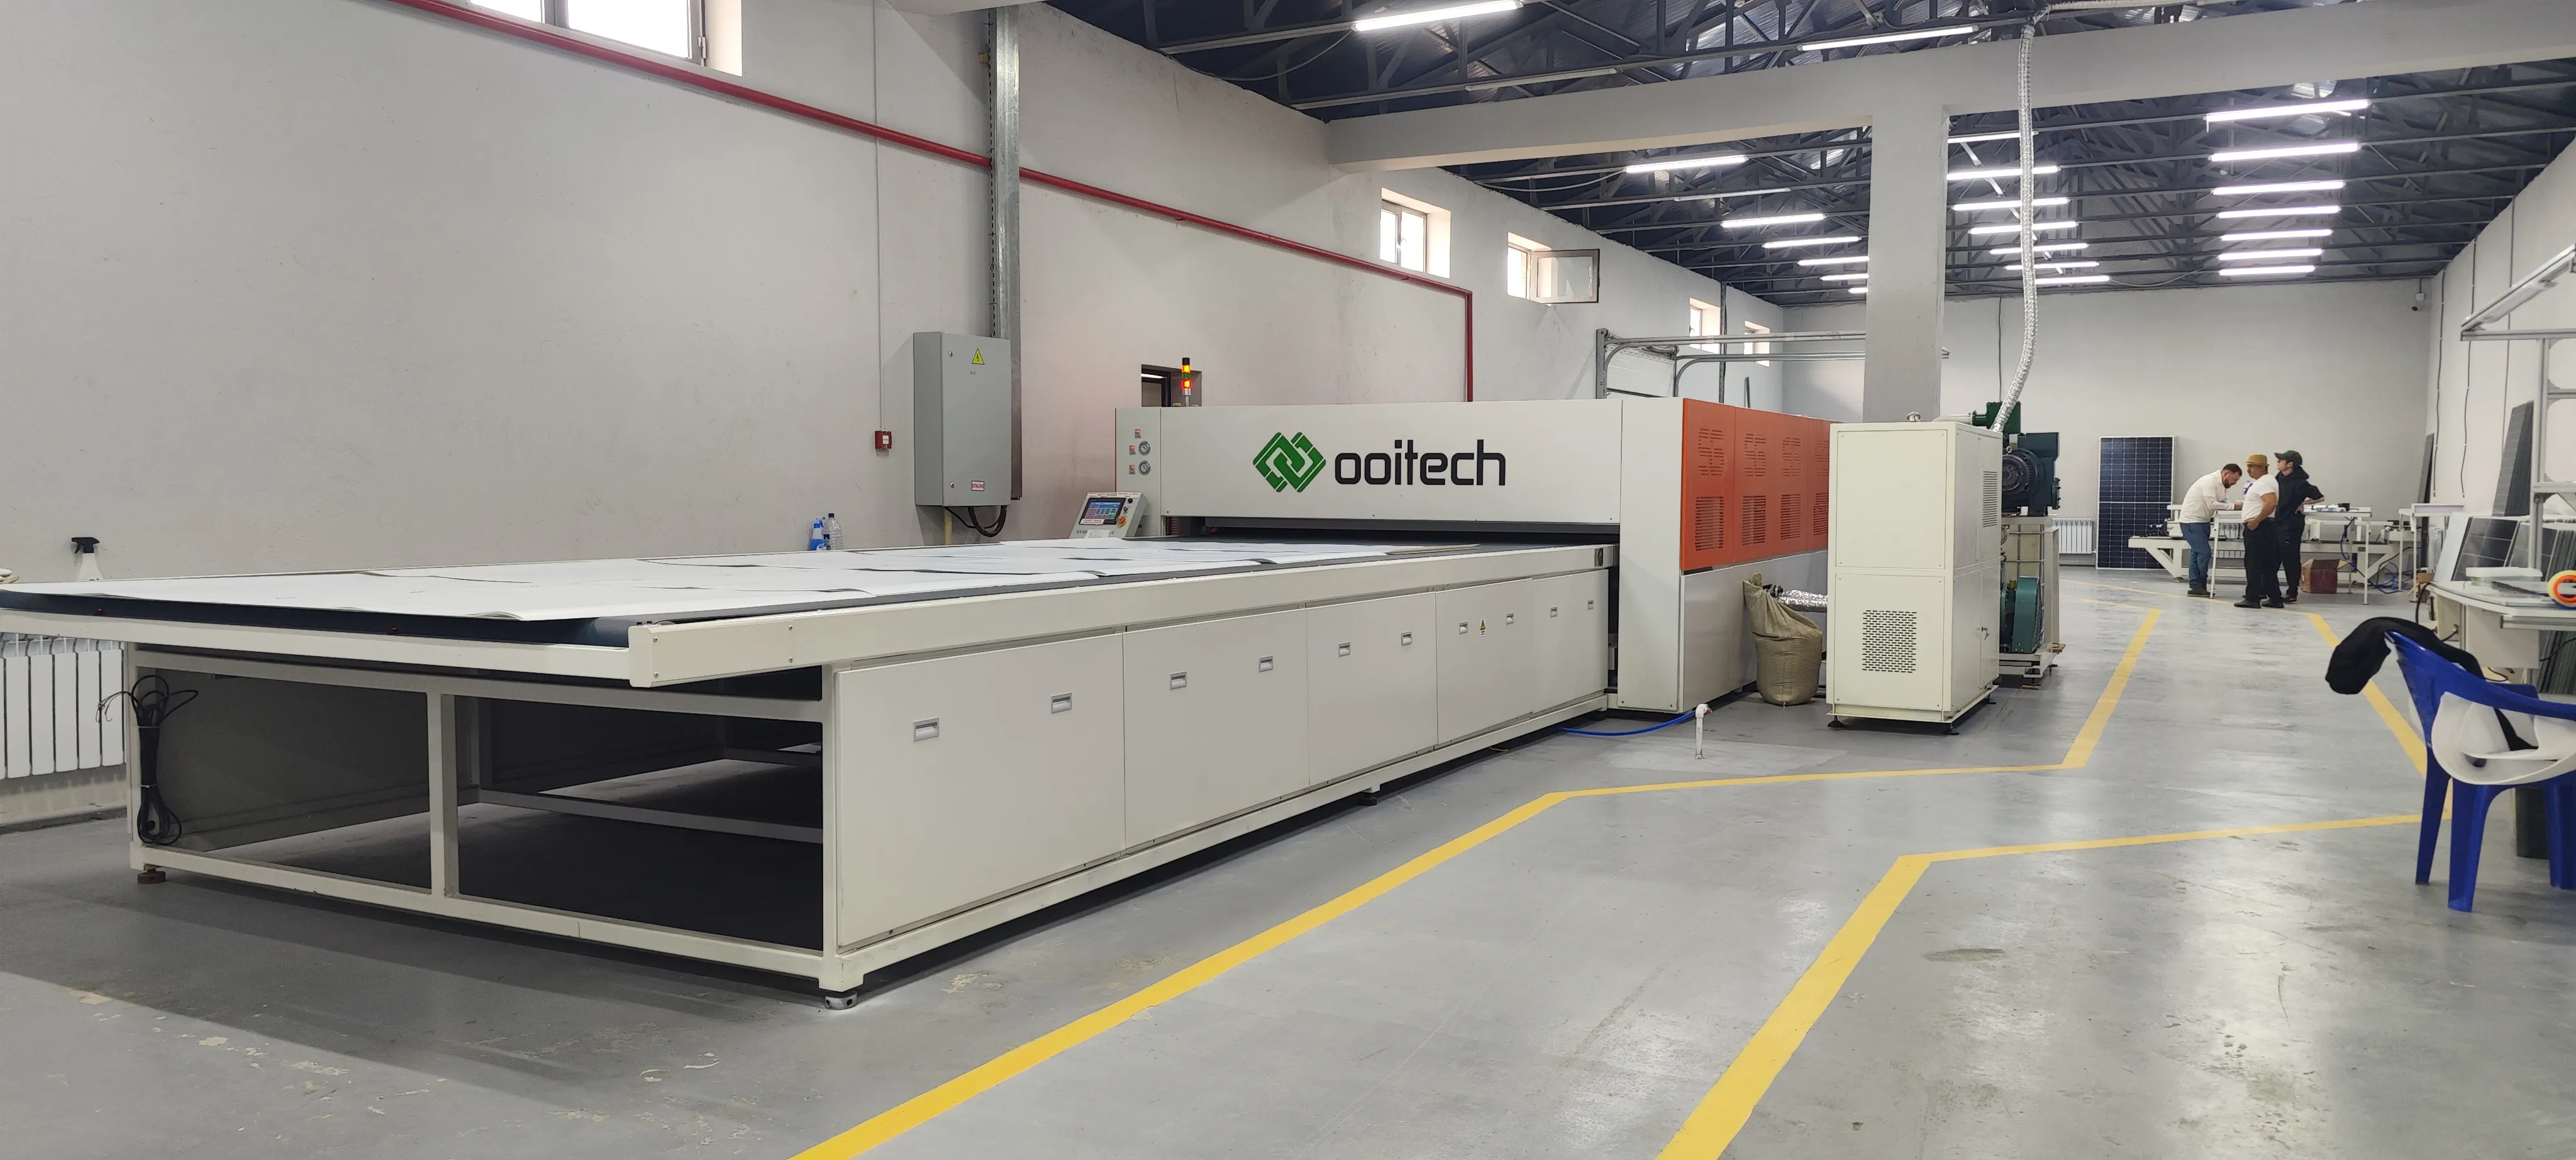
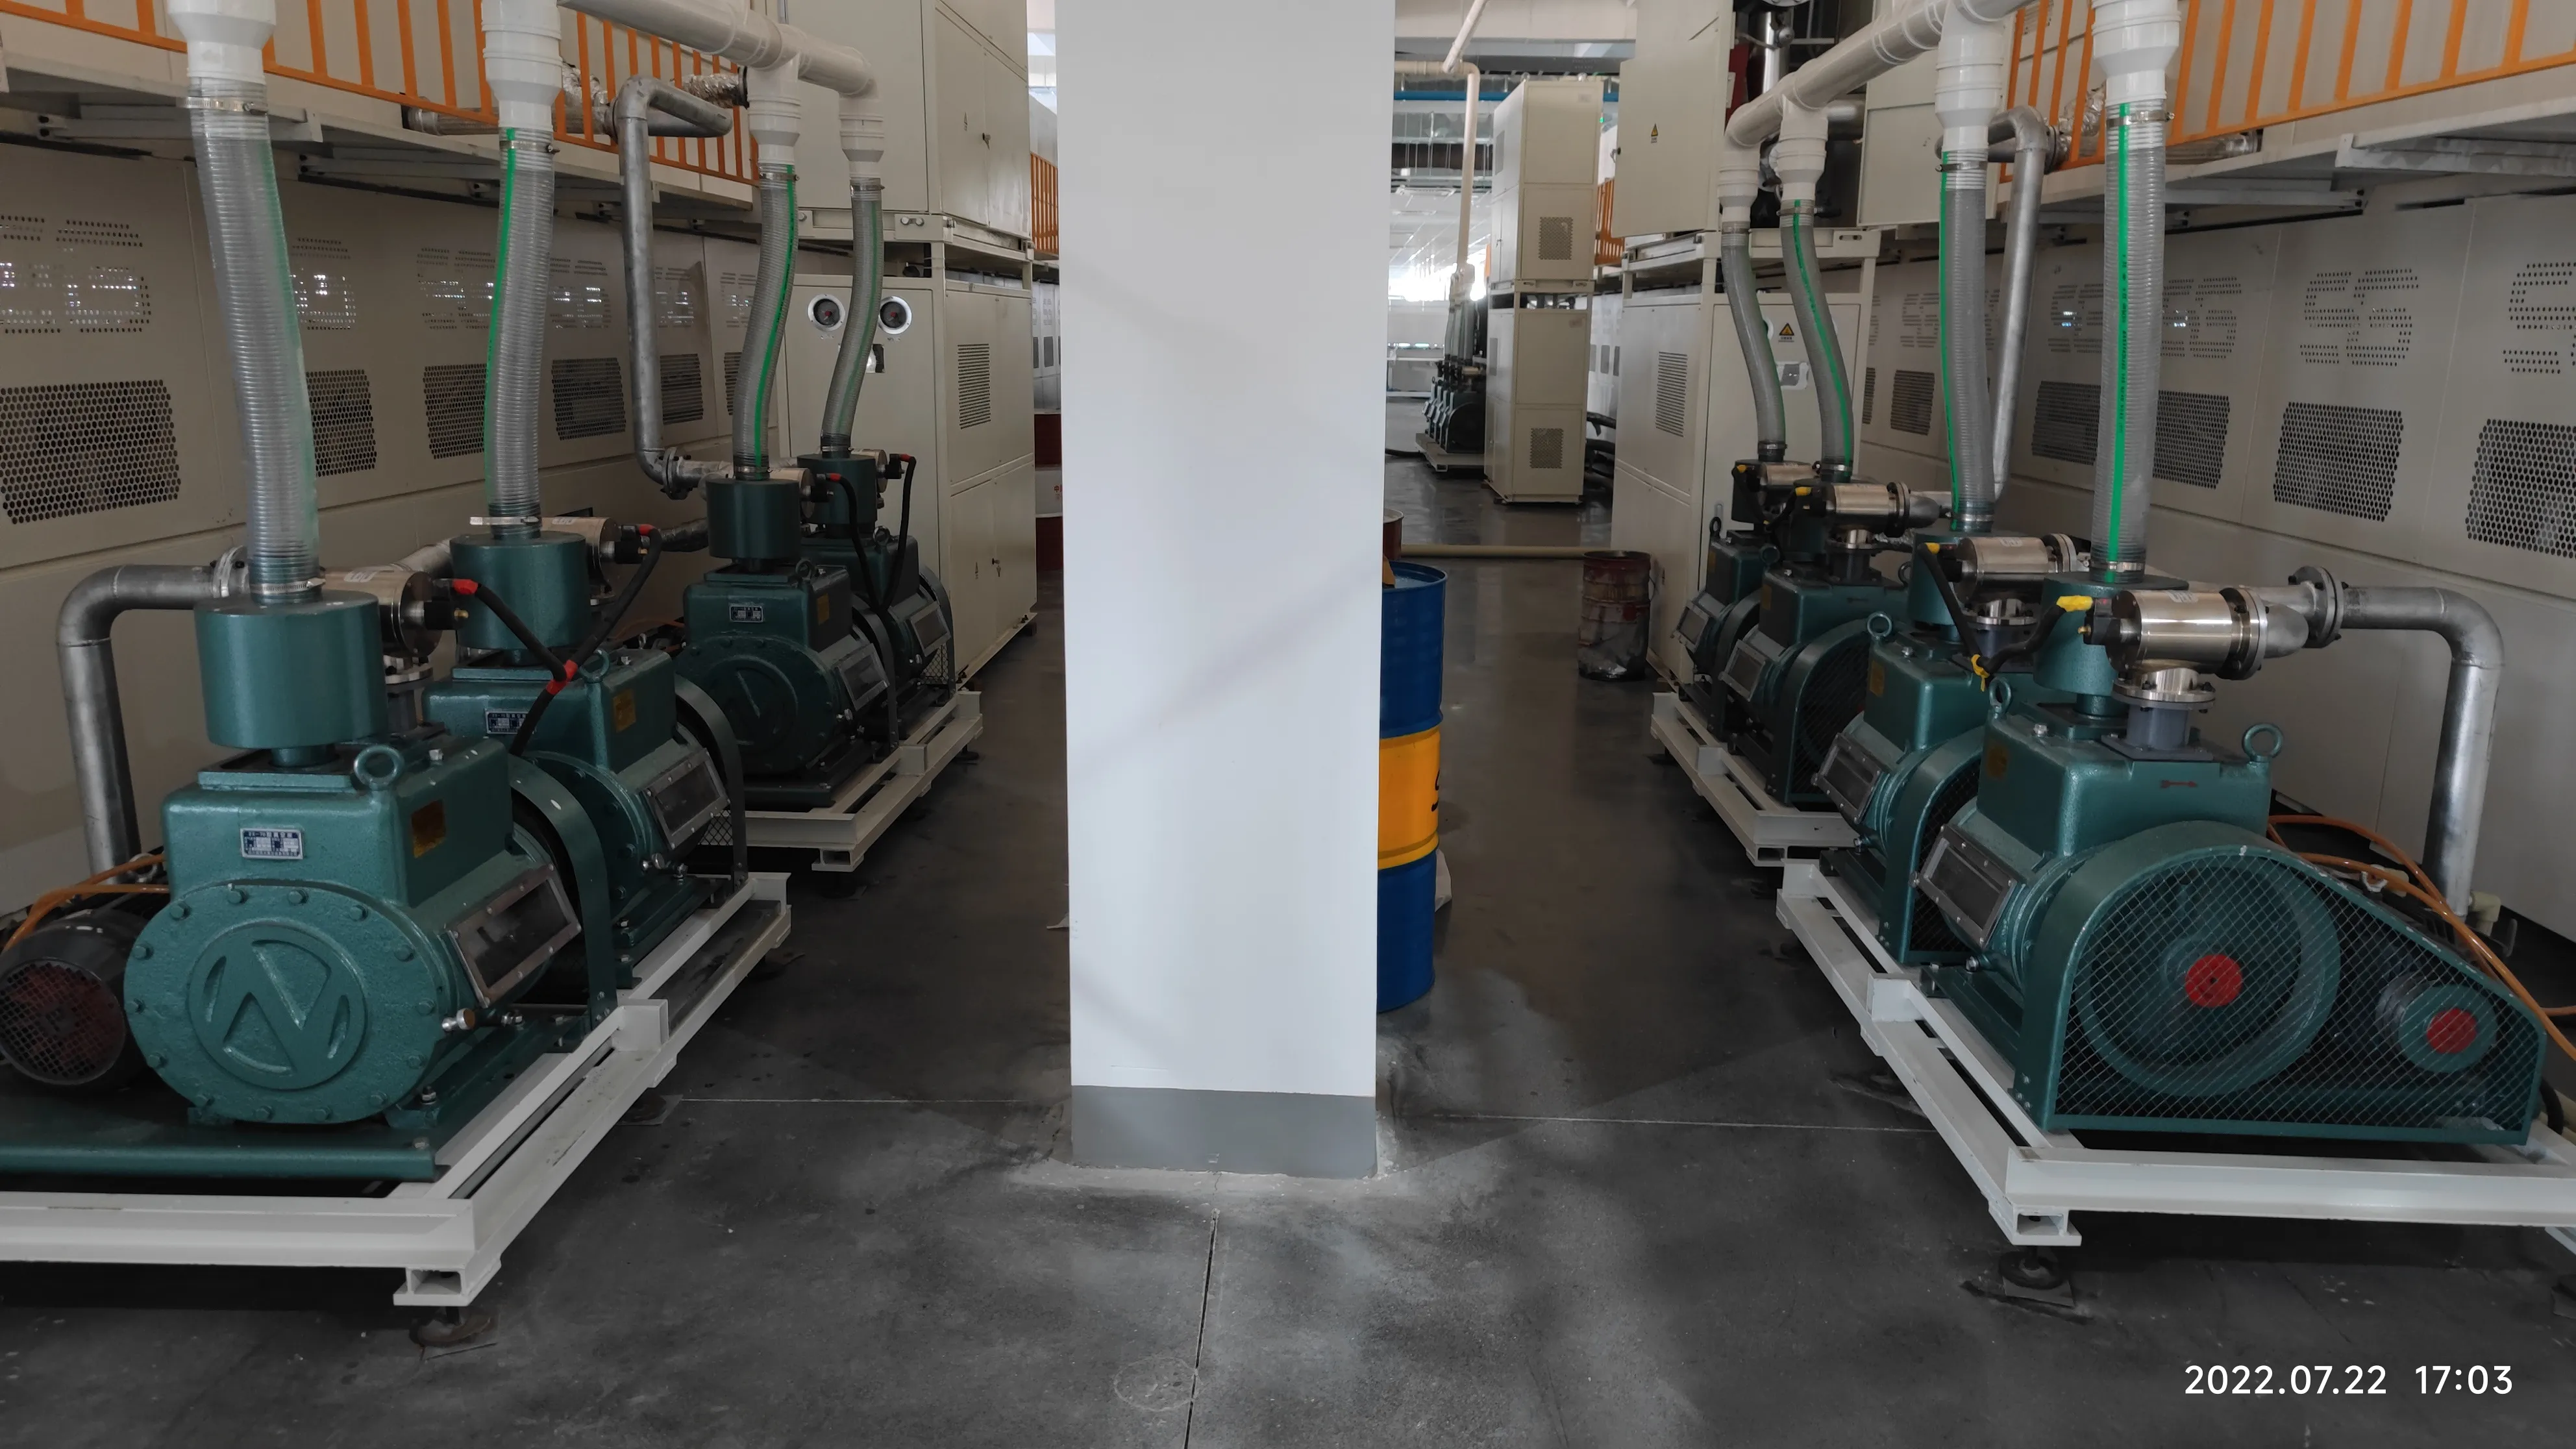
La conexión es la única máquina dentro de la cual debe situarse cada módulo. La clase OCY-2666 ofrece una superficie de trabajo de 2600 × 6600 mm, calentamiento por aceite con uniformidad de temperatura mantenida a ±1–2 °C, vacío de hasta 40 Pa y ciclos de bombeo de 5–30 minutos, y por eso la laminación, no la soldadura, marca el takt de la línea en líneas más pequeñas. También es la máquina individual más hambrienta en términos eléctricos: 98 kW nominales, de los cuales 72 kW son de calentamiento. En el nivel de 120 MW, la lámina suele pasar a una máquina de doble cámara ($150k–200k) para que una cámara cure mientras la otra hace vacío; en 300–600 MW, unidades de doble cámara y doble capa que rondan los $400k cada una.
Pasos 4, 5 y 8 — donde lo semiautomático ahorra y cuesta
El layup, el bussing y el recorte son los tres pasos que existen tanto en una versión de estación manual de clase $1.400–1.700 como en una versión automática de $45.000–290.000. El proceso de producción de paneles solares es químicamente idéntico en ambos casos; lo que cambia es quién hace el trabajo. Una línea semiautomática de 20 MW coloca a cuatro operarios en las mesas de layup, dos en las mesas de bussing y uno en el recorte, y toda la línea queda en el rango bajo a medio de $300k. Los equivalentes automáticos eliminan esos puestos y añaden transportadores, unidades de volteo y estaciones de centrado. Ninguna es "mejor": donde los salarios de los operarios rondan los $400–700 al mes, la versión manual se amortiza, y donde están a niveles europeos, la automática es la única configuración sensata.
Pasos 1, 6 y 10 — las puertas de calidad
Tres de los diez pasos prueban en lugar de transformar, y en conjunto cuestan algo en la banda de $60k–100k de equipamiento: probador de células, EL prelaminación, simulador IV y EL final. Los compradores que estiran un presupuesto se sienten tentados de recortar uno. No lo hagan. Sin el binning de células entrantes se mezclan grados en un mismo string; sin EL prelam se laminan las grietas y se descubren después del paso más caro; sin un flash IV final se envían clases de potencia que nunca se midieron. Las puertas son las máquinas más baratas de la fábrica en relación con las pérdidas que evitan.

3. Qué consume el proceso: espacio, energía, aire, personas
Los compradores serios nos envían una lista de verificación que se lee casi idéntica cada vez: capacidad de producción por máquina, tiempo de ciclo, requisito de potencia, consumo de aire, operarios necesarios, dimensiones de la máquina, nivel de automatización. Aquí está esa lista respondida para los tres niveles estándar, a partir de nuestras propias hojas de cotización y planos de distribución de fábrica.
| Recurso | 20 MW semiautomático | 60 MW automático | 120 MW automático |
|---|---|---|---|
| Ritmo de salida | 16 paneles/h, un turno de 8 h | clase de ~24 paneles/h | 32 paneles/h, operación 24 h |
| Nave de producción | clase de ~600–800 m² | clase de ~800–1.000 m² | ~1.000 m² (50×20 m) |
| Almacén (entrada de células / salida de módulos) | aproximadamente la misma superficie otra vez, en todos los niveles | — | — |
| Techo / puertas / columnas | Techo 4,2–6 m · puertas de 5–6 m de ancho · preferible sin columnas, en caso contrario separación ≥6 m (según el plano de 120 MW) | ||
| Potencia instalada | clase de ~150–200 kW | clase de ~350–500 kW | ~700 kW |
| Aire comprimido | Miles de litros por minuto en los niveles automáticos — dimensionado según el layout; los cilindros neumáticos accionan el framing, las unidades de volteo y los cargadores | ||
| Operarios por turno | El semiautomático añade puestos manuales de layup, bussing y recorte | Equipo automático reducido | 12–15 operarios + 2 ingenieros; 24/turno en el plan de doble vidrio de 150 MW |
| Entorno de la nave | Las zonas de stringing y laminación requieren 25 °C ±2 y 50–60% HR — una conversión de almacén normalmente paga la adaptación del control climático | ||
Sobre el personal, vale la pena leer el plan de dotación de 150 MW de doble vidrio estación por estación, porque muestra dónde va realmente la gente: un operario en el stringer, uno en la alimentación de vidrio, uno en la alimentación de EVA, uno en la colocación de espaciadores y uno en la alimentación de busbar/cinta, uno en EL prelaminación, tres en retrabajo, uno en el encintado de bordes, uno en el recorte, uno en la inspección por volteo y uno en pegamento/marco, dos en la estación de caja de conexiones, uno colocando cubiertas de caja y limpiando la parte trasera, uno limpiando la parte frontal, uno cambiando los utillajes de prueba IV/EL, uno en IV y uno en EL final, dos aplicando placas de identificación y códigos de barras, dos descargando. Veinticuatro personas, y ninguna es opcional en una línea de doble vidrio con ese nivel de automatización — solo el retrabajo lleva tres, porque el paso 6 y el paso 10 no dejan de alimentarlo.
4. Dónde nacen los defectos — y las dos puertas EL
Todo ingeniero de procesos con experiencia en esta industria dice lo mismo sobre el rendimiento: los defectos son baratos de detectar antes de la laminación y caros después. La puerta EL de prelaminación en el paso 6 existe porque el stringing es irreversible; la puerta final en el paso 10 existe porque la propia laminación, el framing y la manipulación pueden introducir nuevas grietas después de que la primera puerta haya pasado. Entre ambas, las dos estaciones EL cuestan bastante menos de $54.000–66.000 combinadas y detectan los modos de fallo que, de otro modo, afloran como reclamaciones de garantía en el tercer año: microgrietas bajo la cinta, soldaduras frías y células agrietadas durante el transporte por la línea.
La pregunta práctica que hay que hacer a cualquier proveedor es qué ocurre entre las dos puertas cuando se encuentra un defecto. El retrabajo antes de la laminación significa volver a colocar un string — minutos. Después de la laminación significa desechar un laminado ya unido que contiene su vidrio, EVA, células y backsheet: a unos $55–60 de materiales por módulo de clase 585 W, tres defectos escapados al día son una pérdida anual de materiales de cinco cifras que nunca aparece en una cotización de equipos.
5. Un proceso, tres rutas tecnológicas
Los diez pasos no cambian cuando cambia la celda, pero hay que indicar a dos máquinas de la lista qué están alimentando. Una stringer SS-2500 cubre PERC y TOPCon en formatos de 3–20BB de forma nativa; los requisitos de baja temperatura de HJT y los formatos de contacto posterior (BC) necesitan una configuración de stringer compatible, por lo que los compradores que planean volumen de BC o HJT deben confirmar la compatibilidad del stringer antes que cualquier otra cosa en la hoja. Los compradores también nos preguntan, con razón, si una línea puede procesar varios tipos de celda a la vez para trabajos de tolling: la respuesta es sí, con kits de celda de cambio rápido y una receta de soldadura revalidada por formato, a costa del tiempo de cambio. Lo que el proceso nunca tolera es mezclar grados dentro de una string: el binning del paso 1 existe precisamente para que las celdas emparejadas entren juntas en el paso 3.
FAQ — Proceso de fabricación de paneles solares
¿Cuánto tarda en fabricarse un panel solar?
La producción de la línea se mide en takt, no en tiempo por panel: una línea automática de 120 MW termina un módulo aproximadamente cada dos minutos, una línea semiautomática de 20 MW cada tres o cuatro. Pero cualquier módulo individual pasa más tiempo dentro de la laminadora —el pump-down y el curado duran de 5 a 30 minutos por ciclo—, por lo que las líneas más grandes usan máquinas de doble cámara para solapar ciclos.
¿Cuántos trabajadores necesita una línea de producción de paneles solares?
En nuestro plan de personal para doble vidrio de 150 MW, 24 operarios por turno más ingenieros de línea; la hoja automática de 120 MW especifica de 12 a 15 operarios más 2 ingenieros; los niveles semiautomáticos añaden puestos manuales en layup, bussing y recorte en lugar de pagar por las máquinas automáticas. El recuento de personal sigue el alcance de automatización, no la cifra de capacidad.
¿Cuánto espacio de planta necesita el proceso?
Alrededor de 1.000 m² de nave de producción para una línea de 120 MW (50×20 m, techo de 4,2–6 m, puertas de 5–6 m de ancho, columnas a 6 m o más), más aproximadamente la misma superficie otra vez para el almacenamiento de materia prima y módulos terminados. Una nave de 2.000 m², por tanto, alberga una línea de 50–100 MW con un almacén viable pero ajustado; las líneas más pequeñas se reducen a partir de ahí. Las ubicaciones en segunda planta solo funcionan para las estaciones más ligeras: la carga de suelo de la laminación y el flujo en línea recta del layout suelen anclar el extremo pesado a nivel de suelo.
¿Cuánta electricidad consume una fábrica de paneles solares?
Prevea aproximadamente 700 kW instalados en el nivel automático de 120 MW, con la laminadora (98 kW nominales en la clase 2666) y la stringer IR como las dos mayores demandas. El consumo medio se sitúa muy por debajo de la capacidad instalada y escala de forma sublineal: las cifras publicadas del sector sitúan una línea de 30 MW cerca de 150 kW de media y una línea de 400 MW cerca de 360 kW.
¿Puede una línea de producción procesar celdas PERC, TOPCon y BC?
PERC y TOPCon funcionan en la misma stringer de clase SS-2500 (3–20BB, 156–210 mm). Los formatos HJT y de contacto posterior necesitan una configuración de stringer de baja temperatura o compatible con BC; confirme esto antes de cotizar cualquier otra cosa. Los otros ocho pasos son independientes del tipo de celda, aparte de los ajustes de receta y los utillajes de prueba.
¿Qué paso causa más defectos?
El stringing. Aplica calor a una oblea de 130–180 μm y es irreversible: la desalineación de la cinta fuera de los pads de soldadura, las juntas frías y las microfisuras se originan ahí. Por eso las especificaciones de rotura (≤0,2% en celdas de grado A para la SS-2500) y la puerta EL previa a la laminación importan más que cualquier cifra de rendimiento en la hoja.
¿Qué materias primas consume el proceso?
Por módulo TOPCon de 585 W, aproximadamente 55–60 $ de materiales a precios de mercado de mediados de 2025: solo las celdas superan el 40% de la factura, el marco y el vidrio templado juntos alrededor del 30%, y luego la cinta de soldadura, el backsheet, el POE, el EVA, las cajas de conexiones y el sellante. Una línea de 120 MW consume eso continuamente a 32 paneles por hora, pagado en gran parte por adelantado como comprador de primer año: la cifra de capital de trabajo que decide si el proceso sigue funcionando.
¿Realmente se necesita formación si las máquinas son automáticas?
Sí. Las máquinas funcionan solas; el proceso no. Los operarios necesitan de dos a tres meses para alcanzar el rendimiento nominal: los cambios de receta por formato de celda, la lectura de imágenes EL y las comprobaciones de alineación de cinta y cortador son habilidades humanas. Nuestro alcance estándar incluye 30 días de puesta en marcha y formación in situ, además de soporte remoto de proceso de por vida, porque la mayoría de los problemas de rendimiento después del primer mes son cuestiones de receta y alineación, no fallos de hardware.
Las especificaciones hacen referencia a los datos de máquinas de Ooitech; las bandas de precios reflejan rangos típicos del mercado FOB China por clase de máquina y varían con la configuración y los tipos de cambio; confirme una cotización actual antes de presupuestar.
Lectura relacionada: cómo se construyen los precios de las máquinas, costo de planta, servicios y personal, y cómo iniciar un negocio de fabricación de paneles solares.
¿Qué máquinas y equipos se requieren para la fabricación de paneles solares con fines comerciales?
Para la producción comercial de módulos, la lista esencial es: un probador y clasificador de celdas, una máquina de tabbing y stringing, una estación de layup, una máquina de bussing o auto-bussing, un probador EL después del stringing, un apilador de laminación, una laminadora, una máquina de recorte, una máquina de enmarcado, una estación de caja de conexiones y potting, un horno de curado, un segundo probador EL, un probador IV con simulador solar, un probador de hipot y aislamiento, y un área de limpieza y empaque.
Alrededor de ese núcleo se encuentran sistemas de apoyo que son fáciles de olvidar en un presupuesto: aire comprimido con secado, enfriamiento de proceso, extracción para los vapores de fundente y laminación, pisos antiestáticos (ESD), y el manejo de materiales que conecta las estaciones. En la práctica, estos sistemas de apoyo son lo que separa una lista de máquinas de una línea funcional, y son la razón por la que una fábrica debe diseñarse antes de cotizarse.
¿Qué equipo se necesita para los paneles solares?
La lista mínima honesta para fabricar un módulo terminado y verificable es más corta de lo que la gente espera: una máquina de stringing, una disposición de layup y bussing, una laminadora, una máquina de enmarcado, y probadores para EL e IV. Todo lo demás mejora el rendimiento, el yield o la repetibilidad en lugar de hacer posible el producto en sí. Esa distinción importa al presupuestar, porque separa las estaciones sin las cuales no se puede empezar de aquellas que se pueden añadir a medida que el volumen las justifique.
Lo que no se puede omitir son las pruebas. Un módulo que no ha sido probado con EL y con IV es un producto no verificado, y el costo de esa verificación es trivial en comparación con el costo de enviar módulos con grietas ocultas o con un bin de potencia mal clasificado.
¿Qué se necesita para fabricar paneles solares?
Cuatro cosas, en orden de cuán a menudo se subestiman: un edificio adecuado, el equipo, la cadena de suministro de materias primas, y las personas. El edificio tiene que soportar la carga, suministrar la energía y soportar las temperaturas de laminación y curado. El equipo es el costo más visible y el más cotizado con precisión. La cadena de suministro — las celdas sobre todo, luego el encapsulante, el vidrio, la cinta y las cajas de conexiones — determina si la línea puede realmente operar a su capacidad nominal.
El requisito de personal es el silencioso. Una línea totalmente automática aún necesita ingenieros de proceso que puedan leer una imagen EL, diagnosticar un defecto de laminación y ajustar un perfil de soldadura. La automatización elimina manos, no juicio, y una fábrica sin ese juicio pasa su tiempo repitiendo lotes en lugar de fabricar módulos.
Relacionado: Máquina de fabricación de paneles solares: estaciones y diseño explica cómo se redimensiona la misma secuencia de proceso de 5 MW a 1.2 GW y qué entradas congelar antes de realizar el pedido.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: