Cómo se fabrica la cinta fotovoltaica: trefilado, recocido y estañado
Índice
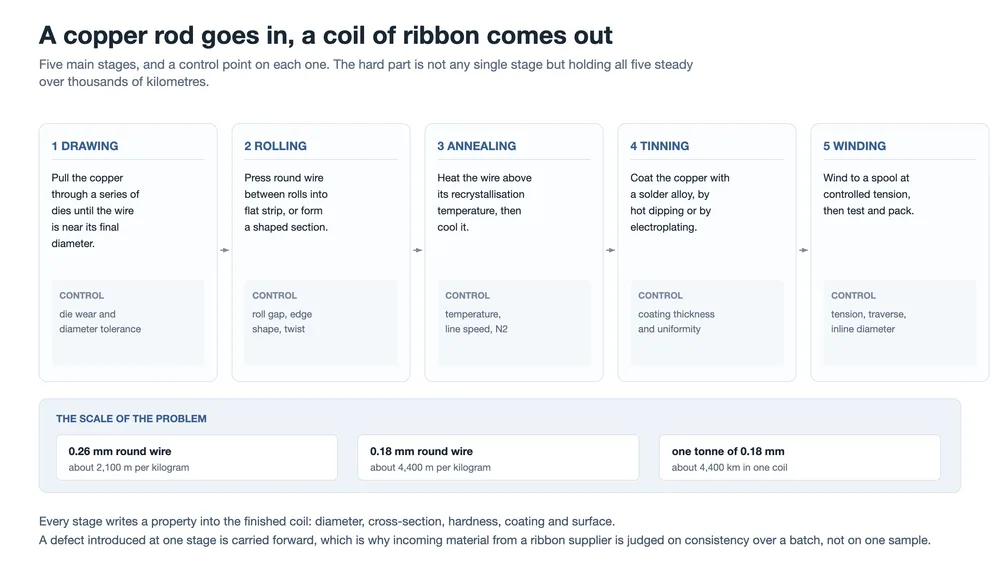
Respuesta rápida: Una cinta fotovoltaica se fabrica en cinco etapas: trefilado, laminado o conformado, recocido, estañado y bobinado con inspección. Cada una fija una propiedad que la siguiente etapa no puede reparar: las hileras fijan el diámetro, los rodillos fijan la sección transversal, el horno fija la dureza y el alargamiento, el crisol de soldadura fija el espesor del recubrimiento y la aleación, y la bobinadora decide cómo se comporta la bobina en la stringer del cliente. Esas tolerancias aprietan más a medida que el hilo se vuelve más fino. Un déficit de diámetro de 0,01 mm cuesta aproximadamente un 6 % más de resistencia en hilo de 0,35 mm y alrededor de un 12 % en hilo de 0,18 mm.
Una bobina de cinta llega a una fábrica de módulos envuelta en film y con aspecto de producto básico. No lo es. El hilo dentro de esa bobina ha pasado por una secuencia en la que cada etapa escribe un número en el producto terminado, y los números interactúan: un diámetro que se desvía hace que la resistencia se desvíe, un horno que funciona un poco caliente cambia cómo se comporta la cinta cuando una stringer tira de ella, un crisol de soldadura que no se analiza con la frecuencia suficiente cambia cuándo se funde el recubrimiento.
Esta página sigue el cobre desde la barra hasta la bobina terminada. El lado del material —qué grado de cobre, qué aleación de recubrimiento, qué hace el recubrimiento a la unión— se trata en Materiales de cinta fotovoltaica: núcleo de cobre, dureza y recubrimiento, y el lado del producto en Estructura y tipos de cinta fotovoltaica. Lo que subyace a ambos es la línea que los fabricó.
Una nota sobre el alcance. Las descripciones de proceso que aparecen aquí reflejan cómo se operan normalmente estas líneas, no mediciones tomadas en una línea concreta. Cuando una cifra es geométrica en lugar de medida, se indica como tal al final de la página.
Las cinco etapas y lo que decide cada una
El orden no es arbitrario. El trefilado y el laminado fijan la forma del cobre mientras aún es lo bastante duro para ser estirado y comprimido. El recocido debe entonces ablandar esa forma sin cambiarla. El estañado debe recubrir lo que produjo el recocido, a una temperatura que no deshaga el recocido. El bobinado debe enrollar el resultado sin estirarlo. Cada etapa hereda la geometría de la anterior.
| Etapa | Qué fija | Cómo falla silenciosamente |
|---|---|---|
| Arrastre | Diámetro final | El desgaste de la hilera abre el orificio, por lo que el diámetro se desvía hacia arriba a lo largo de un lote |
| Laminado y conformado | Sección transversal: ancho, espesor, forma | El desgaste de los rodillos redondea los bordes de la banda y permite que la sección se retuerza |
| Rango estimado de 880–920 °C en el análisis anterior | Límite elástico y alargamiento | Un pequeño cambio de velocidad o temperatura desplaza la dureza dentro de la bobina |
| Estañado | Espesor del recubrimiento, uniformidad, aleación | El crisol se desvía a medida que el cobre se disuelve en él y se consume la aleación |
| Bobinado | Tensión, patrón de guiado, longitud empaquetada | El exceso de tensión estira la cinta blanda; un guiado deficiente se enreda al desenrollar |
Las etapas que reciben menos atención en el extremo del comprador suelen ser las que causan más problemas al final de la línea. La dureza y el patrón de guiado, en particular, son invisibles en una ficha técnica pero deciden si una stringer funciona sin paradas.
Trefilado: una barra se convierte en hilo
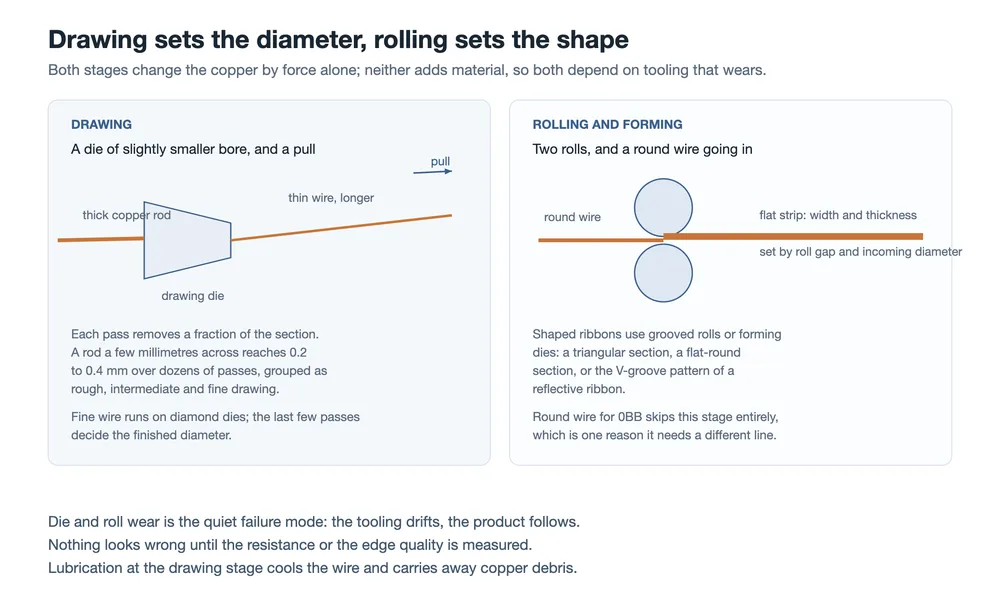
El trefilado hace pasar el cobre a través de una hilera cuyo orificio es ligeramente menor que el hilo que entra en ella. El metal no se comprime; se estira, por lo que el hilo se alarga a medida que se adelgaza. Como la masa se conserva, cada pasada cambia diámetro por longitud, y ninguna pasada individual puede hacer mucho sin riesgo de romper el hilo.
Una barra de cobre de unos pocos milímetros alcanza por tanto de 0,2 a 0,4 mm a lo largo de decenas de pasadas, normalmente agrupadas en trefilado grueso, trefilado intermedio y trefilado fino. Las últimas pasadas son las que más importan, porque el diámetro final es la suma de todas las hileras por las que ha pasado el hilo, y la hilera final tiene la mayor influencia individual.
Tres cosas deciden el diámetro
- Estado de la hilera. El hilo fino pasa por hileras de diamante, que resisten mejor el desgaste y conservan su orificio durante más tiempo que las alternativas. El desgaste es gradual, por lo que el hilo que sale de una línea puede mantenerse dentro de especificación hoy y desviarse de ella la próxima semana sin que nada cambie visiblemente.
- Lubricación y refrigeración. El fluido de trefilado evacua el calor y arrastra los residuos de cobre. Una lubricación insuficiente se manifiesta como arañazos y roturas, y los propios residuos rayan una superficie que la siguiente etapa debe recubrir.
- Calidad superficial. Los arañazos, rebabas y adherencias de cobre se heredan. Un defecto introducido en la etapa de trefilado no desaparece en el horno ni en el crisol de soldadura; resurge como mala adherencia del recubrimiento o como un problema de soldabilidad en el cliente.
Esta es la etapa en torno a la cual se construye la sección de trefilado de una línea de cinta, y también donde la mayoría de los equipos de fabricación de cinta vendidos como paquete concentran su instrumentación. Nuestra propia máquina de trefilado de hilo para producción de cinta y la línea integrada de trefilado y estañado dependen por completo de la gestión de hileras más que de la velocidad de tracción.
Laminado y conformado: el hilo redondo se convierte en banda plana
La cinta plana para barras colectoras y para diseños de interconexión más antiguos se produce haciendo pasar hilo redondo entre dos rodillos. El ancho y el espesor provienen de la separación de los rodillos y del diámetro del hilo que entra, por lo que la etapa de trefilado debe ser consistente antes de que el laminado pueda serlo: dos fuentes de variación en serie se comportan peor que la suma de sus tolerancias individuales.
El espesor nominal es la propiedad obvia que hay que mantener, pero la forma del borde importa igual. Un rodillo desgastado en el centro produce banda más fina en el centro, y la banda con borde redondeado o biselado se comporta de forma distinta en una estación de conformado de barras colectoras que la banda con borde cuadrado. El alabeo es el otro defecto silencioso: la banda que sale del tren de laminación con un alabeo todavía parece aceptable en una bobina y solo se convierte en problema cuando una máquina intenta colocarla plana.
El alambre redondo para diseños 0BB omite esta etapa por completo. Esa es una de las razones por las que el paso a 0BB cambia cómo se configura una línea de ribbon en lugar de simplemente cambiar un código de producto, y es por eso que la línea integrada de trefilado, laminado y estañado se especifica para ribbon de busbar en lugar de para alambre redondo fino.
Recocido: el paso que decide cómo se comporta el ribbon en un stringer
El trefilado endurece el cobre. La estructura cristalina se distorsiona, el alambre se vuelve rígido y no sobrevivirá a ser tirado por un stringer sin transferir tensión a la célula. El recocido invierte eso: el alambre se calienta por encima de su temperatura de recristalización y luego se enfría, y la estructura deformada se reemplaza por nuevos granos.
Dos disposiciones de calentamiento son habituales. Un horno de tubo hace pasar el alambre por una zona caliente. El calentamiento directo por resistencia hace pasar corriente por el propio alambre, de modo que el cobre genera su propio calor. De cualquier forma la física es la misma: lo que recibe el cobre es una combinación de temperatura y tiempo, y ambos se fijan por la velocidad de la línea.
Velocidad y temperatura son un solo control, no dos
Una línea rápida da a cada centímetro de alambre menos tiempo en la zona caliente, por lo que necesita una temperatura más alta para alcanzar el mismo resultado. El emparejamiento significa que un pequeño cambio en la velocidad de la línea cambia la dureza incluso cuando el punto de consigna del horno no se ha movido, y el efecto aparece a lo largo de la bobina en lugar de en una sola muestra de ensayo. Una bobina puede por tanto pasar una comprobación de laboratorio y aun así comportarse de forma inconsistente en un stringer, porque el stringer ve toda la longitud.
La atmósfera importa por la misma razón. El cobre caliente se oxida fácilmente, y una capa de óxido en la superficie interferiría con el recubrimiento que sigue. Normalmente se usa nitrógeno para mantener el oxígeno alejado durante el recocido y el enfriamiento que le sigue.
El grosor de la célula estrecha aún más la ventana. Una célula más delgada es menos capaz de tolerar tensión en la unión, por lo que la banda aceptable de límite elástico se estrecha, y una línea de ribbon tiene que mantener esa banda de forma consistente en lugar de en promedio. El comportamiento mecánico de la unión se trata con más detalle en qué hace un ribbon fotovoltaico: tres funciones, un compromiso, y la propia ventana de dureza en Materiales para ribbon fotovoltaico.
Aguas abajo, esto es lo que experimenta el stringer. Un ribbon que llega demasiado duro transfiere tensión a la célula; uno que llega demasiado blando puede ser estirado y alargado por la propia manipulación de la máquina, y cómo maneja un stringer el ribbon explica por qué la máquina tolera un rango en lugar de un valor único.
Estañado: dos formas de poner una aleación sobre el cobre
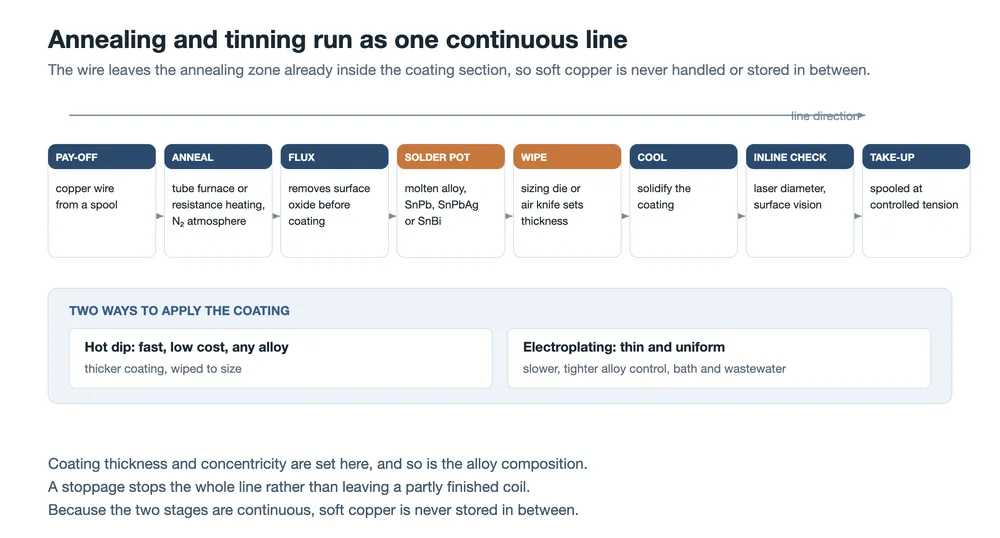
El cobre por sí solo no se soldará limpiamente y se oxidará en almacenamiento, por lo que el alambre se recubre con una aleación de soldadura. El método predominante es la inmersión en caliente. El alambre pasa por un baño de fundente que elimina el óxido superficial, entra en un crisol de aleación fundida, sale a través de un elemento de escurrido —ya sea una hilera calibradora o una cuchilla de aire— que elimina el exceso, y luego se enfría. El escurrido es lo que fija el grosor del recubrimiento, y es un ajuste mecánico que tiene que mantenerse durante horas de producción en lugar de para una muestra.
La alternativa es la galvanoplastia, en la que el recubrimiento se deposita desde un electrolito. Produce una capa más fina y más uniforme, lo que importa cuando el grosor del recubrimiento tiene que mantenerse con precisión, pero es más lenta, hace más difícil ajustar la composición de la aleación y trae un baño de galvanoplastia y un flujo de aguas residuales a una fábrica que puede que no quiera ninguno de los dos.
| Propiedad | Inmersión en caliente | Galvanoplastia |
|---|---|---|
| Cómo se forma el recubrimiento | El alambre se sumerge en aleación fundida; la capa se escurre a la medida | El metal se deposita desde un electrolito sobre el cobre |
| Grosor típico | Más grueso, fijado por el escurrido | Más fino, y más fácil de mantener uniforme |
| Cambiar la aleación | Sencillo: SnPb, SnPbAg y SnBi funcionan todos en la misma disposición de crisol | Limitado por el sistema de electrolito |
| Lo que te cuesta | Consumo de aleación, escorias y un crisol cuya composición se desvía | Velocidad, mantenimiento del baño, tratamiento de aguas residuales |
Sea cual sea la ruta utilizada, hay que mantener cuatro propiedades a la vez:
- Grosor. Demasiado fino deja demasiada poca soldadura para una unión fiable. Demasiado grueso desperdicia sección transversal en una capa que conduce mal en comparación con el cobre, y hace más probables las bolas de soldadura y los puentes.
- Uniformidad y concentricidad. En alambre redondo el recubrimiento tiene que ser uniforme en todo el contorno; en banda plana tiene que ser uniforme en ambas caras. Un alambre que es grueso por un lado y fino por el otro pasa una comprobación de grosor medio y aun así suelda mal por un lado.
- Composición de la aleación. El crisol cambia a medida que se consume aleación y que el cobre se disuelve en él, y ambos desplazan el comportamiento de fusión y el mojado. El ensayo periódico y la reposición son lo que mantiene el recubrimiento dentro de su especificación, no la carga inicial.
- Estado superficial. El recubrimiento acabado debe ser liso, completo, libre de protuberancias y no llevar residuo de fundente incontrolado.
La química del recubrimiento y su efecto sobre la unión —incluido por qué las aleaciones sin plomo y de baja temperatura se comportan de forma diferente— se exponen en Cinta fotovoltaica y fundente.
Por qué el recocido y el estañado suelen funcionar como una sola línea
El cobre recocido es blando, limpio y reactivo. Si se bobina entre el horno y el crisol de soldadura, se oxidaría en la superficie y se deformaría bajo su propio peso, y la etapa de estañado estaría entonces recubriendo una superficie que ya había cambiado. Ejecutar las dos etapas en secuencia —desbobinado hacia el horno, salida del horno hacia el fundente y el crisol— evita ambos problemas, y es por eso que las dos suelen describirse como una sola línea en lugar de dos máquinas.
La disposición tiene una consecuencia para el control de calidad. Como las etapas son continuas, la condición recocida del cobre solo se confirma en el extremo de bobinado de la misma línea. Si el horno se desvía, la evidencia de la desviación está en la bobina acabada en lugar de en una intermedia, por lo que la medición en línea y los ensayos por lote al final de la línea tienen más peso que las comprobaciones intermedias.
Las cintas especiales son una modificación de la línea, no un producto separado
Las cintas perfiladas y funcionales se fabrican añadiendo o modificando una de las cinco etapas, y de ahí proviene su coste.
- Cinta segmentada. Las secciones planas se prensan en alambre redondo a un paso fijo. El paso debe coincidir con las dimensiones de la célula y con el espacio entre células, lo que convierte una prensa en línea en un problema de sincronización más que de conformado.
- Cinta reflectante. Un rodillo estampado prensa ranuras en forma de V en la superficie de la banda plana. Las ranuras deben formarse sin dañar el recubrimiento que hay debajo.
- Secciones triangulares y plano-redondas. Estas requieren rodillos ranurados o matrices de conformado. La dificultad está en mantener la sección constante a lo largo de la longitud y evitar que la cinta se retuerza durante el bobinado.
- Cinta negra. Tras el estañado, un recubrimiento o tratamiento superficial oscurece la superficie. El color debe ser uniforme y no debe interferir con la soldadura ni con la fiabilidad a largo plazo.
La característica común es una ventana de proceso más estrecha y una subida más lenta hacia un rendimiento estable. Los fabricantes de cintas que ofrecen estos productos suelen vender utillaje y control de proceso tanto como venden metal.
Bobinado, inspección y lo que recibe el fabricante de módulos
La última etapa decide cómo sobreviven las cuatro anteriores al envío. La tensión de bobinado debe ser lo bastante alta para producir una bobina estable y lo bastante baja para no estirar la cinta blanda, porque una cinta estirada tiene un diámetro menor que el que produjo la etapa de trefilado. El patrón de guiado decide si el equipo del cliente puede desenrollar el hilo sin enredarse, y con cinta 0BB el número de hilos muy finos que se desenrollan a la vez hace que el patrón de bobinado forme parte de la estabilidad del stringer en lugar de ser un detalle de embalaje.
La inspección se divide en dos tipos. Los sistemas en línea miden el diámetro con un láser y vigilan la superficie con una cámara, de modo que una deriva se detecta mientras la línea está en marcha. Las pruebas fuera de línea se realizan por lote y cubren las propiedades de las que realmente depende un fabricante de módulos: dimensiones, resistividad, resistencia a la tracción, límite elástico, alargamiento, espesor del recubrimiento y soldabilidad. La resistividad merece una nota propia, porque es donde se encuentran la sección transversal y la pureza del material.
Cómo una centésima de milímetro se convierte en un porcentaje
La resistencia por unidad de longitud cae con el cuadrado del diámetro, por lo que un diámetro inferior al nominal eleva la resistencia más rápido de lo que sugiere el déficit. Si la etapa de trefilado produce un alambre 0,01 mm por debajo del nominal, el aumento no es del uno por ciento: es de varios, y crece a medida que disminuye el diámetro nominal:
| Diámetro nominal | Aumento de resistencia con 0,01 mm por debajo del nominal | Longitud por kilogramo |
|---|---|---|
| 0,35 mm (MBB) | aproximadamente 6,0% | aproximadamente 1.160 m |
| 0,26 mm (SMBB) | aproximadamente 8,2% | aproximadamente 2.100 m |
| 0,18 mm (0BB) | aproximadamente 12,1% | aproximadamente 4.400 m |
La columna de longitud explica por qué la cuestión de la tolerancia no es académica. A 0,18 mm, un kilogramo de cobre es más de cuatro kilómetros de alambre, y una tonelada es más de cuatro mil kilómetros. Un diámetro que se desvía una centésima de milímetro en algún punto de esa longitud no es visible en el producto, pero cambia la resistencia de cada metro por el que pasa.
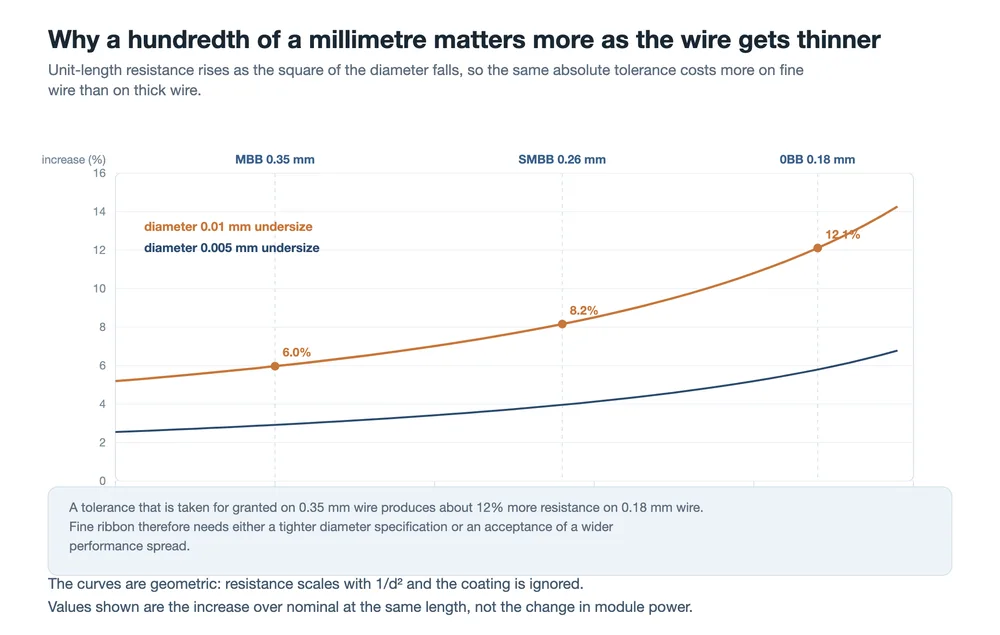
La consecuencia práctica es un compromiso que el cliente no puede evitar. Una línea de cintas puede mantener una tolerancia absoluta y dejar que la penalización relativa crezca a medida que el alambre se vuelve más fino, o puede ajustar la tolerancia para el alambre fino y aceptar el trefilado más lento, los cambios de hilera más frecuentes y la mayor carga de inspección que ello conlleva. Cuando el alambre fino forma parte de un stringer que aplica tensión a decenas de hilos a la vez, ese cálculo corresponde a la especificación de la cinta y no a la compra de la máquina, que es el mismo compromiso descrito desde el lado del módulo en Estructura y tipos de cinta fotovoltaica.
Qué preguntar a un proveedor de cintas
Casi todo lo que sale mal con la cinta parece al principio un problema de soldadura y resulta ser un problema de consistencia del proceso en etapas anteriores. Seis preguntas separan a un proveedor que controla la línea de uno que vende lo que la línea haya producido:
- ¿Cuál es la distribución de diámetros dentro de una bobina y entre bobinas, no solo el valor nominal?
- ¿Cuál es el rango de espesor del recubrimiento y cómo se comprueba la uniformidad alrededor del alambre en lugar de en una muestra?
- ¿Con qué frecuencia se analiza el baño de soldadura y qué desencadena su reposición?
- ¿Cuáles son los valores de límite elástico y alargamiento, y cuánto varían a lo largo de una bobina?
- ¿Qué prueba de soldabilidad se utiliza y con qué intervalo?
- Para alambre fino, ¿cuál es el patrón de bobinado y qué tensión se utiliza en el bobinado?
Preguntas frecuentes
¿El estañado cambia el diámetro del alambre?
Sí. El producto acabado es cobre más recubrimiento, y el recubrimiento se incluye cuando se especifican las dimensiones. Conduce muy poca corriente en comparación con el cobre, por lo que un recubrimiento más grueso no es una forma de reducir la resistencia.
¿Puede una sola línea fabricar tanto alambre redondo como banda plana?
Las secciones de trefilado y recocido son compartidas, y el alambre redondo simplemente evita la sección de laminado. Las secciones perfiladas son otro asunto, porque necesitan rodillos ranurados o matrices de conformado en lugar de un par de rodillos planos.
¿Por qué no recocer lo más blando posible?
Porque la propia manipulación del stringer se convierte en el límite. La cinta muy blanda se estira bajo la tensión utilizada para colocarla y tirar de ella, lo que cambia su sección transversal y su posición respecto a la célula. El rango utilizable es una ventana y no una dirección.
¿Por qué la cinta 0BB es más difícil de fabricar que la cinta plana?
Es más fina, por lo que la misma tolerancia absoluta de diámetro cuesta más resistencia; lleva un recubrimiento que debe ser uniforme alrededor de una sección circular; y decenas de hilos se desenrollan juntos, lo que hace que el bobinado y el patrón de guiado formen parte de la fiabilidad de la máquina en lugar de ser un detalle de embalaje.
¿Es mejor el recubrimiento electrolítico que la inmersión en caliente?
Mejor para mantener una capa fina y uniforme, lo que supone una ventaja real cuando el espesor debe ser ajustado. La inmersión en caliente es más rápida, más económica y mucho más flexible en la elección de aleaciones. La respuesta correcta depende de qué propiedad le falta a la aplicación.
¿La composición del recubrimiento realmente se desvía durante la producción?
Sí. La aleación sale del crisol adherida al alambre, y el cobre se disuelve en el baño fundido por el paso del alambre a través de él. Ambos factores modifican la composición y ambos modifican el comportamiento de fusión. El análisis y la reposición son lo que mantiene el recubrimiento dentro de especificación.
Reflexiones finales
La producción de cinta no es un proceso de alta tecnología en el sentido en que lo es la fabricación de células. Son cinco etapas mecánicas y térmicas, cada una de las cuales debe mantener un valor estable a lo largo de miles de kilómetros de alambre. La dificultad no está en ninguna etapa individual; está en el hecho de que un pequeño cambio en una etapa llega hasta el cliente. Una hilera que se ha desgastado un poco, un horno que funciona ligeramente rápido, un crisol de soldadura que no se ha analizado esta semana: nada de esto es visible en la bobina, y todo ello es visible en la línea de módulos.
Esa es también la razón por la que vale la pena plantear las preguntas sobre el proceso antes que las preguntas sobre el precio. Una bobina más barata y un coste total de propiedad más bajo no son lo mismo cuando la diferencia se mide en paradas del stringer.
Qué hace una cinta fotovoltaica: tres funciones, una compensación
Materiales de cinta fotovoltaica: núcleo de cobre, dureza y recubrimiento
Estructura y tipos de cinta fotovoltaica: plana, redonda y perfilada
Cinta fotovoltaica y fundente: componentes esenciales para la fabricación de módulos
Línea integrada de trefilado y estañado de alambre de cinta fotovoltaica
Máquina de trefilado para la producción de cinta
Línea de trefilado, laminado y estañado de cinta busbar
Máquina tabber y stringer: cómo funciona, cómo elegir
Stringer de soldadura de células MBB para la producción de módulos
Relacionado: Métodos de prueba de la cinta fotovoltaica: dimensiones, resistencia y soldabilidad. Cada propiedad evaluada aquí está determinada por una etapa de ese proceso.
Nota sobre los datos: los aumentos de resistencia son geométricos, calculados como (d/(d − Δd))² − 1 sobre la sección transversal de cobre ignorando el recubrimiento, y expresan el cambio a una longitud fija en lugar de un cambio en la potencia del módulo. Las longitudes por kilogramo suponen una densidad del cobre de 8,96 g/cm³ e ignoran el recubrimiento. Las descripciones de los procesos reflejan cómo se operan normalmente las líneas de trefilado, laminado, recocido y estañado; no son mediciones tomadas en una línea específica. Las aleaciones de recubrimiento se nombran por su composición en lugar de por su marca.