Bordes cortados con láser en TOPCon: pasivación de la sección transversal
Índice
Respuesta rápida: Cortar una célula en cuartos la divide a lo largo de un surco láser, y ese surco deja silicio desnudo en ambas paredes. El enfoque publicado consiste en hacer crecer un óxido túnel delgado sobre la pared, depositar poly-Si dopado con n⁺ encima y recubrir el poly-Si con AlOₓ, de modo que la cara cortada se comporte como un contacto selectivo en lugar de un centro de recombinación. Cada paso añadido es de baja temperatura, lo que lo hace interesante para una línea que ya opera con LPCVD.
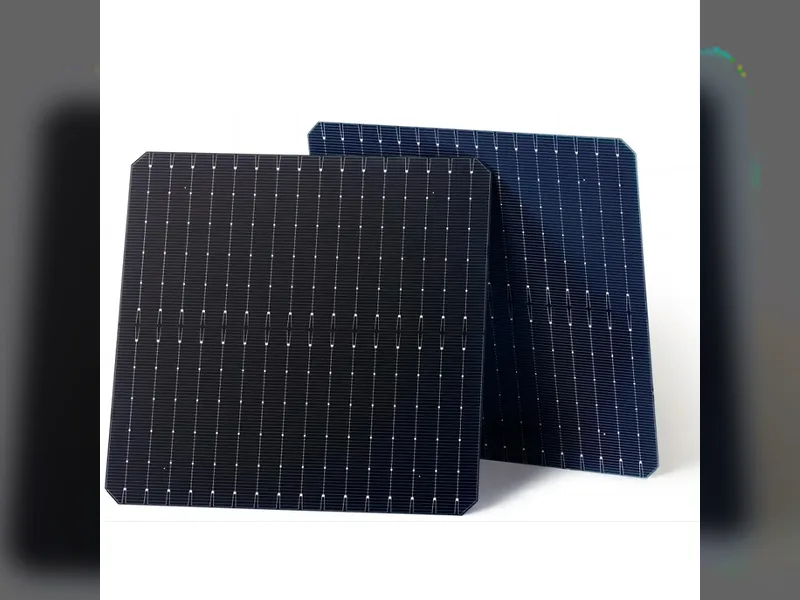
Las células de cuatro cortes y de múltiples cortes son hoy producción habitual, y la razón es aritmética: dividir una célula en cuatro reduce la corriente que transporta cada cinta, acorta el recorrido a través de los dedos y reduce la pérdida resistiva en la interconexión. La ganancia es real y es por eso que las células TOPCon de cuatro cortes se convirtieron en el estándar antes de que nadie discutiera el costo.
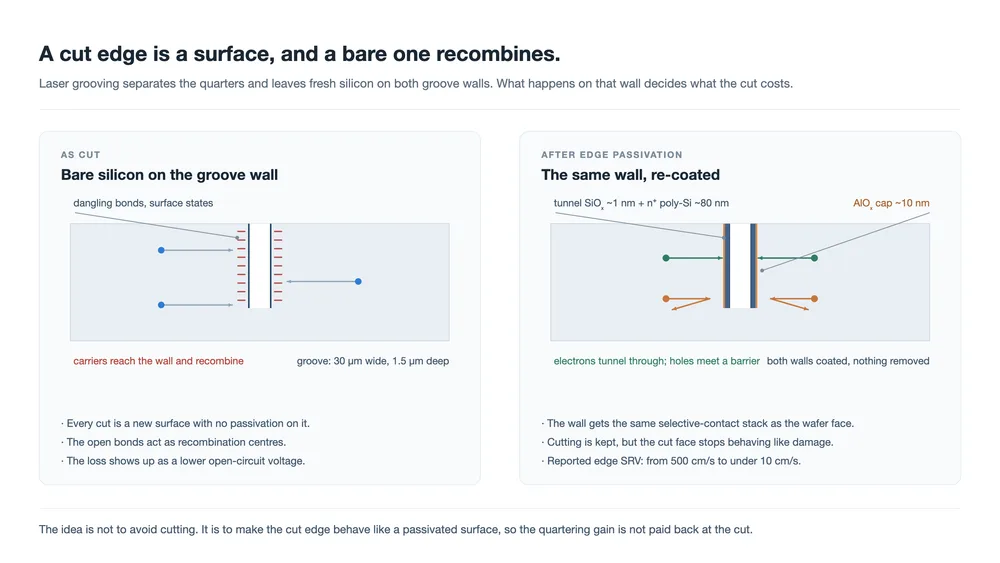
El costo recae sobre el propio corte. Un surco láser separa los cuartos, y la pared que abre es silicio que nunca ha tenido una capa de pasivación. Los estados superficiales allí se sitúan en el centro del gap de banda, y los portadores que alcanzan la pared se recombinan. Eso es una pérdida de voltaje, no una pérdida por sombreado, y no aparece en ninguna medición realizada antes del paso de corte.
El enfoque descrito a continuación deja de tratar esa pared como un daño que debe minimizarse y la trata como una superficie que debe recubrirse. Es la misma idea de contacto selectivo que TOPCon ya utiliza en la cara del wafer, aplicada a una superficie que el corte creó unos pocos pasos de proceso antes.
El borde de corte es una superficie, y es la peor de la célula
Toda otra superficie de silicio en un módulo terminado ha pasado por la secuencia completa de pasivación: texturizado, limpieza, una pila dieléctrica y, a veces, una capa dopada debajo. La pared del surco no recibe nada de eso. Se crea después de formar la unión frontal y después de depositar la pila trasera, así que lo que el láser deja atrás es la materia prima.
Los valores que suelen citarse para ese tipo de superficie son desalentadores. Densidades de estados de interfaz en torno a 1 × 1012 cm−2 eV−1 y una velocidad de recombinación superficial superior a 500 cm/s, ambos reportados para el caso recién cortado en la fuente en la que se basa este artículo. Frente a una superficie pasivada medida en cm/s de un solo dígito, un borde de corte sin tratar se recombinan aproximadamente dos órdenes de magnitud más rápido.
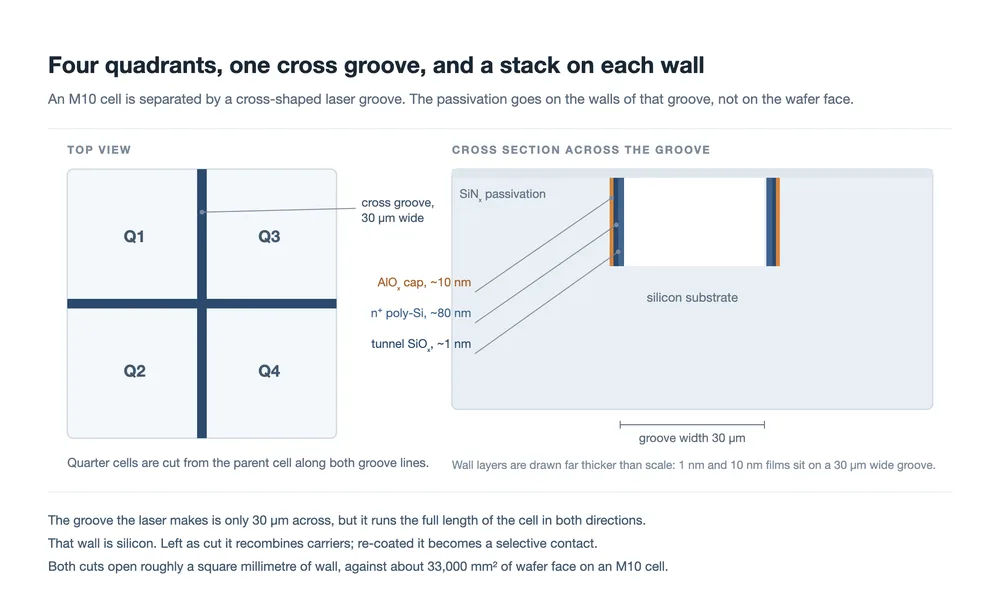
Lo que lo hace relevante no es el área. Un surco transversal mide 30 µm de ancho y unos 1,5 µm de profundidad, y cortar una célula M10 en cuatro abre aproximadamente un milímetro cuadrado de pared frente a los 33.000 mm2 de cara del wafer. Más bien, es que los portadores generados dentro de una longitud de difusión del corte pueden alcanzarla, y la pared recorre toda la longitud de la célula en ambas direcciones. La pérdida escala con la longitud de línea, y el patrón transversal coloca una línea larga por el centro de cada cuarto.
Esto también explica por qué la pérdida se comporta como un problema de voltaje. La recombinación en el borde elimina portadores del volumen, y el voltaje de circuito abierto responde a la tasa total de recombinación en la célula. El factor de llenado también se mueve. El sombreado se mostraría en la corriente; esto se muestra en Voc y FF, que es un lugar menos obvio donde mirar cuando se califica un proceso de corte.
Qué es realmente el recubrimiento
La estructura publicada coloca tres capas sobre la pared cortada, en un orden específico. Leyendo hacia afuera desde el silicio: un óxido de silicio muy delgado a través del cual los portadores pueden tunelizar, una capa de polisilicio fuertemente dopada que los transporta, y una capa de óxido de aluminio que completa la pasivación química de la interfaz.
| Capa sobre la pared cortada | Espesor | Qué hace |
|---|---|---|
| Óxido túnel, SiO2 | de aproximadamente 1–1,2 nm | Suficientemente delgado para que los portadores tunelicen, suficientemente grueso para mantener el metal y la capa dopada fuera de la superficie del silicio |
| Poly-Si dopado | 80–120 nm | Transporta lateralmente los portadores recolectados y fija la función de trabajo que hace selectivo el contacto |
| AlOx capa | de aproximadamente 10 nm | Pasivación química de los estados de interfaz restantes, además de una barrera contra la contaminación |
Dos detalles separan esto de simplemente volver a hacer crecer un óxido. Primero, la pila no es solo un dieléctrico; contiene un semiconductor dopado, por lo que también puede conducir. Un óxido puro pasivaría la pared y la dejaría eléctricamente muerta, lo cual está bien para una superficie que no recolecta nada, pero la pared aquí se encuentra entre dos células de un cuarto que ambas necesitan mover corriente. Segundo, los espesores importan de una manera que no importan en un wafer plano. El poly-Si debe ser suficientemente grueso para mantenerse continuo sobre un surco de 1,5 µm de profundidad con fondo redondeado. También debe ser suficientemente delgado para que su propio estrés no lo agriete ni lo despegue de la pared.
La fuente indica 120 nm para el poly-Si en la descripción de la estructura y 80 nm en la secuencia de proceso, y señala que 80 nm es suficiente para el efecto de pasivación de campo. Esa diferencia merece señalarse en lugar de suavizarse: sugiere que el espesor de la capa es un parámetro ajustable dentro de la ventana de proceso, no un objetivo fijo, y que ambos valores están dentro del rango que los autores consideran viable.
Por qué un óxido delgado y una capa dopada filtran portadores
El mecanismo es ingeniería de bandas más que química, y es el mismo que hizo competitivo a TOPCon en primer lugar. En la pared desnuda, los estados de interfaz se distribuyen a lo largo del gap de banda. Un electrón que alcanza uno de esos estados tiene dónde asentarse, y un hueco que llega al mismo estado cierra el circuito: los dos se recombinan y el par se pierde.
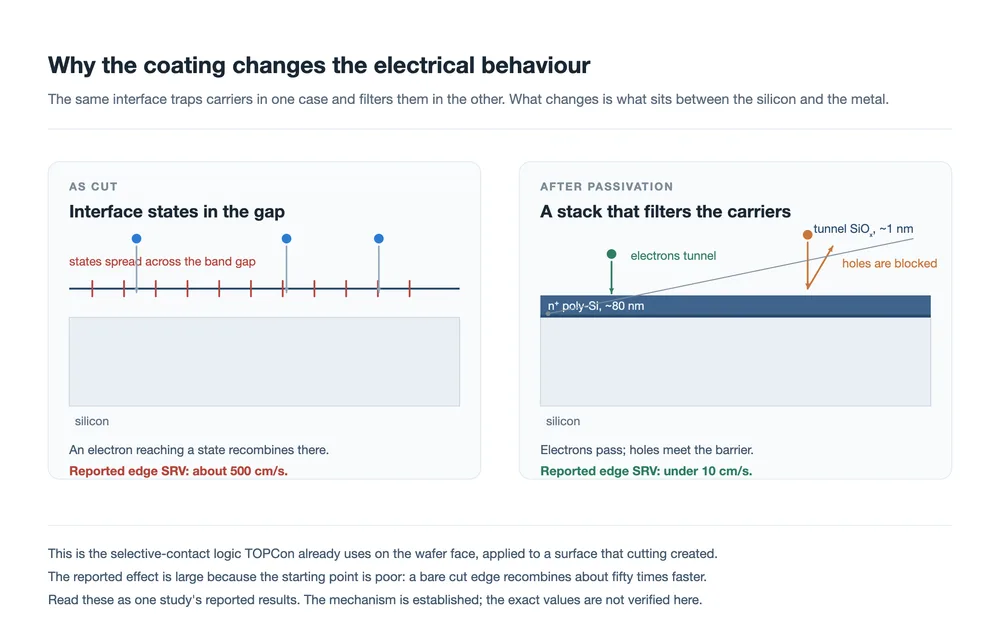
Una vez que el óxido y el poli-Si dopado están en su lugar, la estructura de bandas en la interfaz ya no es plana. El óxido delgado bloquea la trayectoria directa entre el silicio y la capa dopada, a la vez que permanece lo suficientemente delgado para que los electrones lo atraviesen por efecto túnel. La carga en la capa dopada curva las bandas en el silicio justo debajo de la interfaz, lo que crea la asimetría: un tipo de portador ve una barrera baja y pasa, el otro ve una barrera alta y retrocede.
El resultado reportado es una caída de la velocidad de recombinación superficial en el borde de corte de aproximadamente 500 cm/s a menos de 10 cm/s, un cambio de alrededor del 98%. Es una cifra grande, y es grande por una razón simple: el punto de partida es una superficie no pasivada, que está cerca del peor caso disponible. Mejorar una superficie pasivada en el mismo factor no sería posible.
Vale la pena ser preciso sobre lo que el recubrimiento no hace. No elimina la ranura, no restaura el silicio que el láser ablacionó y no hace que la pared sea ópticamente útil. El cuarto sigue siendo más estrecho. La afirmación es más limitada que eso: la cara de corte deja de actuar como un lugar donde los portadores mueren y empieza a actuar como un lugar donde pueden ser recolectados.
Dónde se ubican las etapas del proceso
La ruta publicada con esta estructura es una secuencia TOPCon normal con una inserción: después de que el láser ha cortado la ranura transversal, la pared se oxida y se vuelve a dopar antes de depositar la pila de pasivación a nivel de celda. Todo lo demás permanece donde estaba.
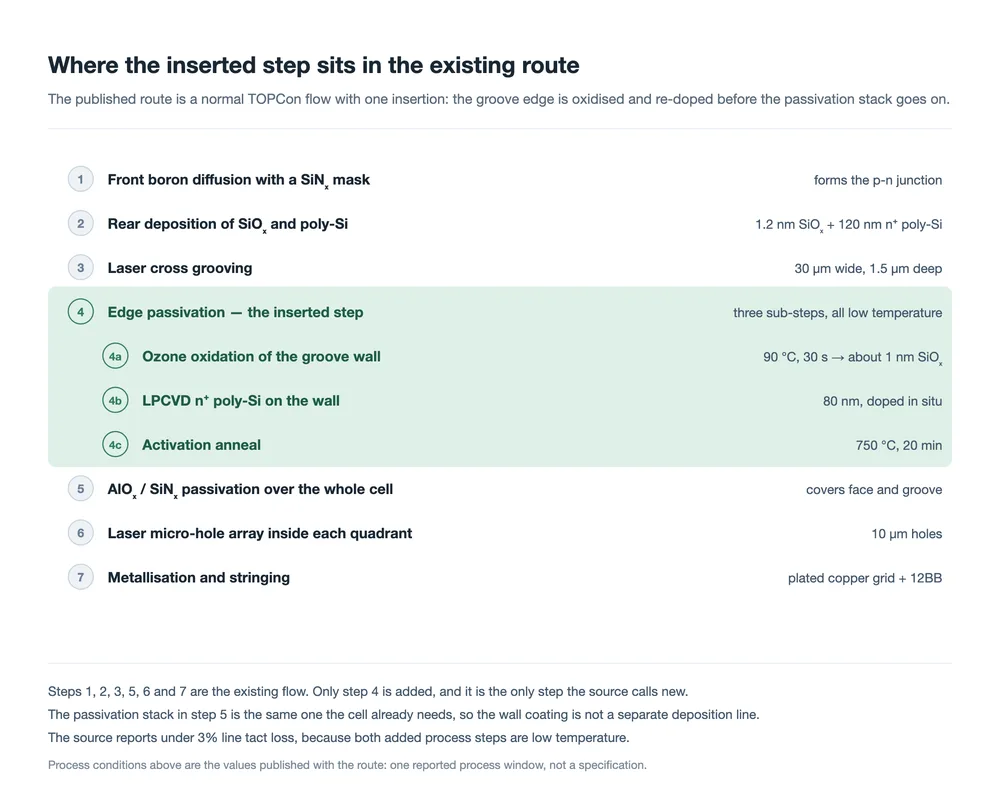
| Paso | Condición publicada | Por qué se establece así |
|---|---|---|
| Ranurado transversal láser | 30 µm de ancho, 1,5 µm de profundidad | Suficientemente profundo para separar los cuartos limpiamente, suficientemente poco profundo para limitar el área de la pared y el daño mecánico a su alrededor |
| Oxidación con ozono | 90 °C, 30 s, aproximadamente 1 nm | Hace crecer un óxido uniforme sin el presupuesto térmico que perturbaría la unión ya presente en la oblea |
| Poli-Si por LPCVD | 80 nm, dopado in situ | El dopaje durante la deposición evita un paso de difusión separado y proporciona un gradiente de concentración controlable a través de la capa |
| Recocido de activación | 750 °C, 20 min | Activa el dopante y cristaliza la capa, que es lo que la convierte en un conductor en lugar de un dieléctrico |
| Redondeo de la ranura | 2 s de TMAH después del ranurado | Embota las esquinas afiladas de la ranura donde comienzan las grietas y las discontinuidades del recubrimiento |
| Verificación de cristalinidad | Raman, superior al 80% | Una capa incompletamente cristalizada pasiva mal y conduce peor, por lo que se trata como un resultado medible |
El redondeo con TMAH y la verificación de cristalinidad son los dos detalles que hacen que esto parezca una ruta de producción en lugar de una demostración de laboratorio. Una ranura de 1,5 µm tiene una esquina, y las esquinas son donde las películas depositadas se adelgazan y donde se concentra el estrés. Redondear la esquina durante dos segundos cuesta casi nada y elimina una clase de fallo que de otro modo aparecería más tarde, en ciclos térmicos o en la manipulación.
Para una línea, la parte interesante es que ninguno de los pasos añadidos necesita una herramienta nueva. La oxidación, la deposición y el recocido encajan dentro de la capacidad de LPCVD que una línea TOPCon ya tiene, y los dos pasos añadidos son de baja temperatura, por lo que el presupuesto térmico de la celda terminada no se perturba. La fuente reporta una pérdida de tacto de línea inferior al 3%, que es la cifra que hay que verificar primero cuando se propone un nuevo paso: un paso que mejora la eficiencia en medio punto pero cuesta el 10% del rendimiento es una propuesta distinta de uno que cuesta el 3%.
La parte final de la secuencia también cambia, y no por el recubrimiento. Una celda de cuatro cortes que mantiene su diseño de 12BB tiene que ensartarse a partir de celdas de un cuarto, y el borde de corte es ahora una superficie que maneja la ensartadora. La tolerancia de colocación, la fuerza que la cinta aplica en la unión y la cantidad de calor que la celda recibe durante la soldadura actúan sobre una pieza cuya orilla tiene una ranura de 30 µm que la atraviesa. Ahí es donde el equipo de tabbing y stringing de hilo fino y el paso de bussing se encuentran con el diseño de la celda, y es la parte del flujo que el recubrimiento no aborda.
Qué muestra la comparación reportada
La fuente publica una comparación de antes y después para una celda estándar de cuatro cortes y la misma celda con el borde recubierto. La tabla siguiente la reproduce. Estas son las cifras publicadas con la ruta; provienen de una sola fuente y no las hemos verificado de forma independiente.
| Parámetro | Cuatro cortes estándar | Con borde pasivado | Cambio |
|---|---|---|---|
| SRV de borde (cm/s) | 500 | menos de 10 | −98% |
| Voltaje de circuito abierto (mV) | 736 | 744 | +8 mV |
| Corriente de cortocircuito (mA/cm2) | 40.8 | 41.0 | +0.2 |
| Factor de llenado (%) | 84.0 | 84.5 | +0.5 |
| Eficiencia de celda (%) | 25.3 | 25.8 | +0,5 absoluto |
| Bifacialidad (%) | 85 | 90 | +5 puntos |
Lea el patrón en lugar de los valores individuales. La ganancia de voltaje es mayor que la ganancia de corriente, que es lo que predice el mecanismo: la recombinación en una superficie cuesta primero voltaje. El factor de llenado se mueve ligeramente, en consonancia con una pequeña reducción de la fracción del área que está electrónicamente muerta. La eficiencia sigue al voltaje, y 0,5 puntos absolutos es la afirmación principal.
La cifra de bifacialidad merece más cautela que el resto. Pasar del 85% al 90% es un salto de cinco puntos causado por un cambio en una superficie que es una pequeña fracción del área trasera de la celda, y la fuente no explica el mecanismo. Podría ser real si el borde de corte era anteriormente una trayectoria de derivación local en la parte trasera, pero también es el tipo de cifra que puede producir una sola muestra pequeña. Trátela como la línea menos respaldada de la tabla.
Qué no está resuelto todavía
Faltan cuatro cosas en el caso publicado, y las cuatro importan antes de que una línea se comprometa.
- Datos de fiabilidad sobre el borde recubierto. Un óxido de 1 nm y una capa de óxido de aluminio de 10 nm sobre la pared de una ranura experimentan el mismo calor húmedo, ciclado térmico y carga mecánica que el resto de la célula. Un borde cortado también es un concentrador de tensiones bajo ciclado térmico, porque dos cuartos de célula se expanden contra una ranura. Nada de eso aparece en la tabla comparativa.
- La cuestión del espesor. La fuente da dos espesores diferentes de poli-Si para la misma estructura. Eso no es una contradicción, pero sí significa que el óptimo no está determinado, y el espesor afecta la tensión, el tiempo de deposición y el tact de forma conjunta.
- Replicación independiente. La ganancia de eficiencia proviene de un único conjunto de datos reportado. Una ganancia absoluta de 0,5 puntos es lo bastante grande como para merecer perseguirse y lo bastante grande como para merecer verificarse dos veces en una línea diferente y con una combinación diferente de pasta y ribbon.
- La interacción con el resto de la célula. Añadir una capa dopada en la pared de la ranura cambia lo que esa pared hace eléctricamente entre dos cuartos. Cómo interactúa con el patrón de metalización trasera y con el stringing de los cuartos de célula es una cuestión de sistema, no de recubrimiento.
Hay un punto más amplio en la misma dirección. Cortar una célula es un intercambio que se aceptó solo por la fuerza de la ganancia de interconexión. El marco de cuatro cortes da por sentado el corte, y el análisis de multicorte examina qué hace la célula más pequeña con el sombreado y con el diseño del módulo. El trabajo sobre el borde cortado ataca el lado del coste de ese intercambio, y si se sostiene cambia el número óptimo de cortes en lugar de solo mejorar el existente.
Cómo leer esto frente al resto de la conversación sobre el corte
Tres ideas separadas suelen mezclarse cuando se habla de células de cuatro cortes, y mantenerlas aparte facilita la lectura de la literatura.
La primera es la ganancia de interconexión: los cuartos de célula llevan un cuarto de la corriente, por lo que la pérdida resistiva en el ribbon cae bruscamente. Eso está resuelto y es la razón por la que la tecnología está en producción. La segunda es la consecuencia a nivel de módulo, donde las células más pequeñas cambian la tolerancia al sombreado, los requisitos de la caja de conexiones y el comportamiento mecánico del laminado; la caja de conexiones en dos partes es un resultado visible. La tercera es la propia superficie de corte, que es el tema aquí y que las dos primeras conversaciones tienden a omitir.
El vínculo práctico entre ellas es el flujo de proceso. El ranurado se realiza mediante un paso de corte por láser, el paso de recubrimiento recae en la capacidad de LPCVD que la línea ya posee, y los pasos de acabado son la metalización y el stringing. Una línea que evalúa esta ruta está evaluando realmente si la inserción encaja entre dos herramientas que ya tiene, y el número de tact publicado es de aproximadamente el 3 %.
Preguntas frecuentes
¿Elimina el recubrimiento la necesidad de cortar?
No. Los cuartos siguen cortándose y la ranura sigue ahí. Lo que cambia es el comportamiento eléctrico de la pared que la ranura expuso, no la geometría.
¿Por qué no cortar simplemente con un proceso más suave?
Un corte más limpio reduce el daño pero sigue dejando una superficie sin pasivar. La recombinación proviene de la falta de pasivación tanto como de la rugosidad, y por eso la respuesta aquí es un recubrimiento en lugar de una receta de láser mejor.
¿Es fiable un óxido de 1 nm?
Los óxidos túnel de ese orden ya se usan en la producción de TOPCon, así que el concepto está probado en la cara de la oblea. Si el mismo espesor sobrevive en la pared de una ranura, que tiene una orientación superficial diferente y un punto de partida más rugoso, es una de las cuestiones abiertas.
¿Se aplica esto solo a TOPCon?
La combinación de óxido túnel y poli-Si dopado es una estructura TOPCon, así que la ruta se dirige naturalmente a líneas que ya la ejecutan. Otros tipos de célula cortados en piezas necesitarían una pila de pasivación compatible con su propio proceso, lo que es un problema de ingeniería diferente.
¿Qué comprobaríamos primero en una prueba?
El indicador de SRV de borde y la tensión, antes que nada. La uniformidad de deposición a lo largo de una ranura de 30 µm de ancho, la cristalinidad de la capa y el coste de tact de los pasos insertados vienen después, y el comportamiento mecánico del cuarto tras el ranurado es el elemento que más probablemente se olvide.
¿Cambia el recubrimiento lo que tiene que hacer el stringer?
No directamente. El recubrimiento es eléctrico, así que la precisión de colocación, la temperatura de soldadura y la fuerza de manipulación no cambian. El cuarto de célula en sí, con una ranura que lo atraviesa, sigue siendo el objeto más difícil de manipular, y esa es una restricción separada de la que aborda este trabajo.
Reflexiones finales
Cortar silicio para mejorar las células es un intercambio algo extraño, y funciona porque la ganancia de interconexión es grande. Lo que hace este trabajo es cerrar el círculo en la parte del intercambio que nunca se valoró: la superficie que crea el corte. Recubrir la pared de la ranura con la misma pila de contacto selectivo que la célula usa en otros lugares es una respuesta coherente, y el hecho de que pueda hacerse con la capacidad de LPCVD existente y dos pasos de baja temperatura es la razón por la que merece la pena seguirlo.
Se aplica la advertencia habitual. El mecanismo es sólido y se deriva de física establecida; la ganancia de eficiencia de medio punto reportada proviene de una sola fuente y no ha sido confirmada de forma independiente, y la cifra de bifacialidad en particular es más débil que el resto de la tabla. Para una línea, la posición razonable es seguirla como una inserción de proceso con una ganancia real pero no verificada, y probarla con la medición que predice el mecanismo, que es la tensión.
Lectura relacionada: Células TOPCon de cuatro cortes: qué cambia el corte · Tecnología de células de cuatro cortes: el argumento de la eficiencia · Módulos multicorte y resistencia al sombreado · Por qué los módulos de cuatro cortes necesitan cajas de conexiones en dos partes · Células THBC y contactos pasivantes · Metalización de células fotovoltaicas y la cuestión del cobre · Máquinas tabber y stringer: cómo funcionan · Equipos de corte de células por láser · Hoja de ruta de células BC: de la estructura al proceso · Estaciones y diseño de la línea de paneles solares
Nota sobre datos: los espesores de capa, las condiciones de proceso y la comparación antes y después son los valores publicados con esta ruta y se reproducen tal como se reportaron; no han sido verificados de forma independiente. La cifra de área de pared de aproximadamente 1 mm2 es nuestra propia estimación a partir de una ranura de 30 µm, una profundidad de 1,5 µm y dos cortes a longitud completa en una célula de 182 mm, frente a una cara de oblea de 33.124 mm2. La clasificación de las pérdidas, tensión antes que corriente, se deduce del mecanismo y no de una cifra impresa.