La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Contenido de gel: el número que define tu ventana de laminación
Índice
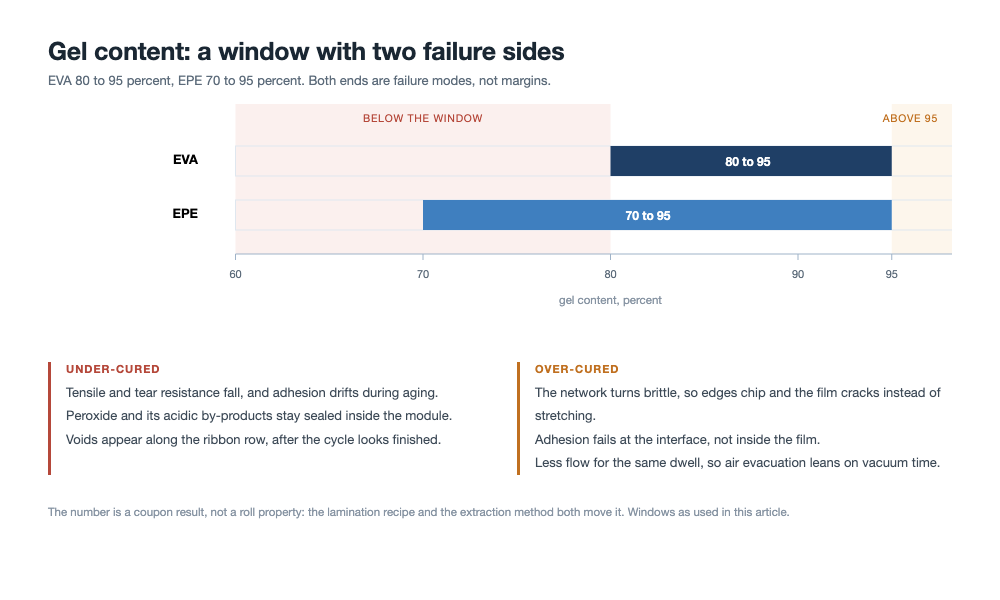
Respuesta rápida: El contenido de gel es la fracción de un encapsulante que no se disolverá, y es la única medición rutinaria de si la reacción de reticulación realmente se produjo dentro de tu laminado. Las ventanas habituales son de 80 a 95 % para EVA y de 70 a 95 % para EPE, y ambos extremos de esas ventanas son modos de falla más que márgenes. Un valor demasiado bajo deja peróxido sin reaccionar y sus subproductos sellados dentro del módulo. Un valor demasiado alto vuelve la película frágil y traslada la falla a la interfaz. Dos detalles deciden qué significa el número. El ensayo se realiza sobre una probeta laminada con tu propia receta, por lo que mide tu proceso tanto como el material. Y los métodos de extracción nacionales e internacionales difieren en el tiempo de extracción, lo cual es suficiente para mover un resultado a través de la línea de aceptación en curado bajo, donde se sitúa parte del mercado de EPE.
Un resultado de contenido de gel que pasa en el informe del proveedor y falla en tu propio laboratorio generalmente no es una contradicción. Son dos ensayos diferentes, sobre dos laminados diferentes, leídos contra una misma línea de aceptación.
Qué mide realmente el número
Antes del laminado, un encapsulante es un polímero lineal. En la laminadora, el peróxido de la fórmula se descompone en radicales, esos radicales extraen hidrógeno de las cadenas vecinas, y las cadenas se unen formando una red tridimensional. Una red de ese tipo ya no se disuelve. Se hincha, y la parte que aún es soluble pasa al disolvente.
El contenido de gel es la fracción de masa que queda retenida. Esa definición conlleva una consecuencia que se olvida en las discusiones de aceptación: el número es una proporción, no una descripción. Noventa por ciento significa que el diez por ciento de la película sigue siendo lineal, aún puede fluir a temperatura, aún puede migrar. Dos películas que marcan 90 pueden comportarse de manera diferente si el diez por ciento está distribuido uniformemente en una y concentrado en una superficie en la otra.
El ensayo, tal como se realiza en la práctica
El método de extracción con xileno está estandarizado y vale la pena recorrerlo, porque tres de sus pasos deciden el resultado más que el material mismo.
Se apilan dos láminas, típicamente de alrededor de 200 por 200 mm, con película antiadherente arriba y abajo para que la película curada pueda despegarse después. El sándwich se lamina con la receta utilizada en la línea de producción, no con una receta genérica, y se enfría. La película curada se retira, se corta en gránulos menores de 3 por 3 mm, y se pesan 0,5 g ± 0,05 g en una bolsa de acero inoxidable de malla 120. Se preparan tres especímenes por muestra.
La bolsa se limpia, se seca y se pesa vacía como W1, se pesa con los gránulos como W2, se sella, y se extrae en xileno en ebullición según el procedimiento de GB/T 29848. Después de la extracción, la bolsa se seca a 140 °C hasta masa constante, se enfría en un desecador durante 30 minutos, y se pesa como W3. El contenido de gel es (W3 − W1) / (W2 − W1), como porcentaje, promediado sobre los tres especímenes.
- La receta de la probeta. Una probeta curada a una temperatura o tiempo de permanencia diferente al de la línea te habla del laboratorio, no del producto.
- El tamaño del gránulo. Los gránulos gruesos presentan menos superficie al disolvente y dan un valor alto.
- El secado hasta masa constante. El disolvente residual añade masa y eleva el resultado. Es el error más fácil de cometer y el más difícil de notar, porque el número parece plausible.
Dos lados de la ventana, y la falla que produce cada uno
Las ventanas de aceptación de uso común son de 80 a 95 % para EVA y de 70 a 95 % para EPE. La tabla es la parte que vale la pena fijar en la pared, porque las dos firmas de falla se superponen en el lugar donde la gente suele mirar.
| Lo que se mide | Por debajo de la ventana | Por encima de la ventana |
|---|---|---|
| Resistencia a la tracción | Menor | Mayor, luego cae a medida que la red se vuelve frágil |
| Resistencia al desgarro | Menor e inestable | Menor: la película se agrieta en lugar de estirarse |
| Adhesión al vidrio y al backsheet | Inestable, y se desvía durante el envejecimiento | Menor, y falla en la interfaz en lugar de en la película |
| Burbujas después del laminado | Comunes | Menos comunes en el laminado, más comunes en campo |
| Delaminación | Tardías, después de humedad-calor | Tempranas, en bordes y alrededor de las busbars |
| Lo que queda dentro del módulo | Peróxido sin reaccionar y productos de descomposición ácidos | Volátiles de la sobrerreacción |
Ventana de contenido de gel para EVA y EPE, con el modo de falla en cada lado. El número proviene de una probeta curada en tu propia platina, no del rollo.
Ambos extremos producen deslaminación, por lo que la deslaminación por sí sola no puede decirte de qué lado de la ventana te caíste. Necesitas el número, y necesitas saber qué queda en la película.
Demasiado bajo: la falla que sigue actuando después del laminado
Un contenido de gel bajo significa que el peróxido no se consumió por completo. Parte de eso es un problema mecánico, visible de inmediato como menor resistencia a la tracción y al desgarro, y como una adhesión que se lee aceptable el día del ensayo y se desvía después. La otra parte es química, y es la parte que cuesta módulos.
El agente de reticulación residual y sus subproductos de descomposición quedan sellados dentro de un laminado que nadie abrirá durante veinticinco años. A la temperatura de servicio pueden liberar especies ácidas, y esas especies buscan exactamente los materiales que conducen: la superficie de la cinta y la rejilla de plata. El resultado se manifiesta como un aumento lento de la resistencia en serie, no como un defecto obvio, por lo que un lote mal curado puede pasar la inspección final y fallar en humedad-calor.
Esta es también una de las rutas hacia las burbujas que se atribuyen a la laminadora. Cuando el curado es incompleto, la película sigue fluyendo y liberando volátiles después de que el ciclo supuestamente terminó, y los huecos aparecen donde la película es más delgada, que es a lo largo de la fila de cintas. No toda burbuja en el laminado es culpa del encapsulante, pero suficientes lo son como para que el registro de curado pertenezca junto al mapa de burbujas.
Demasiado alto: fragilidad y una adhesión que falla en la interfaz
El exceso de curado es la dirección hacia la que tienden los operadores, porque más calor y más tiempo se sienten como un seguro. La mecánica va en sentido contrario. Una red más densa tiene menos capacidad de relajarse, por lo que la resistencia al desgarro cae y la película se comporta como una lámina fina de caucho que ha perdido su elasticidad. La adhesión también se debilita, y lo hace en la interfaz en lugar de dentro de la película, que es el modo de fallo que se manifiesta como astillado en el borde del módulo y como delaminación alrededor de la barra colectora. En EPE el mismo exceso de curado aparece primero a lo largo de la cinta de la célula, donde los huecos en forma de línea siguen la geometría de la unión en lugar del patrón del ciclo de vacío.
Hay un segundo costo que no aparece en absoluto en el número de contenido de gel. Una red más rígida fluye menos durante la misma permanencia, por lo que llenar el espacio alrededor de una cinta y el escalón en el borde de una célula depende más del tiempo de vacío y de la rampa de presión. El curado y el flujo se compensan entre sí, y la compensación es invisible a menos que se midan ambos.
Al equilibrar el curado con el flujo, escalonamos el tiempo de vacío y ajustamos la rampa de presión de la cámara para que la película llene alrededor del escalón de la cinta antes de que el entrecruzamiento vuelva rígida la red polimérica.
Por qué el número del proveedor y su número no coinciden
Dos cosas difieren entre el informe del archivo de calidad y el cupón de su laboratorio, y solo una de ellas es el material.
La primera es la receta del cupón, ya tratada. La segunda es el método. GB/T 29848 e IEC 62788-1-6 determinan ambos el grado de curado por extracción, y difieren en el tiempo de extracción. Un trabajo publicado en EPJ Photovoltaics en 2024 comparó los dos y encontró que el método nacional daba una lectura más alta, con la diferencia más amplia a bajo curado. Eso importa porque parte del mercado de EPE tiene su línea de aceptación situada dentro de la región donde los dos métodos discrepan. Una película puede ser conforme con una norma y no conforme con la otra al mismo grado de curado, y ninguno de los dos laboratorios está equivocado.
DSC responde a una pregunta diferente
Responde a una pregunta diferente. La DSC mide la exotermia de reacción residual, que es cuánto entrecruzamiento queda todavía disponible para ocurrir, en lugar de cuánta red ya existe. Es rápida, necesita miligramos y describe muy bien la tendencia de un proceso. Tampoco puede compararse con una especificación de contenido de gel, porque los dos números no son la misma cantidad.
| Método | Qué reporta | Mejor uso | Dónde induce a error |
|---|---|---|---|
| Extracción con xileno, GB/T 29848 | Fracción de masa insoluble tras una extracción definida | Aceptación frente a una especificación de contenido de gel | Sensible al tamaño de gránulo y al secado; el tiempo de extracción difiere del método IEC |
| Extracción con xileno, IEC 62788-1-6 | La misma cantidad mediante un procedimiento diferente | Acuerdos de suministro transfronterizos | Da una lectura más baja que el método nacional al mismo curado |
| Exotermia residual por DSC | Entrecruzamiento aún disponible para ocurrir | Tendencia de proceso, cribado de entrada, estudios de curado | No comparable con un porcentaje de contenido de gel |
Dónde se fija realmente el número
Tres palancas pertenecen al fabricante de la película: la receta, es decir, el peróxido y el coadyuvante que aporta la eficiencia de entrecruzamiento; la mezcla y la absorción de aditivos líquidos en los gránulos; y la extrusión, que debe mantenerse por debajo de la temperatura a la que el peróxido empieza a descomponerse, de lo contrario la película llega parcialmente curada.
Tres palancas pertenecen a la línea de módulos: la temperatura real del laminado, la permanencia a esa temperatura y la uniformidad de ambas en toda la platina. De las tres, la uniformidad es la que se oculta. Una platina que está varios grados más caliente cerca del colector que en el borde opuesto producirá dos contenidos de gel diferentes en un mismo módulo, y el cupón que tome del centro los promediará en un aprobado.
Para eliminar las variaciones de temperatura en toda la platina, configuramos circuitos de calefacción multizona y verificamos la uniformidad de la superficie para que el laminado experimente una permanencia térmica idéntica desde el colector hasta los bordes exteriores.
La temperatura que importa es la del laminado, no la del punto de consigna. La ventana de EVA es la forma práctica de ver esto: los termopares colocados sobre el vidrio y sobre el plano de la célula, leídos frente a una serie de contenido de gel de cupones curados en las mismas condiciones, le dan una ventana de proceso en una tarde. Una tabla de recetas copiada de un proveedor le da un número que da la casualidad de funcionar en la máquina de otro. El resto del ciclo, incluido cómo se escalona el vacío, se describe en el proceso de laminación mismo.
El cupón es la especificación
Una especificación que dice 80 a 95 % sin nombrar la receta del cupón y el método no es exigible, porque ambas partes pueden ser honestas y discrepar. Escriba tres cosas en ella: la receta de laminación para el cupón, incluida la temperatura de la platina y la permanencia; la norma y el tiempo de extracción utilizados; y la posición de muestreo, ya que el borde y el centro de un módulo de tamaño completo no son el mismo laminado.
La cuarta cosa que vale la pena escribir es la distribución en lugar de la media. Un proveedor que reporta 88 % con un rango de 86 a 90 en todo el ancho del rollo es un proveedor diferente de uno que reporta 88 % con un rango de 79 a 96, aunque la prueba de aceptación apruebe a ambos.
Cuando falla en la línea, busque en este orden
- El método. Vuelva a ejecutar el mismo cupón dos veces antes de tocar el proceso. El tamaño de gránulo y el tiempo de secado explican más discrepancias de las que suponen la mayoría de las investigaciones.
- La temperatura del laminado. Coloque termopares en el vidrio y en el plano de la célula, no en la superficie de la platina, y compárelos con la receta que produjo los cupones aprobados.
- La uniformidad. Cupones del extremo de alimentación y del extremo de descarga de la misma platina, curados en el mismo ciclo.
- El vacío y la permanencia. Si el curado está bien en el centro y bajo en el borde, el problema suele ser la transferencia de calor bajo un vacío deficiente en lugar de la química.
- La receta. Solo ahora. La carga de peróxido, el co-agente y la edad y el almacenamiento del masterbatch de reticulante, porque los peróxidos pierden actividad en el almacenamiento y un lote que estaba bien en marzo no es el mismo lote en septiembre.
Qué preguntar antes de firmar la especificación
Cuatro preguntas separan a un proveedor utilizable de uno conforme. De qué norma y de qué tiempo de extracción proviene este número. Qué receta de probeta se utilizó. Cuál es el mínimo y el máximo a lo ancho del rollo y a lo largo de su longitud, no la media. Y para EPE, si la proporción de capas cambió entre la muestra de cualificación y el rollo de producción, porque la ventana se desplaza con la estructura y la cualificación solo es válida para la estructura que se ensayó. Ese último punto es la misma lógica que un cambio en la lista de materiales en las normas de módulos: la evidencia se vincula a la configuración, no a la marca.
De dónde vienen estos números
Las ventanas de aceptación de 80 a 95 % para EVA y de 70 a 95 % para EPE, las firmas de fallo en ambos lados, y el procedimiento de extracción con su tamaño de gránulo, malla, temperaturas y pasos de pesaje provienen del artículo fuente en el que se basa este texto, que es una nota técnica china sobre la reticulación de encapsulantes. La comparación entre GB/T 29848 e IEC 62788-1-6 proviene del mismo artículo, que cita trabajos publicados en EPJ Photovoltaics en 2024; no hemos reproducido ese estudio. La comparación por DSC es conocimiento de laboratorio estándar y no un resultado medido aquí.
Las afirmaciones sobre la uniformidad del plato, la posición de la probeta y el almacenamiento de peróxidos son nuestro razonamiento a partir de la química de polímeros y de cómo se comportan las laminadoras, no mediciones que hayamos realizado. No hemos producido una serie de probetas para este artículo. Trate el orden de la lista de verificación de fallos como una forma de aprovechar un turno de manera eficiente, no como un procedimiento validado.
P: ¿Es 90 por ciento un buen resultado?
Está dentro de ambas ventanas, así que pasa. Si es bueno depende de dónde se sitúe el resto del rollo y de qué esté haciendo el diez por ciento que aún se disuelve. Una distribución estrecha en torno a 88 es un proceso mejor que una amplia en torno a 90.
P: ¿Se puede medir el contenido de gel en un módulo terminado?
No mediante extracción, ya que la película está unida entre el vidrio y la célula. Los estudios a nivel de módulo utilizan cortes transversales, DSC en muestras cortadas del laminado, o ensayos de adhesión tras el envejecimiento. Para la aceptación, la probeta es el instrumento práctico.
P: ¿Por qué la ventana del EPE es más baja que la del EVA?
Porque la estructura tiene tres capas, y el núcleo de POE reticula con menos facilidad que una piel de EVA a la misma temperatura. Una línea de aceptación fijada donde se sitúa el EVA rechazaría EPE perfectamente bueno, por lo que la ventana se amplía hacia abajo para ajustarse a la estructura y no solo a la resina.
P: ¿Un mayor contenido de gel significa mejor resistencia al PID?
No. El PID depende de la movilidad iónica y de la resistividad del camino desde la célula hasta tierra, que es en su mayor parte una cuestión de material y humedad, y depende de la tensión del sistema. Un curado excesivo no lo mejora y puede perjudicar la adhesión y el sellado de bordes.
P: ¿Qué método debe indicar la especificación?
Cualquiera de los dos, siempre que indique la norma, el tiempo de extracción y la receta de la probeta, y siempre que ambos laboratorios utilicen el mismo. El modo de fallo que hay que evitar es un informe del proveedor con un método y una inspección de recepción con el otro, con una discusión de por medio.
P: ¿Cuántas probetas se deben ensayar?
El procedimiento pide tres especímenes por muestra. Lo que más importa para una línea de módulos es qué muestras: una de cada extremo del rollo y una del centro, más una del borde del plato de forma rutinaria, es un mejor uso de las probetas que tres del centro de un mismo rollo.
P: ¿El gramaje de la película cambia la ventana?
Cambia el tiempo de permanencia necesario para alcanzar el mismo curado. El curado es una integral de la temperatura en el tiempo a través del espesor de la película, por lo que una película más pesada con la misma receta da un contenido de gel más bajo. Si cualifica a un proveedor a 400 g/m² y compra a 500, vuelva a cualificar el par de receta y película en conjunto.
P: ¿Y si una línea procesa EVA y EPE con una misma receta?
Entonces al menos uno de los dos está operando fuera de su ventana. Las dos estructuras necesitan diferente tiempo de permanencia o diferente temperatura del plato para llegar al mismo punto, que es por lo que las campañas mixtas son donde se concentran los problemas de curado.
Reflexiones finales
El contenido de gel es una medición barata que responde a una pregunta costosa: ¿terminó la reacción dentro de este laminado? Solo la responde si la probeta coincide con la línea, si el método coincide con la especificación, y si se leen ambos bordes de la ventana en lugar de tratar más curado como más seguro. El número no es una calificación del material. Es una afirmación sobre el ciclo que lo produjo.
OOITech fabrica cámaras simples y dobles con placas calentadas por aceite o eléctricas con platos calentados por aceite o eléctricos diseñados para una uniformidad térmica y un control de presión precisos. Envíenos sus planos, especificaciones del apilamiento del módulo o muestras de ensayo para la evaluación del proceso, y nuestro equipo técnico le ayudará a definir una ventana de laminación precisa y repetible.