Obleas de silicio más delgadas vs. vida útil del módulo de 25-30 años: ¿Puede
Índice
Respuesta rápida: Las obleas de silicio son cada vez más finas, y la pregunta es si una oblea más delgada aún puede soportar una vida útil de módulo de 25 a 30 años. Hace dos años el grosor convencional se situaba entre 150 µm y 160 µm; la producción actual está bajando de ese nivel. La motivación es clara: obleas más finas significan más obleas por lingote y menor costo de silicio por vatio, y el silicio es el material de mayor costo en un módulo. El riesgo es mecánico: una oblea más delgada es más propensa a agrietarse durante el procesamiento de celdas, el encadenado y la laminación, y una microgrieta que no se manifiesta en la prueba final puede propagarse a través del ciclado térmico en el campo. La capacidad de la industria en la clase de 600 GW se está planificando en torno al formato más delgado, lo que significa que la cuestión de la fiabilidad se está respondiendo a escala de producción en lugar de en un laboratorio.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Introducción
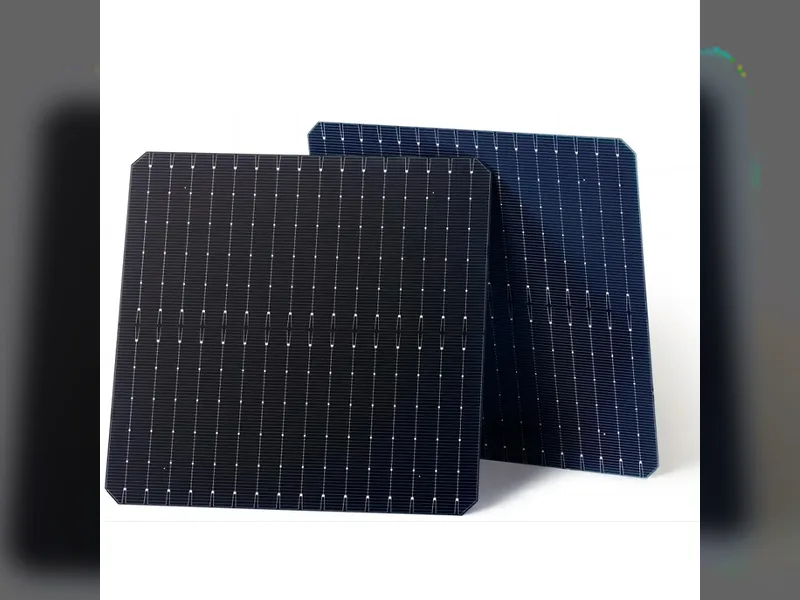
Las obleas solares están a dieta en 2026. Hace dos años el grosor convencional aún se situaba en 150-160μm. Ahora 120-130μm se ha convertido en el estándar de producción en volumen para obleas tipo N, y algunos actores líderes han llevado 110μm a sus líneas de producción.
Entonces, ¿por qué toda la industria corre para hacer las obleas más delgadas? Una vez que las obleas siguen adelgazándose, ¿se volverán las celdas tan frágiles que se agrieten al tocarlas? ¿Y pueden los módulos posteriores seguir cumpliendo la vida de diseño de 25 años, incluso 30 años? Estas son preguntas reales que preocupan tanto a la industria como a los inversores.
Por qué toda la industria persigue obleas más delgadas
El motor más directo detrás del adelgazamiento de las obleas es la reducción de costos, ahorrando el preciado polisilicio.
Cada 10μm recortados del grosor de la oblea reduce el consumo de silicio por vatio en aproximadamente un 7%. Tras deducir los costos adicionales no relacionados con el silicio añadidos en el corte y las etapas de celda, el costo total por oblea cae alrededor de 0,03-0,04 yuanes. Pasar de 160μm a 130μm ahorra casi un jiao por oblea. Con una instalación anual global de 600GW, eso suma decenas de miles de millones de yuanes ahorrados en toda la industria cada año.
En este momento el polisilicio representa el 9%-14% del costo total del módulo. Su peso está muy por debajo de lo que era durante el auge del polisilicio, pero el adelgazamiento sigue siendo la forma más eficiente de recortar directamente el consumo de silicio.
Además de ahorrar dinero, las obleas finas aportan un beneficio eléctrico. Cuanto más fina es la oblea, más corto es el camino de transporte de los portadores fotogenerados, por lo que la pérdida por recombinación en el volumen disminuye y la eficiencia de la celda sube ligeramente. Se combina aún mejor con TOPCon y HJT.
Pero las diferentes rutas de celda toleran el adelgazamiento de forma muy distinta. HJT es un proceso de baja temperatura sin paso de dopaje a alta temperatura, por lo que está naturalmente adaptado a obleas finas y puede bajar hasta 100-110μm. TOPCon tiene que pasar por un paso de deposición de polisilicio a alta temperatura, y las obleas demasiado finas se deforman fácilmente, perjudicando el rendimiento. Por eso la producción en volumen de TOPCon se mantiene mayormente conservadora en el rango de 125-135μm.
Cómo controlar la calidad tras el adelgazamiento, y cómo los módulos honran su garantía
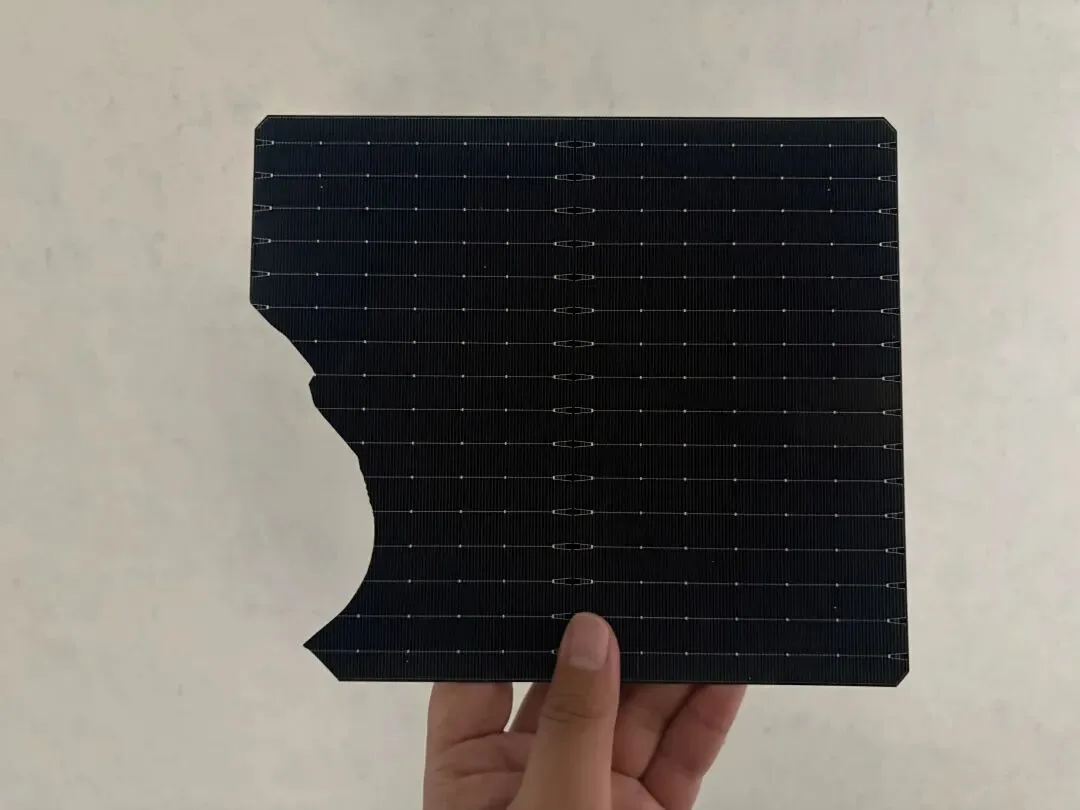
El silicio monocristalino es por naturaleza un material semiconductor frágil. A medida que disminuye el grosor, la capacidad de la oblea para resistir la flexión y el estrés cae notablemente. Las celdas de oblea fina no se harán añicos al tocarlas, pero las probabilidades de microgrietas aumentan claramente. El riesgo recorre toda la cadena: corte, fabricación de celdas, encapsulado de módulos, logística, instalación en sitio y operación a largo plazo de la planta.
Durante el corte de obleas y la producción de celdas, las obleas finas soportan más fácilmente la compresión mecánica y el choque térmico. El texturizado, la difusión, la impresión y la soldadura pueden dejar microgrietas invisibles a simple vista. Especialmente en las líneas TOPCon, la deformación de la oblea causa directamente roturas en el transporte y errores de alineación, arrastrando el rendimiento de toda la línea.
En la etapa de encapsulado del módulo, las variaciones de presión y temperatura en la laminación amplifican aún más el estrés interno de la oblea y desencadenan microgrietas nativas. Y los defectos no todos aparecen a la salida de fábrica. Después, los golpes del transporte, los impactos en sitio durante la construcción y luego el ciclado térmico diario día-noche una vez que la planta opera siguen aplicando estrés mediante la expansión y contracción térmica. Las microgrietas finas se propagan lentamente. Tras dos o tres años de operación, algunas microgrietas se convierten en grietas ocultas visibles, rompiendo el camino de corriente interno de la celda, causando una caída anormal de potencia y, en casos extremos, desencadenando riesgo de punto caliente.
Las obleas finas en sí no acortan directamente la vida del módulo. Lo que realmente amenaza el ciclo de vida de 25-30 años es el defecto de microgrieta que ninguna inspección detectó. Si todo el flujo puede mantener las grietas ocultas en un nivel muy bajo, los módulos de oblea fina aún pueden alcanzar los objetivos de larga vida. Pero si la iteración de procesos en toda la cadena de suministro no puede seguir el ritmo del impulso hacia el adelgazamiento, los defectos enterrados en la etapa de fabricación aflorarán y fallarán en los años medios y finales de la operación de la planta. El adelgazamiento es esencialmente un listón más alto para toda la cadena de fabricación oblea-celda-módulo.
Corte de obleas: el hilo de tungsteno fino corta el daño nativo
La industria ya ha adoptado ampliamente el hilo de diamante de tungsteno de alta resistencia a la tracción, reemplazando el hilo de diamante de acero al carbono tradicional. Las líneas estándar de obleas finas usan diámetros de hilo de 24μm y menos. Para obleas ultrafinas de 110-120μm, se utiliza hilo de tungsteno ultrafino aún más fino de 20-22μm. Cuanto más fino es el hilo, más estrecho es el corte, más delgada es la capa dañada en la superficie de la oblea y menos microgrietas superficiales. Eso reduce las microgrietas nativas que una oblea lleva consigo desde la fábrica justo en la fuente.
Fabricación de celdas: refinar el proceso, reducir las grietas por impacto
El control se centra en unos pocos pasos clave. Los procesos húmedos ralentizan el flujo de agua y el balanceo de las cestas para reducir golpes y fricción. El transporte utiliza mecanismos flexibles para disminuir la succión de vacío y el impacto del movimiento. Los pasos a alta temperatura ralentizan las tasas de subida y bajada para suprimir la deformación y el estrés térmico. La impresión reduce la presión de la rasqueta. La sinterización optimiza la curva de zona de temperatura para evitar el choque térmico frío-caliente. Cada paso se combina con inspección PL para descartar temprano las obleas defectuosas con microgrietas y deformadas, reduciendo el riesgo de rotura y grietas ocultas.
Fabricación de módulos: la soldadura es clave, la laminación necesita ajuste
Al encadenar celdas, use calentamiento escalonado por gradiente y controle estrictamente el choque térmico. Use cinta fina y suave para repartir el estrés del punto de soldadura y reducir la presión de compresión en un solo punto sobre las obleas finas. Ajuste la fuerza de los pasadores de presión del equipo para evitar daños por presión dura a las celdas. Elija cinta blanda de baja dureza para reducir la tracción entre la cinta y la deformación de la oblea durante el ciclado térmico. Tras la soldadura, añada inspección EL para descartar temprano las microgrietas inducidas por la soldadura, de modo que no pasen a la laminación.
En el laminado, puedes intentar ralentizar el bombeo de vacío y las rampas de velocidad para suavizar el choque de presión, mientras optimizas la curva de zonas de temperatura para evitar el estrés térmico interno por calentamiento y enfriamiento rápidos.
Resumen
El adelgazamiento de obleas es una tendencia consolidada de la industria, y no tiene sentido rechazarla de plano. Mientras toda la cadena aprovecha el adelgazamiento para reducir costos y mejorar el rendimiento, las etapas de oblea, celda y módulo deben actualizar equipos y procesos en conjunto, controlar estrictamente el estrés mecánico y térmico, protegerse contra grietas ocultas y roturas, y reforzar la inspección de flujo completo. Así es como se mantiene la calidad y confiabilidad del módulo a largo plazo mientras se sigue reduciendo el costo.
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
El adelgazamiento es en realidad un problema de gestión de estrés que impacta con más fuerza en la línea de módulos, y ahí es donde las decisiones de equipos determinan si esas microgrietas ocultas llegan a aparecer. De nuestro lado, las stringers con soldadura de gradiente segmentado y manejo de cinta suave, más la inspección EL antes del laminado, son exactamente las barreras que evitan que las celdas de 110-130μm se conviertan en fallas en campo cinco años después. La física de las obleas delgadas está definida, pero el rendimiento se gana o se pierde en la suavidad con que tu línea las maneja. Si quieres ver cómo una línea de módulos MBB real ejecuta estos pasos, el canal de YouTube de Ooitech en www.youtube.com/ooitech vale la pena echarle un vistazo.