Máquina tabber y stringer: cómo funciona, cómo elegir
Índice
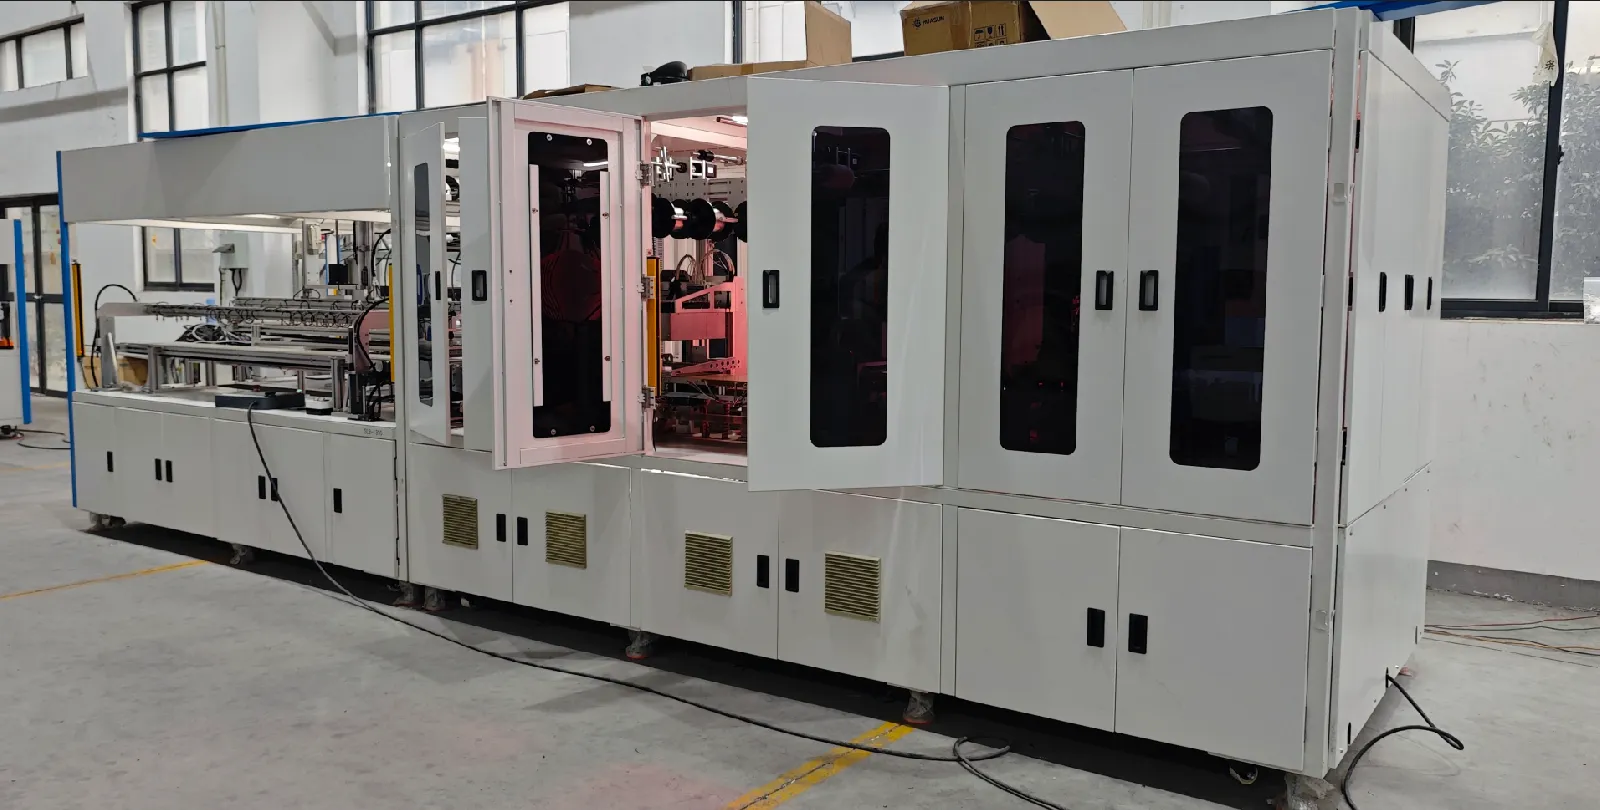
Respuesta rápida: Una máquina tabber y stringer es la única máquina por la que debe pasar cada módulo y que ninguna estación posterior puede reparar. Solda la cinta sobre células individuales y las une en un string en serie, y cada grieta o soldadura fría creada aquí queda escrita en el módulo terminado. La estación ejecuta dos procesos térmicos: colocación de cinta y soldadura, con cinta de alrededor de 0,15 mm y formatos de célula de hasta 210 mm, y debe mantener la precisión de colocación en diseños multi-busbar y de contacto posterior. Las máquinas de la clase SS-1500B y SS-2500B manejan los formatos convencionales, y las variantes 0BB y BC necesitan utillaje diferente en lugar de un cambio de ajuste. Debido a que el stringer determina la potencia del módulo y el techo del rendimiento de la línea, normalmente es el cuello de botella de producción de una línea de módulos y la primera estación que hay que revisar cuando falta capacidad.
La única máquina por la que debe pasar cada módulo y que ninguna estación posterior puede reparar — estaciones, especificaciones de soldadura, compatibilidad con 0BB y BC, rangos de precios y los defectos que aparecen en fábricas reales.
Producción de módulos fotovoltaicos · Guía de selección de stringers · por Jerry, Ooitech
Una máquina decide si un módulo mantiene su potencia durante 25 años: la máquina tabber y stringer. Cada unión que solda es permanente — ninguna estación posterior puede reparar una mala. Así funciona la máquina y cómo elegir la tuya.
1. Lo que la máquina decide realmente
La máquina tabber y stringer solda células solares entre sí, una a una, mediante cinta de cobre estañada: la cinta se une a las líneas de rejilla frontales de una célula, se envuelve hacia la parte posterior de la siguiente y se repite hasta formar un string completo. El calor funde el recubrimiento de soldadura de la cinta en una unión metalúrgica con los dedos de la célula — y ese perfil térmico, aplicado a una oblea de alrededor de 130–180 μm de grosor, deja una trayectoria eléctrica intacta o una microgrieta oculta.
En la línea de producción, la máquina se sitúa después de la clasificación de células y antes del layup, lo que la convierte en el primer proceso irreversible entre la célula y el módulo. La laminación se puede repetir, el enmarcado se puede corregir, pero una soldadura fría o una célula agrietada dentro de un string terminado permanece ahí para siempre. Por eso los compradores experimentados dedican más tiempo a auditar esta única máquina que al resto de la hoja de cotización en conjunto.
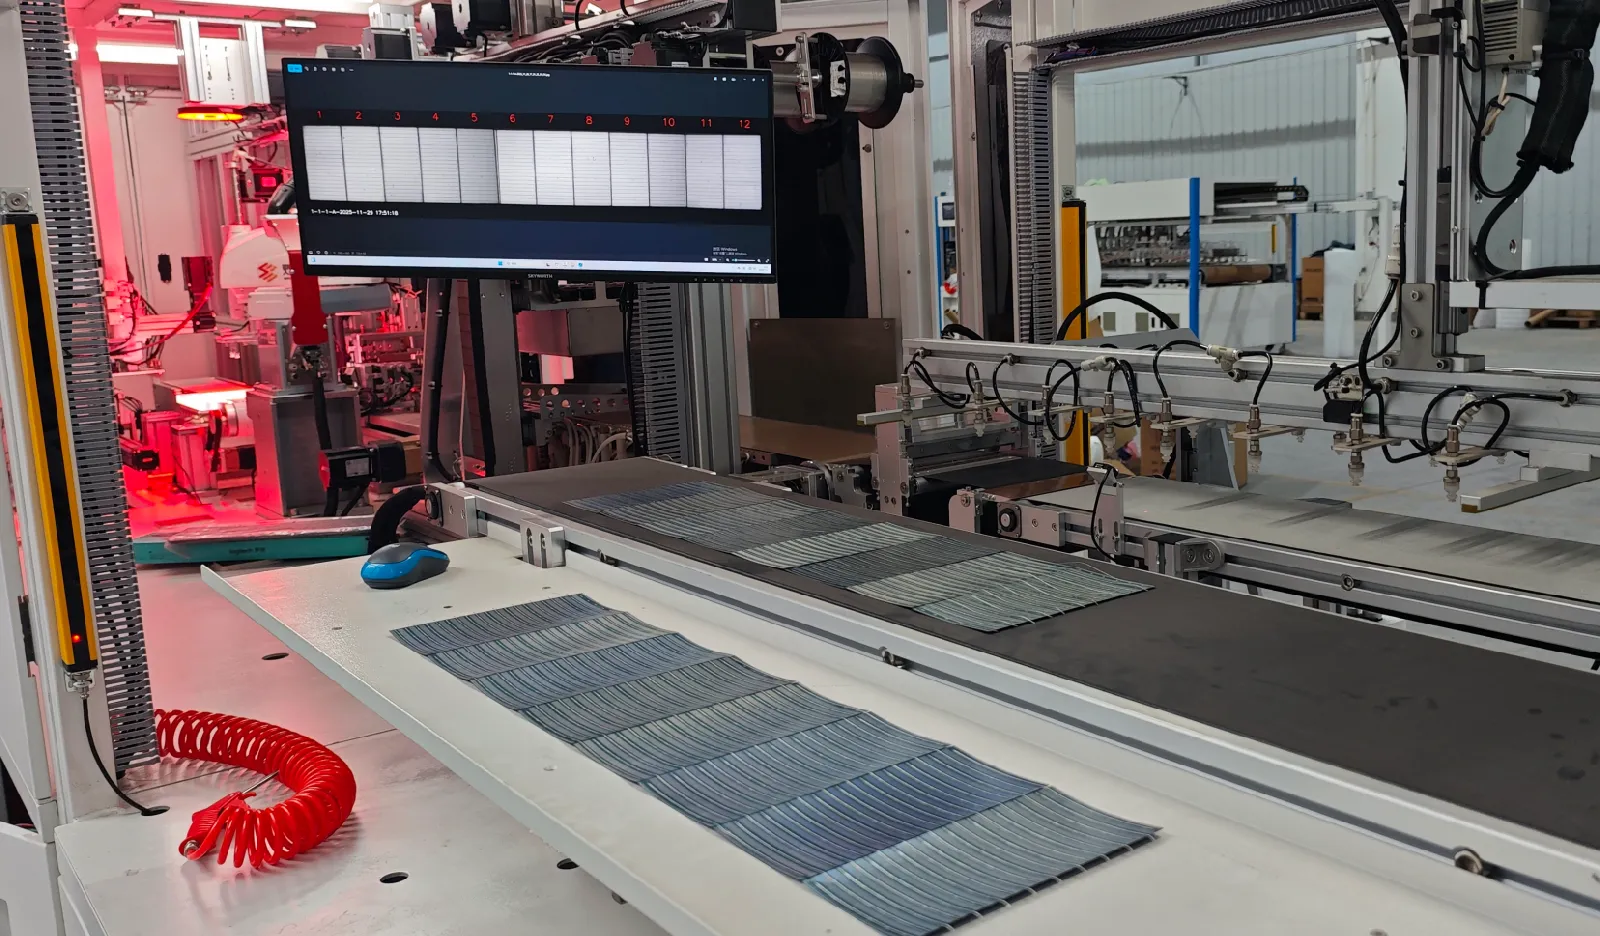
2. Dentro de la máquina: seis estaciones
| Semiautomática | Qué ocurre | Qué revisar al comprar |
|---|---|---|
| 1. Carga y clasificación | Células cargadas y alineadas mediante cámara CCD | Especificación de precisión de alineación (clase ±0,15 mm en las máquinas actuales) |
| 2. Pulverización de fundente | El fundente prepara las superficies de soldadura | Consistencia de dosificación; el fundente suele adquirirse localmente |
| 3. Alimentación de cinta | Cinta plana formada, cortada y colocada sobre los pads | Rango de ancho de cinta (0,35–1,2 mm típico), ajustabilidad del cortador — la mayoría de los defectos de alineación empiezan aquí |
| 4. Tabbing por IR | Las lámparas infrarrojas refunden la soldadura | Número de zonas de calentamiento controladas de forma independiente; almacenamiento por receta |
| 5. Stringing | Células enlazadas de frontal a posterior en el string, apiladas por robot | Rango de separación entre células (1,5–10 mm), suavidad de manipulación |
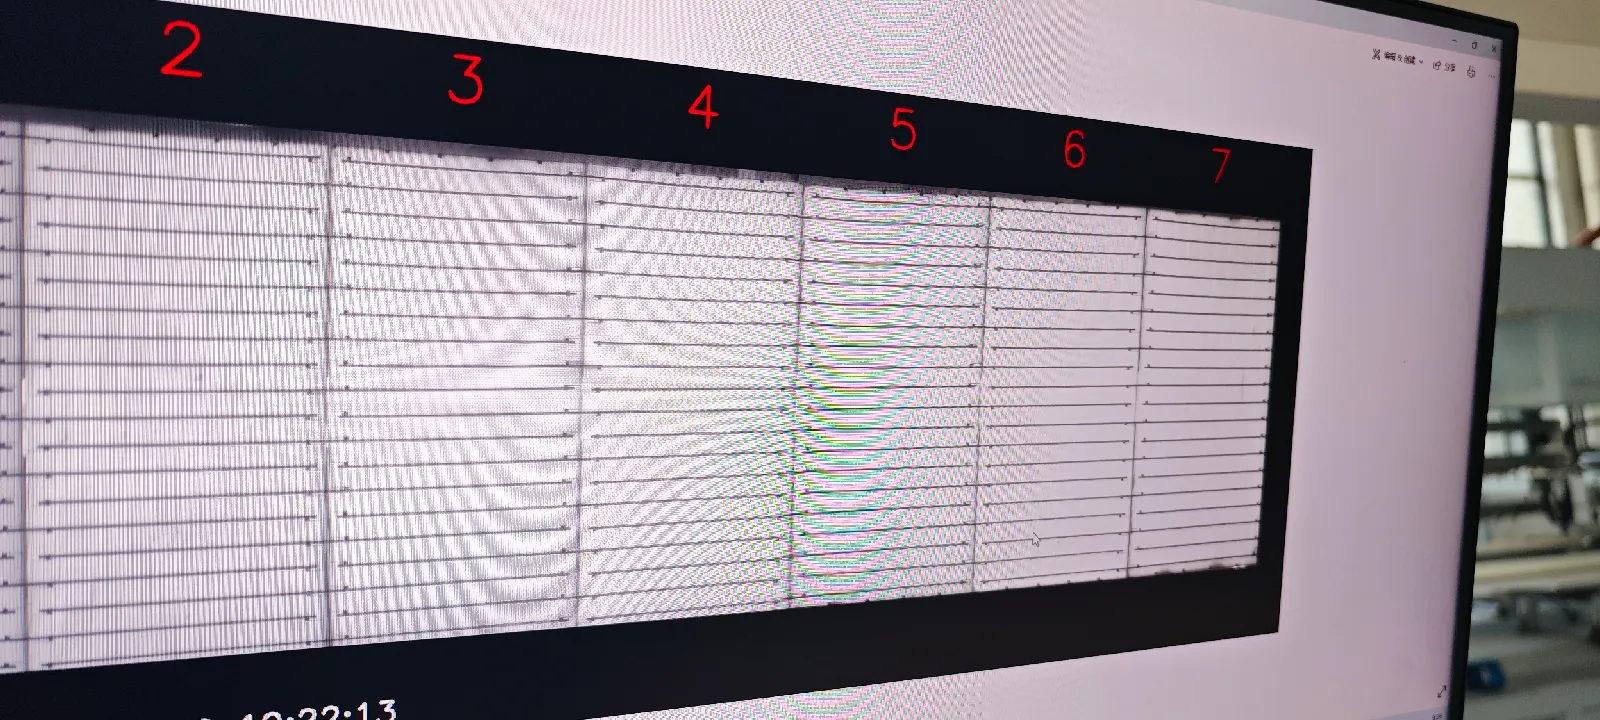
| 6. EL en línea | Electroluminiscencia comprobación en el string terminado | Incluido u opcional; resolución y número de cámaras |
Las líneas construidas para formatos sin busbar (0BB) añaden una séptima estación después de la soldadura — curado de adhesivo o laminación de película — que se trata en la Sección 5. El núcleo de seis estaciones es por lo demás el mismo en la máquina de todos los fabricantes; lo que separa las cotizaciones es la precisión, el control térmico y cuánto de la manipulación es robótica.
3. Los números que importan en la ficha técnica
Tres especificaciones predicen todo lo demás sobre la máquina. Tasa de rotura: las máquinas de generación actual mantienen ≤0,2% en células de grado A — no aceptes nada más laxo, porque la rotura en esta estación es chatarra más mano de obra de retrabajo, de forma permanente. Rendimiento: las máquinas de entrada funcionan a ~1.200 células por hora, la clase de trabajo pesado a 2.400 y las máquinas de alta velocidad de clase ATW a 6.800 — dimensiona esto según tu conexión y tu plan de turnos, no según el titular del vendedor. Precisión de posicionamiento: ±0,15 mm de posicionamiento y ±0,2 mm de colocación son el estándar actual; a medida que aumentan los recuentos de busbar y los dedos se vuelven más finos, la precisión es lo que mantiene la cinta sobre los pads a velocidad.
Otra especificación que vale la pena exigir: cuántos kits de células completos vienen con la máquina y cuánto cuesta un segundo kit. Si planeas trabajar con más de un formato de célula — y la mayoría de las líneas acaban haciéndolo — el cambio de formato depende de kits de repuesto y recetas almacenadas.
4. La soldadura por IR ganó — confírmalo y sigue adelante
Los catálogos antiguos enumeran infrarrojos, aire caliente, láser e inducción uno al lado del otro como si la elección siguiera abierta. No lo está. Los infrarrojos son el estándar de producción en masa — sin contacto, maduros, con control de temperatura por zonas independientes — mientras que el aire caliente ha abandonado efectivamente las líneas nuevas: calentamiento desigual, ciclos lentos y choque térmico que las obleas finas no pueden soportar. El láser y la inducción sobreviven en aplicaciones de nicho con costes de equipo que la economía rara vez justifica para el ensamblaje de módulos. La decisión que realmente importa en 2026 no es el método de calentamiento, sino si la plataforma IR puede actualizarse a 0BB más adelante.
5. La verdadera pregunta de 2026: formatos de busbar y 0BB
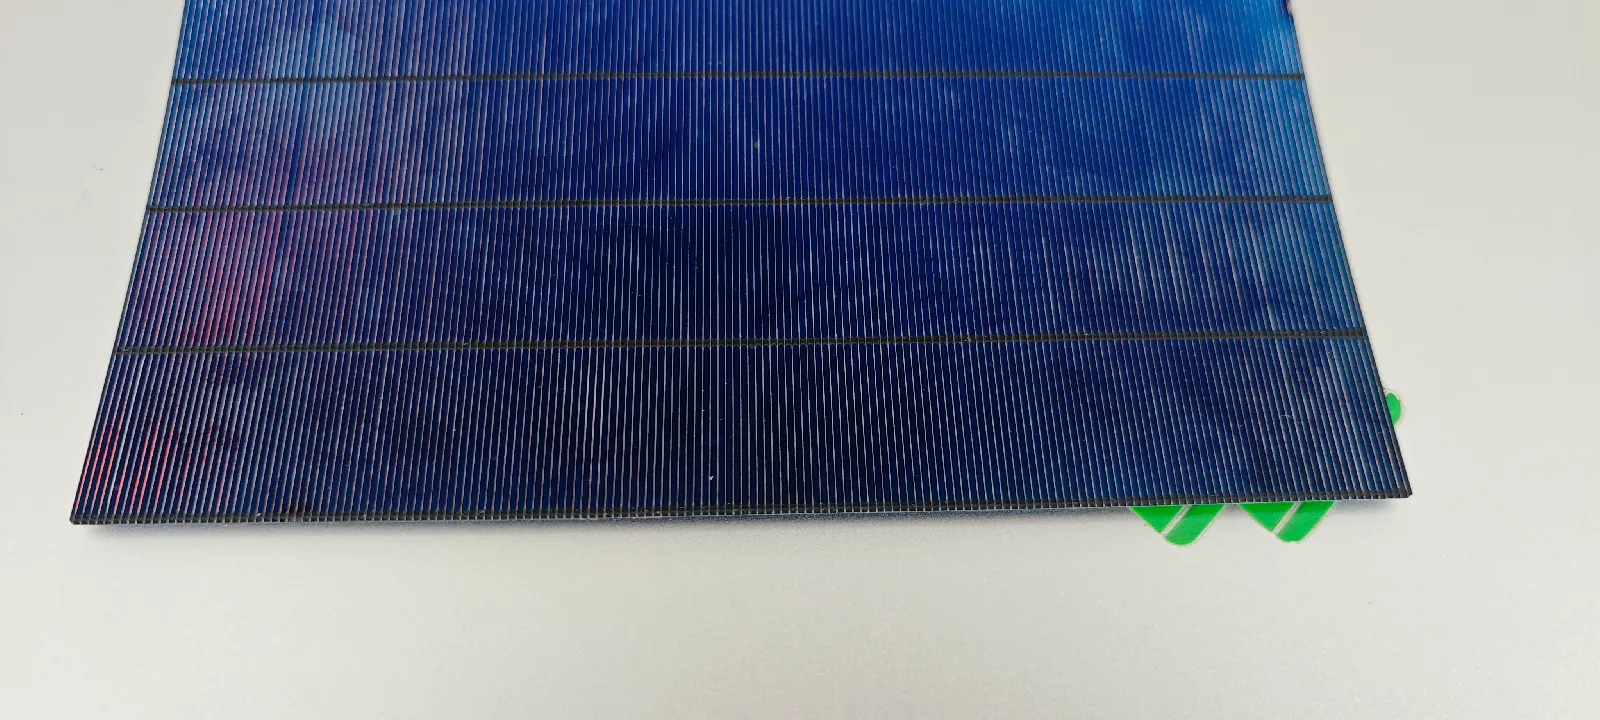
El desarrollo de las stringers en los últimos cinco años es una sola historia: los busbars pasaron de muchos a ninguno. MBB (multi-busbar) dio paso a SMBB (15–25BB), y la industria ahora avanza hacia 0BB — hilos redondos finos soldados directamente sobre los fingers, ahorrando pasta de plata, reduciendo el sombreado y aumentando la potencia. Las previsiones del sector sitúan 0BB cerca del 90% de penetración para 2026, lo que significa que una máquina comprada hoy que no pueda procesar 0BB corre el riesgo de quedar obsoleta en dos años. Una máquina estándar cubre PERC y TOPCon en 3–20BB de forma nativa; 0BB es un proceso adicional, y las cuatro rutas difieren lo suficiente como para cambiar su decisión de compra:
| Ruta 0BB | Cómo une | Compromiso |
|---|---|---|
| Soldadura + pegamento | El IR fija el hilo, el pegamento termoestable refuerza | La más económica en producción en masa; exige alta precisión en la dosificación de pegamento — la vía de actualización natural para una stringer IR |
| Film | El film polímero sujeta los hilos, une durante el laminado | La mayor compatibilidad con tipos de célula (TOPCon/HJT/BC) y alta fiabilidad; el film añade coste |
| Dosificación de pegamento | Dosificar, guiar el hilo, curar | Equipo simple y estable; coste extra de pegamento y posible sombra EL bajo el hilo |
| SmartWire | Film compuesto + rejilla de hilos | Ruta consolidada; protegida por patente hasta 2034 con alto coste de film |
Elija según la hoja de ruta de sus células, no según el coste actual. Si trabaja con TOPCon y espera mantenerse en ella, la soldadura más pegamento es lo más económico de operar y se apoya en la plataforma IR que ya compró. Si BC o HJT están en sus planes, la mayor compatibilidad del film merece su coste por módulo, y la máquina debe pedirse preparada para ello en lugar de convertirse después.
6. Compatibilidad de células: una máquina, cuatro familias de células
| Tipo de célula | Requisito de stringing | Enfoque convencional |
|---|---|---|
| PERC | Madura, sensible al coste | IR estándar, MBB/SMBB |
| TOPCon | Tipo N, SMBB en transición a 0BB | IR estándar / 0BB soldadura+pegamento |
| HJT | Sensible a baja temperatura, oblea fina | IR de baja temperatura / 0BB film o pegamento |
| BC (IBC/ABC/HPBC) | Contacto posterior, sin busbar frontal | Configuración de stringer compatible con BC — confírmelo antes de cotizar cualquier otra cosa |
Si su plan de negocio incluye trabajo de tolling — procesar los formatos de célula de varios clientes en una sola línea — la compatibilidad vale más que el rendimiento máximo. Los kits de cambio rápido de célula más una receta validada y almacenada por formato permiten que una máquina cambie entre rutas en una ventana de cambio medida en minutos; una máquina sin esa flexibilidad limita su lista de clientes a una sola ruta tecnológica.
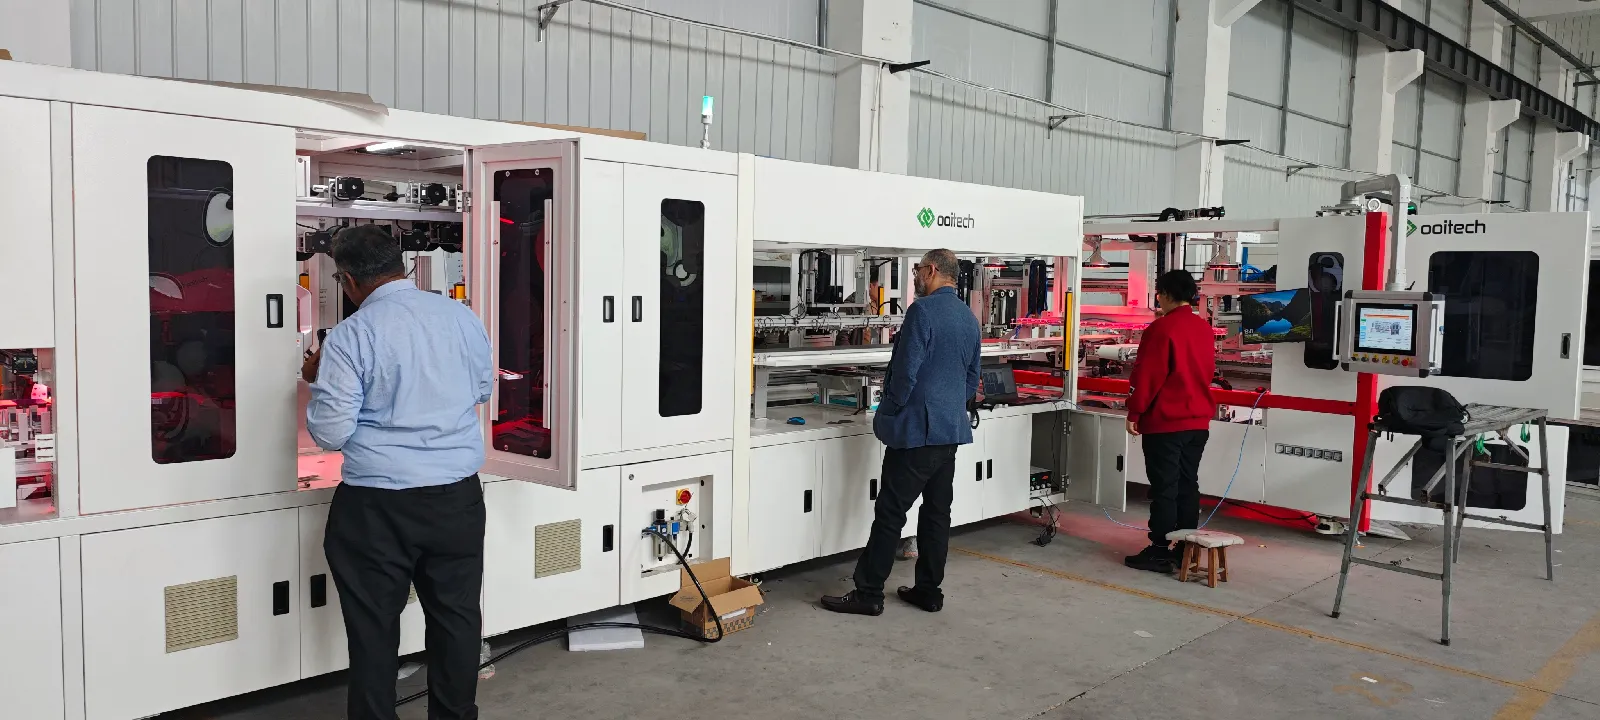
El contacto posterior es el único caso en el que cambia la geometría de la encintadora en lugar de su receta. La unión se desplaza a la parte trasera, por lo que la alineación se convierte en un problema de cámara, la cinta debe fijarse antes de soldarse y el calentador trabaja desde la cara posterior. Esa configuración es lo que es una stringer de tabbing para células BC y conviene verificar una especificación frente a los requisitos de la tabla anterior en lugar de frente a una lista de formatos de celda.
7. Cuánto cuesta un tabber y stringer, y qué mueve el precioBandas de precio FOB China típicas por clase de máquina: máquinas de entrada alrededor de $60k–70k, la clase caballo de batalla de 2.400 células/hora $120k–140k, y máquinas de alta velocidad clase ATW de 6.800 células/hora $380k–430k. Dentro de una misma clase, la diferencia entre dos cotizaciones suele provenir de cuatro elementos: EL en línea incluido o no (y con cuántas cámaras), manipulación de células robótica frente a mecánica, el número de kits de célula y recetas almacenadas incluidos, y cuánto de la puesta en marcha y la formación está incluido en el precio. Cuando una cotización para la "misma" clase está un 30% por debajo de la banda, uno de esos cuatro ha desaparecido discretamente de la hoja.
Divulgación, ya que lo notará de todos modos: Ooitech vende stringers — nuestra SS-1500B es la máquina de clase de entrada, y la SS-2500 es el caballo de batalla en cada línea que enviamos. Una de las nuestras cubre células de 166–210 mm, 3–20BB, cinta de 0,35–1,0 mm de ancho, con posicionamiento de ±0,15 mm, rotura ≤0,2% y tres cámaras EL en línea; las configuraciones compatibles con BC y las actualizaciones 0BB de pegamento/film se cotizan por proyecto. Use las bandas anteriores contra cualquier proveedor, incluidos nosotros.
8. Cuando las cosas se desvían: tres defectos de fábricas reales
La mayoría de las preguntas sobre stringers que llegan a nuestro canal de soporte no son fallos de hardware. Son desviaciones de configuración, y las mismas tres siguen apareciendo. Hilos que quedan fuera de las almohadillas de soldadura, normalmente en el mismo borde de la cadena: revise primero la alimentación de la cinta — asentamiento de los rollos, plano de la cinta nivelado con el cortador, altura de solape del cortador — antes de tocar la temperatura. Uniones ennegrecidas o sin mojar en el borde de la cadena mientras el centro suelda bien: eso es una cuestión de perfil de zona de calentamiento, no de célula; la disposición de las zonas necesita reequilibrarse para el formato que hay en la máquina. Deriva de receta tras un cambio de célula: cada formato de célula — una TOPCon cortada por la mitad se comporta de forma distinta a una PERC 182 — quiere su propia receta de calentamiento validada, y el hábito más útil es almacenar recetas por formato en lugar de ajustar un único valor compartido. Los operarios que aprenden ese hábito en la primera semana dejan de perder fines de semana por ello en el sexto mes.
Esa es también la respuesta honesta a "cuánto falta para alcanzar el rendimiento nominal": la máquina es capaz desde el primer día de la puesta en marcha; la biblioteca de recetas y el ojo del operario tardan de dos a tres meses en construirse. Compre la máquina a quien siga siendo localizable durante ese periodo. Cómo verificarlo antes de pagar un depósito se expone en evaluación de un fabricante de máquinas tabber stringer.
FAQ — Máquina tabber y stringer
¿Cuánto cuesta una máquina tabber y stringer?
Bandas FOB China típicas: $60k–70k para una máquina de entrada, $120k–140k para la clase caballo de batalla de 2.400 células/hora, $380k–430k para unidades de alta velocidad clase ATW. El EL en línea, la manipulación robótica, los kits de célula de repuesto y el alcance de la puesta en marcha mueven una cotización dentro de su banda.
¿Qué significa realmente el número de rendimiento de una stringer?
Células por hora, medidas en el formato nominal de la máquina. Dos stringers de clase de entrada a ~1.200 células/h alimentan aproximadamente una línea semiautomática de 16 paneles por hora; una máquina de 2.400 células/h sustenta una línea de 20–60 MW; las máquinas de 6.800 células/h aparecen en múltiplos en líneas de 150–600 MW. Compruebe siempre el rendimiento contra el ciclo de su laminadora, no de forma aislada.
¿Puede una sola stringer procesar células PERC, TOPCon, HJT y BC?
PERC y TOPCon, sí, en una sola máquina estándar con recetas por formato y kits de celdas. HJT necesita una configuración de baja temperatura, y los formatos BC necesitan un stringer compatible con BC. Si el volumen de BC o HJT está en su plan, confirme esa compatibilidad antes de comparar cualquier otra especificación.
¿Qué tasa de rotura debería prometer la hoja de especificaciones?
≤0.2% en celdas de grado A para máquinas de generación actual — la misma cifra en las clases de entrada y de trabajo. Cualquier valor más laxo le costará desperdicio para siempre; cualquier valor drásticamente más estricto merece una pregunta de verificación sobre las condiciones de prueba.
¿Por qué los hilos de cinta no aciertan en los pads de soldadura?
Casi siempre es la configuración de alimentación de la cinta, no la celda: rollos mal asentados, el plano de la cinta no nivelado con el cortador, o solapamiento del cortador a la altura incorrecta. Corrija primero la trayectoria de alimentación; solo después revise los ajustes de la zona de calentamiento.
¿Sigue valiendo la pena considerar el stringing por aire caliente?
No, para líneas nuevas. El calentamiento desigual, los tiempos de ciclo lentos y el choque térmico en obleas delgadas han sacado el aire caliente de la producción en masa. Elija una plataforma IR y dedique el tiempo de decisión a su ruta de actualización a 0BB.
¿El stringer necesita EL en línea?
Sí. El stringing es el primer proceso irreversible, y la EL en línea es la única comprobación que detecta microgrietas y cintas desalineadas antes de que el laminado las encierre dentro del módulo. Omitirla para ahorrar costos convierte un precio de máquina visible en un costo de desperdicio invisible.
¿Qué es 0BB y mi máquina lo necesita?
Cero busbar: hilos soldados directamente sobre los fingers, ahorrando pasta de plata y reduciendo el sombreado. Las previsiones del sector sitúan su penetración cerca del 90% para 2026, así que una máquina comprada hoy debería al menos aceptar una actualización de pegamento o film más adelante — una plataforma IR con capacidad de soldadura+pegamento es la ruta más natural.
Las especificaciones hacen referencia a datos de máquinas Ooitech; los rangos de precios reflejan rangos típicos del mercado FOB China y varían con la configuración — confirme una cotización actual antes de presupuestar.
Relacionado: Qué hace una cinta fotovoltaica: tres funciones, una compensación explica qué hace la cinta una vez que se ha formado la cadena.
Relacionado: 0BB en células de contacto posterior: ganancias y límites de rendimiento cubre los requisitos del lado de la máquina cuando aumenta el número de hilos y cada hilo se vuelve más fino.
Relacionado: Tecnología de celda 0BB: qué cambia al eliminar el busbar establece lo que una máquina tiene que mantener cuando la cinta se convierte en veinte hilos muy finos.
Relacionado: Bordes cortados con láser en TOPCon: pasivando la sección transversal está en la superficie de corte en lugar de la unión: qué hace eléctricamente la pared de la ranura una vez que se separa el cuarto.
Relacionado: Cómo se fabrica la cinta fotovoltaica: trefilado, recocido y estañado explica cómo el manejo de un stringer convierte la consistencia de la cinta en rendimiento de línea.
Relacionado: Eficiencia del módulo frente a potencia: por qué 740 W puede clasificarse por debajo de 675 W es donde una tolerancia de colocación más ajustada se convierte en rendimiento de línea.
Relacionado: Cómo se fabrica un panel solar: cada paso y cada control es donde la distinción entre colocación y soldadura importa más.
Relacionado: MC4 o compatible con MC4: qué significa el nombre del conector se engarza en los terminales que salen del string.
Relacionado: Mecanismos de la encadenadora de células solares: una guía zona por zona. Si desea la vista a nivel de pieza detrás de esas estaciones, este recorre las seis zonas.
Relacionado: Cinta plana vs redonda: por qué las células BC rompen la regla — cómo la sección transversal de la cinta cambia la máquina que necesita.
Relacionado: Células híbridas de contacto BC: lo que el 28% aún tiene que demostrar — qué provoca un límite de 200 C en la máquina que la ensarta.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: