La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Por qué las células solares BC son más propensas al arqueamiento y la deformación
Índice
Respuesta rápida: Las células de contacto posterior son más propensas al arqueo y la deformación que las células de contacto frontal porque ambos contactos de polaridad se sitúan en la parte posterior, por lo que el volumen de metalización posterior y la tensión que introduce están desequilibrados respecto a la parte frontal. Cuando la célula se enfría tras el proceso de cocción, el metal posterior se contrae contra una cara frontal sin metalizar, y el resultado es una curvatura que puede medirse en fracciones de milímetro a lo largo de una célula de 182 mm o 105 mm. Las temperaturas de procesamiento implicadas — alrededor de 110 °C en etapas posteriores frente a una referencia ambiente cercana a 22 °C — determinan cuánta contracción diferencial se acumula. El arqueo es importante porque una célula deformada no se asienta plana sobre la ensambladora ni en el laminado, lo que produce errores de posicionamiento, espesor desigual del encapsulante tras la laminación y, en el peor de los casos, microgrietas en la unión.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Arqueo y deformación de células solares BC
En la intensa competencia entre las rutas tecnológicas fotovoltaicas, las células solares BC, o de contacto posterior, destacan por su diseño eficiente y visualmente limpio. Al no tener líneas de rejilla metálica en la superficie frontal, las células BC se han convertido en una de las direcciones tecnológicas más seguidas de la industria.
Sin embargo, detrás de esa apariencia limpia se esconde un difícil problema de fabricación: las células BC son naturalmente más propensas a arquearse y deformarse.
Como han señalado los especialistas de la industria, todos los electrodos están situados en la cara posterior, por lo que la célula es inherentemente propensa a la deformación. Durante el ensamblaje del módulo, se añaden continuamente más materiales a la parte posterior, incluidos adhesivo aislante, cinta de soldaduras y pasta de soldadura. A medida que se acumulan estas capas, el problema de la deformación puede volverse cada vez más grave.
Entonces, ¿por qué las células BC son más susceptibles al arqueo y la deformación que las células solares convencionales?
1. La asimetría estructural crea un riesgo de deformación inherente
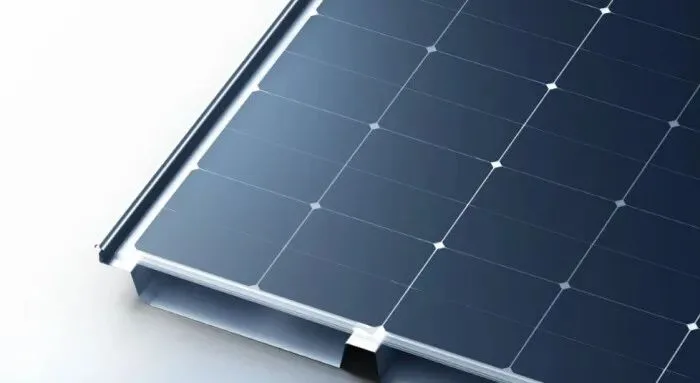
La característica más distintiva de una célula BC es que tanto los electrodos positivos como los negativos se colocan en la superficie posterior. No hay líneas de rejilla metálica en la parte frontal. Este diseño mejora la absorción de luz, pero también introduce una debilidad estructural inherente.
Las investigaciones indican que las células BC muestran una deformación significativamente mayor que las TOPCon células con electrodos distribuidos por las superficies frontal y posterior. Con estructuras posteriores similares, las líneas de rejilla frontales pueden compensar en parte la deformación causada por la contracción en la parte posterior.
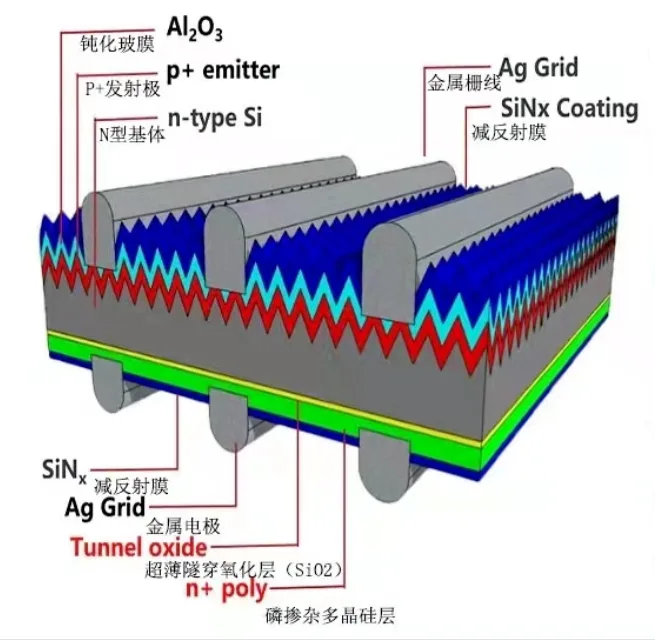
Las células BC no tienen estas líneas de rejilla frontales. El desequilibrio de tensiones resultante entre las superficies frontal y posterior hace más probable la deformación cilíndrica durante la fabricación y el uso.
Esta asimetría estructural es esencialmente el resultado de una tensión desigual. Es similar a la forma en que un girasol se inclina hacia la luz solar debido a las diferentes tasas de crecimiento en sus lados sombreado e iluminado. En una célula BC, la tensión de contracción generada por las múltiples capas posteriores es mucho mayor que la tensión en la parte frontal, lo que naturalmente hace que la oblea se doble.
2. Incompatibilidad de expansión térmica entre los materiales de la cara posterior
Deben aplicarse varias capas funcionales en la parte posterior de una célula BC. Además de los electrodos metálicos convencionales, estas pueden incluir materiales aislantes, pasta de soldadura y cintas de soldadura. Las diferencias en los coeficientes de expansión térmica entre estos materiales son un factor principal de la deformación.
La diferencia de expansión entre el metal y el silicio es particularmente significativa. La plata tiene un coeficiente de expansión térmica aproximadamente siete veces mayor que el del silicio. Durante la fabricación de la célula, esta diferencia puede generar una tensión térmica sustancial entre la metalización de plata y el sustrato de silicio. La deformación puede volverse aún más grave después de imprimir la pasta de soldadura.
Los materiales aislantes también desempeñan un papel importante. Se requiere aislamiento para separar los electrodos positivo y negativo en la superficie posterior, pero el coeficiente de expansión térmica del material aislante difiere del de la oblea de silicio. Si el área de contacto entre el aislamiento y la célula es demasiado grande, aumenta el consumo de material y también aumenta la tensión causada por la incompatibilidad de expansión térmica. Esto puede intensificar la deformación de la célula y provocar riesgos de proceso como la rotura de células y que las células se peguen o se superpongan durante la manipulación.
3. La soldadura de una sola cara produce una tensión mecánica desequilibrada
Los módulos BC suelen utilizar soldadura de una sola cara, con todas las cintas de soldadura concentradas en la superficie posterior. Esto es fundamentalmente diferente de la soldadura convencional de doble cara.
Por ejemplo, cuando se adhieren 21 cintas de soldadura a una célula de 182 mm × 105 mm, se produce una deformación significativa a medida que la temperatura desciende de 110 °C a 22 °C. Esto ocurre independientemente de si el grosor de la célula es de 0,13 mm, 0,15 mm o 0,18 mm.
La deformación proviene principalmente de la tensión térmica desigual generada durante la soldadura. Es un problema estructural inherente asociado con la interconexión de una sola cara utilizada para las células BC.
Más preocupante aún es que aumentar el grosor de la célula no resuelve el problema de manera efectiva. Los resultados de la simulación muestran que la soldadura de una sola cara puede producir una deformación de hasta 4,9 mm. Incluso cuando el grosor de la célula se aumenta a 0,18 mm, la deformación disminuye solo alrededor del 18 %. En las mismas condiciones, la deformación máxima causada por la soldadura de doble cara es de solo 0,07 mm.
| Condición de soldadura | Condición de la célula o del proceso | Comportamiento de deformación reportado |
|---|---|---|
| Soldadura de una sola cara | Célula de 182 mm × 105 mm con 21 cintas | Deformación significativa durante el enfriamiento de 110 °C a 22 °C |
| Soldadura de una sola cara | Grosor de célula de 0,13 mm, 0,15 mm o 0,18 mm | La deformación sigue siendo significativa en los tres grosores |
| Soldadura de una sola cara | Resultado de la simulación | La deformación puede alcanzar 4,9 mm |
| Soldadura de una sola cara | Grosor aumentado a 0,18 mm | La deformación se reduce solo alrededor del 18 % |
| Soldadura de doble cara | Mismas condiciones de comparación | La deformación máxima es de aproximadamente 0,07 mm |
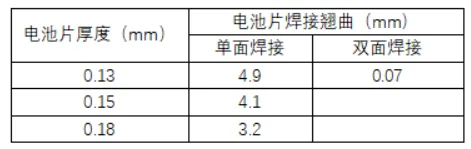
Esto significa que lograr el nivel de alabeo de la soldadura de doble cara únicamente mediante el engrosamiento de la oblea requeriría un grosor muy superior a 0,18 mm. Eso aumentaría sustancialmente el consumo de silicio y los costos de material.
El problema también puede continuar en la laminación. El alabeo asimétrico causado por la soldadura de una sola cara puede comprimir el encapsulante alrededor de los bordes de la célula y la zona central. El encapsulante puede volverse más delgado o incluso perforarse, creando puntos de concentración de tensión locales que amenazan la integridad estructural y la fiabilidad del módulo a largo plazo.
4. Las células más delgadas y más grandes amplifican el problema
La industria fotovoltaica sigue buscando obleas más delgadas para reducir los costos de silicio y formatos de célula más grandes para aumentar la potencia del módulo. Ambas tendencias pueden agravar el alabeo de las células BC. Las investigaciones muestran que reducir el grosor de la célula y aumentar el tamaño de la célula incrementan significativamente la deformación.
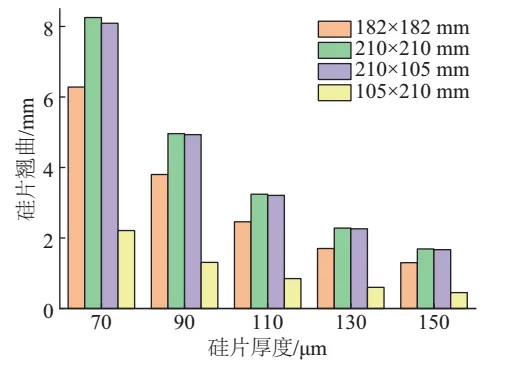
Para una célula de 210 mm × 210 mm, reducir el grosor de 150 μm a 70 μm aumenta el alabeo reportado de 1,69 mm a 8,25 mm, casi un aumento de cinco veces.
| Tamaño de celda | Grosor de célula | Alabeo reportado |
|---|---|---|
| 210 mm × 210 mm | 150 μm | 1,69 mm |
| 210 mm × 210 mm | 70 μm | 8,25 mm |
Estas cifras muestran claramente el desafío que crea el adelgazamiento de la oblea. Para una industria que busca tanto mayor eficiencia como menores costos, controlar el alabeo mientras se reduce el grosor del silicio se ha convertido en una barrera técnica que debe abordarse.
6. Estrategias de mitigación de la industria y perspectivas
La industria ya está explorando varias formas de gestionar el alabeo de las células BC. Los enfoques comunes incluyen:
Diseños de módulos de media célula: Las dimensiones de célula más pequeñas pueden reducir la altura de combado absoluta.
Materiales y anchos de líneas de rejilla optimizados: Ajustar las estructuras de metalización puede ayudar a gestionar la tensión en la cara posterior.
Soldadura a baja temperatura: Las temperaturas de proceso más bajas pueden reducir la tensión térmica durante la interconexión.
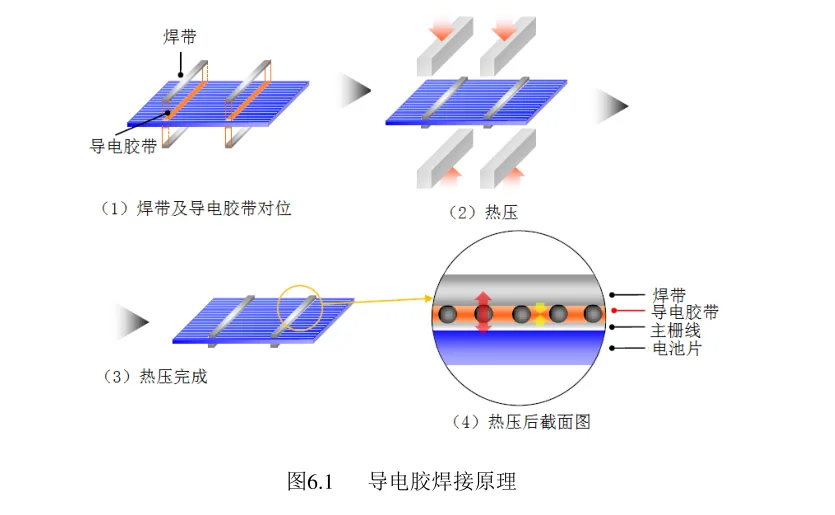
Prensado en caliente con adhesivo conductor: Esto proporciona una alternativa a los procesos convencionales de soldadura a alta temperatura.
Mecanismos de corrección con bloques de presión curvos: Se pueden integrar estructuras de corrección especiales en los equipos de tabber y stringer para controlar la forma de la célula durante el procesamiento.
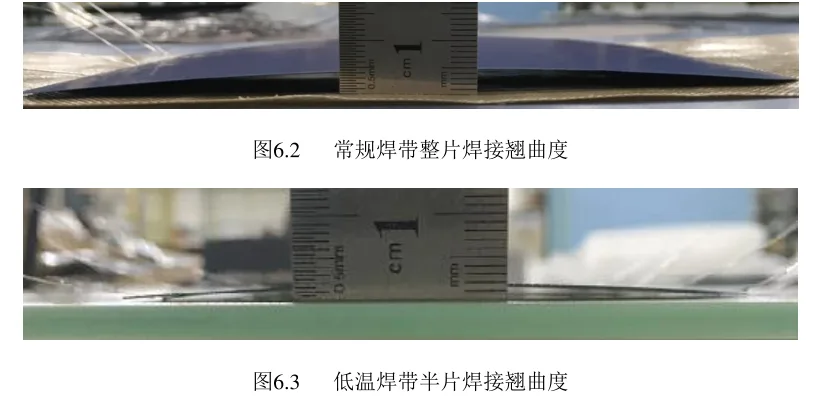
Interconexión de cinta de soldadura a baja temperatura
Referencias
Dong Peng, Investigación sobre procesos de células solares de contacto posterior de tipo N de alta eficiencia
MeCan Solar, Comportamiento de alabeo y optimización de la estructura de líneas de rejilla de células BC delgadas de formato grande
Solar and Energy Storage Review, La apariencia atractiva de la soldadura de una sola cara no puede ocultar el alabeo y sus riesgos relacionados
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
El control del alabeo debe tratarse como un problema completo del proceso del módulo, no solo como un problema del grosor de la célula. La temperatura de soldadura, la disposición de las cintas, el control de la presión, la manipulación y la laminación deben ajustarse conjuntamente, especialmente cuando se utilizan células BC delgadas y de formato grande. Una pequeña deformación que quede sin control en la etapa de interconexión puede convertirse en un problema de rendimiento o fiabilidad más adelante en la línea de producción.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: