¿Qué Máquinas Se Utilizan para Fabricar Paneles Solares?
Tabla de contenidos
¿Qué Máquinas Se Utilizan para Fabricar Paneles Solares?
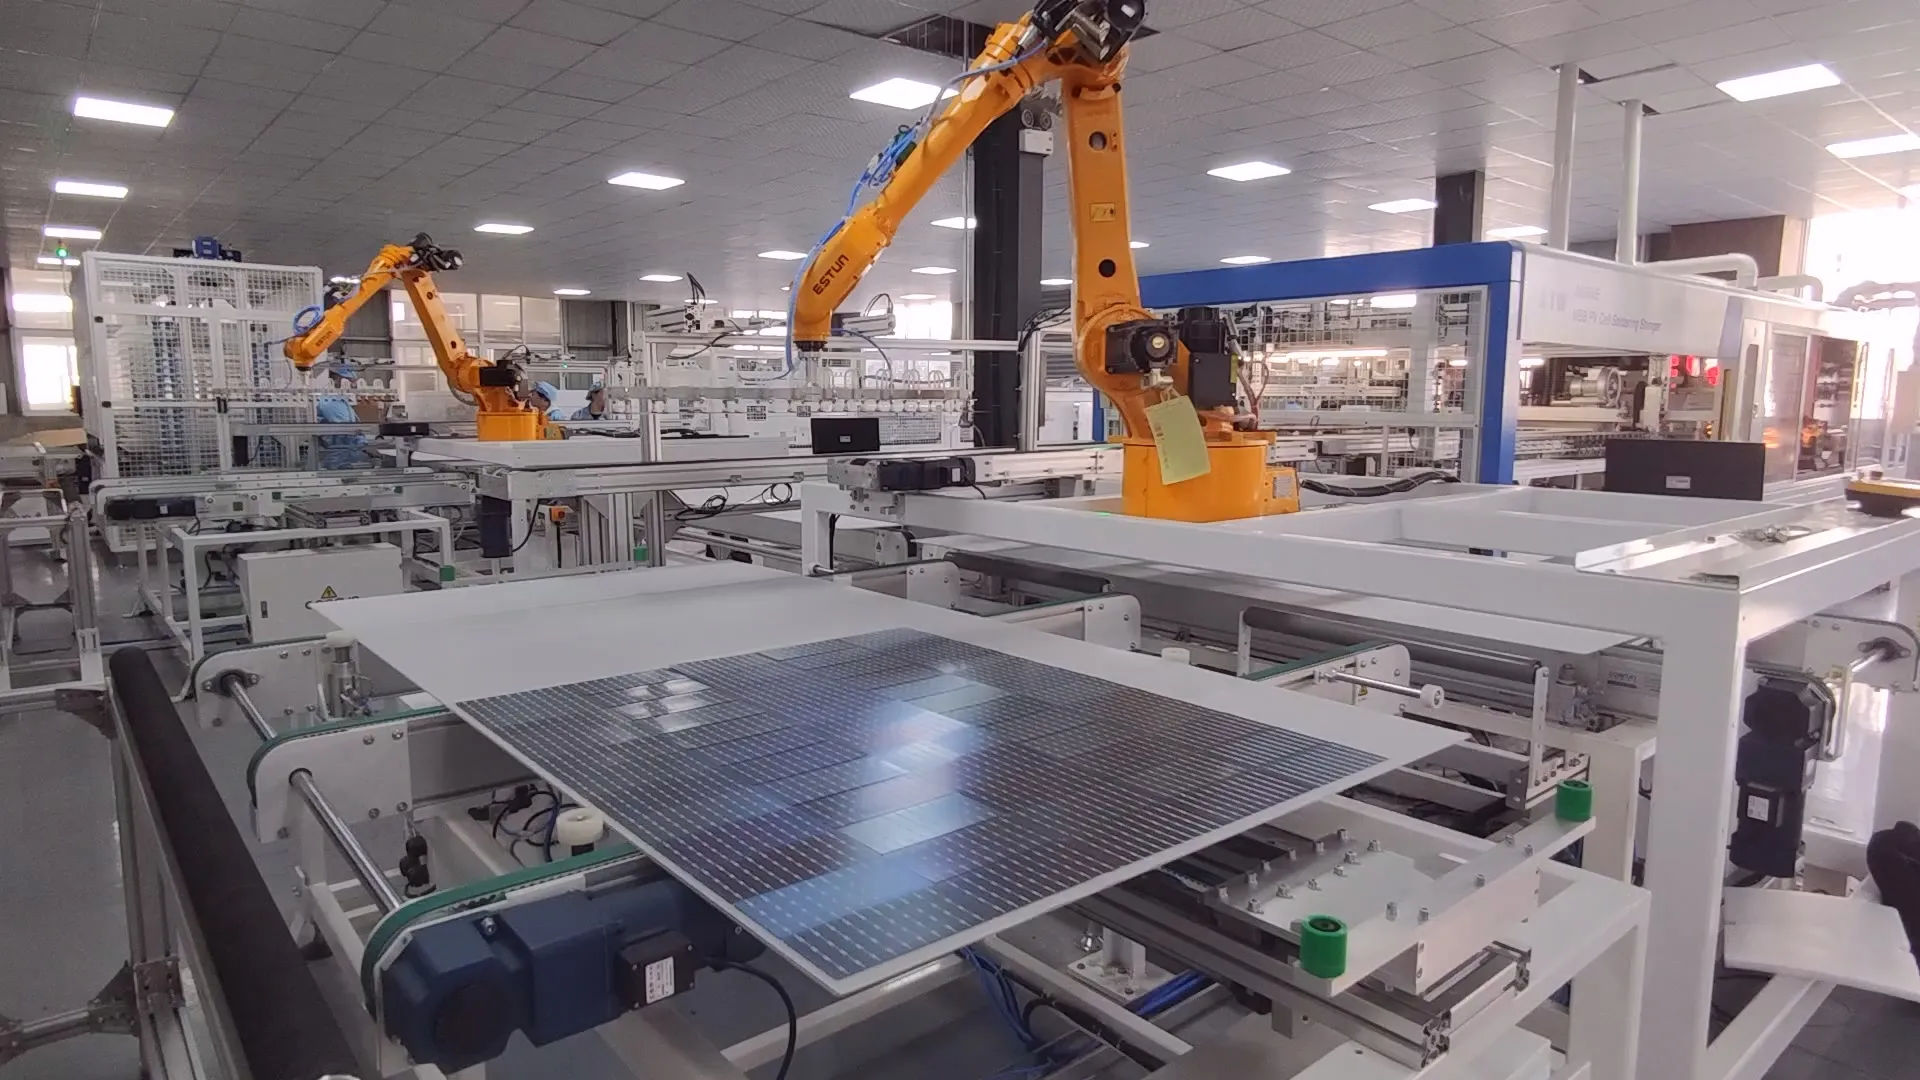
Al entrar en una fábrica de paneles solares, no verá una máquina gigante que convierta materias primas en paneles terminados. Lo que realmente ve es una línea de producción conectada, donde cada máquina maneja una parte específica del trabajo: cortar células, soldarlas en strings, organizar los strings, laminar el módulo, instalar el marco y finalmente probar el panel terminado.
Suena bastante simple en papel. En la producción real, cada proceso afecta al siguiente. Un pequeño error de posicionamiento durante el layup puede convertirse en una burbuja o defecto de alineación después de la laminación. Una mala soldadura puede verse bien a simple vista, pero aparecer como un área oscura durante la inspección EL.
Por eso, una buena línea de producción de paneles solares debe operar como un sistema equilibrado, no como una colección aleatoria de máquinas.
Antes de ver el equipo, hay una distinción importante.
Este artículo trata sobre una línea de producción de módulos solares—una fábrica que compra células solares terminadas y las ensambla en paneles solares. Fabricar células solares a partir de obleas de silicio es un proceso diferente que involucra equipos químicos húmedos, hornos de difusión, sistemas PECVD o ALD, impresoras de pantalla, hornos de cocción y otras máquinas especializadas.
Entonces, ¿qué máquinas se utilizan para fabricar un panel solar terminado?
1. Probador de células solares y máquina de clasificación
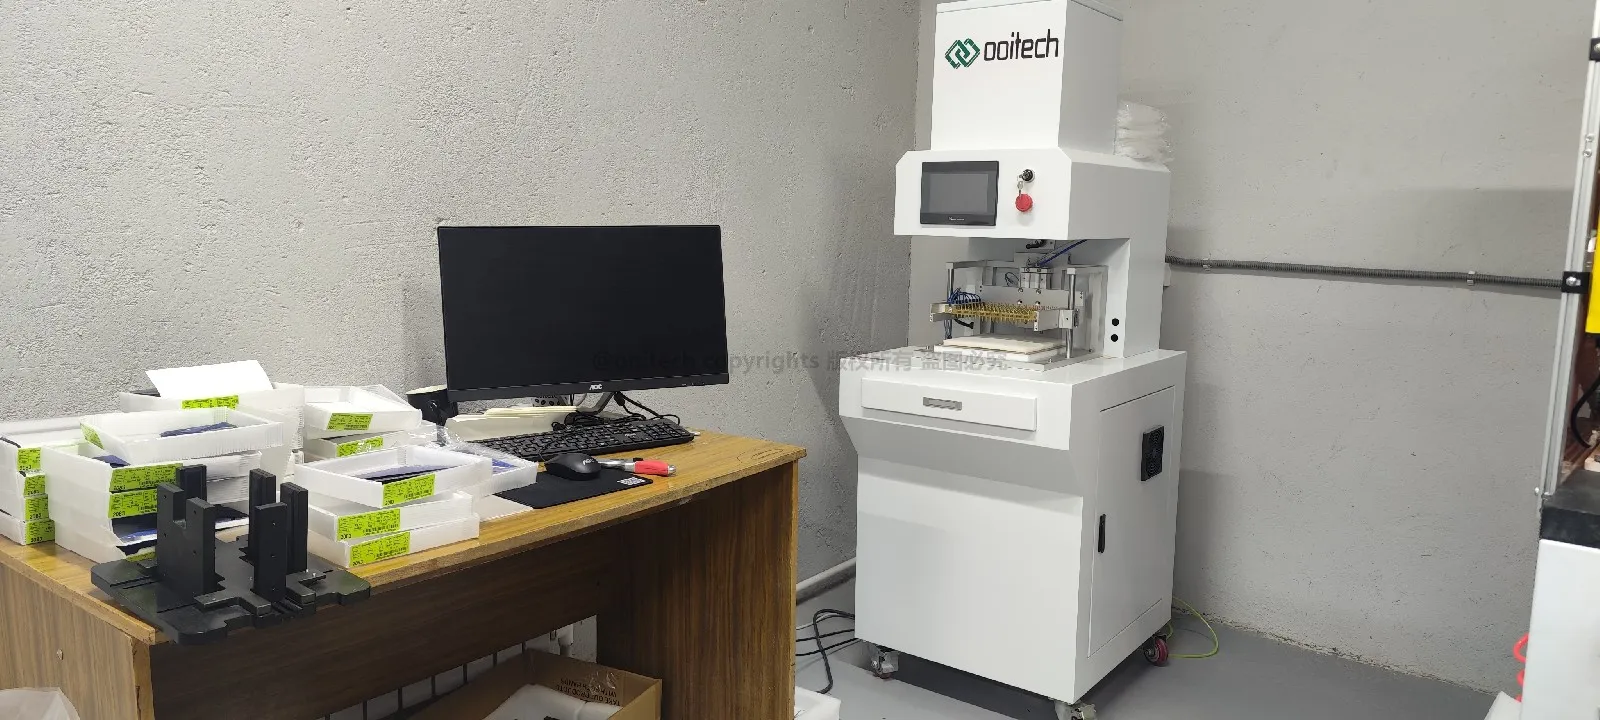
Las células solares del mismo lote de producción no siempre son eléctricamente idénticas. Su corriente, voltaje y potencia máxima pueden variar ligeramente. Si se conectan células con características eléctricas significativamente diferentes en el mismo string, la célula de menor rendimiento puede limitar la salida de todo el string.
Un probador de células solares mide parámetros como:
Voltaje de circuito abierto
Corriente de cortocircuito
Potencia máxima
Eficiencia de la célula
Características de la curva I-V
El sistema de clasificación luego agrupa las celdas con rendimiento similar.
Algunas líneas de producción también utilizan inspección óptica automática o inspección EL a nivel de celda para identificar bordes astillados, grietas ocultas, contaminación y áreas eléctricamente inactivas antes de que las celdas entren al proceso de interconexión.
Puede parecer un paso pequeño, pero una clasificación precisa ayuda a reducir el desajuste eléctrico y mejora la consistencia de los módulos terminados.
2. Máquina de corte por láser de celdas solares
La mayoría de los módulos solares modernos utilizan celdas de medio corte. Los módulos tipo shingled y otros diseños especiales pueden usar secciones de celda aún más pequeñas. En estos casos, las celdas solares de tamaño completo deben dividirse antes del interconectado.
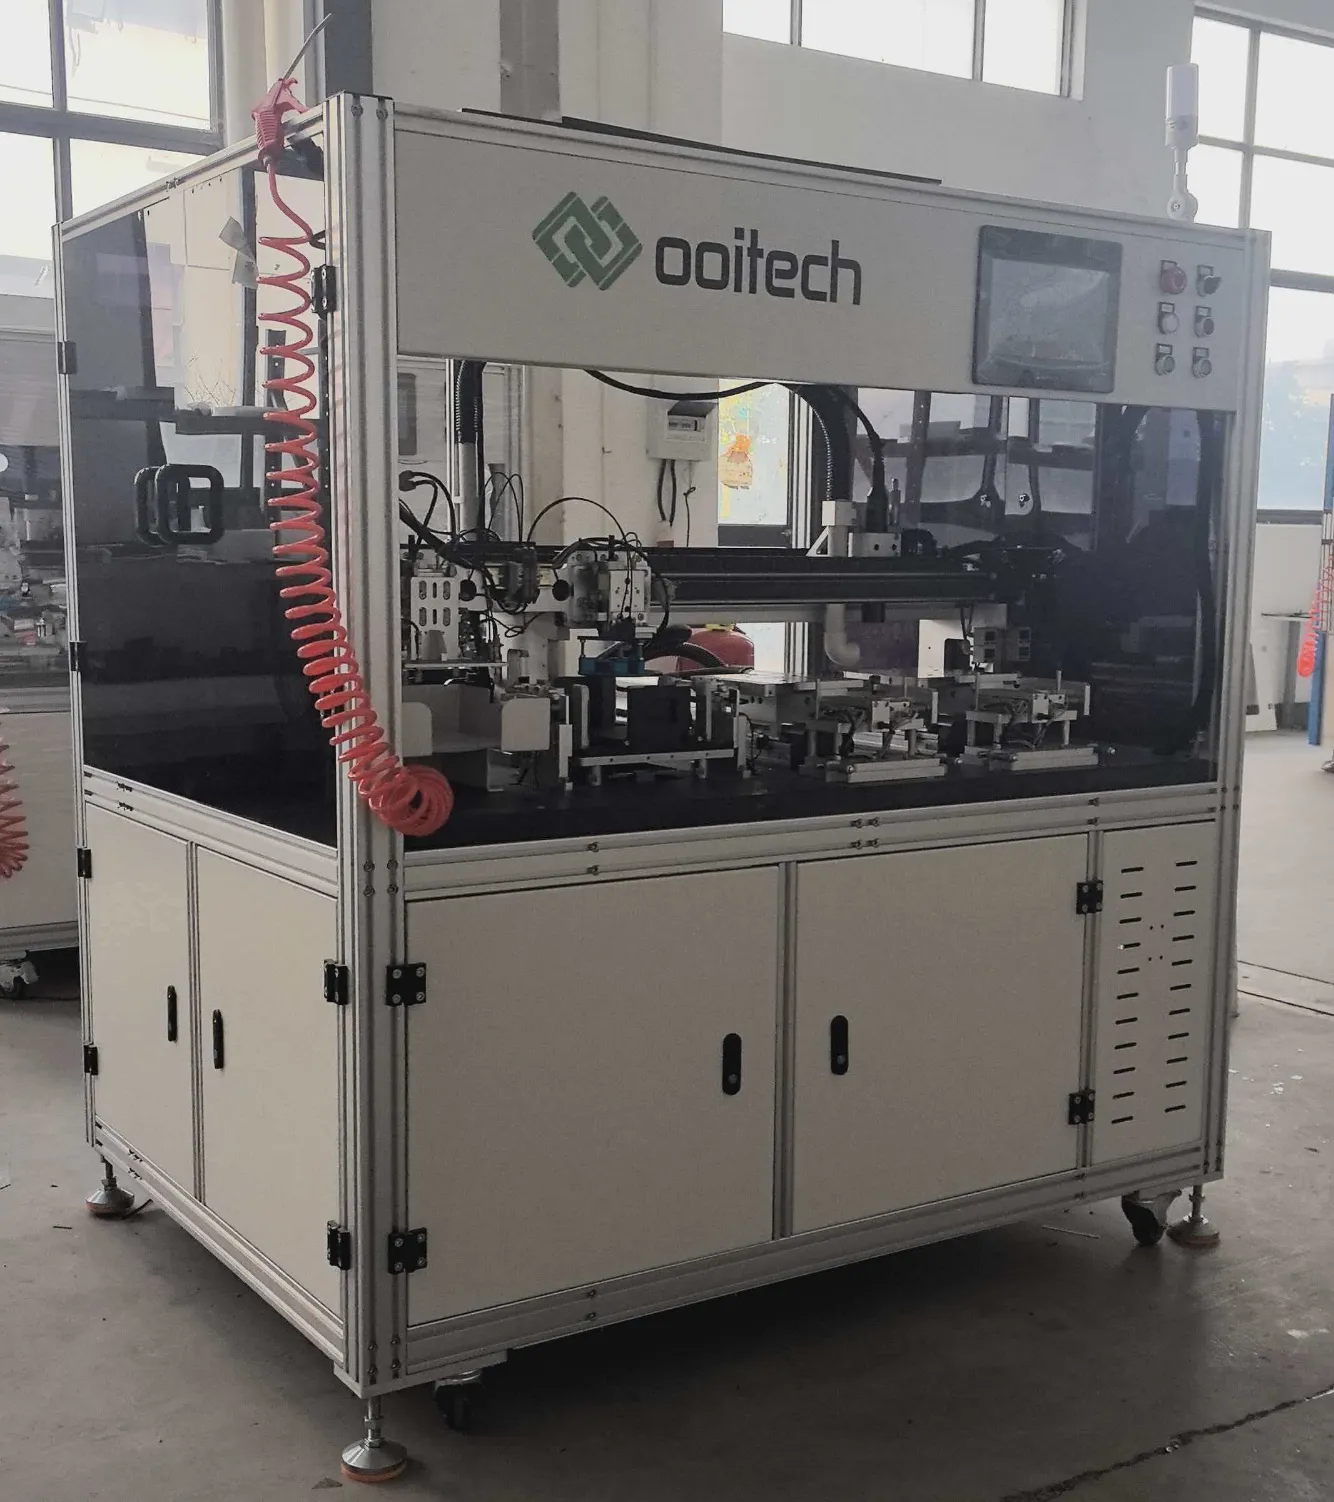
Una máquina de corte por láser de celdas solares traza y separa las celdas con alta precisión. Dependiendo del diseño del módulo, puede cortar las celdas en mitades, tercios o piezas más pequeñas.
Se utilizan dos métodos de corte comunes:
Trazado láser convencional seguido de rotura mecánica
Corte láser no destructivo diseñado para reducir el estrés mecánico y térmico
El corte no destructivo se está volviendo más importante a medida que las celdas se vuelven más delgadas y grandes. Las microgrietas creadas durante el corte pueden expandirse durante el interconectado, el laminado, el transporte o la operación exterior a largo plazo.
Si una fábrica produce solo módulos de celda completa, puede que no sea necesaria una máquina de corte por láser. Sin embargo, para la producción de módulos de medio corte y shingled, es una parte central de la línea.
3. Máquina tabber stringer
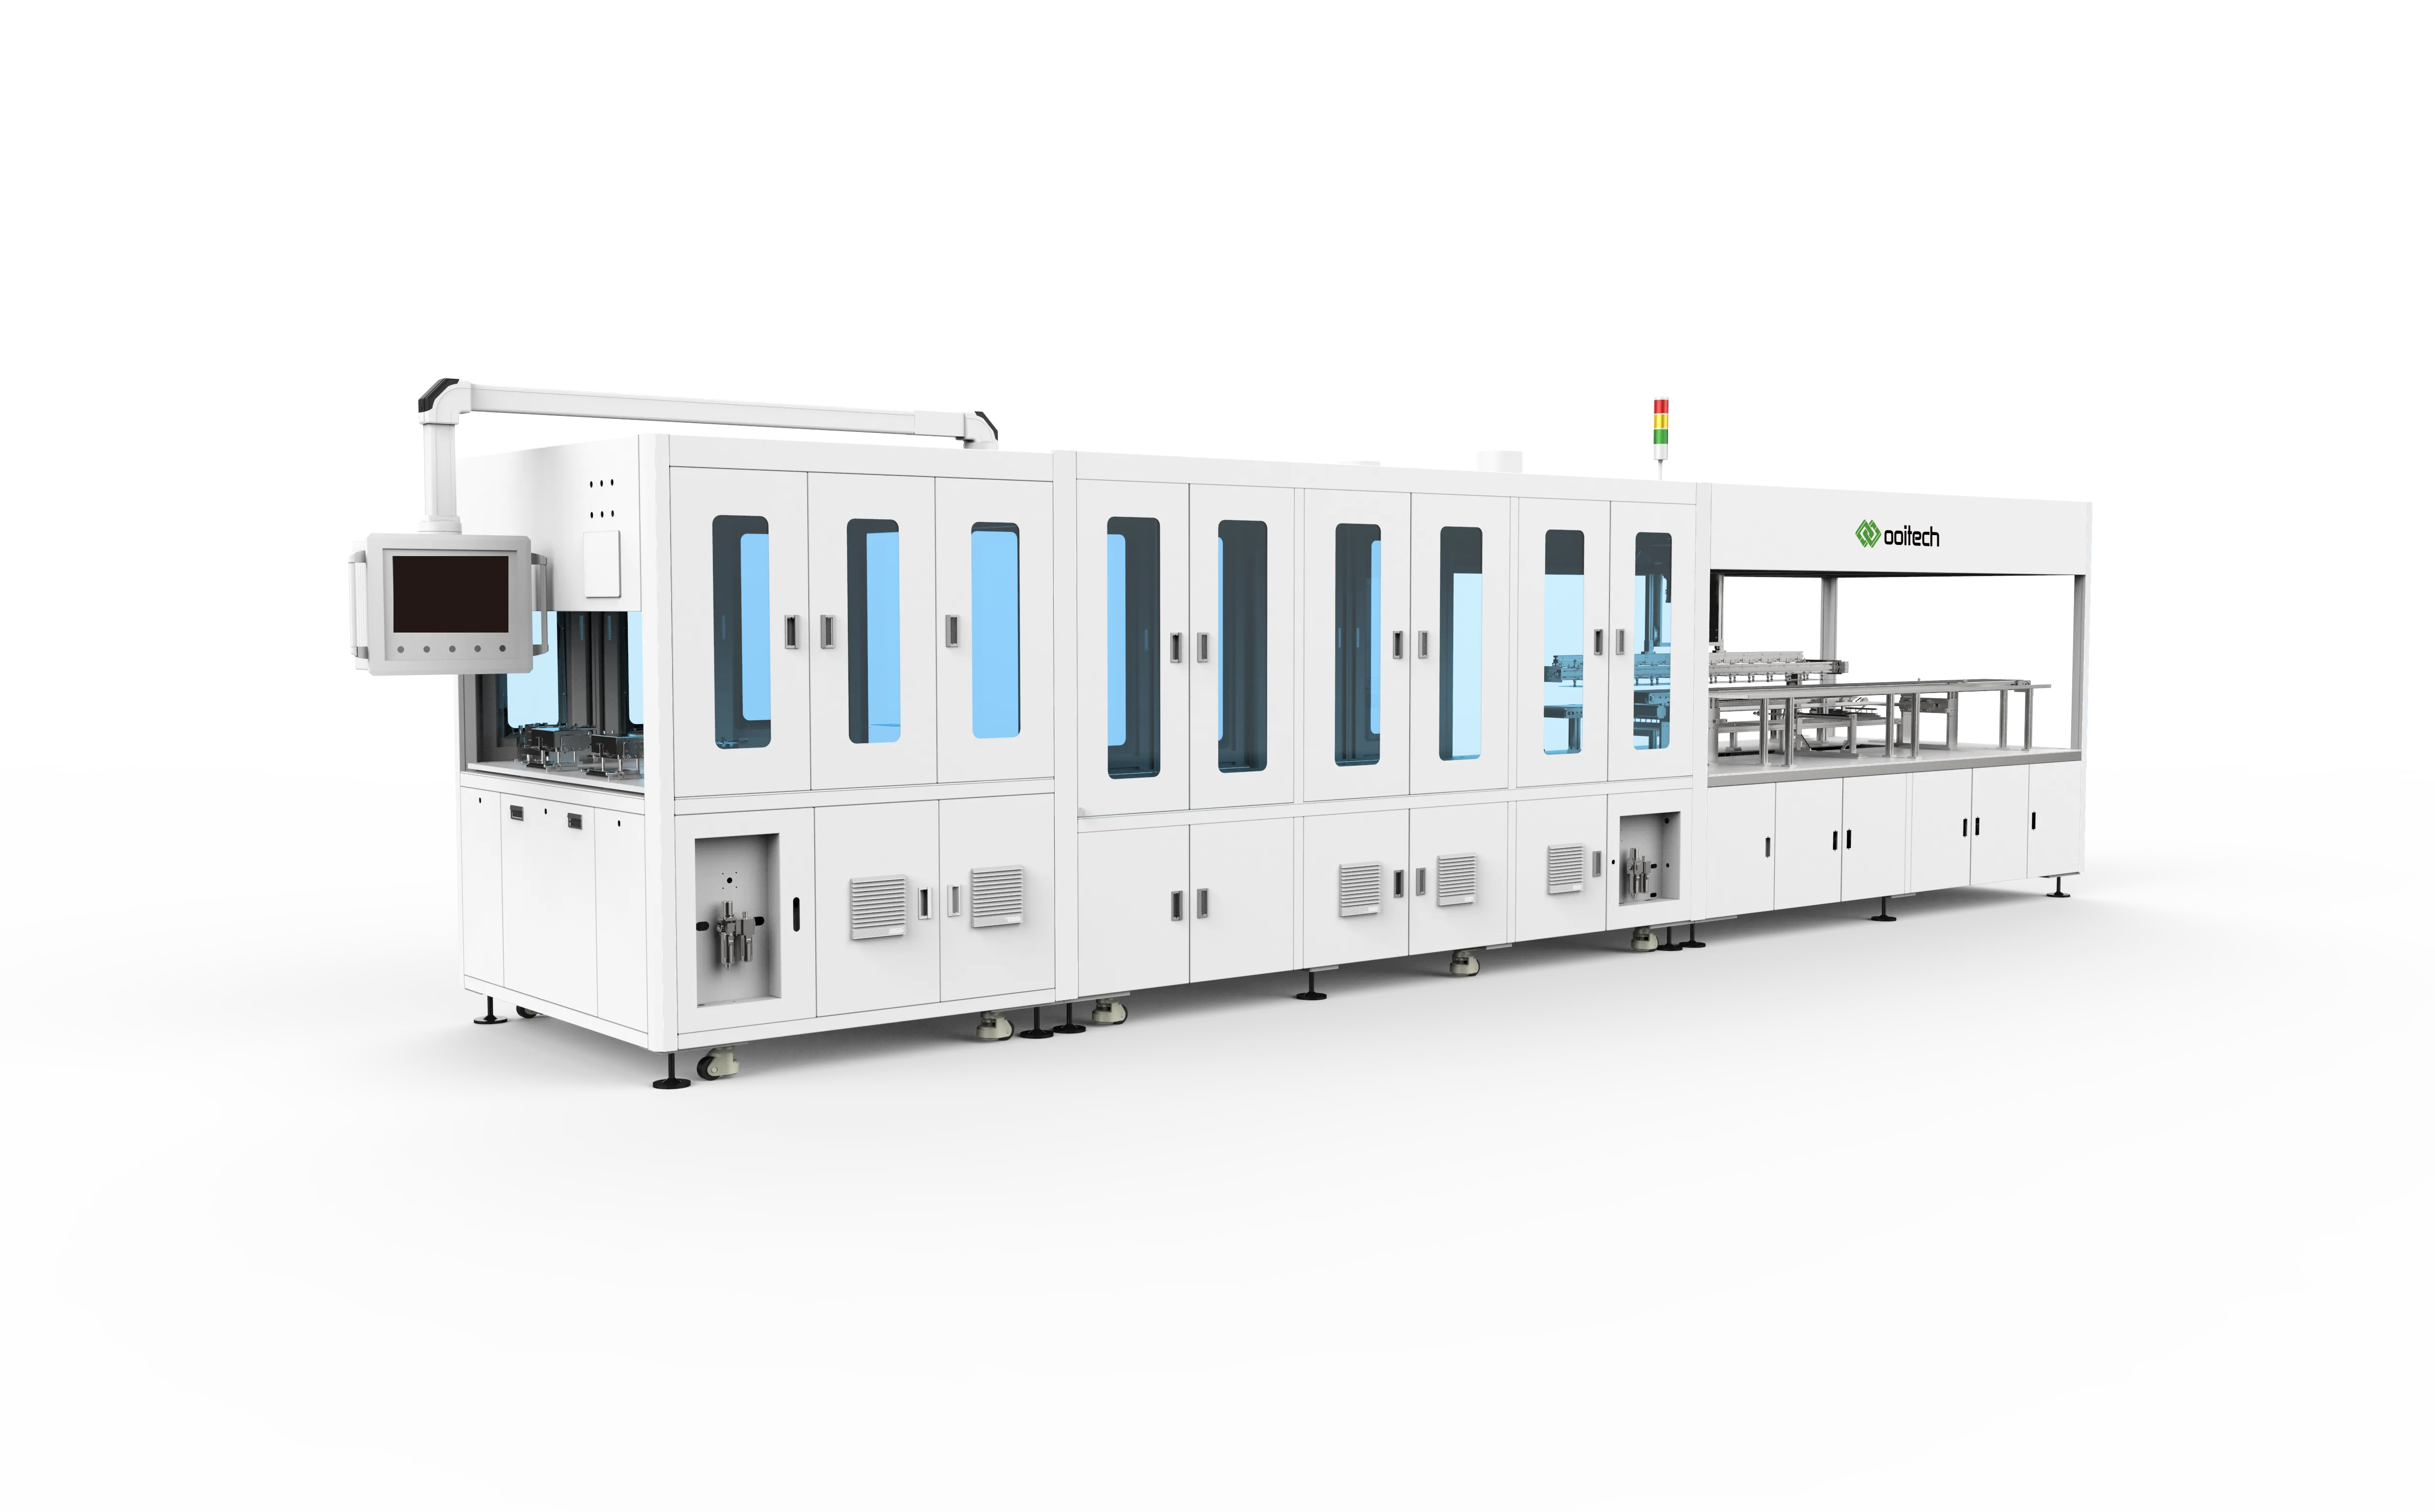
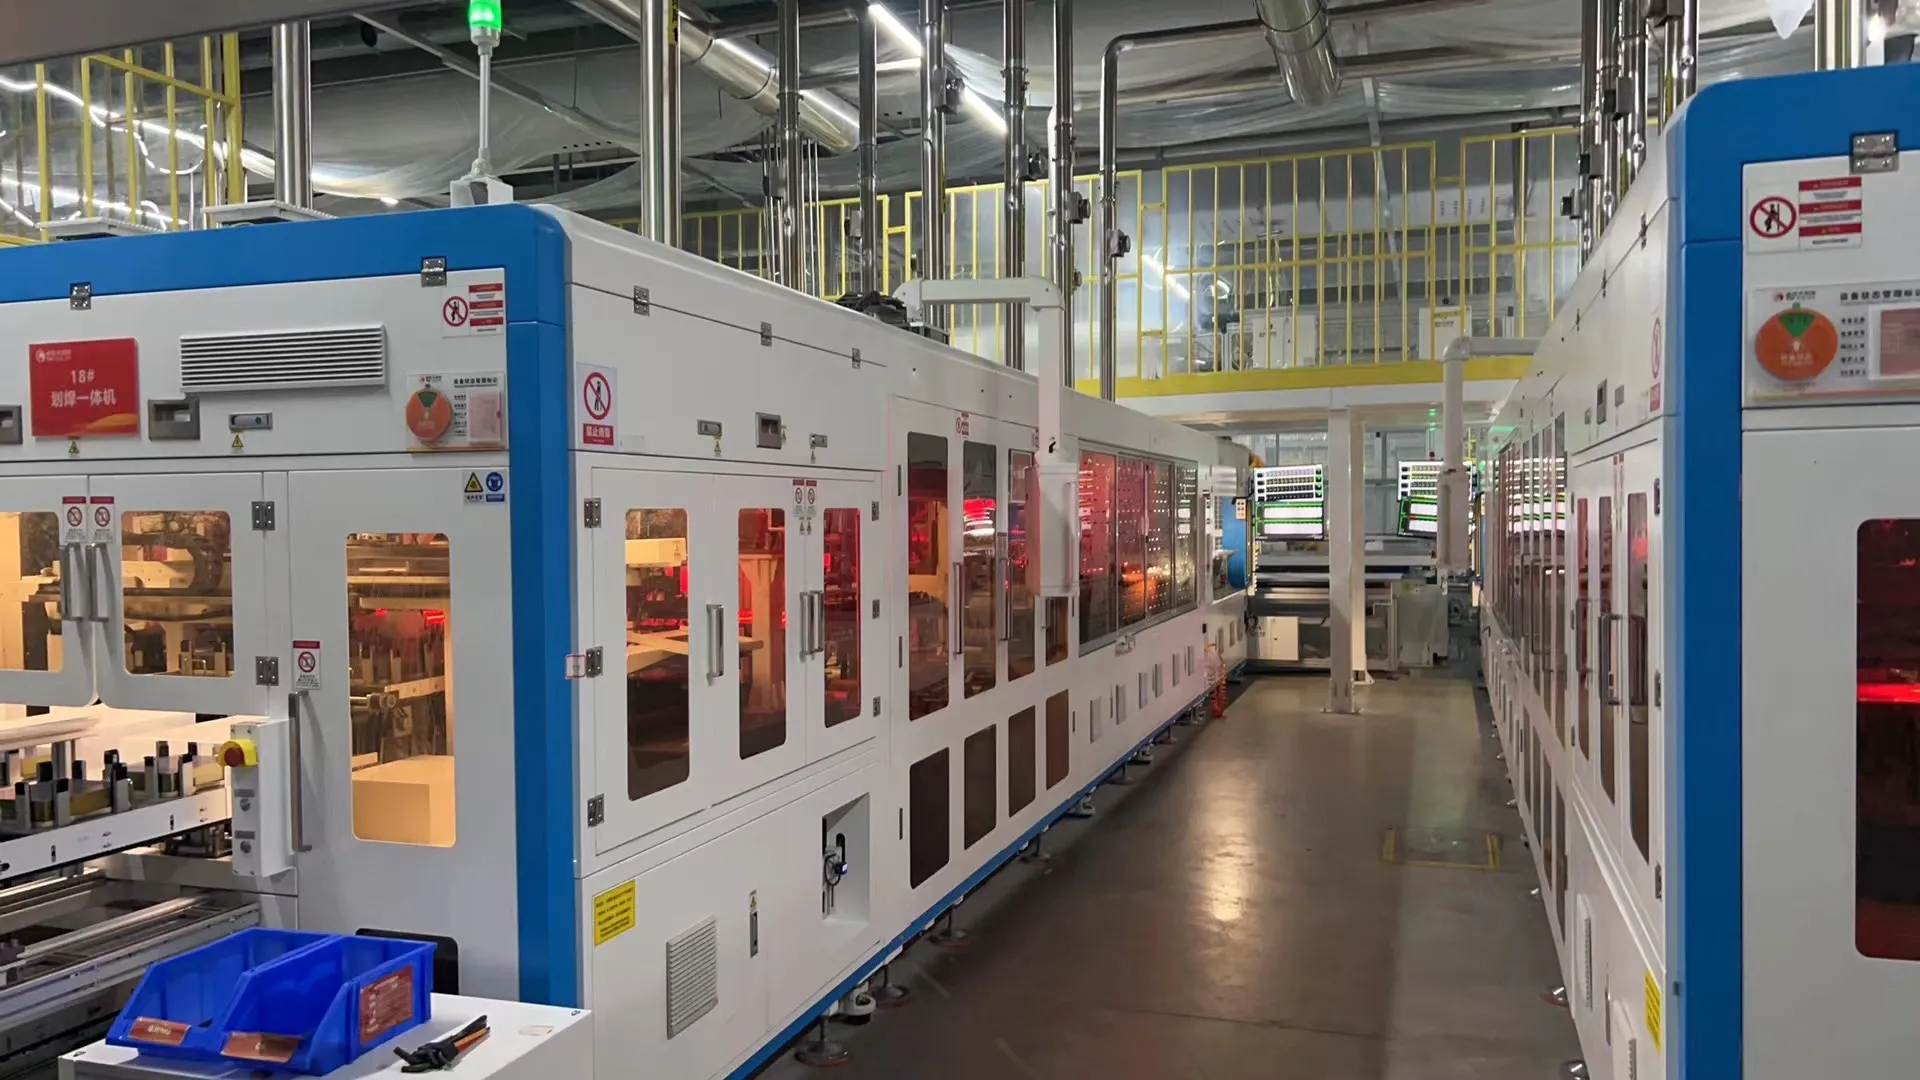
El tabber stringer a menudo se considera el corazón de una línea de producción de paneles solares.
Su función principal es soldar cinta fotovoltaica en celdas individuales y conectar las celdas en serie para formar tiras de celdas. Las máquinas modernas generalmente combinan tanto el tabbing como el stringing en un solo proceso automático.
Un tabber stringer normalmente maneja:
Carga y separación de celdas
Posicionamiento de celdas
Alimentación de cinta
Aplicación de flux
Soldadura
Alineación de tiras
Corte y descarga de tiras
Inspección por visión
El método de interconectado correcto depende de la tecnología de celdas.
Las celdas PERC y TOPCon generalmente pueden procesarse con stringers convencionales de múltiples barras colectoras. Las celdas HJT pueden requerir soldadura a menor temperatura porque son más sensibles al calor. Las celdas BC, IBC, ABC y HPBC necesitan equipos especializados de soldadura de contacto posterior porque sus contactos positivo y negativo están ambos ubicados en la parte trasera.
La selección del stringer debe basarse, por lo tanto, en el tamaño de la celda, el diseño de las barras colectoras, el tipo de cinta, la temperatura de soldadura y la estructura del módulo, no solo en la cifra anunciada de celdas por hora.
4. Inspección EL de String en Línea

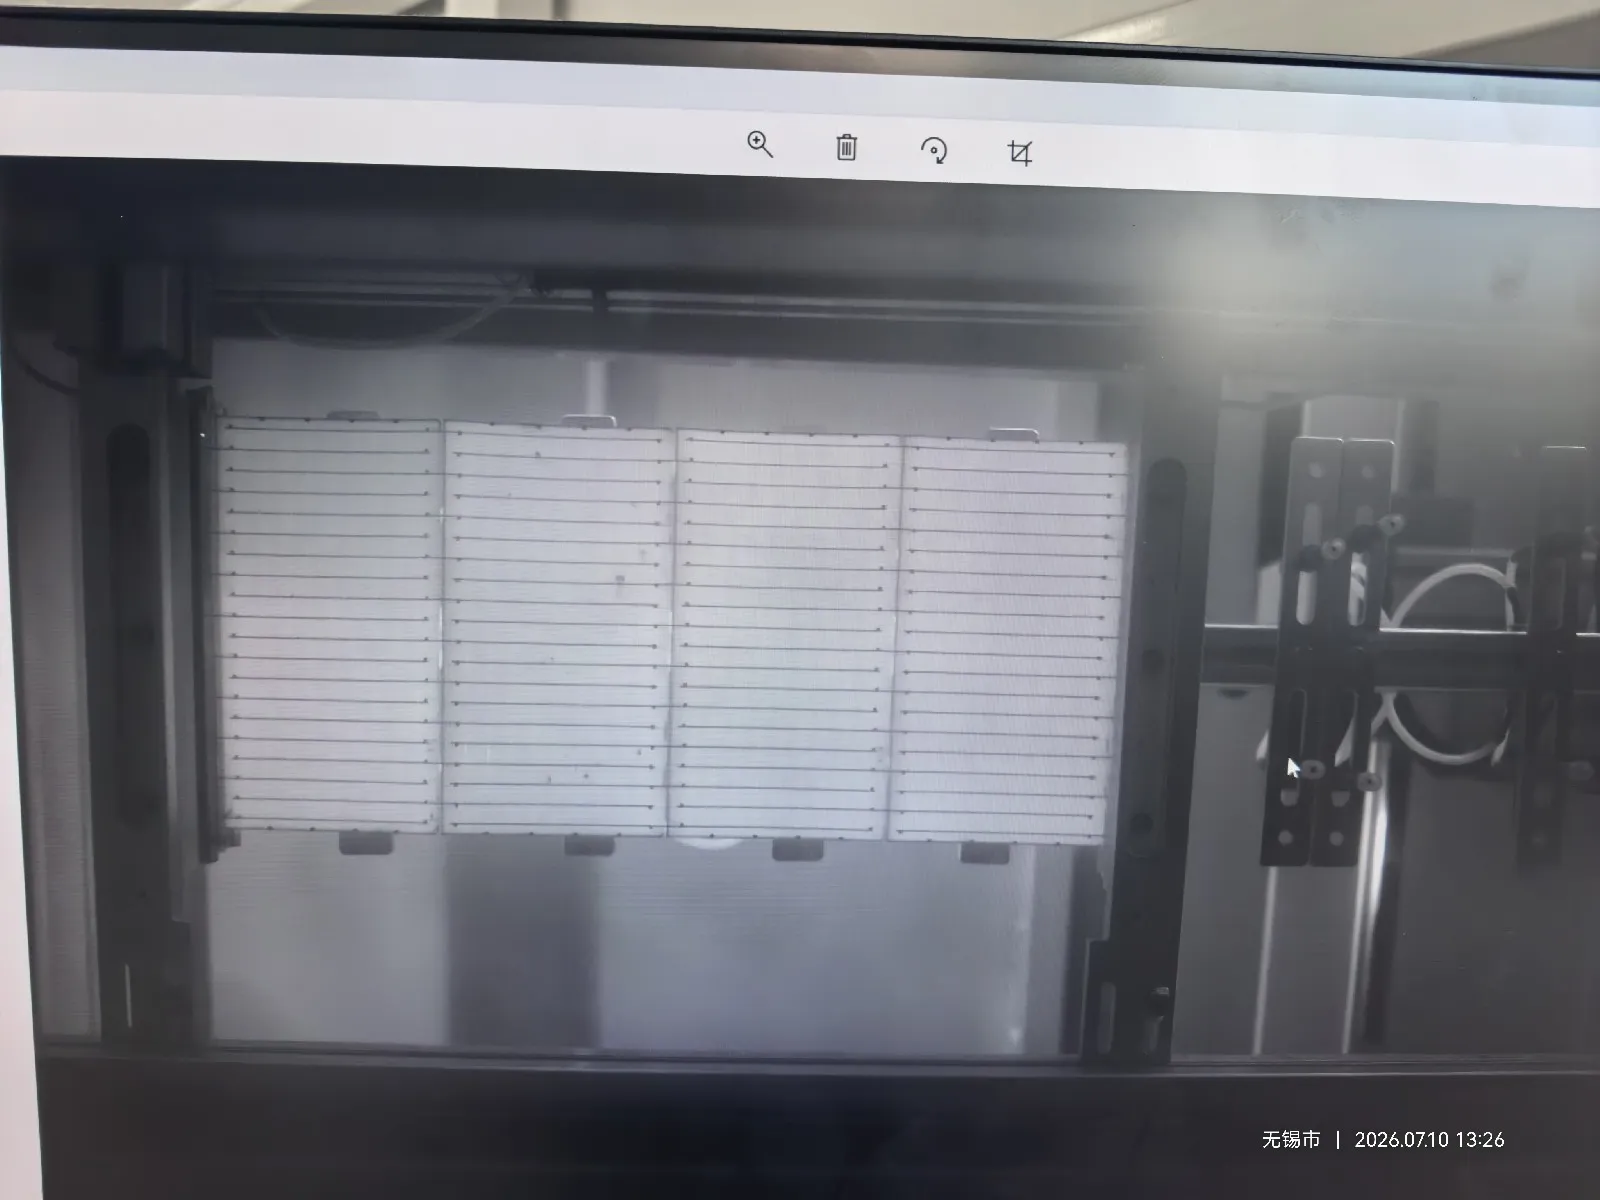
La inspección EL de string suele ser una función opcional integrada en el stringer, más que una máquina completamente separada.
En la práctica, la mayoría de los fabricantes eligen esta opción, especialmente al producir módulos con celdas TOPCon, HJT o BC. Con estas tecnologías de celda, las uniones de soldadura débiles, las grietas ocultas y las áreas eléctricamente inactivas pueden ser difíciles de identificar mediante inspección visual ordinaria.
La inspección EL en línea verifica el string inmediatamente después de la soldadura. Se aplica una corriente a las celdas conectadas, y una cámara sensible a infrarrojos captura la imagen de electroluminiscencia. Las grietas, las áreas desconectadas y las malas conexiones eléctricas aparecen como regiones oscuras anormales.
Esto permite eliminar los strings defectuosos antes del apilado y la laminación, cuando la reparación o el reemplazo aún es relativamente fácil.
Un probador EL de string fuera de línea aún puede usarse para muestreo, reinspección o análisis de laboratorio, pero normalmente no se requiere como una estación de producción separada cuando el stringer ya incluye inspección EL en línea.
5. Equipo de Carga e Inspección de Vidrio Solar
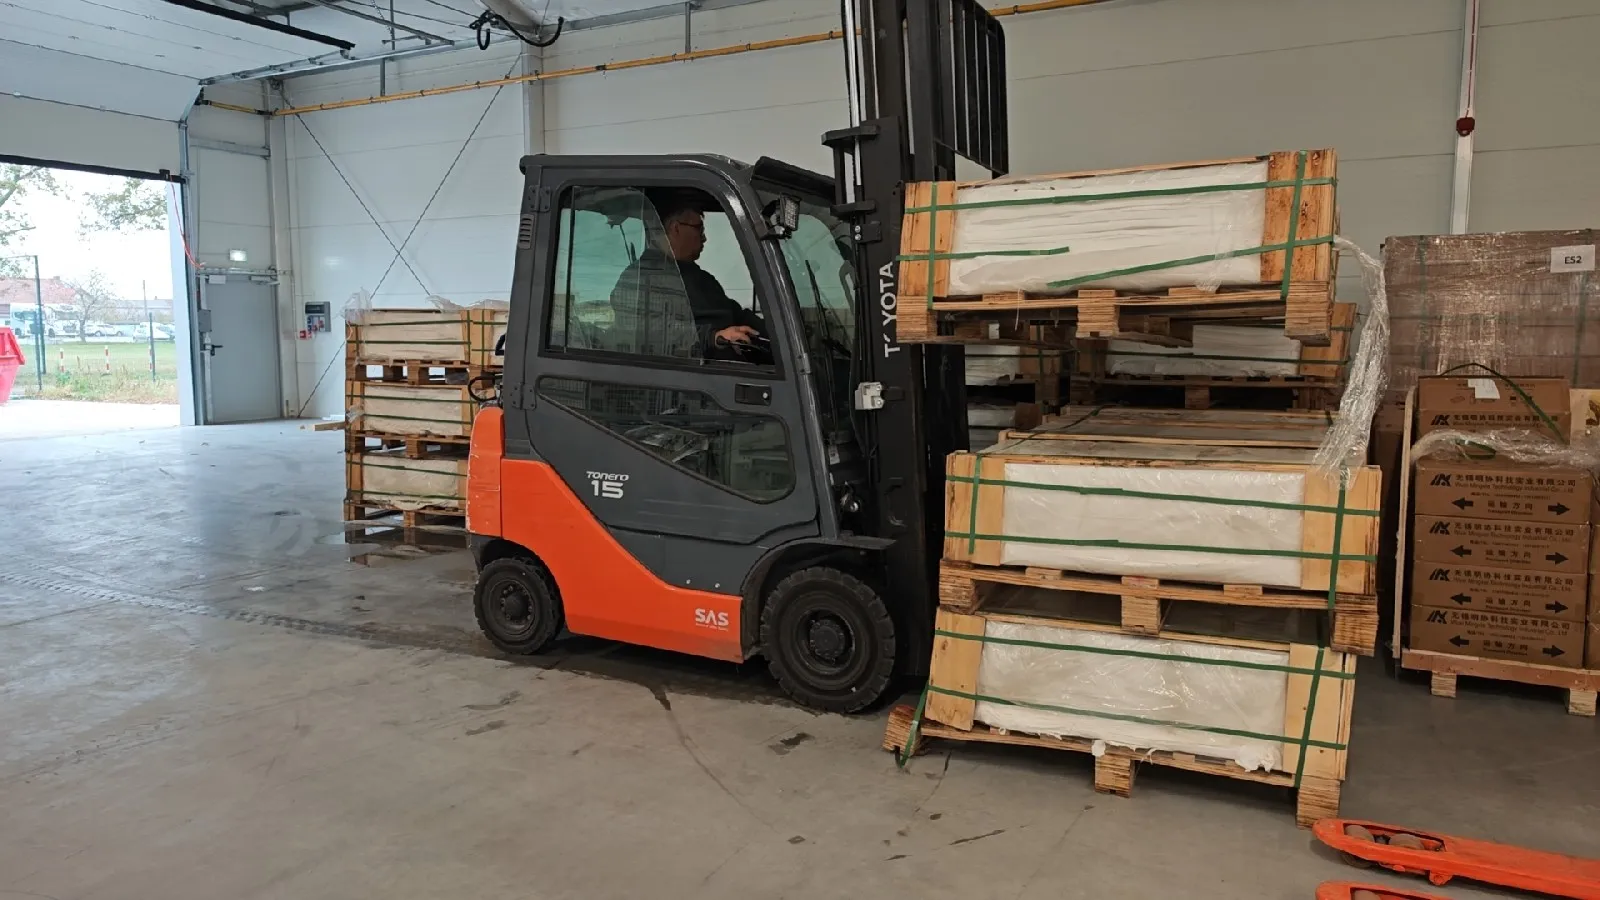
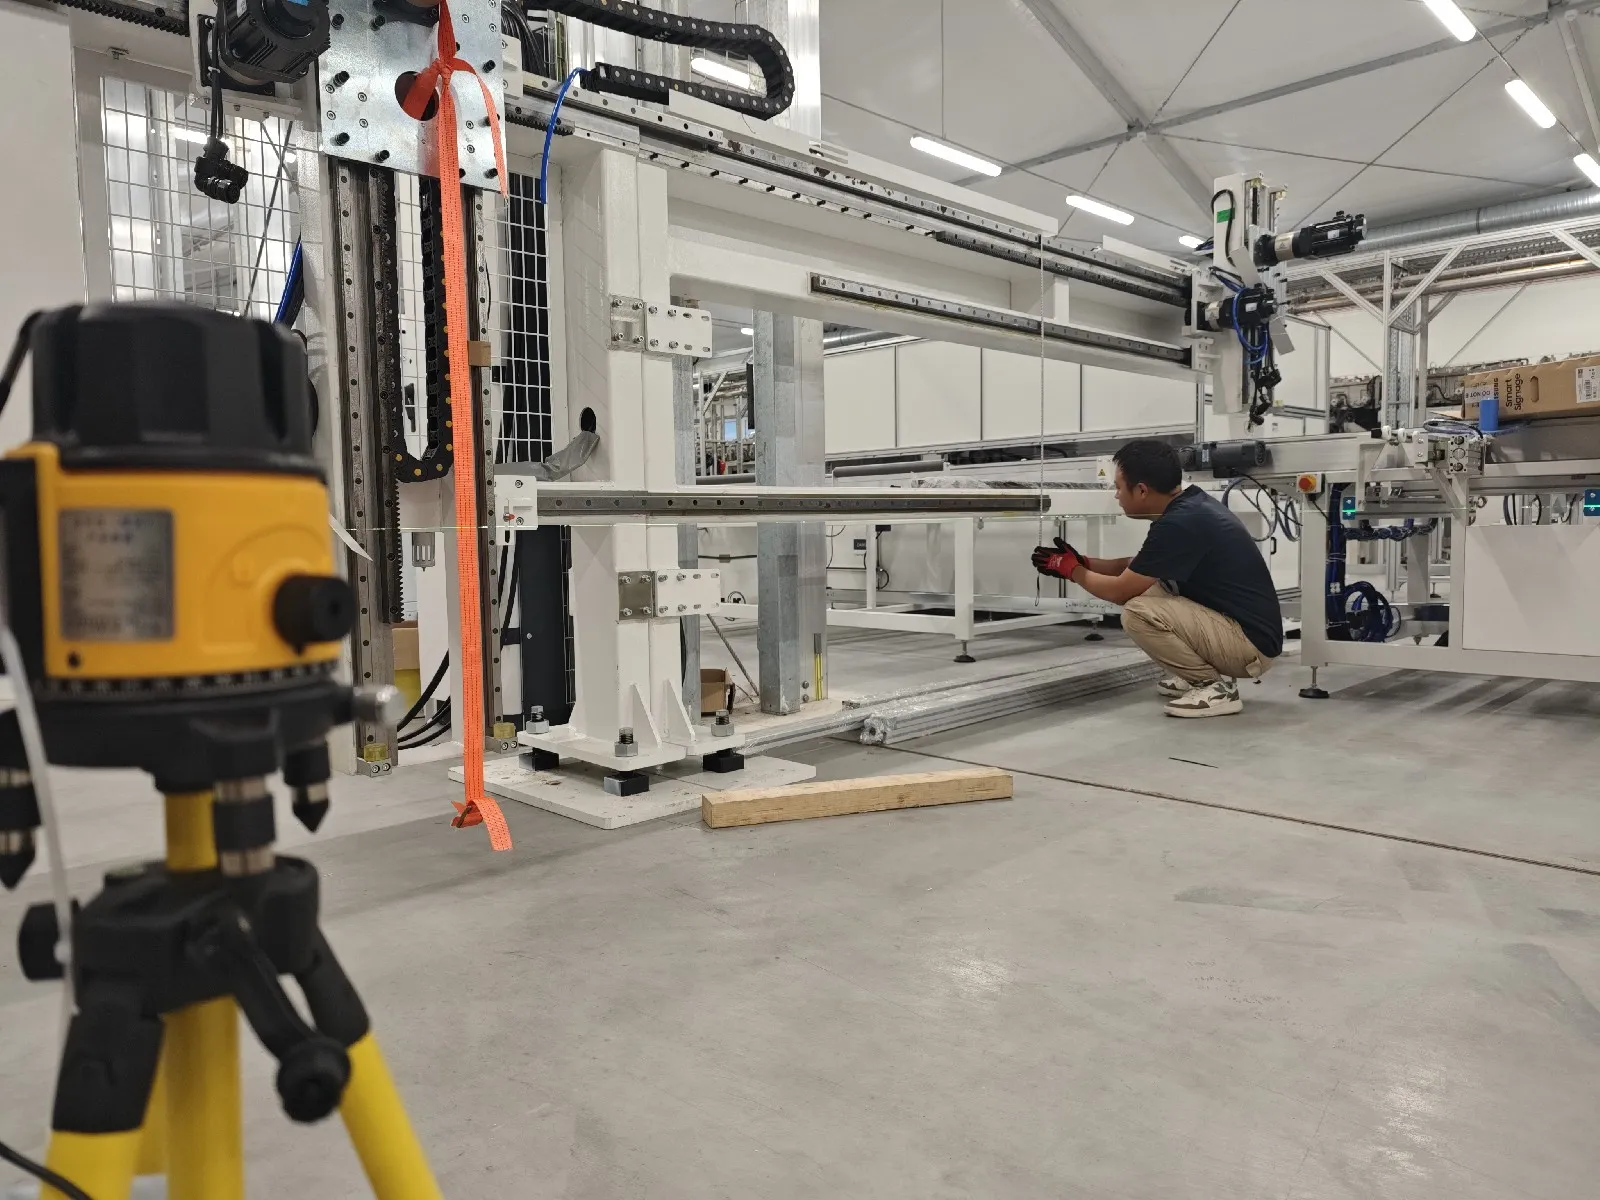
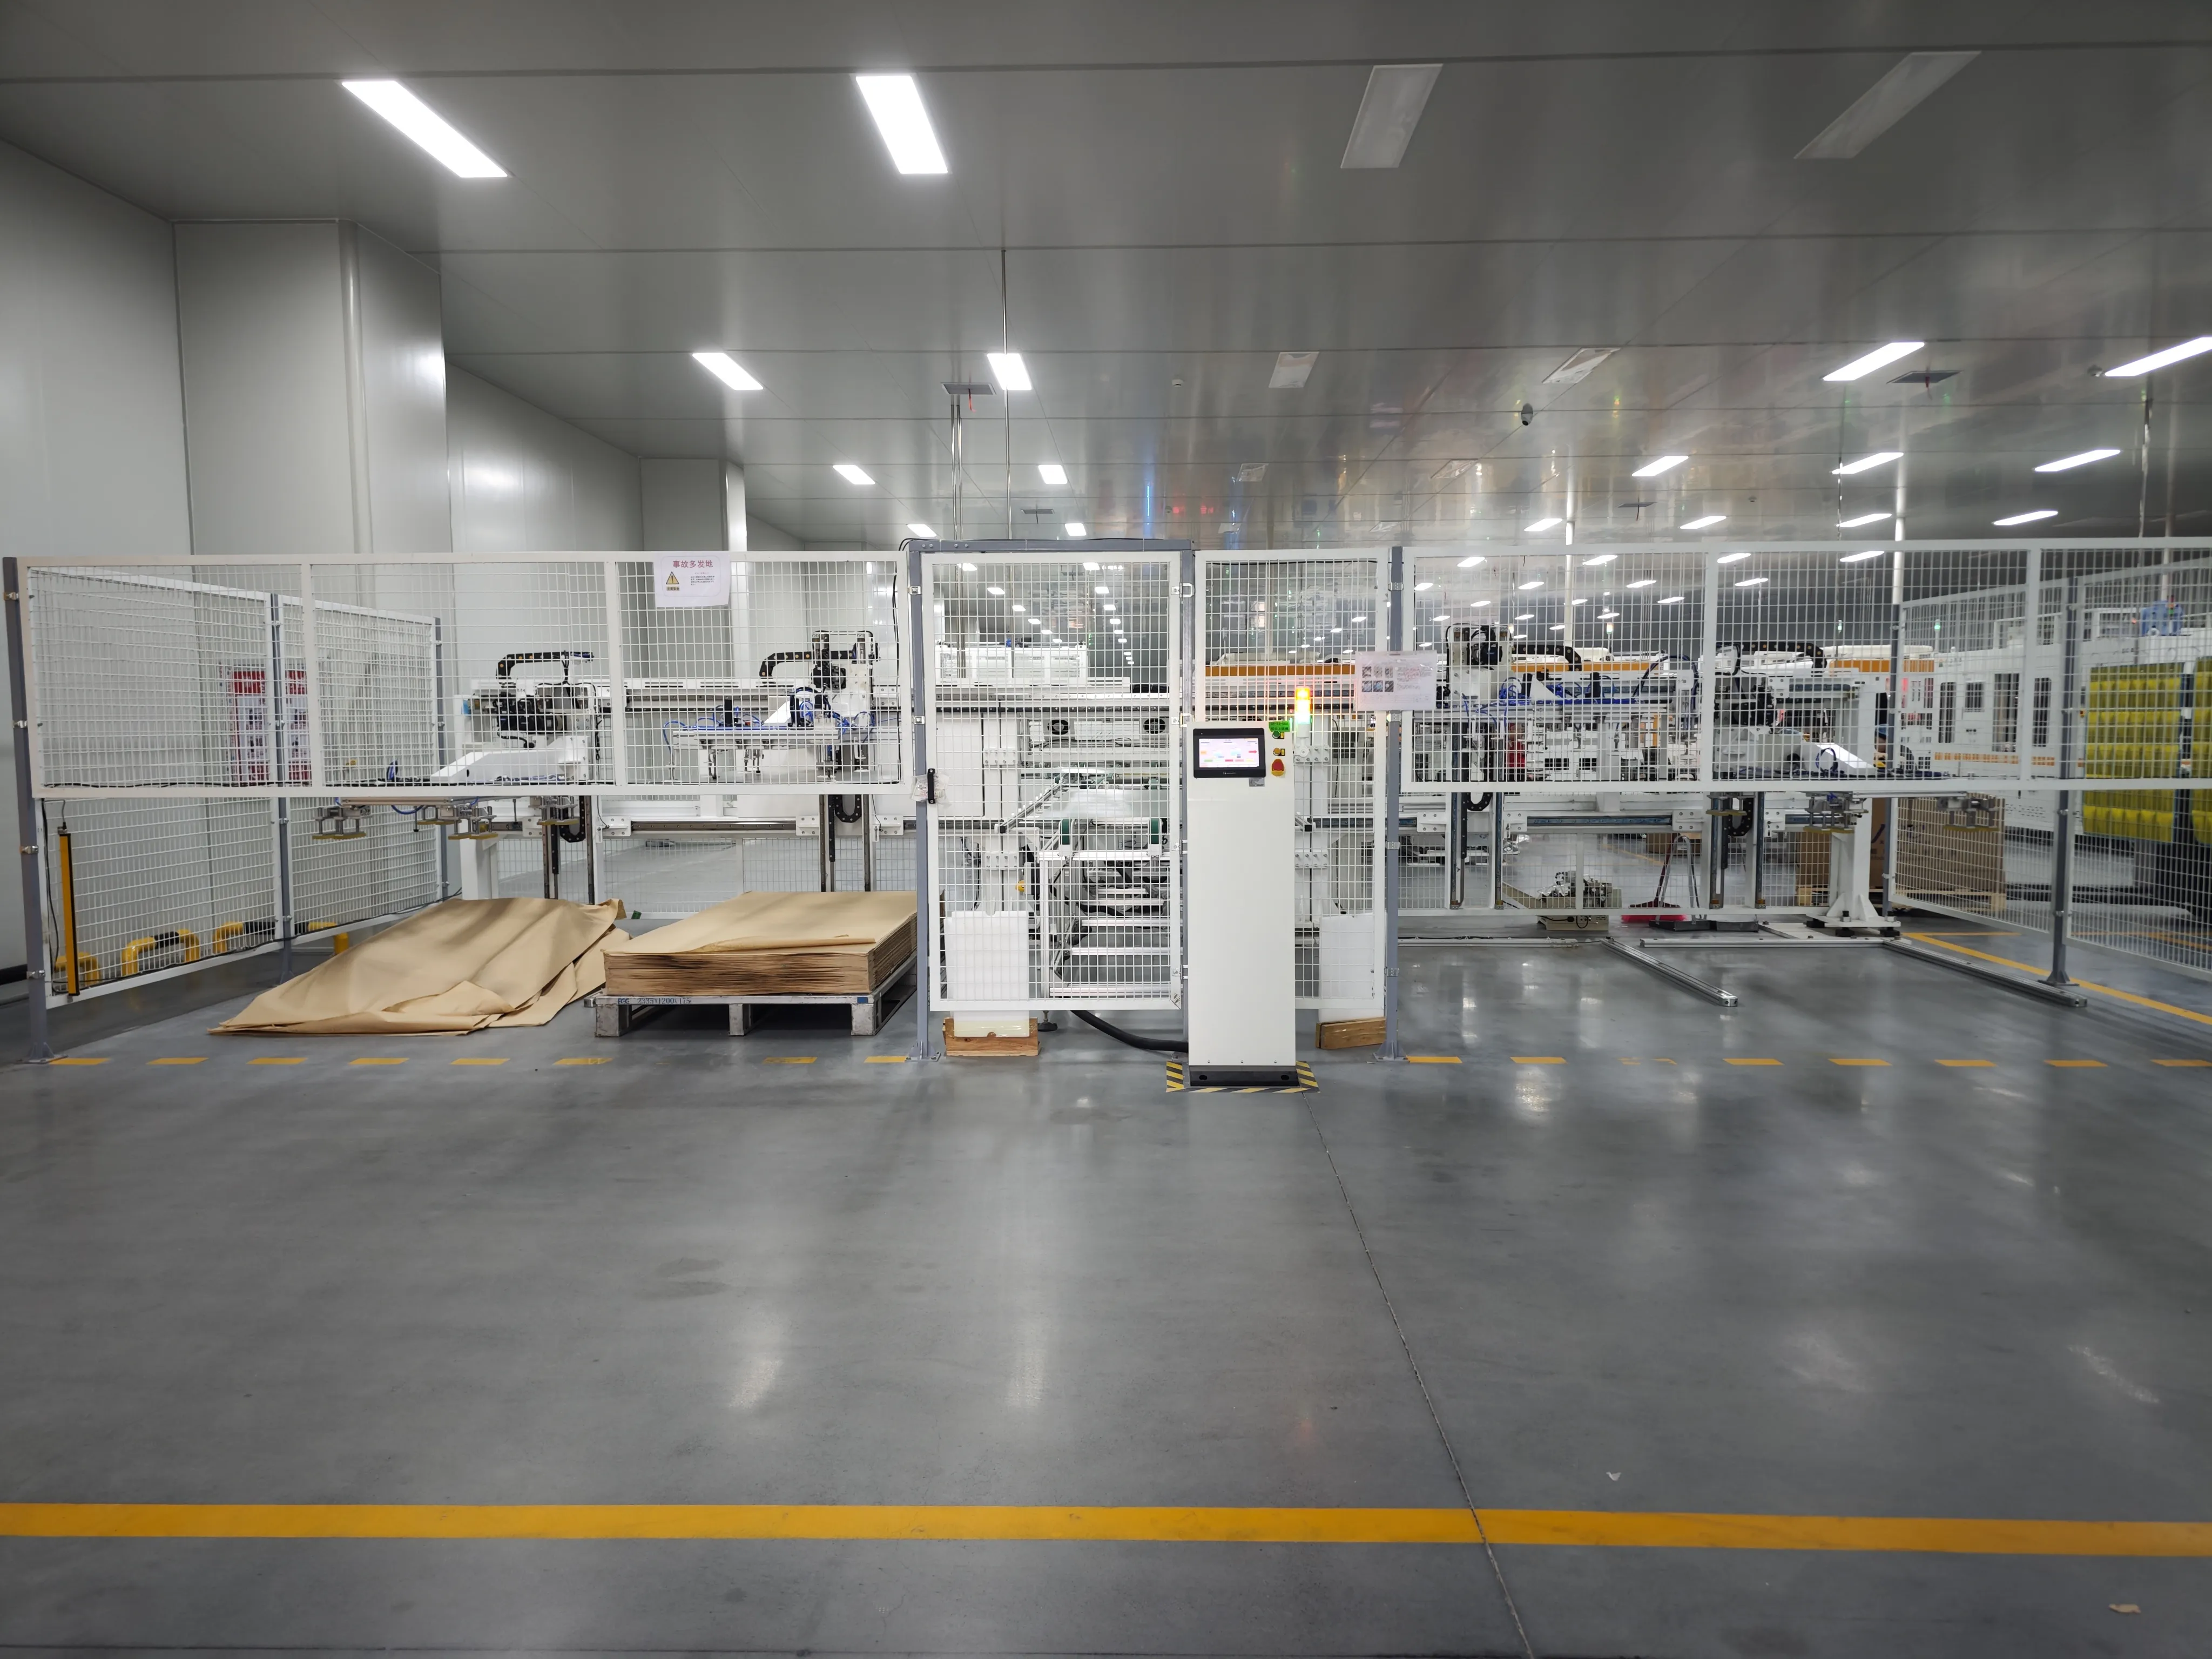
El vidrio solar suministrado a las fábricas de módulos modernas normalmente es lavado y preparado por el fabricante del vidrio. Por esta razón, una máquina lavadora de vidrio dedicada generalmente no se requiere en una línea de producción de paneles solares estándar.
Un cargador automático de vidrio coloca el vidrio preparado sobre el transportador. Antes de colocar el EVA o POE, el vidrio se verifica para detectar:
Polvo y contaminación de la superficie
Rayones
Daños en los bordes
Astillas de vidrio
Defectos de recubrimiento
Dimensiones incorrectas
El vidrio frontal forma la base del apilado del módulo, por lo que su posición debe permanecer estable durante los procesos posteriores de colocación de materiales y de tendido de celdas.
6. Máquinas de corte y colocación de EVA, POE y lámina posterior
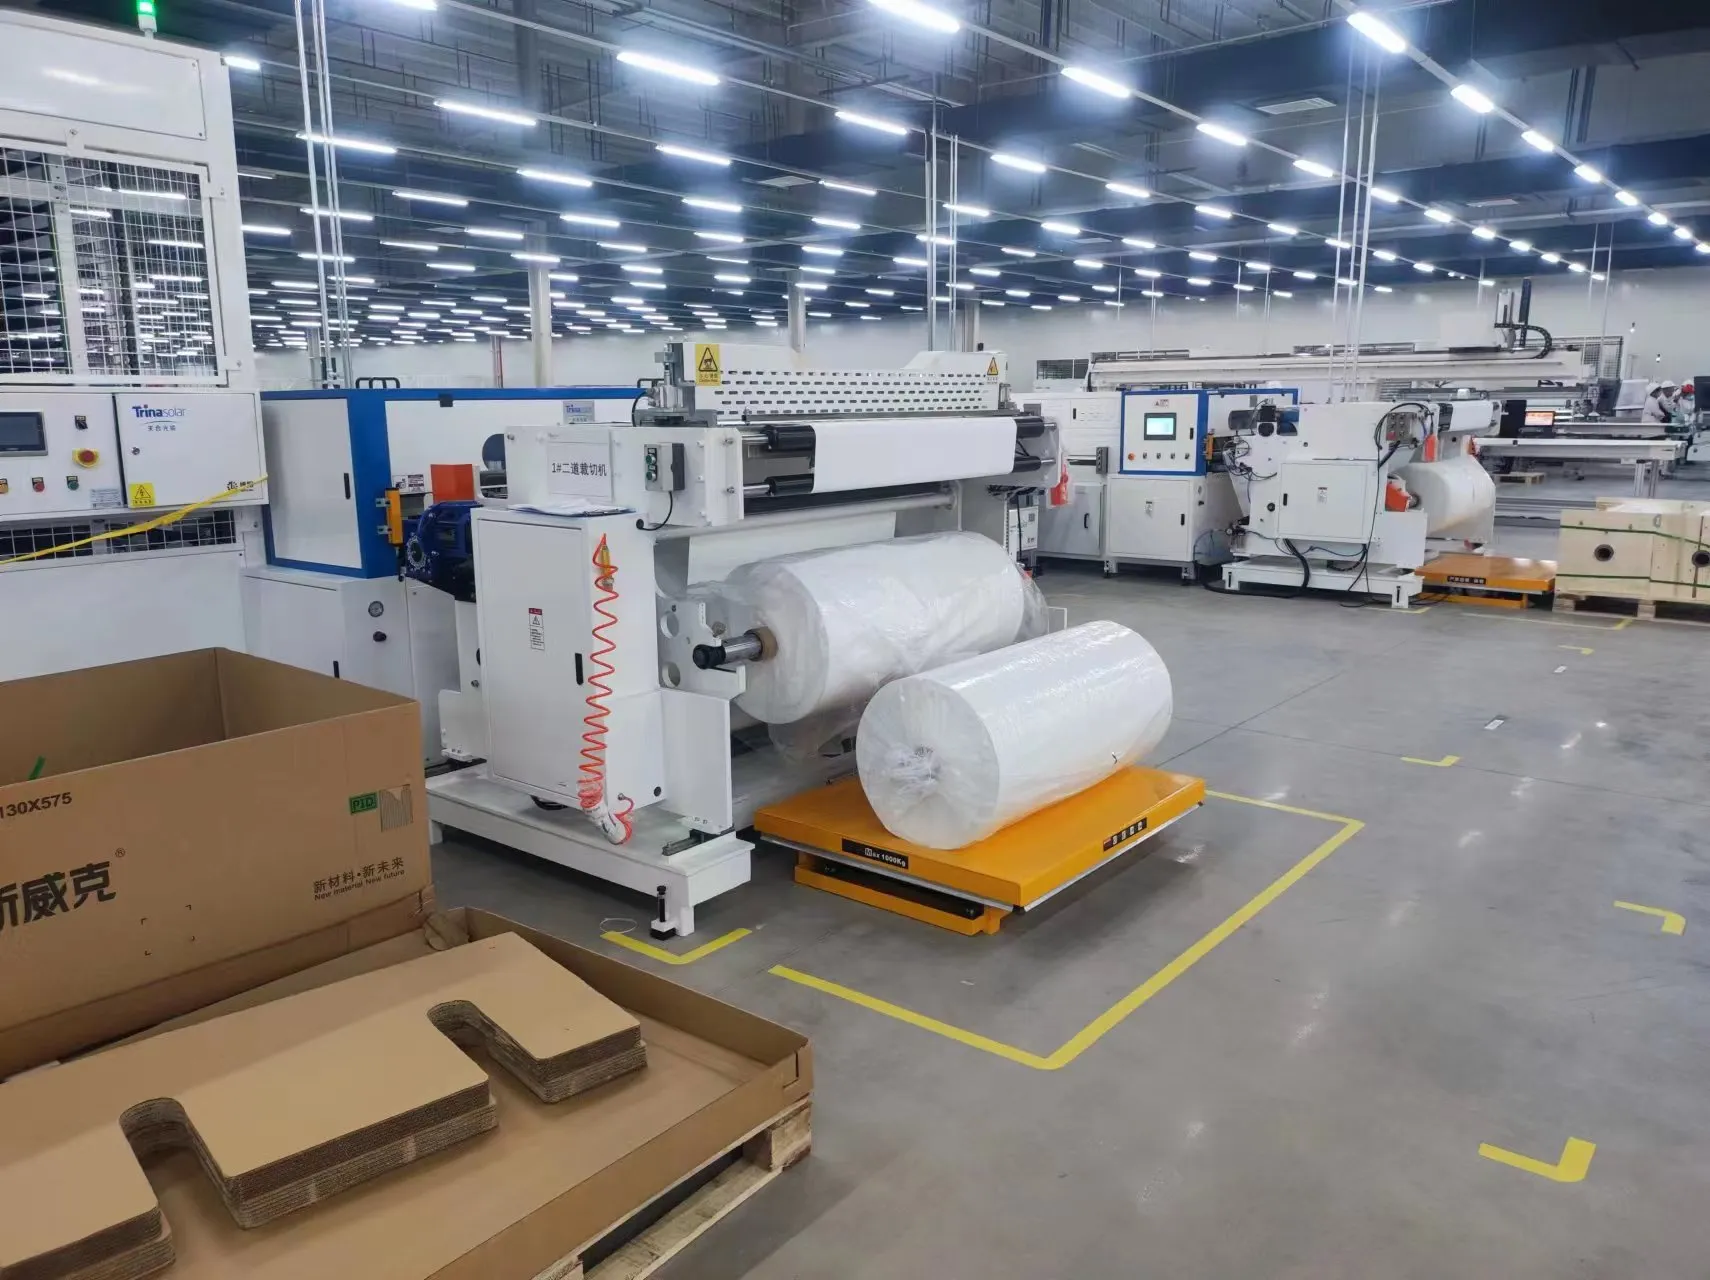
Antes del tendido, el encapsulante y los materiales de la capa posterior deben cortarse a las dimensiones correctas del módulo.
Una máquina automática de corte y colocación puede preparar materiales como:
Película de EVA
Película de POE
TPT u otras láminas posteriores
Tiras aislantes
Materiales de aislamiento de barras colectoras
Después del corte, la máquina coloca el encapsulante sobre el vidrio automáticamente.
Para módulos de vidrio-vidrio, la lámina posterior de polímero se reemplaza por una segunda pieza de vidrio. Por lo tanto, el diseño de la línea, la laminadora y el equipo de manipulación deben considerar el peso adicional y la estructura diferente del módulo.
Las fábricas pequeñas pueden cortar EVA y láminas posteriores manualmente. El corte y la colocación automáticos se vuelven más valiosos a medida que aumenta la capacidad de producción, porque mejoran la consistencia dimensional y reducen el desperdicio de material.
7. Máquina de tendido automático
La máquina de tendido automático toma las cadenas de celdas completas y las posiciona sobre el vidrio y el encapsulante.
Este es un proceso de precisión. El espaciado de las cadenas, la alineación de las celdas y la distancia entre las celdas y los bordes del vidrio deben mantenerse dentro de las tolerancias especificadas.
La mala alineación es fácil de notar en un panel terminado, pero la apariencia no es la única preocupación. Las posiciones incorrectas de las cadenas también pueden afectar el encapsulado, el sellado de bordes y la confiabilidad del módulo a largo plazo.
Una máquina de tendido automático normalmente utiliza:
Robots industriales o sistemas de pórtico
Pinzas de vacío
Cámaras de visión
Corrección automática de posición
Controles de espaciado de cadenas
Detección de posición del vidrio
Algunas líneas de producción utilizan una máquina de tendido separada. Otras combinan el posicionamiento de cadenas, el tendido y el conexionado en una sola unidad integrada.
8. Máquina de busbar
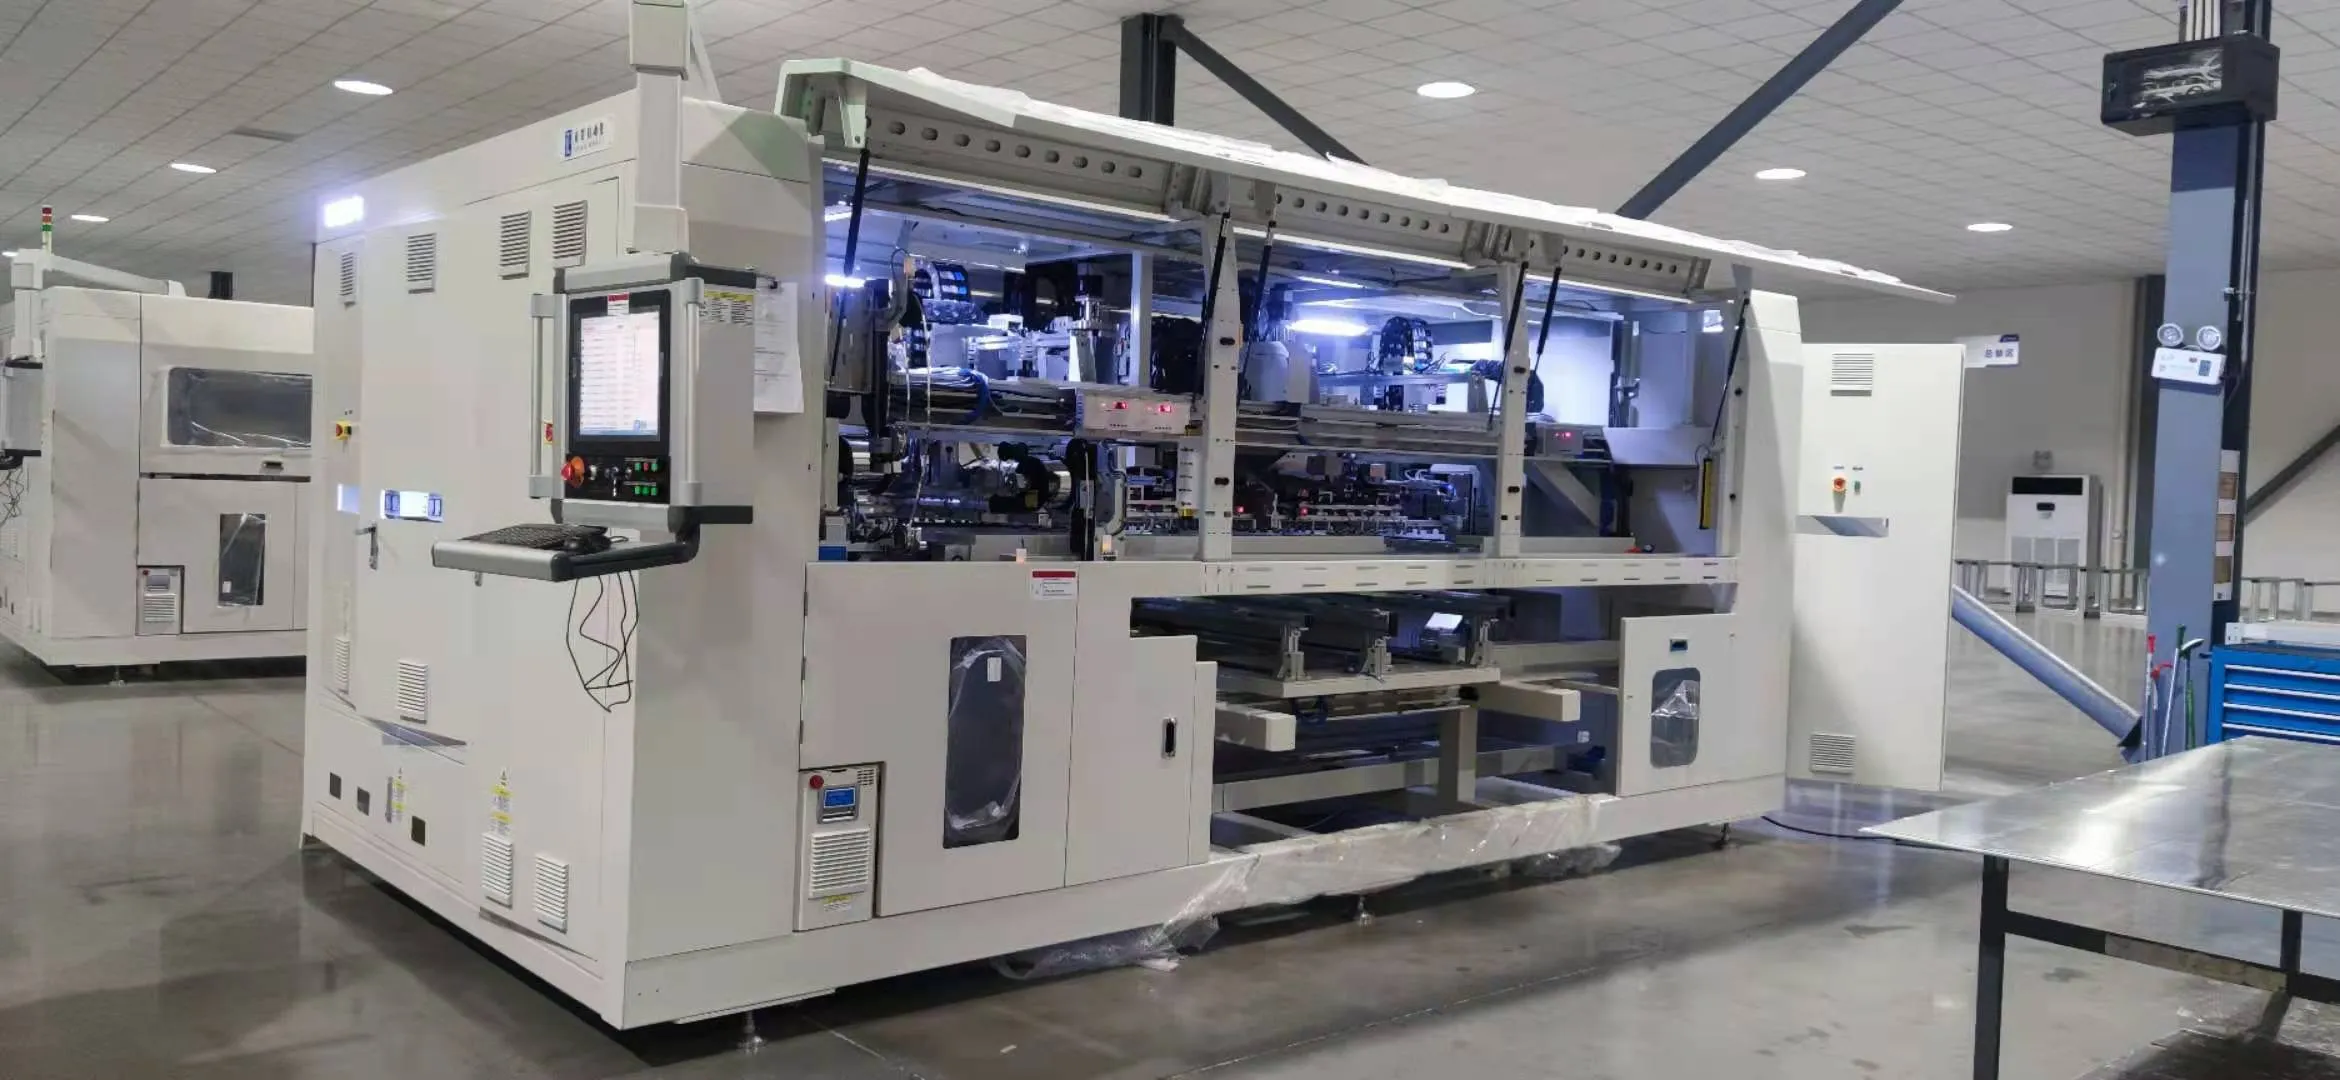
Después de posicionar las cintas, deben conectarse eléctricamente con la cinta busbar.
Una máquina automática de busbar suelda o estaña los terminales de las cintas según el diseño eléctrico del módulo. También puede doblar, cortar y posicionar las cintas busbar automáticamente.
Los módulos de media célula requieren atención particular porque sus secciones superior e inferior de células generalmente se conectan en paralelo. El punto de salida normalmente se ubica cerca del centro del panel en lugar de en la parte superior.
El proceso de busbar debe controlar:
Posición de la cinta busbar
Temperatura de soldadura o estañado
Resistencia de la unión
Forma de la cinta
Espaciado de las cintas
Posición de la cinta de salida
Una conexión de busbar débil puede causar pérdida de potencia, calentamiento local excesivo o fallo completo del circuito.
En una línea pequeña semiautomática, el busbar se puede completar manualmente con herramientas de soldadura y plantillas de posicionamiento. Las fábricas de mayor capacidad normalmente usan máquinas automáticas de busbar para mejor consistencia y rendimiento.
9. Probador EL de Pre-Laminación e Inspección Visual
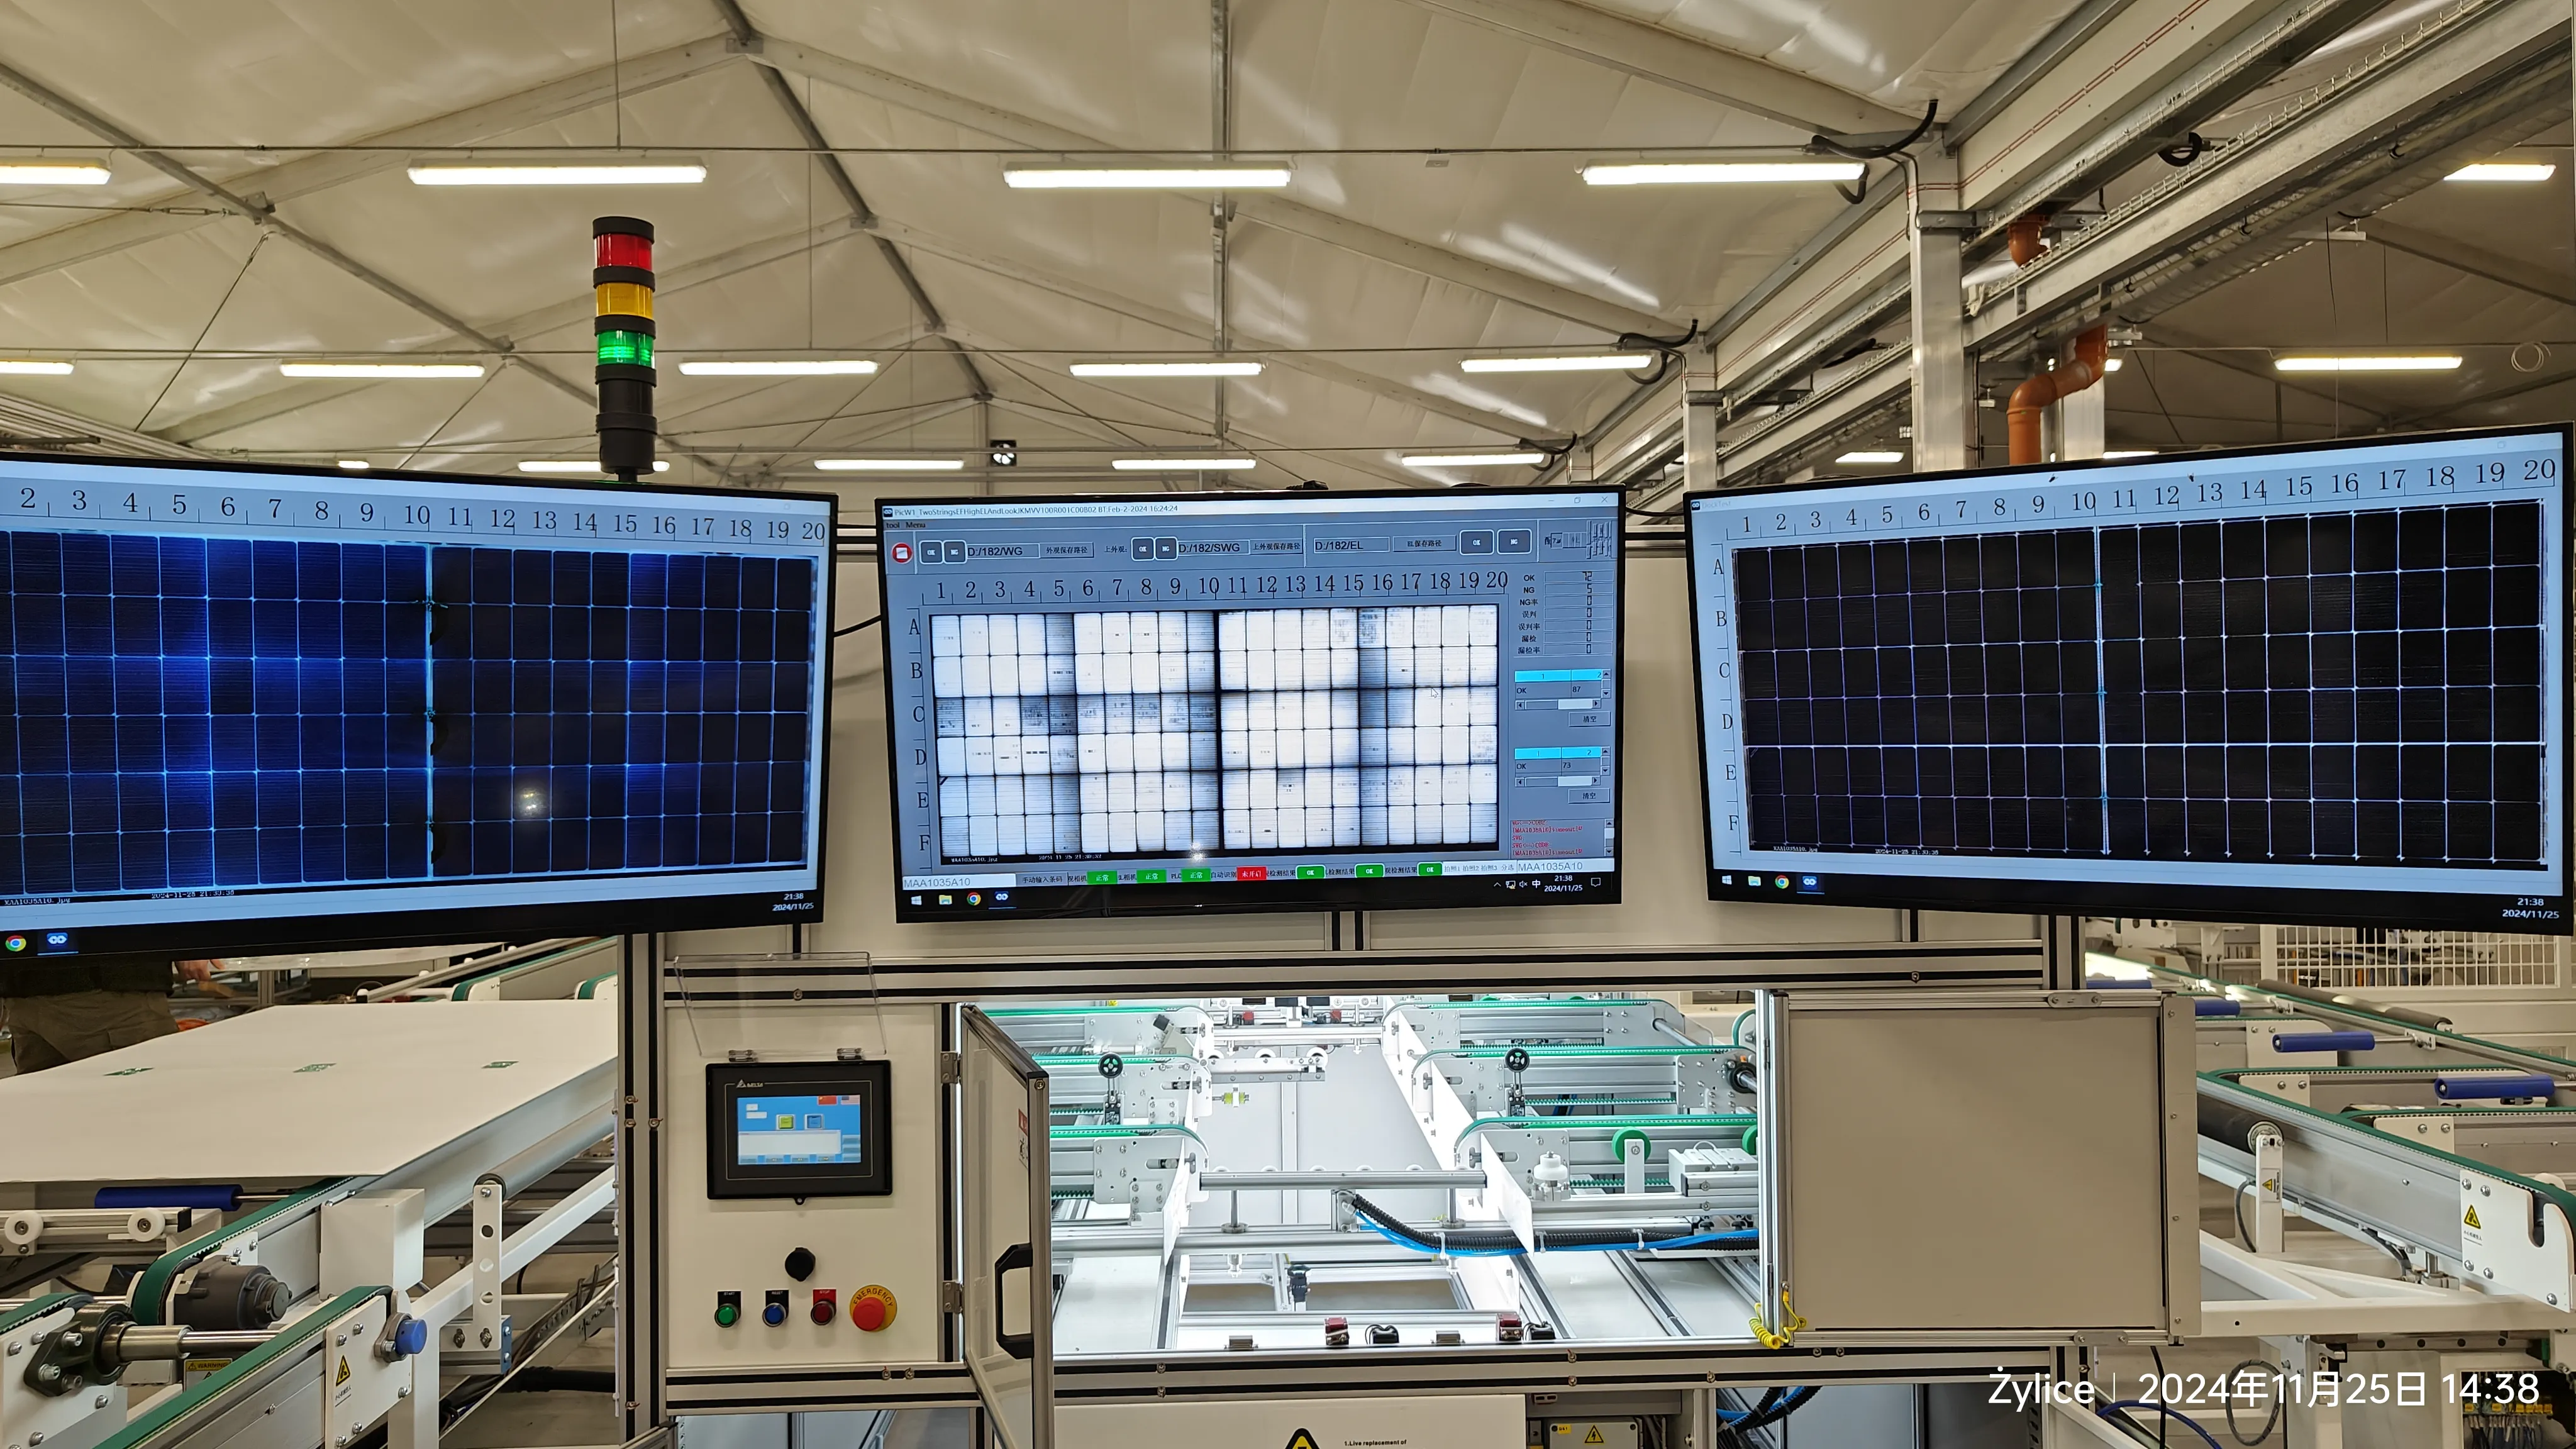
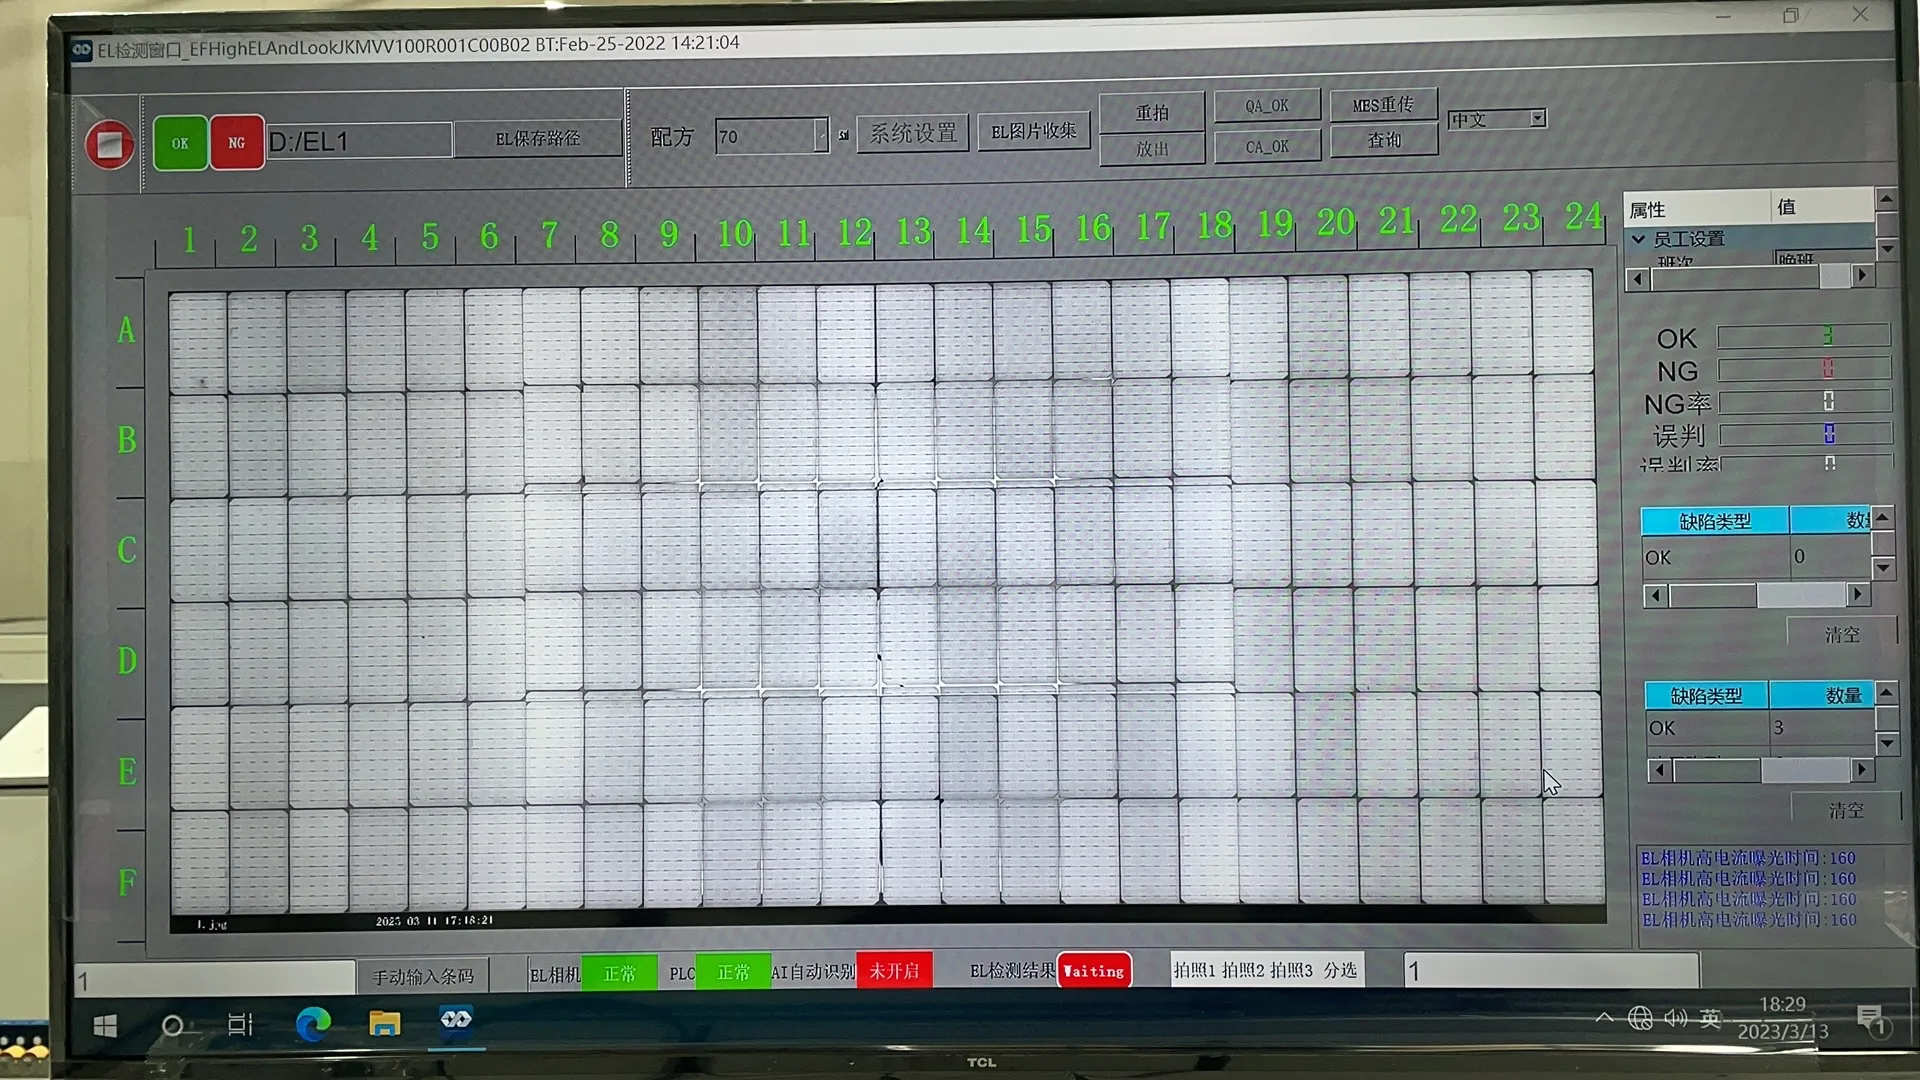
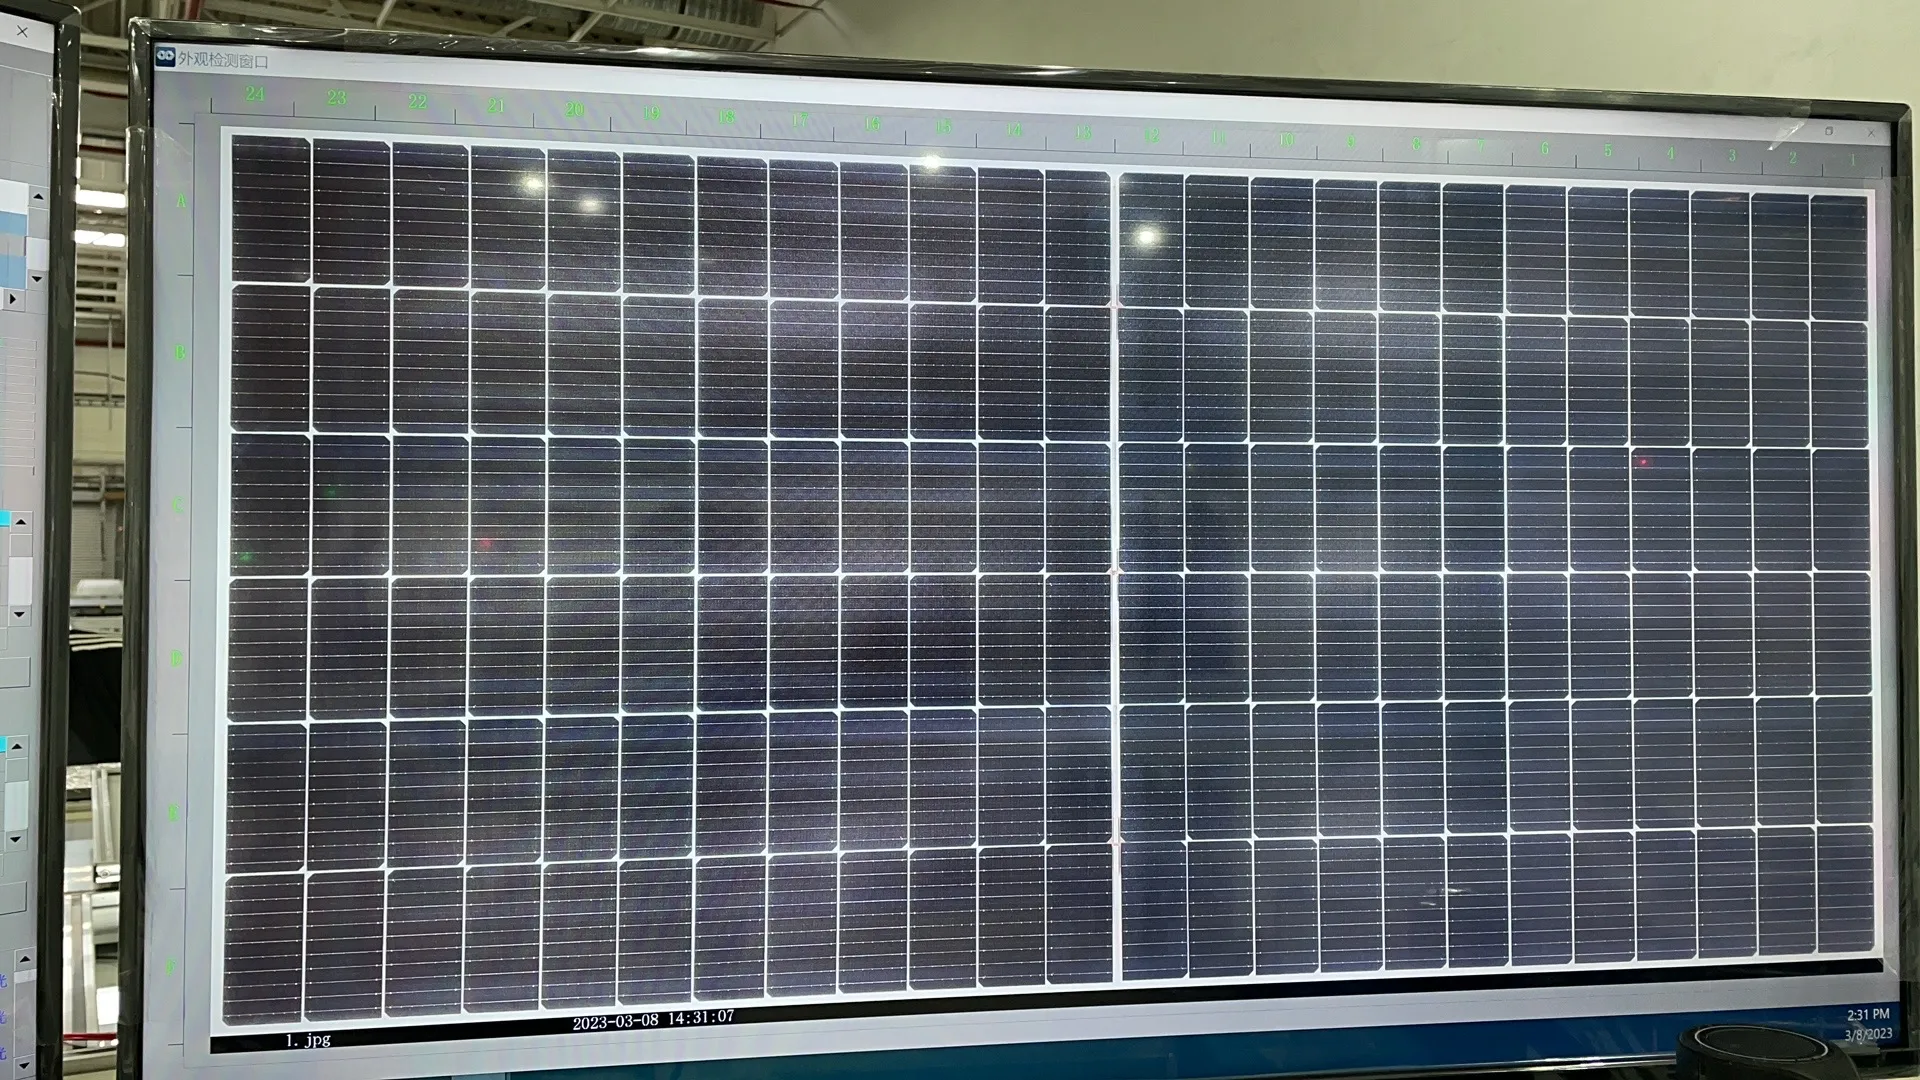
Antes de la laminación, el módulo ensamblado debe pasar inspección visual y pruebas EL.
Esta es la última oportunidad práctica para reparar muchos defectos de producción. Los operadores o sistemas de inspección automática verifican problemas como:
Células agrietadas
Cintas desalineadas
Cintas faltantes
Conexiones de busbar deficientes
Posiciones de salida incorrectas
Contaminación dentro del módulo
Encapsulante arrugado o desplazado
Colocación incorrecta de la lámina posterior
El probador EL de pre-laminación verifica la condición eléctrica del circuito completo de células antes de que se selle permanentemente.
La laminación es efectivamente irreversible. Si se encuentra un defecto después de la laminación, el costo de reparación es mucho mayor, y en muchos casos el módulo completo debe desecharse.
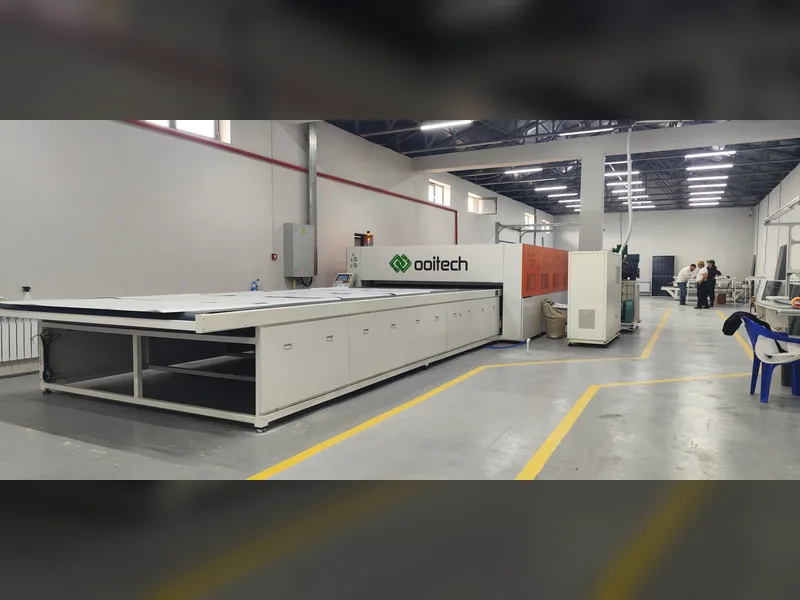
10. Laminadora de Paneles Solares
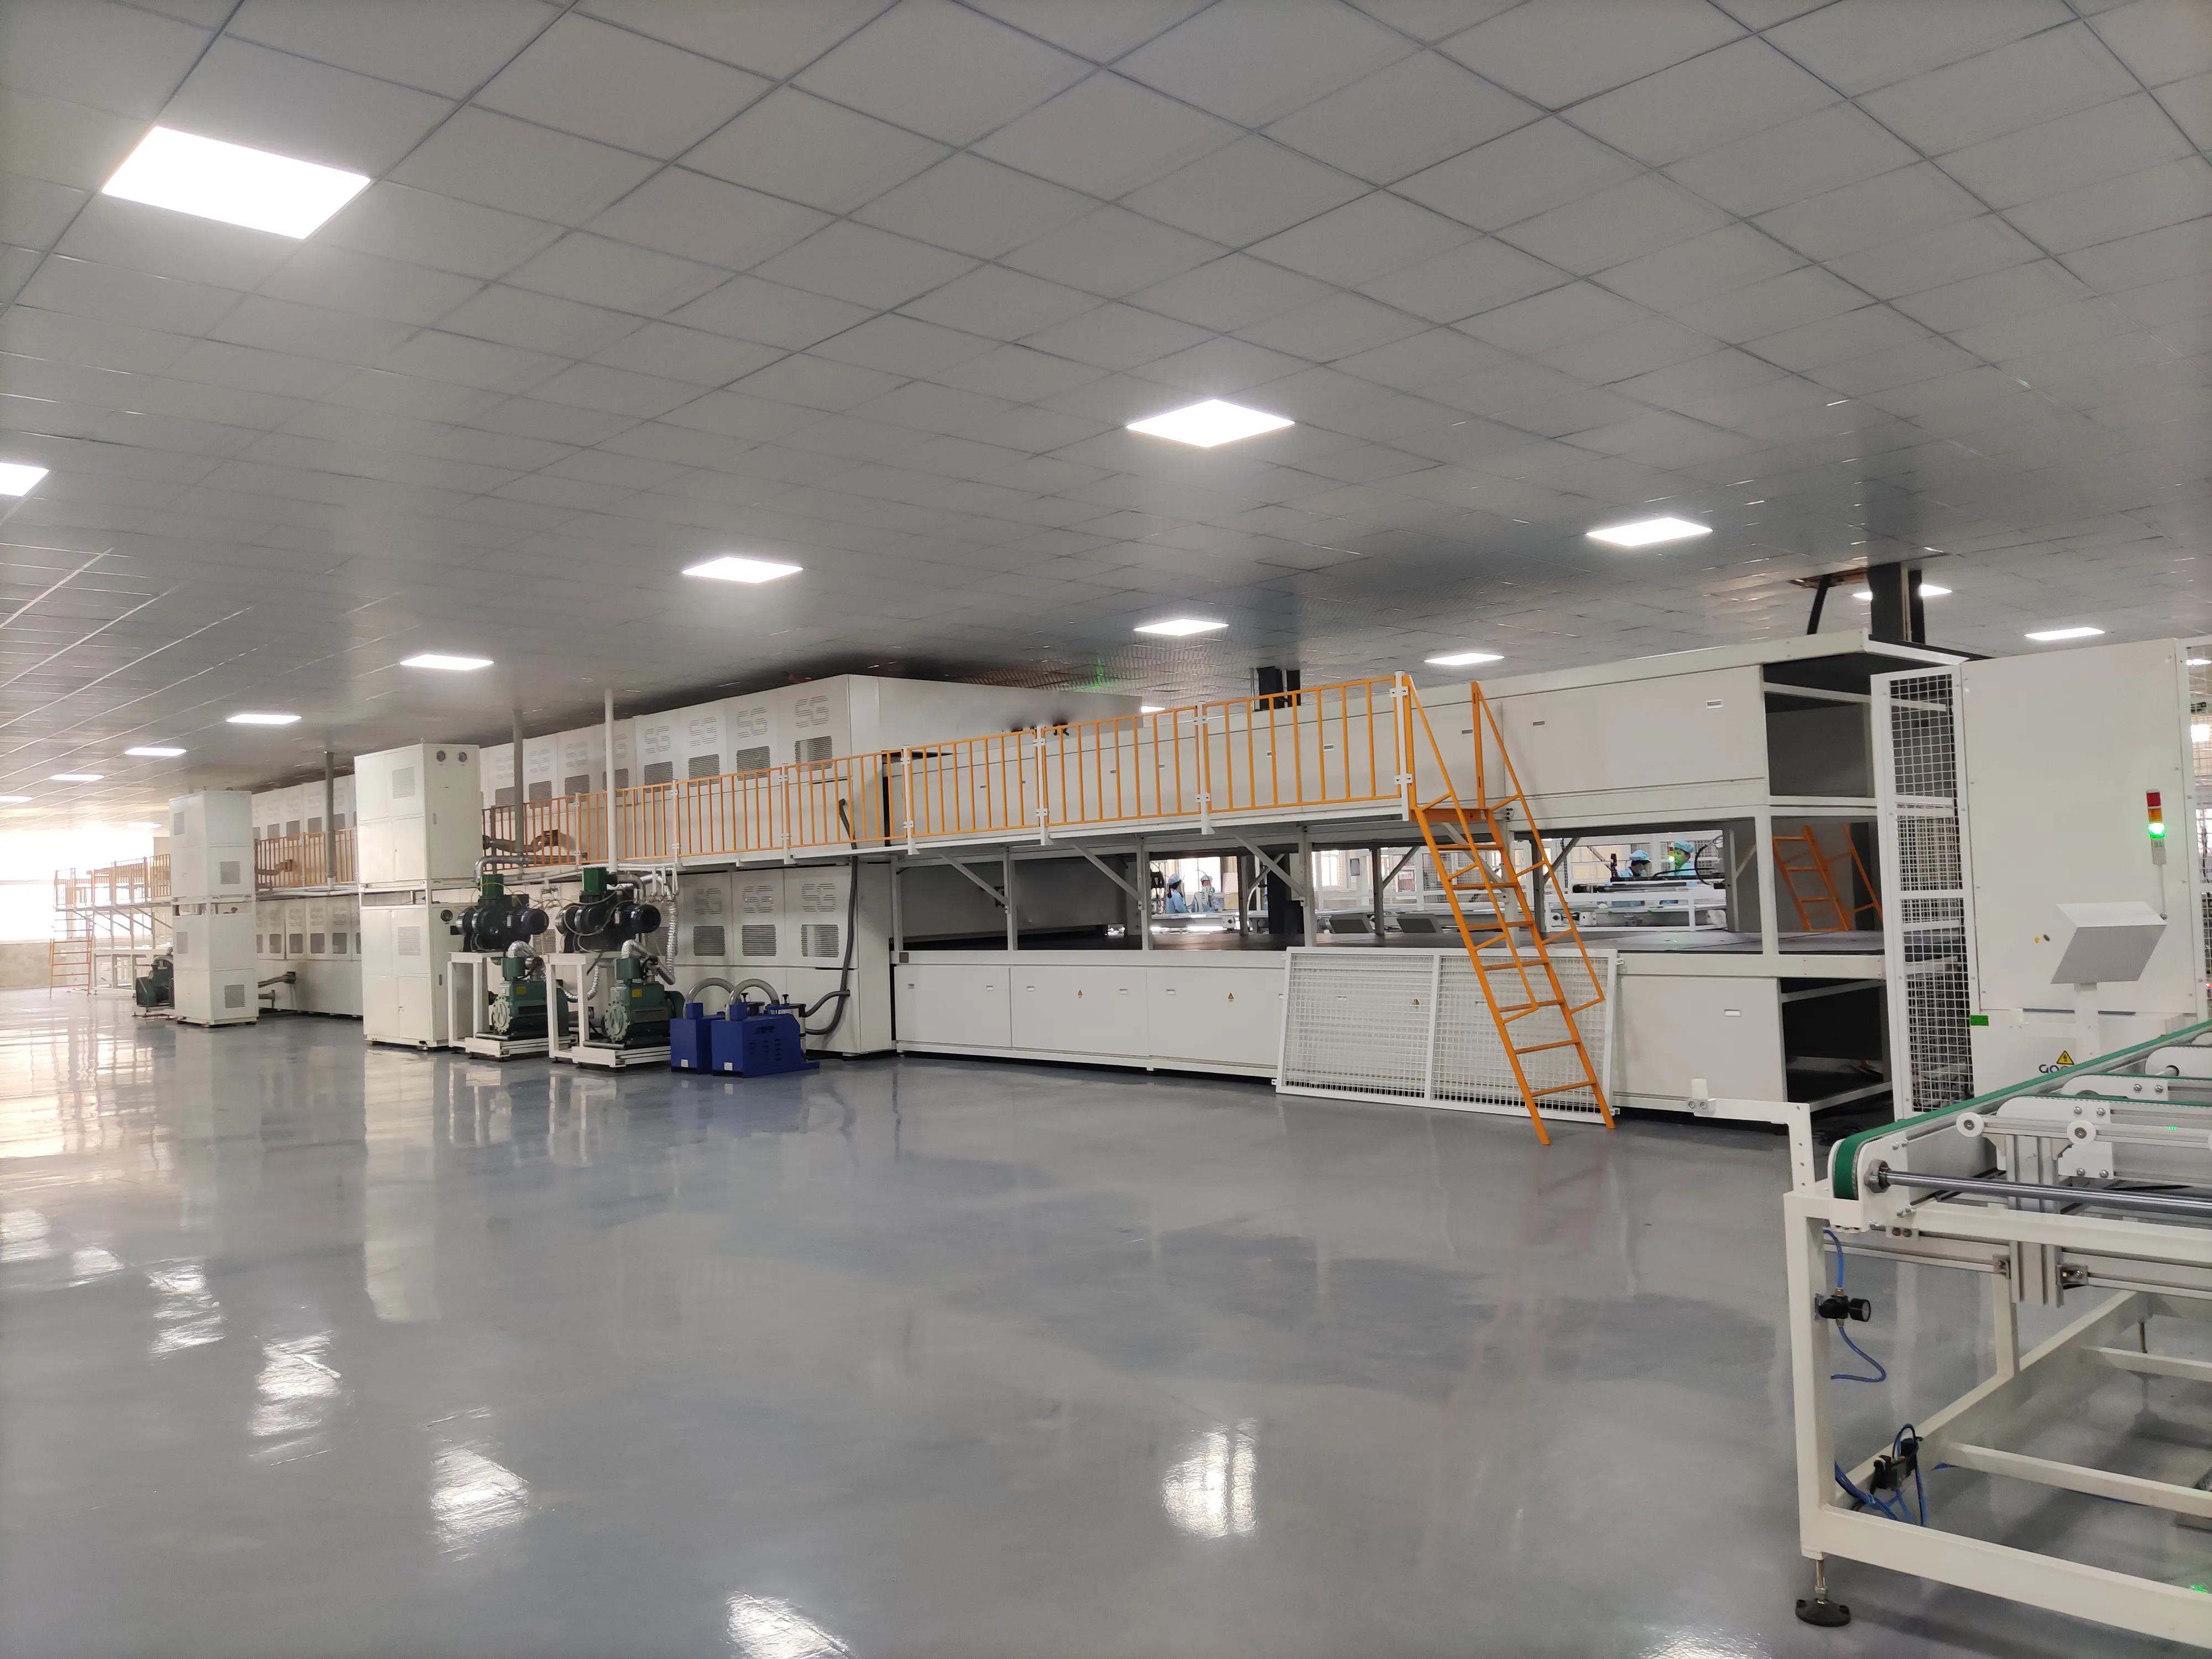
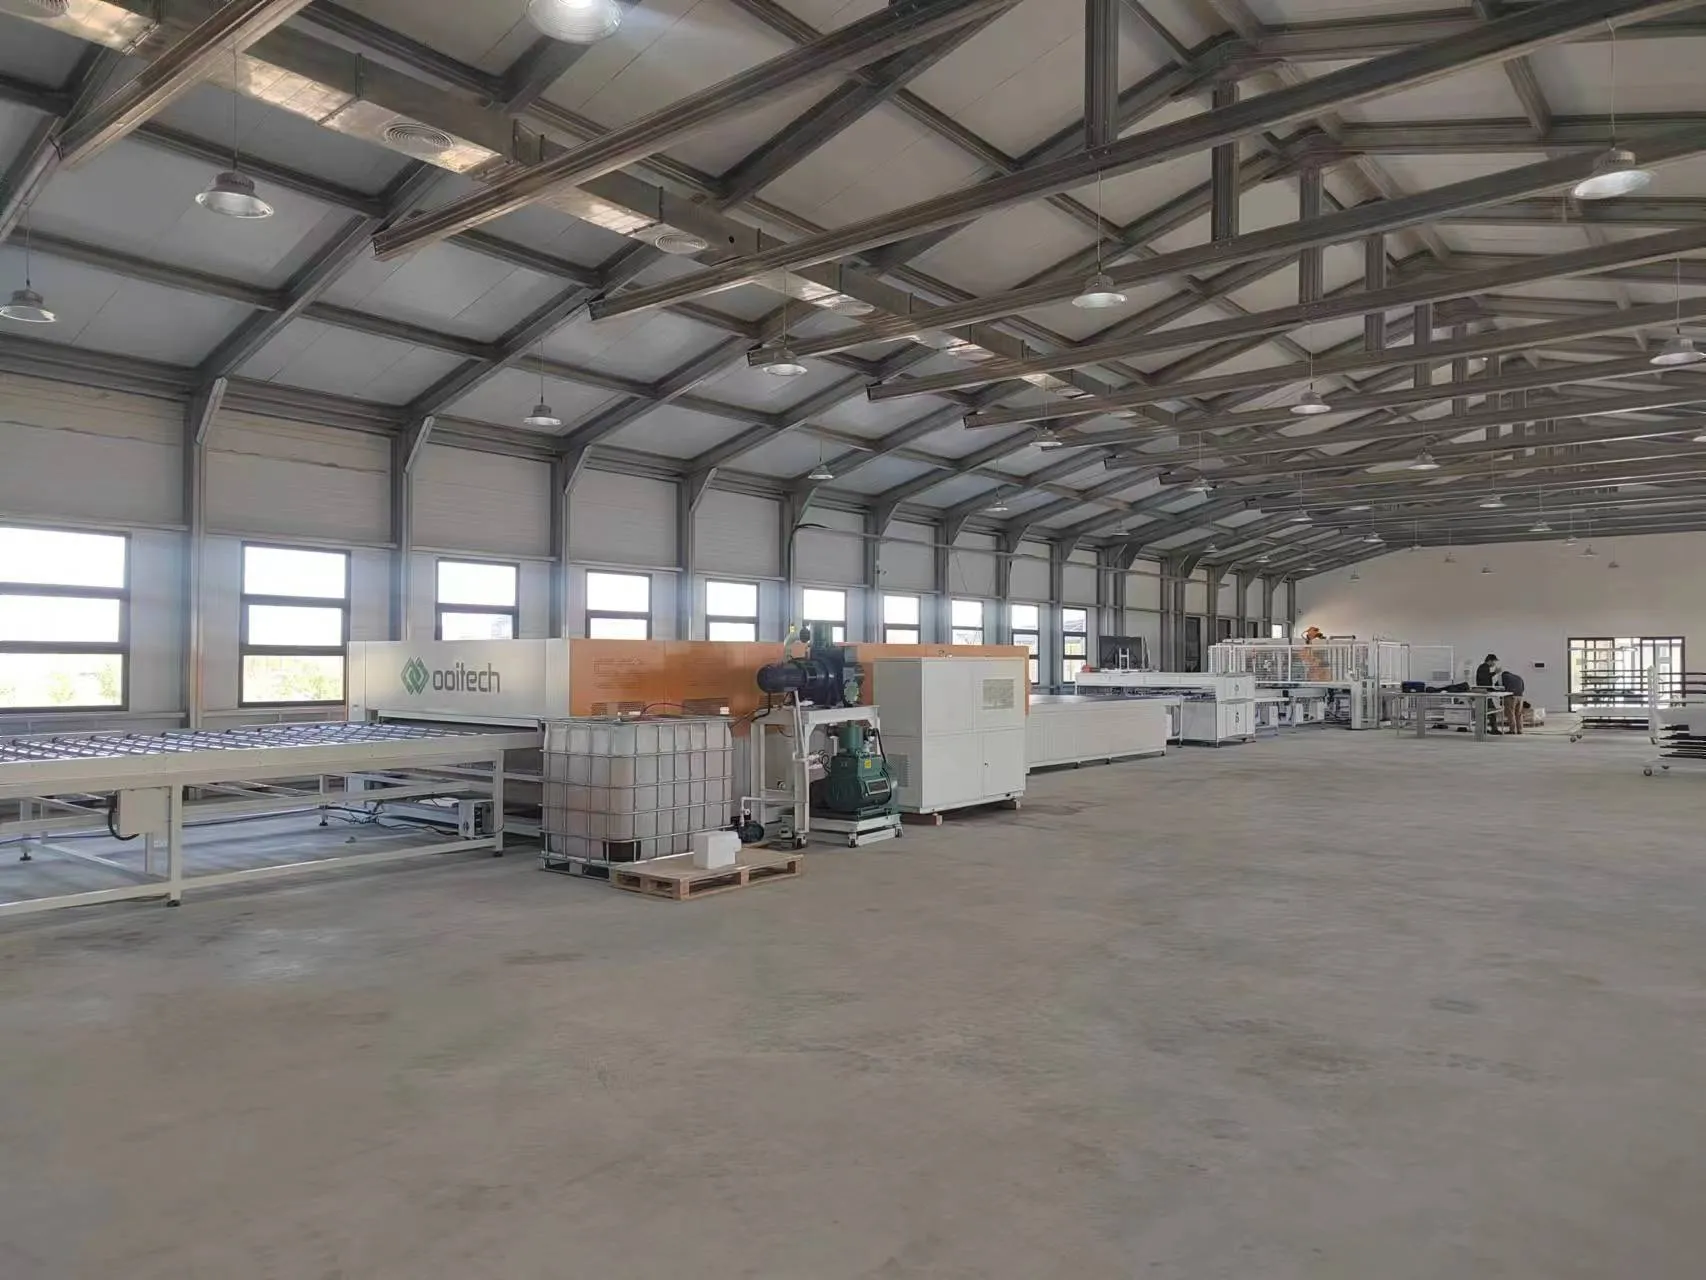
La laminadora sella el vidrio, el encapsulante, las células solares y la lámina posterior—o vidrio trasero—en una estructura duradera.
Dentro de la laminadora, el vacío elimina el aire atrapado del conjunto del módulo. El calor y la presión luego curan el EVA o POE, uniendo todas las capas.
La receta de laminación depende de:
Tipo de encapsulante
Tamaño del módulo
Grosor del vidrio
Estructura de vidrio-trasera o vidrio-vidrio
Tecnología de celdas
Requisitos del proveedor de materiales
Un ciclo típico de laminación puede tomar alrededor de 10 a 20 minutos, aunque el tiempo real varía con los materiales y el equipo.
La laminadora es a menudo el proceso principal más lento en la línea de producción. Por lo tanto, una fábrica puede necesitar varias laminadoras operando en paralelo.
Este es un punto importante al calcular la capacidad de producción. Instalar stringers más rápidos no aumentará la salida final del módulo si la sección de laminación no puede procesar paneles al mismo ritmo.
La calidad de la laminación afecta directamente la adhesión, el aislamiento eléctrico, la resistencia a la humedad y la vida útil esperada del módulo.
11. Equipo de Recorte e Inspección Post-Laminación
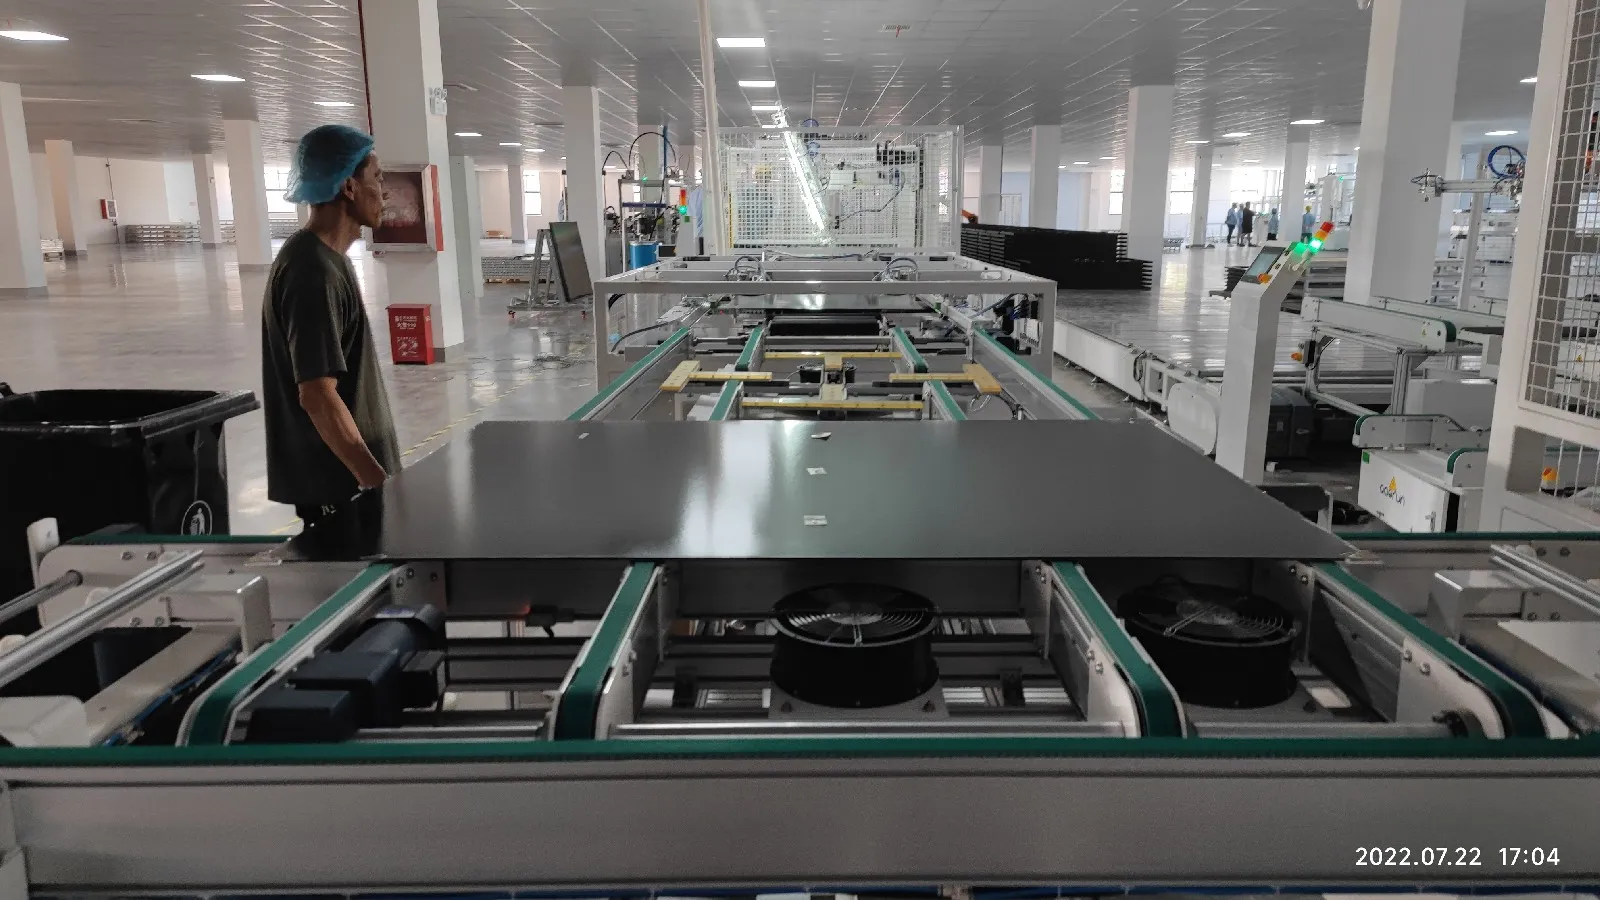
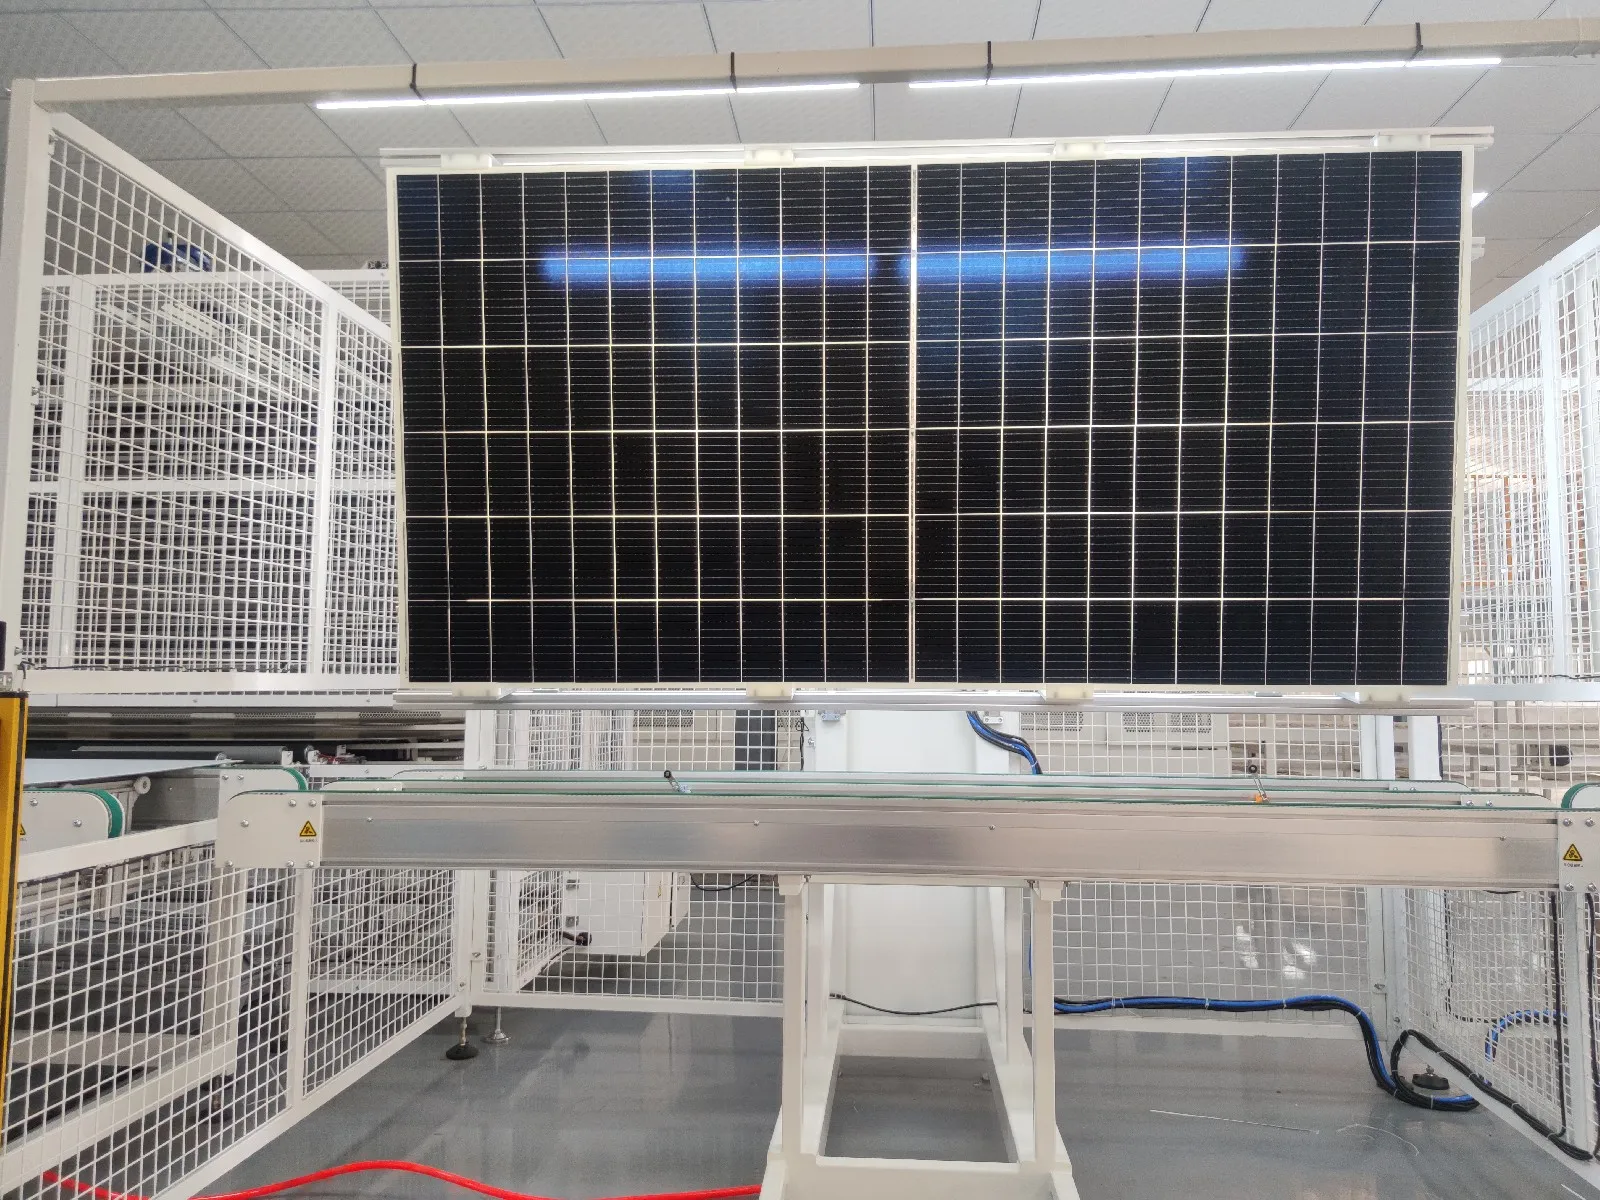
Después de la laminación, el exceso de EVA, POE o lámina trasera permanece alrededor de los bordes del módulo. Este material debe eliminarse antes del enmarcado.
En una línea pequeña, los operadores pueden recortar los bordes manualmente. Una línea automática de alta capacidad normalmente usa una máquina de recorte de bordes.
El módulo laminado también se inspecciona para detectar:
Burbujas de aire
Delaminación
Desbordamiento de encapsulante
Rayones
Daño en el vidrio
Movimiento de celdas
Desplazamiento de tiras
Contaminación dentro del laminado
Las unidades de volteo automáticas facilitan la inspección de ambos lados del módulo sin depender del levantamiento manual.
12. Máquina de Pegado de Marco y Enmarcado
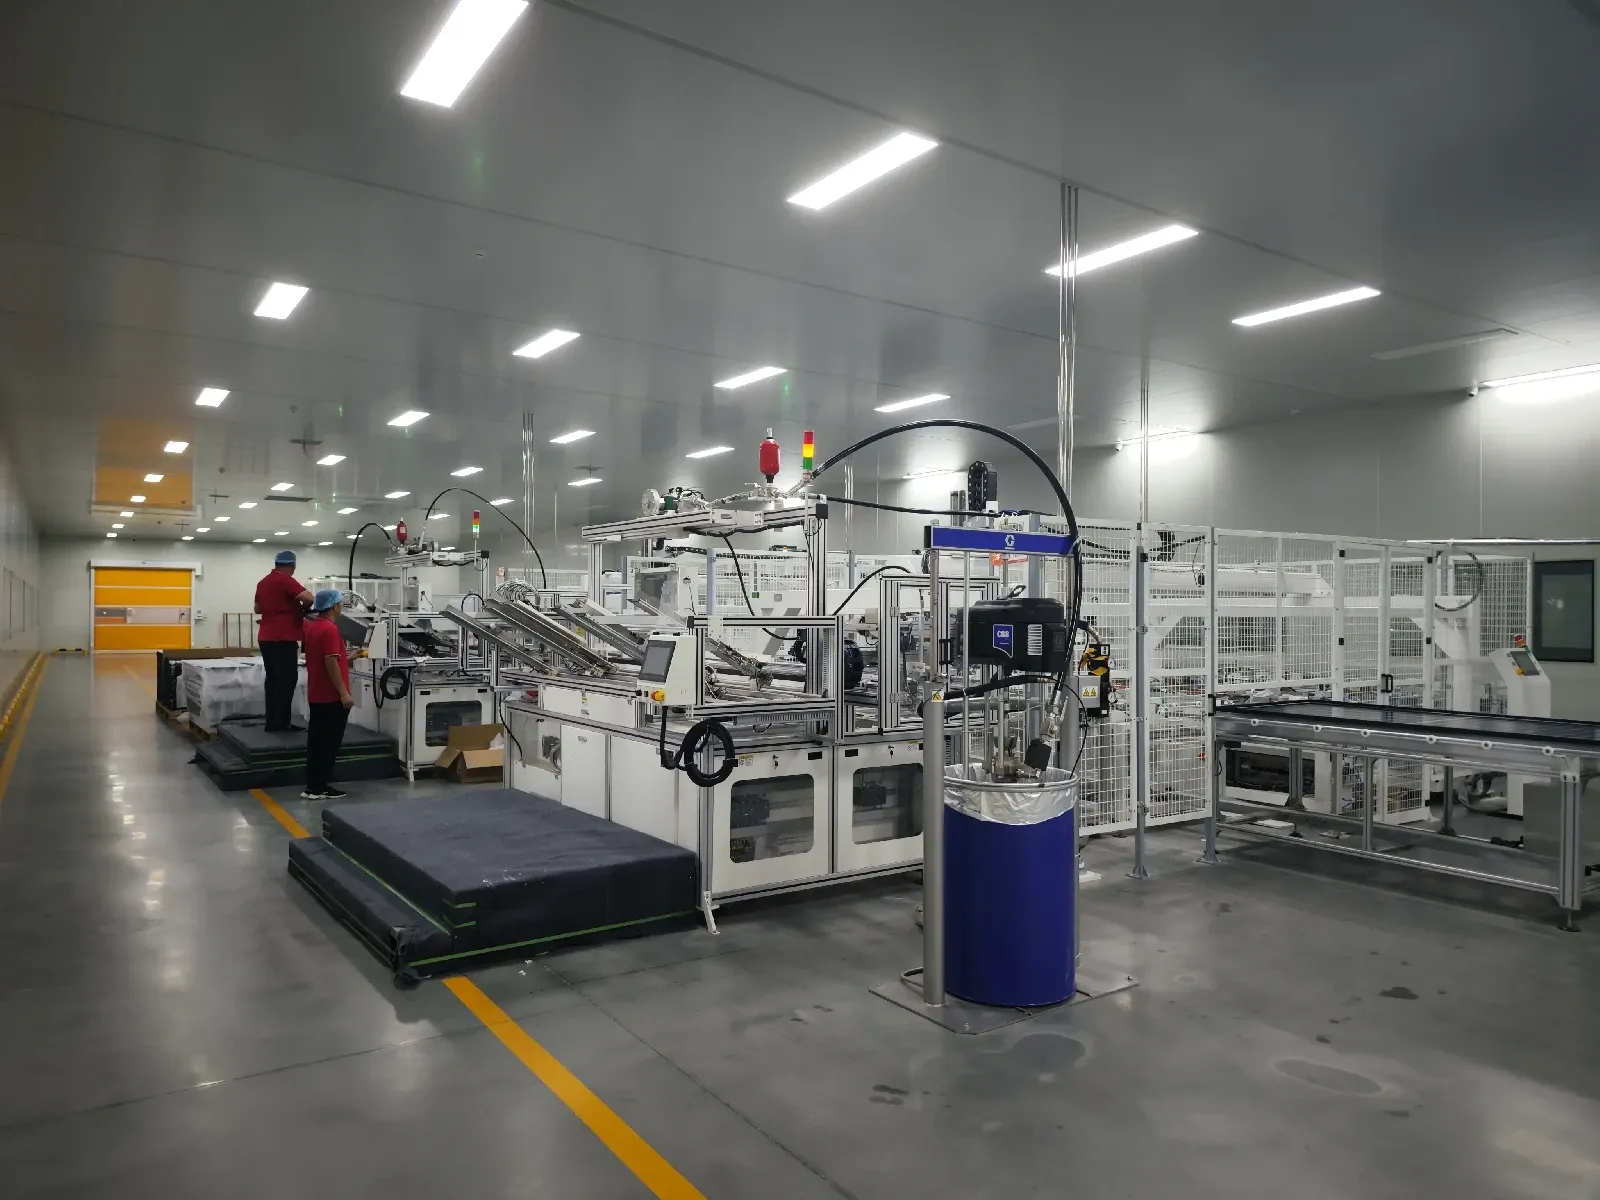

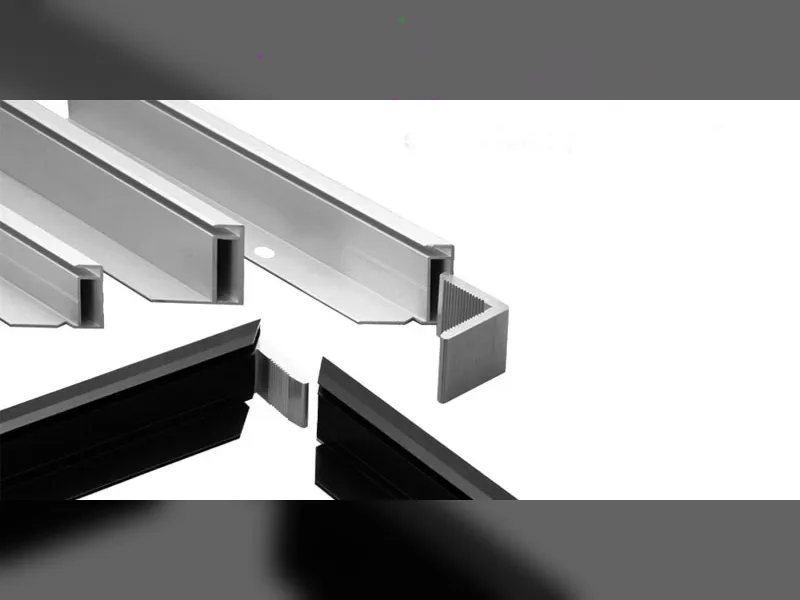
La mayoría de los paneles solares convencionales utilizan un marco de aluminio para proteger los bordes del vidrio y proporcionar soporte mecánico durante el transporte y la instalación.
La sección de enmarcado puede incluir:
Máquina automática de encolado de marcos
Sistema de carga de marcos de aluminio
Equipo de inserción de llaves de esquina
Máquina de ensamblaje de marcos
Máquina de enmarcado neumática o hidráulica
Equipo de punzonado de marcos
Se aplica sellador dentro de los perfiles de aluminio antes de que las cuatro secciones del marco se presionen alrededor del módulo laminado.
El marco terminado debe ser cuadrado, seguro y correctamente sellado. Los defectos comunes de enmarcado incluyen esquinas sueltas, sellador insuficiente, sellador excesivo, rayones y dimensiones incorrectas del marco.
Los módulos de vidrio-vidrio sin marco pueden no requerir este proceso, dependiendo del diseño del producto.
13. Máquinas de Instalación de Caja de Conexiones
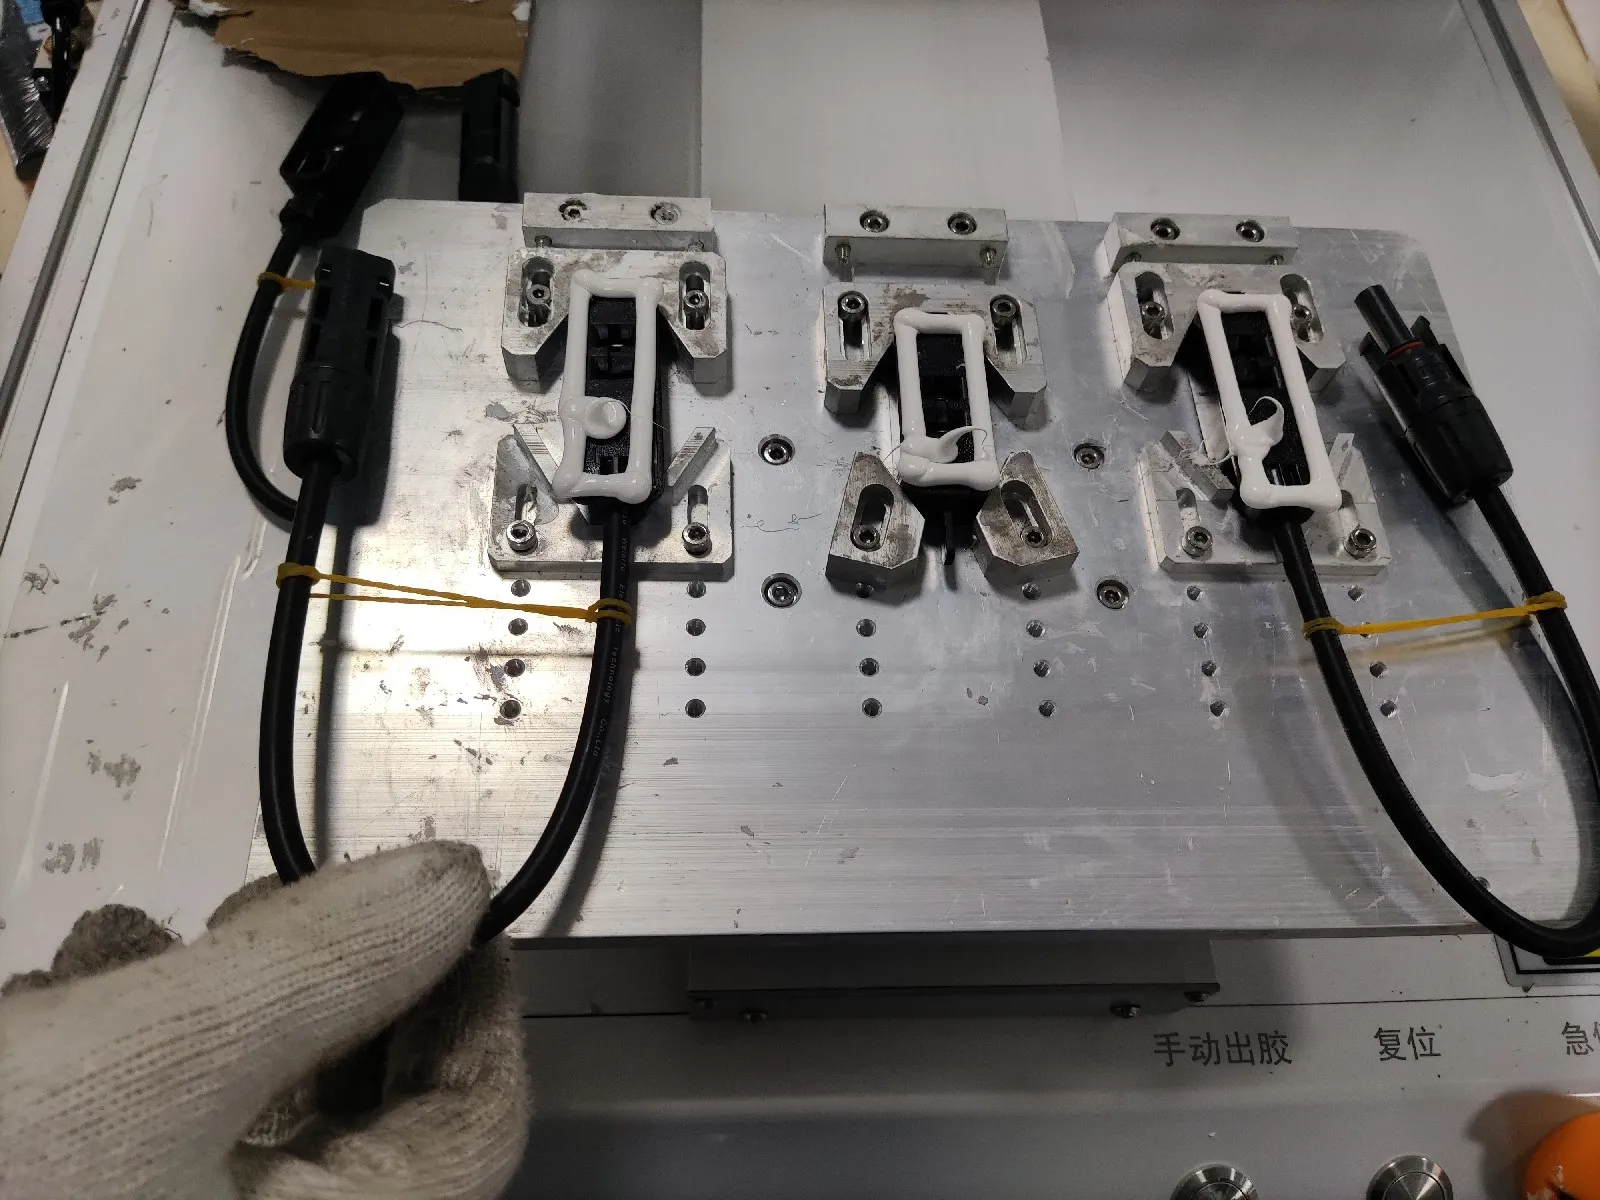
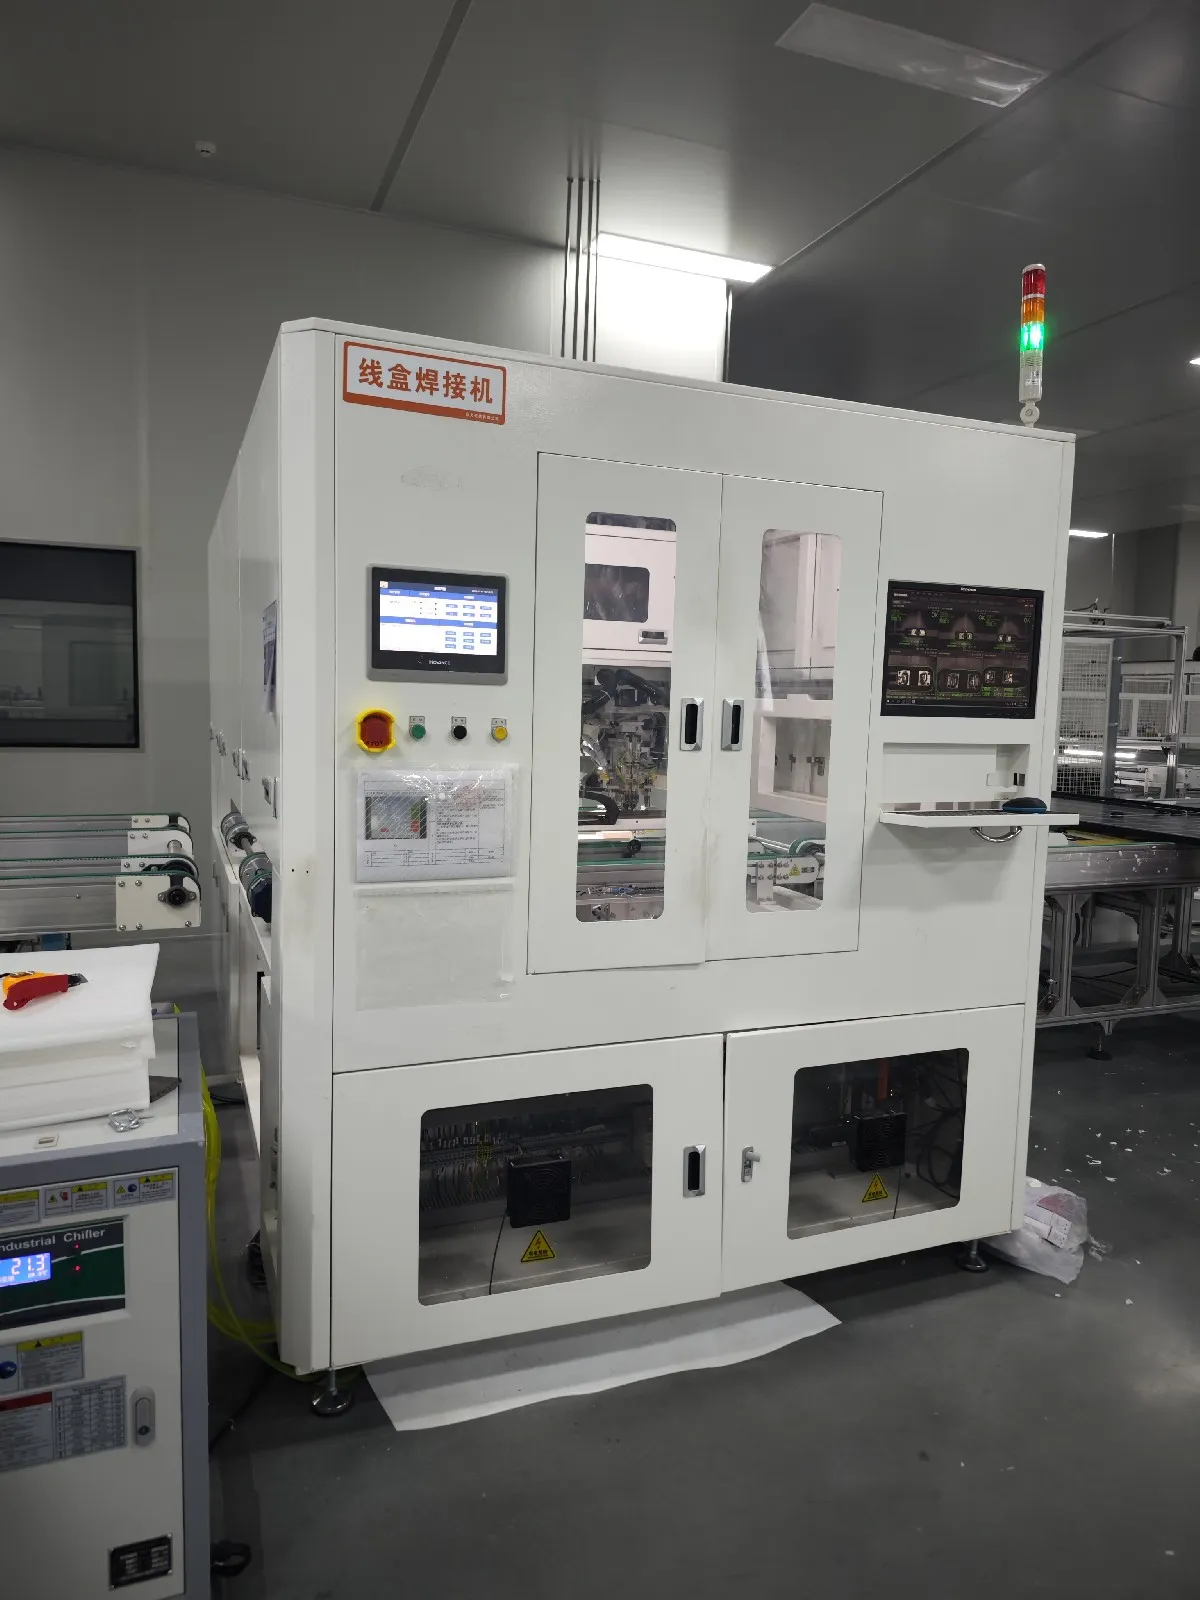
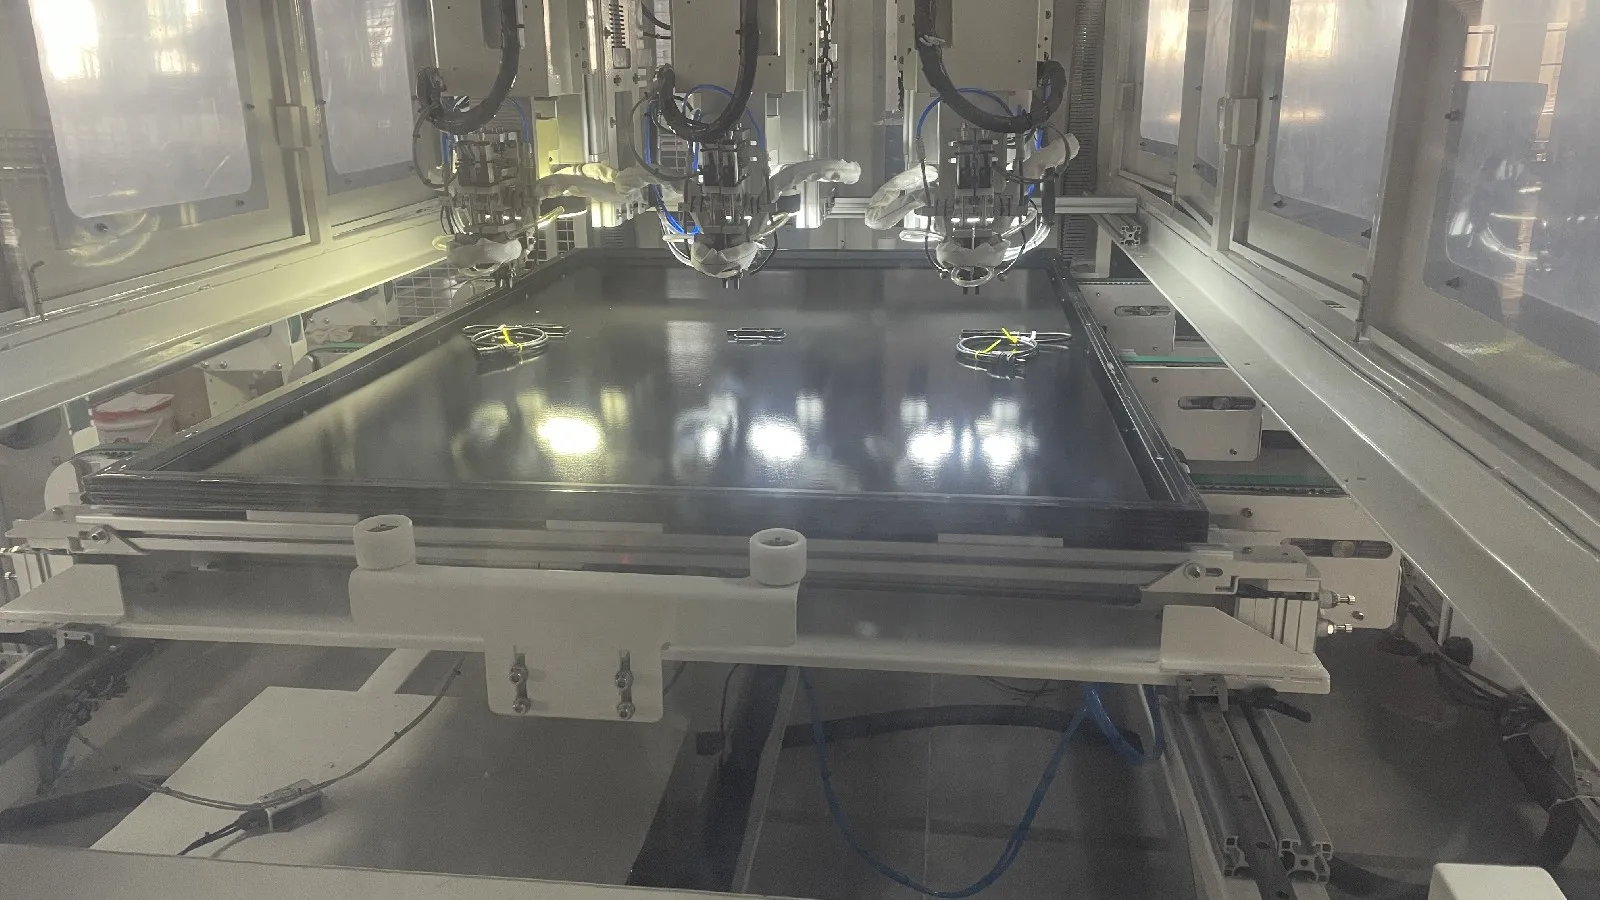
La caja de conexiones recoge la salida eléctrica del circuito de celdas y proporciona la conexión entre el módulo y el sistema fotovoltaico externo.
El proceso de la caja de conexiones puede incluir:
Posicionamiento de la caja de conexiones
Dispensación de silicona o adhesivo
Soldadura de cintas de salida
Soldadura automática de terminales
Relleno con pegamento AB
Encapsulado
Inspección de cables y conectores
Una máquina de soldadura de caja de conexiones conecta las cintas de salida del módulo a los terminales de la caja de conexiones. Una máquina de dispensación o encapsulado aplica luego sellador o material de relleno para proteger las conexiones eléctricas contra la humedad, el movimiento y la corrosión.
El adhesivo y el material de encapsulado deben recibir suficiente tiempo de curado antes de las pruebas finales y el empaque.
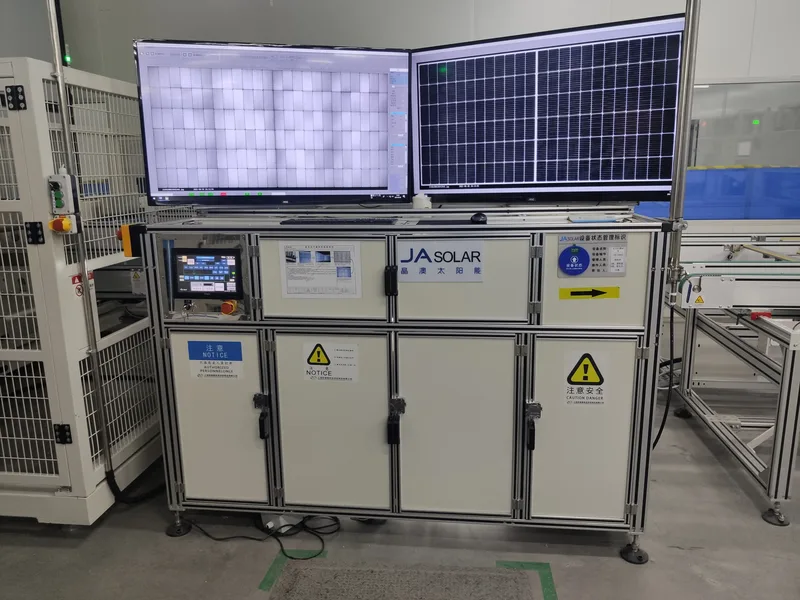
14. Probador EL Final
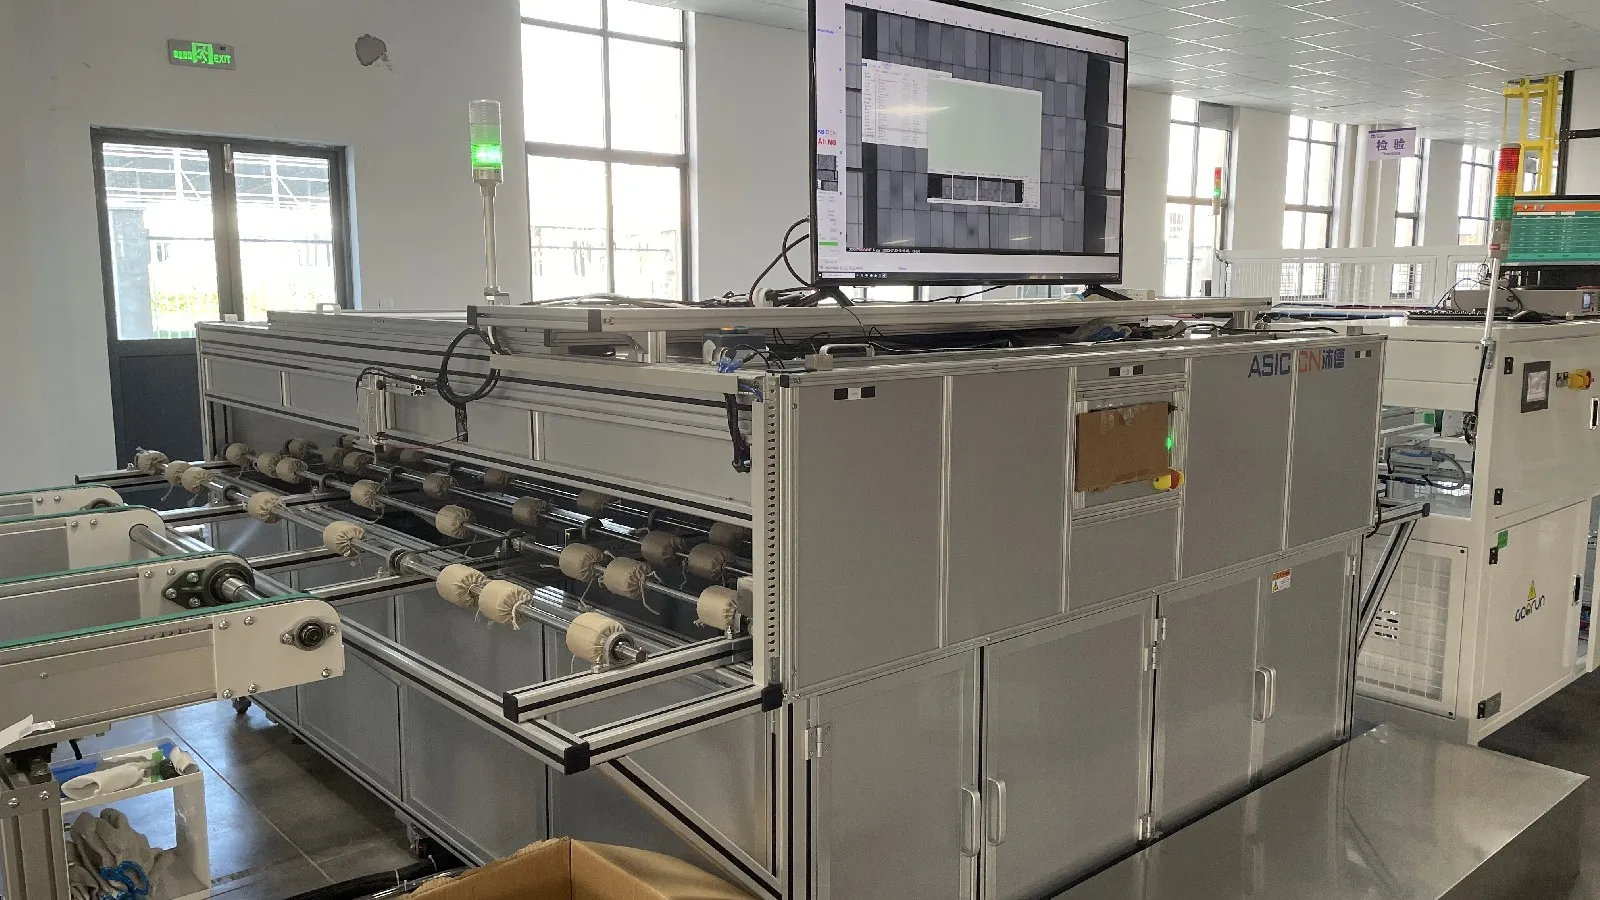

Normalmente se realiza una segunda prueba EL después del laminado o del ensamblaje final del módulo.
Esta prueba es necesaria porque pueden aparecer nuevas microgrietas durante el laminado, recorte, enmarcado o manipulación de materiales.
La imagen EL final puede revelar:
Microgrietas en las celdas
Celdas rotas
Dedos desconectados
Uniones de soldadura deficientes
Barras colectoras rotas
Áreas eléctricamente inactivas
Interrupciones en las cadenas
El software de análisis automático de imágenes puede ayudar a clasificar defectos, pero el fabricante aún necesita estándares de aceptación claros. El sistema debe definir qué defectos son aceptables, cuáles requieren retrabajo y cuáles resultan en rechazo.
15. Simulador Solar y Probador I-V
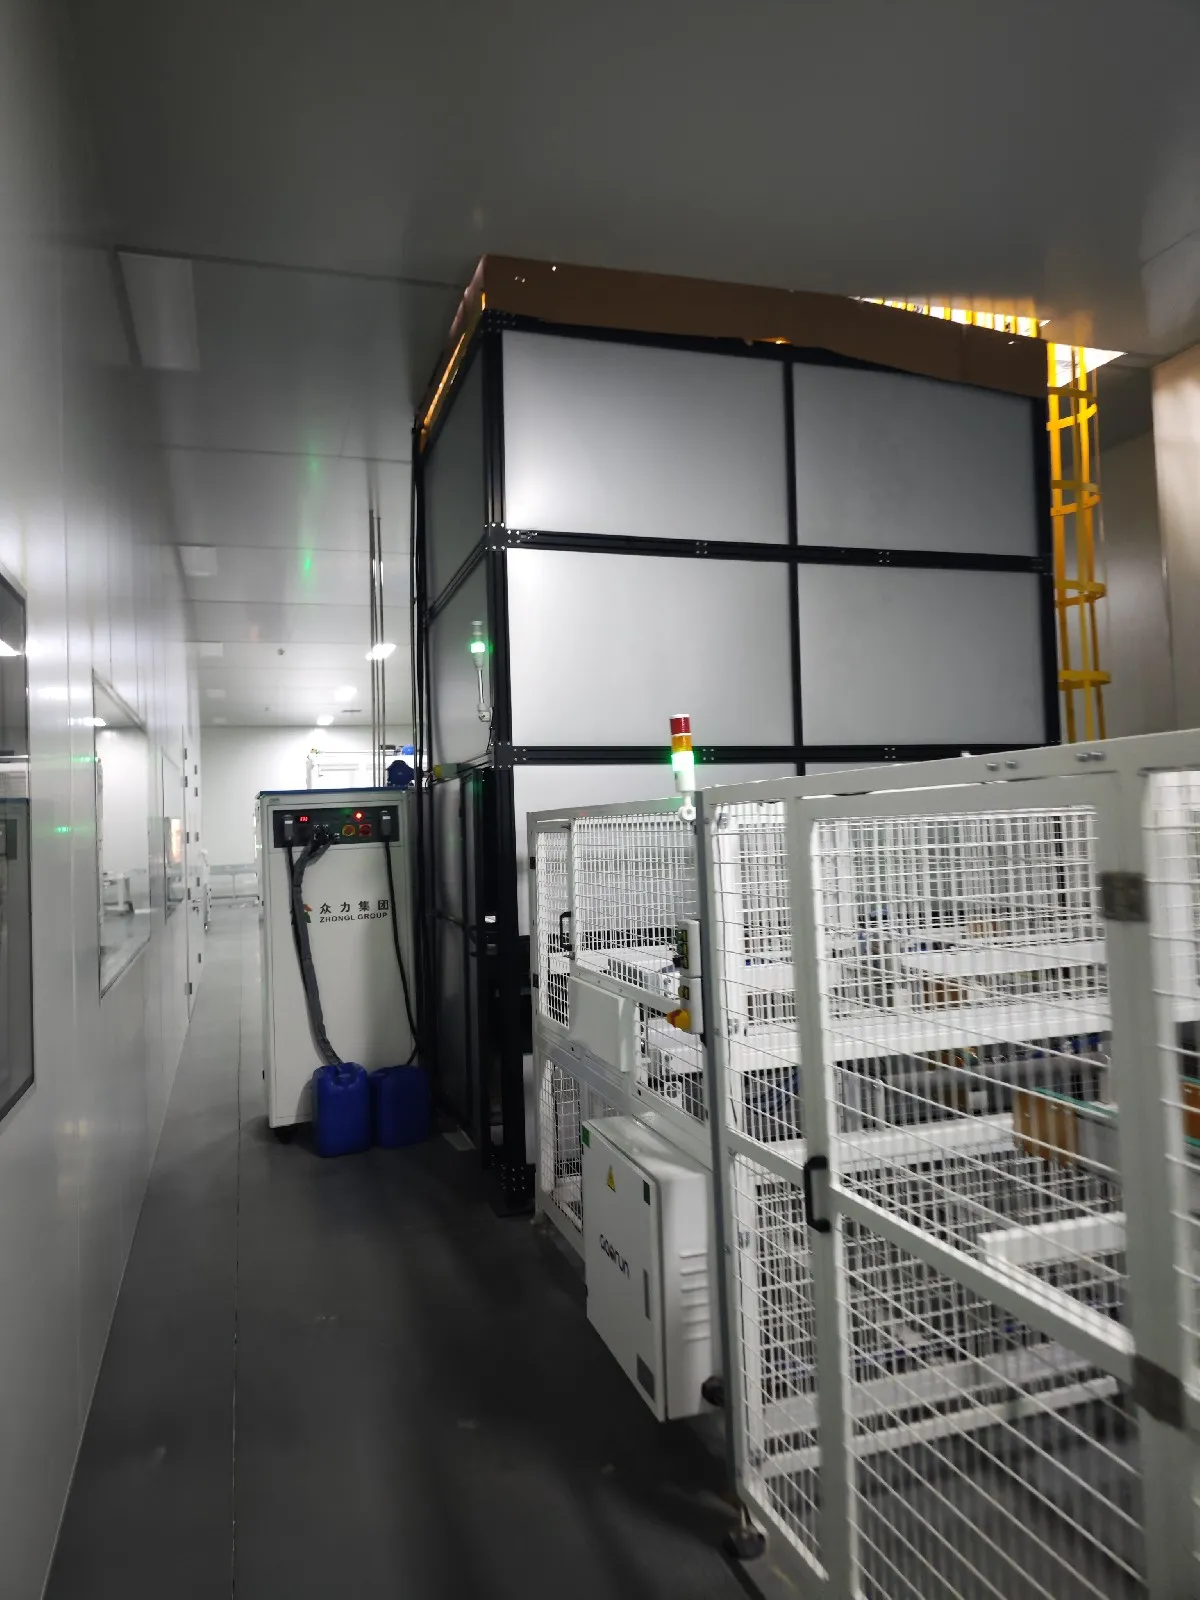
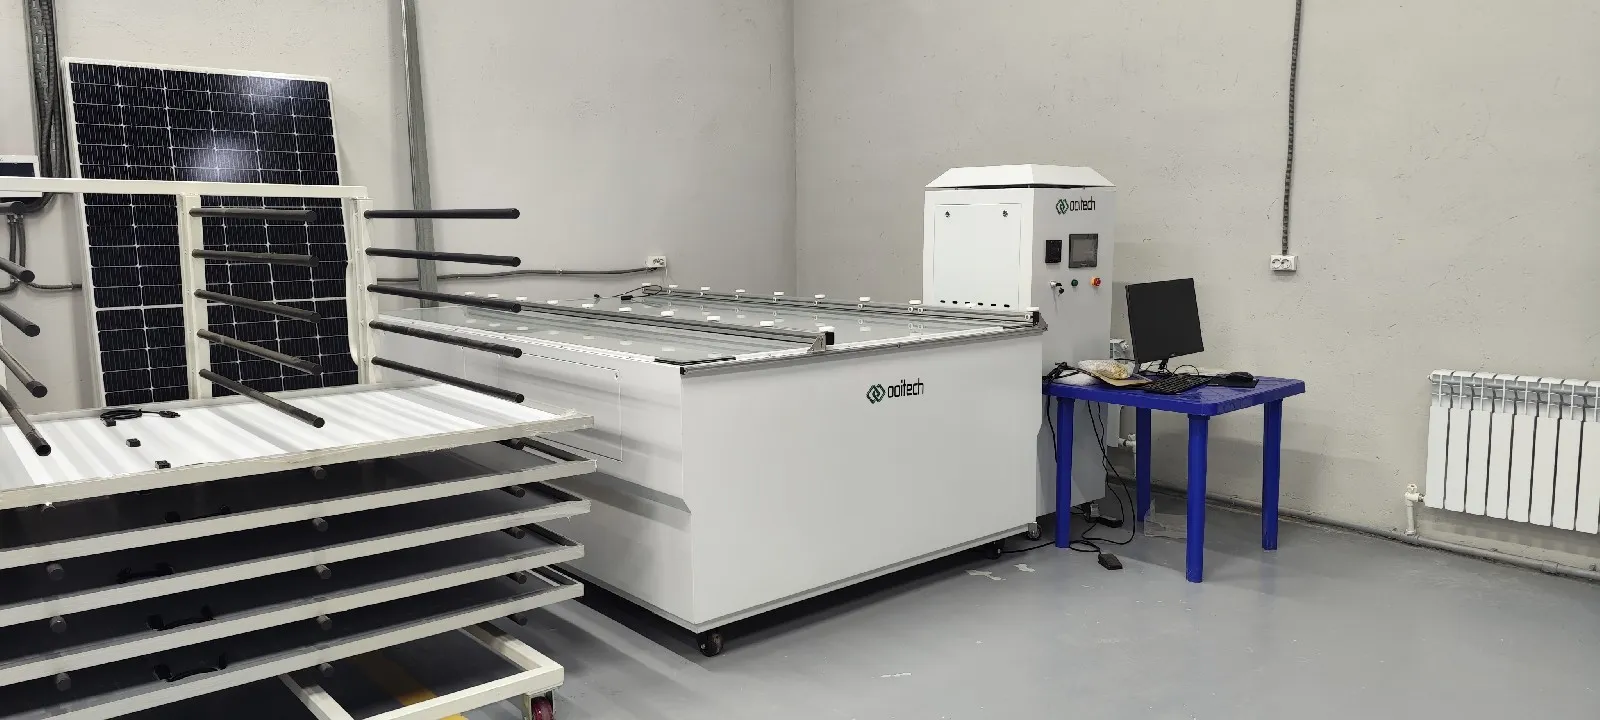
El simulador solar, también conocido como probador de destello o probador I-V, mide el rendimiento eléctrico del panel solar terminado bajo iluminación controlada.
El probador registra parámetros que incluyen:
Potencia máxima
Voltaje de circuito abierto
Corriente de cortocircuito
Voltaje de operación
Corriente de operación
Factor de llenado
Eficiencia del módulo
Curva I-V completa
La potencia medida se utiliza para clasificar el panel y generar su etiqueta de placa o etiqueta de producción.
El simulador solar debe tener una coincidencia espectral adecuada, uniformidad de luz y estabilidad. Su velocidad de prueba también debe coincidir con la capacidad de producción del resto de la línea. De lo contrario, los paneles terminados comenzarán a acumularse frente a la estación de prueba.
16. Equipo de Pruebas de Seguridad
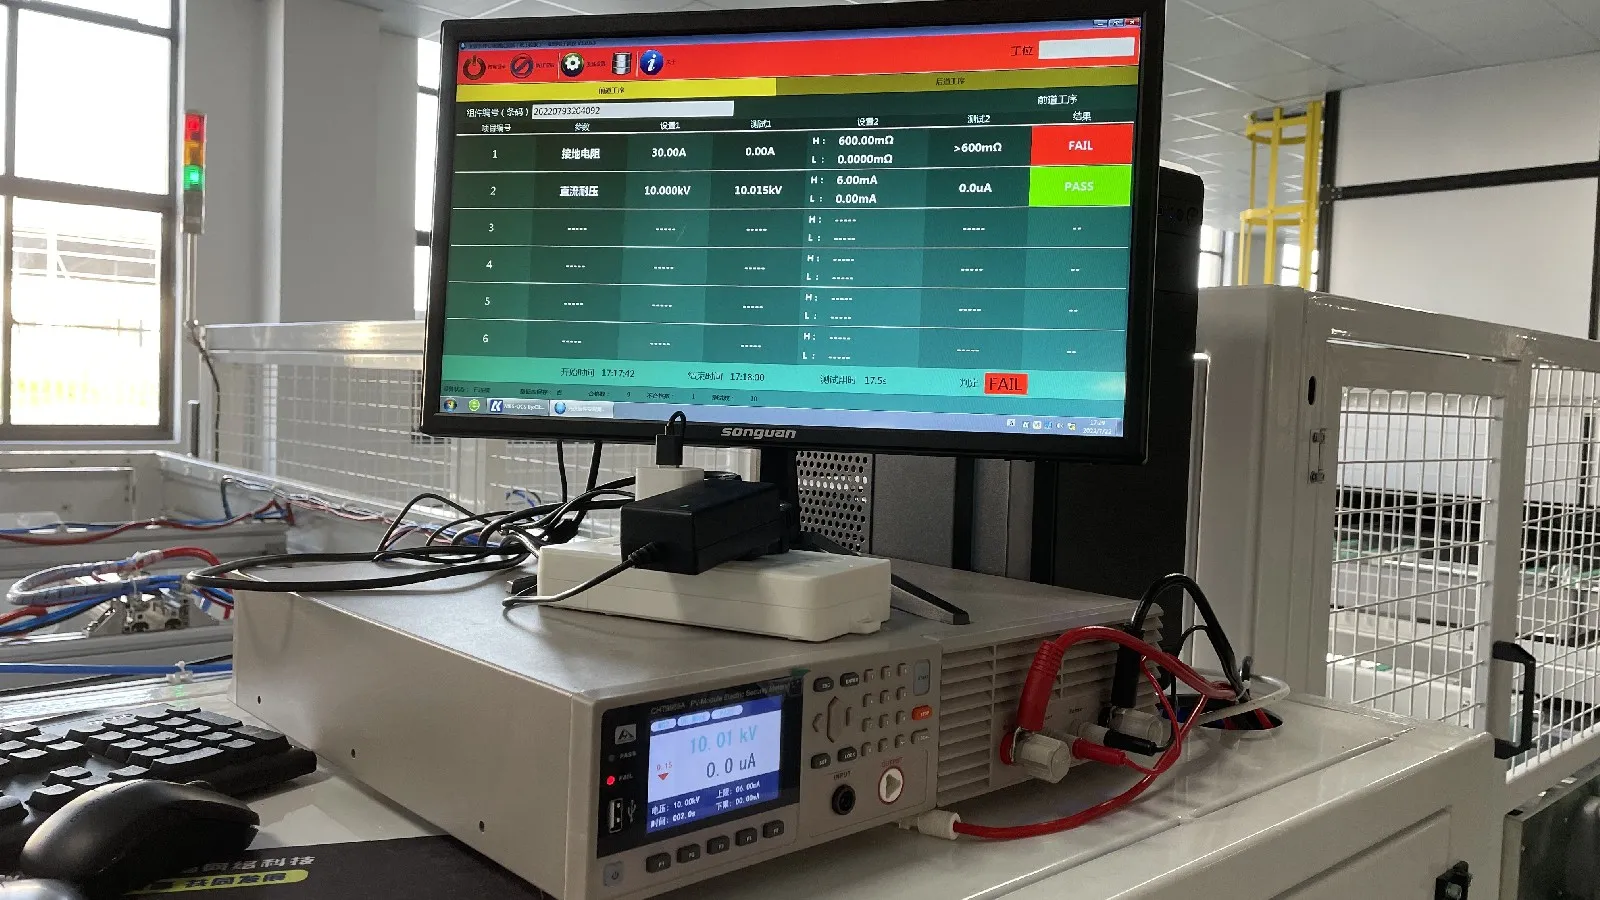
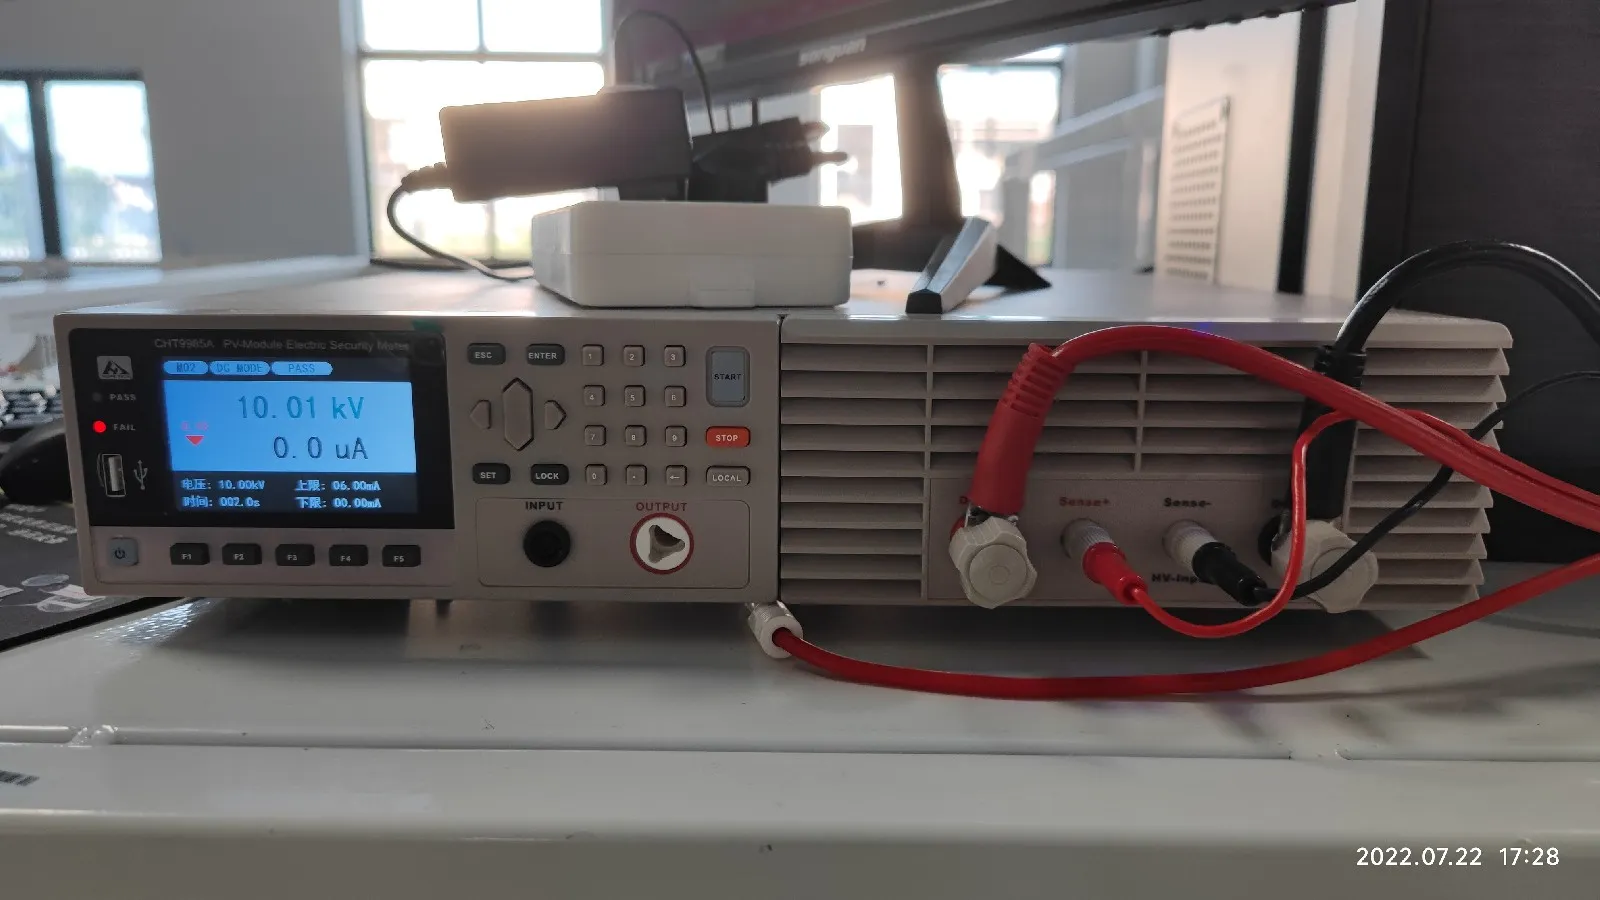
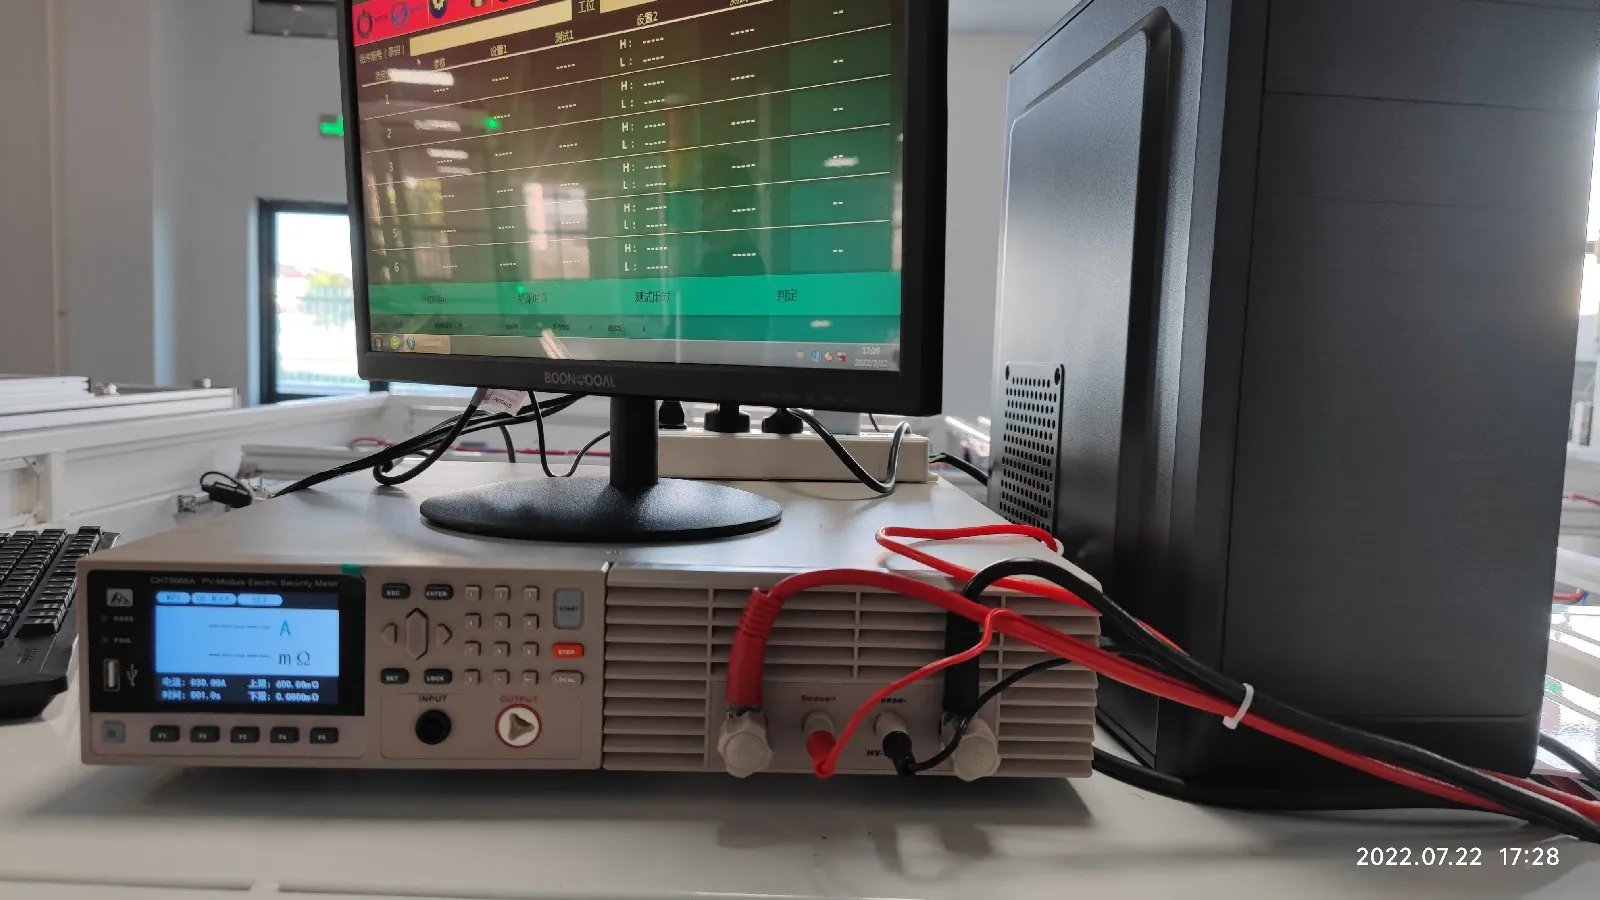
La salida eléctrica es solo una parte del control de calidad final. El panel también debe ser eléctricamente seguro.
El equipo común de pruebas de seguridad incluye:
Probador de alto potencial
Probador de resistencia de aislamiento
Probador de continuidad a tierra
Probador de corriente de fuga
La prueba de alto potencial aplica alto voltaje entre el circuito eléctrico interno y el marco del módulo para verificar la integridad del aislamiento.
La prueba de continuidad a tierra mide la conexión eléctrica entre el marco de aluminio y sus puntos de conexión a tierra. La prueba de aislamiento verifica si el módulo puede operar de manera segura sin rutas de fuga peligrosas.
Estas son pruebas de producción esenciales, no controles de calidad opcionales.
17. Línea de Etiquetado, Clasificación y Empaque
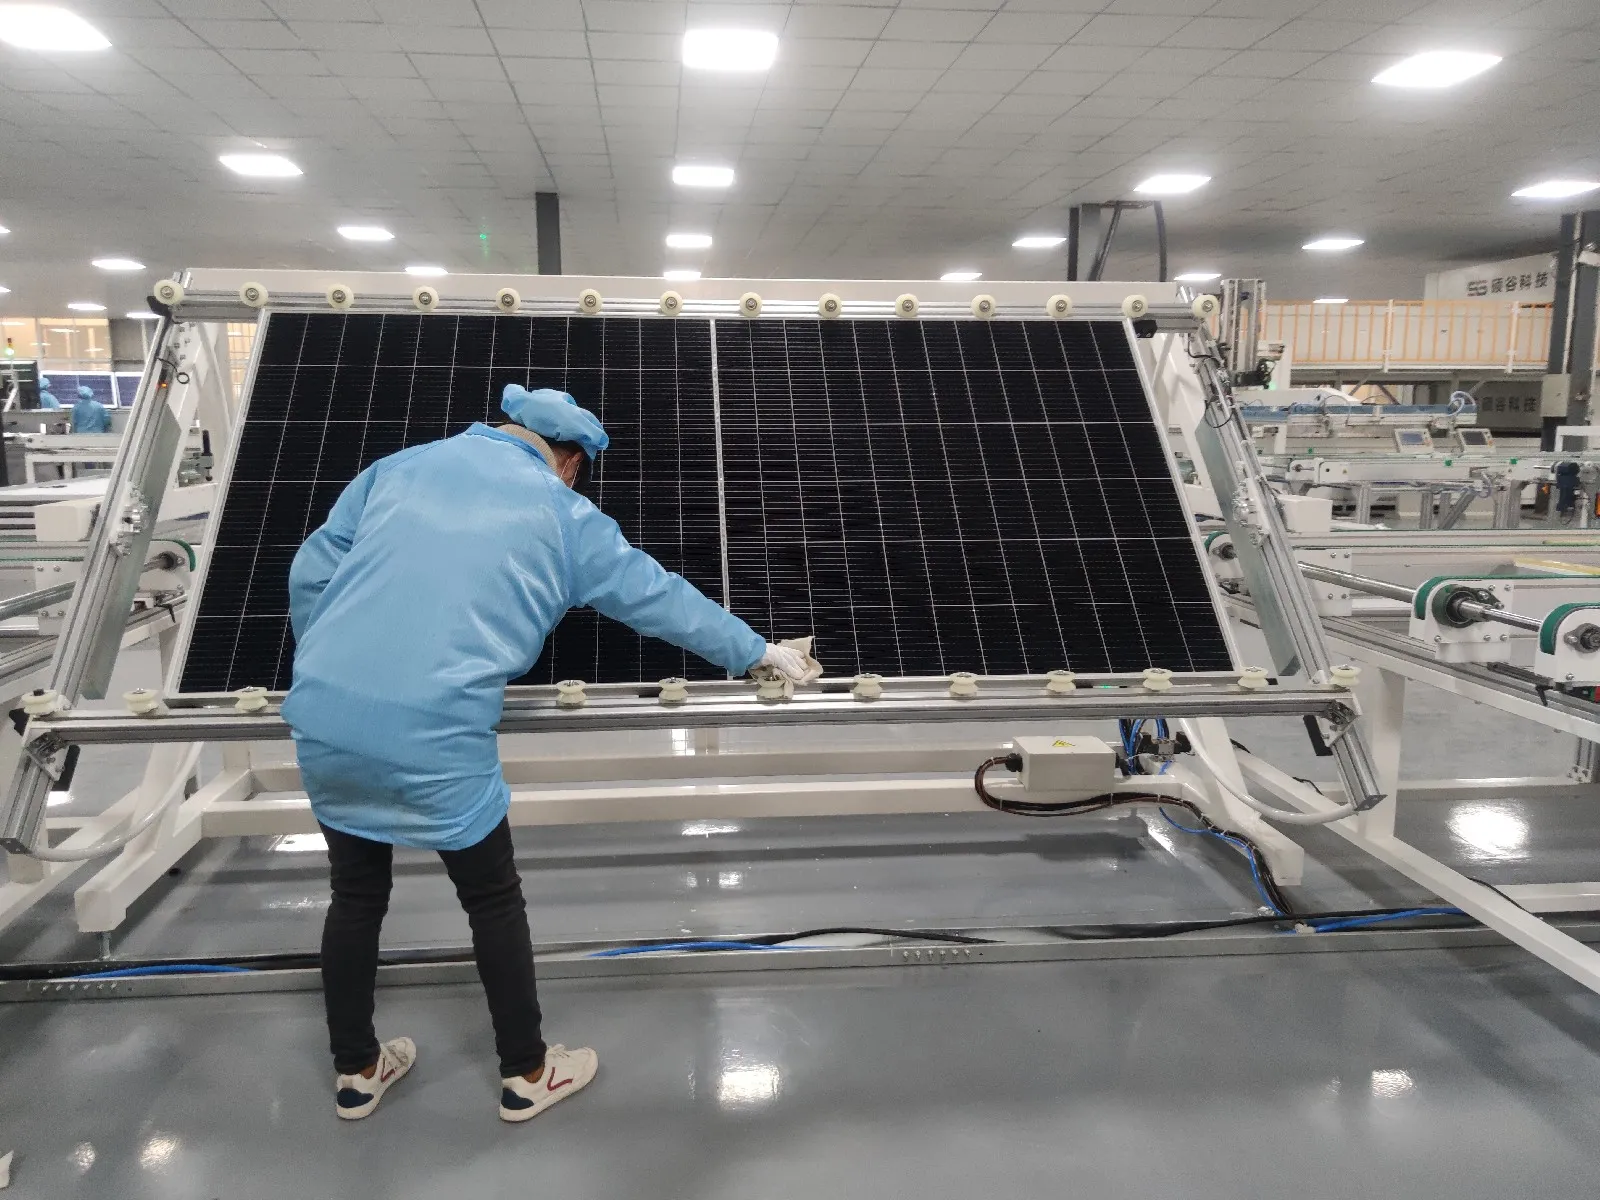
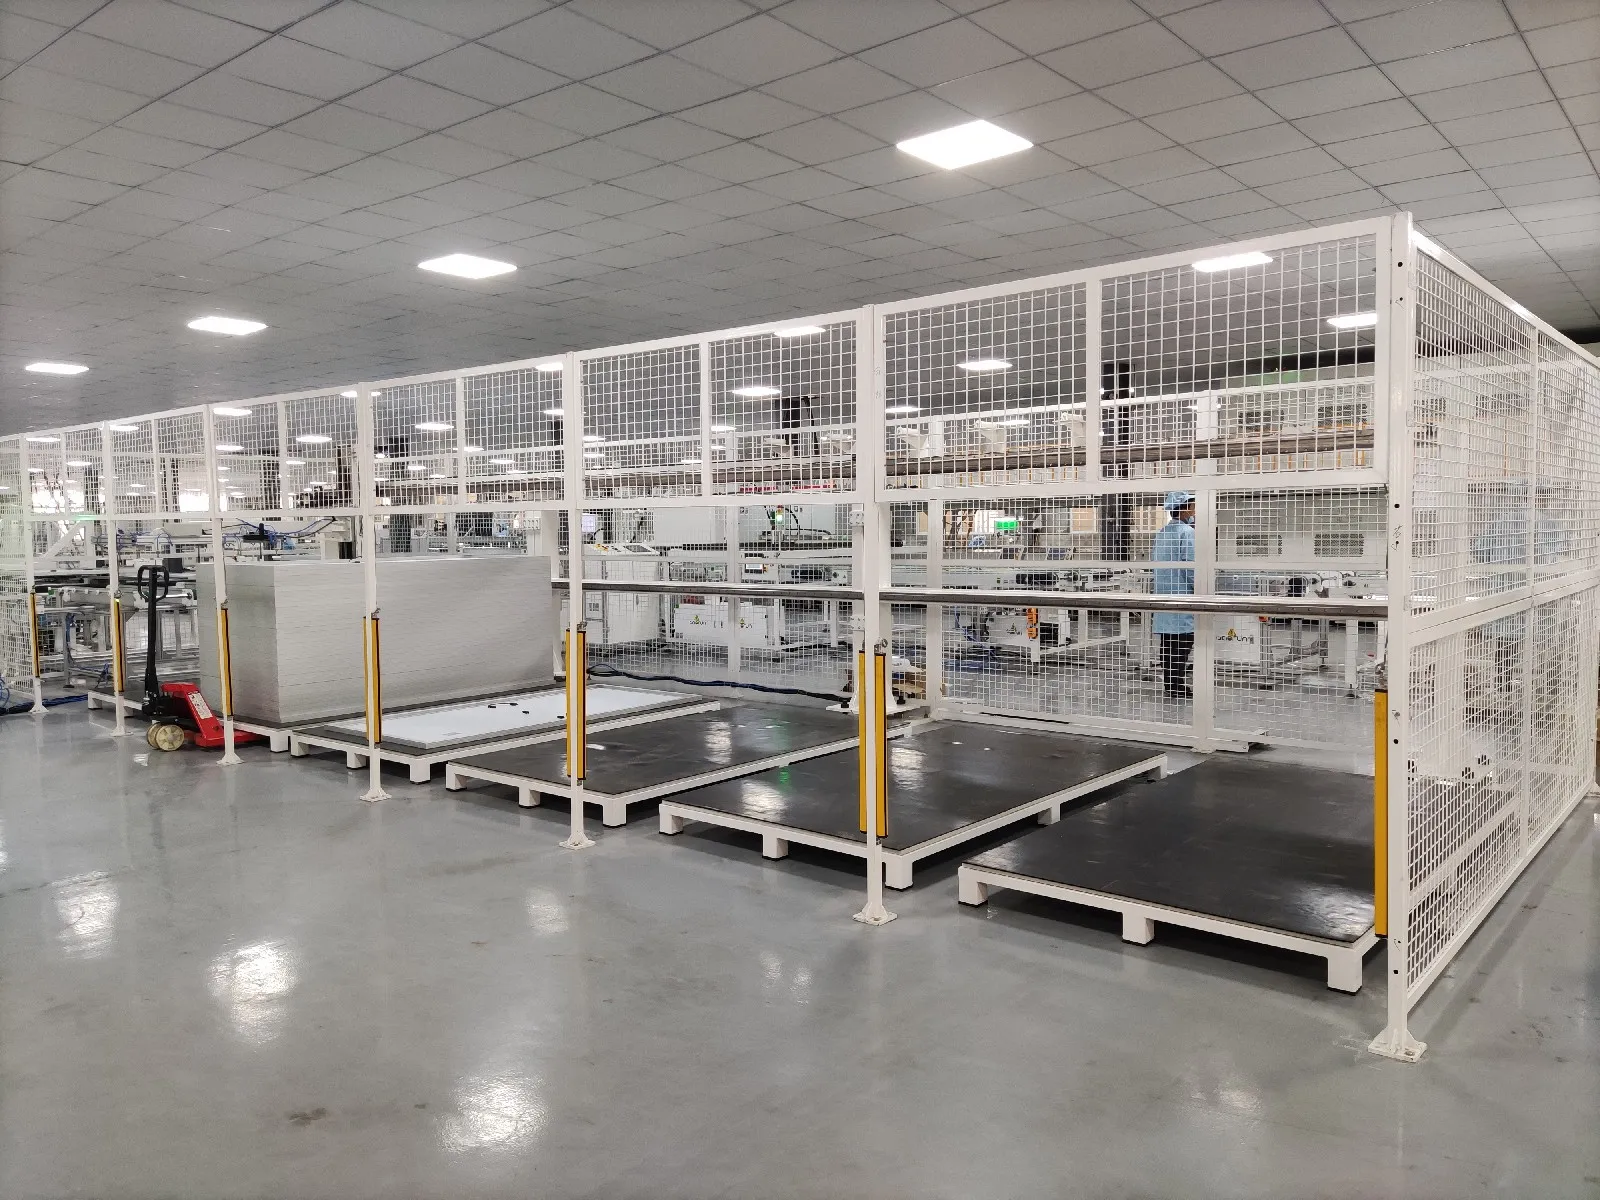
Después de que el panel pasa las inspecciones eléctricas, de seguridad, EL y visuales, la fábrica imprime su etiqueta de producto y registra los resultados finales de las pruebas.
Cada módulo normalmente recibe un número de serie único. En una línea automática, este número puede conectarse a un sistema MES o de trazabilidad.
La fábrica puede entonces rastrear un módulo terminado hasta información como:
Lote de celdas solares
Datos de producción de la stringer
Imágenes EL
Estación de apilado
Receta del laminador
Estación de enmarcado
Resultado de la prueba I-V
Resultado de la prueba de seguridad
Fecha de producción y turno
Los módulos terminados se clasifican por clase de potencia, se apilan con materiales protectores y se empaquetan para el transporte.
El empaque puede parecer un proceso simple, pero un apilado incorrecto o una protección insuficiente pueden dañar módulos buenos antes de que lleguen al sitio del proyecto.
¿Semiautomática o totalmente automática?
Una fábrica de paneles solares no siempre necesita automatización completa.
Las líneas semiautomáticas suelen ser adecuadas para proyectos piloto, fabricantes regionales y fábricas con menor capacidad planificada. Los operadores pueden manejar el bus, la preparación de materiales, el recorte, la instalación de la caja de conexiones y la inspección visual manualmente.
Las líneas totalmente automáticas incorporan manipulación robótica, transportadores automáticos, sistemas de inspección integrados, buffers de producción y trazabilidad de datos. Proporcionan mayor rendimiento y un control de proceso más consistente, pero también requieren una mayor capacidad de mantenimiento y una mejor gestión de producción.
El nivel correcto de automatización depende de:
Capacidad anual planificada
Diseño del módulo
Tecnología de celdas
Inversión disponible
Condiciones laborales locales
Requisitos de calidad del producto
Planes de expansión futuros
No Elija Cada Máquina por Separado
La máquina más grande no siempre es la más importante, y la máquina más rápida no crea automáticamente la línea de producción más rápida.
La capacidad debe estar equilibrada entre el corte de celdas, el encadenado, el apilado, el busado, el laminado, el enmarcado, la instalación de la caja de conexiones y las pruebas finales.
La fábrica también necesita sistemas de soporte como:
Transportadores automáticos
Buffers de producción
Compresores de aire
Sistemas de vacío
Enfriadores
Almacenamiento de materiales
Software MES y de trazabilidad
Espacio de mantenimiento
Áreas de control de calidad
El diseño del módulo debe confirmarse antes de seleccionar el equipo. Una línea diseñada para módulos convencionales de celda completa PERC puede no ser adecuada para medias celdas TOPCon de gran formato, módulos HJT, celdas BC o paneles pesados de vidrio-vidrio sin cambiar varias máquinas.
Un plan de fábrica realista debe comenzar, por lo tanto, con la especificación del módulo objetivo y la capacidad de producción anual. La lista final de máquinas viene después.
Nuestra visión es simple: una fábrica solar confiable no es un montón de máquinas impresionantes, sino un sistema de producción equilibrado, y Ooitech puede proporcionar líneas de producción de paneles solares semiautomáticas y totalmente automáticas completas de 5 MW a 1.2 GW, diseño de distribución de fábrica, instalación, capacitación, soporte de materias primas y servicio postventa global.