Tecnología de célula solar TBC (TOPCon Back Contact): Completa
Índice
Respuesta rápida: TBC, o contacto posterior TOPCon, es una célula de contacto posterior que utiliza un contacto pasivante TOPCon en la parte trasera en lugar de un contacto de heterounión. Se sitúa dentro de una secuencia de rutas más amplia en la que la industria está pasando de superficies traseras uniformes hacia arquitecturas traseras diferenciadas por regiones, asignando un tipo de contacto diferente a cada área de la parte trasera. Para un fabricante, la importancia de TBC radica en la compatibilidad de proceso: como se basa en pasos de proceso TOPCon que las líneas ya ejecutan, es la variante de contacto posterior con el menor costo de adopción desde una base TOPCon instalada. El trabajo de medición y caracterización involucrado —herramientas de tiempo de vida de portadores como la clase WCT-120— se vuelve más importante con TBC que con una célula de contacto frontal, porque el patrón trasero es donde la calidad de pasivación realmente decide la eficiencia. La inspección del lado trasero también se convierte en una herramienta de rendimiento en lugar de una verificación de calidad.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Descripción general de la tecnología
Dónde se sitúa TBC en la secuencia de rutas más amplia, y por qué la compatibilidad de proceso ahora importa más que la estructura, se cubre en el Hoja de ruta de la tecnología de células BC: de la estructura al proceso.
El contenido a continuación se comparte solo como referencia. Si existe alguna infracción técnica u orientación incorrecta, no dude en contactar al autor para su eliminación o corrección.
¿Qué es una célula TBC?
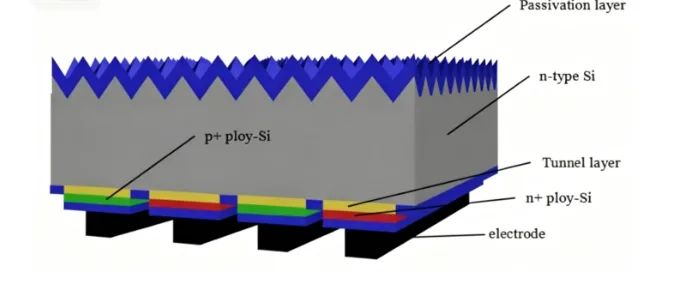
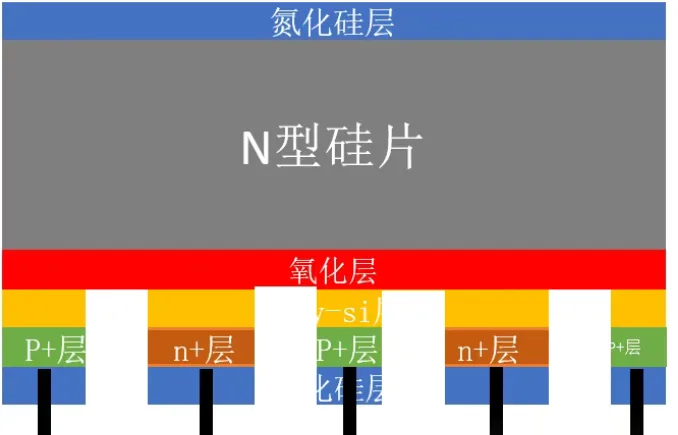
TBC significa TOPCon Back Contact. Fusiona la pasivación TOPCon (óxido túnel más polisilicio) con la estructura de contacto posterior interdigitado IBC, por lo que también se le llama célula POLO-IBC.
Integra profundamente la pasivación de óxido túnel / poli-Si de TOPCon con la disposición de contacto posterior IBC. Eso le brinda la fuerte pasivación trasera de TOPCon más la ventaja de IBC de no tener sombreado por líneas de rejilla frontales, con toda la recolección de corriente trasladada a la parte trasera. El resultado es un mayor voltaje de circuito abierto y una mayor corriente de cortocircuito. Es una de las rutas principales de alta eficiencia tipo N para la próxima generación.
Ventajas principales
Sin líneas de rejilla metálicas frontales, por lo que se elimina la pérdida por sombreado frontal y aumenta la Isc
La pasivación de túnel TOPCon reduce la recombinación trasera y eleva la Voc
La disposición de contacto posterior P/N interdigitado optimiza la trayectoria de recolección de portadores y reduce la resistencia en serie
En comparación con TOPCon estándar e IBC estándar, equilibra la calidad de pasivación y la integración estructural
Compatible con la mayoría de los equipos principales en las líneas tipo N existentes, por lo que el proceso puede actualizarse paso a paso
Cómo se compara con las células convencionales
TOPCon estándar: sombreado por líneas de rejilla frontales, pasivación TOPCon de área completa en la parte trasera
IBC estándar: estructura de contacto posterior, pero la pasivación se basa en óxido de silicio / nitruro de silicio, sin pasivación de poli-Si por túnel
TBC (POLO-IBC): estructura de contacto posterior IBC más pasivación de túnel TOPCon integrada, por lo que tanto la estructura como la pasivación están optimizadas
Descripción general del flujo de proceso completo
Ingreso de obleas → pre-limpieza / eliminación de daño por corte → óxido túnel trasero + deposición de poli-Si (LPCVD) → deposición de máscara de SiN trasera → primera apertura láser trasera (área de boro) → dopaje con boro (p-poly) → segunda apertura láser trasera (área de fósforo) → dopaje con fósforo (n-poly) → limpieza para eliminar difusión envolvente / BSG / PSG → deposición de película de pasivación trasera → impresión de máscara de cera para proteger la parte trasera → texturizado frontal + grabado de aislamiento P/N → deposición de película de pasivación antirreflejante de SiN frontal y trasera → serigrafía de electrodos metálicos traseros → cocción → prueba eléctrica → clasificación y empaque
Especificaciones detalladas del proceso
3.1 Limpieza y pulido (pre-limpieza + eliminación de daño por corte)
Propósito: eliminar la capa de daño por corte, las impurezas metálicas superficiales, las partículas y el aceite; pulir la oblea por una o ambas caras para obtener una base de silicio limpia y plana y mantener uniforme la deposición posterior de la capa de túnel.
Equipo principal: línea de limpieza y pulido húmeda en línea, tanque de pulido alcalino, tanque de limpieza ácida.
Productos químicos clave: álcali fuerte (NaOH/KOH), HF, HCl, IPA, aditivo de texturizado, tensioactivo.
Elementos clave de monitoreo:
Pérdida de peso por pulido: balanza electrónica
Reflectancia superficial: medidor de reflectancia
Tiempo de vida de portadores minoritarios iVoc: medidor de tiempo de vida transitorio WCT-120
Imágenes de recombinación de portadores: medidor PL (R3-PL)
Rugosidad superficial y limpieza: microscopio óptico
Control de calidad: daño por corte eliminado por completo, sin manchas ni escalones en la superficie, pérdida de peso uniforme, sin caída evidente del tiempo de vida.
3.2 Deposición de óxido túnel + poli-Si
Propósito: hacer crecer un óxido túnel ultrafino (SiO₂) y luego una capa de poli-Si intrínseco en la parte trasera de la oblea, formando la estructura de pasivación TOPCon central para una fuerte pasivación de campo y química y baja recombinación trasera.
Equipo principal: LPCVD de tubo.
Fuentes de gas: SiH₄, O₂, N₂ (portador / purga).
Elementos clave:
Espesor de poli-Si: medidor de espesor de poli, elipsómetro
Espesor de óxido túnel: ECV, elipsómetro
iVoc (WCT-120)
Uniformidad de PL
Resistencia de hoja (monitoreo de poli intrínseco antes del dopaje)
Control de calidad: óxido ultrafino y uniforme, poli-Si denso y sin picaduras, buena consistencia de espesor en toda la oblea.
3.3 Deposición de máscara de SiN trasera
Propósito: depositar una capa densa de nitruro de silicio (SiNₓ) sobre el poli-Si intrínseco como máscara de bloqueo para los pasos posteriores de apertura láser y dopaje, permitiendo zonas de dopaje selectivo.
Equipo principal: PECVD.
Fuentes de gas: SiH₄, NH₃, N₂.
Elementos clave: espesor de SiN (elipsómetro espectroscópico), índice de refracción y uniformidad, iVoc, uniformidad de PL.
Control de calidad: máscara densa, sin picaduras, espesor uniforme para garantizar el aislamiento del dopaje.
3.4 Primera apertura láser trasera (ventana de difusión de boro)
Propósito: eliminar selectivamente la máscara de SiN sobre el área de difusión de boro mediante ablación láser local, manteniendo el poly-Si intrínseco debajo, abriendo la ventana para el posterior poly tipo p.
Equipo principal: sistema de apertura por láser de fibra / nanosegundos o picosegundos, herramienta de patronado láser de alta precisión.
Ajuste del proceso: ajustar la potencia del láser, la frecuencia de repetición, la velocidad de escaneo y el solapamiento del punto para que solo se elimine la máscara de SiN superior y no se dañe el poly-Si intrínseco inferior, manteniendo intacta la base de pasivación.
Caracterización clave: verificación con microscopio óptico de la forma de la ranura, la integridad del borde y si la capa de poly está quemada.
3.5 Dopaje trasero con boro (p-poly)
Propósito: difundir boro en el poly-Si intrínseco del área abierta para convertirlo en poly fuertemente dopado tipo p (p-poly), formando simultáneamente BSG en la superficie. El BSG actúa después como máscara de bloqueo natural para la difusión de fósforo.
Equipo principal: horno de difusión de boro de tubo.
Medios de proceso: fuente líquida BBr₃; ambiente O₂, N₂.
Caracterización clave: resistencia de hoja de la zona p, uniformidad del dopaje, integridad de la cobertura de BSG, uniformidad del dopaje por PL.
Control de calidad: dopaje de boro suficiente, resistencia de hoja uniforme, BSG continuo y completo sin huecos locales.
3.6 Segunda apertura láser trasera (ventana de difusión de fósforo)
Propósito: eliminar la máscara de SiN restante para exponer el poly-Si intrínseco no dopado como zona de dopaje tipo n con fósforo, manteniendo intacta la capa de BSG ya formada frente al daño del láser.
Equipo principal: sistema de patronado / apertura por láser.
Enfoque del proceso: control preciso de la energía del láser para evitar perforar la capa de BSG, manteniendo un límite de aislamiento limpio entre las zonas P y N.
3.7 Dopaje trasero con fósforo (n-poly)
Propósito: difundir fósforo en el poly-Si intrínseco de la segunda ventana para formar poly fuertemente dopado tipo n (n-poly). El BSG formado en el paso anterior funciona como máscara autoalineada, bloqueando la difusión de fósforo hacia el área de p-poly y logrando el autoaislamiento de las zonas P/N.
Equipo principal: horno de difusión de fósforo de tubo.
Medios de proceso: fuente líquida POCl₃; ambiente O₂, N₂.
Principio clave: el BSG residual actúa como barrera de difusión natural y detiene la contaminación por fósforo del área de p-poly. Tras la difusión de fósforo, el BSG se convierte parcialmente en un óxido mixto de boro y fósforo, lo que refuerza aún más el aislamiento.
Caracterización clave: resistencia de hoja de la zona n, aislamiento del límite P/N, monitoreo de la tendencia de fugas.
3.8 Limpieza para eliminar la difusión envolvente (eliminación de BSG/PSG)
Propósito: eliminar químicamente todo el BSG, PSG y residuos superficiales, y eliminar las capas de dopaje envolvente y lateral del borde para evitar fugas en el borde.
Equipo principal: línea de limpieza húmeda en línea.
Productos químicos clave: principalmente HF, más aditivos ácidos y un sistema ácido tamponado.
Auxiliares de proceso: soplado con aire limpio y seco, secado con aire caliente.
Control de calidad: vidrio de óxido completamente eliminado, superficie limpia sin residuos, sin residuos envolventes en los bordes.
3.9 Deposición de película protectora de pasivación de SiN trasera
Propósito: depositar una película protectora de pasivación de SiN sobre la estructura interdigitada trasera de poly P/N para pasivar y proteger el área de contacto posterior y bloquear el ataque químico en pasos posteriores.
Equipo principal: PECVD.
Fuentes de gas: SiH₄, NH₃, N₂.
Caracterización: espesor de SiN, índice de refracción, uniformidad de la película.
3.10 Recubrimiento de máscara de cera trasera (máscara protectora)
Propósito: recubrir completamente la parte trasera con una capa protectora de cera mediante serigrafía para proteger la estructura de contacto posterior P/N formada y la película de SiN, evitando que el grabado frontal posterior ataque las capas funcionales traseras.
Equipo principal: serigrafiadora (estación de impresión de cera).
Enfoque de control: impresión de cera completa, sin omisiones de impresión, sin poros, buen sellado de bordes para que la parte trasera permanezca protegida durante todo el proceso.
3.11 Grabado químico frontal + eliminación de cera y limpieza
Propósito:
Eliminar el exceso de dopaje y las capas dañadas en la cara frontal de la oblea
Texturizar la cara frontal para formar una superficie piramidal y reducir la reflexión frontal
Lograr el aislamiento de borde entre las zonas P y N traseras mediante grabado lateral para reducir las fugas en el borde
Finalmente eliminar la máscara de cera trasera para exponer la estructura de contacto posterior completa
Equipo principal: línea de grabado húmedo y texturizado en línea de doble cara.
Productos químicos clave: álcali fuerte (NaOH), HF, aditivo de texturizado, grabador tamponado.
Fuentes de gas: aire comprimido limpio, soplado con N₂.
Control de calidad: texturizado frontal uniforme, morfología piramidal calificada, aislamiento P/N adecuado, sin trayectoria de fuga, eliminación de cera limpia sin residuos.
3.12 Película antirreflejante y de pasivación de SiN frontal y trasera
Propósito: depositar una película antirreflejante y de pasivación de SiN en la cara frontal tanto para antirreflexión como para pasivación superficial; añadir y optimizar la película de pasivación trasera para mejorar aún más la pasivación y la fiabilidad.
Equipo principal: PECVD.
Fuentes de gas: SiH₄, NH₃, N₂.
Caracterización: espesor de película frontal y trasera, índice de refracción, vida media de portadores minoritarios, reflectancia.
3.13 Serigrafía y cocción de electrodos traseros
Propósito: imprimir electrodos de plata-aluminio en la zona P trasera y electrodos de plata en la zona de poly tipo n para formar los electrodos positivo y negativo de contacto posterior interdigitado, luego usar cocción a alta temperatura para formar contacto óhmico entre el metal y el poly-Si dopado.
Equipo principal: serigrafiadora dedicada para contacto posterior, horno de cocción en línea.
Pasos clave: impresión alineada del patrón de electrodos traseros → secado → cocción a alta temperatura (formación de contacto óhmico).
3.14 Inspección y clasificación final
Contenido del proceso: inspección EL (defectos, microgrietas, fugas), prueba eléctrica IV (Voc, Isc, FF, Eff), inspección de apariencia, clasificación y selección, empaque y almacenamiento.
Equipo de inspección: probador EL, probador IV, estación de inspección de apariencia.
Desafíos clave y en qué enfocarse
¿Cuáles son las partes difíciles de la tecnología TBC y dónde debe ponerse la atención?
Controlar la uniformidad del espesor del óxido túnel ultrafino es difícil
Los dos pasos de apertura por láser exigen una precisión de alineación extremadamente alta
Mantener intacta la máscara autoalineada de BSG es el núcleo del proceso
El grabado de aislamiento interdigitado P/N es propenso a fugas en los bordes
La impresión del electrodo de contacto posterior necesita una precisión de alineación mayor que las células convencionales
Gestionar la decadencia de la vida media de los portadores minoritarios a lo largo de todo el flujo es difícil
Parámetros clave de SPC a vigilar
Espesor del óxido túnel y espesor del poli-Si
Morfología de la apertura por láser y desviación de alineación en ambos pasos
Uniformidad de la resistencia de hoja de la difusión de boro y fósforo
iVoc y vida media de portadores minoritarios por PL monitoreados a lo largo de todo el flujo
Reflectancia frontal y morfología del texturizado
Microgrietas por EL, fugas y estado del aislamiento de bordes
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
TBC vive o muere por los detalles, y la máscara autoalineada de BSG es el héroe silencioso aquí, ya que permite que las zonas de fósforo y boro se ordenen por sí solas sin un tercer paso de máscara. Lo que más observamos en las líneas de módulos es cómo se comportan estas células de contacto posterior de alto Voc aguas abajo en el encadenado y la laminación, porque su metalización totalmente posterior cambia el juego de la interconexión. Si quieres ver líneas de módulos de tipo N reales en funcionamiento, nuestro canal de YouTube www.youtube.com/ooitech tiene material de fábrica que vale la pena ver.