Stringing de módulos solares: una guía práctica
Índice
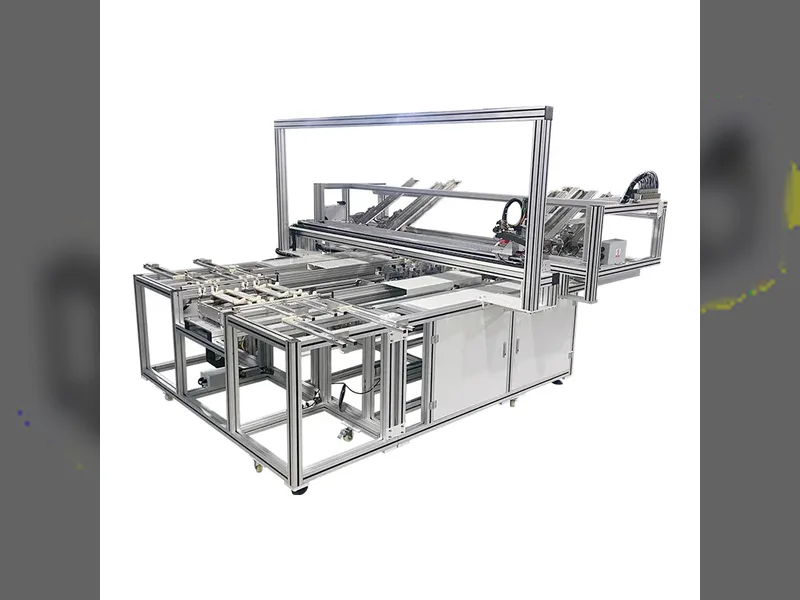
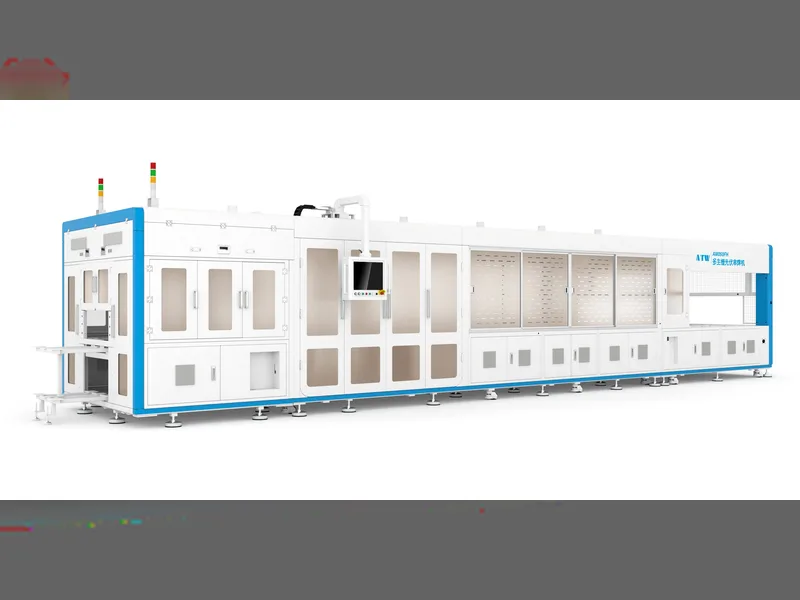
Respuesta rápida: El encadenado es el paso en el que las celdas solares individuales se sueldan en una cadena en serie, y determina tanto la potencia del módulo como el límite superior del rendimiento de la línea. Un tabber coloca y suelda la cinta sobre cada celda; luego un stringer coloca esas celdas en secuencia y las une. Debido a que una celda agrietada o una junta de soldadura fría no se pueden reparar aguas abajo, todo lo que sale mal aquí queda escrito en el módulo terminado. El trabajo práctico de encadenado se reduce a cuatro variables: flexibilidad del formato de celda, número de busbars para diseños multi-busbar, precisión de colocación de la cinta y tasa de rotura. El grosor de la cinta también importa: una cinta más delgada reduce el costo del material y aumenta la resistencia, por lo que existe un límite inferior por debajo del cual la eficiencia ganada en la celda se pierde de nuevo en la junta. Plataformas de máquinas como la clase ATW050 manejan múltiples formatos de celda sin un cambio de línea.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Introducción del producto
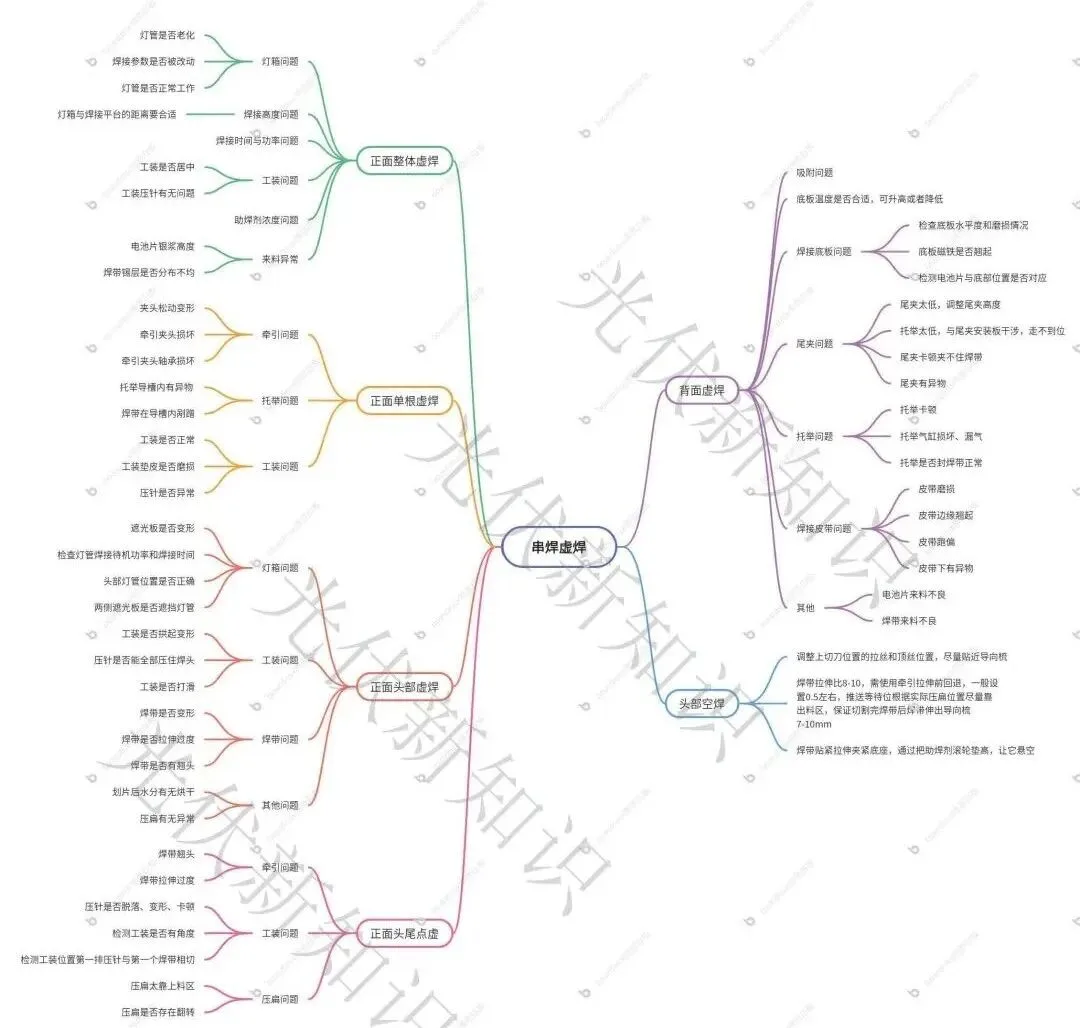
Sin introducción larga. El mapa mental va primero. Si te ayuda, guarda el artículo y descarga la imagen. También puedes comunicarte a través del backend de WeChat para unirte al grupo de chat de tecnología de módulos fotovoltaicos y obtener la versión de alta resolución. (Solo dinos qué parte manejas, como proceso, calidad, equipos o producción).
Antes de entrar en la solución de problemas de soldadura fría, repasemos cómo funciona realmente el encadenado. La cinta, tirada por el mecanismo de arrastre, se coloca con precisión justo encima del busbar de la celda. Luego baja el dispositivo de soldadura, y los pines de presión del dispositivo aplican presión a la cinta para que toque el busbar. La celda se mueve bajo la caja de luz del stringer, donde la radiación infrarroja calienta la cinta y la celda. El estaño de la cinta se funde y se une con la pasta de plata del busbar, formando una aleación metálica.
Una cosa a tener en cuenta. Para cualquier inspección de soldadura fría, revise primero las áreas blancas expuestas (sin unir). Si ve blanco expuesto, resuélvalo antes de juzgar la soldadura en sí. Todo lo siguiente usa TOPCon encadenado de celdas y el stringer ATW050 como ejemplo.
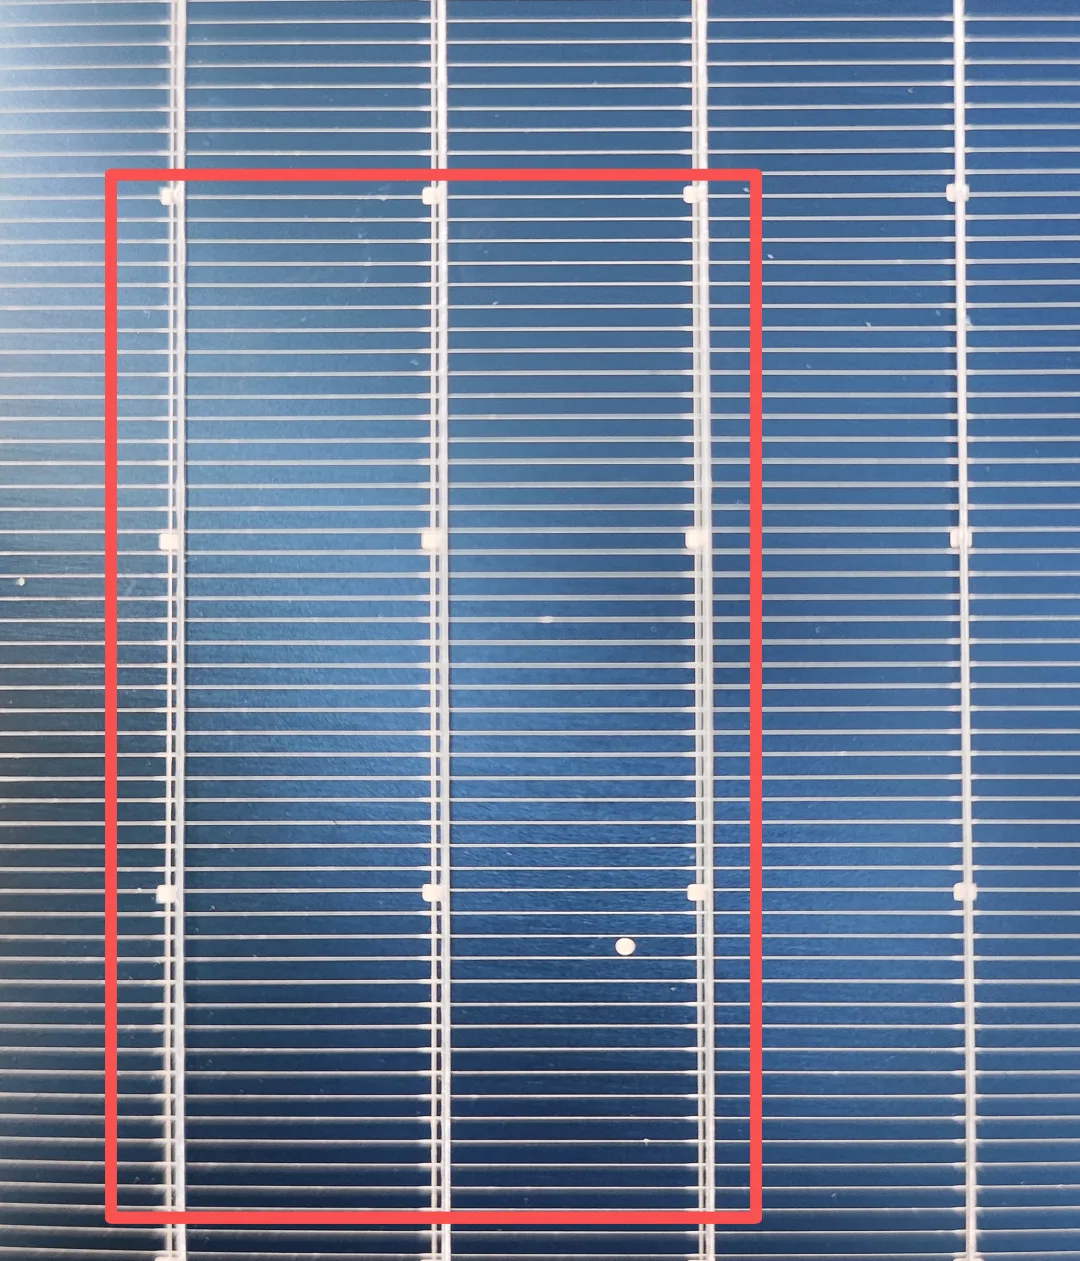
Como se muestra, la primera, segunda y tercera cintas dentro del recuadro rojo están blancas expuestas. La cuarta, fuera del recuadro, es normal.
Parámetros técnicos
1. Soldadura fría frontal de panel completo
Cuando todo el lado frontal muestra soldadura fría, revise esto:
| Elemento | Qué observar |
|---|---|
| Caja de luz | Concéntrese en los parámetros de soldadura. ¿Está envejeciendo la caja de luz? Observe cualquier cosa que afecte el calentamiento de todo el panel. |
| Altura de soldadura | Al detenerse, la caja de luz se eleva un poco para evitar sobrecalentar la celda debajo. Si la separación entre la caja de luz y la plataforma de soldadura es demasiado grande durante la soldadura, la eficiencia infrarroja baja y se produce soldadura fría. |
| Tiempo y potencia | El tiempo de soldadura y la potencia de la caja de luz son los factores principales. Revíselos primero. |
| Concentración de fundente | Un fundente anormal, especialmente demasiado bajo, no logra limpiar el óxido de la superficie de la cinta, y la calidad de la soldadura cae en una soldadura fría de panel completo. |
| Material entrante | Las celdas con muy poca pasta de plata causan soldadura fría o excesiva. Un recubrimiento de estaño desigual en la cinta significa que los puntos delgados no pueden unirse bien con la pasta. El fundente caducado o degradado no elimina los óxidos y la junta falla. |
| Dispositivo | ¿Está centrado el dispositivo? Un dispositivo descentrado significa que los pines de presión no pueden mantener la cinta contra el busbar, dejando un espacio y soldadura fría. Revise también los propios pines de presión. |
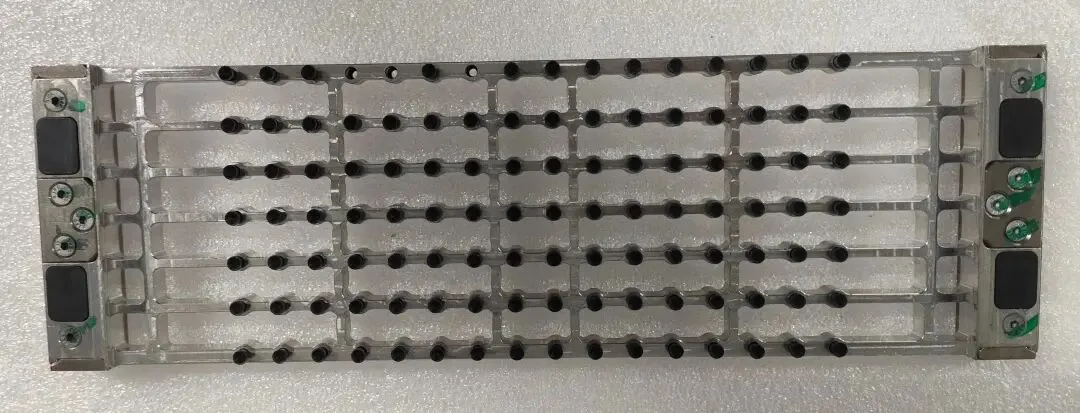
Dispositivo de soldadura 16BB
2. Soldadura fría frontal de cinta única
Como es una sola cinta, solo revise el mecanismo vinculado a esa cinta específica.
| Elemento | Qué observar |
|---|---|
| Arrastre | Abrazadera de arrastre floja, abrazadera dañada o rodamiento de abrazadera defectuoso. Cualquier falla en el mecanismo de esa cinta única descoloca la cinta y perjudica la junta. |
| Elevación | Materia extraña en la ranura guía de elevación, o la cinta rozando dentro de la ranura. |
| Dispositivo | ¿Dispositivo normal? ¿Almohadilla del dispositivo desgastada? ¿Pin de presión anormal? |
| Tubo de luz | Para soldadura fría en un punto fijo, revise el tubo de luz en esa posición por envejecimiento o potencia incorrecta. |
| Automática | Después del corte, ¿tiene la cinta dobleces o rebabas? Ambos hacen que la cinta roce con la banda u otras partes y arruinan la junta. |
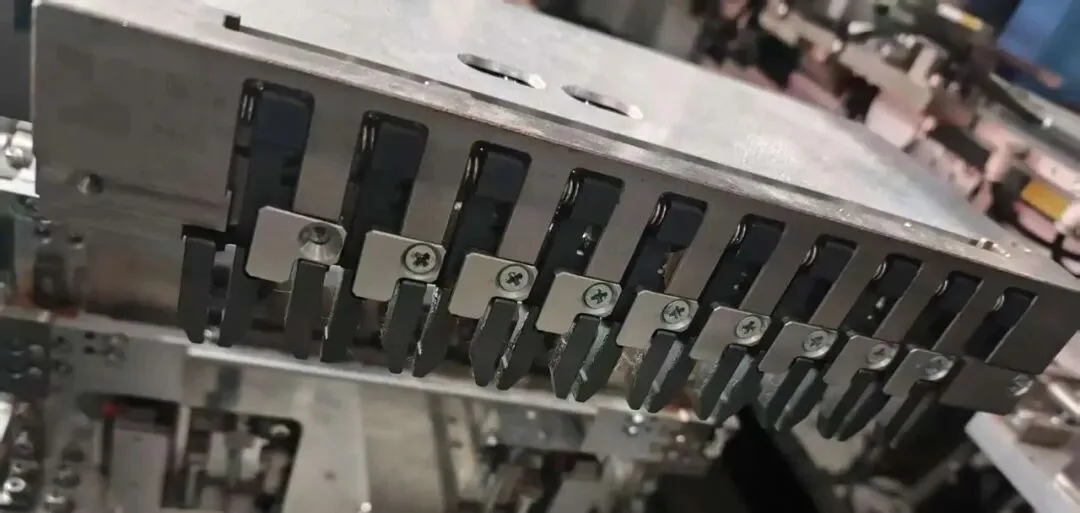
Mecanismo de arrastre del stringer 10BB
3. Soldadura fría frontal de cabeza
| Elemento | Qué observar |
|---|---|
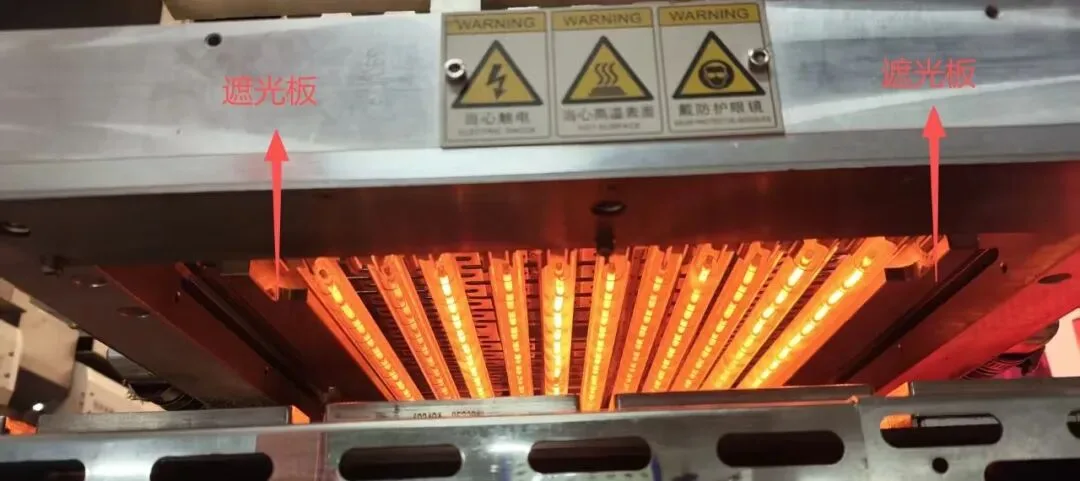
| Caja de luz | ¿Está deformada la placa de sombreado o bloquea el tubo de luz? Una posición incorrecta de la placa de sombreado permite que la cinta funda el estaño antes de entrar en la caja de luz, es decir, fusión prematura del estaño, y se produce soldadura fría de cabeza. Revise la potencia en espera y el tiempo de soldadura del tubo de luz. |
| Dispositivo | ¿Está el dispositivo arqueado o deformado? Un dispositivo arqueado no puede presionar la cinta, por lo que aparece soldadura fría. ¿Todos los pines de presión sujetan la cabeza de soldadura? ¿Se está deslizando el dispositivo? |
| Ribbon | Una cinta deformada o demasiado estirada se dobla y no puede alinearse con el busbar, causando soldadura fría. Revise también los extremos de cinta levantados, que no pueden tocar el busbar. |
| Otros | ¿Se secó la humedad después del corte de la celda? |
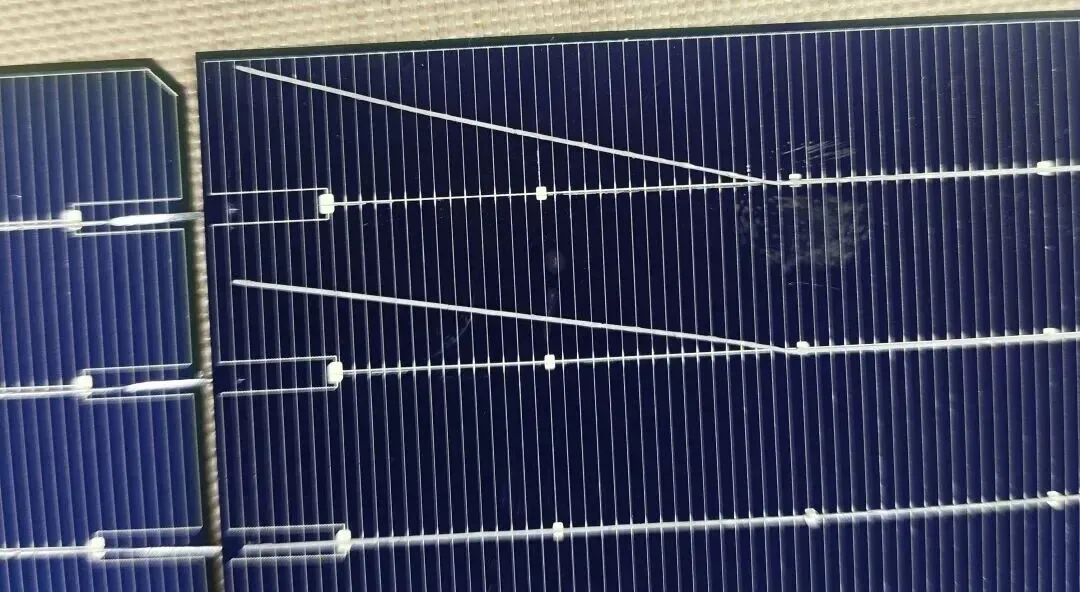
4. Soldadura fría puntual de cabeza y cola
| Elemento | Qué observar |
|---|---|
| Arrastre | Extremo de cinta levantado o cinta demasiado estirada. |
| Dispositivo | Pin de presión caído, deformado o atascado. La soldadura fría puntual suele provenir de un problema con el pin de presión. Sin el pin, la cinta no puede alcanzar el busbar. |
| Aplanado | Aplanado demasiado cerca del área de carga, o aplanado volteado. |
5. Soldadura fría del lado posterior
| Elemento | Qué observar |
|---|---|
| Adsorción | Cuando la adsorción de la placa base está apagada, la celda y la cinta se desplazan entre sí mientras se mueven, causando soldadura fría posterior. (Generalmente en todo el lado posterior). |
| Placa base de soldadura | Nivelación deficiente de la placa base o desgaste intenso. ¿Está levantado el imán de la placa base? ¿Coinciden las posiciones de la celda y la base? |
| Abrazadera de cola | Abrazadera de cola demasiado baja, atascada, incapaz de sujetar la cinta o con materia extraña dentro. |
| Elevación | Elevación atascada, cilindro dañado o con fugas, o sellado de cinta anormal, por lo que la cinta rebota y se desplaza y no asienta correctamente. |
| Cinta de soldadura | Cinta desgastada, bordes levantados o materia extraña debajo de la cinta desplazan la cinta posterior mientras la célula y el utillaje se mueven. (Nada más lo afecta. La cinta frontal está sujeta por el utillaje y no se desplazará fácilmente.) |
| Otros | Células entrantes defectuosas o cinta entrante defectuosa. |
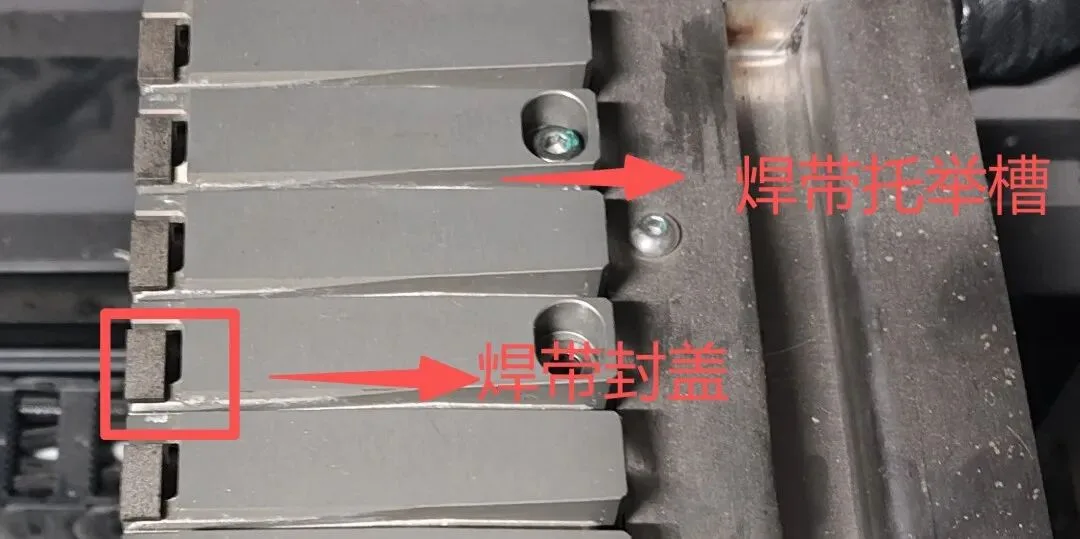
Adivina para cuántos BB es este utillaje de elevación. (PD: no se ha usado en medio año.)
Ventajas técnicas
Solución de problemas con la lógica primero: revisa siempre el blanco expuesto antes de juzgar la unión, así corriges el defecto real y no el síntoma
Método por ubicación: panel completo frontal, cinta individual, cabeza, punto de cola y cara posterior tienen cada uno su propia lista de verificación, así reduces rápido el problema
Cobertura de causa raíz: caja de luz, dibujo, elevación, utillaje, cinta, fundente, placa base y correa están todos mapeados a tipos de defectos específicos
Referencia de línea real: construido en torno a células TOPCon y a la encintadora ATW050, coincidiendo con lo que los operarios ven realmente en el taller
Aplicación del producto
Esta lógica de solución de problemas se aplica a las líneas de módulos convencionales. En la cara frontal, la caja de luz, el centrado del utillaje y la concentración de fundente suelen explicar los problemas de panel completo, mientras que los defectos de cinta individual y de cabeza apuntan a los mecanismos de dibujo y corte. En la cara posterior, la adsorción, la nivelación de la placa base y el estado de la correa son los sospechosos habituales. Ya sea que operes una encintadora de 10BB, 16BB o MBB, el mismo mapeo de defecto a mecanismo mantiene a los equipos de proceso, calidad, equipamiento y producción en la misma sintonía durante la búsqueda de soldadura fría.
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
Lo que vemos en las líneas reales coincide estrechamente con esta guía: la mayoría de las quejas de soldadura fría se remontan al centrado del utillaje y al estado del fundente mucho antes de que la propia caja de luz sea la culpable, así que revisar primero el blanco expuesto ahorra mucho tiempo perdido en desmontajes. Los busbars de TOPCon son más delgados y la ventana de pasta de plata es estrecha, que es exactamente por lo que la planitud de la cinta y el estado de los pines de presión importan más de lo que importaban en la época de PERC. Ajustamos estos parámetros durante la puesta en marcha y la capacitación de operarios para cada línea de módulos que entregamos, y si quieres ver configuraciones de encintado como el flujo estilo ATW en acción, el canal de YouTube de Ooitech en www.youtube.com/ooitech tiene bastante material de fábrica que vale la pena ver.
Nota: el artículo hace referencia al "Resumen de defectos de soldadura" de ATW.