Células tándem de perovskita/silicio: interconexión de ITO de 8 nm
Índice
Respuesta rápida: Las celdas tándem monolíticas de perovskita/silicio apilan una unión superior de perovskita directamente sobre una unión inferior de silicio, con una fina capa de interconexión transparente entre ellas. Esa interconexión es el punto crítico de la ingeniería: tiene que pasar corriente de una unión a la otra, mantenerse ópticamente transparente en las longitudes de onda que necesita la celda inferior y sobrevivir al procesamiento de las capas superiores. En este trabajo la interconexión es una capa de óxido de indio y estaño de aproximadamente 8 nm de espesor, situada dentro de una pila que incluye capas de 15 nm, 30 nm, 110 nm y una región de 600 nm, con una característica de 10 µm en otra parte del dispositivo. Las mediciones utilizadas abarcan longitudes de onda visibles desde el extremo azul hasta el infrarrojo cercano. Debido a que la capa tiene solo unos pocos nanómetros, su continuidad y su dopaje importan tanto como su espesor.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Introducción del producto
Las celdas solares tándem monolíticas de perovskita/silicio son una de las rutas más claras para superar el techo de eficiencia de los dispositivos de unión única. La celda superior y la celda inferior están conectadas en serie a través de una capa de interconexión de recombinación, y la calidad de esa interfaz decide si los portadores pueden transportarse y recombinarse sin problemas. El problema está en la superficie texturizada con micro-pirámides de la celda inferior de heterounión de silicio (SHJ). Las pirámides tienen unos 600 nm de altura, y en ese terreno la capa de recombinación sufre pérdida parasitaria óptica mientras que la monocapa autoensamblada (SAM) nunca se distribuye de manera uniforme. Con el tiempo, esto degrada el rendimiento del dispositivo.
Este trabajo midió capas de interconexión de óxido de indio y estaño (ITO) de 2 a 30 nm de espesor y encontró que una capa ultradelgada de 8 nm funciona mejor en dos frentes a la vez: reducir la pérdida óptica y mejorar la uniformidad del potencial superficial. Una vez que se apilaron la modificación con NiOx y la funcionalización con Poly-SAM encima, la densidad de corriente de cortocircuito aumentó en 0,85 mA cm⁻² hasta alcanzar 20,82 mA cm⁻², la eficiencia de conversión de potencia alcanzó el 31,80%, y después de 500 horas de seguimiento del punto de máxima potencia el dispositivo aún conservaba el 96% de su eficiencia inicial.
Método experimental
La celda inferior de SHJ utilizó obleas de silicio tipo n, de 110 ± 10 µm de espesor, texturizadas por ambas caras con KOH formando pirámides de unos 600 nm de altura. Después de la limpieza RCA, PECVD depositó capas de pasivación y dopadas en secuencia: la cara frontal recibió 8 nm de a-Si:H(i) intrínseco más 15 nm de nc-SiOx:H(n) tipo n, la cara posterior recibió 8 nm de a-Si:H(p) tipo p, luego se pulverizó 110 nm de ITO y se evaporaron 700 nm de Ag en la parte posterior. En la parte frontal, se depositaron por separado seis espesores de interconexión de ITO: 2, 5, 8, 10, 20 y 30 nm, recocidos a 180°C y grabados por láser.
La celda superior de perovskita siguió esta ruta. La celda inferior se recoció y se trató primero con UV-ozono, luego se depositó NiOx por pulverización catódica magnetrón, seguido de otro recocido y un paso de UV-ozono. Dentro de una guantera de nitrógeno, se recubrió por centrifugación Poly-SAM (0,5 mg mL⁻¹, disolvente metanol y clorobenceno a 1:1) y se recoció a 100°C. La perovskita fue Cs₀.₀₅FA₀.₈MA₀.₁₅Pb(I₀.₇₅₅Br₀.₂₅₅)₃ con un bandgap de 1,68 eV, recubierta por centrifugación en dos pasos, con clorobenceno goteado como antidisolvente durante la etapa de alta velocidad y horneada a 100°C durante 20 minutos. La superficie se ajustó con PDADI, luego se evaporó térmicamente C₆₀, se cultivó SnO₂ por ALD, se pulverizó IZO de 45 nm, se evaporaron electrodos de Ag y, finalmente, una película antirreflectante de MgF₂ cubrió la pila.
Ventajas técnicas
Propiedades Optoelectrónicas de la Capa de Interconexión de ITO
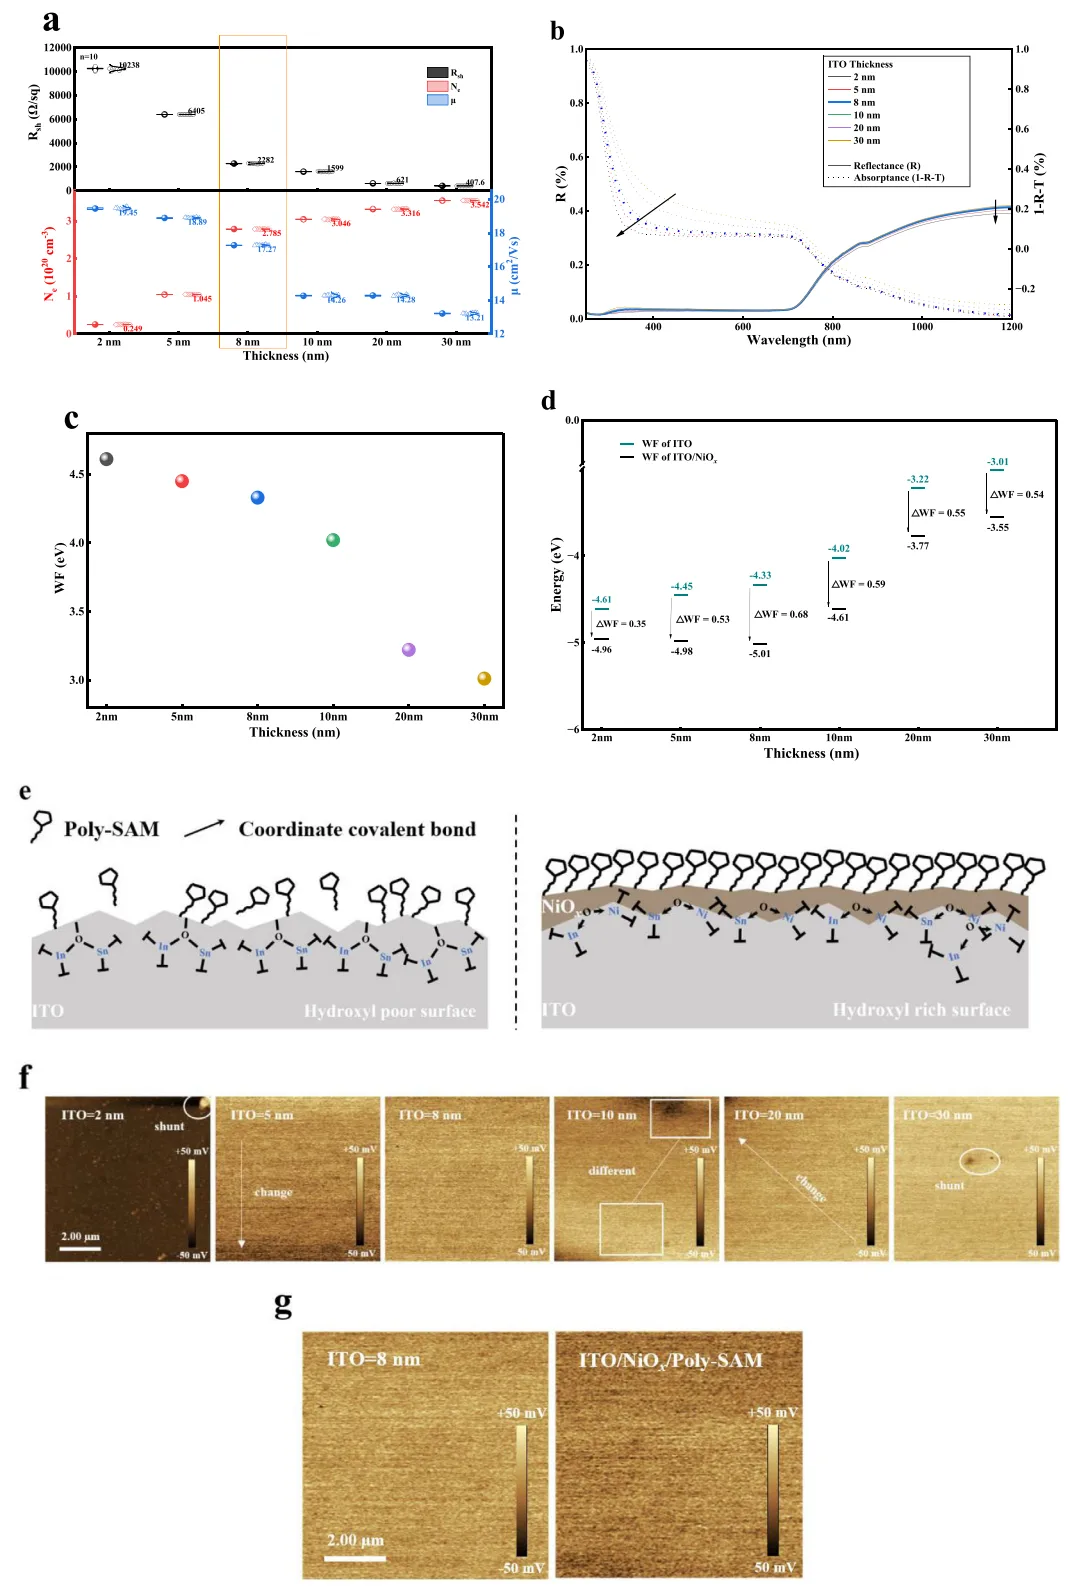
(a) Rsh, Ne y µ frente al espesor (n = 10); (b) absortancia y reflectancia ópticas de la capa de ITO; (c) función de trabajo frente al espesor; (d) desplazamiento de la función de trabajo (ΔWF) antes y después del tratamiento con NiOx a diferentes espesores; (e) esquema de la distribución de SAM sobre ITO modificado con NiOx; (f) mapas de potencial superficial por KPFM de ITO de interconexión de 2–30 nm; (g) mapas de potencial superficial por KPFM de ITO de interconexión de 8 nm antes y después de la funcionalización con NiOx y Poly-SAM.
Las mediciones por efecto Hall mostraron que la resistencia de hoja disminuía a medida que aumentaba el espesor de la película, que es lo que cabría esperar. La concentración de portadores se mantuvo bastante estable entre 8 y 30 nm, en torno a 2,8 a 3,5 × 10²⁰ cm⁻³, pero una vez que se baja de 8 nm empieza a caer. La movilidad solo disminuyó ligeramente en la estrecha ventana de 2 a 8 nm, señal de que la integridad de la película seguía intacta. Los 8 nm caen justo en el punto óptimo donde la resistencia de hoja es lo suficientemente baja y el rendimiento eléctrico no se ha colapsado.
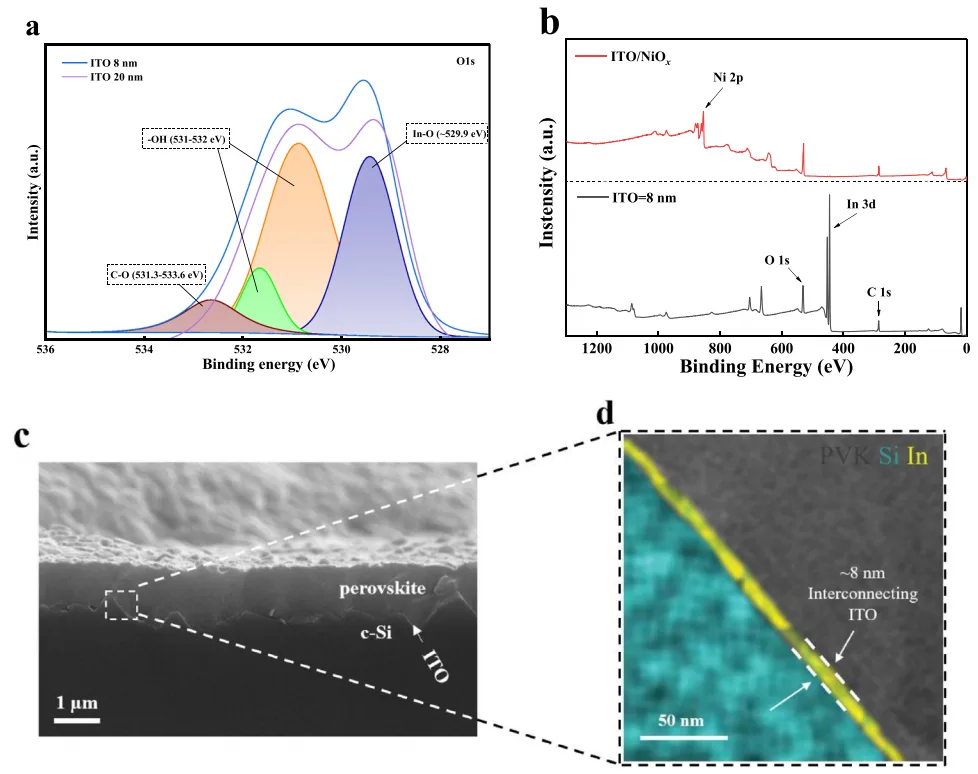
(a) Espectro XPS de alta resolución de O 1s con ajuste de picos de la capa de ITO sobre la superficie texturizada de la celda inferior de c-Si. (b) Espectros XPS de alta resolución de la capa de ITO de 8 nm sobre la celda inferior de c-Si texturizado antes y después de la modificación con NiOx. (c) Imagen SEM de sección transversal de la capa de ITO de 8 nm sobre la celda inferior de c-Si texturizado. (d) Mapas elementales EDS correspondientes de la región enfocada de la muestra de ITO de 8 nm, con la leyenda de color-elemento en la parte superior derecha.
Ópticamente, adelgazar el ITO redujo tanto la reflectancia como la absortancia por encima de 450 nm, gracias a la interferencia destructiva más una absorción de portadores libres más débil.
UPS mostró que la función de trabajo aumentaba a medida que el espesor se reducía, y después de la modificación con NiOx y el recocido el desplazamiento de la función de trabajo alcanzó su máximo a 8 nm.
Los escaneos de área por KPFM revelaron que el ITO por debajo de 10 nm suprimía todos los puntos de derivación locales, siendo el de 8 nm el que daba la mejor uniformidad.
XPS reveló un detalle interesante: la superficie de ITO de 8 nm tenía una mayor densidad de hidroxilos que la de 20 nm, y esos hidroxilos formaban enlaces puente In─O─Ni con el NiOx, lo que permitía que el NiOx se distribuyera de manera más uniforme y se adhiriera con más firmeza. Después de la modificación, la señal de In desapareció por completo, lo que indica que la calidad de la capa de cobertura era excelente y sentó una buena base para el autoensamblaje de SAM que sigue.
SEM y EDS también confirmaron que el ITO de 8 nm daba una cobertura conformal sobre la textura.
Rendimiento Fotovoltaico de la Celda Tándem
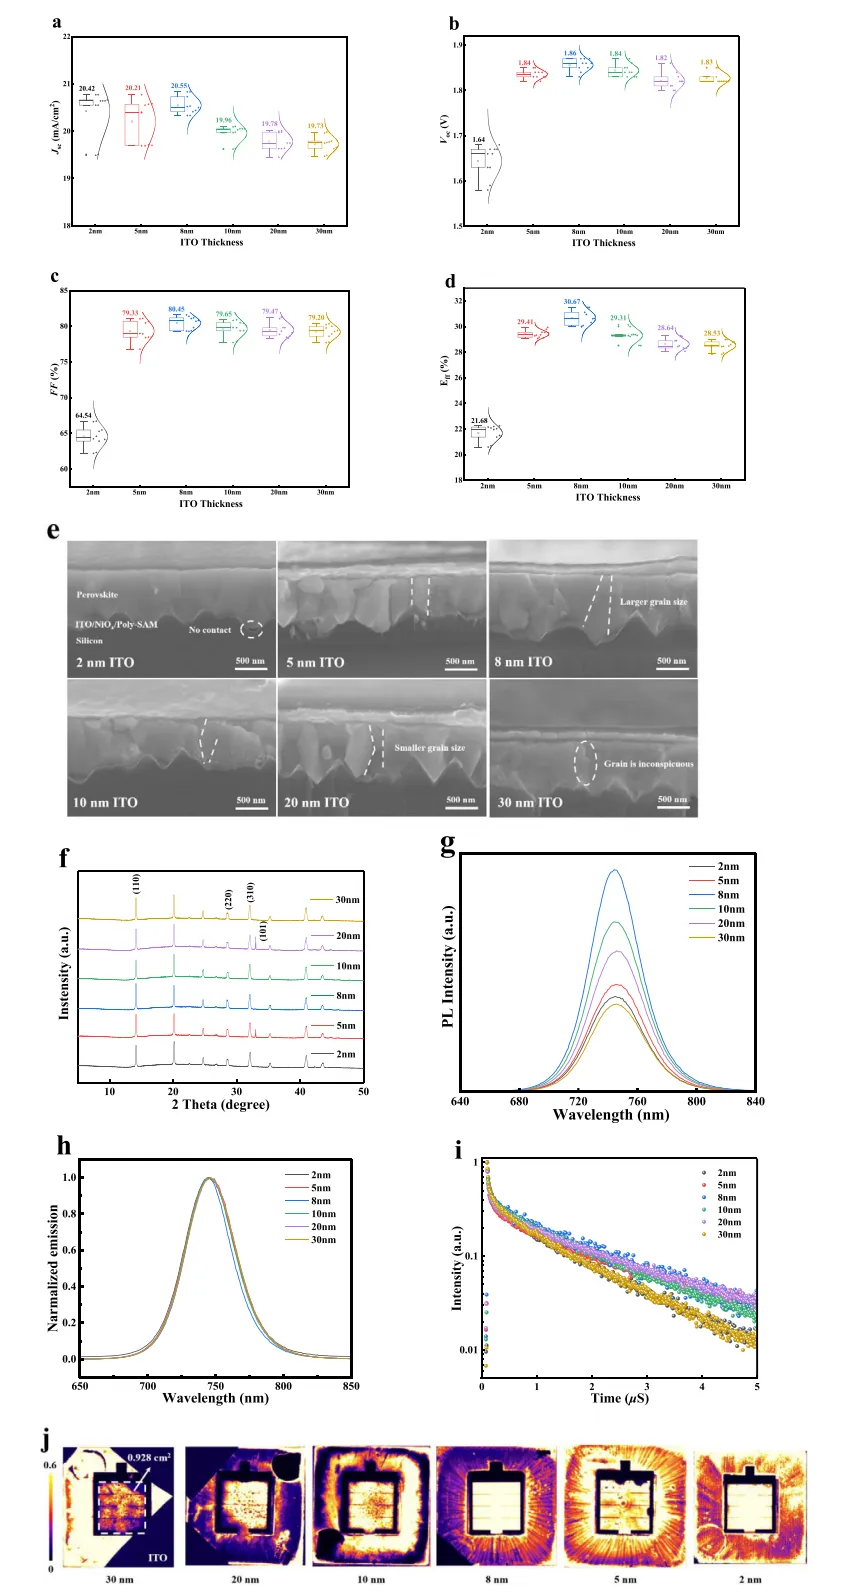
(a) Variación de Jsc en celdas tándem de perovskita/silicio; (b) variación de Voc; (c) variación de FF; (d) variación de PCE; (e) imagen SEM de sección transversal de la celda tándem sobre ITO; (f) patrón XRD de la película de perovskita sobre ITO; (g) espectro PL en estado estacionario de la película de perovskita sobre ITO; (h) curvas PL en estado estacionario normalizadas; (i) espectros de decaimiento TRPL transitorios de la película de perovskita sobre ITO; (j) imagen de fotoluminiscencia de la celda tándem, área activa 0,928 cm².
Los seis espesores de interconexión de ITO pasaron por pruebas J-V.
Por debajo de 5 nm, Voc y FF cayeron con fuerza. Voc no pudo superar 1,7 V y la PCE fue de solo 21,68%, principalmente porque la película ya era discontinua sobre la textura piramidal.
8 nm fue la mejor respuesta. El SEM de sección transversal mostró granos de perovskita más grandes y densos sobre el ITO ultradelgado (por debajo de 10 nm), y el XRD confirmó una mejor calidad cristalina, aunque la muestra de 5 nm arrojó un pico de PbI₂, señal de que la degradación ya había comenzado. La intensidad de PL en estado estacionario aumentó desde 30 nm hasta 8 nm, y luego volvió a caer, por lo que 8 nm quedó justo en el máximo, coincidiendo con la menor densidad de defectos.
El pico característico normalizado de PL no se desplazó, lo que significa que la naturaleza de la recombinación no radiativa en la interfaz se mantuvo igual. Los tiempos de vida de portadores medidos por TRPL también fueron máximos a 8 nm. Estos resultados se remontan al dipolo neto más fuerte y a la función de trabajo más uniforme que aporta el Poly-SAM, elevando juntos el Voc y el FF. La imagen de PL también reveló no uniformidad submicrométrica dentro de la subcelda de perovskita, pero la capa ultradelgada de ITO de alta resistencia tiene una resistividad lateral alta, por lo que el alcance del shunting local quedó efectivamente acotado y nunca arrastró todo el dispositivo.
Mejora de la densidad de corriente
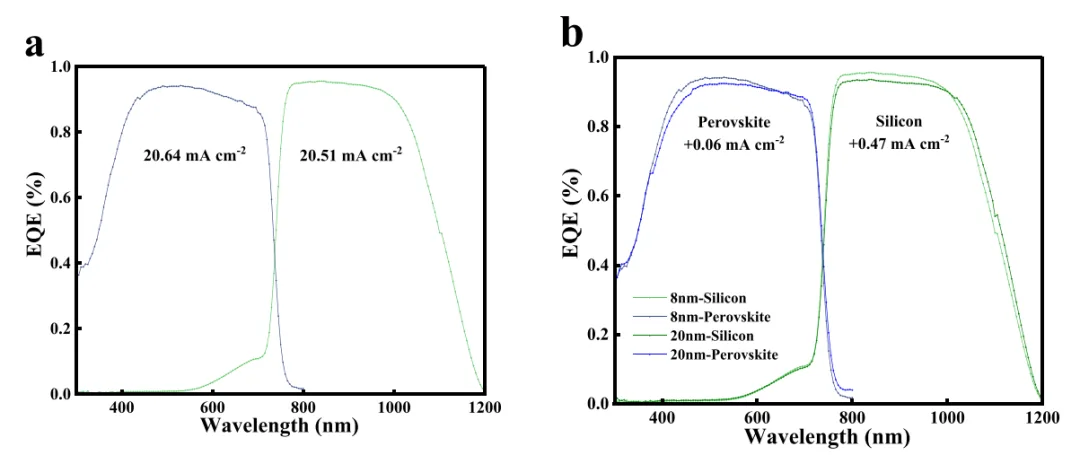
(a) Curvas EQE de las subceldas de perovskita y silicio bajo la capa de interconexión de ITO de 8 nm; (b) curvas EQE de las celdas tándem inicial y optimizada.
La capa frontal de IZO se evaluó mediante la figura de mérito Aw × Rsheet⁻¹, y 45 nm resultó ser la mejor. El adelgazamiento del ITO de interconexión de 20 nm a 10 nm y a 8 nm elevó la Jsc promedio de 19,78 a 19,96 y a 20,55 mA cm⁻². Las densidades de corriente integradas por EQE de las subceldas de perovskita y silicio fueron de 20,64 y 20,51 mA cm⁻² respectivamente, en línea con los datos de J-V. Frente al ITO de 20 nm, el de 8 nm otorgó a la subcelda de perovskita 0,06 mA cm⁻² adicionales y a la subcelda de silicio 0,47 adicionales, siendo la contribución del infrarrojo cercano de la celda inferior de silicio la que más ganó.
Aplicación del producto
Rendimiento y estabilidad del dispositivo
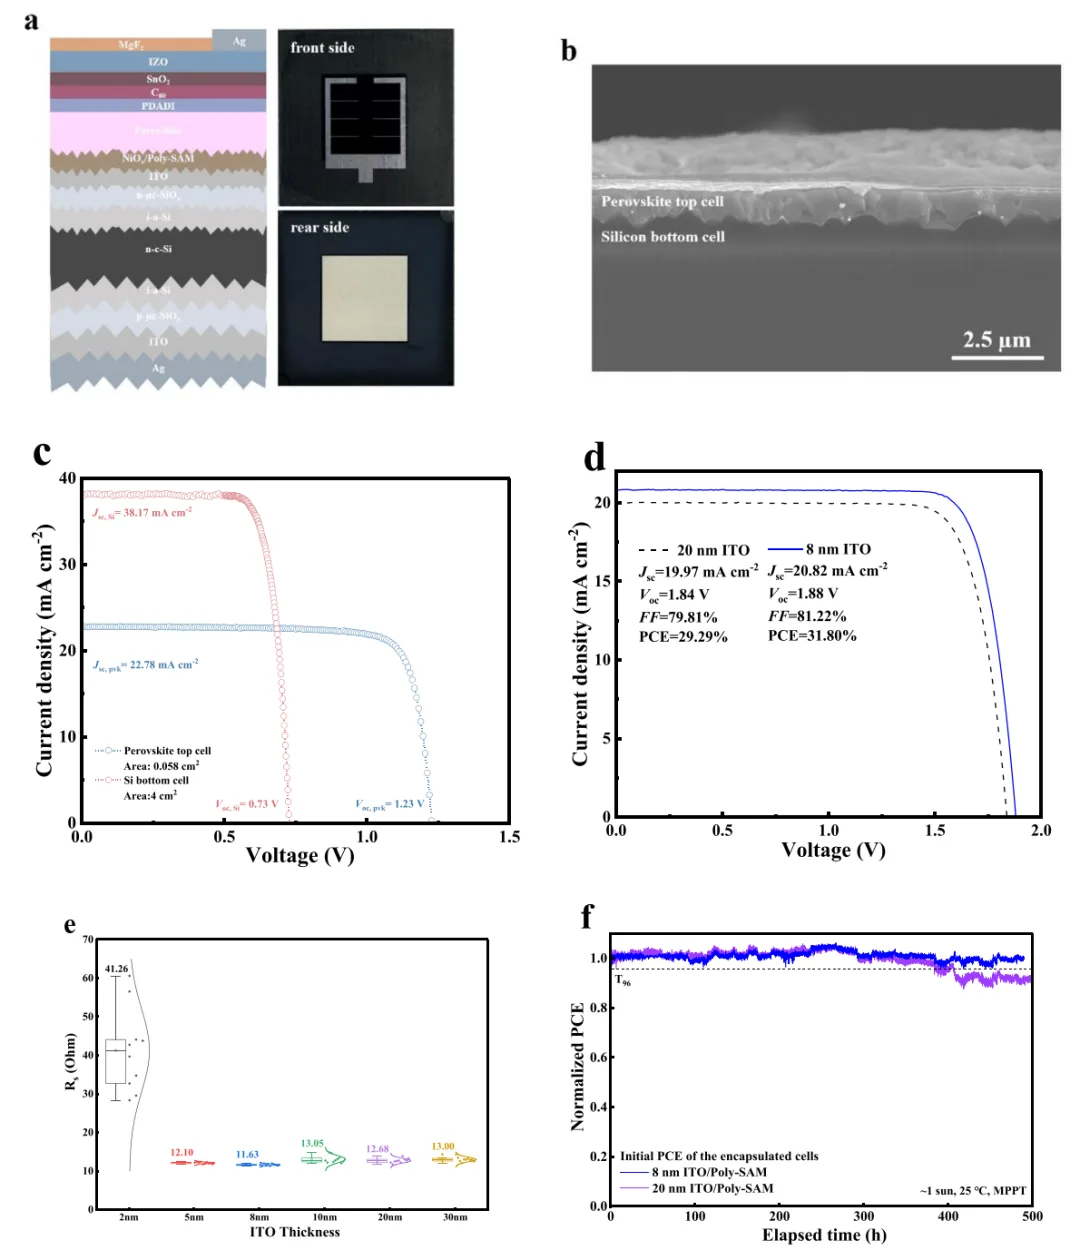
(a) Esquema de la estructura y fotografía de la celda solar tándem de perovskita/silicio; (b) imagen SEM de sección transversal de la celda tándem; (c) curvas J-V de las subceldas de perovskita y silicio de unión simple; (d) curva J-V representativa de la celda de alto rendimiento; (e) variación de Rs en celdas tándem de perovskita/silicio construidas sobre capas de interconexión de ITO de 30 nm a 2 nm; (f) resultados de la prueba MPPT de la celda tándem encapsulada bajo iluminación de 1 sol.
Una vez ajustado el espesor del ITO de interconexión, el PCE promedio de los dispositivos tándem aumentó del 28,64% al 30,67%. El ITO de 2 nm presentaba una resistencia en serie Rs de hasta 41,26 Ω, por lo que la conexión en serie estaba esencialmente rota. La Rs del de 8 nm era mucho menor, la impedancia interna disminuyó y la pérdida de voltaje cerca del punto de máxima potencia se redujo. En cuanto a la estabilidad, la celda tándem con ITO de 8 nm mantuvo el 96% de su PCE inicial tras 500 horas de MPPT, mientras que la de 20 nm solo conservó el 90%, situándose entre las más estables de la familia de interconexión TCO/SAM. ¿Por qué tan estable? La cobertura del Poly-SAM es alta, y la cristalización de la perovskita mejora junto con ella.
Las regiones cubiertas por SAM tienen baja energía superficial, y los grupos de ácido fosfónico se coordinan con Pb²⁺ y FA⁺, guiando a la perovskita a crecer lentamente y de forma ordenada, por lo que los granos resultan grandes. En las regiones de ITO desnudo no existe tal efecto plantilla, la nucleación es rápida y desordenada, y los granos terminan siendo pequeños con abundantes límites de grano. Además, el Poly-SAM pasiva los enlaces insaturados y las vacantes de haluro en la interfaz, se suprime la migración de haluros y la degradación se ralentiza. El potencial superficial uniforme que aporta el propio ITO ultradelgado también ayuda, y al acumularse varios factores, la vida útil del dispositivo aumenta.
La prueba de estabilidad MPPT aquí se basa en un LED como fuente de envejecimiento proporciona un fuerte apoyo para la investigación de células solares de perovskita mediante tecnología avanzada y diseño multifuncional. Dichos instrumentos se utilizan principalmente para pruebas de estabilidad de células de perovskita de unión simple y tándem terminadas. Debido a que las características de salida de las células de perovskita se ven fácilmente afectadas por factores ambientales como la luz y la temperatura, el punto de máxima potencia fluctúa con frecuencia. Un controlador MPPT rastrea y fija el punto de máxima potencia en tiempo real, asegurando que el sistema siempre opere a la salida de potencia óptima. de grado 3A+ como fuente de luz de envejecimiento, que puede controlar la temperatura de la celda y la atmósfera circundante de varias maneras para realizar pruebas de estabilidad a largo plazo.
Conclusión y perspectivas
8 nm es el espesor óptimo de interconexión de ITO para celdas tándem de perovskita/silicio. Este espesor tanto eleva la calidad cristalina de la perovskita como contiene la absorción parásita. Tras la modificación con NiOx y la funcionalización con Poly-SAM, el potencial superficial se vuelve más uniforme y el desplazamiento de la función de trabajo más pronunciado. La superficie del ITO de 8 nm porta más hidroxilos, el NiOx se distribuye uniformemente, el SAM se empaqueta densamente, y la cobertura conformal sobre la textura fue verificada por SEM y EDS. Frente al ITO convencional de 20 nm, el dispositivo optimizado alcanzó una eficiencia campeona del 31,80%, con la Jsc aumentada en 0,85 mA cm⁻² y el 96% de la eficiencia inicial retenida tras 500 horas de MPPT.
De cara al futuro, todavía hay mucho por mejorar. La textura trasera y el reflector óptico pueden refinarse más para reforzar la trampa de luz en la celda inferior de silicio, elevar su corriente y afinar el emparejamiento de corriente. El FF y el Voc siguen siendo los cuellos de botella que limitan la eficiencia global, por lo que las estrategias de pasivación de contactos deben profundizarse. También vale la pena probar arquitecturas de interconexión alternativas como las uniones túnel basadas en silicio. En cuanto al escalado a producción, el espesor del TCO y el diseño de la rejilla de metalización deben ajustarse conjuntamente, para que en grandes áreas el sombreado no sea demasiado intenso y la conducción lateral no se vea afectada. Y con una capa más delgada, el uso de indio disminuye, por lo que la sostenibilidad también se beneficia.
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
Lo que destaca aquí es que unos pocos nanómetros de ITO pueden alterar tanto la óptica como la cristalización sobre esa textura de pirámides de 600 nm, y ese mismo problema de cobertura conformal es exactamente lo que aparece cuando las líneas tándem pasan de cupones de laboratorio a módulos de tamaño completo. En la planta de producción, los pasos de tabber-stringer, layup y laminación deben respetar estas frágiles interfaces de interconexión y SAM, que es donde el equipo de línea de módulos uniforme y bien ajustado justifica su valor. Si quieres ver cómo se ven estos procesos a escala de fábrica real, el canal de YouTube de Ooitech en www.youtube.com/ooitech merece un seguimiento.
Relacionado: Perovskita en el espacio: lo que cuestan 100 ciclos de choque térmico analiza la misma familia de absorbedores a través del diseño de interconexión en lugar del choque térmico.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: