Compatibilidad de células BC: seis fabricantes, una tabber stringer
Índice
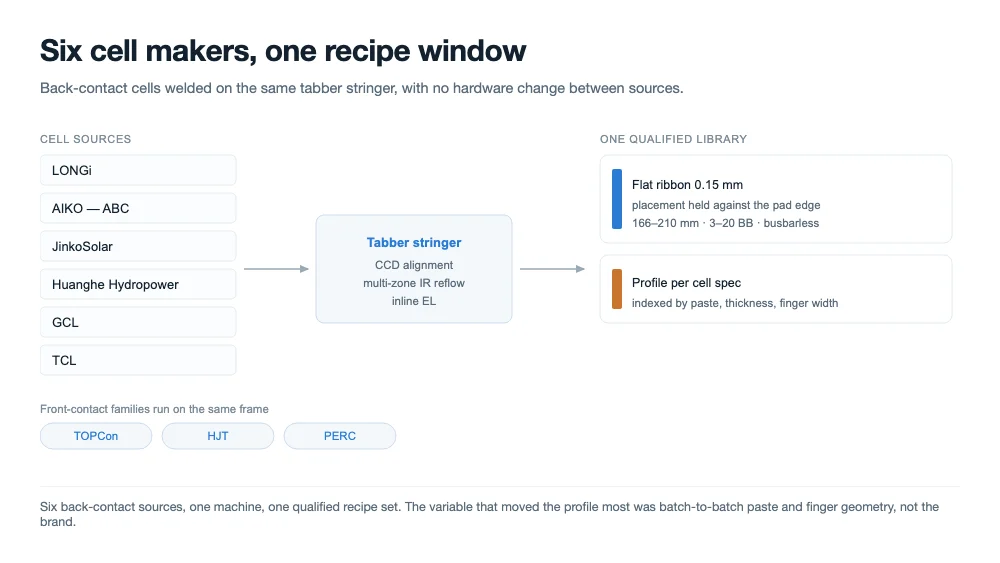
Respuesta rápida: Ooitech ha completado un programa de compatibilidad en el que se soldaron células de contacto posterior de LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL y TCL en el mismo tabber stringer, utilizando una sola máquina y una sola biblioteca de recetas. Las células TOPCon y HJT se procesaron en la misma plataforma. El programa abarcó alineación, humectación, resistencia de la unión, electroluminiscencia y alabeo posterior al stringing. Se trata de nuestro propio trabajo de pruebas y de los comentarios de los equipos de proyectos en el extranjero de los fabricantes de células, no de una certificación.
Qué debía significar "compatible" antes de empezar
Un tabber que procesa bien un tipo de célula no es difícil de construir. Un tabber que procesa todos los tipos de célula que hoy están en producción en masa, en el mismo bastidor, sin un cambio mecánico entre productos, es un problema distinto. Ese era el objetivo: no una soldadura de demostración, sino una receta de producción para cada familia de células que un cliente pudiera calificar y ejecutar.
Definimos compatible como cuatro condiciones. La máquina debe colocar la cinta dentro de la ventana de pad o de dedo que define la propia célula. La unión debe humectar y formar una capa intermetálica en toda el área de contacto. La célula debe sobrevivir al ciclo térmico sin agrietarse, y el string debe salir lo suficientemente plano para laminar. Una célula que se suelda pero se alabea, o que se suelda pero se agrieta en el layup, no cumple la definición aunque la unión parezca correcta bajo el microscopio.
Los tipos de célula que pasaron por la máquina
El programa abarcó los productos de contacto posterior que realmente se envían en volumen, además de las familias principales de contacto frontal, de modo que una línea que alterna entre ellos no necesite una segunda plataforma. Las células de contacto posterior provinieron de seis fabricantes; las células de contacto frontal provinieron de las mismas corridas del programa.
| Familia de célula | Fuentes en el programa | Qué debe superar la unión |
|---|---|---|
| BC — contacto posterior, sin busbar frontal | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | Pads traseros estrechos, alineación ajustada, cinta plana, alabeo |
| TOPCon — contacto frontal | Mismo programa, suministro convencional | Dedos finos, pads multi-busbar, células delgadas |
| HJT — heterounión | Mismo programa, suministro convencional | Un techo de temperatura que fijan la pasta y la capa amorfa |
| PERC | Corridas de referencia | La línea base contra la cual se juzgan las demás |
Los tamaños de célula fueron de 166 mm a 210 mm, incluidos los formatos de media célula que envía cada fabricante, y los recuentos de busbar de tres a veinte, incluidos los diseños sin busbar. La colocación de la cinta usó cinta plana en las células de contacto posterior en lugar de hilo redondo, porque el pad trasero es una superficie plana con un ancho definido y un hilo redondo solo lo toca a lo largo de una línea.
Por qué las células de contacto posterior son más difíciles de soldar que las células a las que reemplazan
En una célula de contacto frontal la cinta cae sobre pads de busbar anchos y la unión es visible. En una célula de contacto posterior ambas polaridades están en la cara trasera, interdigitadas, y el área soldable por dedo es una fracción de lo que da un busbar. De ello se derivan tres cosas, y las tres son mecánicas más que metalúrgicas.
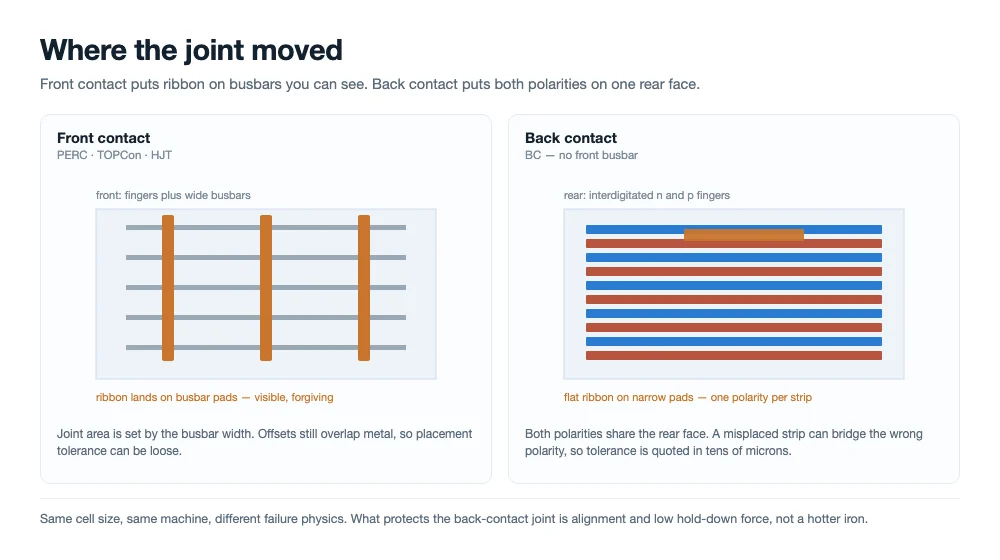
El contacto frontal deja la unión en busbars visibles; el contacto posterior la traslada a pads estrechos en la cara trasera, donde una tira queda junto a la polaridad opuesta.
La ventana de alineación se cierra
Una cinta mal colocada en una célula con busbar todavía se solapa con metal. En una célula de contacto posterior el mismo desplazamiento puede situar la tira entre dos dedos de polaridad opuesta, lo que no es una unión débil sino un cortocircuito. Por lo tanto, la tolerancia de colocación debe expresarse en decenas de micras y mantenerse durante un turno completo, por lo que la plataforma utiliza alineación CCD en lugar de solo topes mecánicos.
La célula es más delgada y menos tolerante
Las células de contacto posterior en producción en masa están en el rango de 130 a 170 micras, y la superficie trasera lleva todo el patrón de interconexión. Cada kilogramo de fuerza de sujeción que una máquina de contacto frontal puede permitirse es un riesgo de grieta aquí. La presión debe ser suficiente para garantizar el contacto y no más, lo que traslada la carga a la planitud del platen y a cómo se tensa la tira.
El alabeo aparece después de la unión, no durante ella
La soldadura solidifica a una temperatura muy superior al rango de expansión de la propia célula, y el cobre se contrae unas seis veces más rápido que el silicio en el descenso. Ese desajuste lo absorbe la cedencia de la cinta en compresión, que es el mecanismo previsto, pero en una célula de contacto posterior la cinta recorre una superficie que también debe mantenerse plana para la laminación. Un string visiblemente combado es un defecto de laminación en potencia, y es el modo de fallo que aparece al final.
La temperatura a la que se forma la unión es la palanca individual más importante en todo esto. Una temperatura de solidificación más baja significa menos tensión bloqueada en la célula. También significa menos margen para que se forme la capa intermetálica, por lo que la ventana no es "lo más frío posible" sino "lo más frío que permita la unión".
Tres químicas, tres ventanas de temperatura, una plataforma
La razón por la que una sola máquina puede cubrir el mercado es que las diferencias entre familias de células son casi enteramente térmicas y mecánicas, y ambas son programables. Lo que cambia entre productos es el perfil, el dwell, la presión de sujeción, la especificación de la cinta y el modelo de alineación, no el hardware.
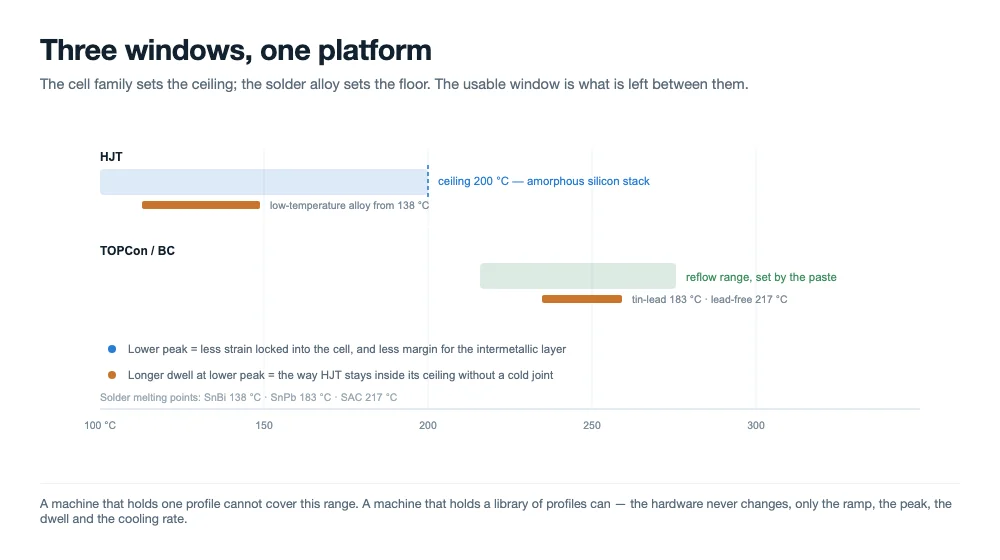
La familia de célula fija el techo y la aleación de soldadura fija el suelo. La ventana utilizable es la brecha entre ambos.
| Qué cambia | BC / TOPCon | HJT |
|---|---|---|
| Temperatura máxima de la célula | Rango de reflow convencional, fijado por la pasta | Limitado por la pila de silicio amorfo; el proceso normalmente se mantiene a 200 °C o por debajo |
| Aleación de soldadura | Recubrimiento estándar de estaño-plomo o sin plomo | Aleación de baja temperatura o adhesivo conductor en lugar de soldadura |
| Permanencia y enfriamiento | Corto y controlado; la velocidad de enfriamiento influye en la deformación | Mayor permanencia a un pico más bajo, rampa más suave para evitar el choque térmico |
| Fuerza de manipulación | Baja; la planitud de la placa es crítica | El más bajo de los tres; la pila es la parte más frágil de la célula |
Un cambio de receta entre dos familias de células en esta plataforma es un cambio de biblioteca: el perfil, las presiones y el modelo de alineación se cargan juntos, y la primera cadena se inspecciona antes de que la línea se libere. Esa es la diferencia práctica entre "la máquina puede hacerlo" y "puedes ejecutarlo un martes por la tarde cuando cambie el suministro de células".
Cómo se ejecutó el programa
Cada tipo de célula pasó por las mismas seis comprobaciones, en el mismo orden, para que los resultados pudieran compararse entre fabricantes en lugar de discutirse.
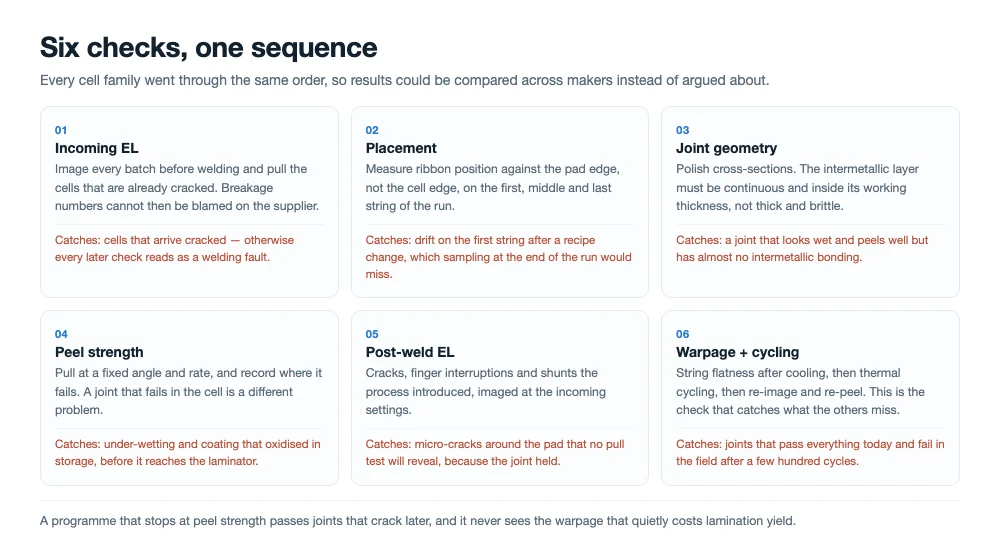
Las mismas seis comprobaciones en cada fuente de células, en el mismo orden, para que los resultados pudieran compararse en lugar de discutirse.
- EL de entrada. Cada lote se sometió a imágenes antes de la soldadura y se retiró cualquier célula con una grieta preexistente, para que las cifras de rotura no se inflaran por defectos del proveedor.
- Colocación. La posición de la cinta se midió respecto al borde de la almohadilla, no al borde de la célula, en la primera, la intermedia y la última cadena de cada ejecución.
- Humectación y geometría de la unión. Se pulieron secciones transversales para comprobar que la capa intermetálica fuera continua y estuviera dentro del rango de espesor de trabajo, en lugar de gruesa y frágil o fina e incompleta.
- Resistencia al pelado. La cinta se peló a un ángulo y una velocidad fijos en una máquina de tracción; se registró la ubicación de la falla además de la fuerza, porque una unión que falla en la célula es un problema distinto de una que falla en la interfaz.
- EL posterior a la soldadura. Grietas, interrupciones de dedos y derivaciones introducidas por el proceso, con imágenes tomadas con los mismos ajustes que la inspección de entrada.
- Deformación y ciclado térmico. Planitud de la cadena medida después del enfriamiento; luego los conjuntos pasaron por ciclado térmico antes de volver a someterse a imágenes y a pelado.
La secuencia importa. Un programa que comienza con la resistencia al pelado y termina ahí aprobará uniones que se agrietan tres meses después, y pasará por alto la deformación que arruina el rendimiento de laminación sin aparecer nunca en una prueba de tracción.
Qué mostraron los resultados
Las seis fuentes de contacto posterior se soldaron en la misma plataforma sin ningún cambio de hardware entre ellas. La variación que importaba no era entre marcas sino entre lotes: el espesor de la pasta, el ancho de los dedos y el espesor de la célula afectaron más al perfil de trabajo que el fabricante de la célula, y por eso la biblioteca de recetas está indexada por especificación de célula y no por nombre de proveedor.
Los modos de falla que vimos fueron los habituales, y respondieron a las palancas habituales. Las uniones frías se remontaron a un pico insuficiente o a un recubrimiento que se había oxidado en el almacenamiento. El amarilleamiento y la fragilización de la cinta se remontaron a demasiado calor durante demasiado tiempo. Las grietas se concentraron donde la presión de sujeción era mayor y el espesor de la célula era menor. La deformación se correlacionó con la especificación de la cinta mucho más fuertemente que con el perfil de soldadura.
En cuanto a la rotura, la plataforma está especificada en 0,2 % o menos en células de Clase A y las ejecuciones del programa fueron coherentes con esa cifra en todas las familias de células. Los equipos de proyecto que recibieron muestras soldadas de las operaciones en el extranjero de los fabricantes de células calificaron la calidad de la unión y el rendimiento de las cadenas por encima de lo que habían visto con equipos comparables en las mismas células. Esa es su evaluación de las muestras, no una certificación, y la tratamos como una señal y no como una especificación.
Dónde terminan estas afirmaciones
Vale la pena enunciar claramente tres límites, porque una decisión de compra basada en una afirmación sobreinterpretada es una mala decisión.
Primero, esto es trabajo de prueba propio de Ooitech más los comentarios de las pruebas de clientes. Ningún laboratorio externo ha certificado la compatibilidad, y ningún fabricante de células ha avalado la máquina. Segundo, la compatibilidad se demuestra con las especificaciones de célula que se nos proporcionaron, lo que no es lo mismo que todas las revisiones futuras de esos productos; una pasta nueva o una nueva geometría de dedos es una nueva cualificación. Tercero, la cobertura de tipos de célula es una propiedad de la plataforma y de la receta, no una promesa de que cualquier célula funcione a la capacidad nominal en el primer intento. La capacidad depende de cuánta inspección y manipulación necesite la célula, y las células de contacto posterior se sitúan en el extremo más lento.
Qué cambia para una línea que elige contacto posterior hoy
Hace dos años, una línea de módulos que apostaba por el contacto posterior se enfrentaba a una elección entre una máquina dedicada y un compromiso. Una máquina dedicada ataba la línea a una sola fuente de células y a una sola revisión de célula. Un compromiso significaba aceptar pérdida de rendimiento con las nuevas células. La cobertura de los productos de contacto posterior en comercialización elimina esa disyuntiva, y cambia tres decisiones.
Cambia cómo se redacta la especificación del equipo: la cobertura independiente del tipo de célula debe figurar en los criterios de aceptación, con una lista nominal de células que se demostrarán con su propio material antes del pago del saldo. Cambia cómo se planifica la capacidad, porque una línea que puede cambiar de familia de células no necesita un segundo encadenador cuando el mercado se mueve. Y cambia lo que se solicita en la entrega de recetas, porque el valor está en la biblioteca de perfiles cualificados, no en la capacidad de la máquina para mantener una temperatura.
Las cuatro cosas que hay que preguntar a cualquier proveedor que haga esta afirmación
Ahora todo proveedor de encadenadores dirá que maneja células de contacto posterior. Las preguntas siguientes separan un programa de un párrafo de marketing.
- ¿Qué células, exactamente, y en qué revisión? Una lista de fabricantes es más débil que una lista de números de pieza y generaciones de pasta.
- ¿Qué se midió y contra qué? Colocación respecto al borde de la almohadilla, pelado con registro de la ubicación de la falla, deformación en milímetros por cadena, EL con ajustes coincidentes.
- ¿Se puede repetir con sus células? Una prueba testigo con su propio material, en su planta o en la de ellos, con los números de aceptación acordados de antemano.
- ¿Cuánto cuesta un cambio de configuración? Tiempo, consumibles, desperdicio y formación de operarios por cambio, no por máquina.
Si un proveedor responde a las cuatro con números y un informe de pruebas, la afirmación probablemente sea real. Si la respuesta a la tercera es un folleto, todavía no es un programa de compatibilidad.
Preguntas frecuentes
¿Significa esto que la máquina suelda cualquier célula del mercado?
Significa que la plataforma se ha demostrado con las células de contacto posterior, TOPCon, HJT y PERC que se nos suministraron, en formatos de 166 mm a 210 mm y de tres a veinte busbars, incluidos los diseños sin busbar. Una célula con una pasta nueva, una geometría de dedos diferente o una pila de metalización distinta es una nueva cualificación, no una aprobación automática.
¿Afirma Ooitech que estos fabricantes de células respaldan el equipo?
No. Sus células fueron el material de prueba. Los comentarios provinieron de equipos de proyectos en el extranjero que recibieron muestras soldadas, y los presentamos como comentarios. No se implica ningún respaldo, asociación ni certificación, y los nombres de las marcas aparecen aquí solo para identificar las células que se soldaron.
¿Puede realmente una sola máquina procesar HJT y contacto posterior?
Sí, porque la limitación en HJT es térmica y la limitación en contacto posterior es mecánica, y ambas se controlan mediante parámetros en lugar de hardware. HJT se ejecuta con un pico más bajo, una permanencia más larga y una rampa más suave; el contacto posterior se ejecuta con reflujo convencional, una colocación más ajustada y una fuerza de sujeción menor.
¿Qué rendimiento debería esperar en células de contacto posterior?
Menor que en células de contacto frontal con la misma capacidad nominal de la plataforma, porque la alineación y la inspección tardan más por célula. La plataforma tiene una capacidad nominal de 1.000 a 1.200 células por hora en la configuración estándar y de 2.400 en la configuración de alta velocidad; planifique las líneas de contacto posterior en el extremo conservador y confírmelo con una prueba cronometrada con sus propias células.
¿Importa tanto la cinta plana en la parte trasera?
Importa más que en la parte delantera. Un hilo redondo contacta con un pad plano a lo largo de una línea, por lo que el área de unión es pequeña y la resistencia al pelado está limitada por la geometría antes de estarlo por la metalurgia. La cinta plana proporciona un ancho de contacto definido y un perfil más bajo, lo que también reduce la tensión que la tira impone a una célula fina.
¿Qué ocurre cuando llega una nueva generación de células?
La receta se vuelve a cualificar: EL de entrada, colocación respecto al borde del pad, sección transversal, pelado con ubicación de fallo, EL posterior a la soldadura, alabeo y ciclado térmico. En esta plataforma eso es un cambio de biblioteca y una ejecución de cualificación, medidos en días en lugar de en una reconstrucción de la máquina.
Reflexiones finales
La tecnología de células avanza más rápido de lo que se pueden reconstruir las líneas de módulos, así que el equipo que gana es el que no obliga a tomar una decisión cada vez que cambia la célula. Soldar seis fuentes de contacto posterior en una plataforma es un paso hacia eso, y la parte útil no es la lista de marcas sino la biblioteca de recetas y la disciplina de pruebas que hay detrás. Pida la prueba, no la afirmación.
Lectura relacionada:
- SS-1500B Máquina automática de soldadura de células solares: 1.200 células/h
- SS-2500B Encintadora y ensartadora totalmente automática: 2.400 células/h
- Hoja de ruta de la tecnología de células BC: de la estructura al proceso
- Por qué las células BC son difíciles de fabricar: el proceso de dos pasos con automáscara de AIKO
- Estructura y tipos de cinta fotovoltaica: plana, redonda y perfilada
- Máquina tabber y stringer: cómo funciona, cómo elegir
- Ensartado de módulos solares: solución de problemas de uniones soldadas frías
- Pruebas EL para paneles solares: configuración en línea vs fuera de línea
- Fabricante solar polaco adquiere una encintadora y ensartadora BC de Ooitech