SiNx demasiado delgado y la pasta de plata perfora
Índice
Respuesta rápida: La película frontal de nitruro de silicio en una célula TOPCon debe satisfacer dos requisitos opuestos, y el espesor que satisface ambos es estrecho. La capa de SiNx actúa como recubrimiento antirreflectante, por lo que una película más gruesa mejora el rendimiento óptico hasta cierto punto. También debe soportar el paso de cocción y evitar que la pasta de plata perfore hasta el silicio durante la formación del contacto. Si se recubre demasiado fina, la plata penetra en el emisor y provoca derivaciones; si se recubre demasiado gruesa, la pasta no logra formar un contacto adecuado, lo que aumenta la resistencia de contacto. Los espesores de trabajo en producción se sitúan en la banda de 40 nm a 80 nm, con picos de cocción en torno a 790 °C a 800 °C. Esta interacción es la razón por la que la formulación de la pasta y el perfil de cocción se desarrollan junto con la receta de recubrimiento en lugar de forma independiente.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Introducción del producto
Cualquiera que opere una línea de TOPCon se ha enfrentado a este dilema. Si recubres el SiNx demasiado fino, temes que la pasta de plata atraviese la capa de pasivación y arrastre el Voc hacia abajo. Si lo recubres demasiado grueso, la resistencia de contacto se dispara y el FF no se mantiene. Lo fino te asusta, lo grueso también te asusta, así que ¿qué grosor es el "justo"?
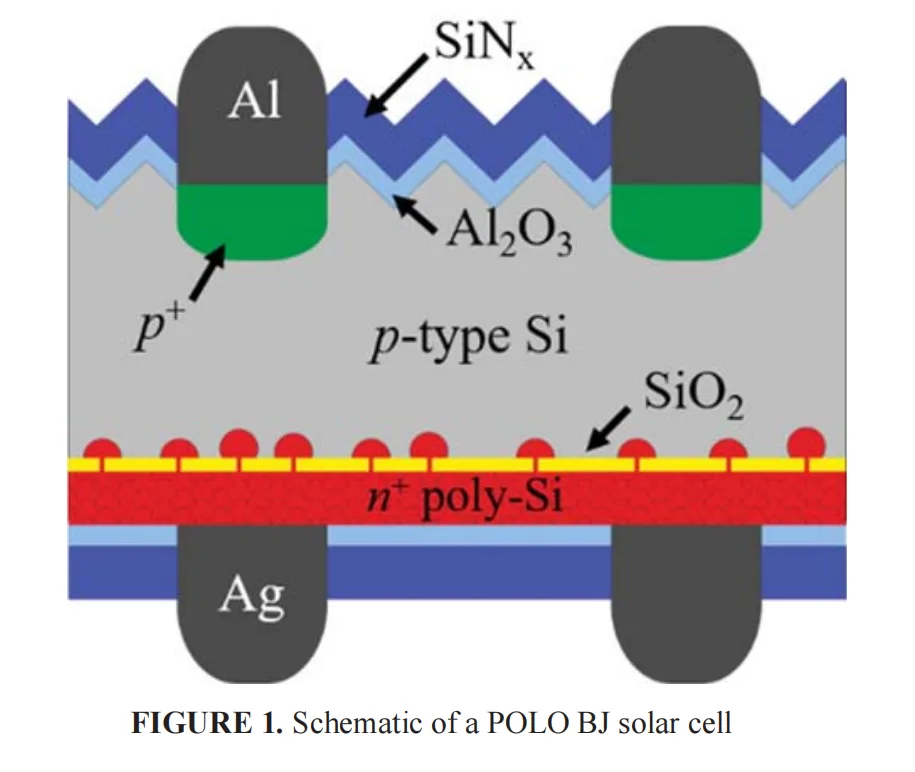
En 2022, el equipo de Min Byungsul en el ISFH (Instituto de Investigación de Energía Solar de Hamelin, Alemania) publicó un estudio en AIP Conference Proceedings que desglosó este problema. Utilizaron contactos pasivantes POLO —el nombre académico de lo que la industria llama TOPCon, esencialmente una estructura de óxido ultradelgado más polisilicio dopado poly-Si/SiOx — para aislar lo que realmente ocurre.
La conclusión principal no es complicada: el espesor de SiNx y la temperatura de cocción son un par emparejado. Cambia el espesor y tienes que ajustar la temperatura. Mueve uno sin mover el otro y o bien el Voc cae o el FF se derrumba.
Parámetros técnicos
Cómo se configuró el experimento
El ISFH utilizó obleas CZ de tipo p, con un contacto POLO n⁺ en la cara posterior de la célula (óxido túnel más polisilicio dopado con fósforo).
Las dos variables clave:
Espesor de la capa de SiNx posterior — de 40nm a 80nm
Temperatura pico de cocción — ajustada entre 790°C y 810°C
Luego midieron dos cosas: resistividad de contacto ρc (mediante TLM) y parámetros IV de la célula.
Anteriormente analizamos un artículo de JA Solar de 2016 sobre cómo la composición química (relación Si/N) de la película antirreflectante de SiNx frontal afecta al contacto de la pasta de plata. Este trabajo del ISFH de 2022 trata sobre cómo el espesor físico de la capa de SiNx posterior afecta al contacto de la pasta de plata. Si se combinan ambos, se cubren las dos dimensiones: "composición química" y "espesor físico", película frontal y película posterior.
Todas las muestras cocidas a 800°C, solo varió el espesor de SiNx posterior
| Espesor de SiNx | ρc mediana (800°C) | Estado |
|---|---|---|
| 40nm | ~1 mΩ·cm² | Muy baja |
| 50nm | ~1,5 mΩ·cm² | Empieza a subir |
| 60nm | ~7 mΩ·cm² | Claramente en aumento |
| 70nm | ~30-40 mΩ·cm² | Zona de transición, ascenso pronunciado |
| 80nm | ~600 mΩ·cm² | Casi 600 veces mayor que a 40nm |
Barrido de temperatura de cocción en muestras de 55nm y 60nm
| Condición | ρc mediana |
|---|---|
| 55nm SiNx + 800°C | 3,2 mΩ·cm² |
| 60nm SiNx + 805°C | 2,8 mΩ·cm² |
| 60nm SiNx + 810°C | 2,0 mΩ·cm² |
Ventajas técnicas
Primer hallazgo: demasiado grueso y la pasta no puede atravesarlo durante la cocción
Todas las muestras se cocieron con un pico de 800°C , cambiando solo el espesor de la capa de SiNx posterior. El patrón es claro en la tabla anterior: la cantidad de SiNx que la pasta puede atravesar durante la cocción es limitada. Si se supera ese límite, la pasta nunca alcanza el polisilicio inferior, por lo que la resistencia de contacto se dispara.
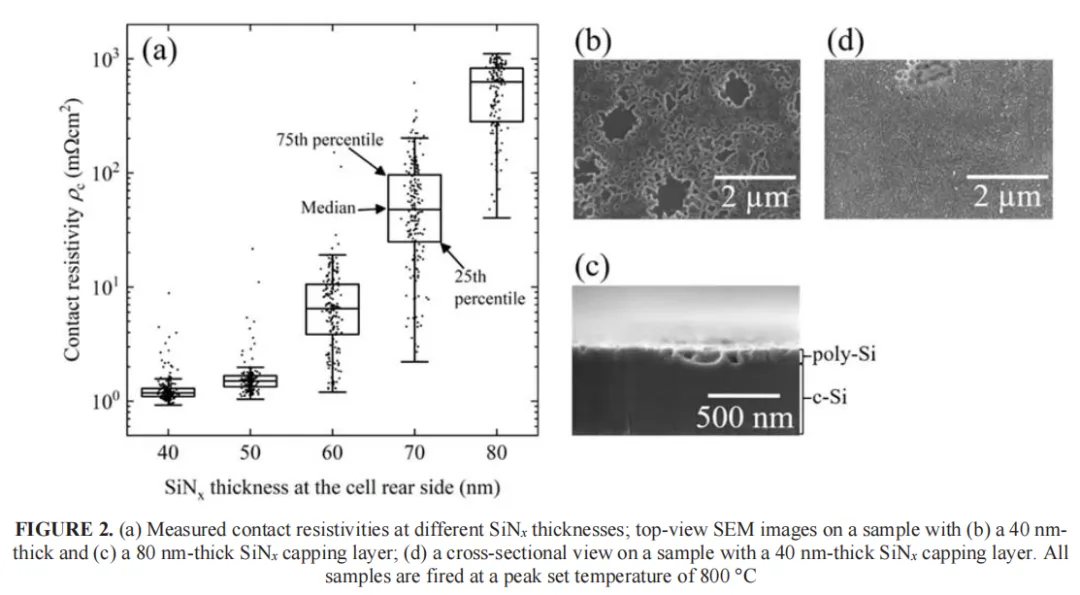
Las imágenes SEM aportan evidencia directa:
40nm SiNx: la pasta atravesó completamente tanto el SiNx como el polisilicio, dejando abundantes pozos de grabado a escala micrométrica en el poli. El polisilicio se eliminó localmente por completo: buen contacto, pero la capa de pasivación resultó dañada.
80nm SiNx: solo un número muy pequeño de pozos de grabado muy pequeños, sin regiones donde el poli se eliminara por completo: la pasivación se mantuvo, pero la resistencia de contacto fue casi 600 veces mayor (aproximadamente 2,8 órdenes de magnitud), y el FF quedó básicamente arruinado.
La conclusión del ISFH es contundente: existe una ventana óptima de SiNx, entre 50 y 60nm. Demasiado fino, la pasta perfora la pasivación y el Voc se hunde. Demasiado grueso, la pasta no puede atravesarlo y la resistencia de contacto se dispara.
Segundo hallazgo: el espesor y la temperatura están emparejados
El ISFH no se detuvo en "50-60nm es lo mejor". Plantearon una pregunta más práctica para el taller: si cambia el espesor de SiNx, ¿también debe cambiar la temperatura de cocción?
Eligieron grupos de 55nm y 60nm y realizaron un barrido de temperatura de 790°C a 810°C.
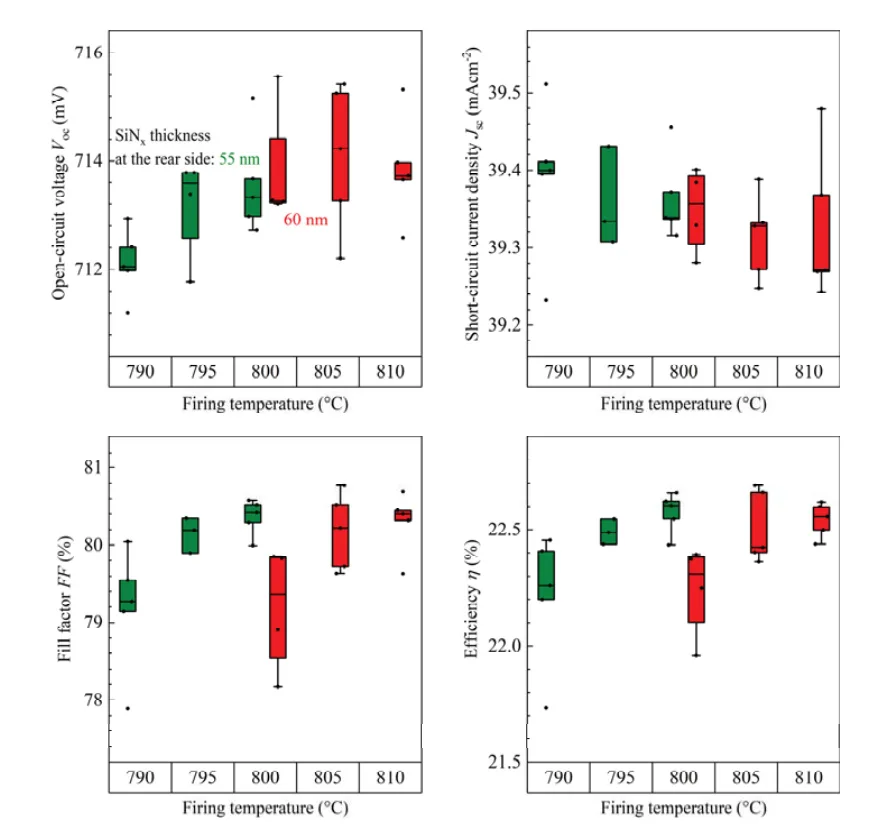
El resultado es muy claro:
55nm SiNx: picos de FF en 800°C, mejor eficiencia allí. Si bajas más, el contacto no es lo suficientemente bueno; si subes más, la pasivación empieza a deteriorarse.
60nm SiNx: picos de FF en 805-810°C. Como el SiNx es más grueso, necesita una temperatura más alta para que la pasta lo atraviese por cocción.
En términos sencillos: bajo estas condiciones de prueba, pasar de 55nm a 60nm desplaza la temperatura óptima de cocción hacia arriba unos 5-10°C. Esa pendiente es solo una referencia para el mismo sistema de pasta; si cambias de pasta, necesitas recalibrar.
Los datos de resistividad de contacto también lo respaldan: mayor temperatura, mejor contacto, siempre que no cruces la línea donde empiezas a quemar la pasivación.
El mecanismo: el tamaño de las fosas de ataque es la clave
ISFH utilizó SEM para establecer un criterio muy claro:
Fosas mayores de 1μm de diámetro: poli completamente eliminado, pasivación dañada → Voc cae
Fosas menores de 1μm de diámetro: poli no completamente eliminado, pasivación intacta → la resistencia de contacto disminuye, Voc sin cambios
ISFH lo expresó directamente: "cierta cantidad de fosas de ataque pequeñas es necesaria para formar un buen contacto. Las fosas de ataque menores de 1μm de diámetro parecen no tener efecto sobre la calidad de la pasivación."
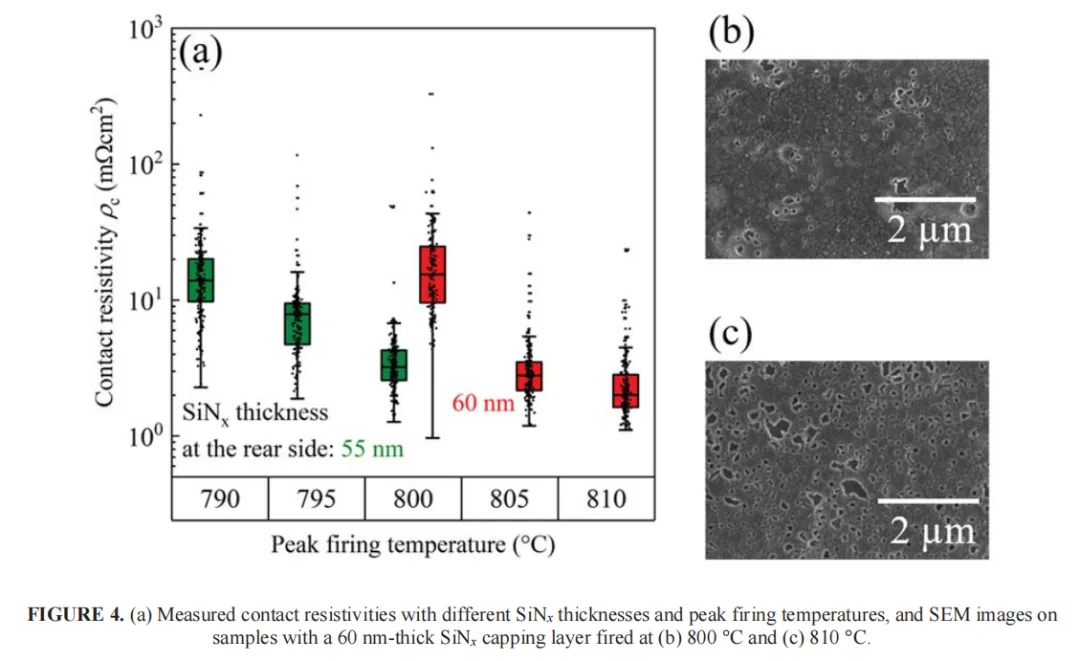
Criterio de línea: las fosas de ataque no son mejores cuantas menos, ni mejores cuantas más; el objetivo es tamaño pequeño, distribución moderada. Si ves muchas fosas >1μm bajo el microscopio, la temperatura es demasiado alta o el SiNx demasiado delgado, y la pasivación ya está sufriendo daño.
Aplicación del producto
¿Qué puede usar realmente una línea de producción?
1. El grosor del SiNx no es mejor delgado, ni mejor grueso. Por debajo de 40nm, la pasta atraviesa la pasivación y el Voc se deteriora; por encima de 80nm, la pasta no puede atravesarla y la resistencia de contacto aumenta casi 600 veces.
2. El grosor y la temperatura van emparejados. Cambia el grosor del SiNx y la temperatura de cocción debe seguirlo. Los datos de ISFH dan una referencia: bajo estas condiciones, cada 5nm adicionales de SiNx desplazan la temperatura pico hacia arriba unos 5-10°C — pero recalibra después de cambiar de pasta.
3. Las fosas de ataque son un indicador de "ventana". Observa el tamaño y la densidad de las fosas por SEM y podrás juzgar si tu combinación actual de grosor y temperatura está dentro de la ventana. Muchas fosas >1μm → demasiado caliente o película demasiado delgada; casi ninguna fosa → demasiado frío o película demasiado gruesa, el contacto puede ser un problema.
4. El grosor de la película trasera también gobierna el rendimiento cosmético y la selección de pasta. Los tres puntos anteriores tratan sobre cómo el grosor afecta la resistencia de contacto y el FF a través de si la pasta la atraviesa o no. Pero en la línea, el grosor del SiNx trasero controla mucho más que el rendimiento eléctrico.
En producción real en masa, el SiNx trasero se controla típicamente en el rango de 70-85nm — más grueso que el "óptimo de contacto" de 50-60nm del artículo de ISFH. La razón es simple: el artículo midió el óptimo de contacto puro para su estructura POLO específica y una pasta particular, mientras que una línea de producción debe equilibrar pasivación, contacto y uniformidad de color a la vez, y elige un rango más grueso y estable. Más importante aún, las pastas de línea comercial usan un sistema de frita de vidrio diferente al de la pasta de laboratorio de ISFH, por lo que la ventana de grosor de SiNx que puede atravesarse también es diferente.
Cambia el grosor y el índice de refracción cambia, y el color de interferencia de la película se desplaza con él. Demasiado delgado o demasiado grueso y las obleas muestran variación de color, color fuera de tono y degradaciones cosméticas similares que reducen directamente el rendimiento cosmético. Eso a su vez impone un requisito estricto al fabricante de pasta: la pasta debe coincidir con la ventana de proceso de la película trasera, no forzar a la película trasera a adaptarse a una pasta particular. El grosor y la temperatura deben emparejarse, y la pasta y el grosor de la película también deben emparejarse; la línea es un sistema, no un ajuste puntual.
Tres cosas que el artículo no dijo
La relación entre POLO y TOPCon. El contacto POLO que usó ISFH es esencialmente óxido ultrafino más polisilicio dopado (poly-Si/SiOx), básicamente lo mismo que la estructura trasera TOPCon actual, por lo que las conclusiones se transfieren directamente. POLO es el nombre académico que propuso ISFH; TOPCon es el término estándar de la industria; en esencia la misma estructura.
El modelo de pasta afecta la profundidad de penetración. Diferentes pastas tienen diferentes composiciones de frita de vidrio y pueden atravesar diferentes grosores de SiNx. Los 50-60nm de ISFH se basan en una pasta específica; si cambias de pasta, puede que necesites recalibrar.
La fiabilidad a largo plazo no está cubierta. ¿Crecerán las fosas de ataque pequeñas hasta convertirse en grandes durante 25 años de envejecimiento en exteriores? ¿Se degradará más la interfaz bajo calor húmedo? El artículo no responde.
Leyéndolo junto con JA Solar 2016
| Dimensión | JA Solar 2016 | ISFH 2022 |
|---|---|---|
| Aplicación | Película antirreflectante frontal de SiNx (ARC) | Capa de recubrimiento trasera de SiNx |
| Enfoque | Composición química del SiNx (relación Si/N) | Grosor físico del SiNx |
| Variable central | Relación de gases SiH₄/NH₃ | Grosor de SiNx + temperatura de cocción |
| Modo de fallo | Relación Si/N incorrecta → desequilibrio de viscosidad de la frita → alta resistencia de contacto | Grosor incorrecto → quemar o no atravesar |
| Dirección de corrección | Ajustar la relación de gases a la ventana óptima | Emparejar grosor y temperatura |
| Mecanismo compartido | La cinética de reacción frita-SiNx decide la calidad del contacto | La profundidad de penetración frita-SiNx decide la calidad del contacto |
Pon los dos artículos lado a lado y obtienes el panorama completo del proceso de película frontal y trasera: la composición química decide si puedes contactar bien, el grosor físico decide si dañas lo que está debajo mientras contactas.
Ajusta la relación Si/N del recubrimiento y Rs se dispara, FF se derrumba, la eficiencia se hunde
Un recordatorio para la línea: no te limites a mirar el poli cuando busques pérdida de eficiencia
Con ambos artículos terminados, volvemos a nuestra propia línea. Al perseguir la pérdida de eficiencia, el reflejo de un ingeniero es revisar primero el grosor del poli trasero, el nivel de dopaje, el grosor del óxido túnel — su impacto en FF y Voc está bien entendido y son elementos de verificación estándar. Pero la capa de recubrimiento trasera de SiNx a menudo se descarta como una "capa de pasivación/decorativa", y pocas personas piensan en ella en términos de resistencia de contacto.
El valor de este artículo de ISFH es exactamente ese: arrastra esta variable pasada por alto de vuelta a la mesa: grosor incorrecto de la película trasera, la pasta no atraviesa o quema en exceso, y FF se derrumba igual. La próxima vez que te encuentres con una situación de "parámetros de poli intactos, pero FF cayó misteriosamente", no des vueltas solo alrededor del poli — vuelve atrás y verifica si el grosor de la película trasera y la temperatura de cocción todavía forman pareja.
Vale la pena señalar: el experimento de ISFH se basa en cocción convencional. La tecnología LECO ahora ampliamente adoptada en las líneas puede optimizar el contacto mediante un paso posterior de láser/corriente, lo que en cierta medida reduce la sensibilidad al emparejamiento temperatura de cocción-grosor — pero el grosor de la película trasera sigue siendo la ventana base y no se puede ignorar.
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
Vemos lo mismo en cada línea TOPCon que ponemos en marcha — el recubrimiento trasero de SiNx se trata como una simple película de color, y luego FF se desliza silenciosamente sin que nadie verifique el emparejamiento grosor-temperatura. Los datos de ISFH coinciden con lo que empuja a la gente hacia LECO, ya que desacoplar la formación del contacto del paso de cocción compra un margen real cuando la química de la frita de tu pasta y tu ventana de película trasera no concuerdan perfectamente. Si quieres ver cómo se desarrollan estos pasos en una línea de módulos real — recubrimiento, cocción, stringing y todo — el canal de YouTube de Ooitech en www.youtube.com/ooitech vale la pena seguir. Y ten en cuenta que este es un estudio a nivel de celda; la línea de módulos hereda estas celdas pero el destino del contacto ya está sellado aguas arriba.
Referencias
Min B. et al., AIP Conf. Proc. 2487, 020014 (2022) (DOI: 10.1063/5.0089239)
Chen X.Y. et al., Solar Energy 126 (2016) 105–110 (DOI: 10.1016/j.solener.2016.01.001)