La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Adhesivo y Encapsulante UV: La Interfaz que Encuentra el Calor Húmedo
Índice
Respuesta rápida: Una adaptación a back-contact añade dos sistemas orgánicos que tienen que curar dentro del mismo sándwich: un adhesivo curado por UV en cada unión, y una película encapsulante reticulante a su alrededor. Ningún proveedor prueba el producto del otro en tu stack, y el fallo que sigue aparece en calor húmedo como una unión o una burbuja, no como un problema de la película. La química es ordinaria. Una superficie adhesiva sin tack se une con menos facilidad que una sin curar, un curado incompleto libera volátiles exactamente donde la película intenta sellar, un adhesivo curado es mucho más rígido que una película reblandecida, por lo que el enfriamiento carga el borde de la unión, y las especies de bajo peso molecular pueden migrar hacia la película y perturbar su reticulación. Lo que soluciona la mayor parte de esto es una receta de laminación con más permanencia al vacío, una ventana de temperatura que respete ambos programas de curado, un enfriamiento más lento, y una distribución de resistencia al arranque medida después de 1.000 horas en lugar de antes.
Dos proveedores, dos fichas técnicas, una interfaz. El proveedor del adhesivo probó sobre vidrio. El proveedor de la película probó sobre un stack que no contiene adhesivo UV. Tu módulo es el primer lugar donde ambas cosas son ciertas al mismo tiempo, y ninguno de ellos lo ha ejecutado.
Dos polímeros, un programa de curado
Un módulo back-contact 0BB lleva dos sistemas de curado que se diseñaron por separado. El adhesivo se coloca y se irradia dentro de la estación de stringing, porque la unión tiene que aguantar antes de que se pueda levantar el string. La película encapsulante retícula más tarde, en la laminadora, bajo vacío a una temperatura de alrededor de 140 a 150 °C durante una permanencia medida en minutos. Ambas reacciones tienen que alcanzar un grado útil de conversión en el mismo stack, y la segunda ocurre en contacto con la superficie de la primera.
Ese es todo el problema en una frase. Todo lo demás en este artículo es una consecuencia: cómo se ve la superficie del adhesivo cuando la película llega encima de ella, qué sale del adhesivo cuando se vuelve a calentar, y qué le ocurre a la unión cuando el stack se enfría y la película se rigidiza alrededor de un enlace que ya es vítreo.
Qué es un adhesivo UV, y qué no puede ver su curado
Las dos familias utilizadas en esta aplicación curan mediante química diferente. Los sistemas de acrilato polimerizan a través de radicales, y los radicales son apagados por el oxígeno, por lo que la superficie de un cordón curado por radicales puede permanecer subcurada mientras el interior está duro. Los sistemas epoxi curan catiónicamente, son inhibidos por la humedad en lugar del oxígeno, y siguen reaccionando después de que la lámpara se apaga, lo cual es conveniente y también significa que el grado de curado en el momento de la laminación depende de cuánto tiempo estuvo reposando el string antes.
Hay un segundo punto ciego, y es geométrico. La luz ultravioleta alcanza lo que puede ver. El adhesivo bajo la cinta y a lo largo del lado sombreado de una unión recibe una fracción de la dosis que recibe el cordón expuesto, por lo que la unión no está curada de manera uniforme, y la cara inferior, la parte en contacto con el finger, es la parte a la que se le pedirá que soporte la carga. El pre-curado en el stringer es un requisito de manipulación, no un curado final.
"Curarlo más fuerte" es la respuesta intuitiva y es un ajuste de dos caras. Más dosis mejora la cohesión en el adhesivo, y también lleva la superficie hacia un estado totalmente reaccionado y de baja energía que se une con menos facilidad a la película, y puede empujar más la migración de fragmentos de fotoiniciador y otras especies de bajo peso molecular. El rango útil es una ventana, no un máximo.
Cuatro preguntas en la interfaz de la película
Cuando la película aterriza, cuatro cosas deciden si la interfaz sobrevive. Ninguna de ellas es visible en un ensayo de pelado hecho el mismo día.
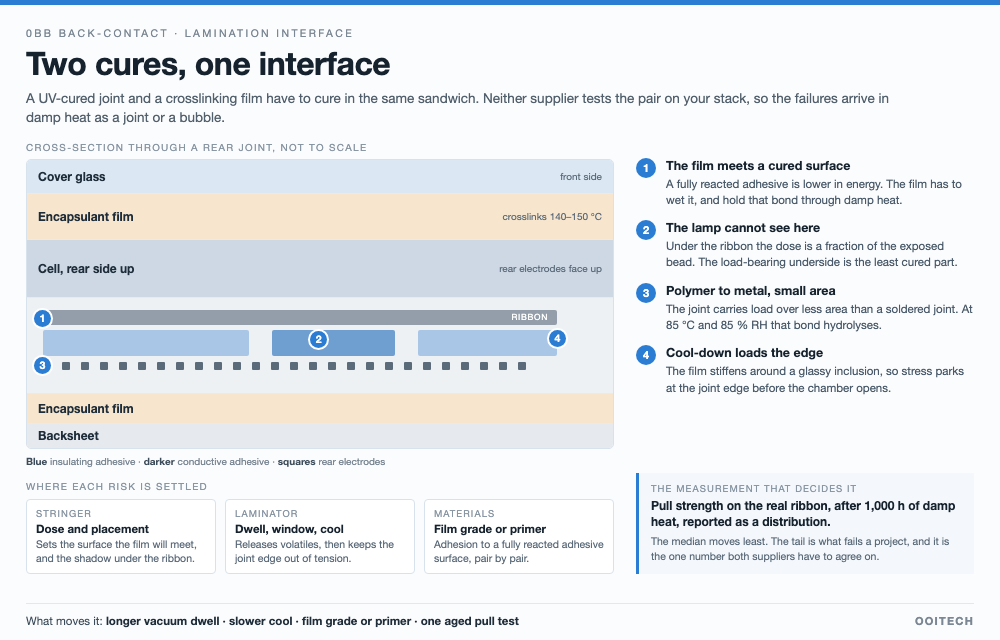
Una unión trasera en sección: la película llega encima de un adhesivo ya curado, la lámpara no puede alcanzar bajo la cinta, la unión metálica es pequeña, y el enfriamiento estaciona la tensión en el borde de la unión. No a escala.
- Energía superficial. Una superficie acrílica o epoxi totalmente curada es químicamente diferente de una sin curar, y a menudo de menor energía. La película tiene que mojarla, formar un enlace y mantener ese enlace a lo largo de un ciclo de calor húmedo. Si una película dada hace esto sobre un adhesivo dado es una cuestión de formulación que se responde probando el par, no leyendo ninguna de las dos fichas técnicas.
- Volátiles liberados durante el segundo calentamiento. Un adhesivo parcialmente curado todavía contiene monómero sin reaccionar, fragmentos de fotoiniciador y humedad absorbida. Calentarlo bajo vacío los expulsa hacia el espacio que la película intenta cerrar, lo cual es una ruta hacia burbujas situadas en una línea a lo largo de la fila de uniones. Esta es la misma familia de defecto que las burbujas en forma de línea a lo largo de las cintas vistas con película EPE, llegando desde una fuente diferente.
- El escalón de módulo. A la temperatura de laminación la película es blanda y el adhesivo curado no lo es. A medida que el stack se enfría, la película se rigidiza y se contrae contra una inclusión que no la sigue, y la tensión se concentra en el borde de la unión. Una unión que pasó un ensayo de arranque a 25 °C puede por tanto quedar precargada antes de llegar siquiera a una cámara.
- Migración hacia la película. Las especies de bajo peso molecular en una interfaz no se quedan en la interfaz. Si difunden hacia el encapsulante pueden perturbar la reticulación localmente, cambiar el comportamiento de amarilleamiento y alterar la adhesión alrededor de la unión. Nada de esto es visible en una línea de producción. Que la química de residuos decida la fiabilidad del módulo no es un argumento nuevo en esta línea, que es el punto que plantea la cuestión del fundente no-clean en la cinta.
Por qué el calor húmedo encuentra la unión primero
Dos propiedades de esta arquitectura explican por qué la secuencia de cualificación tiende a terminar en la unión trasera en lugar de en la película o el vidrio.
Primero, la unión es un enlace polímero-metal que soporta carga mecánica, sobre un área menor que la que tendría una unión soldada. La adhesión en una interfaz metálica se degrada por hidrólisis a 85 °C y 85 % de humedad relativa, y el óxido o hidróxido que se forma no es aquello para lo que se formuló el adhesivo. Una unión soldada falla de manera diferente, mediante crecimiento intermetálico, que es lento y mejor comprendido. Segundo, las funciones eléctrica y mecánica residen en el mismo lugar: el adhesivo conduce o aísla además de sostener, por lo que una pérdida parcial de adhesión y una pérdida parcial de resistencia de contacto llegan juntas.
La consecuencia práctica tiene que ver con la secuencia. Las pruebas de calor húmedo, ciclado térmico y degradación inducida por potencial suelen ejecutarse como elementos de cualificación separados, y una pila que supera cada una por separado aún puede fallar cuando se ejecutan en orden, porque la primera prueba abre una interfaz que la segunda prueba luego carga mecánicamente, y la tercera impulsa corriente iónica a través de ella. Si el plan es vender a proyectos que requieren revisión de bancabilidad, el resultado secuencial es el que se lee.
Los ajustes de laminación que realmente lo mueven
La interfaz se fija en el conexión, que el modelo de coste de retrofit habitual cuenta como equipo reutilizado. Esa clasificación es correcta para el presupuesto de capital y engañosa para el proceso: la máquina no cambia, la receta sí.
| Ajuste | Qué cambia en la interfaz | Qué cuesta |
|---|---|---|
| Permanencia al vacío antes de la presión | Da tiempo a un adhesivo parcialmente curado para liberar volátiles y humedad absorbida antes de que la película se cierre sobre él | Tiempo de ciclo, directamente, en cada módulo |
| Ventana de temperatura | Tiene que situarse por encima del rango de reblandecimiento de la película y aún respetar el post-curado y el comportamiento de migración del adhesivo | Rendimiento, y estrecha la ventana en la que puedes operar |
| Presión y uniformidad del plato | Cierra huecos a lo largo de la fila de unión y humedece la película contra una superficie curada | El estado del utillaje, la planitud y la antigüedad del diafragma se convierten en variables del proceso |
| Rampa de enfriamiento bajo presión | Permite que la película fragüe antes de que la tensión se transfiera al borde de la unión | La adición individual más larga al ciclo |
| Grado de película, o un imprimador | Adhesión a una superficie de adhesivo curado, formulación por formulación | Una línea de BOM y una recualificación |
El orden importa cuando ajustas esto. La permanencia al vacío y la rampa de enfriamiento son los dos ajustes que actúan sobre los modos de fallo anteriores sin cambiar la química, y también son los dos que cuestan tiempo de ciclo, por lo que son los primeros en recortarse cuando una línea va a por la producción. Ese compromiso solo es defendible con datos de unión medidos tras el envejecimiento, que es la siguiente sección.
Al establecer la receta de laminación para esta interfaz, preservamos una permanencia al vacío más larga y aplicamos una rampa de enfriamiento controlada, aceptando el coste de tiempo de ciclo para mantener la tensión mecánica alejada de la unión trasera.
Qué preguntar a ambos proveedores
La pregunta más útil no es sobre el adhesivo ni sobre la película. Es sobre el par.
- Al proveedor de adhesivo: ¿sobre qué encapsulante se generaron los datos de unión, y se envejecieron? Una resistencia al pelado medida sobre vidrio desnudo en el día cero es una propiedad del material, no un resultado de módulo. Pregunta también por la ventana de curado en términos de dosis, la sensibilidad al oxígeno y la humedad en la superficie, y qué le ocurre a la superficie tras el sobrecurado.
- Al proveedor de película: qué adhesión da la película sobre una superficie de acrilato o epoxi totalmente curada, y si existe un imprimador o un grado para ese caso. Pregunta si su sistema de reticulación se ve afectado por las especies de bajo peso molecular que libera el adhesivo.
- A ambos: probad el par en vuestra pila. Esta es la petición que más a menudo se rechaza y la que más importa, porque las dos fichas técnicas son cada una internamente coherentes y conjuntamente no verificadas.
Qué mediríamos antes de comprometernos
Cuatro mediciones, en este orden, sobre la pila real con la cinta real.
Uno: distribución de resistencia al pelado tras 1.000 horas de calor húmedo, no antes. La mediana se mueve menos; la cola es lo que hace fallar un proyecto. Dos: una sección transversal a través de la fila de unión, porque una burbuja o un hueco bajo la cinta es invisible desde fuera y obvio a 200 aumentos. Tres: adhesión de la película a la superficie del adhesivo, ya sea como pelado o como cizalladura por solape, antes y después del mismo envejecimiento. Cuatro: la misma unión tras la secuencia en lugar de una única prueba, ya que la secuencia es lo que representará el certificado.
Durante la evaluación del proceso, revisamos secciones transversales pulidas a 200 aumentos para detectar huecos ocultos bajo la cinta antes de realizar pruebas de resistencia al pelado en muestras sometidas a 1.000 horas de calor húmedo.
Fabricamos laminadoras y stringers y no vendemos adhesivos UV ni película encapsulante, así que no tenemos ningún producto que defender en esta comparación. Nuestra propia observación a partir de proyectos de retrofit es más concreta y práctica: la receta que se validó en la primera pila es un documento, y tiene que viajar con el módulo, porque la segunda pila de un lote de película distinto es un experimento diferente. El proceso de laminación es donde se escribe ese documento, y su registro es lo que convierte un fallo por calor húmedo en uno atribuible.
De dónde vienen estos números
La existencia del problema, la disposición de dos adhesivos, el requisito de verificar la compatibilidad de la película y la observación de que los fallos por calor húmedo aparecen después de que el hardware ya esté comprado provienen de un artículo en chino sobre la conversión de una línea de módulos TOPCon a ensamblaje back-contact, que afirma que los adhesivos UV y las películas EVA o POE difieren en compatibilidad y que algunos fabricantes cambian a una película dedicada. Nada en esa fuente cuantifica la interfaz, y nosotros tampoco: las descripciones del mecanismo y la correspondencia ajuste-fallo son razonamiento general de polímeros y laminación aplicado a esta arquitectura, marcado como tal, y no hemos ejecutado una secuencia de 1.000 horas de calor húmedo sobre una pila con adhesivo UV para este artículo. Trata los números a obtener como un plan de pruebas, no como resultados.
Preguntas frecuentes
¿Podemos conservar nuestra EVA actual?
Posiblemente, y la respuesta es específica para el par. La EVA retícula mediante peróxidos y se hidroliza a ácido acético con el tiempo, la POE no genera ácido y tiene mayor resistividad volumétrica, y cualquiera de las dos tiene que formar una unión duradera con tu superficie de adhesivo curado. Algunos fabricantes acaban en una película dedicada; la forma de saberlo es una prueba de unión sobre tu pila, envejecida.
¿Es este el mismo defecto que las burbujas que ya vemos a lo largo de las cintas?
Relacionado, no idéntico. Las burbujas en forma de línea a lo largo de una cinta provienen de la humedad y los volátiles atrapados durante la laminación. Aquí los volátiles tienen una segunda fuente, el propio adhesivo, y el defecto se sitúa donde está la unión, lo que lo convierte en un problema mecánico además de estético.
¿Por qué no simplemente sobrecurar el adhesivo?
Porque la superficie se vuelve menos unible a medida que reacciona por completo, y el sobrecurado puede aumentar la migración de especies de bajo peso molecular hacia la película. La dosis de curado es una ventana con dos bordes, y el pre-curado del stringer es un paso de manipulación dentro de esa ventana, no su final.
¿Ayuda un ciclo de laminación más caliente?
Ayuda a la humectación y juega en contra en el adhesivo. Un ciclo más caliente o más largo impulsa aún más el post-curado y la migración, y carga más la unión durante el enfriamiento. La medida útil suele ser un tiempo de permanencia al vacío más largo y un enfriamiento más lento a la misma temperatura máxima.
¿Qué única prueba ejecutarías primero?
La resistencia a la tracción en la cinta real tras 1.000 horas de calor húmedo, reportada como una distribución. Es la medición más económica que responde a la pregunta que hará el certificado, y obliga a ambos proveedores al mismo experimento.
¿Es esto solo un problema de retrofit?
No. Cualquier línea que una células de contacto posterior con un adhesivo UV tiene la misma interfaz, ya sea de nueva construcción o convertida. Un retrofit comprime la curva de aprendizaje, porque la receta de laminación, el grado de la película y el equipo se validaron todos contra una arquitectura diferente.
¿Puede solucionarlo el stringer en lugar del laminador?
En parte. La dosis de curado, la colocación y la geometría del cordón son decisiones del stringer y definen la superficie que encontrará la película. La interfaz en sí se forma en el laminador. La atribución requiere datos por estación; de lo contrario, los dos departamentos intercambian opiniones durante un mes.
¿Necesitamos recalificar si cambiamos el lote de película?
No la secuencia completa, pero una prueba de tracción de la unión tras calor húmedo con el nuevo lote es un seguro barato. Los lotes de película difieren en su comportamiento de reticulación, y la receta validada con el primer lote es un punto de partida más que una garantía.
Reflexiones finales
Un retrofit normalmente se presupuesta como un proyecto de stringing con una partida de materiales. La interfaz entre el adhesivo y la película es donde ese presupuesto se topa con la realidad, porque es el único punto en el que dos proveedores tienen cada uno la mitad de la evidencia. Un tiempo de permanencia al vacío adicional, un enfriamiento más lento y una prueba de tracción envejecida cuestan menos que una secuencia de calor húmedo fallida, y son las únicas tres cosas de este artículo que pueden decidirse antes de laminar el primer módulo.
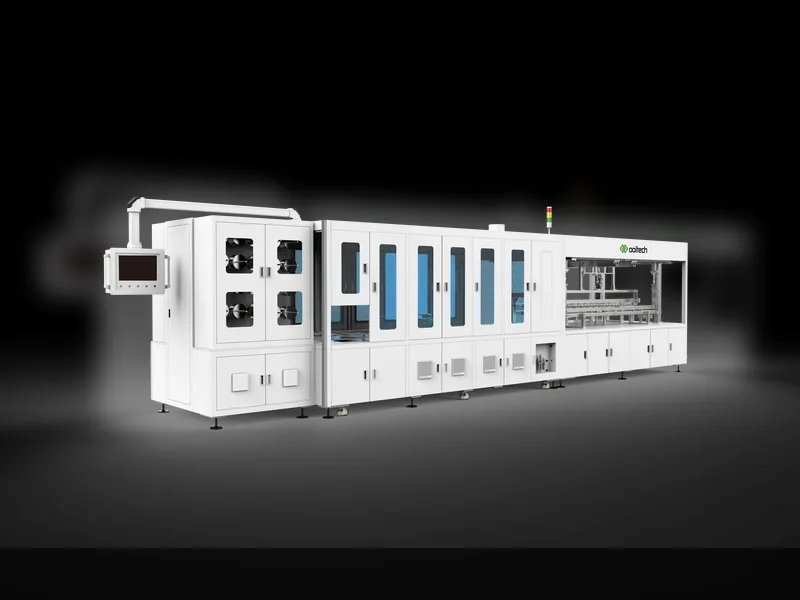
OOITech fabrica cámaras simples y dobles con placas calentadas por aceite o eléctricas con opciones de calentamiento eléctrico o por aceite diseñadas para gestionar uniones de células sensibles. Envíe a nuestro equipo su pila de módulos, planos de cintas o muestras de prueba para la evaluación de la receta y los ensayos de compatibilidad de la interfaz.