Delaminación por laminación del encapsulante EPE: en forma de línea
Índice
Respuesta rápida: La película encapsulante EPE, también llamada encapsulante POE coextruido, es una película de tres capas con un núcleo de poliolefina entre capas externas de EVA. Esta construcción existe para obtener la baja permeabilidad a la humedad y la resistencia al PID del POE sin las dificultades de manipulación del POE, porque las capas externas de EVA se adhieren al vidrio y al backsheet de la misma manera que un encapsulante convencional. La delaminación en forma de línea en un módulo laminado con EPE suele remontarse a una de tres causas: reticulación insuficiente en la capa núcleo, contaminación en la superficie del vidrio o del backsheet que bloquea la adhesión, o un ciclo de laminación en el que la rampa de temperatura permitió que la película fluyera antes de que se asentara el apilamiento. La delaminación en forma de línea en lugar de irregular es en sí misma una pista de diagnóstico: sigue la dirección de flujo del encapsulante, lo que apunta al ciclo de laminación más que al lote de material.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Introducción: ¿Qué es la película EPE Encapsulante ?
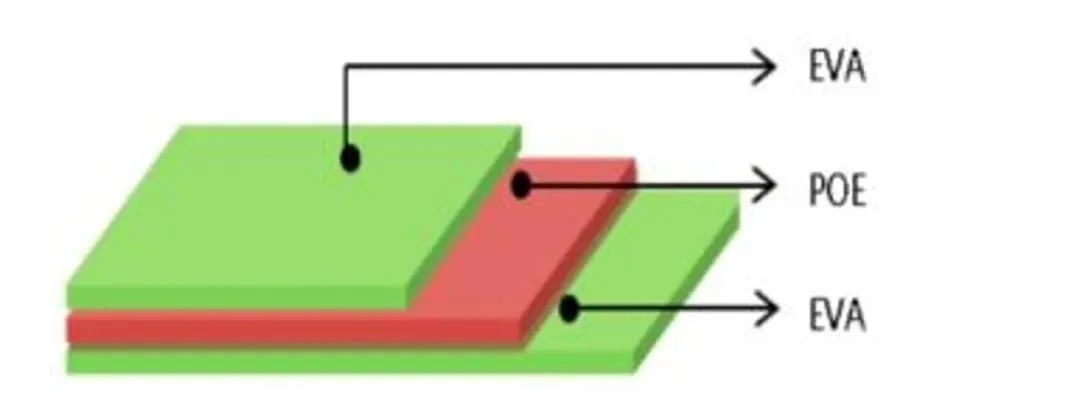
La película encapsulante EPE, también conocida como encapsulante POE coextruido, es un material de encapsulación fotovoltaica producido mediante coextrusión de resina POE y resina EVA. En la fabricación de módulos solares, se utiliza principalmente para combinar la facilidad de procesamiento del EVA con el rendimiento de barrera contra la humedad y anti-PID del POE.
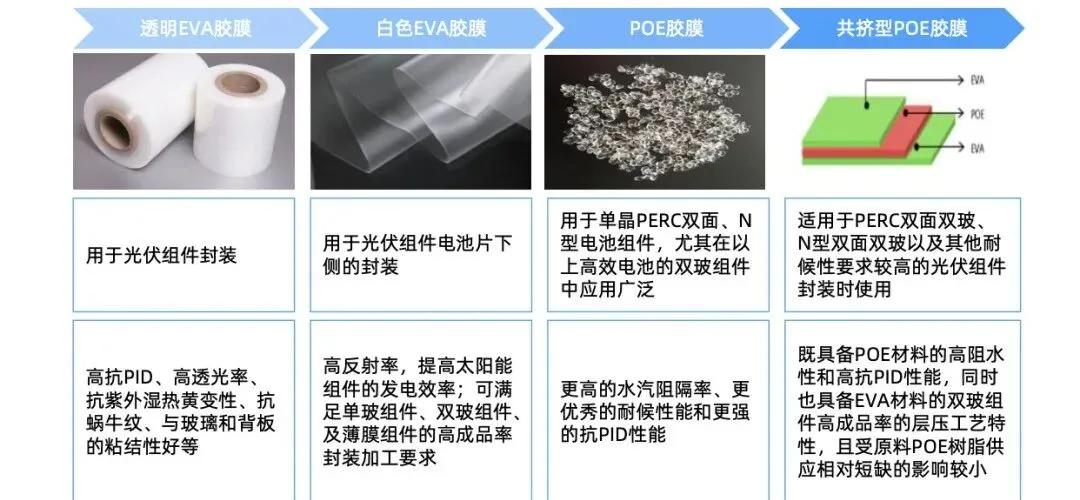
La película EVA convencional se usa ampliamente en la producción de módulos fotovoltaicos porque ofrece buen rendimiento anti-PID, alta transmitancia de luz, resistencia al amarilleamiento por UV y calor húmedo, resistencia a las marcas de caracol y fuerte adhesión al vidrio y al backsheet. Sin embargo, el EVA también tiene limitaciones, como un rendimiento de barrera contra la humedad relativamente débil, mayor transmisión de vapor de agua y un mayor riesgo de PID en ciertas condiciones de operación.
La película POE, en comparación, tiene una mejor barrera contra el vapor de agua, mayor resistencia a la intemperie y una capacidad anti-PID más confiable. Pero el POE también tiene sus propios desafíos de procesamiento: su adhesión al vidrio y al backsheet suele ser más débil que la del EVA, su reacción de reticulación es más lenta y, durante la producción del módulo, la película puede deslizarse o desplazarse más fácilmente, lo que puede reducir la eficiencia de producción.
Por esto se desarrolló la película EPE. Mediante un proceso de coextrusión, el POE queda envuelto por capas de EVA, formando una estructura sándwich EVA-POE-EVA. Este diseño conserva la alta barrera contra la humedad del POE, lo que ayuda a proteger las células solares del vapor de agua, y al mismo tiempo mantiene la buena compatibilidad de laminación y facilidad de procesamiento del EVA. En producción normal, el EPE puede mejorar tanto la confiabilidad del módulo como el rendimiento de fabricación cuando el material y el proceso de laminación están bien controlados.
Mecanismo técnico: por qué el EPE puede delaminarse durante la laminación
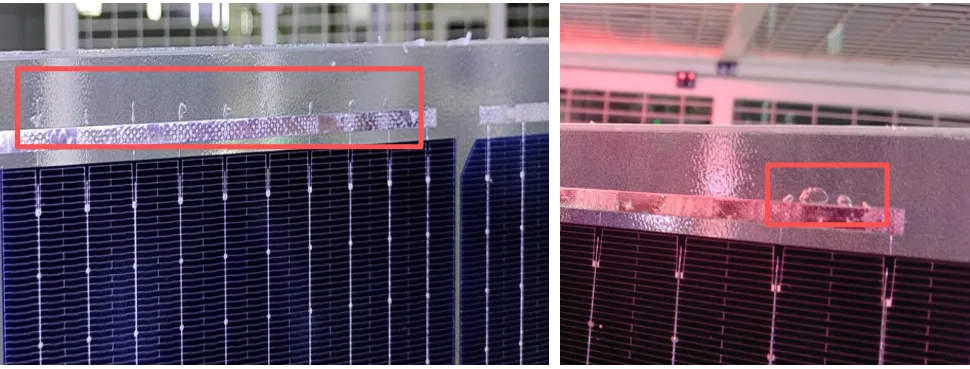
Aunque el EPE combina las ventajas del EVA y el POE, ambos materiales no se comportan exactamente igual durante la laminación. Sus curvas de curado, características de reticulación, polaridad, capacidad de absorción de aditivos y comportamiento de expansión térmica son diferentes. Estas diferencias pueden provocar delaminación entre capas y formación de burbujas, especialmente alrededor de las áreas de cinta de soldadura donde la presión local y la variación de espesor son más evidentes.
El EVA y el POE tienen diferente polaridad. El EVA es un material polar, por lo que tiene buena compatibilidad con muchos aditivos. El POE es menos polar, por lo que su capacidad para retener aditivos polares es diferente. Con el tiempo de almacenamiento, los aditivos dentro de la capa de POE pueden migrar gradualmente hacia las capas de EVA, que tienen mayor polaridad y mejor capacidad de absorción.
Esta migración de aditivos cambia la estructura interna y el rendimiento de la película EPE. Como resultado, la fuerza de unión entre las capas de POE y EVA puede disminuir. En casos graves, la capa de POE puede comprimirse, separarse o delaminarse localmente durante la laminación del módulo. Esta es también una razón por la que la vida útil de la película EPE es generalmente más corta que la de una película encapsulante de EVA solo o de POE solo.
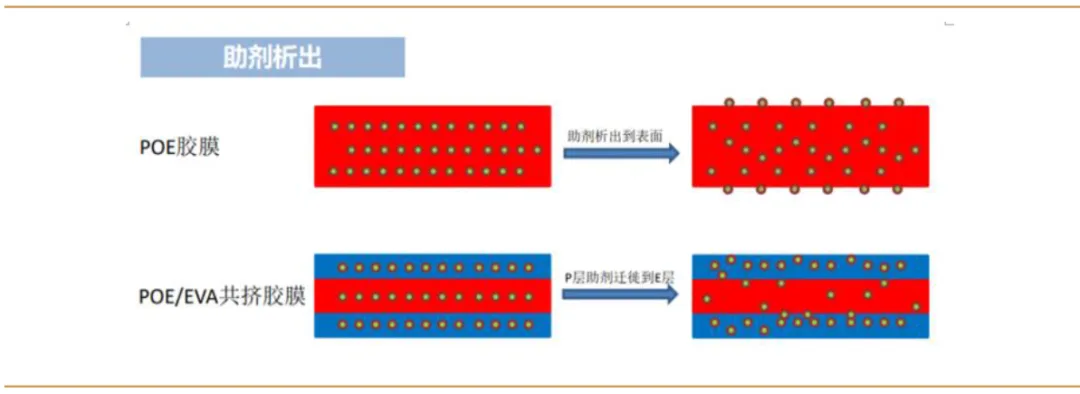
| Factor clave | Mecanismo | Posible defecto en la laminación del módulo |
|---|---|---|
| Migración de aditivos | Los aditivos polares, como agentes de reticulación y estabilizantes, migran del POE al EVA con el tiempo | Menor grado de reticulación del POE, cohesión reducida, delaminación entre capas de EPE |
| Desajuste en la velocidad de reticulación | El EVA generalmente se reticula más rápido que el POE durante la laminación | La capa de EVA se solidifica antes mientras el POE permanece fundido, causando un desequilibrio de tensiones entre capas |
| Diferencia en el coeficiente de expansión térmica | El EVA y el POE muestran diferente comportamiento de expansión y contracción después del curado | Tensión interna durante el enfriamiento, posible separación entre capas |
| Variación local de espesor | El espesor de la capa de POE puede ser desigual en la dirección TD, o el EPE se vuelve localmente más delgado cerca de las cintas y barras colectoras | Falta local de adhesivo, acumulación de gas, burbujas en forma de línea |
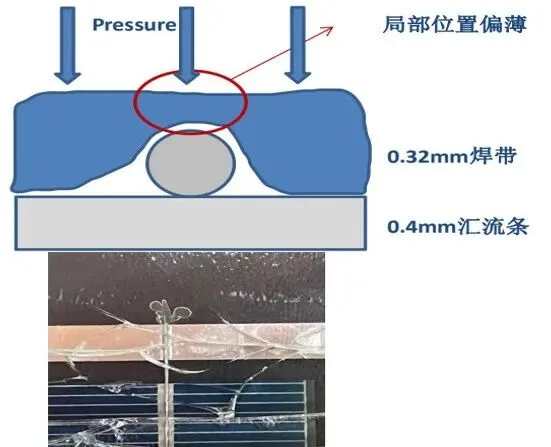
| Presión por superposición de cintas y barras colectoras | El espesor local del apilamiento es mayor en las posiciones de soldadura | Flujo del encapsulante, delaminación local, burbujas lineales que se extienden desde las áreas de las cintas |
Análisis técnico: formación de burbujas en forma de línea a lo largo de las cintas
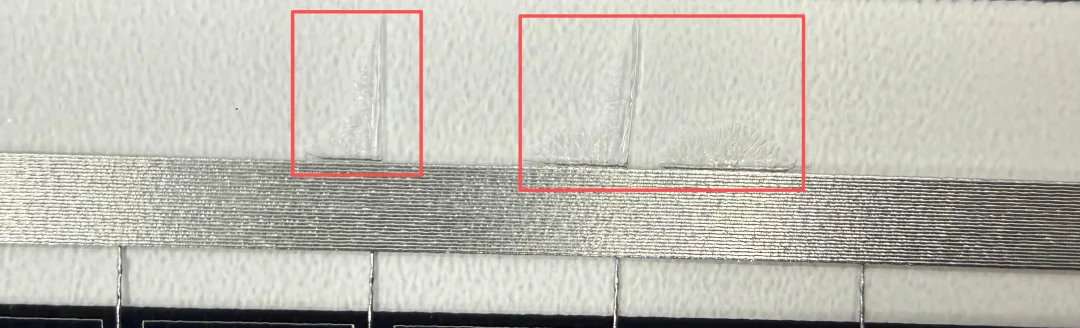
Las burbujas en forma de línea que se extienden desde las cintas de soldadura suelen estar relacionadas con el efecto combinado de la migración de aditivos, la velocidad de reticulación inconsistente y el diferente comportamiento de expansión térmica entre el EVA y el POE.
Durante la laminación, el EVA se reticula más rápido que el POE. Si la capa de POE no se reticula a tiempo, los gases de reacción generados durante la descomposición del peróxido pueden no descargarse completamente antes de aplicar la presión. Estos gases pueden quedar atrapados dentro del módulo y formar burbujas.
Otra razón común es el adelgazamiento local de la película EPE en las posiciones de las cintas y las barras colectoras. La capa intermedia de POE del EPE puede tener falta de uniformidad de espesor en la dirección TD debido a factores de la materia prima. Además, durante la laminación, el espesor superpuesto de las cintas y las barras colectoras aumenta la presión local. Esto puede hacer que el EPE sea más delgado en esa posición, creando un punto débil donde es más probable que haya falta de adhesivo o acumulación de gas.
En términos simples, la zona de la cinta recibe mayor presión durante el laminado. Si las capas de EVA ya han comenzado a reticular mientras la capa de POE cerca de la cinta aún se encuentra en estado de flujo, la estructura EPE puede separarse localmente. El encapsulante restante en la posición de la cinta puede comportarse más como POE, con una reticulación más lenta y una mayor tendencia al flujo. Bajo la presión de laminado, esto puede crear burbujas en forma de línea, de color o transparentes, que se extienden hacia afuera desde la cinta.
Síntomas clave del proceso a vigilar
Las burbujas aparecen principalmente a lo largo de las trayectorias de las cintas de soldadura en lugar de aleatoriamente en todo el módulo.
El defecto puede parecer finas trazas de aire lineales que se extienden hacia afuera desde las áreas de cinta o barra colectora.
El problema puede volverse más evidente cuando la película EPE se ha almacenado durante más tiempo.
El defecto puede aumentar cuando la temperatura de laminado, el tiempo de vacío, el momento de aplicación de presión o el grado de curado no están bien ajustados a la formulación específica de EPE.
Sugerencias prácticas de control para defectos de laminado de EPE
Para las burbujas causadas por el comportamiento inherente del material encapsulante EPE, la solución debe combinar la gestión del material y la optimización del proceso de laminado. No es suficiente ajustar solo un parámetro sin verificar la condición de almacenamiento de la película, la curva de laminado y la distribución de presión en el área de la cinta.
1. Controlar el tiempo de almacenamiento del material EPE
Planificar cuidadosamente la adquisición y el uso en producción del encapsulante EPE. Bajo la condición de que la producción no se vea afectada, reducir el tiempo de inventario de la película EPE tanto como sea posible. Un tiempo de almacenamiento más corto ayuda a reducir la migración de aditivos desde la capa de POE hacia las capas de EVA, manteniendo más estable el comportamiento original de unión entre capas y de reticulación.
2. Aumentar adecuadamente la temperatura de laminado de la primera cámara
Un aumento adecuado de la temperatura de laminado de la primera cámara puede acelerar la reticulación del POE en la película EPE. Esto ayuda a evitar la situación en la que el EVA ya ha alcanzado un grado de reticulación relativamente alto mientras el POE aún está fundido. Una mejor sincronización entre el curado del EVA y del POE puede reducir la tensión entre capas y ayudar a prevenir burbujas en forma de línea cerca de las posiciones de las cintas.
3. Ajustar el vacío, la presión y el momento de curado
Si se aplica presión demasiado pronto mientras la capa de POE aún es altamente fluida, el gas puede quedar atrapado o ser empujado a lo largo de las áreas de las cintas. Una receta de laminado bien diseñada debe permitir suficiente tiempo para la extracción de aire y el reblandecimiento del material antes de aplicar la presión completa. La configuración exacta debe verificarse mediante pruebas de grado de reticulación, pruebas de resistencia al pelado e inspección visual después del laminado.
4. Verificar la altura del apilamiento de cintas y barras colectoras
Debido a que la presión local es mayor alrededor de las cintas y las barras colectoras, un grosor de apilamiento excesivo puede hacer que el EPE sea más delgado en estos puntos. Los equipos de producción deben verificar la planitud de la soldadura, la alineación de las cintas, el solapamiento de las barras colectoras y la consistencia del apilamiento. Reducir la diferencia de altura local puede disminuir el riesgo de deformación local del encapsulante y de formación de burbujas.
5. Verificar la calidad del EPE entrante
Para la película EPE, la inspección de entrada no solo debe verificar la apariencia y el grosor, sino también centrarse en la uniformidad del grosor, la vida útil, las condiciones de almacenamiento, el comportamiento del contenido de gel y el rendimiento de adhesión. Si es posible, se debe realizar un laminado de prueba antes de la producción en masa al cambiar de proveedor, lote o estructura del módulo.
Este blog se basa en el análisis práctico de anomalías en la producción de módulos fotovoltaicos y en las siguientes referencias:
Experiencia de campo del análisis de defectos anómalos durante la producción de módulos fotovoltaicos
Dow Chemical, Zhang Wenxin, "POE Empowering High-Performance Photovoltaic Modules"
Southwest Securities, "N-Type Iteration, POE Industry Opens a High-Growth Cycle"
Producción y Tecnología Química, "Investigación sobre la reacción de reticulación de la película encapsulante de poliolefina para fotovoltaica"
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
Como proveedor de equipos, lo vemos así: las burbujas en línea de cinta relacionadas con EPE no son solo un problema de material, sino también un problema de ventana de proceso que depende del perfil de temperatura de laminado, la eficiencia del vacío, el momento de aplicación de presión y la planitud del apilamiento. Para los fabricantes de módulos que utilizan tecnologías de celdas avanzadas y formatos más grandes, la tolerancia al flujo del encapsulante y a la altura local del apilamiento se vuelve mucho menor, por lo que el control de la vida útil del material y la validación de la receta de laminado deben tratarse como parte del mismo sistema de calidad. Una línea de producción de paneles solares estable necesita tanto una buena selección del encapsulante como una verificación disciplinada del proceso antes de la producción en masa.