Fabricación de módulos solares fotovoltaicos:
Índice
Respuesta rápida: Una fábrica de módulos solares puede producir un módulo aceptable y aun así tener un sistema de fabricación débil. La diferencia se manifiesta más adelante, cuando la línea tiene que reproducir ese resultado a lo largo de turnos, formatos y lotes de materiales. IEC 62941 es la norma que aborda esta brecha: establece requisitos para un sistema de gestión de la calidad en la fabricación de módulos fotovoltaicos, abarcando el control de procesos, la trazabilidad, la gestión de cambios y la disciplina de medición que mantiene honesta una potencia nominal. El contenido práctico no es glamuroso: ventanas de proceso documentadas, equipos de medición calibrados, registros que vinculan un número de serie con las condiciones en las que se fabricó. Para una planta que pasa de operar en un solo turno a producción continua, o de un cliente a un mercado con auditoría de certificación, cumplir esta norma suele ser la diferencia entre poder licitar o no.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Una fábrica puede fabricar un módulo aceptable y aun así tener un sistema de fabricación débil.
La prueba más difícil llega después: llega un nuevo lote de células, otro turno toma el relevo, la conexión se reinicia tras el mantenimiento, o la fábrica cambia de un formato de módulo a otro. Si la calidad cambia cada vez que una de esas condiciones varía, la fábrica no está realmente controlando el producto. Está gestionando una serie de sorpresas.
Esa es la forma útil de entender la fabricación de módulos solares fotovoltaicos. No es simplemente el acto de unir células, vidrio y polímeros. Es la reproducción controlada de un diseño de módulo aprobado, con suficiente evidencia de proceso para demostrar que cada producto liberado se fabricó según lo previsto.
Cuatro sistemas tienen que estar de acuerdo:
| Sistema | La pregunta que debe responder |
|---|---|
| Definición del producto | ¿Qué módulo estamos fabricando realmente? |
| Control de materiales y procesos | ¿Utilizó la fábrica los materiales y ajustes correctos? |
| Liberación de calidad y trazabilidad | ¿Qué evidencia respalda la decisión de liberación? |
| Operaciones de fábrica | ¿Se puede sostener el mismo resultado con la producción requerida? |
Las máquinas están dentro de estos sistemas. No los reemplazan.
Un buen módulo aún no es un sistema de fabricación
La referencia estable en una fábrica de módulos fotovoltaicos es la definición del producto aprobado. La tecnología de células puede cambiar, los lotes de materiales cambiarán, los operarios rotan y los equipos se desgastan. El módulo que sale de la línea debe seguir manteniéndose dentro de la construcción aprobada y los criterios de liberación.
Esto convierte la repetibilidad en el problema central de fabricación.
Una muestra fabricada cuidadosamente por técnicos experimentados puede rendir bien. La producción en masa introduce una presión diferente: manipulación repetida, tiempos de ciclo cortos, estaciones en paralelo, selección de recetas, reposición de materiales, paradas, reinicios y retrabajo. Pequeñas variaciones que parecen inofensivas en una estación pueden combinarse después. Un ligero error de posición de las cadenas afecta el ensamblaje. Una soldadura mal controlada supera la inspección visual pero aparece en EL. Una receta de laminación incorrecta puede no producir un defecto obvio en la puerta de la cámara, pero cambia la protección que rodea el circuito de células.
Por lo tanto, la línea necesita más que una secuencia de acciones. Necesita límites definidos, puntos de medición y una respuesta cuando un resultado se sale de esos límites.
La definición del producto escribe silenciosamente la fábrica
La selección de equipos suele comenzar con un objetivo de capacidad anual. Ese número importa, pero no es la primera entrada de ingeniería. El módulo en sí es lo primero.
El plano y la lista de materiales determinan muchas de las tareas físicas de la línea: tamaño y arquitectura de la célula, construcción de célula completa o cortada, patrón de cinta e interconexión, número de cadenas, dimensiones del vidrio, apilamiento de vidrio simple o vidrio-vidrio, tipo de encapsulante , elección de backsheet , perfil del marco, posición de la caja de conexiones, longitud del cable y requisitos de etiquetado.
Esas decisiones continúan en el control de producción. Las reglas de almacenamiento de materiales afectan la preparación. El diseño de interconexión afecta el encadenado y el bussing. Las dimensiones del módulo afectan cada referencia de transferencia y alineación. El encapsulante y la construcción del apilamiento afectan la receta de laminación. Las elecciones de marco y caja de conexiones afectan el dispensado, el ensamblaje y el tiempo de curado. El mercado previsto y el plan de certificación afectan las pruebas, el muestreo, los registros y la retención de documentos.
Por eso una lista de máquinas no puede definir una fábrica. Dos proyectos pueden usar máquinas con los mismos nombres mientras necesitan rangos de trabajo, utillajes, recetas, búferes, interfaces de datos y puertas de calidad diferentes.
Antes de configurar una línea, el plano del producto, la lista de materiales, el plan de calidad y los criterios de liberación deben tratarse como documentos fuente. Si todavía están cambiando, la especificación del equipo también está cambiando, lo admita o no el archivo de compras.
La ruta física es simple; controlarla no lo es
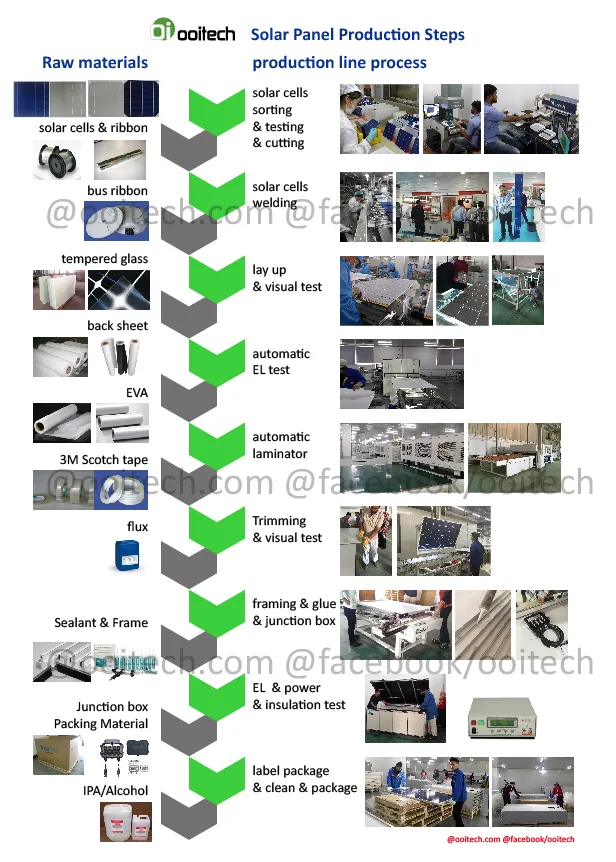
Para un módulo convencional de silicio cristalino, la ruta general de producción es fácil de describir.
Las células se inspeccionan o clasifican según sea necesario, luego se interconectan con cinta conductora mediante una encordadora. Las cadenas se colocan sobre el vidrio y el encapsulante preparados, se conectan en el circuito eléctrico previsto y se cubren con el encapsulante restante y los materiales traseros. El apilamiento entra en una laminadora, donde el vacío, el calor, la presión y el tiempo convierten la construcción suelta en un laminado unido.
El trabajo posterior completa el producto mecánico y eléctrico. Según el diseño, esto puede incluir recorte, tratamiento de bordes, ensamblaje del marco, fijación de la caja de conexiones, soldadura, aplicación de adhesivo o encapsulado, curado, limpieza y acabado de esquinas. La inspección EL, la medición IV y las pruebas de seguridad eléctrica proporcionan diferentes partes del registro de calidad final. El etiquetado y la clasificación conectan el módulo físico con su identidad y destino.
El Departamento de Energía de EE. UU. describe la misma ruta subyacente: tabbing y stringing, disposición de las células conectadas con vidrio y encapsulante, laminación, y luego el montaje del módulo con sus funciones requeridas de marco, sellado y caja de conexiones.
Ninguna de estas operaciones es inusual por sí sola. La dificultad de fabricación radica en mantener el material, la geometría, la receta y la identidad del producto correctos mientras el módulo pasa por todas ellas.
Cada operación crítica necesita una receta y un registro
Un proceso se vuelve controlable cuando la fábrica puede responder tres preguntas: qué ajuste se pretendía, qué ocurrió realmente y qué acción sigue si el resultado es inaceptable.
El registro no necesita ser elaborado en cada estación. Sí necesita ser útil. Registrar una temperatura sin identificar la receta, el producto o el lote crea datos, pero no mucha evidencia.
| Operación | Qué debe permanecer controlado | Una señal o verificación útil | Registro a conservar |
|---|---|---|---|
| Material entrante | Especificación aprobada, lote del proveedor, almacenamiento y condición | Inspección de entrada, verificación de identidad, estado de almacenamiento | Lote de material y resultado de aceptación |
| Interconexión de células | Posición de la cinta, condiciones de soldadura, manipulación de celdas y geometría del string | Resultado de visión, plan de pull-test, inspección del string o EL donde se especifique | Receta, lote, resultado de estación y excepción |
| Layup y bussing | Espaciado del string, polaridad, disposición del circuito y posición de salida | Imagen de alineación, verificación visual, EL previo al laminado | Identidad del módulo y resultado de inspección |
| Laminación | Receta correcta del producto, comportamiento al vacío, temperatura, presión y tiempo | Parámetros de ejecución, alarmas, inspección del laminado | Versión de receta, cámara, ciclo y asociación de lote |
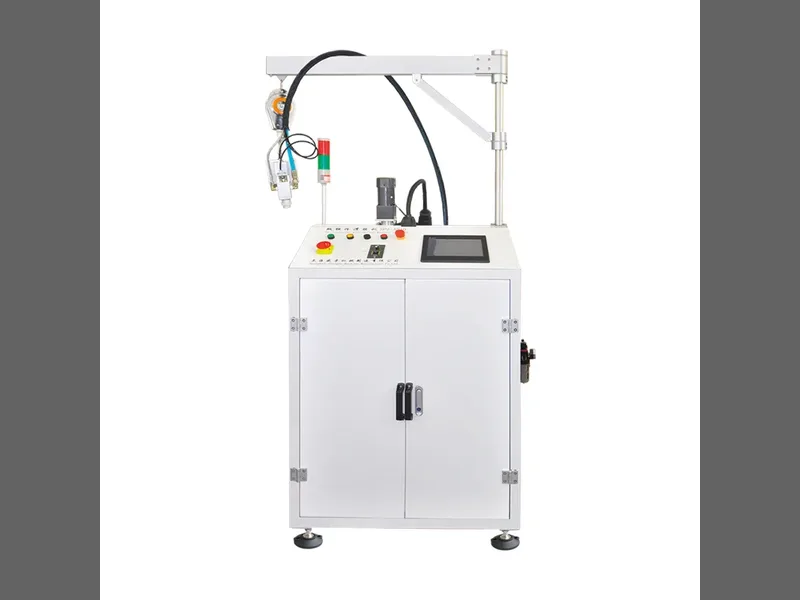
| Enmarcado y trabajo de caja de conexiones | Dimensiones, aplicación de sellante o adhesivo, unión eléctrica y condición de curado | Monitoreo de dispensado, verificación dimensional, verificación visual y eléctrica | Lote de material, resultado de estación y estado de curado |
| Liberación final | Condición del circuito, salida medida, seguridad eléctrica y etiquetado | Imagen EL, resultado IV, resultado de prueba de seguridad, verificación de identidad | Registro de liberación vinculado al número de serie |
Los puntos de control más importantes no siempre son las estaciones más costosas. Las transferencias pueden ser igual de críticas. Un string correcto puede agrietarse durante el izado. Una pila limpia puede acumular contaminación mientras espera. Un buen laminado puede dañarse durante el recorte o el enmarcado. Un resultado de prueba aprobado puede asignarse al número de serie equivocado si la identificación se trata como una tarea de oficina en lugar de parte de la producción.
La receta y el registro deben, por lo tanto, seguir al producto a través de los límites entre estaciones.
La certificación es una base; la consistencia es trabajo diario
La calificación del producto y la consistencia de fabricación resuelven problemas relacionados pero diferentes.
Un programa de calificación pregunta si una construcción de módulo definida cumple con los requisitos de prueba aplicables. La fábrica debe entonces reproducir esa construcción sin permitir sustituciones no controladas ni deriva del proceso. Aprobar una secuencia de aprobación de tipo una vez no prueba que una unidad de producción posterior recibió los materiales correctos, las condiciones de soldadura, el ciclo de laminación o las verificaciones de liberación final.
IEC 62941 aborda esta brecha directamente. La norma conecta la confianza continua en los módulos fotovoltaicos certificados con el diseño de producto y proceso, la selección de materiales y el control de los procesos de fabricación. Asume una base establecida de gestión de calidad; no es un sustituto de ella.
Esta distinción importa porque la fiabilidad en campo comienza mucho antes de que un módulo llegue a un sitio de proyecto. El programa de fiabilidad de IEA PVPS examina cómo los materiales, diseños, modos de degradación, pruebas y entornos operativos de los módulos afectan el rendimiento a lo largo del tiempo. Una fábrica no puede controlar el clima que enfrentará un módulo, pero sí puede controlar si la construcción enviada coincide con el diseño calificado y si la variación de producción se detectó antes de la liberación.
Los requisitos de certificación aún varían según el producto y el mercado objetivo. La regla práctica es simple: definir el plan de certificación y calidad con la suficiente antelación para que dé forma a los equipos, las posiciones de inspección, el muestreo, la trazabilidad y los registros.
La trazabilidad convierte un defecto en un problema acotado
Imagínese que la inspección EL final comienza a mostrar un patrón inusual. Sin trazabilidad, la fábrica tiene un montón de módulos sospechosos y una larga lista de posibles causas. Con trazabilidad, la investigación puede acotarse rápidamente: ¿qué lote de celdas, qué receta de stringer, qué turno, qué ciclo de laminador, qué ruta de manipulación y qué otros módulos comparten el mismo historial?
Eso no significa que cada proyecto necesite la misma pila de software. Una línea automatizada de alto volumen puede intercambiar recetas, imágenes y resultados de pruebas con un MES. Una fábrica más pequeña o semiautomática puede usar registros más simples. La invariante es la conexión entre el módulo físico y la evidencia utilizada para liberarlo.
Un registro de liberación práctico puede incluir:
número de serie del módulo y revisión del producto;
referencias de materiales críticos o lotes de producción;
estado de inspección en proceso e imágenes relevantes;
receta de laminación y asociación de ciclo;
resultados finales de EL, IV y seguridad eléctrica;
historial de retrabajo, si lo hay;
disposición final: aceptar, retener, retrabajar o rechazar.
La trazabilidad a veces se vende como una función de informes. Su valor real aparece cuando algo cambia. Ayuda a contener la producción afectada, comparar condiciones buenas y malas, evitar que una unidad rechazada vuelva al inventario aceptado y convertir defectos repetidos en un problema de corrección de proceso.
Una estación rápida aún puede pertenecer a una fábrica lenta
El tiempo de ciclo del folleto es solo una entrada para la capacidad. La salida sostenible se aproxima más a esta relación:
Buena salida = tiempo de producción programado × tasa efectiva de línea × rendimiento a la primera
Cada término pertenece a toda la fábrica, no a una sola máquina.
La tasa efectiva de línea cae cuando las estaciones esperan unas a otras, el equipo por lotes recibe trabajo desigual, los cambios de producto tardan más de lo previsto, el acceso para mantenimiento es deficiente o la recuperación de fallos requiere intervención manual repetida. El rendimiento a la primera cae cuando los defectos atraviesan varias operaciones antes de la detección, las recetas se seleccionan incorrectamente, los materiales derivan o el retrabajo se vuelve producción normal.
La laminación ilustra claramente el punto porque comúnmente es un proceso por lotes, pero la misma lógica se aplica en otros lugares. El stringing puede producir más rápido de lo que el layup puede absorber. El enmarcado puede esperar la preparación del adhesivo. Los módulos terminados pueden hacer cola para el curado o las pruebas. Un problema de transferencia de datos puede detener la clasificación incluso cuando el equipo mecánico está listo.
Los amortiguadores pueden absorber variaciones cortas; no pueden reparar un desajuste permanente. Un mayor trabajo en curso puede ocultar el desajuste durante un tiempo, pero también consume espacio y permite que los defectos viajen más lejos.
La automatización debe juzgarse con respecto a estas restricciones reales. Es valiosa donde reduce la manipulación frágil, estabiliza la alineación, repite el dispensado o la soldadura, conecta los datos de prueba con la identidad o mantiene el takt requerido. Aporta menos valor cuando la definición del producto aguas arriba es inestable o cuando las estaciones conectadas no pueden compartir referencias, lógica de fallos y reglas de cambio.
Defina estas entradas antes de solicitar una configuración de línea
Una solicitud de cotización útil contiene más que un número de capacidad y un área de planta de fábrica. Proporciona al proveedor suficiente información estable para modelar el producto, las puertas de calidad, las operaciones y los cambios futuros.
| Grupo de entrada | Información a definir |
|---|---|
| Producto | Planos del módulo, BOM, tecnología de células e interconexión, dimensiones, variantes de construcción y hoja de ruta del producto prevista |
| Producción | Módulos buenos requeridos por turno, calendario operativo, mezcla de productos, frecuencia de cambios y plan de expansión |
| Calidad | Mercados objetivo, plan de certificación, puntos de inspección, alcance de las pruebas, muestreo, lógica de aceptación y reglas de retrabajo |
| Datos | Lógica de números de serie, genealogía de materiales, control de recetas, retención de imágenes, almacenamiento de resultados de pruebas e interfaces MES o ERP |
| Fábrica | Dimensiones del edificio, rutas de materiales, servicios auxiliares, necesidades ambientales, carga del suelo, acceso de mantenimiento y flujo de almacén |
| Operaciones | Modelo de mano de obra, nivel de habilidad, capacidad de mantenimiento, estrategia de repuestos y estructura de turnos prevista |
| Entrega | Responsabilidad del diseño, aceptación del equipo, instalación, puesta en marcha, capacitación, documentación y soporte posventa |
Estas entradas revelan el límite real de configuración. Una línea semiautomática puede ser sensata para un producto cambiante o una operación de menor volumen. Una línea altamente automatizada puede justificarse cuando el producto es estable, la producción es alta y la fábrica puede mantener el equipo y el sistema de datos. En cualquier caso, el diseño correcto es el que protege la definición de módulo aprobada mientras cumple el plan operativo.
Fuentes consultadas
Fundamentos de fabricación fotovoltaica solar — Departamento de Energía de EE. UU.
IEC 62941:2019 — Sistema de calidad para la fabricación de módulos fotovoltaicos
Fiabilidad y rendimiento de los sistemas fotovoltaicos — IEA PVPS Task 13
Manufacturing Consistency — International Photovoltaic Quality Assurance Task Force
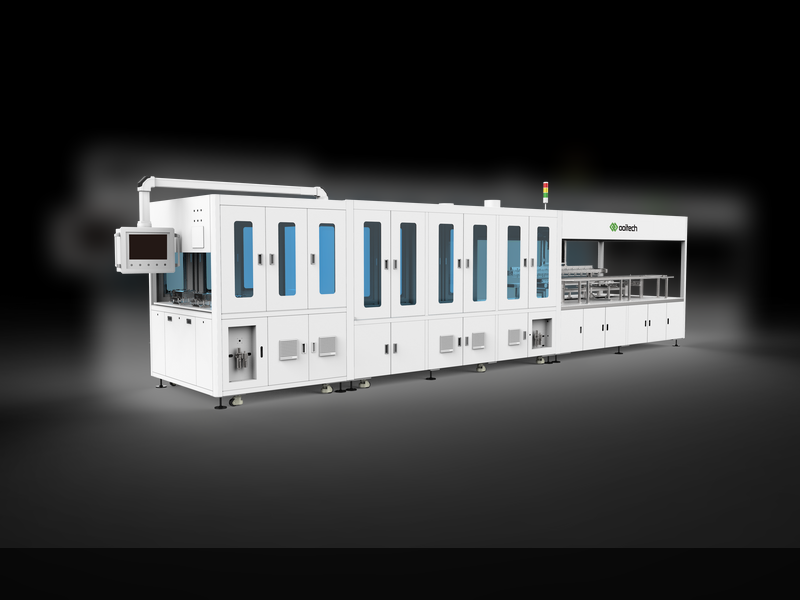
Equipos de línea de producción de paneles solares totalmente automática de Ooitech
La fabricación es la repetibilidad hecha visible
El sistema de fabricación de módulos solares fotovoltaicos más sólido no es el que tiene la lista de máquinas más larga. Es aquel en el que la definición del producto, los materiales, los ajustes de proceso, las inspecciones, la identidad y el flujo de fábrica cuentan la misma historia para cada módulo liberado.
Ooitech puede proporcionar configuración de líneas de producción de módulos solares fotovoltaicos, equipos, diseño de fábrica, instalación, puesta en marcha, capacitación de operadores y soporte posventa para clientes de todo el mundo, adaptados al diseño de módulo y al plan de producción previstos.