Laminadora de paneles solares — Proceso de laminación explicado
Índice
Respuesta rápida: La laminación es el paso que convierte una pila suelta de vidrio, encapsulante, células interconectadas y lámina posterior en una unidad rígida y sellada. La laminadora hace el vacío para eliminar el aire atrapado y luego aplica presión mientras los platos calientan la pila hasta que el EVA se retícula. La ventana de proceso es estrecha: la reticulación avanza alrededor de 140 °C a 150 °C, mientras que la pila pasa por una región cercana a 120 °C donde el encapsulante aún es fluido y propenso a la formación de burbujas, y el enfriamiento debe controlarse en pasos de aproximadamente 20 °C para evitar tensiones térmicas en las células. La uniformidad de temperatura en el plato es la especificación que decide la calidad, porque una esquina fría deja encapsulante sin curar y un punto caliente lo degrada. Ambas fallas se ven idénticas en la inspección final y se comportan de manera muy diferente después de cinco años a la intemperie.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Proceso de producción de paneles solares: laminación
Hoy analizamos uno de los procesos clave en la fabricación de módulos solares: laminación.
En una línea de producción de módulos fotovoltaicos, la laminación no es solo un paso de calentamiento. Es uno de los procesos más importantes que decide el rendimiento final, la fiabilidad, la apariencia y la vida útil del panel solar terminado. Mediante temperatura, vacío y presión controlados, las células solares, el vidrio, el EVA o POE encapsulante, backsheet y otros materiales se unen en un módulo integrado sólido.
Un buen proceso de laminación ayuda a mejorar la potencia a largo plazo y protege el módulo de la humedad, la tensión mecánica, los ciclos térmicos y las condiciones climáticas exteriores. Si la laminación no se controla bien, pueden aparecer problemas como burbujas, mala adhesión, grietas en las células, defectos en los bordes o baja reticulación del encapsulante.
Principio de funcionamiento de un módulo solar Laminador
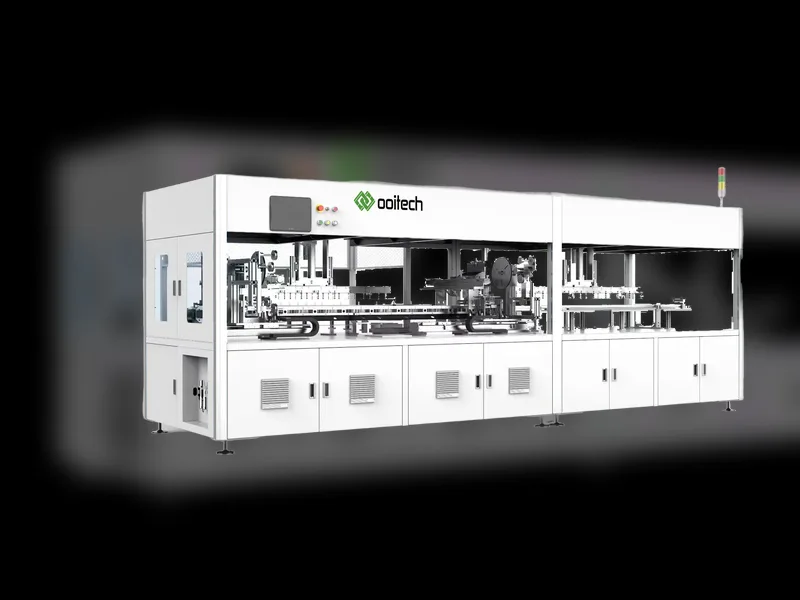
Una laminadora de paneles solares típica se compone principalmente de las siguientes partes:
| Parte principal | Función |
|---|---|
| Placa inferior / Placa calefactora | Una superficie calefactora plana. Normalmente se calienta con aceite de alta temperatura o varillas calefactoras eléctricas para alcanzar la temperatura de proceso requerida. |
| Cubierta superior | Equipada con una membrana de silicona, un anillo de sellado y componentes relacionados. Desciende para cerrar la cámara y aplica presión a través de la membrana. |
| Cámara superior | El espacio entre la cubierta superior y la membrana de silicona. |
| Cámara inferior | El espacio entre la placa calefactora y la cubierta superior después del cierre. |
| Bomba de vacío | Se utiliza para evacuar la cámara superior o inferior y eliminar el aire de la pila del módulo. |
| Bomba de aire / Sistema de inflado | Se utiliza para inflar la cámara superior o inferior y aplicar presión durante la laminación. |
Después de comprender estas partes principales, podemos ver cómo funciona la laminadora paso a paso.
Paso 1: Cerrar la cubierta
Después de que el módulo entra en la laminadora, la cubierta superior desciende por la fuerza de los cilindros hidráulicos. Cuando alcanza la posición correcta, el anillo de sellado de la cubierta superior contacta firmemente con la placa inferior, creando un espacio sellado. Este espacio sellado es la cámara inferior.

El dibujo puede parecer simple, pero ayuda a explicar la estructura básica con claridad.
Paso 2: Hacer el vacío en la cámara inferior
La rapidez con la que se puede evacuar esa cámara, y qué combinación de bombas realiza el trabajo, se trata en bombas de vacío de la laminadora y la ventana de desgasificación del EVA.
La bomba de vacío comienza a evacuar la cámara. En muchos entornos de producción, el proceso de vacío dura alrededor de 6 minutos, aunque el tiempo exacto depende del tipo de módulo, el material encapsulante, el diseño de la laminadora y la receta de proceso.
Durante el vacío, la placa inferior ya está caliente. Una vez que el módulo entra en la laminadora, se calienta continuamente hasta acercarse a la temperatura establecida de la placa calefactora. En esta etapa de calentamiento, la película encapsulante comienza a fundirse, pasando de estado sólido a estado fluido.
El entorno de vacío permite que el aire y los gases volátiles dentro del encapsulante fundido y la pila del módulo escapen. Esto es muy importante. Si el gas atrapado no se elimina antes de que el encapsulante comience a curar, pueden quedar burbujas dentro del módulo después de la laminación.
Paso 3: Inflado de la cámara superior y presión de laminación
Después del vacío, se infla la cámara superior. La membrana de silicona es un material flexible, por lo que se expande y deforma bajo la presión del aire. Luego presiona firmemente contra la superficie del módulo y aplica una presión uniforme.
Esta presión ayuda a expulsar las burbujas restantes del módulo. Al mismo tiempo, la combinación de calor y presión hace que el encapsulante fluido comience a curar y reticular. El encapsulante cambia gradualmente de un estado similar al líquido a una capa de unión sólida estable.

Este esquema muestra que, después del inflado, la membrana de silicona se ajusta firmemente al módulo. También ayuda a evitar que el encapsulante fundido se exprima excesivamente bajo presión.
Paso 4: Mantenimiento de presión y curado
Cuando la cámara superior alcanza la presión requerida, la laminadora mantiene esta presión durante un cierto período de tiempo. Durante este período de mantenimiento, el encapsulante continúa reticulándose hasta alcanzar el grado de reticulación requerido.
Una vez completado el proceso, se infla la cámara inferior para liberar el estado de vacío. Al mismo tiempo, se evacua la cámara superior para liberar la presión. Luego la cubierta superior se separa de la placa inferior y el módulo pasa a la cámara de enfriamiento antes de la descarga.

Este esquema de un sitio web da una idea general del flujo del proceso.
Notas importantes del proceso
Se requiere tela antiadherente
El módulo no contacta directamente con la membrana de silicona ni con la placa calefactora. Se coloca una capa de tela antiadherente entre ellos. Su función principal es evitar que el EVA fundido u otro encapsulante se adhiera a la placa calefactora o a la membrana de silicona.
Las laminadoras modernas suelen utilizar tres cámaras de trabajo
La mayoría de las laminadoras modernas de módulos fotovoltaicos están diseñadas con tres cámaras de trabajo, y cada cámara tiene un propósito de proceso diferente.
| Etapa | Propósito principal | Característica típica del proceso |
|---|---|---|
| Primera etapa | Fundir el encapsulante y eliminar las burbujas de aire | Temperatura más baja, vacío y menor presión. Normalmente alrededor de 120°C dependiendo del material y la receta. |
| Segunda Etapa | Reticulación del encapsulante y unión final | Temperatura más alta y mayor presión. Normalmente alrededor de 140°C dependiendo del material y la receta. |
| Tercera Etapa | Enfriamiento y estabilización de la forma | Vacío, presión muy pequeña y temperatura de placa baja alrededor de 20°C para enfriar el módulo. |
La razón para usar tres etapas es principalmente mejorar la eficiencia de producción y la estabilidad del proceso.
En la primera etapa, el objetivo principal es fundir el encapsulante y eliminar las burbujas de aire. La temperatura no debe ser demasiado alta y la presión no debe ser demasiado grande. Si el encapsulante comienza a reticularse demasiado pronto, las burbujas internas pueden no escapar adecuadamente y quedarán burbujas dentro del módulo terminado.
En la segunda etapa, el objetivo principal es la reticulación. La temperatura es más alta y la presión es mayor, lo que ayuda a acelerar la reacción de curado del encapsulante y mejorar el rendimiento de unión.
En la tercera etapa, el enfriamiento es la tarea principal. Solo se necesita una pequeña presión para reducir la deformación o el pandeo durante el enfriamiento.
Anomalías Comunes en el Proceso de Laminación
| Defecto | Posibles Causas |
|---|---|
| Burbujas en la superficie de la célula solar | Temperatura de primera etapa demasiado alta, reticulación del encapsulante antes de que escapen las burbujas, condición de vacío anormal, velocidad de vacío insuficiente o tiempo de vacío demasiado corto. |
| Burbujas con forma de copo de nieve en los bordes o las cuatro esquinas | La altura del marco de laminación puede ser inadecuada, o el tamaño del marco puede no coincidir correctamente con el módulo. |
| Resistencia al despegue o grado de reticulación no calificado | Temperatura demasiado baja, presión demasiado pequeña, tiempo de mantenimiento demasiado corto o problema de calidad del encapsulante. |
| Grietas en las células después de la laminación | Presión de laminación demasiado alta, objetos extraños en la tela de alta temperatura o superficie de la tela desigual. |
| Burbujas alrededor del área de la cinta | Problema de calidad del fundente, fundente no completamente seco o problemas de residuos relacionados con la soldadura. |
Para una calidad de módulo estable, las recetas de laminación no deben copiarse ciegamente de un producto a otro. Diferentes espesores de vidrio, tecnología de células, tipo de encapsulante, tamaño del módulo, estructura del backsheet y velocidad de producción pueden requerir ajustes en la receta.
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
Como proveedor de equipos, lo vemos así: la laminación es a menudo donde las pequeñas desviaciones del proceso se convierten en problemas de calidad visibles, por lo que las fábricas deben tratar la receta de la laminadora como un parámetro de producción controlado, no solo como una configuración de la máquina. Para módulos de alta eficiencia como MBB, TOPCon, IBC o productos shingled, la presión uniforme, el rendimiento de vacío estable y las zonas de calentamiento correctas son especialmente importantes porque la estructura de la célula y el diseño de interconexión pueden ser más sensibles al estrés. Ooitech cree que una buena línea de módulos no se trata solo de comprar equipos, sino también de integrar la capacitación en procesos, el comportamiento de los materiales y el mantenimiento diario en un sistema de producción estable.