Materiales de cinta fotovoltaica: núcleo de cobre, dureza y recubrimiento
Índice
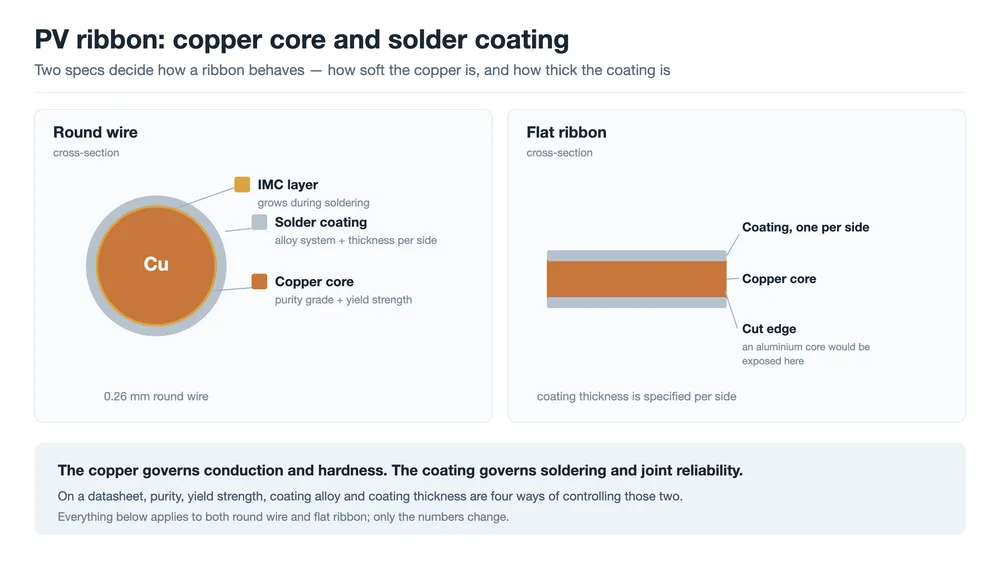
Respuesta rápida: Una cinta fotovoltaica es un conductor de cobre con un recubrimiento de soldadura, y las dos partes cumplen funciones distintas. El cobre transporta la corriente y determina cuánta tensión transmite la cinta a la célula cuando una unión se enfría — lo cual es una cuestión de límite elástico más que de conductividad. El recubrimiento es la soldadura: fija la temperatura de soldadura, moja las líneas de rejilla de plata y determina cuánto dura la unión. Cuatro cifras de una hoja de datos controlan esas dos funciones: grado de cobre, límite elástico, aleación de recubrimiento y espesor de recubrimiento.
Dos cintas pueden compartir un diámetro, un peso de recubrimiento y una bobina. Pásalas por la misma encintadora y una produce uniones que sobreviven a los ciclos térmicos mientras que la otra produce una dispersión de bajas resistencias a la tracción y un recuento creciente de microgrietas. Cuando la geometría es idéntica, lo que queda es el material.
Este artículo abre la cinta: qué aporta el sustrato de cobre, qué aporta el recubrimiento y qué parámetro de la hoja de datos de un proveedor protege contra qué fallo.
Por qué cobre, y por qué la dureza importa más que la conductividad
Los requisitos de una cinta se oponen entre sí. Tiene que transportar la corriente de la célula con una pérdida mínima, aceptar la soldadura de forma fiable, mantenerse lo bastante blanda para no cargar la célula y ser lo bastante barata para desaparecer en la lista de materiales del módulo. Pon los metales candidatos uno al lado del otro y el razonamiento se vuelve breve.
| Material | Resistividad (µΩ·cm) | Densidad (g/cm³) | Expansión (10⁻⁶/K) | Problema principal |
|---|---|---|---|---|
| Plata (Ag) | alrededor de 1,59 | 10.5 | alrededor de 19 | Coste |
| Cobre (Cu) | alrededor de 1,72 | 8.96 | alrededor de 17 | Más pesado; volatilidad de precio |
| Aluminio (Al) | alrededor de 2,82 | 2.70 | alrededor de 23 | Difícil de soldar; se expande más |
| Silicio (Si), referencia | — | 2.33 | alrededor de 2,6 | El material al que la cinta no debe dañar |
La plata conduce mejor que cualquier otra cosa en la tabla y cuesta algo así como cien veces más que el cobre, lo que la descarta para una pieza medida en décimas de gramo por célula. El aluminio es barato y ligero, pero su resistividad es aproximadamente un 60% mayor, su óxido superficial hace que la soldadura convencional sea casi imposible y se expande más. El cobre es el punto de equilibrio de los cuatro requisitos, y sus estadísticas son corrientes: más pesado que el aluminio, menos conductivo que la plata, volátil en precio.
El único defecto grave es la falta de coincidencia con el silicio. El cobre se expande a aproximadamente 17 × 10⁻⁶/K frente a unos 2,6 del silicio, más de seis veces más. Imagina lo que eso significa en una célula entera. La cinta se suelda a una temperatura muy superior a 150 °C y luego se enfría hasta la temperatura ambiente. En ese intervalo el cobre quiere contraerse alrededor de un 0,2%; el silicio que hay debajo quiere contraerse alrededor de un 0,03%. Algo tiene que ceder, y la célula es el más frágil de los dos.
Por eso la especificación que más importa en un sustrato de cobre no es su conductividad. Es lo blanda que está el cobre cuando llega a la encintadora.
Sustrato de cobre: grado, pureza y resistividad
El cobre para cintas es normalmente cobre libre de oxígeno. En el sistema de grados chino eso significa TU1 o TU2, con contenidos mínimos de cobre del 99,97% y el 99,95%; la alternativa que contiene oxígeno es T2. Las mismas familias aparecen en otros lugares como C10100, C10200 y C11000.
| Grado | Contenido de cobre, mínimo | Equivalente internacional aproximado | Nota |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | Libre de oxígeno |
| TU2 | 99.95% | C10200 (OF) | Libre de oxígeno |
| T2 | 99.90% | C11000 (ETP) | Contiene oxígeno |
Hay dos razones prácticas detrás de la preferencia por el libre de oxígeno. La primera es la conductividad: menos impurezas y menos oxígeno mantienen la resistividad más cerca del valor teórico del cobre puro. La segunda es el comportamiento en el recocido. En el cobre que contiene oxígeno, el hidrógeno de una atmósfera de horno reductora puede reaccionar con el óxido de cobre en los límites de grano, un problema conocido en el sector como fragilización por hidrógeno o enfermedad del hidrógeno. El cobre libre de oxígeno lo evita, los granos crecen de forma más uniforme y el ablandamiento que sale del horno es más consistente de bobina a bobina.
La segunda razón es la que tiene peso comercial, porque decide cuán repetible es el siguiente paso del proceso. La pureza, en este contexto, no es una frase de marketing. Es la diferencia entre que dos bobinas de cinta nominalmente idéntica lleguen a la encintadora con la misma dureza o con durezas distintas.
Dureza: endurecimiento por deformación, recocido y la ventana de límite elástico
La dureza empieza como un efecto secundario de la fabricación. El trefilado y el laminado deforman el cobre: los granos se alargan en la dirección del trabajo, las dislocaciones se acumulan, la resistencia a la tracción aumenta y el alargamiento disminuye. Eso es el endurecimiento por deformación, y no se puede evitar — la cinta tiene que reducirse a su medida de alguna manera.
Suelda ese cobre endurecido por deformación en un módulo y la contracción descrita llega a la célula sin disminuir. Las células se comban, aparecen microgrietas, y con frecuencia son invisibles en la encintadora: la primera evidencia clara es una imagen EL tomada después del laminado.
Por eso la producción de cintas siempre incluye una etapa de recocido. El cobre se calienta por encima de su temperatura de recristalización, crecen nuevos granos y se elimina el endurecimiento por deformación. El límite elástico cae bruscamente, el alargamiento aumenta y la tensión que llega a la célula cae con él.
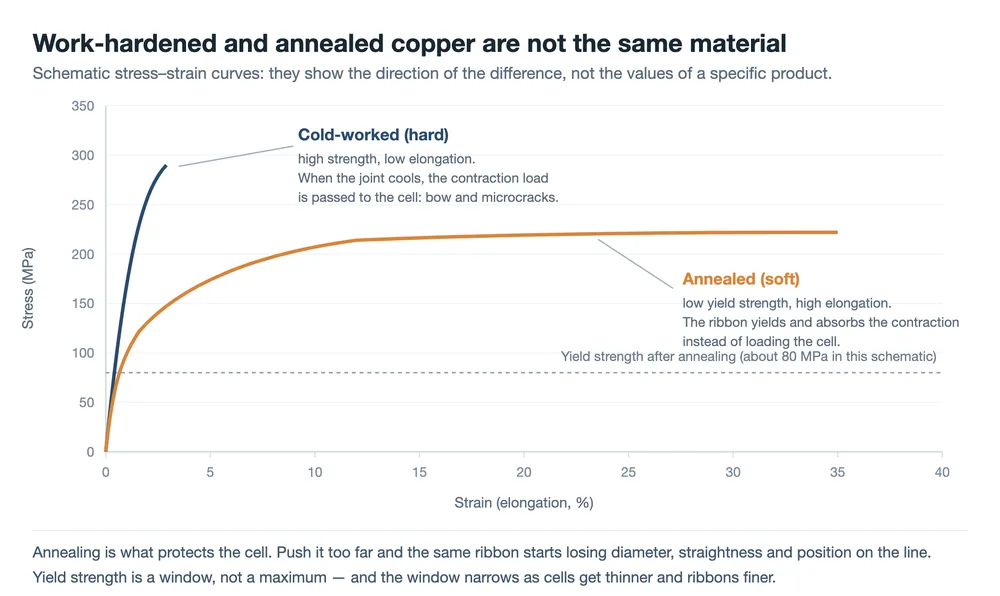
Si más blando es siempre mejor es la siguiente pregunta obvia, y la respuesta es no. Por debajo de cierto límite elástico, tres cosas empiezan a fallar en la línea de módulos.
- La tensión en el stringer lo estira. Una cinta que cede bajo tracción sale más fina y más larga de lo que entró, lo que se manifiesta como un diámetro de hilo inestable y errores de colocación en la célula.
- La rectitud se degrada. El hilo redondo fino se dobla más fácilmente durante el desenrollado, el enhebrado y el recorrido de la bobina, y la precisión de posicionamiento se resiente con ello.
- La laminación lo deforma. Bajo la presión y la temperatura del laminador, una cinta demasiado blanda se aplana o se desplaza.
El límite elástico es, por tanto, una ventana más que un máximo, y la ventana se estrecha a medida que las células se vuelven más finas y las cintas más finas. Mantener la temperatura de recocido, la velocidad de línea y la atmósfera del horno dentro de esa ventana — y mantenerlas constantes entre lotes — es una de las capacidades de proceso fundamentales en la producción de cinta.
Otra propiedad del cobre merece una línea propia: la calidad superficial. Los arañazos, las rebabas y las manchas de óxido que dejan el trefilado o el laminado dan al recubrimiento una superficie pobre a la que adherirse y un espesor que varía alrededor del hilo. El resultado es una unión bien rellena por un lado y escasa por el otro. En un hilo redondo de 0,26 mm la superficie representa una proporción mucho mayor de la sección transversal que en una barra colectora de 6 mm, por lo que el mismo defecto cuesta más.
Dónde se fijan esas propiedades y dónde muerden
El grado, la dureza y el recubrimiento salen todos de una misma secuencia: colada, trefilado o laminado hasta el tamaño final, recocido, estañado a través de un baño de soldadura, y después corte y bobinado. Dos etapas deciden la mayor parte de lo que sentirá la línea de módulos. La etapa de recocido fija el límite elástico y el alargamiento; la etapa de estañado fija la composición, el espesor y la uniformidad del recubrimiento. Una bobina que se desvía en cualquiera de las dos etapas produce una cinta que pasa una inspección visual y falla en algún punto más adelante.
En el lado del equipo, esa secuencia es aquello en torno a lo que se construye una línea de trefilado y estañado de hilo para cinta fotovoltaica y la cinta de barra colectora pasa por las mismas etapas en una línea de trefilado, laminado y estañado. Aguas abajo, las propiedades aterrizan en lugares distintos.
- El stringer aplica tensión y coloca la cinta. Demasiado blanda se manifiesta primero, como deriva del diámetro y error de colocación; demasiado dura se manifiesta más tarde, como combado de la célula y microgrietas. El stringer tabber MBB es donde ese equilibrio se resuelve para cada célula que toca.
- El layup y la laminación aplican presión y calor, y una cinta con un límite elástico demasiado bajo se aplana o migra.
- Las estaciones de barra colectora y soldadura unen cinta con cinta, donde la aleación de recubrimiento y el fundente deciden cómo se forma la segunda unión. El proceso se describe con más detalle en esta nota sobre la máquina de soldadura de barras colectoras.
- El ciclado térmico y el calor húmedo son los únicos lugares donde la consecuencia a largo plazo de la elección de aleación se hace visible, por lo que el certificado importa menos que el informe de ensayo que hay detrás.
Hay una implicación práctica para la inspección de recepción, tanto si una empresa fabrica cinta como si la compra. El límite elástico y el alargamiento, el espesor del recubrimiento y su uniformidad, el estado superficial y la rectitud merecen una comprobación por lote. Cada una es barata de medir en comparación con el coste de encontrar el mismo defecto en una imagen EL tras la laminación.
Aleaciones de recubrimiento: cuatro sistemas y lo que cada uno sacrifica
El recubrimiento es la soldadura. Durante el stringing se funde, moja las líneas de rejilla de plata de la célula y la unión se forma a medida que solidifica. Elegir la aleación es un equilibrio cuádruple entre punto de fusión, comportamiento de mojado, fiabilidad a largo plazo y normativa medioambiental.
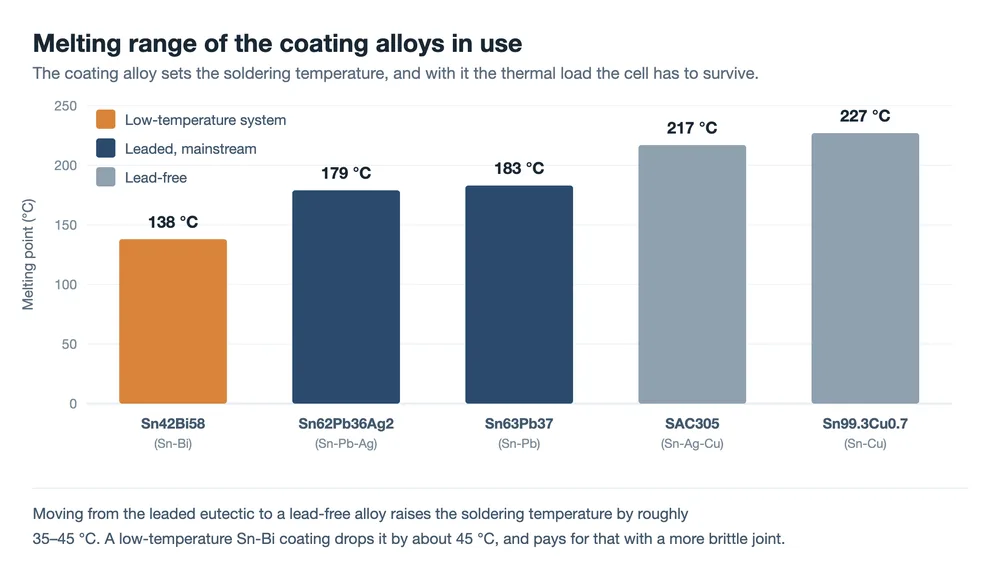
Sn63Pb37 (estaño-plomo). La eutéctica clásica, que funde a unos 183 °C. Moja bien, tolera una ventana de proceso amplia, cuesta poco y resiste los bigotes de estaño. Sigue siendo el recubrimiento mayoritario para células convencionales.
Sn62Pb36Ag2 (estaño-plomo-plata). Una pequeña adición de plata baja ligeramente el punto de fusión y, más útil aún, suprime la disolución de plata desde las líneas de rejilla hacia la soldadura fundida. Se come menos plata de la línea de rejilla durante la soldadura y la unión resulta más resistente por ello.
Sn42Bi58 (estaño-bismuto). Una eutéctica de baja temperatura a unos 138 °C, usada para tipos de célula que toleran poco calor, como las células de heterounión, y para obleas finas sensibles al estrés térmico. El bismuto es frágil, la aleación es peor conductora y el comportamiento a fatiga de la unión debe verificarse en lugar de suponerse.
Sin plomo (SAC305, SnCu y similares). Cumple los requisitos medioambientales, con puntos de fusión generalmente por encima de 217 °C. Una temperatura de soldadura más alta significa más estrés térmico en la célula y una ventana de proceso más estrecha.
| Recubrimiento | Punto de fusión | Dónde encaja | Qué cuesta |
|---|---|---|---|
| Sn63Pb37 | unos 183 °C | Células convencionales; la opción por defecto | El contenido de plomo lo descarta en algunos mercados |
| Sn62Pb36Ag2 | unos 179 °C | Donde importa la disolución de la plata de la línea de rejilla | Mayor coste de material |
| Sn42Bi58 | unos 138 °C | Células HJT y finas sensibles al calor | Unión frágil, mayor resistividad, la fatiga debe ensayarse |
| SAC305, SnCu | unos 217 – 227 °C | Requisitos sin plomo | Mayor temperatura de soldadura; ventana más estrecha |
Por qué la cinta con plomo sigue siendo predominante no es solo una cuestión de rendimiento y coste. La RoHS europea restringe el plomo en equipos eléctricos y electrónicos, pero los módulos fotovoltaicos han quedado durante mucho tiempo fuera de su ámbito y se gestionan al final de su vida útil principalmente a través de la vía WEEE. No obstante, algunos clientes y mercados especifican sin plomo, por lo que se necesita la capacidad del proceso incluso donde lo predeterminado es con plomo.
La elección de la aleación no es una decisión aislada. Una cinta de baja temperatura combinada con soldadura de baja temperatura reduce la carga térmica sobre una célula fina, pero el comportamiento de esa unión bajo ciclos térmicos debe confirmarse mediante ensayos TC; la resistencia a la tracción inicial no dice nada al respecto. El fundente forma parte de la misma decisión, porque es lo que elimina los óxidos en el momento de la soldadura para que el estaño pueda mojar y extenderse. Si se cambia el recubrimiento, la actividad y la formulación del fundente normalmente deben cambiar con él. Ambos se cualifican juntos, no por separado.
Compuestos intermetálicos: la variable lenta en una unión soldada
La soldadura parece fusión y congelación, pero la interfaz es química. El estaño del recubrimiento reacciona con el cobre subyacente y con la plata de las líneas de rejilla, formando capas de compuestos intermetálicos en el límite: fases cobre-estaño y plata-estaño. Una capa intermetálica fina y continua es lo que hace que la unión sea un enlace metalúrgico en lugar de dos superficies en contacto, y su presencia es una buena señal.
La complicación es que la reacción no se detiene cuando el estaño se congela. La capa se engrosa lentamente, más rápido a mayor temperatura y a lo largo de la vida útil del módulo. Los compuestos intermetálicos son duros y frágiles, y una vez que la capa es gruesa la interfaz se convierte en una trayectoria de grietas: bajo ciclos térmicos la unión falla a lo largo de la capa de compuesto en lugar de deformarse.
Por eso dos cintas con la misma resistencia a la tracción inicial pueden verse diferentes tras el envejecimiento. La resistencia a la tracción medida el día de la entrega es un punto de partida más que un resultado de durabilidad, y cualquier cambio de recubrimiento debe leerse junto con los datos de ciclos térmicos que lo acompañan.
Espesor del recubrimiento: la parte de la sección que no conduce
Un hecho es fácil de pasar por alto: la resistividad de la aleación de recubrimiento es cercana a diez o veinte veces la del cobre que recubre.
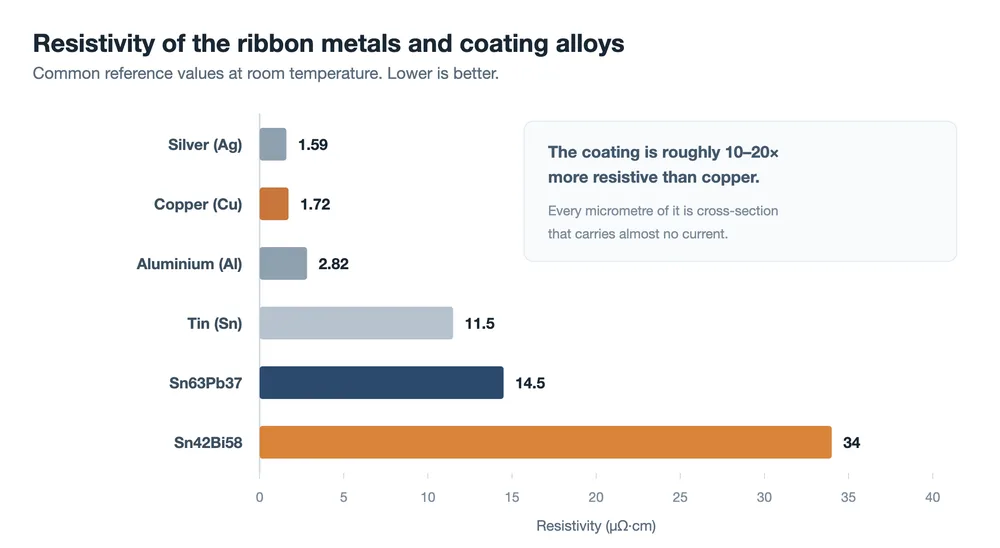
Así que el recubrimiento es el estaño y casi nada del conductor, aunque sigue ocupando sección transversal. Tómese un alambre redondo de 0,26 mm con un recubrimiento de 15 µm en cada lado. El núcleo de cobre tiene entonces solo unos 0,23 mm de diámetro, y su parte de la sección transversal es de aproximadamente el 78%. El 22% restante, eléctricamente hablando, va de acompañante.
Cuanto más fina es la cinta, más importa esto. El mismo recubrimiento de 15 µm sobre un alambre redondo de 0,18 mm deja al núcleo de cobre con cerca del 70% de la sección. Esa sensibilidad es una razón por la que las cintas ultrafinas usadas con diseños de célula sin busbar se especifican con tolerancias de recubrimiento estrictas: recortar unos micrómetros del recubrimiento es la sección conductora más barata que cualquiera va a conseguir.
Fino tampoco es automáticamente mejor.
- Demasiado fino y no hay suficiente estaño para rellenar la unión. La resistencia a la tracción cae, y cae aún más tras el almacenamiento, porque un recubrimiento oxidado moja con menos facilidad.
- Demasiado grueso y el excedente se escurre como bolas o puentes de estaño, se gasta material en una parte de la sección que no conduce, y la apariencia y el aislamiento pueden verse afectados.
- Irregular es a menudo lo peor de los tres. Un recubrimiento excéntrico en alambre redondo, o un recubrimiento más grueso en una cara que en la otra en una cinta plana, produce una unión bien rellena por un lado y escasa por el otro, y una amplia dispersión en la resistencia a la tracción en un solo módulo.
Por lo tanto, una especificación de recubrimiento debe indicar un espesor medio, una tolerancia y un requisito de uniformidad. Las condiciones de almacenamiento y la vida útil pertenecen a la misma conversación, porque el recubrimiento se oxida con el tiempo y la soldabilidad disminuye con él.
Reducción de costes: aluminio revestido de cobre, cinta más fina, recubrimientos con bajo contenido de plata
El precio de la cinta es esencialmente el precio del cobre más una tarifa de procesamiento, lo que hace del metal la variable dominante. Un cálculo ilustrativo: un módulo de 182 mm con 144 semicélulas y dieciséis cintas redondas de 0,26 mm lleva aproximadamente 0,27 kg de cobre, unos 0,21 kg en cinta de interconexión y 0,06 kg en busbar. Al precio spot de Shanghái de septiembre de 2026 de aproximadamente CNY 110.000 por tonelada, eso es alrededor de CNY 30 por módulo, o aproximadamente CNY 0,05 por vatio, antes del procesamiento. Cada movimiento de CNY 10.000 por tonelada en el precio del cobre desplaza el módulo en unos CNY 2,7.
De esa aritmética se derivan tres rutas.
Aluminio revestido de cobre. Un núcleo de aluminio con un revestimiento de cobre conserva gran parte de la soldabilidad del cobre y la mayor parte de la ventaja de peso y coste del aluminio. Con un 15% de cobre en volumen e igual resistencia, el intercambio estimado es un diámetro aproximadamente un 21% mayor, un peso de aproximadamente el 60% del de cobre, y un coste de materia prima cercano al 30%.
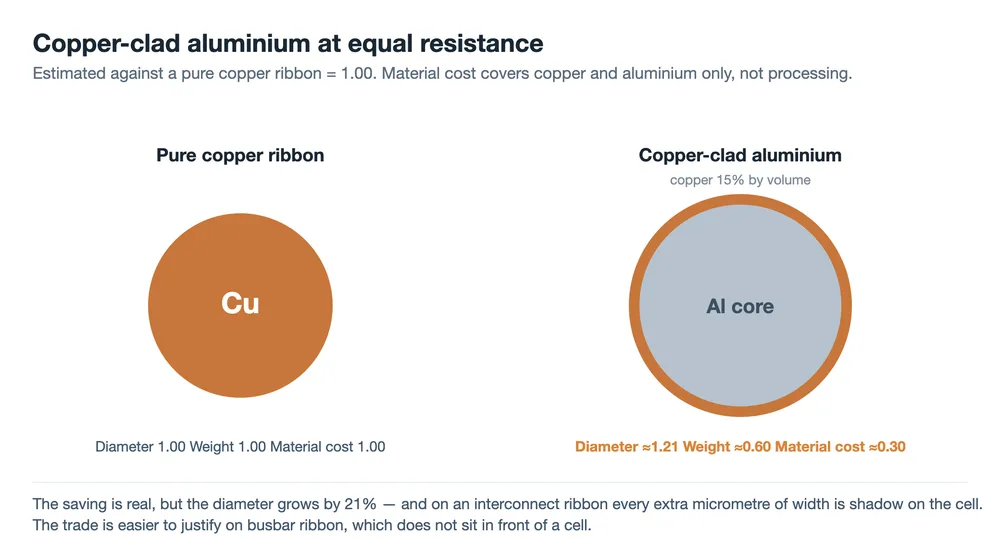
El diámetro es el inconveniente. En una cinta de interconexión, el ancho adicional se sitúa delante de la célula y la sombrea, lo que recupera parte de la ganancia. Hay que responder a tres preguntas más antes de que el aluminio revestido de cobre sea un reemplazo directo: cuán fuerte y estable es la interfaz cobre-aluminio, porque los ciclos térmicos que la agrietan aumentan la resistencia; qué ocurre en un extremo cortado, donde el núcleo de aluminio queda expuesto al calor húmedo y forma un par galvánico cobre-aluminio; y cómo se comportan la menor resistencia y resistencia a la fatiga del aluminio a medida que la sección se vuelve más fina. Según la evidencia hasta ahora, la cinta de busbar es el punto de entrada más fácil, ya que no es crítica en tamaño y no sombrea nada. La cinta de interconexión requiere que se haga bien la aritmética de potencia, fiabilidad y coste.
Cinta más fina y más delgada. Reducir la sección recorta cobre directamente y es la misma dirección que el paso a alambre redondo más fino. El límite es la pérdida de resistencia, que viene determinada por el diseño de las líneas de rejilla de la célula.
Recubrimientos con bajo contenido de plata o sin plata. La plata es una pequeña parte del recubrimiento y un coste real cuando el precio de la plata es alto. Sustituir SnPbAg por SnPb donde el requisito de fiabilidad lo permita es un ahorro sencillo.
| Dirección | Ahorro | Principal coste o riesgo |
|---|---|---|
| Aluminio revestido de cobre | Grande: el coste de la materia prima baja a aproximadamente el 30% | El diámetro aumenta un 21% y el sombreado que conlleva; riesgos de interfaz y corrosión |
| Cinta más fina y delgada | Medio: depende del diseño de la célula | Mayor pérdida por resistencia; limitado por la disposición de las líneas de rejilla |
| Recubrimiento con bajo contenido en plata o sin plata | De pequeño a medio: sigue el precio de la plata | La resistencia de la unión y la fiabilidad deben verificarse de nuevo |
Un ahorro solo cuenta si sobrevive a la pérdida de potencia y al riesgo de fiabilidad. En la cinta, el coste del material y el rendimiento del sistema deben calcularse juntos, y por eso la misma sustitución puede ser obviamente correcta en una barra colectora y obviamente incorrecta en un hilo de interconexión.
Cómo leer una hoja de datos de cinta
Con el modelo de dos partes en mano, una hoja de datos se lee de otra manera. Cada parámetro es una respuesta a un modo de fallo concreto.
| Parámetro | Qué controla | Qué preguntar |
|---|---|---|
| Grado de cobre (TU1, TU2, T2) | Resistividad y cuán repetible es el paso de recocido | ¿Hay certificado de análisis por lote? |
| Límite elástico y alargamiento | Tensión sobre la célula tras la soldadura frente a la manipulación en la línea | ¿Qué método de ensayo y qué banda de tolerancia? |
| Aleación de recubrimiento | Temperatura de soldadura y durabilidad de la unión | ¿Con plomo o sin plomo, y qué datos de fiabilidad lo respaldan? |
| Espesor del recubrimiento, por cara | Volumen de soldadura frente a sección que no conduce | Media, tolerancia y ¿cómo se mide la uniformidad? |
| Superficie y rectitud | Adhesión del recubrimiento y precisión de colocación en la encintadora | ¿Qué curvatura se especifica y cómo se inspecciona la superficie? |
| Vida útil y embalaje | Soldabilidad tras el almacenamiento | Código de fecha, embalaje sellado, condiciones de almacenamiento |
Esa última fila es la que más a menudo falta en una especificación de compra, y la que más probablemente explica una caída repentina de la resistencia al tirón en una línea donde nada más ha cambiado.
Preguntas frecuentes
¿De qué está hecha una cinta fotovoltaica?
Un núcleo de cobre libre de oxígeno con un fino recubrimiento de soldadura, típicamente de unos 15 µm por cara en hilo redondo. El recubrimiento es de una de cuatro familias: estaño-plomo, estaño-plomo-plata, estaño-bismuto para procesos de baja temperatura, o una aleación sin plomo. Los grados de cobre como TU1 y TU2 son habituales, y el contenido de oxígeno es lo bastante bajo como para que la resistividad y el comportamiento en el recocido sigan siendo predecibles.
¿Por qué recubrir el cobre con soldadura?
Porque la soldabilidad es toda la función del recubrimiento. El cobre se oxida, e incluso el cobre limpio no es lo que moja las líneas de rejilla de plata y forma la unión. El recubrimiento se funde durante el encintado, moja la metalización de la célula y solidifica formando la unión soldada. Una cinta de cobre desnuda conduciría la corriente perfectamente bien y no lograría adherirse a la célula.
¿Una cinta más blanda implica siempre menos tensión sobre la célula?
Para la célula, sí: llega menos tensión al silicio. Para la línea, no. Por debajo de cierto límite elástico, la cinta se estira bajo la tensión de la encintadora y pierde estabilidad de diámetro, rectitud y precisión posicional, y se deforma más fácilmente en la laminadora. El límite elástico se especifica como una ventana, y la ventana es más estrecha para células finas e hilo redondo fino.
¿Se exige cinta sin plomo?
No de forma universal. La RoHS europea ha excluido durante mucho tiempo los módulos fotovoltaicos de su ámbito, y los módulos al final de su vida útil en Europa se gestionan principalmente a través de la WEEE. Muchos proyectos siguen usando por tanto recubrimientos con plomo, pero un número creciente de clientes y mercados especifican sin plomo. El intercambio es una temperatura de soldadura de aproximadamente 35 a 45 °C más alta que la eutéctica con plomo, lo que significa más carga térmica en la célula y una ventana de proceso más estrecha.
¿Para qué se usa la cinta de aluminio revestido de cobre?
Primero para la cinta de barra colectora. Sustituir el cobre por un conductor de aluminio revestido de cobre aumenta el diámetro en aproximadamente un 21% a igual resistencia, y una cinta de interconexión más ancha sombrea la célula. La cinta de barra colectora no está delante de una célula, lo que elimina esa objeción. El uso en interconexión también debe responder a preguntas sobre la estabilidad de la interfaz bajo ciclos térmicos y la corrosión galvánica donde el núcleo de aluminio queda expuesto en un extremo cortado.
¿Qué debe comprobarse en la inspección de entrada?
El límite elástico y el alargamiento por lote, el espesor del recubrimiento junto con su uniformidad, la rectitud o curvatura, el estado de la superficie, la soldabilidad tras el periodo de almacenamiento que la planta usa realmente, y el código de fecha en el embalaje. Todo ello es más barato de comprobar en la recepción de mercancías que de detectar después en imágenes EL, donde el mismo defecto ya se ha laminado en un módulo.
Reflexiones finales
El cobre conduce, y la dureza del cobre decide cuánta tensión de soldadura llega a la célula. El recubrimiento suelda, y el recubrimiento decide cuánto dura la unión. Casi todas las cifras de una especificación de cinta son una forma de controlar una de esas dos funciones, y saber a qué función pertenece un parámetro te dice contra qué protege. Para una línea de módulos la versión práctica es aún más breve: cuando la resistencia al tirón, el recuento de microgrietas o la precisión de colocación cambian, la respuesta suele estar en el material y no en los ajustes de la máquina.
Los valores de resistividad, densidad, coeficiente de expansión y punto de fusión son cifras de referencia habituales y varían ligeramente entre fuentes. Las cifras de consumo de cobre y coste son un cálculo ilustrativo basado en un módulo de 182 mm y 144 semicélulas con dieciséis cintas redondas de 0,26 mm y el precio al contado del cobre en Shanghái de septiembre de 2026; excluyen el coste de procesamiento y variarán con el mercado. Las cifras de espesor del recubrimiento son ejemplos. Confirme las designaciones de grado y las tolerancias según GB/T 5231 y el propio certificado de análisis del proveedor.
Relacionado: Qué hace una cinta fotovoltaica: tres funciones, una compensación da un paso atrás respecto al material y pregunta qué se le pide realmente a la cinta en un módulo.
Relacionado: Cómo se fabrica la cinta fotovoltaica: trefilado, recocido y estañado lleva las cuestiones del cobre y el recubrimiento más lejos, hacia la selección de materiales.