La responsabilidad editorial de este artículo recae en Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito y revisado por el equipo editorial de Ooitech. Consulte nuestra política editorial para saber cómo escribimos, dónde se utilizan herramientas de IA y cómo solicitar una corrección.
Manchas de PL, ampollas y marcas de barco: ¿qué paso
Índice
Respuesta rápida: Las manchas de fotoluminiscencia, el ampollamiento y las marcas de barco son tres firmas de defectos distintas, y la estación importa: de junio a septiembre, más del 80% de los defectos a nivel de oblea en muchas líneas provienen del mismo grupo de causas de proceso. Los tres se ven similares en una imagen de baja resolución y tienen soluciones completamente diferentes. Una mancha de PL generalmente apunta a un problema de contaminación o manipulación en lugar de uno térmico. El ampollamiento se remonta a un paso de deposición o secado donde una capa se formó de manera desigual. Las marcas de barco son una firma del portador: la posición de la oblea en el barco se reprodujo en el proceso. Los espesores de capa en juego se sitúan en 1 nm, 1,5 nm, 3 nm, 5 nm y 6 nm, lo cual es lo suficientemente delgado como para que un efecto superficial domine sobre el comportamiento del volumen. El orden de diagnóstico debe seguir la forma del defecto, no el orden del proceso.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Manchas de PL, ampollamiento y marcas de barco: ¿qué paso revisar primero?
Cada año, de junio a septiembre, más del 80% de las fábricas de células solares experimentan exactamente el mismo dolor de cabeza. El taller se mantiene a una temperatura constante de 25℃, las recetas de proceso permanecen intactas, los flujos de gas son perfectamente normales y las curvas de temperatura se mantienen dentro de los límites de especificación. Sin embargo, el tiempo de vida de los portadores minoritarios después de la pasivación sigue cayendo. Las fluctuaciones de rendimiento generalmente se descartan como un vago efecto del verano. Esta guía desglosa cuatro causas raíz procesables y rastreables y ofrece ajustes prácticos de proceso para la temporada de verano.
Escenario del problema y perfil del defecto
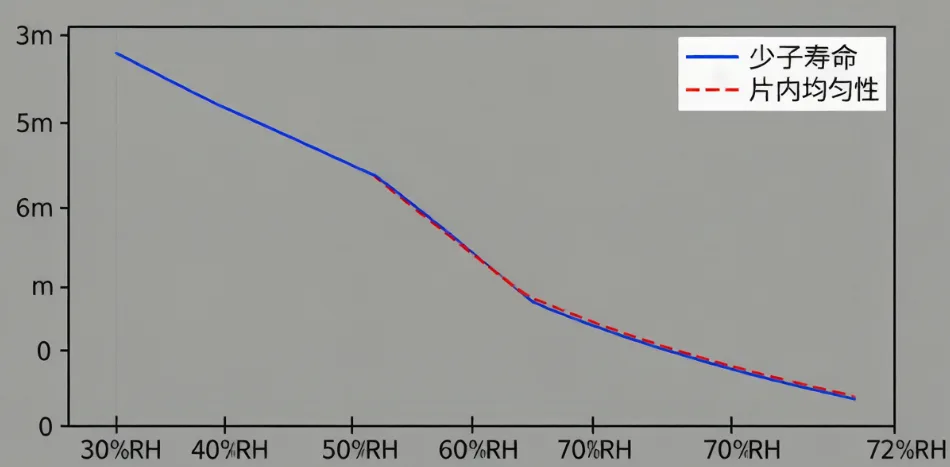
Tomemos un caso real de una fábrica en el este de China este junio. El taller estaba a una temperatura estable de 25℃, pero el medidor de humedad de la sala limpia alcanzó el 72%. En comparación con el 30% de humedad en invierno, eso es más del doble. Los ingenieros de proceso notaron que el tiempo de vida de los portadores minoritarios después de la pasivación cayó en general, pasando de los 2 ms habituales a 1,2 ms. Peor aún, las obleas en la parte superior e inferior del mismo tubo mostraron una variación del 40% en el tiempo de vida.
Este no es un incidente aislado. Puedes controlar la temperatura del taller, pero la humedad es un animal diferente. Una repentina tormenta de verano puede fácilmente llevar la humedad de la sala limpia del 50% al 80%. Cada paso del proceso de pasivación es altamente sensible a esta humedad.
La pasivación no es solo recubrir una película. Piénsalo como un cohete de dos etapas. La primera etapa es la deposición en sí, que se basa en la pasivación química del Al₂O₃ o SiNₓ para saturar los enlaces libres, más la pasivación por efecto de campo para suprimir la recombinación superficial. La segunda etapa es la pasivación por hidrógeno. El disparo a alta temperatura fuerza la salida del hidrógeno de la película, empujándolo hacia la superficie del silicio y los defectos del volumen para pasivar cualquier enlace libre que quede.
El factor real que determina la calidad final de tu pasivación es qué tan bien se libera el hidrógeno durante el disparo. El comportamiento del hidrógeno —desde su forma en la película hasta su cinética de liberación y ruta de difusión— está fuertemente ligado tanto a la temperatura como a la humedad. Es exactamente por eso que los defectos del verano se desencadenan por cambios de humedad, no por cambios de temperatura.
Cuatro líneas de transmisión de humedad en la pasivación
Desglosemos esto en cuatro líneas de transmisión específicas. El taller puede estar controlado en temperatura, pero estas cuatro áreas se ven directamente afectadas por las condiciones del verano.
Línea 1: Desviación del hidrógeno causada por la temperatura del agua de enfriamiento
Las cámaras de PECVD necesitan enfriamiento constante durante la deposición para mantener un campo de temperatura preciso. Los enfriadores generalmente tienen sus condensadores en el techo o afuera, usando agua de río o de pozo que está completamente a merced de la estación.
En invierno, las temperaturas exteriores se sitúan alrededor de 5–10℃, manteniendo el agua de enfriamiento perfectamente estable a 20–22℃. En verano, el calor supera los 35℃. La eficiencia del enfriador cae y las temperaturas del agua de enfriamiento fácilmente suben a 28–30℃.
Tu sala limpia puede seguir a 25℃, pero esa agua de enfriamiento más caliente altera directamente la temperatura de la pared de la cámara de PECVD. La distribución de la radiación térmica cambia. Las obleas situadas en diferentes posiciones dentro del tubo experimentan temperaturas de deposición reales completamente diferentes. La brecha de temperatura entre las obleas superiores e inferiores se amplía, lo que explica esa enorme variación del 40% en el tiempo de vida dentro del mismo lote.
Ya sea que uses ALD para Al₂O₃ o PECVD para SiNₓ, una temperatura de cámara cambiada significa que la densidad de la película y el contenido de hidrógeno cambiarán.
| Temperatura de deposición | Características de la película | Comportamiento del hidrógeno |
|---|---|---|
| Ligeramente baja | Densa, alto contenido de H, principalmente N-H/Si-H | Necesita mayor temperatura de disparo para liberación completa |
| Ligeramente alta | Suelta, alto contenido de H, enlaces de H débiles | Se libera demasiado rápido, se acumula en la interfaz |
La producción industrial depende de una ventana óptima muy estrecha que equilibra la densidad de la película y el contenido de hidrógeno. Una desviación de solo ±5℃ puede sacarte de esa ventana. Cuando el agua de enfriamiento del verano se calienta demasiado, todo el campo de temperatura de la cámara se desplaza y los parámetros de la película se desvían junto con él.
Línea 2: Ampollamiento de AlOₓ por historial térmico desajustado
Este problema se esconde en una brecha temporal que la mayoría de la gente pasa por alto. El equipo ALD convencional normalmente realiza 28–35 ciclos para la deposición de Al₂O₃, alcanzando un espesor de 4,5–6 nm. La deposición posterior de SiNₓ por PECVD ocurre entre 400–580℃. Esa temperatura ya es lo suficientemente caliente como para hacer que el hidrógeno dentro del Al₂O₃ se mueva agresivamente.
Si la velocidad de calentamiento y el tiempo de mantenimiento del PECVD están bien ajustados, una porción del hidrógeno en el Al₂O₃ se libera suavemente durante esta fase de precalentamiento. El resto permanece estable y se libera adecuadamente más tarde en el horno de disparo. Las condiciones del verano arruinan este ritmo.
Primero, ocurren fluctuaciones en el proceso ALD. La capa de Al₂O₃ de 5 nm es un punto óptimo para el costo y la pasivación, lo que significa que su contenido absoluto de hidrógeno es naturalmente alto. La alta humedad del verano significa que más hidrógeno queda atrapado en la película.
Segundo, la deposición de SiNₓ por PECVD actúa como una fase de recocido primaria para el Al₂O₃. Si el calentamiento es demasiado rápido o el mantenimiento a alta temperatura es demasiado corto, el hidrógeno no se libera lo suficiente.
Tercero, las temperaturas de disparo alcanzan 700–900℃. Todo ese hidrógeno atrapado erupciona a la vez, difundiéndose hacia la interfaz Si/Al₂O₃. Forma moléculas de gas H₂ y genera una enorme presión local.
Finalmente, cuando la presión excede la fuerza de adhesión de la película, se produce el ampollamiento.
Alta humedad -> Más H atrapado -> Pobre preliberación en PECVD -> Alta temperatura de disparo = Ampollamiento.
Bajo un microscopio, verá la superficie de la oblea cubierta de diminutas ampollas de 2–10 μm de diámetro. Cada ampolla representa una zona muerta donde la pasivación ha desaparecido.
Línea 3: Humedad de fondo elevada en hornos de tubo
Esta es fácilmente la línea más pasada por alto, pero increíblemente fatal en la producción de verano. Durante el tiempo de espera, los hornos de tubo PECVD están expuestos a la atmósfera. El aire de verano alcanza 60–80% de HR. El tubo del horno absorbe mucha más humedad que en invierno.
Cuando se hace vacío y se calienta para la deposición, esa humedad atrapada se desorbe y se mezcla con el gas de proceso. Esta humedad de fondo altera por completo la deposición de SiNₓ de tres maneras:
Deriva del índice de refracción: El SiNₓ necesita un índice de refracción estricto de 2.05–2.10 para controlar la absorción de luz y la pasivación. La humedad de fondo altera la relación Si/N. La humedad del verano puede hacer caer fácilmente el índice por debajo de 2.05, matando la calidad de la pasivación.
Enlaces de hidrógeno alterados: El H⁺ en el vapor de agua compite con los enlaces Si-H y N-H en el SiNₓ. Altera cómo se libera el hidrógeno durante el firing posterior.
Limpieza de interfaz degradada: La humedad forma una capa metaestable de Si-OH en la superficie de la oblea al inicio de la deposición. Esto arruina el enlace entre el silicio y el Al₂O₃ o SiNₓ, disparando inmediatamente la densidad de trampas de interfaz.
Línea 4: La brecha oculta de Q-Time antes de la oxidación por túnel
Esta ocurre al principio de la línea, justo después del pulido alcalino y antes de la deposición de óxido túnel. El silicio desnudo expuesto al aire crece una capa de óxido nativo, y la velocidad de ese crecimiento depende enteramente de la humedad y temperatura ambiente.
A 25℃ y 80% de HR, el silicio desnudo crece una capa de óxido nativo de 1 nm en solo una hora. Si fallas de equipo o retrasos de programación dejan esas obleas en la sala limpia durante dos o tres horas, esa capa nativa puede alcanzar 1.5 nm o más.
Este óxido nativo es suelto y está lleno de defectos. Cuando intenta crecer su óxido túnel de alta calidad de 1.2–1.5 nm encima, las dos capas se combinan. Ahora su capa túnel tiene 2–3 nm de grosor—el doble de la especificación de diseño, con una calidad estructural terrible.
Esto desencadena una reacción en cadena brutal. La capa túnel demasiado gruesa bloquea el túnel de electrones. Durante el dopaje de polisilicio, el fósforo lucha por difundirse a través de esta barrera gruesa. Las áreas donde la capa túnel es demasiado delgada se sobredopan, causando recombinación Auger y reduciendo el tiempo de vida, lo que aparece como manchas oscuras en las pruebas de PL. Las áreas donde es demasiado gruesa se subdopan, aumentando la resistencia de contacto. Esto causa bordes oscuros alrededor de las marcas de barco en las pruebas de EL. En última instancia, su voltaje de circuito abierto (Voc) se desploma en todo el lote.
Resumen de causa raíz: Cuatro transmisiones, no una sola falla
Los problemas de pasivación en verano no son nuevos, pero los ingenieros pierden tiempo revisando menús y flujos de gas porque buscan un único punto de falla. La causa raíz es la humedad que interrumpe toda la cadena.
El aumento del agua de enfriamiento desplaza la temperatura de la cámara. La alta humedad ambiental aumenta el contenido de hidrógeno y causa ampollas. La humedad del horno en espera arruina el índice de refracción del SiNₓ. El procesamiento retrasado permite que el óxido nativo crezca sin control, causando manchas de PL y marcas de barco.
Sugerencias accionables de control de proceso para el verano
Así es como solucionarlo en el piso.
Primero, monitoree su agua de enfriamiento. Rastree la temperatura de entrada y el delta de temperatura, no solo la temperatura de la cámara. Si el agua de enfriamiento cruza los 24℃, revise sus enfriadores de inmediato y compense manualmente con potencia de PECVD o tiempo de deposición si es necesario. Vincule el punto de rocío de su sala limpia al monitoreo diario.
Segundo, ajuste sus recetas de ALD para el verano. Aumente ligeramente la temperatura de deposición de ALD dentro de la ventana de 180–300℃, o extienda el tiempo de purga. Esto hace que la película sea más densa y reduce el contenido inicial de hidrógeno, previniendo ampollas posteriores. También, extienda la tasa de calentamiento o el tiempo de mantenimiento durante la deposición de SiNₓ por PECVD para darle al hidrógeno más tiempo para liberarse suavemente.
Tercero, hornee sus hornos de tubo con más frecuencia. Ejecute un horneado corto a 500℃ durante 15 minutos cada 4 horas durante el tiempo de espera para expulsar la humedad absorbida. Si es posible, mantenga una ligera purga de N₂ a presión positiva durante el tiempo de espera.
Cuarto, construya una receta de línea base de pasivación dedicada para el verano. No adivine. Tenga un conjunto de parámetros de ALD y PECVD listos para intercambiar cuando la humedad cruce un umbral específico.
Quinto, controle estrictamente su Q-time. Las obleas deben pasar del pulido alcalino al horno de oxidación en menos de una hora. Si hay un retraso, guárdelas en un gabinete de nitrógeno de baja humedad.
Lista de verificación rápida de pasivación de verano
| N.º | Elemento de verificación | Objetivo de control | Persona responsable |
|---|---|---|---|
| 1 | Temperatura del agua de enfriamiento | Seguimiento diario, alerta si supera el umbral | Equipo/Instalaciones |
| 2 | Punto de rocío de la sala limpia | Cumplimiento estricto de los límites de línea base | Instalaciones |
| 3 | Horneado del horno de tubo | Horneado corto cada 4 horas en espera | Ingeniero de Proceso |
| 4 | Q-time de pulido a oxidación | Menos de 1 hora | Equipo de Producción |
| 5 | Recetas de ALD/PECVD | Cambiar a la línea base de verano predefinida | Equipo de Proceso |
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
La estabilidad del equipo es tan crítica como la receta de proceso cuando los picos de humedad estacionales interrumpen el piso de producción. Las fábricas frecuentemente enfrentan caídas de rendimiento simplemente porque la humedad ambiental altera el historial térmico y la dinámica del hidrógeno de las capas de pasivación. Abordar estas variables ocultas—como la eficiencia del enfriador, el Q-time atmosférico y la desorción de humedad en espera—marca una diferencia enorme en mantener una eficiencia de celda consistente. Dominar estos controles ambientales sutiles es lo que separa una configuración promedio de fabricación de paneles solares de una línea de producción verdaderamente optimizada y de alto rendimiento.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: