Cómo un solo paso láser forzó
Índice
Respuesta rápida: Antes de 2024, casi toda la pasta de plata frontal para TOPCon estaba dopada con aluminio, porque el aluminio ayudaba a la pasta a atravesar el recubrimiento antirreflectante durante el horneado y a formar un contacto. Un solo paso láser cambió ese requisito. Cuando se usa un láser para abrir las regiones de contacto antes de la metalización, la pasta ya no tiene que penetrar el recubrimiento por sí misma, por lo que el dopaje con aluminio que hacía funcionar la penetración por quemado ya no es necesario y se convierte en una desventaja, porque el aluminio en el emisor aumenta la recombinación. Las temperaturas de horneado implicadas rondaban los 650 °C a 700 °C. El cambio que siguió es un buen ejemplo de cómo una sola adición de proceso restablece la especificación de todos los materiales aguas arriba, y de por qué las formulaciones de pasta cambian junto con la ruta de metalización en lugar de independientemente.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Introducción
Antes de 2024, TOPCon la pasta de plata frontal era prácticamente toda dopada con aluminio. El aluminio ayudaba a atravesar las capas dieléctricas, ayudaba a reducir la resistencia de contacto, y todo el mundo la usaba sin problemas. Luego apareció LECO y todo el panorama se dio la vuelta. La pasta de plata libre de aluminio tomó la delantera casi de la noche a la mañana, y la pasta dopada con aluminio pasó a un papel secundario. Después de eso, todos se volcaron a fondo en la dirección libre de aluminio, trabajando en fórmulas de pasta, diseño molecular y sinergia de procesos.
Entonces, ¿por qué un solo proceso láser puede sacudir tanto la fórmula de la pasta de plata? En la línea, mucha gente sabe que ocurrió, pero no por qué. Entiende esto, y realmente entiendes la sinterización frontal de TOPCon.
La metalización frontal de TOPCon está pasando de "el material domina el contacto" a "material, láser, emisor y dedos comparten el trabajo".
Empezar por la estructura frontal
Tomemos una estructura TOPCon típica. El lado frontal suele ser una pila de películas dieléctricas multicapa, por ejemplo SiOx, SiNx, AlOx. Algunos procesos también incorporan capas funcionales como SiOxNy, y la pila exacta varía según el fabricante. Debajo de todo eso se encuentra el emisor difundido con boro, con una profundidad de unión típica de solo 0,8 a 1 micrómetro.
La frita de vidrio en la pasta de plata tiene que "comerse" estas películas dieléctricas capa por capa en los pocos segundos de sinterización, para poder arraigar en la superficie del emisor. Múltiples películas, múltiples puertas. Cada capa tiene una composición, un grosor y una densidad diferentes. Para la frita de vidrio son varios platos distintos, y cada uno necesita su propio calor. Esa es la razón estructural por la que la ventana de sinterización frontal de TOPCon es naturalmente estrecha: no estás sinterizando una película, estás sinterizando muchas.
La era del dopaje con aluminio: el aluminio es un arma de doble filo
¿Cómo se conecta realmente la pasta de plata con el silicio? Más o menos así. La frita de vidrio se funde y graba las películas dieléctricas abriéndolas capa por capa. Pasados los 650 °C, la plata comienza a disolverse en el vidrio fundido. Ya en 2016, NREL y SLAC lo filmaron en vivo con rayos X in situ: a 700 °C, en solo 10 segundos, el 70 % de la plata se disolvió en la fase vítrea. Los iones de plata disueltos siguen al vidrio hacia la superficie del emisor, reaccionan con el silicio en una reacción de oxidación-reducción y se precipitan de nuevo como plata metálica, creciendo en filas de "púas de plata". Al enfriarse, cristalitos de plata de unos pocos nanómetros de tamaño se precipitan dentro del vidrio, formando canales conductores que extraen la corriente.
Dicho simplemente: la sinterización frontal consiste en dejar que la plata camine a través del vidrio y arraigue dentro del emisor.
En este proceso, el trabajo del aluminio es muy real. Ayuda a atravesar las capas dieléctricas y reduce la resistencia de contacto. Pero el aluminio también planta minas terrestres. La profundidad de unión del emisor de boro es de solo 0,8 a 1 micrómetro. Las púas de plata necesitan penetrar lo suficiente para formar un contacto de baja resistencia, pero no deben perforar la unión p-n. El aluminio cambia la reacción de la fase vítrea, el grabado de la interfaz y el comportamiento de precipitación del metal. En ciertos sistemas de proceso, una participación excesiva de aluminio puede aumentar el riesgo de sobrehorneado del contacto y daño al emisor. Y la deuda incobrable del aluminio no es solo esta cuenta de pasivación. Bajo la sinterización a alta temperatura, los dedos metálicos se deforman y se extienden. Tras el horneado, los dedos se vuelven más anchos y más cortos, el área de sombreado crece y la pérdida óptica aumenta con ella. En la era del dopaje con aluminio, estos son dos libros de cuentas malos: la interfaz queda dañada por el aluminio y los dedos quedan quemados por el fuego.
En una línea: la era del dopaje con aluminio cambió la fuerza bruta del aluminio por el contacto, y pagó la factura con pasivación y óptica.
Una vez que llegó LECO, el cielo cambió
LECO (Laser Enhanced Contact Optimizing) fue propuesto por primera vez en 2016 por Cell Engineering. Entró en la producción en masa de TOPCon en 2023-2024, y ahora es una configuración estándar de la industria. Su significado no es "un paso láser más". Su significado es que redistribuye el mecanismo de formación del contacto frontal. Por primera vez, la iniciativa de la formación del contacto se quita en parte de las manos de la pasta y se entrega al láser, que realiza un procesamiento local preciso en la interfaz de contacto para "activar" el contacto. El trabajo que antes hacía el aluminio, el láser también puede hacerlo, y lo hace con más precisión, sin dañar la pasivación.
Quita el aluminio, y el mayor peligro frontal, la perforación del aluminio que destruye la pasivación del emisor de boro, desaparece en su origen. Esto es lo que la industria llama el "gran salto": pasar directamente de la pasta de plata dopada con aluminio a la pasta de plata libre de aluminio, casi sin estado de transición intermedio.
Aquí está la línea clave que la gente malinterpreta más fácilmente: la pasta de plata libre de aluminio no es simplemente "eliminar el aluminio". Elimina el aluminio, y la tarea de atravesar las capas dieléctricas recae enteramente en la frita de vidrio, mientras que la formación del contacto recae en LECO. La fórmula del vidrio, la morfología del polvo de plata y la ventana de temperatura de sinterización de la pasta libre de aluminio tienen que rediseñarse por completo. Eliminar el aluminio divide un viejo problema en dos nuevos problemas, y luego los resuelve uno por uno.
Después de la ausencia de aluminio, la lucha es por la "habilidad interna"
La pasta de plata libre de aluminio no es la meta, es la línea de salida. Durante los últimos dos años, todos han estado perfeccionando en la dirección libre de aluminio, trabajando en la propia "habilidad interna" de la pasta. Este agosto, el equipo de Ye Jichun en el Instituto de Materiales de Ningbo, junto con JA Solar y Zhejiang Guangda Electronics, publicó un trabajo de metalización frontal del 26,31 % en Matter. Ese es el último escaparate de esta ola de habilidad interna.
Células solares TOPCon con una eficiencia del 26,31 % habilitadas por una metalización sinérgica con reducción de las pérdidas por sombreado óptico y resistencia de contacto, https://doi.org/10.1016/j.matt.2026.102965
Desempácalo, y hacía dos cosas que nadie en la era del aluminio se atrevería ni a pensar.
Primero, hizo que la pasta de plata fuera "conforme". Partiendo del mecanismo de ruptura y reconstrucción reversible de la red tixotrópica polimérica en la pasta, rediseñaron la configuración molecular de la red polimérica y la red de enlaces de hidrógeno intermoleculares, de modo que la pasta "se mantiene en pie" después de imprimirse. La relación de aspecto del dedo impreso alcanzó el 55 %, así que los dedos son altos y estrechos. No subestimes ese número. Lo que más teme la sinterización a alta temperatura es el desplome y la extensión de los dedos. Una relación de aspecto del 55 % significa que el sombreado cae bruscamente, y se ahorra una gran parte de la pérdida óptica. Esta es la "fuerza inteligente" a nivel de la pasta, no la fuerza bruta del aluminio, sino el diseño reológico.
Segundo, hizo que el contacto fuera "puntual". Su proceso LECO personalizado aplica una polarización inversa a la célula mientras un láser de frecuencia única escanea continuamente los dedos frontales. La inyección de portadores desencadena calor Joule local, formando un contacto de aleación Pb-Ag/Si hemisférico en el hombro de la pirámide. Fíjate en tres palabras clave: baja penetración, baja resistencia, sitios discretos. La reacción de contacto metal-semiconductor se confina a puntos diminutos, en lugar de que toda la superficie se "queme" de lado a lado como en la sinterización tradicional. El daño reticular inducido por el aluminio desaparece, y la pérdida por recombinación inducida por el metal cae mucho.
El resultado del Instituto de Ningbo: eficiencia certificada por terceros del 26,31 %, densidad de corriente de cortocircuito de 41,98 mA/cm², estableciendo un récord certificado de Jsc para células TOPCon de gran área. Esta ganancia de Jsc esencialmente no proviene de una sinterización más fuerte que "queme" el contacto, sino de "ahorrar" la pérdida en ambos extremos a la vez, el sombreado de los dedos y la recombinación de la interfaz.
El lado frontal no es solo el campo de batalla de la pasta
Retoma ese (2026). DOI: trabajo del 26,66 %. Mucha gente solo mira el poli-Si de doble capa en su parte trasera, pero su lado frontal también está bajo el cuchillo, y la lógica es la misma que la del Matter trabajo.
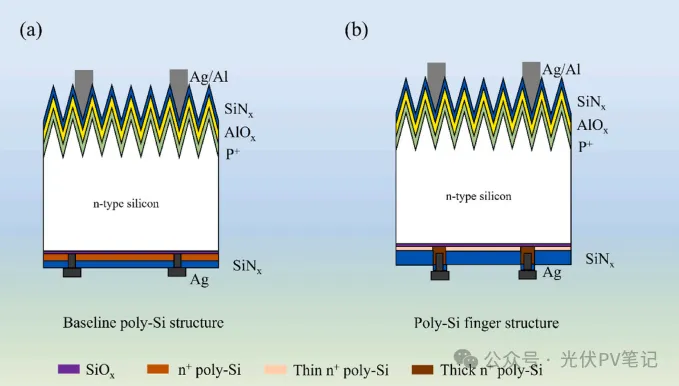
En el frontal, la resistencia de hoja del emisor de boro se eleva desde los habituales 215 Ω/sq hasta 430 Ω/sq. Una mayor resistencia de hoja significa mejor pasivación (el tiempo de vida de los portadores minoritarios sube de 0,70 ms a 1,12 ms, la densidad de corriente de saturación en oscuridad baja de 9 a 5 fA/cm²), pero el contacto se vuelve más difícil de hacer. La solución camina sobre dos patas. Los dedos se estrechan de 20 μm a 10 μm, y el paso se ajusta de 1120 μm a 825 μm, usando dedos más densos y finos para compensar la pérdida de transporte lateral de la alta resistencia de hoja, y reduciendo el uso de plata por unidad de área en aproximadamente un tercio en el proceso. La otra pata se apoya en el proceso de activación del contacto para respaldarla, resolviendo el problema del contacto de alta resistencia de hoja en el paso de metalización.
Lo más interesante es poner los dos trabajos uno al lado del otro. Mismo equipo. (2026). DOI: "bloquea la plata" en la parte trasera, Matter "elimina el aluminio" en la frontal. Uno frontal, uno trasero, ambos son "resta en la metalización". El manual de la era del aluminio de "cambiar fuerza bruta por contacto, pagar con pasivación" se está retirando sistemáticamente, reemplazado por: pasta inteligente, láser puntual, dedos finos, pasivación gruesa.
La próxima batalla: usar aún menos plata
La ausencia de aluminio resolvió el problema del "daño a la pasivación", pero el siguiente paso en la reducción de costos y el aumento de eficiencia es "reducir el contenido de plata".
Si la pasta de plata sin aluminio resuelve "cómo hacer contacto sin dañar la pasivación", entonces el cobre recubierto de plata, la pasta de baja plata e incluso la metalización de cobre puro están resolviendo el siguiente problema: cómo usar menos plata.
DK Electronic ha desarrollado una solución de metalización de baja plata a base de cobre, y trabajó con clientes líderes para ser los primeros en alcanzar la producción en masa en células TOPCon. JinkoSolar está abordando la pasta de cobre puro y la pasta de níquel y otras pastas conductoras de metales base. La solución de metalización ACM de LONGi ya está sobre la mesa.
En 2026, prescindir de la plata ha pasado de ser una "dirección de investigación" a una "carrera de industrialización".
La pasta de plata sin aluminio resolvió "cómo no dañar la pasivación", la pasta de alto cobre / cobre puro tiene que resolver "cómo usar menos plata". La próxima batalla ya ha comenzado.
Tres líneas para llevar de vuelta a la línea
Primero, la ausencia de aluminio no se trata de ahorrar esfuerzo, se trata de cambiar el juego. De "el aluminio se abre paso por ti" a "sinergia de fórmula más láser". Entiende esto, y sabrás por qué la ventana de proceso sigue siendo tan estrecha, porque ahora la perforación y el contacto son dos mecanismos independientes en juego, que necesitan una coordinación más estrecha.
Segundo, antes de ajustar la ventana de sinterización frontal, primero averigua cuántas películas tienes delante y qué es cada una. Los tiempos de "atravesado" de las diferentes pilas se suman. No te limites a mirar el pico de la curva del horno, observa la banda de temperatura y el tiempo de reacción emparejados con cada película.
Tercero, los tres libros de contabilidad de la eficiencia frontal ahora se cuentan por separado. Los dedos se encargan del sombreado (la relación de aspecto es clave), la pasta más LECO se encargan del contacto, la resistencia de hoja más las películas de pasivación se encargan de la recombinación. El libro que no cuadre es donde se atasca la eficiencia. En el futuro, se añadirá un cuarto elemento a este libro: el contenido de plata.
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
Lo que nos llama la atención al observar este cambio es que el juego frontal ya no se trata de un material héroe que cargue con todo el contacto. LECO, dedos más finos, mayor resistencia de hoja y pasivación más gruesa ahora se reparten el trabajo, y eso cambia cómo una línea de módulos tiene que pensar en las entradas de células aguas arriba y el encordado aguas abajo. De nuestro lado, construyendo líneas de producción de módulos llave en mano, la relación de aspecto y el ancho de dedo como los números de 10 μm y 55 % aquí tocan directamente cómo se configuran el tabber-stringer y la interconexión, así que las tendencias de metalización de células no son solo preocupación de un fabricante de células. Nos encantaría saber de los ingenieros de línea qué es lo que realmente se rompe primero cuando empujas estas ventanas. Si quieres más contenido práctico de fábricas solares, nuestro canal de YouTube www.youtube.com/ooitech merece un seguimiento.