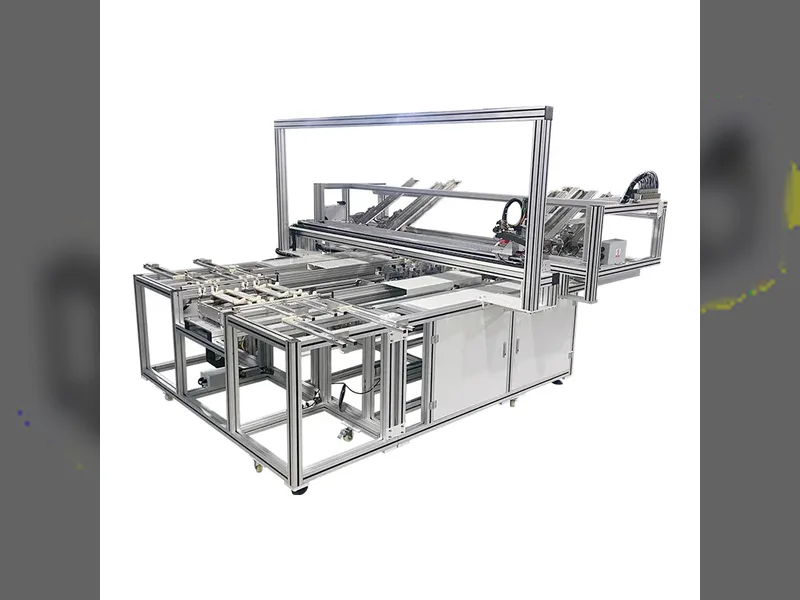
De célula a módulo: El proceso de fabricación
Índice
Respuesta rápida: Pasar de célula a módulo es donde la tecnología de contacto posterior transforma el proceso de fabricación, y no solo el producto. La industria está en medio de una transición en la que ocurren dos cosas a la vez: las bandas de eficiencia de las células suben, con cifras en torno al 25,5 %, 26,0 %, 26,5 %, 27,0 % y 27,1 % que representan generaciones sucesivas, y la arquitectura de contacto posterior se convierte en una variable de fabricación en lugar de un diseño fijo. Para una línea de módulos, eso significa que las estaciones de encintado y de conexión de busbars asumen más riesgo, porque el patrón posterior es más denso y las uniones son más difíciles de inspeccionar. Los pasos de laminación y enmarcado cambian menos, pero la ventana de proceso para el encapsulante y los requisitos de manipulación de una célula más delgada se estrechan. Por lo tanto, la planificación de la línea tiene que partir de la ruta de célula que se pretende ejecutar.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Introducción: Por qué la tecnología de contacto posterior está transformando la industria solar
La industria fotovoltaica está en medio de un verdadero cambio tecnológico. PERC dominó durante años, TOPCon creció rápido y ahora una tercera arquitectura está atrayendo una atención seria tanto de fabricantes como de desarrolladores de proyectos: la tecnología de células de contacto posterior (BC).
Las células convencionales de contacto frontal desperdician una parte de la luz solar porque las líneas de metal de la rejilla están justo en la cara soleada. Las células BC trasladan todos los contactos eléctricos a la parte posterior. La parte frontal queda completamente limpia. Eso significa mayor corriente de cortocircuito, un aspecto más estilizado y una eficiencia del módulo que ahora compite de tú a tú con la corriente principal.
Aquí está la parte que hace interesante la BC para cualquiera que opere una línea: pasar de una célula BC terminada a un módulo BC completamente ensamblado no es el mismo trabajo que la industria ha hecho durante décadas. Sin busbars frontales, sin dedos frontales. Ese único hecho cambia cómo se unen las células, cómo se construyen las cadenas, cómo se diseñan las cintas y cómo se establece la receta de laminación.
Este blog recorre todo el proceso desde la célula BC hasta el módulo BC, paso a paso, con los equipos implicados y las trampas de proceso que hay que vigilar.
1. Entender la célula BC: una introducción rápida
1.1 ¿Qué es una célula de contacto posterior?
Una célula de contacto posterior (BC), a veces llamada contacto posterior interdigitado (IBC) o simplemente todo-contacto-posterior, coloca tanto los contactos del emisor como los de la base en la cara posterior de la oblea en un patrón interdigitado. La parte frontal es silicio desnudo, lo que elimina tres cosas a la vez:
Pérdidas por sombreado, típicamente del 3-5 % del área de la célula en células convencionales
Pérdidas resistivas ligadas a los compromisos de diseño de la rejilla frontal
Líneas de rejilla visibles, que importan mucho para el aspecto
Variantes líderes de BC en 2024-2025:
| Tecnología | Desarrollador(es) principal(es) | Eficiencia de célula (laboratorio) | Eficiencia de célula (producción en masa) |
|---|---|---|---|
| HPBC (BC de alto rendimiento) | LONGi | ~26.5% | 25.0-25.5% |
| ABC (todo contacto posterior) | Aiko Solar | ~27.0% | 25.5-26.0% |
| TBC (BC basada en TOPCon) | Múltiples fabricantes chinos | ~27.1% | 25.0-25.8% |
| HBC (BC basada en HJT) | CSEM, Maxeon, Risen | ~27.1% | 24.5-25.5% |
| IBC clásico | Maxeon (antes SunPower) | ~26.0% | 24.5-25.0% |
La dirección es obvia: la BC está pasando de ser un producto premium de nicho a un contendiente de la corriente principal, impulsada con fuerza por los fabricantes chinos que escalan durante 2024-2025.
1.2 La diferencia crítica: la geometría de los contactos
En una célula PERC o TOPCon, los busbars frontales (9-16 en las células modernas) y los dedos se mantienen lo más finos posible mientras siguen recogiendo corriente. Usted cinta de soldadura directamente sobre esos busbars. Sencillo.
En una célula BC, la cara posterior lleva tiras alternas de contactos de tipo n y de tipo p en un patrón paralelo e interdigitado. La anchura, el paso y la separación de esas tiras son diferentes para cada fabricante, y son propietarios. También deciden exactamente cómo se puede interconectar la célula dentro de un módulo.
2. El proceso de fabricación de módulos BC: paso a paso
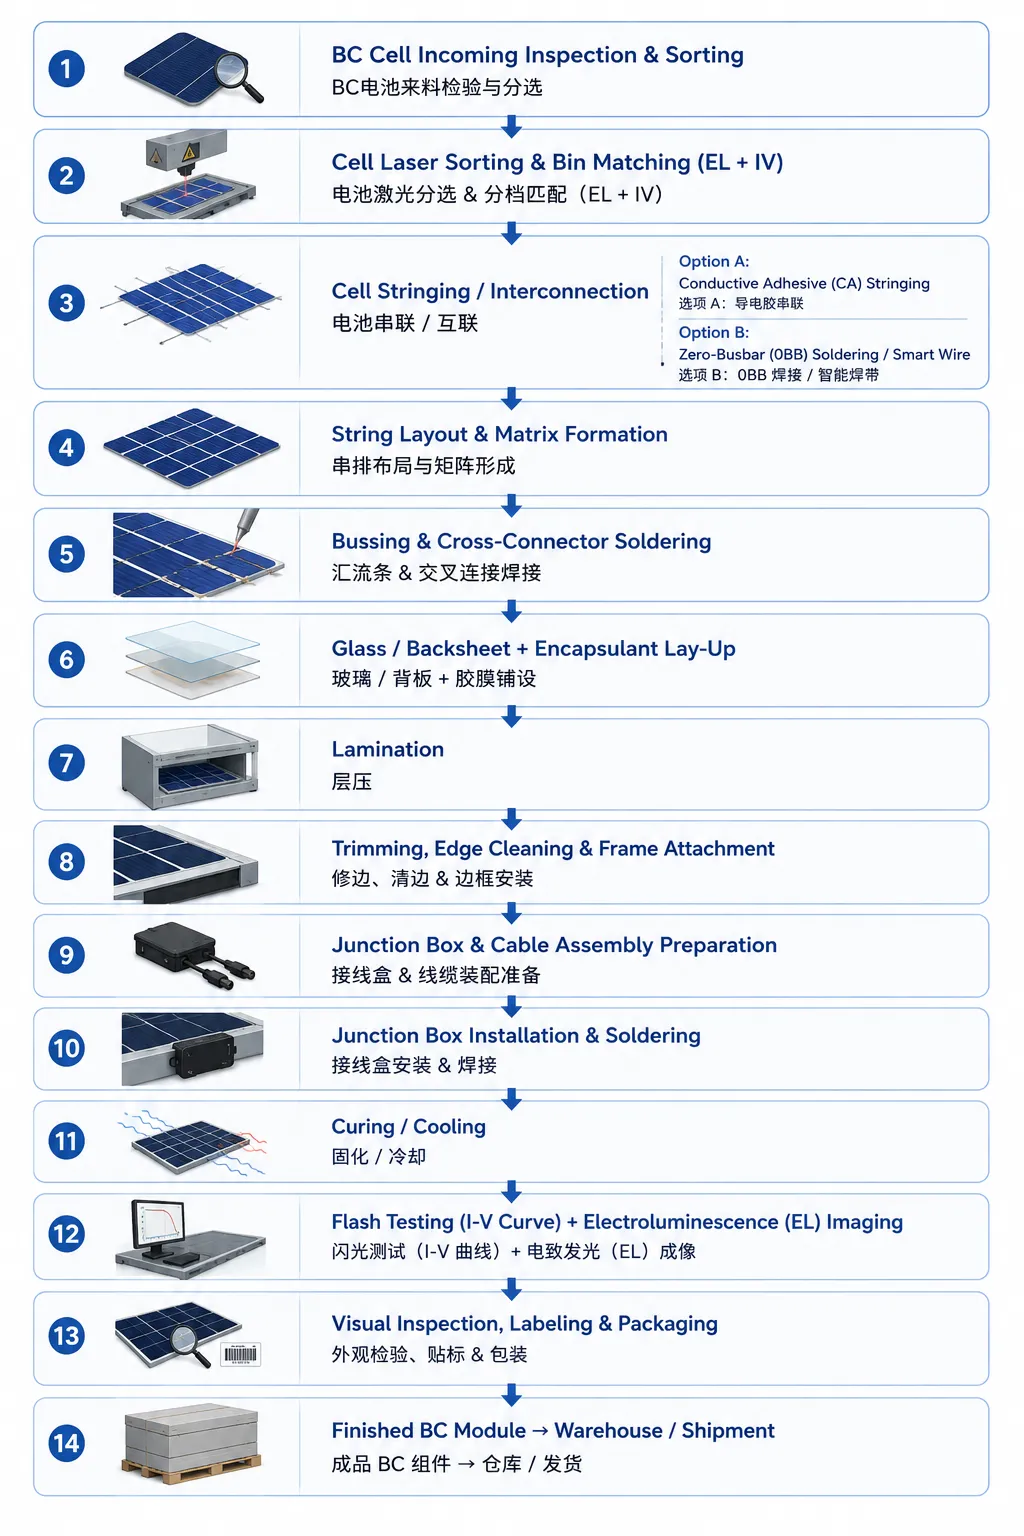
Una línea de módulos BC comparte mucho equipo con una línea convencional, como laminadoras, encintadoras y estaciones de enmarcado. Pero los pasos de interconexión y formación de cadenas son genuinamente diferentes. Este es el flujo completo:
Ahora veamos cada paso por turno.
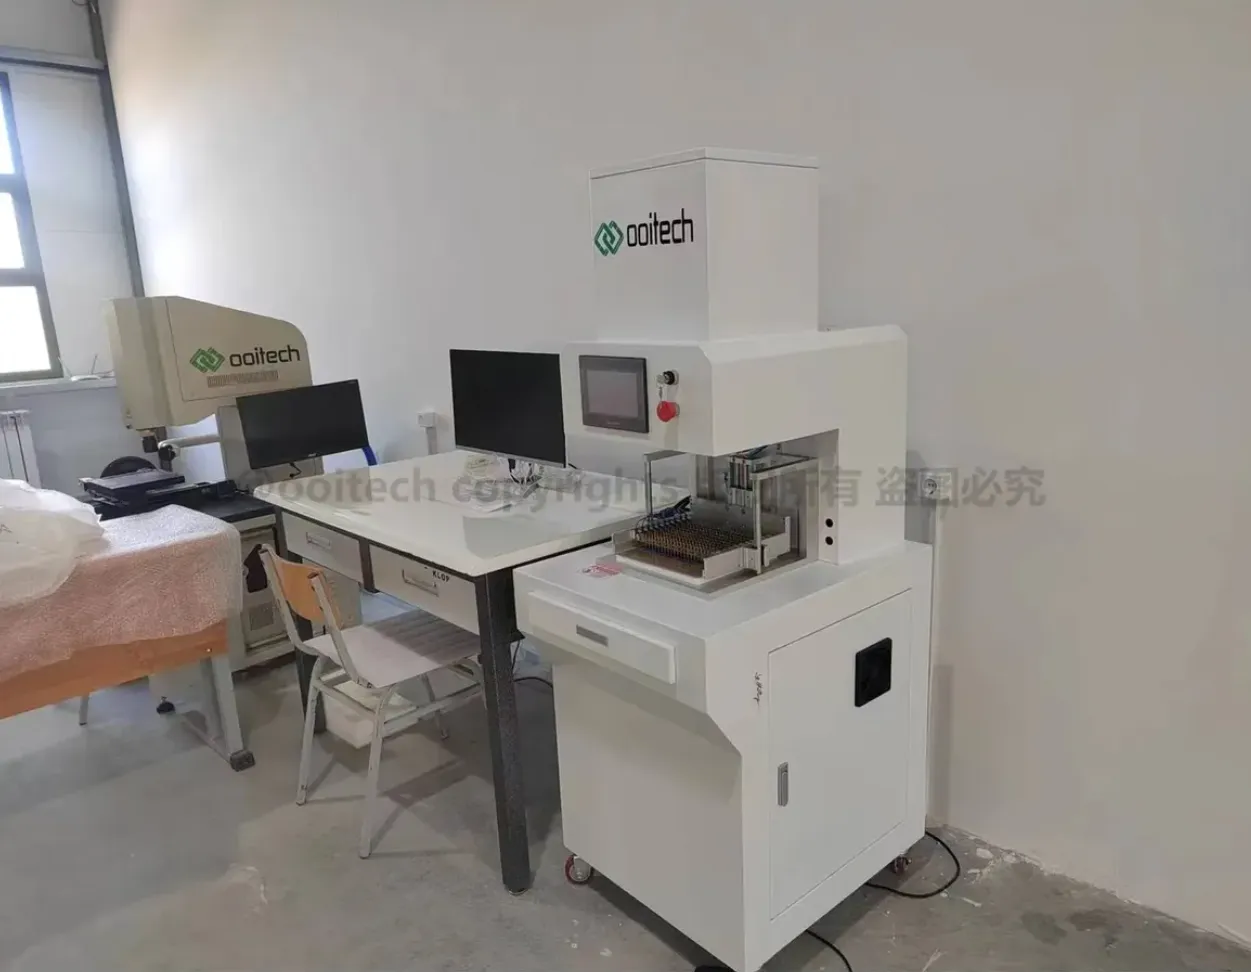
Paso 1: Inspección y clasificación de células entrantes
Las células BC llegan de la fábrica de células como cuadrantes, de tamaño completo o cortadas por la mitad, según el diseño del módulo. El primer paso coincide con cualquier línea de módulos:
Inspección visual en busca de microfisuras, desportilladuras, contaminación o variación de color
Pruebas I-V de Voc, Isc, Pmax y factor de forma
Electroluminiscencia (EL) para detectar microfisuras, dedos rotos, derivaciones o zonas muertas
Clasificación y agrupación de células por clase de potencia, normalmente en intervalos de 1-2,5 W, y para las células BC también por uniformidad de color, ya que la parte frontal desnuda hace que cualquier deriva de color sea muy visible
Desafío específico de la BC: sin metal frontal, la consistencia del color lo es todo, especialmente para residencial y BIPV, donde el aspecto impulsa la venta. Muchos fabricantes de BC usan intervalos de color más estrictos, a veces clasificados a medida con colorímetros que leen valores Lab*, en comparación con los módulos convencionales.
Paso 2: Encintado / interconexión de células: el corazón de la fabricación de módulos BC
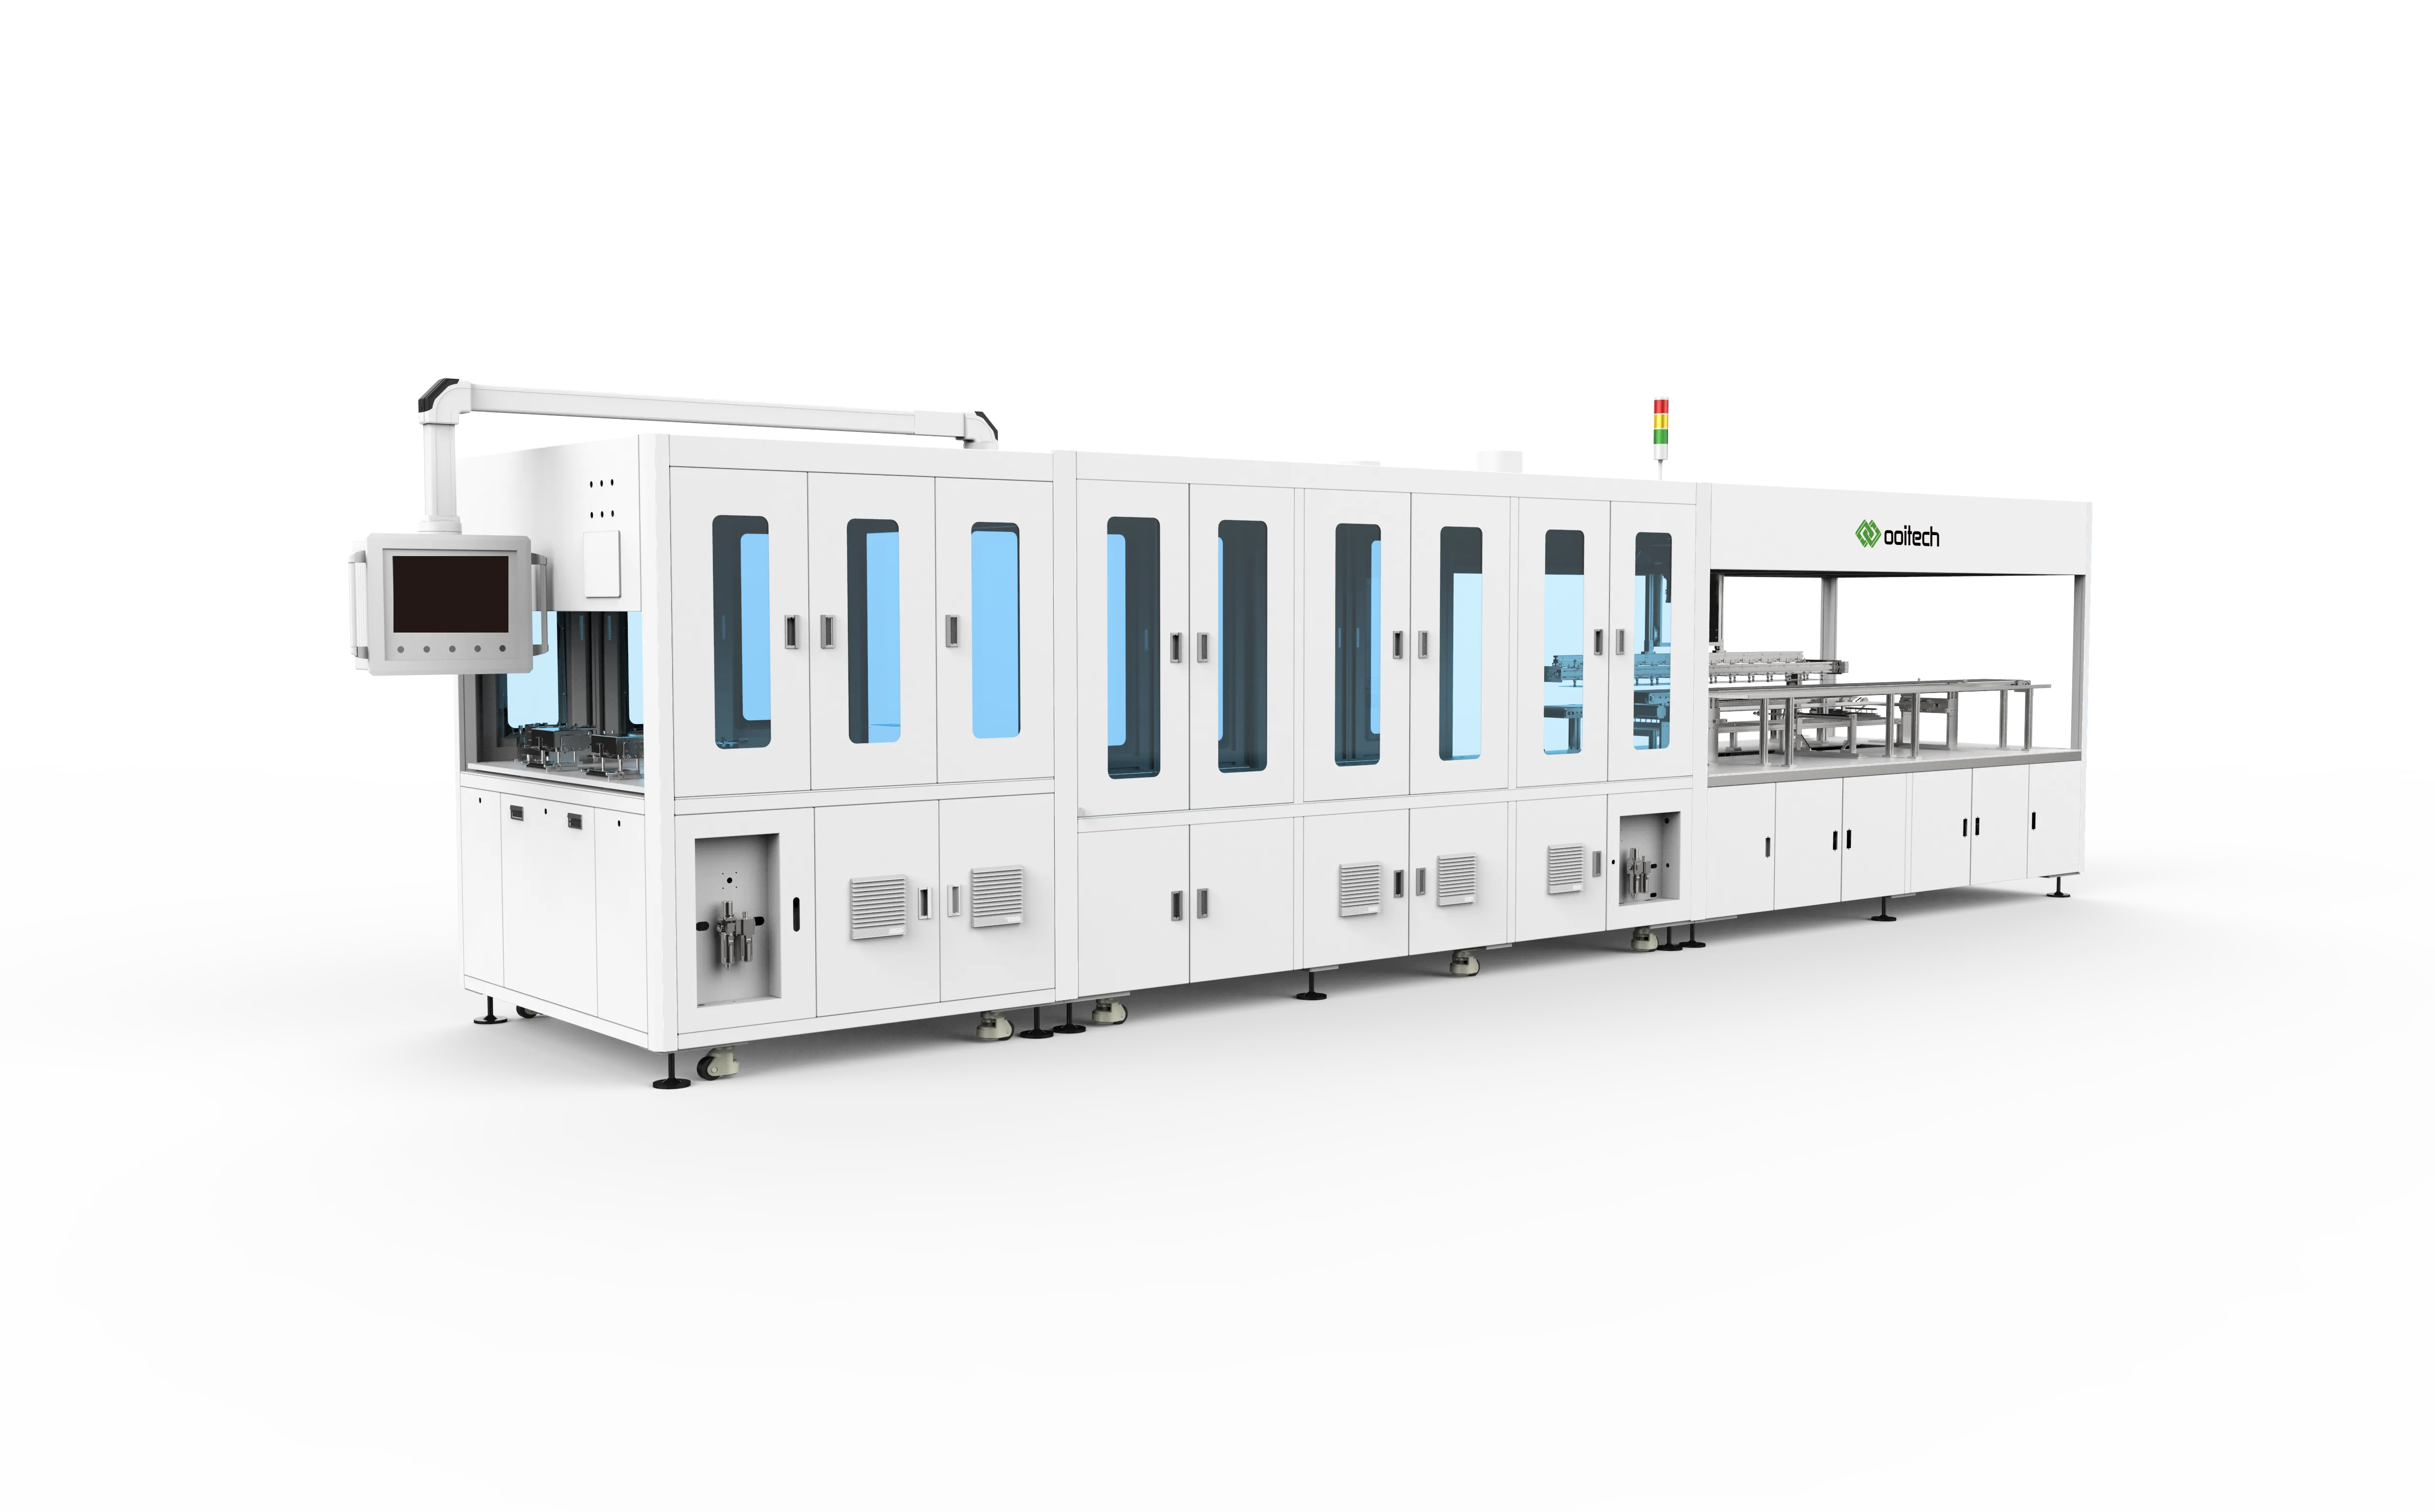
Aquí es donde los módulos BC se separan más de los convencionales, y donde aterriza la mayor parte de la innovación reciente en equipos.
2.1 El desafío de la interconexión
En una célula normal se suelda una cinta plana a través de los busbars frontales y se dobla hacia la parte posterior de la siguiente célula. Geometría fácil.
En una célula BC, tanto los contactos positivos como los negativos están en la parte posterior en un patrón interdigitado. Así que:
Una simple cinta de plegado de frontal a posterior no funcionará
La interconexión debe unir las tiras de contacto traseras de las células vecinas
El paso, el ancho y la alineación de las tiras son específicos de cada fabricante
La desalineación durante la unión provoca pérdidas por resistencia en serie o derivación
Hoy en día dominan la producción en masa dos enfoques de interconexión.
Opción A: Encadenado con adhesivo conductor (CA)
Respaldado por fabricantes como Aiko Solar para sus módulos ABC, utiliza adhesivo eléctricamente conductor (ECA), una resina epoxi cargada de plata, en lugar de soldadura.
Proceso:
Un dispensador de precisión deposita una cantidad controlada de adhesivo conductor sobre las tiras de contacto traseras
El interconector, una cinta plana de cobre estañado o un circuito impreso flexible (FPC), se coloca sobre el adhesivo
El conjunto cura en un horno de baja temperatura, aproximadamente 150-180C durante 1-3 minutos, o durante la laminación
Ventajas:
Procesamiento a baja temperatura, por lo que hay menos estrés térmico en las células, lo cual importa a medida que las obleas se acercan a 130 micras y menos
Sin contacto con soldador, por lo que hay menos microgrietas
Capacidad de paso fino hasta el rango submilimétrico, a juego con el fino patrón interdigitado
El adhesivo curado permanece algo flexible y absorbe mejor el estrés del ciclado térmico que la soldadura rígida
Desventajas:
La ECA cargada de plata es costosa
El curado añade tiempo de ciclo, aunque el curado en línea durante la laminación ayuda
La fiabilidad a largo plazo de las uniones con ECA aún se está demostrando a escala, aunque los primeros datos de ensayos acelerados son prometedores
Opción B: Soldadura sin barra colectora (0BB) / Tecnología Smart Wire
La ruta más convencional, utilizada por fabricantes como LONGi para módulos basados en HPBC, a menudo con soldadura de baja temperatura o métodos SmartWire.
Proceso:
Hilos redondos ultrafinos, de aproximadamente 0,2-0,35 mm, o hilo plano (SmartWire) se precolocan en un marco portador
La célula BC se coloca con la cara hacia arriba, con la parte trasera expuesta, sobre el conjunto de hilos
Un termodo (barra caliente) o calentamiento por infrarrojos refunde brevemente la soldadura del hilo para unirlo a las tiras traseras
El hilo continúa hacia la siguiente célula
La idea clave es 0BB, cero barra colectora. En lugar de soldar una cinta gruesa a través de barras colectoras discretas, decenas de hilos ultrafinos tocan directamente los finos dedos de contacto traseros, por lo que no se necesita una barra colectora gruesa.
Ventajas:
Se basa en equipos de soldadura existentes, por lo que el capex es menor
Las uniones soldadas están bien comprendidas, por lo que la fiabilidad es alta
Los hilos 0BB se adaptan al patrón interdigitado
Desventajas:
Requiere un control térmico preciso; demasiado calor daña las obleas finas
La alineación hilo-contacto es ajustada y crítica
Resistencia en serie ligeramente mayor que la CA en algunas configuraciones
Equipos de encadenado: la última generación
A partir de 2026-2027, los principales proveedores de encadenado para BC incluyen:
| Proveedor de equipos | Tecnología | Característica clave |
|---|---|---|
| SC Solar (o Jinchen) | Encadenado con CA + 0BB | Dispensación de CA de alta velocidad,<0,5 s/célula |
| Autowell | Soldadura 0BB | SmartWire multi-hilo compatible con BC |
| Leadmicro / Lead Intelligence | Híbrido 0BB + CA | Plataforma flexible para ambas tecnologías |
| Teamtechnik (Alemania) | Encadenadora multi-hilo | Probada en la producción de Maxeon IBC |
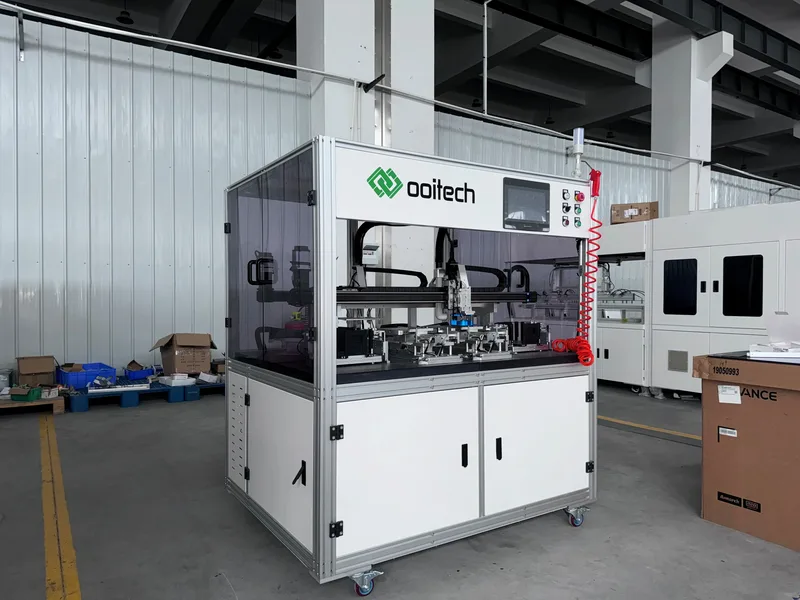
| ooitech | Línea BC 0BB | Líneas de módulos BC de China |
El encadenado de células BC es aproximadamente un 10-15 % más lento que el de células convencionales debido a la alineación más ajustada, pero los proveedores están cerrando esa brecha rápidamente.
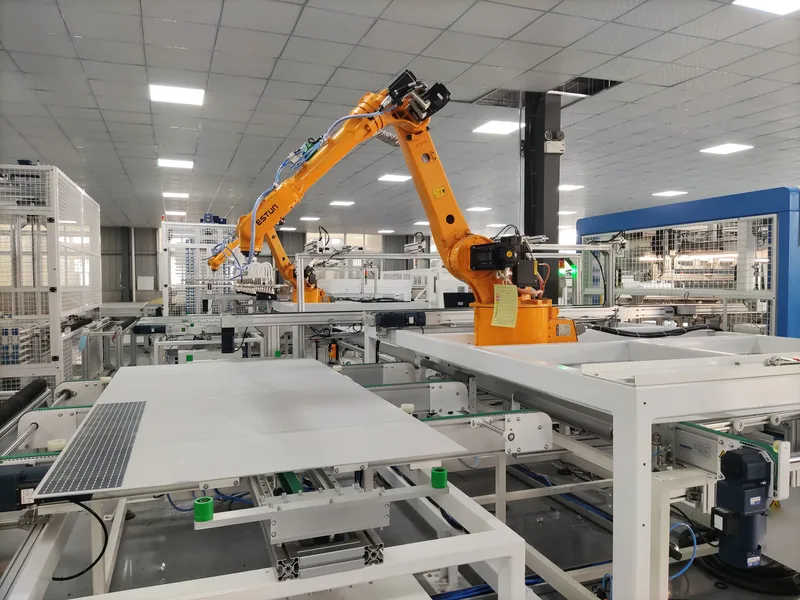
Paso 3: Diseño de cadenas y formación de la matriz
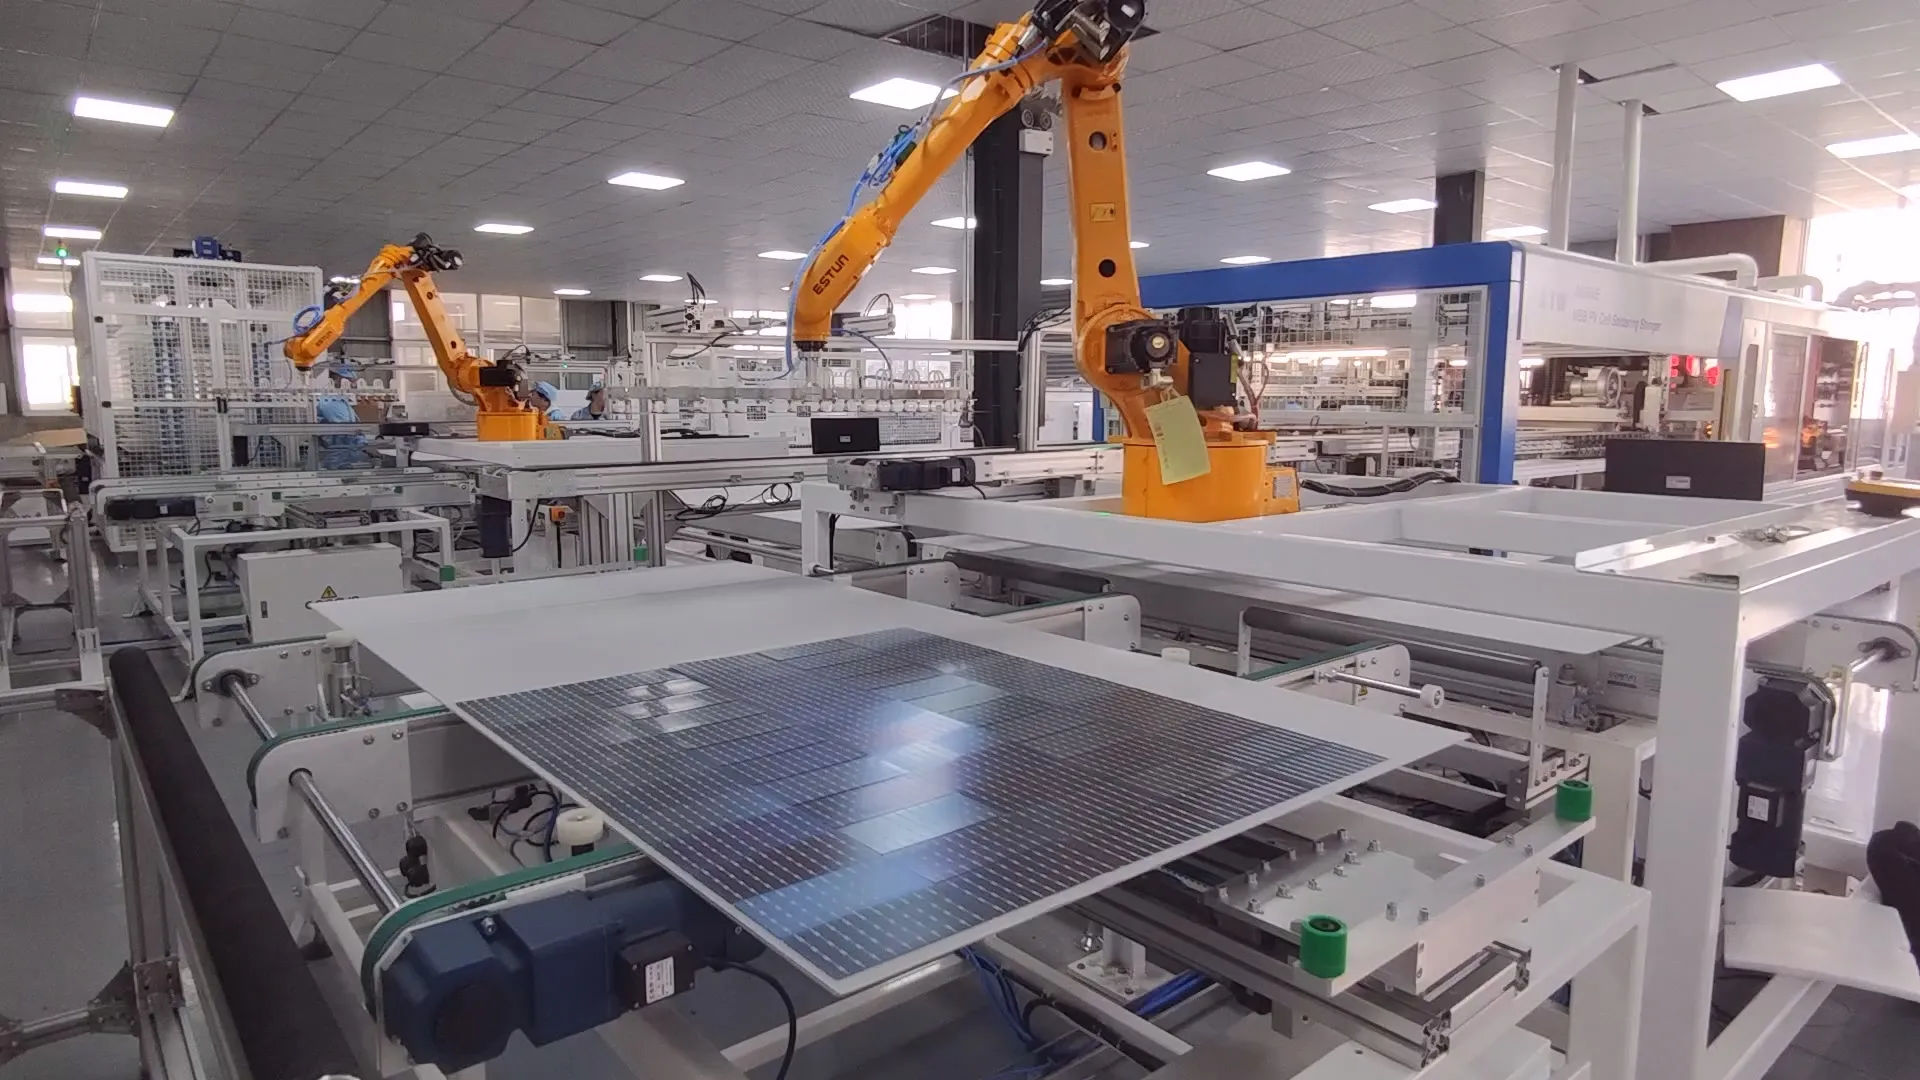 Layup | Sistema automatizado de montaje de módulos solares - Ooitech" title="De célula a módulo: el proceso de fabricación de módulos solares de contacto posterior (BC)"/>
Una vez formadas las cadenas BC, normalmente de 2xN células para diseños de media célula, pasan a la matriz del módulo:
Monovídrio (vidrio/backsheet) o doble vidrio (vidrio/vidrio), este último cada vez más común para BC, orientado a alta fiabilidad y BIPV
Las cadenas se colocan sobre el encapsulante trasero en la orientación en serie correcta
El espaciado de las cadenas sigue el tamaño del módulo; por ejemplo, un módulo de 72 células basado en M10 queda en torno a 2278 x 1134 mm
Consideración específica de BC: Las células BC impulsan un poco más de corriente, gracias a la ausencia de sombreado frontal, y no ofrecen barras colectoras frontales como referencia visual. Por eso, el diseño suele añadir una comprobación óptica para confirmar la polaridad de la célula antes de la laminación. Una célula BC volteada es más fácil de pasar por alto que una célula de contacto frontal con barras colectoras evidentes.
Paso 4: Conexión de barras colectoras y soldadura de conectores transversales
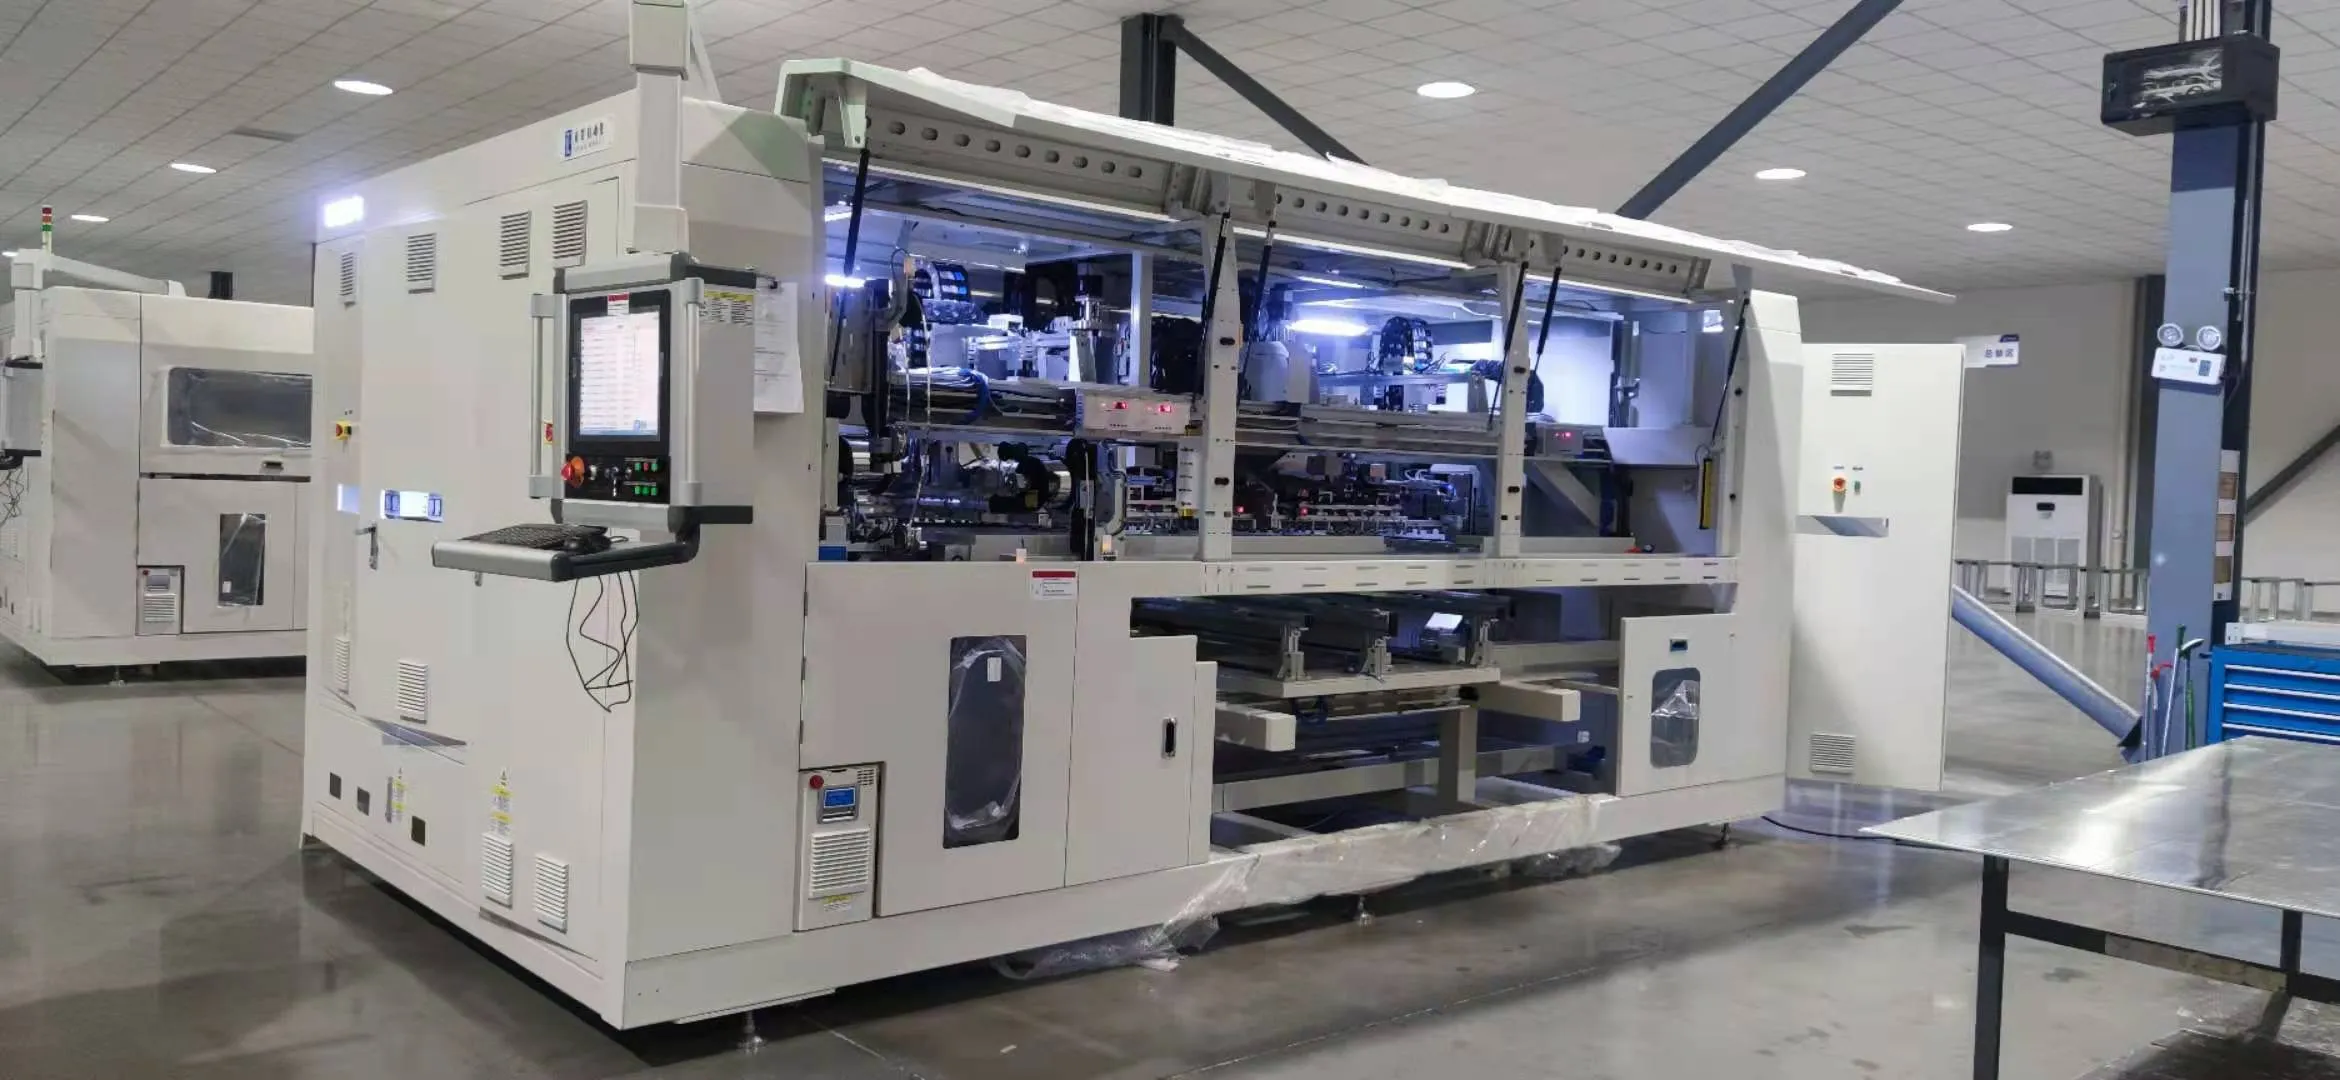
Tras el diseño, las cintas colectoras principales conectan las cadenas en serie para acumular voltaje.
Para módulos BC:
La fijación de la cinta colectora sigue el mismo principio que en los módulos convencionales; la cinta se suelda a las almohadillas de la barra colectora en el borde de la célula
Las células BC suelen llevar almohadillas de barra colectora hechas a propósito en los bordes, más anchas que los finos dedos interdigitados, por lo que la soldadura de barras sigue siendo manejable con equipos convencionales
Algunos diseños BC utilizan conectores de cadena integrados fijados durante el encadenado, lo que puede eliminar el paso separado de conexión de barras
Última novedad, híbrido de tejas + BC: algunos fabricantes están probando BC en tejas, cortando las células BC en tiras y superponiéndolas, de modo que no se necesita una cinta colectora separada. El adhesivo conductor en cada superposición realiza la conexión en serie. Aún es un nicho en 2025, pero prometedor para diseños de alta densidad.
Paso 5: Montaje (encapsulante + vidrio + backsheet/conjunto de vidrio)
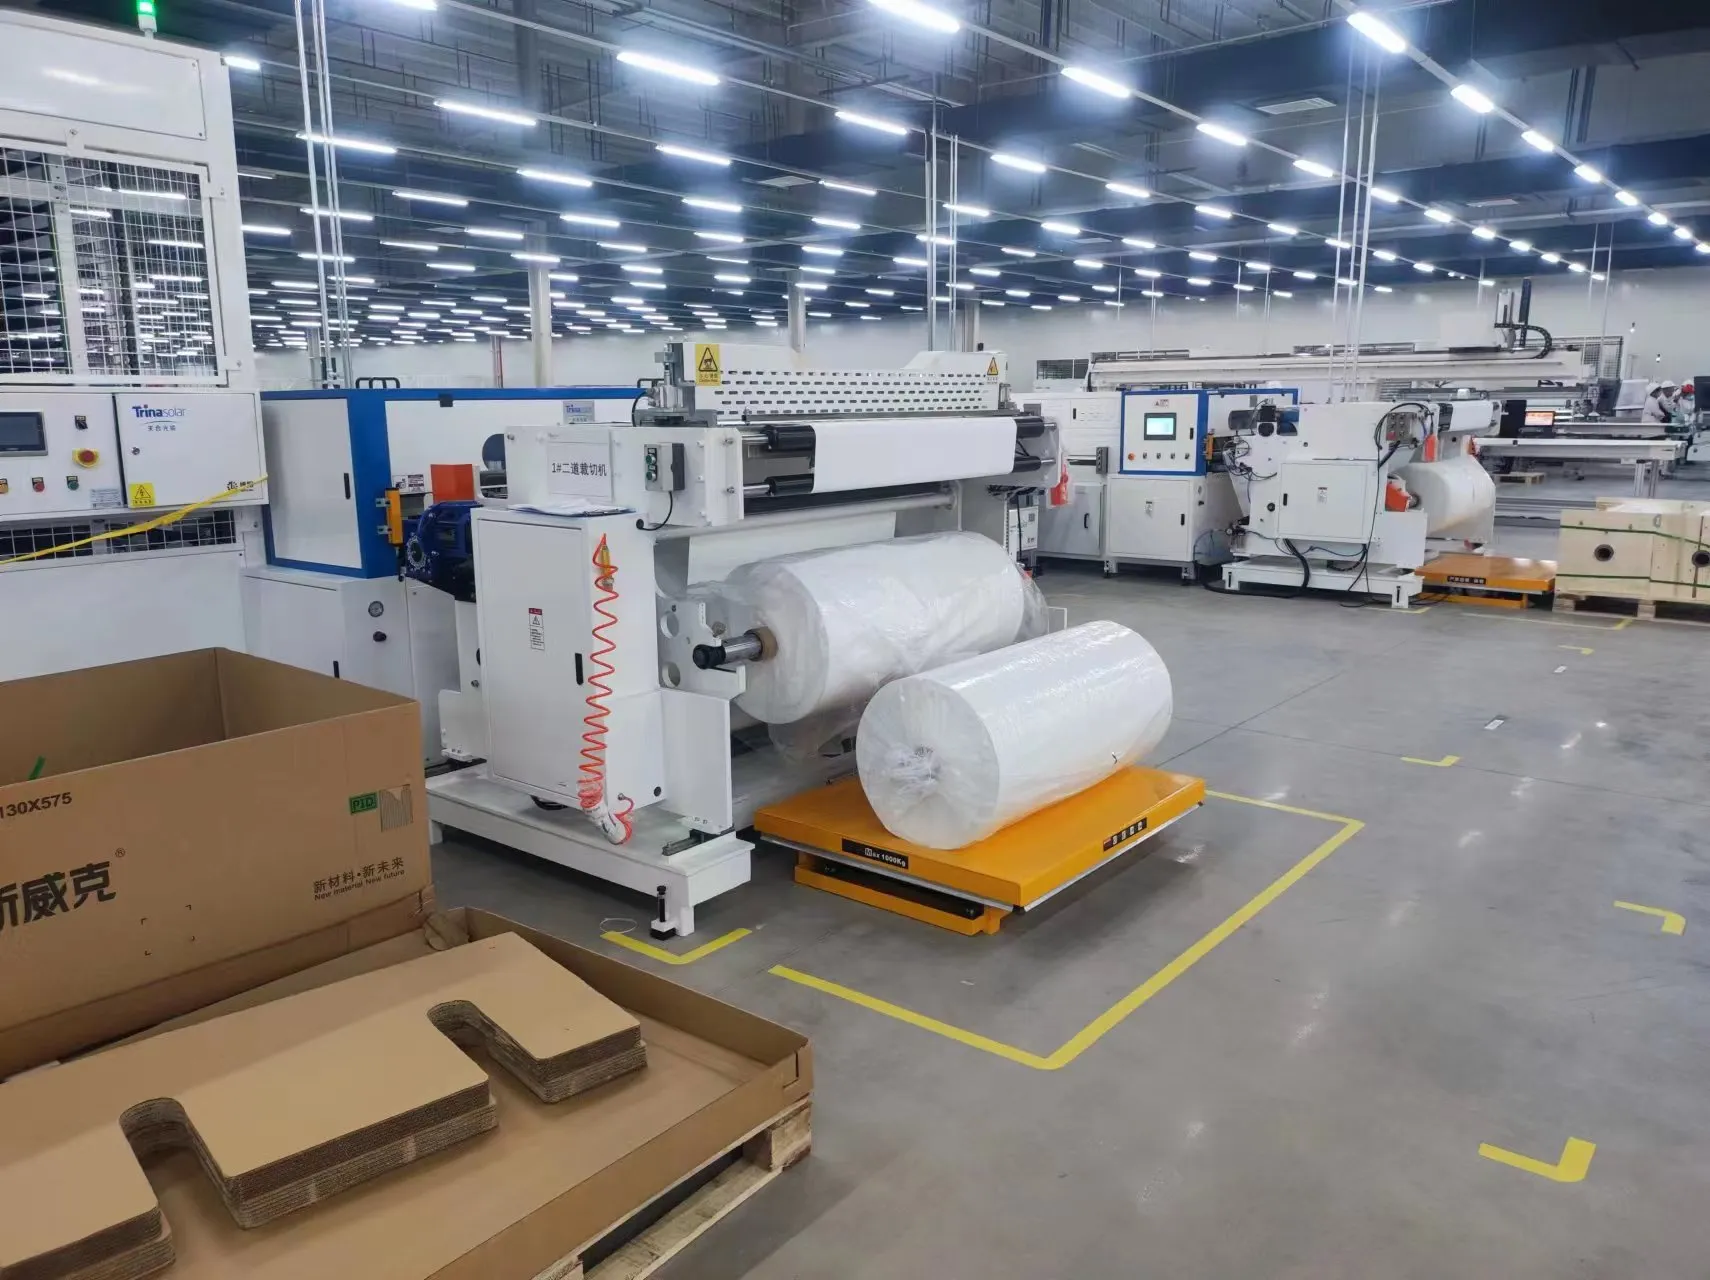
El montaje se parece mucho al de un módulo convencional.
Para un módulo BC de vidrio/backsheet:
La lámina de encapsulante trasero, EVA o POE, de 0,45-0,5 mm, se coloca sobre la mesa de montaje
Las cadenas/matriz BC se posicionan sobre él
La lámina encapsulante frontal va sobre las células
El vidrio frontal, templado y con recubrimiento AR para máxima transmisión, va encima
Para un módulo BC vidrio/vidrio, cada vez más popular:
Vidrio frontal, encapsulante frontal, matriz de células, encapsulante trasero, vidrio trasero (transparente para ganancia bifacial u opaco)
Notas sobre el encapsulante específico para BC:
El POE (elastómero de poliolefina) se prefiere claramente sobre el EVA para BC debido a su menor transmisión de vapor de agua, lo que protege los contactos traseros de la corrosión por humedad; mejor resistencia al PID, lo que importa cuando toda la arquitectura eléctrica reside en la parte trasera; y mayor adherencia a la superficie trasera metalizada y lisa
La uniformidad del espesor del encapsulante importa más aquí, porque un flujo desigual crea diferencias ópticas en la parte frontal, el lado visible de un módulo BC. Un encapsulante inconsistente puede dejar burbujas visibles o defectos de marca de agua que destacan en una parte frontal sin busbar
Paso 6: Laminación
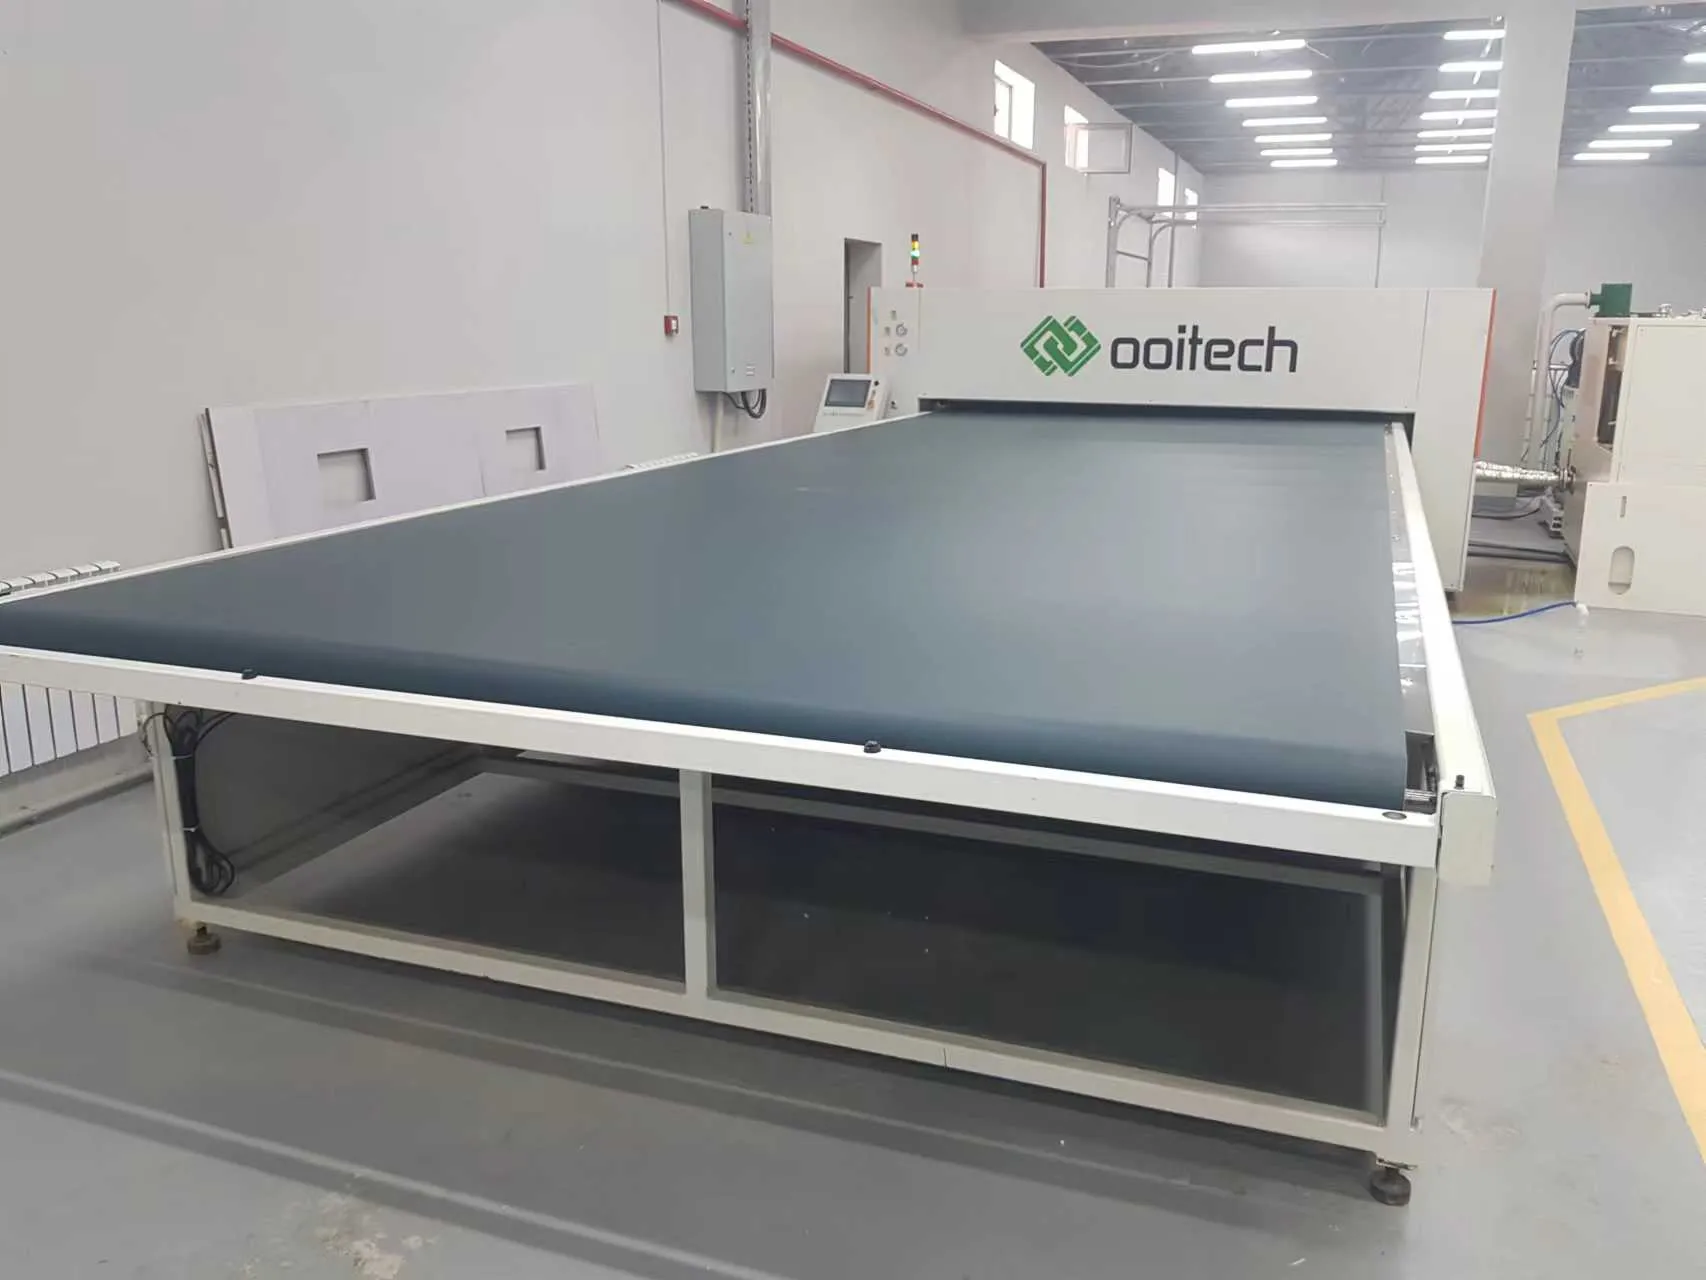
La pila entra en la laminadora, posiblemente la máquina más crítica de cualquier línea de módulos.
Un perfil de laminación típico para módulos BC:
| Fase | Temperatura | Vacío | Presión | Duración |
|---|---|---|---|---|
| Precalentamiento | 135-145C | Vacío total (<1 mbar) | - | 3-5 min |
| Gelificación | 145-150C | Vacío total | - | 5-8 min |
| Curado / Prensado | 145-155C | Liberación de vacío | 0,8 atm (diafragma de silicona) | 12-18 min |
| Enfriamiento | <80C | - | Mantener presión | 5-10 min |
Tiempo de ciclo total: 25-40 minutos según el encapsulante y la laminadora.
Desafíos de laminación específicos para BC:
Atrapamiento de aire en los contactos traseros. El patrón de dedos interdigitados crea una microtopografía que atrapa aire durante la laminación. Los principales fabricantes utilizan films encapsulantes texturizados o con microcanales, a veces llamados encapsulantes de ventilación, para que el aire escape más fácilmente durante las fases de vacío.
Curado del adhesivo conductor. Si el stringing utilizó CA, la laminación cumple una doble función: encapsular el módulo y curar el adhesivo al mismo tiempo. El perfil debe llevar el adhesivo a su curado completo, aproximadamente 150C durante más de 10 minutos, sin cocer el encapsulante.
Gestión del arqueo de las células. Las células BC, especialmente las delgadas de 140 micras o menos, pueden arquearse ligeramente por el estrés asimétrico de la metalización trasera. La laminación debe absorber ese arqueo sin desplazar el espaciado entre células, por lo que la viscosidad del encapsulante durante la gelificación se ajusta cuidadosamente.
Equipos de laminación para módulos BC. Las mismas marcas principales sirven tanto a líneas convencionales como a líneas BC, pero las laminadoras adaptadas a BC aportan un vacío mejorado (de dos etapas a <0,5 mbar), una uniformidad de temperatura más estricta (aproximadamente ±1,5C en toda la mesa) y perfiles de presión de diafragma programables, desde prensado suave hasta prensado total.
Paso 7: Recorte, limpieza de bordes y enmarcado
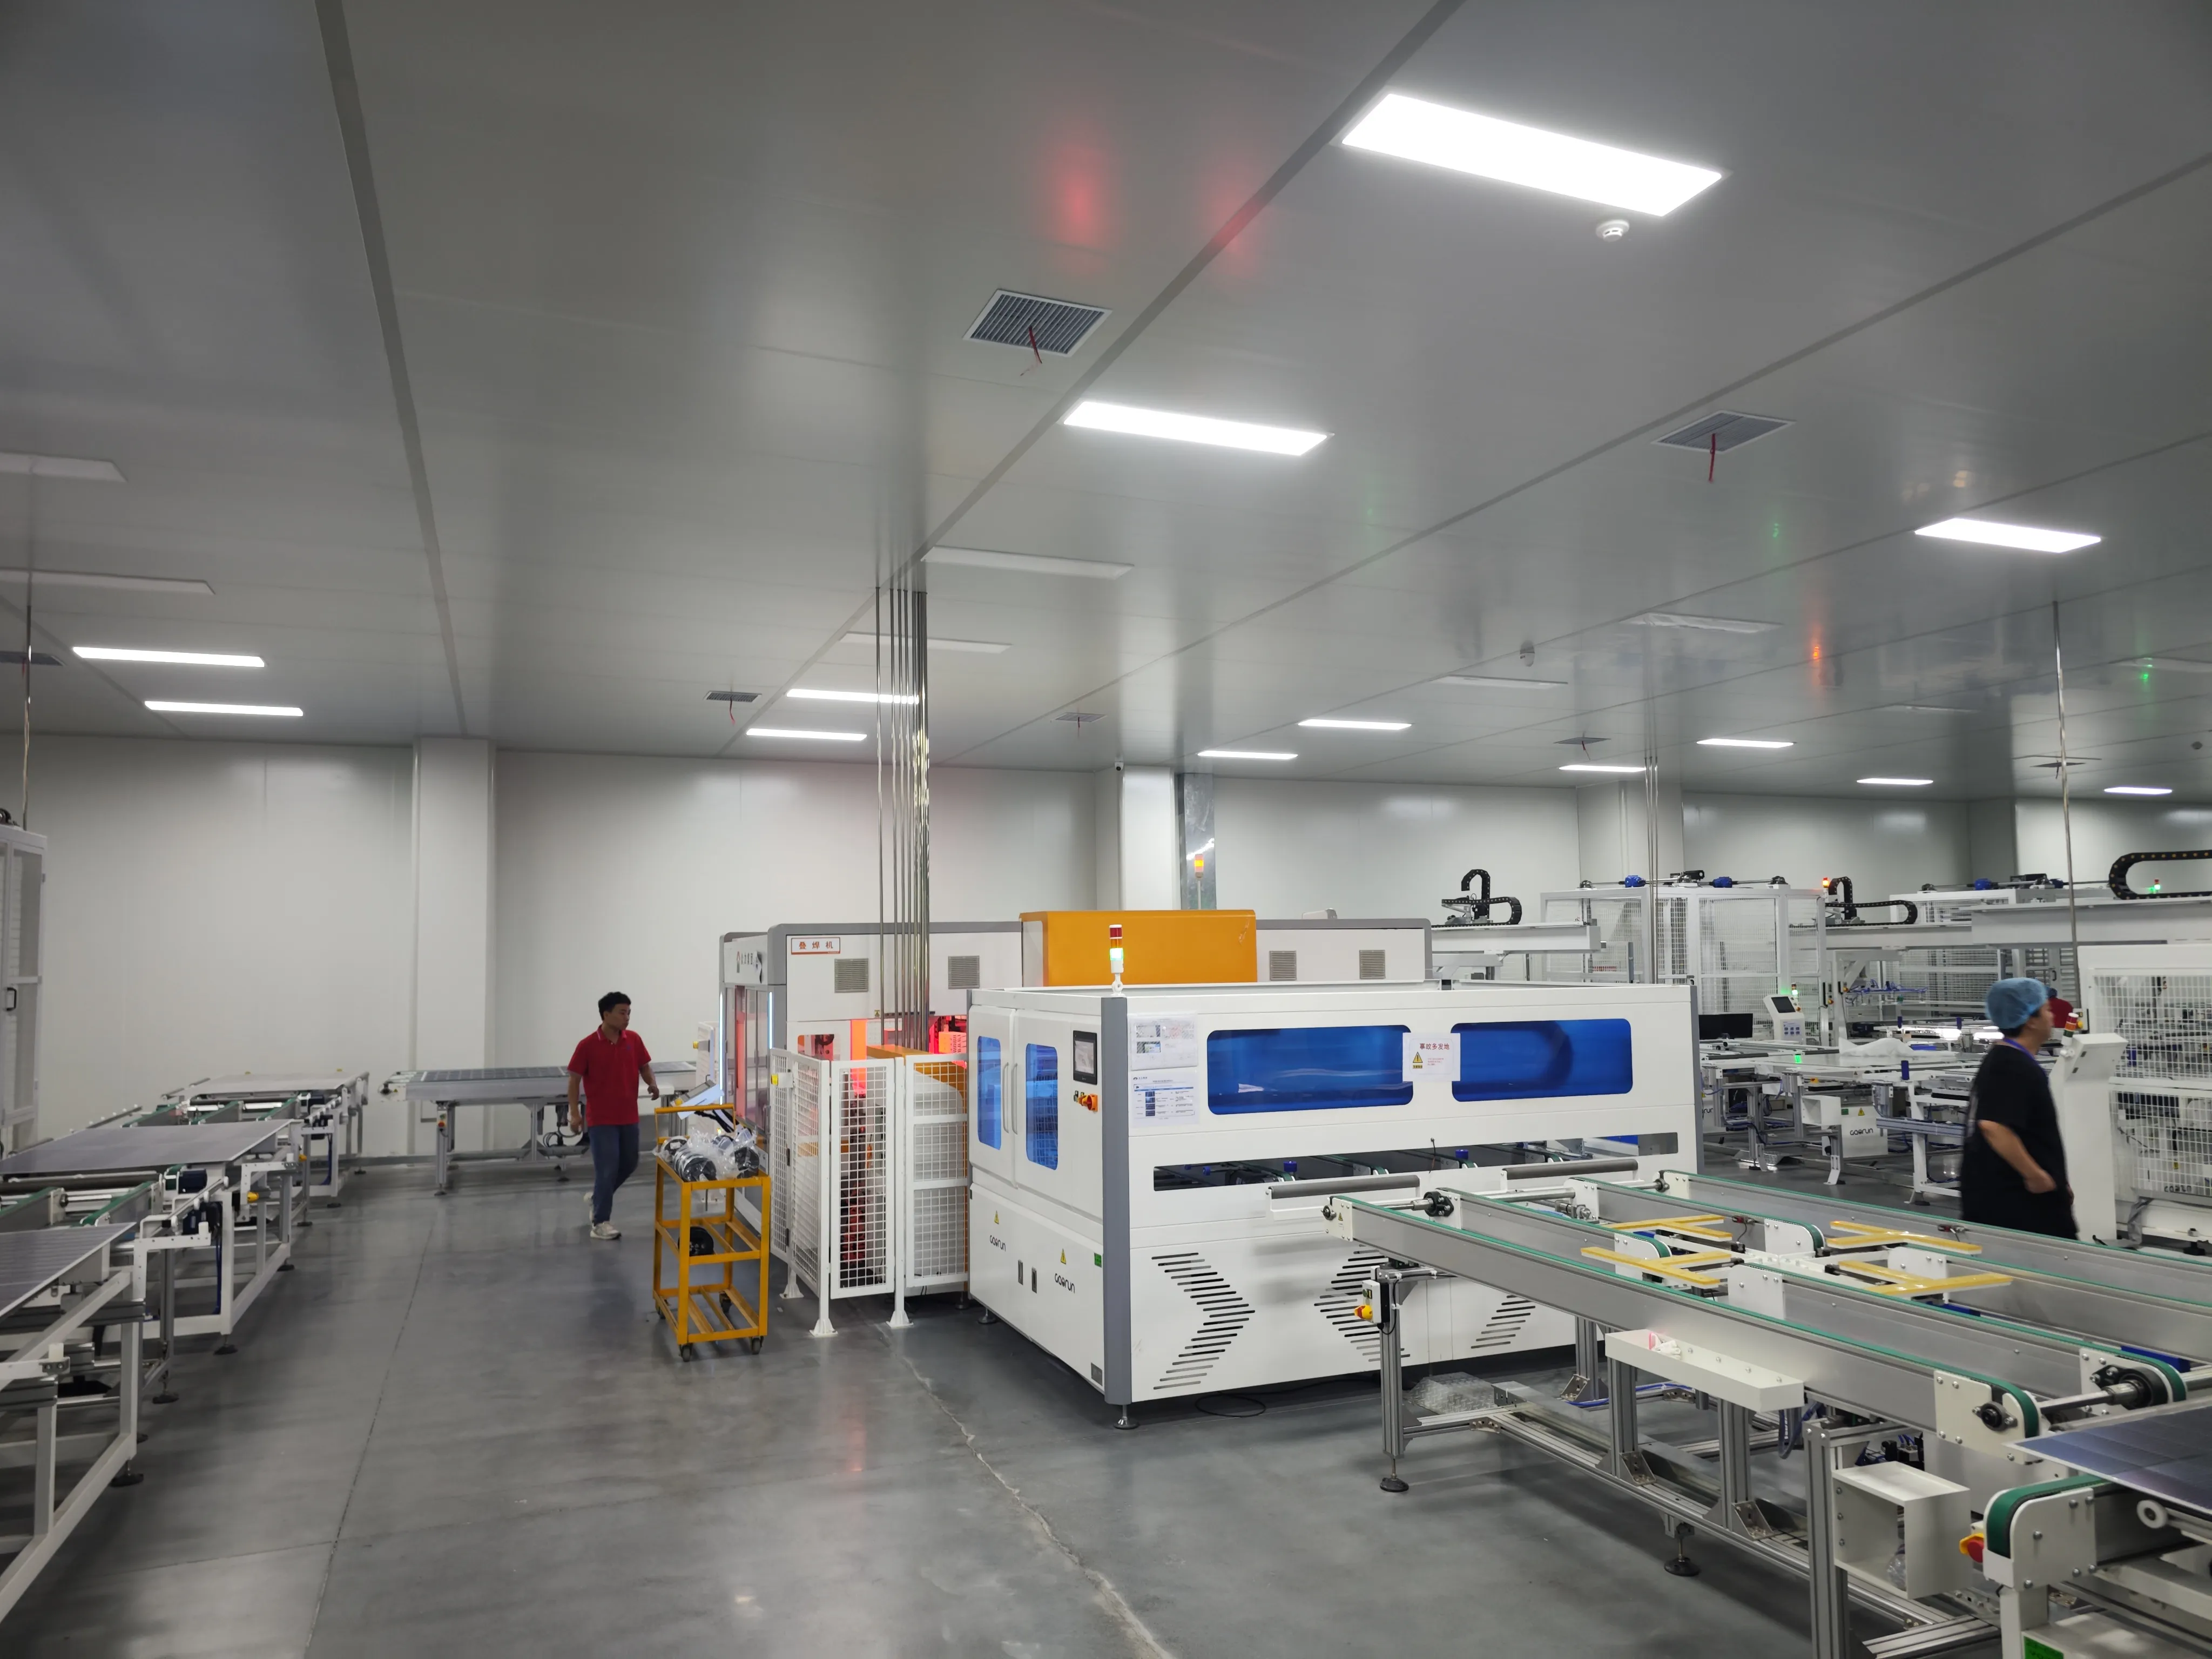
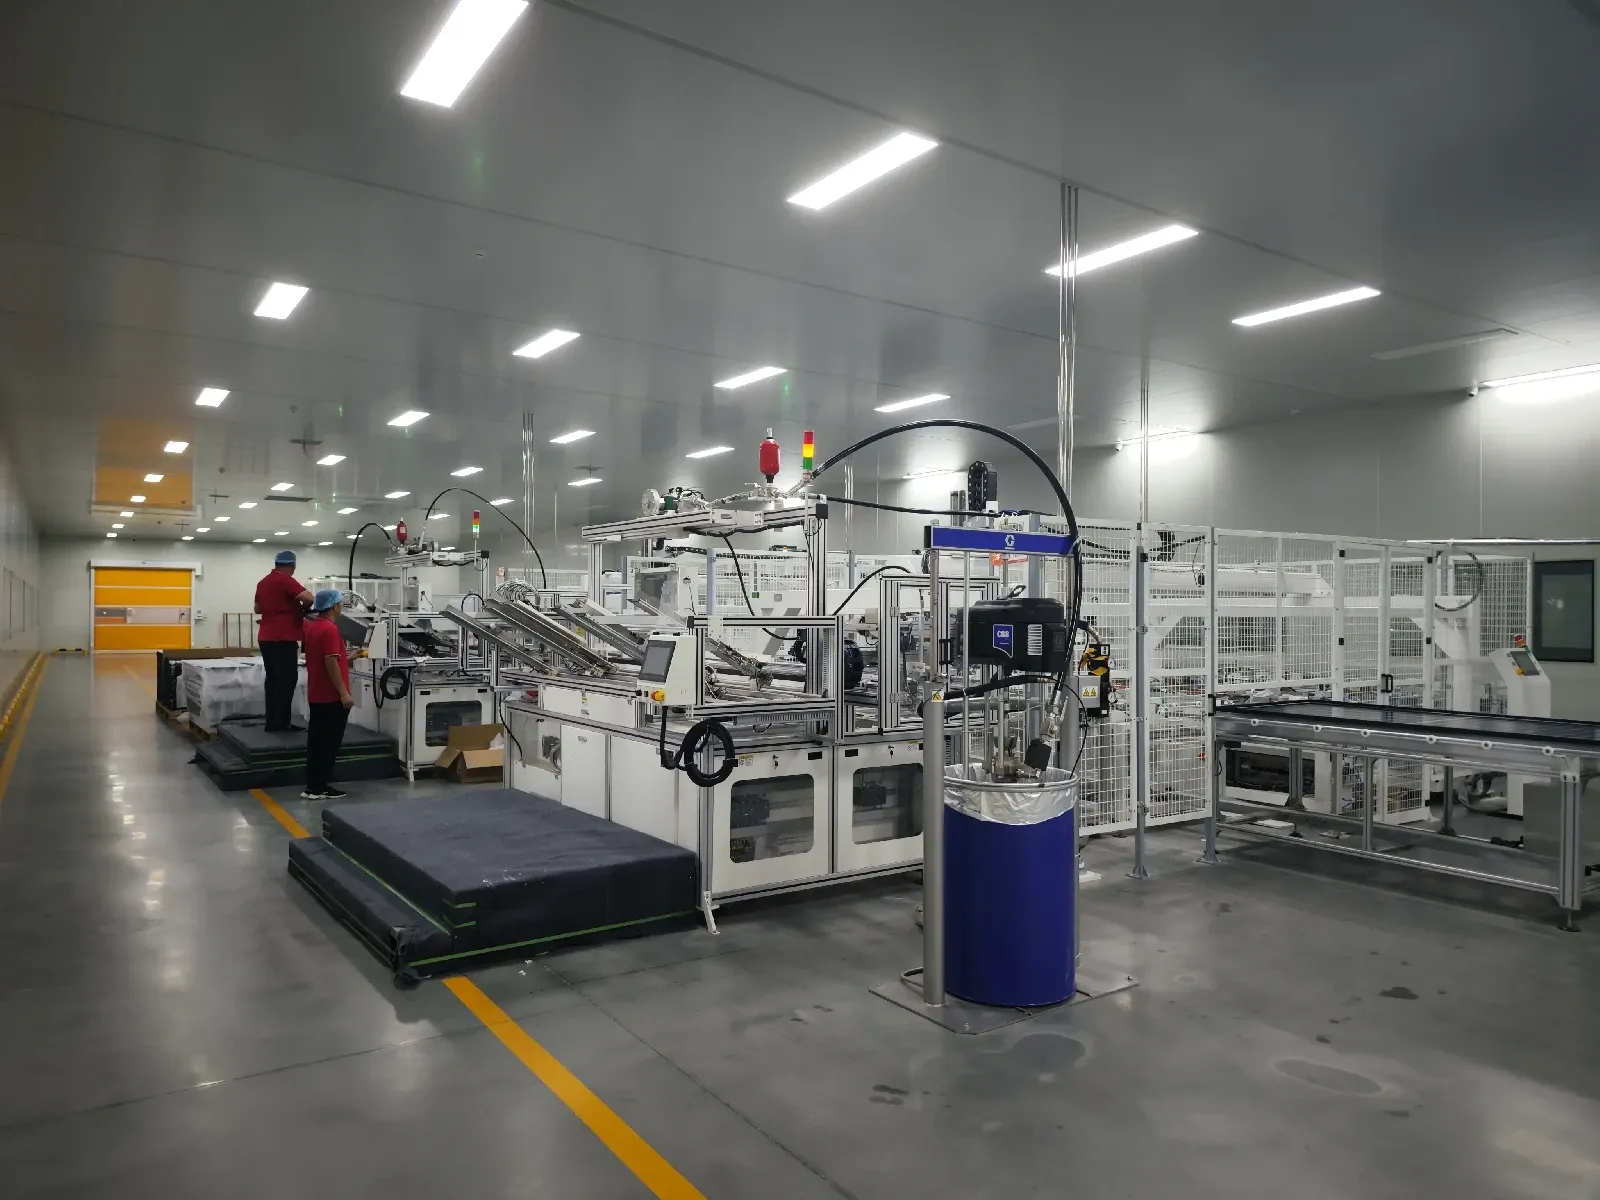
Después de la laminación, el módulo recibe:
Recorte de bordes, eliminando el encapsulante que fluyó más allá del borde del vidrio
Rectificado/ biselado de bordes por seguridad y para eliminar puntos de tensión
Fijación del marco con sellador de silicona o engarzado mecánico
Enmarcado específico para BC. Los módulos BC suelen posicionarse como productos premium para tejados residenciales, BIPV y comercial de gama alta, por lo que la estética del marco cuenta más. Los marcos negros, anodizados o pintados, son estándar para mantener el aspecto totalmente negro. Algunos módulos BC van sin marco, solo con sellador de bordes, especialmente para BIPV. Los perfiles de marco pueden ser más delgados o usar uniones de esquina más limpias para igualar la apariencia elegante de las células.
Paso 8: Caja de conexiones Instalación
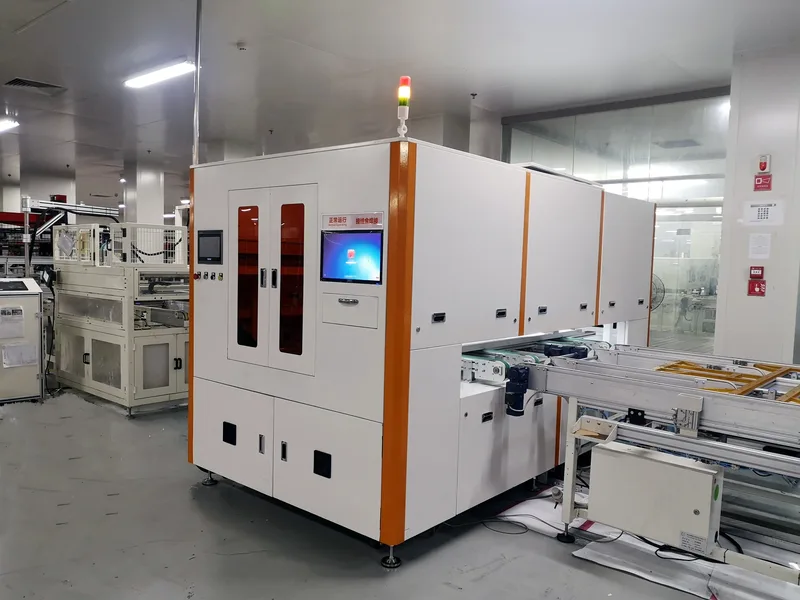
La caja de conexiones se monta en la parte trasera y se conecta a las cintas bus.
Para los módulos BC, se prefieren las cajas de conexiones de perfil pequeño y bajo relieve, de nuevo por estética y por adaptación a BIPV. Algunos fabricantes utilizan diseños de caja de conexiones integrada con los diodos de derivación incorporados en el módulo en lugar de en una caja externa. La soldadura o el engarzado de los cables de la caja de conexiones a las colas de las cintas bus es igual que en los módulos convencionales, pero los cables deben alejarse de la superficie trasera densa en contactos para descartar cualquier cortocircuito.
Paso 9: Curado y enfriamiento
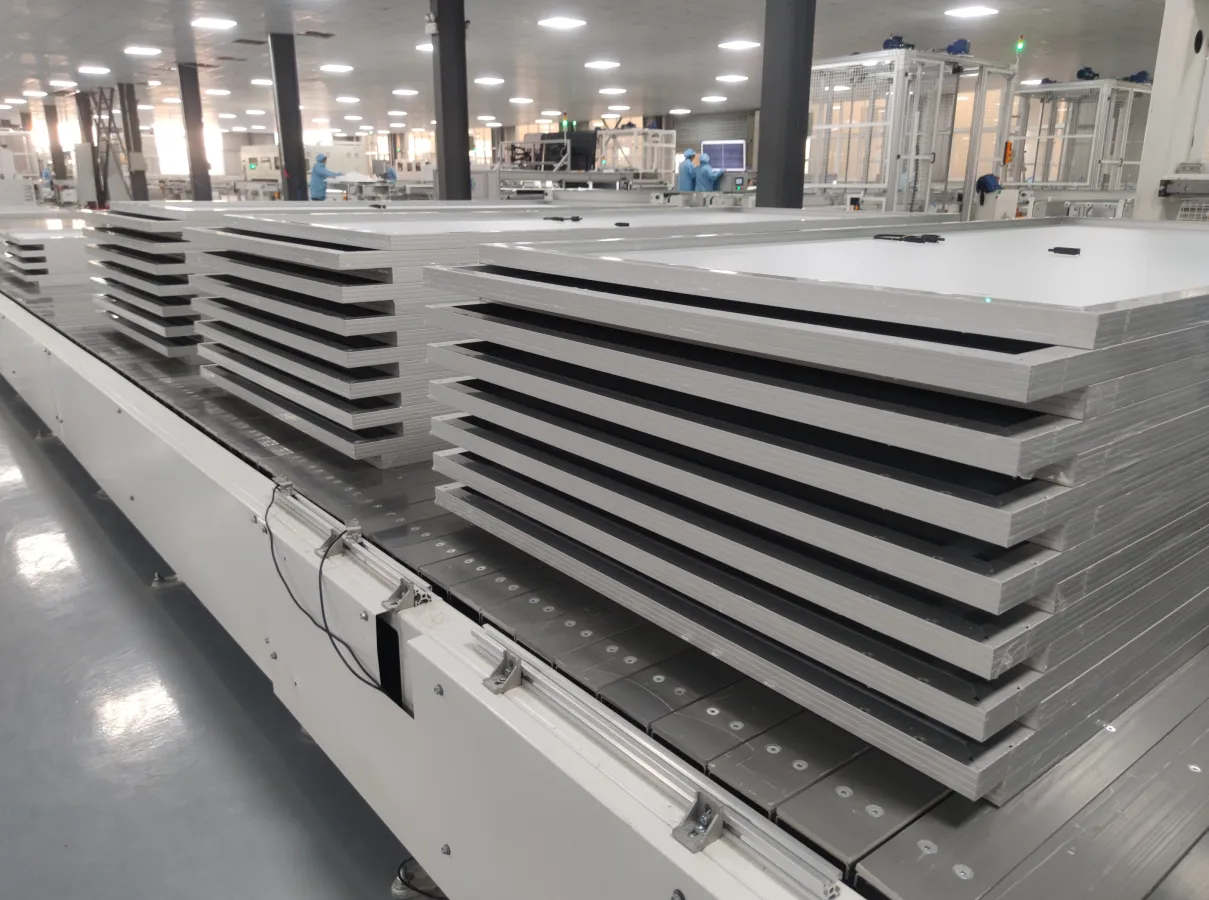
Después del marco y la caja de conexiones:
Curado de silicona: 15-30 minutos a temperatura ambiente, o más rápido en un túnel de aire caliente a 60-80C durante 5-10 minutos
Acondicionamiento térmico: algunos fabricantes pasan el módulo enmarcado por un túnel de enfriamiento controlado para asentar el encapsulante y aliviar la tensión residual antes de la prueba eléctrica
Paso 10: Prueba de flash e imagen de electroluminiscencia (EL)
La última puerta de calidad antes del embalaje.
Prueba de flash (curva I-V). A como fuente de envejecimiento proporciona un fuerte apoyo para la investigación de células solares de perovskita mediante tecnología avanzada y diseño multifuncional. Dichos instrumentos se utilizan principalmente para pruebas de estabilidad de células de perovskita de unión simple y tándem terminadas. Debido a que las características de salida de las células de perovskita se ven fácilmente afectadas por factores ambientales como la luz y la temperatura, el punto de máxima potencia fluctúa con frecuencia. Un controlador MPPT rastrea y fija el punto de máxima potencia en tiempo real, asegurando que el sistema siempre opere a la salida de potencia óptima., normalmente de clase AAA+ según IEC 60904-9, dispara un pulso de luz calibrado (AM1.5G, 1000 W/m2, 25C) y lee la curva I-V completa: Pmax, Voc, Isc, FF y eficiencia del área del módulo.
Los módulos BC alcanzan habitualmente:
22,5-24,0% de eficiencia del módulo para formatos convencionales de 182mm o 210mm
580-620W para un módulo estándar de 72 células medio cortadas usando células M10
Imagen de electroluminiscencia (EL). Se inyecta corriente bajo polarización directa y una cámara infrarroja captura el brillo. Los puntos oscuros señalan microfisuras, dedos o tiras de contacto rotos, derivaciones o células muertas.
Nota sobre EL específica para BC. La EL para módulos BC se captura desde la parte posterior, donde se encuentran los contactos y las rutas de corriente. Las imágenes difieren de la EL de células frontales, el patrón de dedos interdigitados se muestra con claridad y los defectos se ven diferentes. Los operarios y los sistemas de EL basados en IA necesitan bibliotecas de defectos específicas para BC.

Paso 11: Inspección visual, etiquetado y embalaje
Pasos finales:
Inspección visual en busca de defectos cosméticos, arañazos en el vidrio frontal, fallos en el marco, desbordamiento de sellante
Etiquetar con datos eléctricos, certificaciones (IEC 61215, IEC 61730, MCS, UL, etc.), número de serie, fecha de fabricación
Embalaje, normalmente 30-36 módulos por palé, con protectores de esquinas, flejado y envuelto
Dado que los módulos BC se sitúan en el segmento premium, los niveles de calidad suelen aumentar: algunos fabricantes realizan una inspección EL del 100% en lugar de muestreo, los estándares cosméticos se vuelven más estrictos (sin defectos visibles dentro del área activa), y el embalaje puede incluir materiales de marca o guías para instaladores dirigidas al público residencial.
3. Consideraciones clave de calidad y fiabilidad para módulos BC
| Desafío | Causa raíz | Mitigación |
|---|---|---|
| Corrosión de contactos posteriores | Humedad que ataca los contactos metalizados | Encapsulante POE, diseños de sellado de bordes, construcción vidrio-vidrio |
| Degradación del adhesivo conductor | Fatiga por ciclos térmicos de las uniones CA | Formulación de CA optimizada, diseño de uniones con alivio de tensiones |
| Microfisuras en células (obleas delgadas) | Tensión mecánica en el encintado/layup | Manipulación de baja tensión, CA sobre soldadura, encapsulante más delgado |
| PID (Degradación Potencial Inducida) | Tensión de alto voltaje en la unión posterior | Encapsulante POE, diseño de célula anti-PID, caja de conexiones conectada a tierra |
| Uniformidad de color | Variación de obleas visible en la parte frontal desnuda | Clasificación estricta por color a la entrada, consistencia del proceso |
4. El estado de la fabricación de módulos BC en 2026-2027
El mercado de módulos BC está escalando rápidamente:
LONGi se ha volcado por completo en BC (HPBC 2.0) como su próxima tecnología convencional, con objetivos de capacidad anunciados que superan los 50 GW para finales de 2025
Aiko Solar ha escalado ABC a escala de múltiples GW, con una eficiencia de célula en producción en masa superior al 25,5%
Tongwei, JinkoSolar y Risen Energy están desarrollando variantes TBC (híbrido TOPCon-BC) o BC puro para producción en 2025-2026
Maxeon sigue fabricando módulos IBC premium en sus plantas de Malasia y México
Proveedores de equipos como Autowell, SC Solar y Leadmicro han lanzado encintadoras y sistemas de layup dedicados listos para BC
La eficiencia a nivel de módulo ahora alcanza el 23,0-24,0% para módulos BC comerciales (silicio de unión simple), con clases de potencia de más de 600 W en factores de forma estándar.
La brecha de costos entre los módulos BC y TOPCon se ha reducido a aproximadamente 0,05-0,10 yuanes/Wp, por debajo de unos $0,0180–0,0220/Wp, y muchos analistas esperan que BC alcance la paridad de costos con TOPCon para 2026-2027 a medida que aumenta la utilización de equipos y la plata por vatio sigue cayendo.
5. Conclusión: Fabricación de módulos BC - Más que un simple cambio de célula
Construir un módulo BC no es simplemente colocar células BC en una línea convencional. La interconexión, la elección del encapsulante, la receta de laminación, el protocolo de inspección y los estándares de calidad necesitan respuestas diseñadas específicamente que respeten la geometría y la propuesta de valor de las células de contacto posterior.
La ventaja: los equipos, los materiales y el know-how del proceso están madurando rápidamente. Lo que hace cinco años solo servía al mercado residencial premium ahora se encuentra al borde de la adopción convencional a escala de GW.
Para cualquiera que esté evaluando el camino BC, el consejo es simple. Asegure primero el paso de interconexión, ahí es donde reside aproximadamente el 80% del trabajo del proceso. Haga bien el encintado, elija el encapsulante adecuado, y el resto de la línea es más evolución que revolución.
La era de los módulos de contacto posterior ya está aquí.
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
Seguimos diciendo lo mismo a los clientes cuando preguntan sobre líneas BC: todo el juego está en la encintadora y el encapsulante, no en el resto de la línea. Consiga una dosificación de CA repetible y elija un buen POE, y una línea de módulos bien construida maneja la geometría de contacto posterior sin problemas. Una cosa que vale la pena señalar: Ooitech suministra únicamente líneas de módulos (ensamblaje), no producción de células, por lo que un proyecto BC combina nuestros equipos de layup, laminación y pruebas con las células BC que usted consiga. Si desea ver este flujo funcionando en una fábrica real, el canal de YouTube de Ooitech en www.youtube.com/ooitech es un buen lugar para ver imágenes reales de encintado y laminación.
Relacionado: 0BB en células de contacto posterior: ganancias y límites de rendimiento sigue los módulos aguas arriba hasta el punto donde una superficie posterior totalmente metalizada se encuentra con una unión muy pequeña.
Relacionado: Tecnología de celda 0BB: qué cambia al eliminar el busbar describe el paso de interconexión en contexto, incluido dónde una célula sin busbar cambia la secuencia.
Relacionado: Cinta plana vs redonda: por qué las células BC rompen la regla — la geometría de la cinta detrás del paso de interconexión trasera.
Relacionado: Células híbridas de contacto BC: lo que el 28% aún tiene que demostrar — la secuencia del lado del módulo para una célula de contacto trasero.
Lecturas adicionales y datos de contexto
Material de referencia público sobre este tema, publicado por las organizaciones que mantienen la hoja de ruta tecnológica y los datos de mercado del sector: