Fundamentos de la máquina encordadora fotovoltaica — Encordadora de células solares
Índice
Respuesta rápida: Un tabber stringer hace un solo trabajo al principio de una línea de módulos: suelda ribbon sobre células solares individuales y une esas células en un string en serie. Cada grieta, soldadura fría o ribbon desalineado que se crea aquí es permanente, porque ninguna estación posterior puede reparar una conexión que ya está sellada dentro del laminado. El proceso funciona fundiendo el recubrimiento de soldadura del ribbon, por lo que la zona de soldadura opera por encima del punto de fusión de la aleación que se utilice: los recubrimientos con plomo convencionales se funden cerca de 183 °C y las aleaciones sin plomo comunes cerca de 217 °C. Las máquinas mantienen esa zona con una tolerancia estrecha, y nuestra plataforma AM050FH especifica ±7,5 °C. Unas pocas cifras dicen casi todo lo que vale una máquina: rotura en células de Clase A, que las máquinas actuales mantienen en 0,2 % o menos; precisión de posicionamiento, típicamente ±0,15 mm; y rendimiento ajustado a su laminador en lugar de a un folleto. Esta página cubre lo básico y las tres clases de máquinas.
Qué hace un stringer, la diferencia entre máquinas manuales, semiautomáticas y totalmente automáticas, y las cuatro cifras que conviene preguntar antes de leer cualquier cotización.
Producción de módulos fotovoltaicos · Fundamentos de PV · por Jerry, Ooitech
Esta es la página que envío a los compradores que son nuevos en la fabricación de módulos. No porque el stringer sea difícil de entender, sino porque es la única estación donde un pequeño error de proceso se vuelve permanente, y la mayoría de la gente lo aprende después de su primer lote defectuoso.
Qué hace la máquina
El stringing es cómo las células individuales se convierten en un voltaje utilizable. Una célula produce aproximadamente medio voltio, por lo que un módulo necesita que sus células estén conectadas en serie antes de poder hacer algo útil. El stringer lo hace soldando ribbon de cobre estañado desde la parte frontal de una célula hasta la parte posterior de la siguiente, repitiendo el patrón hasta que existe un string completo con la longitud que exige el diseño de su módulo.
Eso suena como una tarea mecánica sencilla, y mecánicamente lo es. La dificultad es térmica. El ribbon llega recubierto con una aleación de soldadura, y la máquina tiene que calentar ese recubrimiento por encima de su punto de fusión, mojar los dedos de plata de la célula y enfriar de nuevo sin cocinar la oblea ni agrietarla. Una oblea tiene entre 130 y 180 micrómetros de grosor, que es más delgado que una hoja de papel doblada dos veces. Si se calienta demasiado rápido, se arquea. Si se presiona demasiado fuerte, se astilla. Esta ventana estrecha es la razón por la que la selección del stringer es en realidad una cuestión de control de proceso y no de mecánica.
Las tres clases de máquinas
Casi todos los stringers del mercado caen en uno de tres grupos, y el grupo importa más que la marca cuando se presupuesta. La división se refiere a cuánto del ciclo maneja la máquina por sí sola, no a lo moderno que sea el diseño.
Manual. El operador coloca las células y el ribbon a mano y suelda con herramientas simples o una platina caliente. La inversión es baja y también lo es la consistencia: la precisión de posicionamiento está limitada por el ojo del operador, el rendimiento se mide en decenas de módulos al día y el riesgo de rotura es alto. Todavía se ven en laboratorios, líneas piloto universitarias y talleres de formación, y son una forma razonable de probar un diseño de módulo antes de comprometerse con una línea. No son una solución de producción.
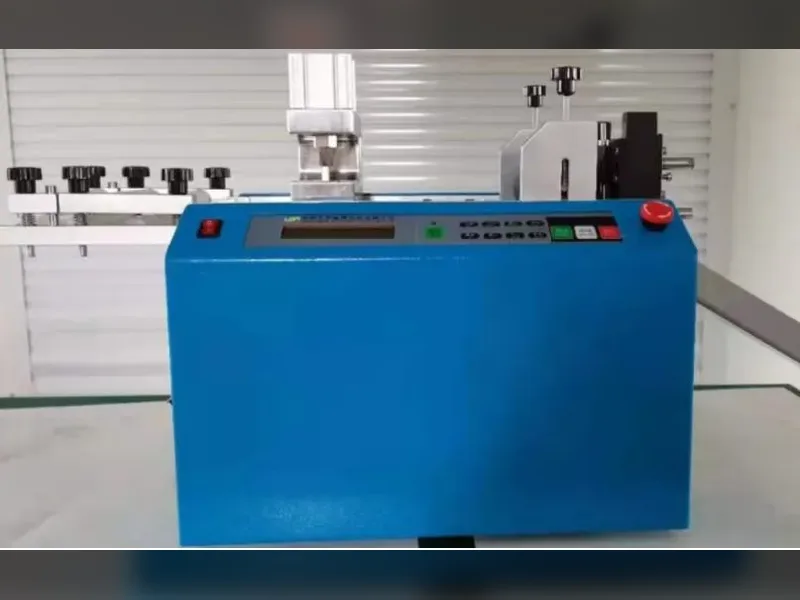
Semiautomática. La máquina se encarga del alimentado de ribbon y de la soldadura mientras el operador sigue manejando la transferencia de strings, la carga y la descarga. Esta es la clase que la mayoría de las fábricas encuentra primero, porque divide el costo de capital en etapas y puede ampliarse después. La calidad depende en gran medida del operador, y la consistencia de la soldadura varía más entre turnos que en una plataforma totalmente automática. Para una línea de 5 a 60 MW suele ser el punto de partida sensato.
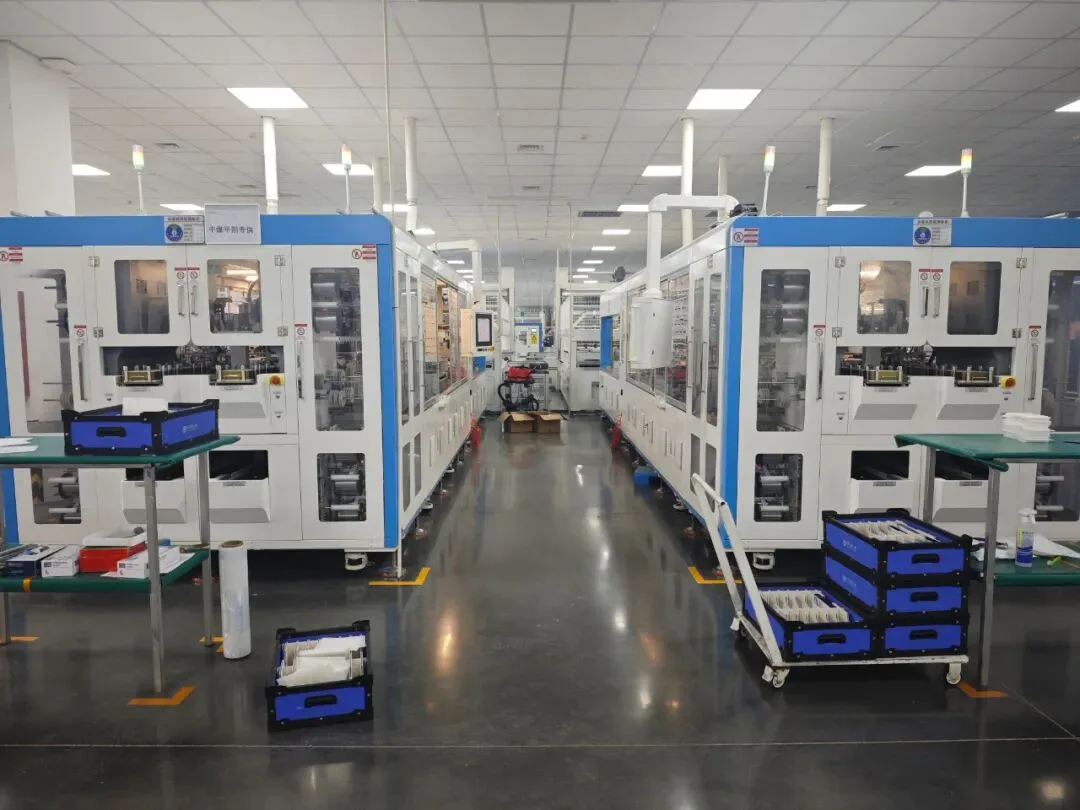
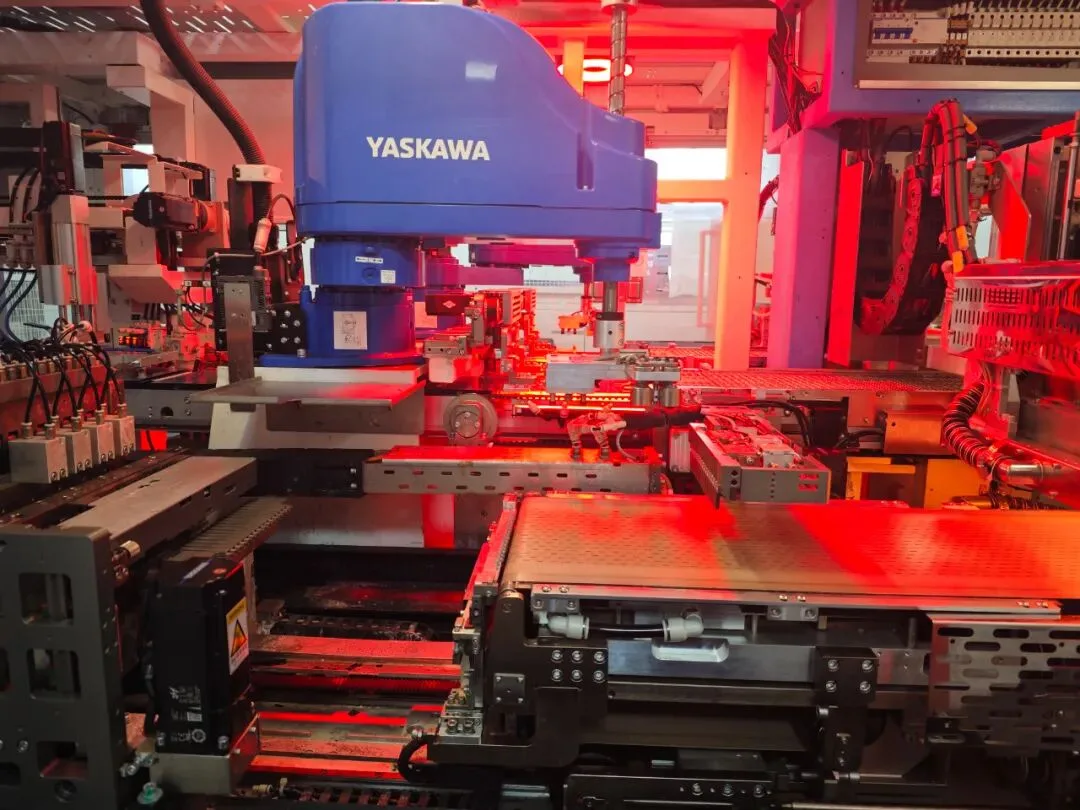
Totalmente automática. La carga, la alineación por visión, el alimentado de ribbon, la soldadura y la transferencia de strings funcionan sin un operador en el bucle. La precisión de posicionamiento, el rendimiento y la repetibilidad son mayores, y la dependencia de la mano de obra cae drásticamente. El intercambio es el costo de capital y la necesidad de una función de mantenimiento real. Las fábricas de módulos convencionales tratan esta clase como la opción predeterminada por encima de aproximadamente 100 MW.
| Clase | Qué maneja la máquina | Dónde encaja |
|---|---|---|
| Manual | Nada; el operador coloca las células y el ribbon y suelda a mano | Laboratorio, línea piloto, formación. No es una respuesta de producción |
| Semiautomática | Alimentado de ribbon y soldadura; el operador aún transfiere y carga strings | Líneas de 5–60 MW, y actualizaciones desde stringing manual |
| Totalmente automática | Carga, alineación por visión, alimentado de ribbon, soldadura y transferencia de strings | Líneas continuas, la opción predeterminada por encima de aproximadamente 100 MW |
Las bandas de capacidad anteriores son una regla general más que una especificación. Lo que realmente decide la clase que necesita es el tiempo de ciclo de la estación que tiene detrás. Un stringer totalmente automático alimentando una estación de layup semiautomática es dinero gastado en un cuello de botella que ya no existe.
Dónde se ubica en la línea
El stringer se ubica después de la clasificación de células y el corte por láser, y antes del layup. En esa posición es el primer paso irreversible entre una célula y un módulo terminado: el laminado se puede repetir y el enmarcado se puede corregir, pero una soldadura fría o una célula agrietada dentro de un string completo permanece dentro del módulo durante los próximos 25 años.
Por eso el stringer tiene la costumbre de fijar el techo del rendimiento de la línea incluso cuando no es la máquina más cara de la planta. También es la razón por la que su takt debe ajustarse a la estación de layup y al laminador en lugar de elegirse de forma aislada. Aguas abajo, los strings se unen mediante un encordado y se verifican con un probador de EL, y un desajuste en cualquiera de esos tres puntos se manifiesta como una cola en lugar de como un informe de defectos. Si todavía está mapeando toda la secuencia, el resumen de equipos de línea recorre cada estación en orden.
Las cuatro cifras sobre las que preguntar primero
Una hoja de datos completa de un stringer llega a veinte parámetros. Cuatro de ellos deciden la mayor parte del resultado, y son los cuatro que con más frecuencia se dejan vagos en una primera cotización.
- Tasa de rotura. Las máquinas de generación actual se mantienen en o por debajo del 0,2 % en celdas Clase A, y la cifra debe citarse junto con el grado de celda con el que se midió. Cualquier valor más laxo te cuesta celdas de forma permanente.
- Precisión de posicionamiento y de colocación. Estos son dos números diferentes. La precisión de posicionamiento es la precisión con la que se mueve la máquina; la precisión de colocación es dónde acaba la cinta. Las máquinas actuales especifican alrededor de ±0,15 mm y ±0,2 mm respectivamente, y una cotización que da una sola cifra sin decir cuál es merece una pregunta de seguimiento.
- Rendimiento, por tipo de celda. Las máquinas de entrada funcionan a alrededor de 1.200 celdas por hora, la clase de trabajo 2.400, y las plataformas de alta velocidad alrededor de 6.800. Las velocidades difieren según el tipo de celda en la misma máquina, por lo que una sola cifra sin formato adjunto te dice muy poco.
- Tolerancia de control de temperatura. La zona de soldadura tiene que mantenerse dentro de una banda estrecha entre una unión buena y el daño térmico. Nuestra plataforma AM050FH especifica ±7,5 °C con límites superior e inferior configurables en el HMI.
A dónde ir desde aquí
Esta página se detiene en la orientación a propósito. Las dos siguientes preguntas que hacen los compradores son cómo funciona realmente la máquina en detalle, y cómo elegir una, y ambas se cubren en la guía de máquinas tabber y stringer: las seis estaciones, por qué el infrarrojo sustituyó al aire caliente, el paso de multi-busbar a zero-busbar, la compatibilidad de celdas entre PERC, TOPCon, HJT y BC, y cuánto cuestan las diferentes clases de máquinas.
Si ya sabes lo que quieres y la pregunta abierta es a quién comprárselo, esa es una decisión aparte con su propia lista de verificación, expuesta en cómo evaluar a un fabricante de máquinas tabber stringer. Para plataformas concretas en lugar de categorías, la SS-1500B es nuestra máquina de clase de entrada y la SS-2500B la de mayor capacidad.
Reflexión final: si eres nuevo en el stringing, no empieces comparando máquinas. Define tu capacidad prevista, tus formatos de celda para los próximos dos años y el tiempo de ciclo de la estación que ya tienes. Esas tres respuestas eliminan la mayor parte del mercado antes de que leas una sola cotización, y son mucho más baratas de cambiar ahora que después de que una máquina esté en tu planta.
Las especificaciones hacen referencia a los datos de máquinas de Ooitech. Las bandas de capacidad y las cifras de precisión son típicas de cada clase de máquina y se confirman con tus formatos de celda antes de la cotización.