Por qué el anodizado es el tratamiento superficial predominante
Índice
Respuesta rápida: El anodizado es el tratamiento superficial predominante para los marcos de aluminio de módulos solares porque hace crecer una capa de óxido a partir del propio aluminio en lugar de aplicar un recubrimiento sobre él. Eso importa para un componente que se espera que sobreviva 25 años a la intemperie: una pintura o un recubrimiento en polvo puede desconcharse y dejar que la corrosión comience en el borde expuesto, mientras que una capa anodizada es integral a la superficie. El espesor se especifica por clase de anodizado, y normas como la CPIA 0117 definen las clases AA10, AA15 y AA20, donde el número indica el espesor del óxido en micras. Un anodizado más grueso ofrece más margen frente a la corrosión y cuesta más. La selección de la aleación del marco interactúa con esto: una extrusión de 6063 con un temple definido como HV300 se comporta de manera predecible durante el anodizado, mientras que una aleación mal controlada puede producir un acabado irregular y una capa de óxido más débil.
Fabricación de módulos fotovoltaicos · por Jerry, Ooitech
Introducción
En un módulo fotovoltaico, el marco de aluminio funciona como el material clave de sellado y estructural. Su participación en el costo se sitúa justo detrás de las celdas solares, normalmente entre el 8,5 % y el 13 %, lo que lo convierte en una de las partes fundamentales que mantiene un módulo funcionando de manera confiable a la intemperie durante 25 años o más.
Existen varias formas de tratar la superficie de un marco de aluminio, incluidos el anodizado, la pintura electroforética y el recubrimiento en polvo (PVDF). Pero el anodizado (especialmente el blanco plateado y el negro) se ha convertido en la opción absoluta y predominante. Esto no es casualidad. Se debe a que el anodizado puede satisfacer de manera sistemática e integral las estrictas exigencias de rendimiento que un módulo fotovoltaico impone a su marco. Las razones fundamentales pueden agruparse en los siguientes puntos.
Construir una barrera superior contra la corrosión para entornos hostiles
Los módulos fotovoltaicos tienen que prestar servicio a largo plazo bajo todo tipo de climas en el mundo, desde desiertos secos y selvas húmedas hasta zonas costeras, marinas e industriales altamente corrosivas. Estas condiciones diferentes imponen exigentes requisitos de resistencia a la intemperie al marco. El marco de aluminio debe soportar radiación UV, oscilaciones de temperatura entre el día y la noche, niebla salina ácido-base y abrasión por arena. El aluminio sí forma una capa de óxido natural en el aire, pero es delgada (aproximadamente 0,1 μm), irregular y porosa. En tales entornos, esa capa natural protege tanto como una hoja de papel.
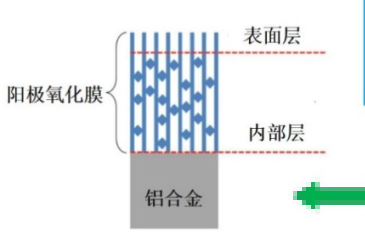
El anodizado utiliza un método electroquímico para hacer crecer in situ una película cerámica de óxido de aluminio (Al₂O₃) densa, dura y fuertemente adherida sobre la superficie de la aleación de aluminio. Esta capa reforzada artificialmente es la base de la resistencia a la corrosión del marco.
El estándar de espesor de la película anódica para marcos de aluminio fotovoltaicos se sitúa entre 10 y 25 μm. Este rango se establece teniendo en cuenta varios factores: un espesor de película suficiente aísla eficazmente el sustrato de aluminio del entorno exterior, bloqueando que la humedad, la niebla salina y la lluvia ácida corroan el marco, lo que prolonga la vida útil del módulo bajo condiciones climáticas exteriores adversas.
Si la película es demasiado delgada (por ejemplo, por debajo de 10 μm), la protección del marco puede ser insuficiente, lo que provoca una ruptura local de la película de óxido y desencadena picaduras o grietas que afectan la resistencia estructural general. Por otro lado, si la película es demasiado gruesa (más de 25 μm), la protección mejora pero el costo de producción aumenta, y una capa demasiado gruesa es más frágil, lo que la hace más propensa a agrietarse bajo impactos durante la instalación o el transporte, lo que en realidad reduce la confiabilidad.
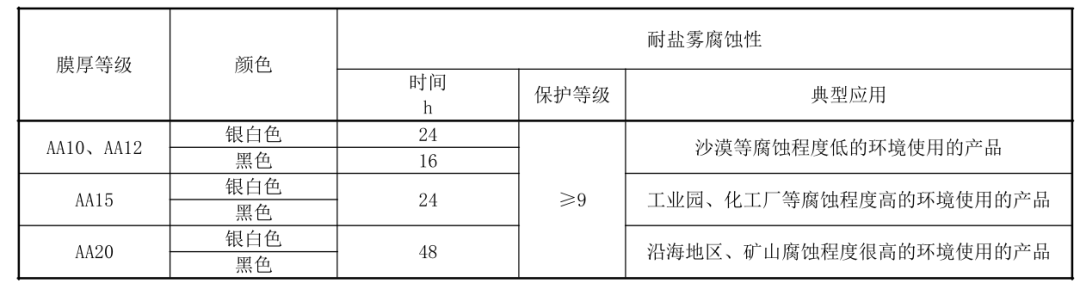
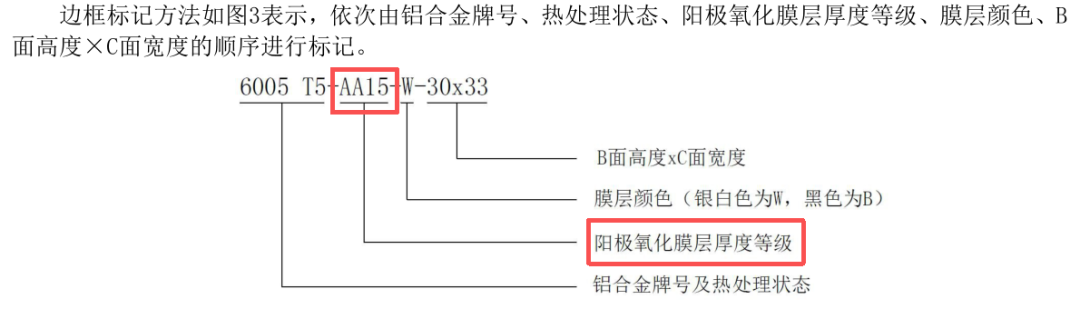
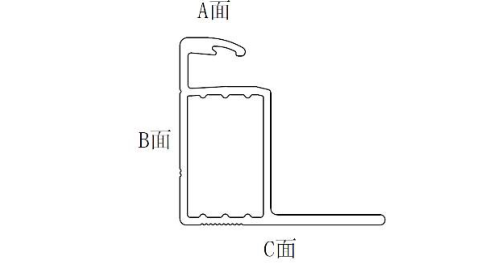
Según la norma T/CPIA 0117-2025, las películas anódicas se clasifican por espesor (como AA10, AA15, AA20) para adaptarse a diferentes entornos de corrosión. Por ejemplo, el grado AA15 se recomienda para entornos más corrosivos como parques industriales y plantas químicas, mientras que el AA20 se reserva para entornos de corrosión muy alta, como zonas costeras y minas.
Ofrecer la conductividad y la seguridad de puesta a tierra adecuadas manteniendo el aislamiento
Esta es una propiedad aparentemente contradictoria pero crucial. El aluminio es un buen conductor, lo que permite que el marco sirva fácilmente como parte de la trayectoria de puesta a tierra del módulo, canalizando la corriente de un rayo o la estática para proporcionar protección contra rayos y continuidad de puesta a tierra para la seguridad del sistema.
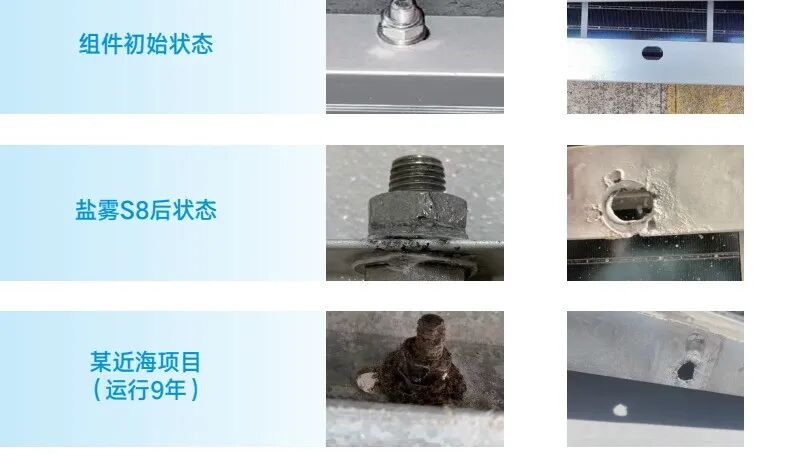
Sin embargo, la propia película anódica es un excelente aislante eléctrico. Esta capa aislante primero protege el cuerpo del marco, evitando que se convierta en el ánodo de la corrosión electrolítica en condiciones húmedas. En segundo lugar, aísla el marco de los soportes de montaje y otras piezas metálicas (especialmente metales con potenciales diferentes, como los pernos de acero), lo que reduce enormemente la corrosión galvánica que puede causar el contacto entre metales distintos. Los casos de falla en fotovoltaica marina muestran que los marcos de aleación de aluminio y los pernos de acero sufren una grave corrosión electroquímica en entornos de niebla salina, y una película anódica más gruesa (combinada con pernos recubiertos de aislamiento) es uno de los procesos clave que resuelve este problema.
PD: La puesta a tierra de un módulo fotovoltaico realmente importa. Como la persona que gestionó una queja de un cliente en la que un rayo quemó un diodo de la caja de conexiones, cuando llegué al sitio descubrí que el instalador no había tomado ninguna medida de puesta a tierra en el módulo (ni uso de orificios de puesta a tierra del marco, ni arandelas perforantes, ni tornillos perforantes).
Mejorar el rendimiento mecánico y la resistencia al desgaste para proteger la integridad estructural
El marco debe soportar cargas como la presión del viento, la carga de nieve y el impacto mecánico que el módulo encuentra durante el transporte, la instalación y la operación.
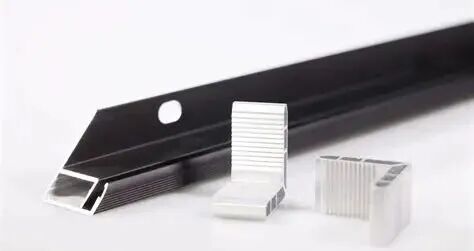
Alta dureza y resistencia al desgaste: la película anódica tiene una dureza muy alta (normalmente superior a HV300), muy superior a la del sustrato de aluminio. Esto aumenta la resistencia al rayado y al desgaste de la superficie del marco, protegiéndose mejor durante la instalación y el mantenimiento y reduciendo los puntos de inicio de corrosión y la pérdida de apariencia causada por daños en la superficie.
Fuerte adherencia: la película anódica crece directamente a partir de la base de aluminio mediante una reacción química y se une como una sola pieza con el sustrato, sin ninguno de los riesgos de desprendimiento o descamación que se observan en los recubrimientos pulverizados. Esta adherencia tan fuerte garantiza una protección duradera, e incluso después de una dilatación y contracción térmica a largo plazo la película no se caerá.
Apoyar el diseño de larga vida: el material de aleación de aluminio en sí puede durar de 30 a 50 años. El anodizado salvaguarda aún más la integridad estructural y la estabilidad de la resistencia a lo largo de todo el ciclo de vida del módulo fotovoltaico (normalmente 25 años o más). En comparación, los marcos hechos de otros materiales, como los marcos de acero, se oxidan fácilmente en los orificios de puesta a tierra y otros puntos, lo que hace difícil garantizar una vida de 25 años, mientras que la confiabilidad a largo plazo de los marcos de materiales compuestos aún se está verificando.
Un proceso maduro y un sistema de normas completo que garantizan la calidad y el suministro
La anodización es un tratamiento superficial extremadamente maduro y estándar en la industria del procesamiento de aluminio, con una cadena de suministro completa, alta eficiencia de procesamiento y un costo relativamente controlable. Múltiples informes de corretaje señalan que el proceso de fabricación de marcos de aluminio (fundición y colada - extrusión - oxidación - procesamiento profundo) es muy maduro, lo que constituye la base para su penetración superior al 95% en el campo fotovoltaico.
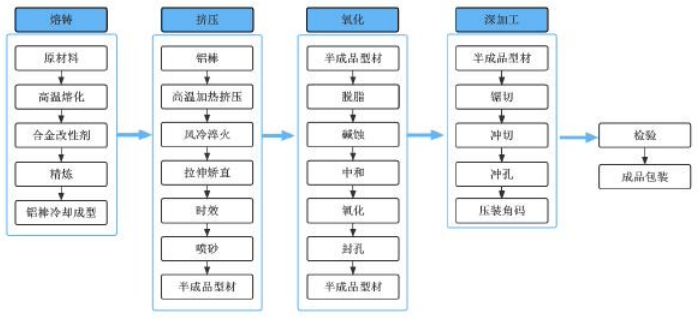
Los marcos de aluminio ofrecen una estandarización madura y una calidad controlable. Desde las normas nacionales (como GB/T 5237.2) hasta las normas de grupo de la asociación fotovoltaica (T/CPIA 0117), existen indicadores claros y verificables para el espesor, la dureza, la calidad de sellado y la resistencia a la niebla salina de la película anódica. Esto proporciona una base sólida para el control de calidad y garantiza la consistencia y fiabilidad del producto.
En el paso de enmarcado, el marco debe adherirse y sellarse al vidrio y backsheet con sellador. La superficie anodizada tiene una cierta estructura microporosa que forma una buena adherencia con el sellador, lo que garantiza un sellado fiable del módulo.
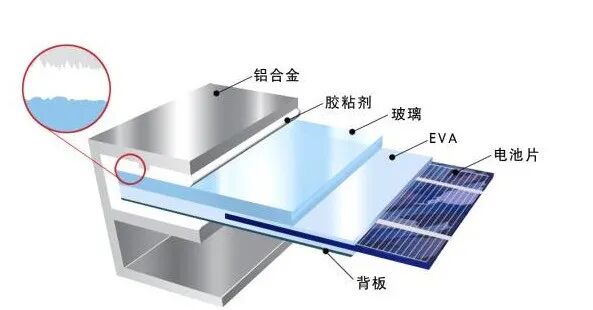
En definitiva, elegir la anodización para el marco de aluminio fotovoltaico es una "solución óptima" verificada a través de la práctica prolongada de la industria.
Ooitech cree: las uniones de recombinación de nanocristales de In₂O₃ con ingeniería de superficie combinadas con la ingeniería de HSM en volumen/interfaz han llevado los módulos tándem totalmente de perovskita de gran área a una eficiencia certificada del 26,2 %, acercando decisivamente esta tecnología a la comercialización.
Ooitech cree: la anodización se ha convertido en el tratamiento superficial predominante para los marcos de aluminio fotovoltaicos porque satisface simultáneamente la resistencia a la corrosión, la seguridad de puesta a tierra, la resistencia mecánica y un control de calidad estandarizado durante la vida útil de más de 25 años de un módulo.